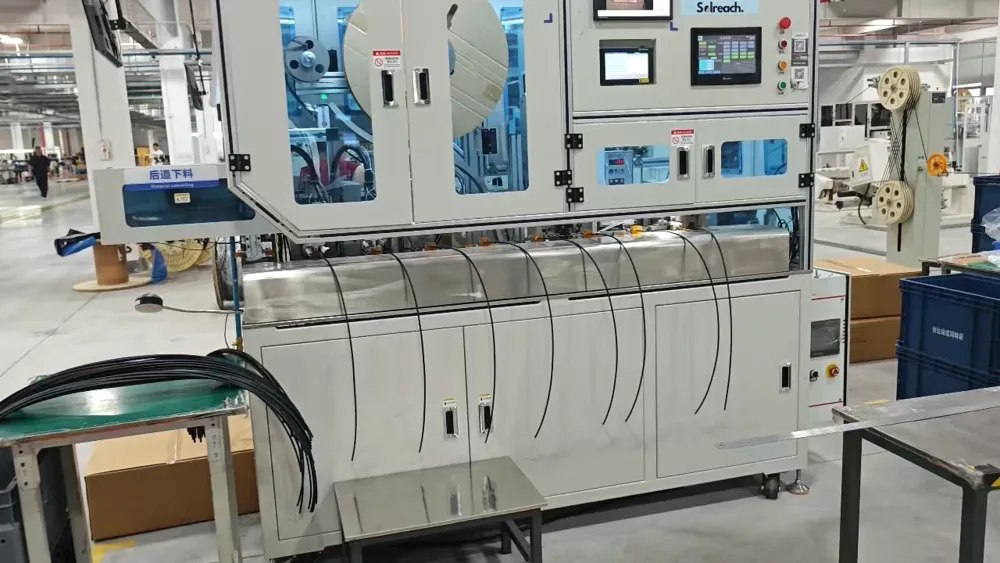
คำตอบสั้น: สายการประกอบกล่องรวมสายเปลี่ยนฝาปิด ไดโอด ตัวเรือน สายเคเบิล และขั้วต่อที่แยกชิ้นให้เป็นกล่องรวมสาย PV ที่สำเร็จรูป ในรูปแบบอัตโนมัติเต็มรูปแบบนั้นสร้างขึ้นจากกลุ่มเครื่องจักรห้ากลุ่ม — การประกอบขั้วต่อ MC4, การประกอบตัวเรือนกล่องรวมสาย, การตัดและย้ำสายเคเบิลพร้อมการเสียบขั้วต่อ, การเชื่อมพร้อมการทดสอบทางไฟฟ้าและการมาร์กด้วยเลเซอร์ และการยึดสายเคเบิล — จัดเรียงเป็นสายการไหลแบบอินไลน์เดียวที่มีกำลังการผลิตประมาณ 1,000 ชิ้นต่อชั่วโมง ลำดับกระบวนการนั้นคงที่แต่โมดูลไม่คงที่: เลย์เอาต์เดียวกันนี้มีให้ในรูปแบบกึ่งอัตโนมัติ และสามารถเปลี่ยนฟิกซ์เจอร์เพื่อผลิตกล่องรวมสายรุ่นต่างๆ บนสายการผลิตเดียวได้
หน้านี้อธิบายว่ากลุ่มเครื่องจักรแต่ละกลุ่มทำอะไร สายการผลิตมีกำลังการผลิตเท่าใด กล่องรวมสายแบบใดที่ใช้เป็นพื้นฐาน และข้อกำหนดด้านกำลังไฟและลมที่กำหนดว่าสายการผลิตจะติดตั้งในโรงงานอย่างไร
สิ่งที่สายการผลิตประกอบเข้าด้วยกัน
กล่องรวมสายโมดูลประเภทที่สายการผลิตนี้ประกอบนั้นเป็นชิ้นส่วนประกอบขนาดเล็กที่มีมาตรฐานสูงมาก รายการวัสดุสำหรับกล่องแบบสามไดโอดนั้นสั้น: ฝาปิดสามชิ้น ไดโอดสามตัว ตัวเรือนซ้าย กลาง และขวา ตัวล็อกสองตัว สายเคเบิลสองเส้น และชุดขั้วต่อตัวผู้หนึ่งตัวบวกตัวเมียหนึ่งตัว สายการผลิตต้องวาง ย้ำ เชื่อม ทดสอบ และมาร์กชิ้นส่วนเหล่านั้นตามลำดับที่ถูกต้อง ด้วยอัตราที่สอดคล้องกับการผลิตโมดูล
ตัวกล่องเองถูกกำหนดข้อกำหนดสำหรับฝั่งธุรกิจโมดูล: แรงดันพิกัด 1500 V กระแสพิกัดตั้งแต่ 20 A ถึง 35 A ขึ้นอยู่กับไดโอดที่ติดตั้ง ระดับการป้องกัน II การซีล IP68 ฉนวน PPO สารหล่อหุ้มที่ตวงเป็นกรัม และสายเคเบิล 12 AWG ที่มีเส้นผ่านศูนย์กลางภายนอกที่กำหนด การรับรองโดยทั่วไปคือ TUV และ UL ตามมาตรฐาน IEC 62790 สำหรับผลิตภัณฑ์กล่องรวมสาย นอกจากนี้ยังมีการใช้โครงสร้างแบบกล่องแยก ซึ่งบัสบาร์ถูกแยกทางกายภาพเพื่อลดความร้อนที่กระจุกตัว
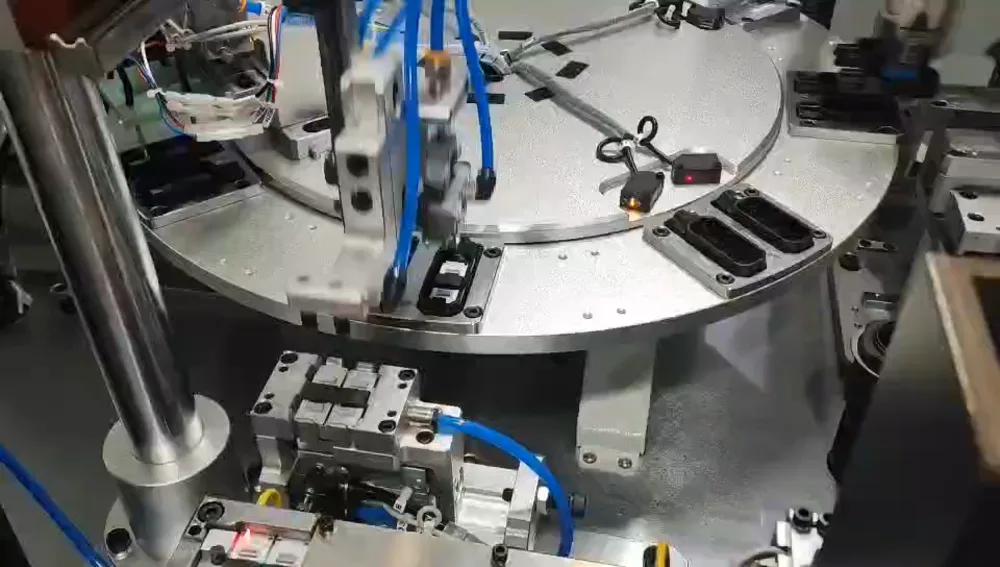
กลุ่มเครื่องจักรทั้งห้า
| กลุ่มเครื่องจักร | สิ่งที่ทำ | หน่วยในรูปแบบอัตโนมัติ |
|---|
| เครื่องประกอบขั้วต่อ MC4 | ประกอบชุดขั้วต่อตัวผู้และตัวเมียที่ต่อปลายสายของกล่อง | 1 |
| เครื่องประกอบตัวเรือนกล่องรวมสาย | วางไดโอดและประกอบส่วนตัวเรือน รวมถึงการทดสอบและการมาร์ก | 2 (หนึ่งบวกและกลาง หนึ่งลบ) |
| การตัด ย้ำ และเสียบขั้วต่อสายเคเบิล | ตัดสายเคเบิลตามความยาว ย้ำขั้วต่อ เสียบขั้วต่อ และยึดน็อต | 2 (หนึ่งบวก หนึ่งลบ) |
| เครื่องเชื่อม ทดสอบ และมาร์ก | การย้ำสายไฟ การเชื่อมแบบอัลตราโซนิก การทดสอบสมรรถนะทางไฟฟ้า และการมาร์กด้วยเลเซอร์ในสถานีเดียว | 2 (หนึ่งบวกและกลาง หนึ่งลบ) |
| เครื่องยึดสายเคเบิล | การยึดและจัดเรียงสายเคเบิลขั้นสุดท้ายก่อนบรรจุ | 2 (หนึ่งบวก หนึ่งลบ) |
กล่องบวกและกล่องลบทำงานบนโมดูลคู่ขนานแยกกันภายในสายการผลิตเดียวกัน ซึ่งเป็นเหตุผลที่กลุ่มตัวเรือน สายเคเบิล การเชื่อม และการยึดปรากฏเป็นคู่ สายการผลิตถูกจัดวางเป็นการไหลแบบอินไลน์มากกว่าแบบเกาะกลุ่ม ดังนั้นวัสดุจึงไม่ต้องถูกถ่ายโอนด้วยมือระหว่างขั้นตอน
ลำดับกระบวนการภายในสายการผลิต
ลำดับที่สำคัญอยู่ภายในสถานีเชื่อม เพราะนั่นคือจุดที่ข้อต่อทางไฟฟ้าและการตรวจสอบย้อนกลับของกล่องถูกสร้างขึ้น: การย้ำสายไฟ → การเชื่อมแบบอัลตราโซนิก → การทดสอบสมรรถนะทางไฟฟ้า → การมาร์กด้วยเลเซอร์. การย้ำยึดข้อต่อทางกลก่อน การเชื่อมสร้างการเชื่อมต่อทางไฟฟ้าโดยไม่ต้องเติมสารบัดกรี การทดสอบจะคัดกล่องออกก่อนที่จะสามารถมาร์กได้ และเลเซอร์จะมาร์กข้อมูลระบุตัวตนบนกล่องที่ผ่านการทดสอบแล้ว
ก่อนหน้านั้น เส้นทางสายเคเบิลถูกตัดตามความยาว ปอกสาย ย้ำกับขั้วต่อ และติดตั้งขั้วต่อและน็อตยึด หลังจากนั้น สายเคเบิลที่สำเร็จรูปจะถูกยึดและจัดเรียง เนื่องจากการทดสอบและการมาร์กอยู่ในสายการผลิต กล่องที่บกพร่องจะถูกนำออกที่สถานีนั้นแทนที่จะถูกค้นพบในการตรวจสอบขั้นสุดท้าย และไม่จำเป็นต้องทดสอบกล่องที่มาร์กแล้วซ้ำ
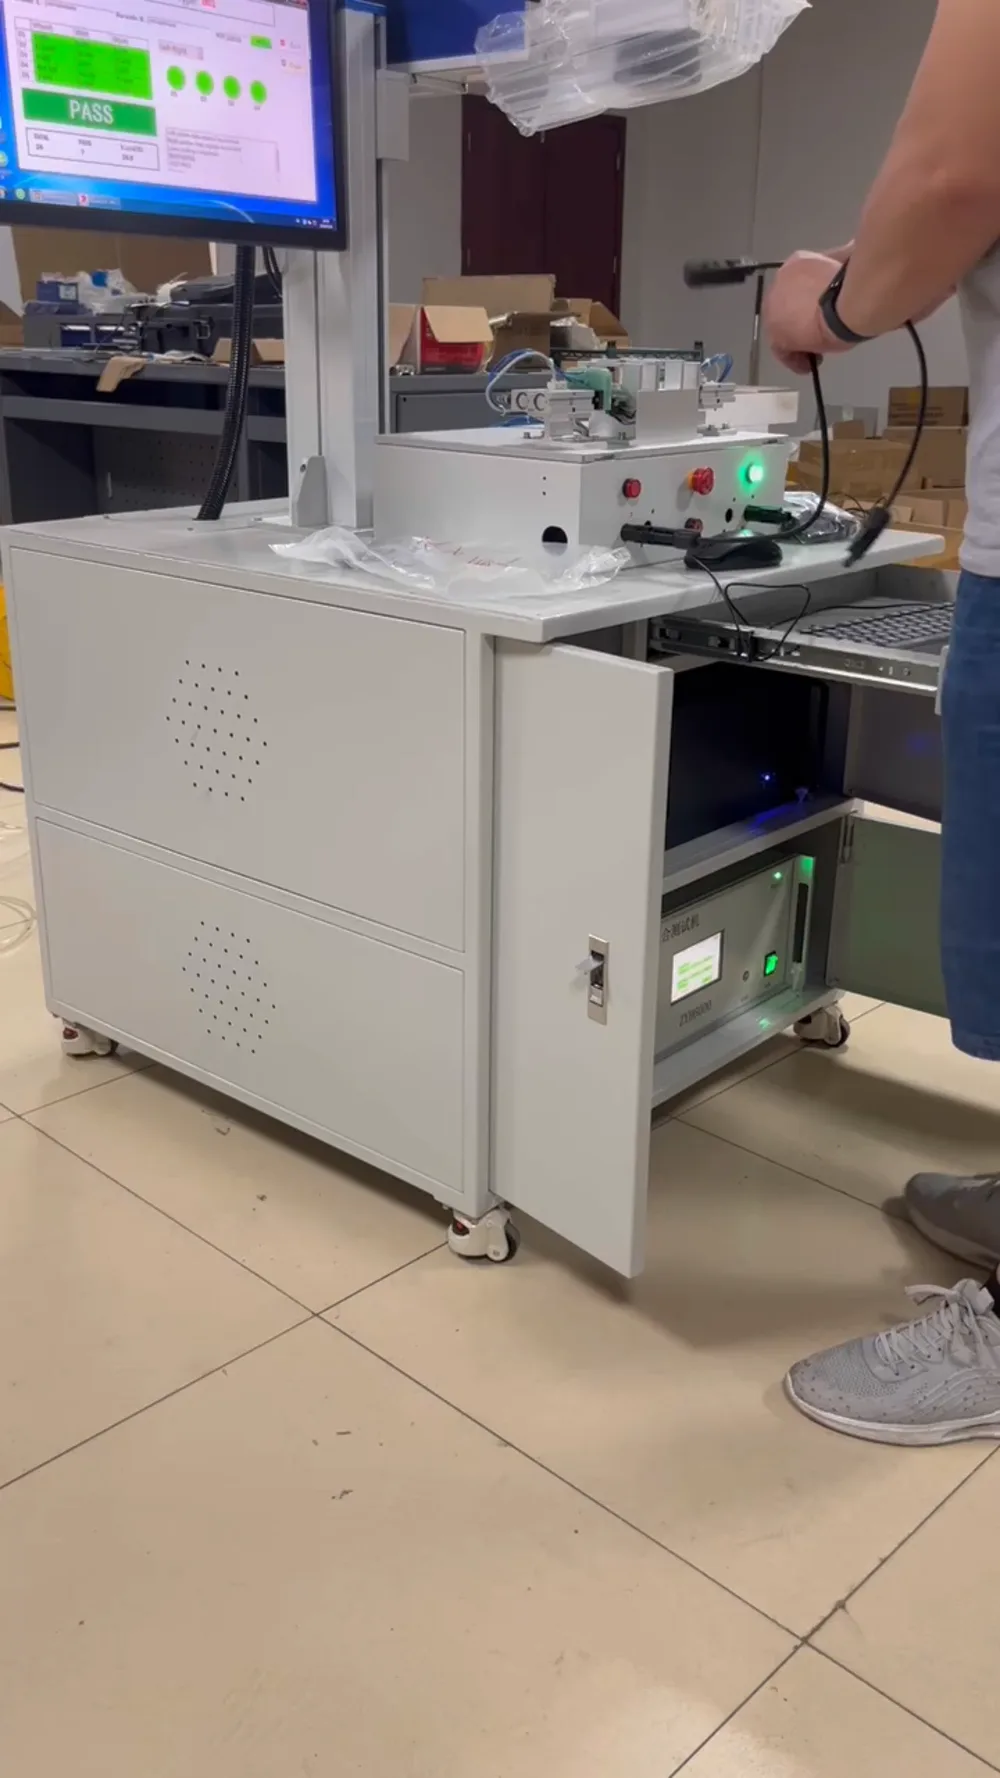
รูปแบบอัตโนมัติและกึ่งอัตโนมัติ
ไม่ใช่ทุกปริมาณการผลิตที่คุ้มค่ากับเลย์เอาต์อัตโนมัติ รูปแบบกึ่งอัตโนมัติครอบคลุมลำดับกระบวนการเดียวกันด้วยโมดูลที่รวมเข้าด้วยกันน้อยลงและการถ่ายโอนด้วยมือระหว่างบางขั้นตอน:
| โมดูลกึ่งอัตโนมัติ | ฟังก์ชัน |
|---|
| เครื่องตัดสายและย้ำขั้วต่อพร้อมสายไฟและดีบุก | เตรียมปลายสายเคเบิล จัดส่งเป็นคู่ |
| เครื่องทดสอบและมาร์ก | การทดสอบทางไฟฟ้าและการมาร์ก จัดส่งเป็นคู่ |
| เครื่องย้ำสายเคเบิลและไดโอด | ย้ำการเชื่อมต่อไดโอดกับสายเคเบิล |
| เครื่องอัดเย็น | อัดข้อต่อทางกล จัดส่งเป็นคู่ |
| เครื่องเชื่อมแบบอัลตราโซนิก | เชื่อมข้อต่อทางไฟฟ้า |
| เครื่องขันสกรู | ยึดการเชื่อมต่อด้วยสกรู |
ความแตกต่างในทางปฏิบัติคือปริมาณแรงงานต่อกล่องและปริมาณการจัดการที่อยู่ระหว่างสถานี เลย์เอาต์อัตโนมัติถูกกำหนดสำหรับการทำงานแบบไม่มีผู้ดูแลระหว่างจุดโหลดที่ประมาณ 1,000 ชิ้นต่อชั่วโมง ส่วนเลย์เอาต์กึ่งอัตโนมัติรักษาคุณภาพข้อต่อเดียวกันแต่ต้องมีผู้ปฏิบัติงานที่จุดถ่ายโอน
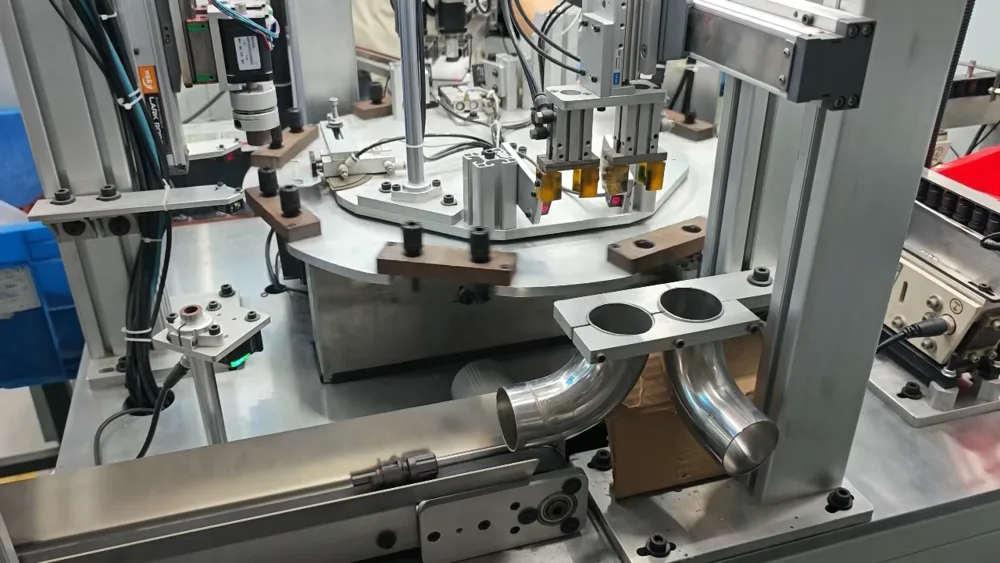
ผลผลิต การเปลี่ยนรุ่น และสิ่งที่จำกัดอัตรา
กำลังการผลิตพิกัดของสายการผลิตอัตโนมัติเต็มรูปแบบอยู่ที่ประมาณ 1,000 ชิ้นต่อชั่วโมง ซึ่งสูงกว่าการใช้ของสายการผลิตโมดูลในระดับกิกะวัตต์มาก ดังนั้นสายการผลิตกล่องรวมสายจึงแทบไม่เป็นข้อจำกัดของโรงงาน สิ่งที่จำกัดปริมาณงานจริงในทางปฏิบัติคือการเปลี่ยนรุ่น ไม่ใช่ความเร็วในสภาวะคงตัว
การเปลี่ยนรุ่นทำได้โดยใช้ฟิกซ์เจอร์และการเปลี่ยนชิ้นส่วนแทนการสร้างสายการผลิตใหม่: การสลับชุดฟิกซ์เจอร์หรือชิ้นส่วนแต่ละชิ้นทำให้สถานีเดิมสามารถผลิตกล่องรวมสายรุ่นต่างๆ และประเภทตัวเชื่อมต่อต่างๆ ได้ สำหรับโรงงานที่ผลิตโมดูลหลายรูปแบบ คำถามด้านข้อกำหนดจึงไม่ใช่อัตราการผลิตสูงสุด แต่เป็นจำนวนรุ่นที่สายการผลิตต้องรองรับและความถี่ในการเปลี่ยนรุ่น
สาธารณูปโภคและสภาพแวดล้อมต่อสถานี
| สถานี | กำลังไฟฟ้า | อากาศอัด |
|---|
| เครื่องประกอบส่วนหน้า | AC 380 V บวกหรือลบ 5 เปอร์เซ็นต์ กำลังไฟพิกัดประมาณ 3 kW | สูงกว่า 0.5 MPa, แบบสถิต 0.6 บวกหรือลบ 0.1 MPa, กรองน้ำและน้ำมัน |
| เครื่องคลิป (ยึด) | AC 220 V บวกหรือลบ 5 เปอร์เซ็นต์ กำลังไฟพิกัดประมาณ 4 kW | สูงกว่า 0.5 MPa, กรองแล้ว |
| เครื่องประกอบส่วนหลัง | เฟสเดียว 380 V, 50-60 Hz, กำลังไฟพิกัด 35 kW | 5 ถึง 7 kgf ต่อตารางเซนติเมตร |
สภาพแวดล้อมทั่วไปสำหรับสายการผลิต: อุณหภูมิแวดล้อม -10 ถึง 45 องศา C, ความชื้นสัมพัทธ์ 20 ถึง 80 เปอร์เซ็นต์ RH, แหล่งจ่าย 50 Hz ที่ค่าคลาดเคลื่อนบวกหรือลบ 5 เปอร์เซ็นต์ และไม่มีก๊าซอันตรายในพื้นที่ เครื่องส่วนหลังเป็นโหลดทางไฟฟ้าที่ต้องวางแผนไว้ เนื่องจากกำลังไฟพิกัดสูงกว่าสถานีส่วนหน้าหนึ่งหลักอันดับ คุณภาพอากาศสำคัญกว่าปริมาณอากาศ: คู่มือระบุให้กรองน้ำและน้ำมันออก และสัญญาณเตือนของสถานีส่วนใหญ่สืบย้อนกลับไปที่แรงดันนอกช่วงที่กำหนดหรือไส้กรองอุดตัน
คำถามที่พบบ่อย
สายการผลิตประกอบกล่องรวมสายโซลาร์คืออะไร?
เป็นชุดเครื่องจักรที่ประกอบกล่องรวมสายของโมดูลจากชิ้นส่วนแยกกัน ได้แก่ ตัวเรือน ไดโอด ฝาปิด สายเคเบิล และตัวเชื่อมต่อ เป็นสายการผลิตแยกจากสายการผลิตโมดูล และมักเดินคู่กันเพราะกล่องถูกติดตั้งเข้ากับโมดูลที่สถานีประกอบกรอบและกล่องรวมสาย
สามารถผลิตกล่องรวมสายได้กี่ชิ้นต่อชั่วโมง?
การกำหนดค่าแบบอัตโนมัติเต็มรูปแบบมีอัตราพิกัดประมาณ 1,000 ชิ้นต่อชั่วโมง ผลผลิตจริงขึ้นอยู่กับความถี่ในการเปลี่ยนรุ่นของสายการผลิตและจำนวนพนักงานที่จุดป้อนงาน
สายการผลิตต้องใช้พนักงานกี่คน?
รูปแบบอัตโนมัติออกแบบให้เดินเครื่องโดยไม่มีคนดูแลระหว่างจุดป้อนงาน ทีมปฏิบัติงานจึงมีขนาดเล็ก รูปแบบกึ่งอัตโนมัติใช้เทคโนโลยีการเชื่อมต่อแบบเดียวกันแต่ยังคงมีการลำเลียงด้วยมือระหว่างหลายขั้นตอน และนั่นคือจุดที่ต้องใช้พนักงานเพิ่ม
สามารถผลิตกล่องรวมสายประเภทใดได้บ้าง?
กล่องแบบสามไดโอดในคลาส 1500 V และ 20 ถึง 35 A ทั้งแบบมาตรฐานและแบบแยกโครงสร้าง พร้อมตัวเชื่อมต่อตระกูล MC4 ขนาดตัวเรือนและประเภทตัวเชื่อมต่อที่ต่างกันจัดการได้โดยการเปลี่ยนฟิกซ์เจอร์และชิ้นส่วนแต่ละชิ้นแทนการสร้างสายการผลิตใหม่
ต้องมีสาธารณูปโภคใดพร้อมก่อนการติดตั้ง?
ไฟสามเฟส 380 V สำหรับสถานีส่วนหน้า, 220 V สำหรับเครื่องคลิป, แหล่งจ่ายไฟเฟสเดียว 380 V กำลังไฟพิกัด 35 kW สำหรับเครื่องส่วนหลัง และลมอดอัดสะอาดที่สูงกว่า 0.5 MPa โดยกรองน้ำและน้ำมันออก พื้นที่ติดตั้งเป็นไปตามแบบผังพื้นที่ ซึ่งออกให้พร้อมกับสายการผลิต
การทดสอบและการทำเครื่องหมายเป็นส่วนหนึ่งของสายการผลิตหรือไม่?
ใช่ การทดสอบสมรรถนะทางไฟฟ้าและการทำเครื่องหมายด้วยเลเซอร์ทำแบบอินไลน์ภายในกลุ่มการเชื่อม ตามลำดับ การย้ำ การเชื่อม การทดสอบ การทำเครื่องหมาย ลำดับนี้หมายความว่ากล่องจะถูกทำเครื่องหมายหลังผ่านการทดสอบแล้วเท่านั้น เครื่องหมายจึงใช้เป็นข้อมูลอ้างอิงการสอบกลับสำหรับชิ้นงานสำเร็จได้
บทสรุปสุดท้าย
สายการผลิตกล่องรวมสายซื้อกันด้วยตัวเลขสามตัวมากกว่าภาพของเครื่องจักร: จำนวนรุ่นที่ต้องรองรับ เวลาเปลี่ยนรุ่นที่ยอมรับได้ และสาธารณูปโภคที่โรงงานสามารถจ่ายได้จริง โดยเฉพาะโหลดส่วนหลัง 35 kW เมื่อกำหนดสิ่งเหล่านี้ได้แล้ว การเลือกระหว่างแบบอัตโนมัติและกึ่งอัตโนมัติมักตัดสินได้เอง เพราะรูปแบบอัตโนมัติคุ้มค่าก็ต่อเมื่อปริมาณและสัดส่วนรุ่นมีความเสถียรพอที่จะเดินเครื่องโดยไม่มีคนดูแล ส่งแบบกล่องรวมสายและปริมาณต่อปีมาพร้อมกับคำถาม และขอรายการสถานีพร้อมแบบผังพื้นที่สำหรับกล่องรุ่นนั้นโดยเฉพาะ เพื่อให้เปรียบเทียบข้อเสนอต่างๆ บนพื้นฐานเดียวกันได้