สายการผลิตแผงโซลาร์เซลล์ — จากเซลล์สู่โมดูลสำเร็จรูป
สารบัญ
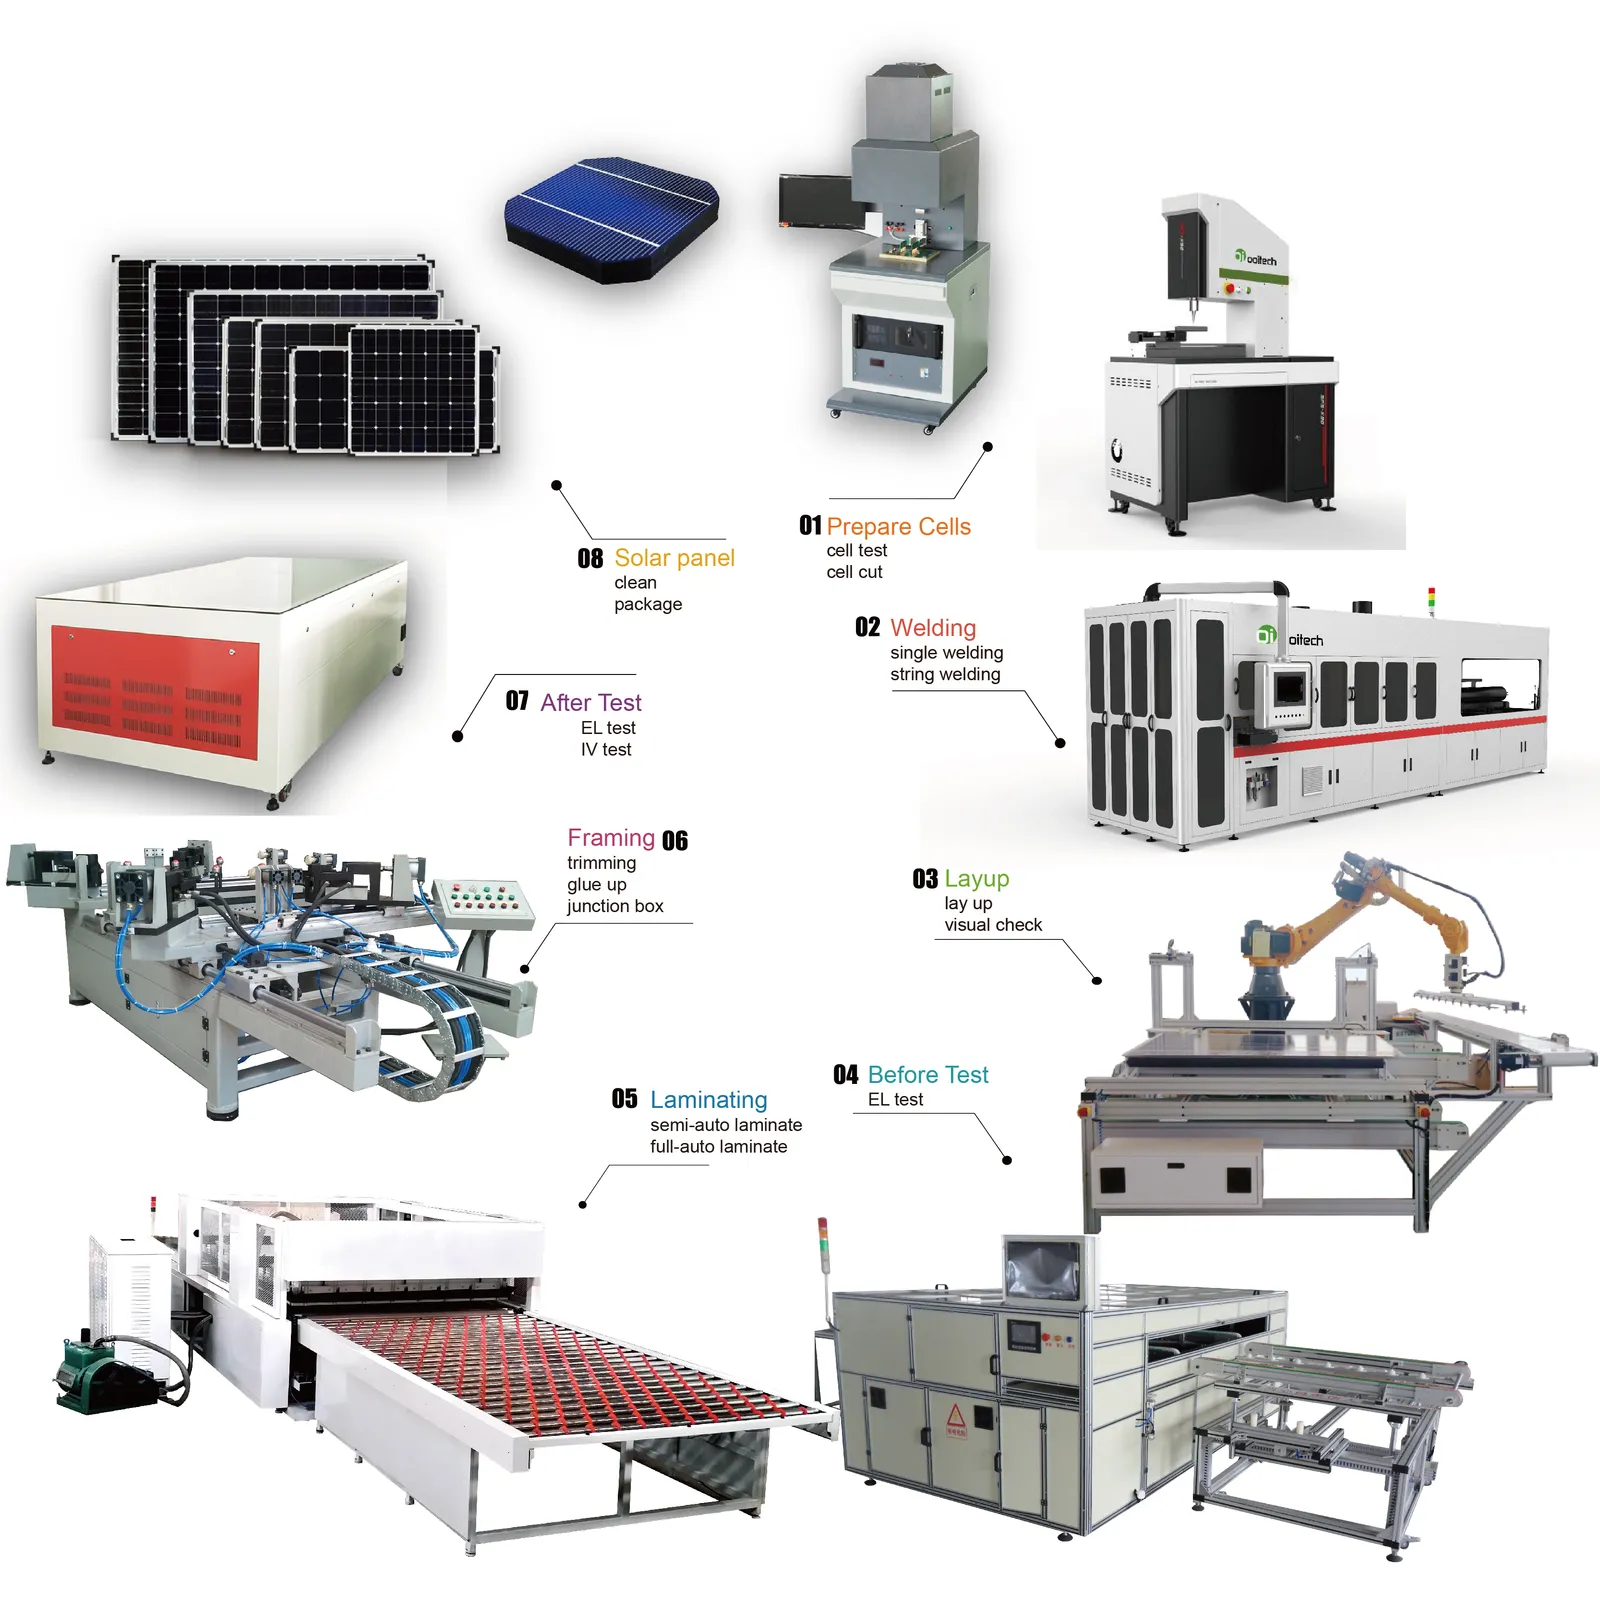
คำตอบสั้น: สายการผลิตแผงโซลาร์เปลี่ยนเซลล์เดี่ยวที่เปราะบางและม้วนวัสดุให้เป็นโมดูลที่ปิดผนึกและผ่านการทดสอบ ลำดับขั้นตอนนั้นตายตัว: เซลล์ถูกคัดแยกตามกระแส ตัดในกรณีที่ใช้รูปแบบครึ่งเซลล์หรือชิงเกิล เชื่อมเป็นสตริงด้วยเครื่องต่อสตริง วางร่วมกับ EVA และกระจกที่สถานีเลย์อัป ลามิเนตภายใต้สุญญากาศและความร้อน จากนั้นใส่กรอบ ติดตั้งกล่องรวมสาย และทดสอบแฟลชบนเครื่องทดสอบ IV ก่อนการคัดแยกขั้นสุดท้าย อัตราการผลิตถูกกำหนดโดยขั้นตอนที่ช้าที่สุด ไม่ใช่ที่เร็วที่สุด ดังนั้นโดยปกติสายการผลิตจะถูกระบุด้วยกำลังการผลิตต่อปี และจำนวนเครื่องจักรจะตามมา แต่ละสถานียังเพิ่มรูปแบบความเสียหายที่แตกต่างกัน ตั้งแต่รอยร้าวขนาดเล็กที่การต่อสตริง ไปจนถึงช่องว่างที่การลามิเนตและการแยกชั้นเมื่อเวลาผ่านไป ซึ่งเป็นเหตุผลว่าทำไมการตรวจสอบแบบอินไลน์จึงอยู่หลังทุกขั้นตอนวิกฤต การถ่ายภาพอิเล็กโทรลูมิเนสเซนซ์หลังการลามิเนตจับข้อบกพร่องที่การวัดกำลังไฟฟ้าเพียงอย่างเดียวจะมองข้ามไป และการคัดแยกขั้นสุดท้ายจะจัดโมดูลตามกระแสที่วัดได้ เพื่อให้หน่วยที่ไม่เข้าคู่กันไม่ถูกนำมาใช้ในสตริงเดียวกัน ตัวเลขทั่วไปสำหรับสถานีที่เกี่ยวข้อง: การต่อสตริงที่ 1,200–6,800 เซลล์ต่อชั่วโมง ด้วยความแม่นยำในการวางตำแหน่ง ±0.15 มม. และอัตราการแตกหัก ≤0.2% บนเซลล์ Class A, การวางเลย์อัปมีรอบเวลาต่ำกว่า 48 วินาที, การลามิเนตคงอุณหภูมิประมาณ 140–150°C ขณะที่สารห่อหุ้มเกิดการเชื่อมขวาง และการทดสอบ IV จำแนกกำลังไฟฟ้าตามการจับคู่สเปกตรัมคลาส A+ ที่ 0.875–1.125
การผลิตโมดูล PV · โดย Jerry, Ooitech
วิธีที่มีประโยชน์ในการทำความเข้าใจโรงงานโมดูลโซลาร์เซลล์คือการละชื่อเครื่องจักรไว้ชั่วคราวและดูว่าเกิดอะไรขึ้นกับผลิตภัณฑ์
ในตอนเริ่มต้น มีเซลล์เดี่ยวที่เปราะบางและม้วนหรือแผ่นวัสดุ ตรงกลาง มีวงจรที่เชื่อมต่อทางไฟฟ้าอยู่ภายในกองหลวม ในตอนท้าย มีผลิตภัณฑ์ที่ปิดผนึกพร้อมหมายเลขซีเรียล กำลังไฟฟ้าที่วัดได้ บันทึกการตรวจสอบ และการตัดสินใจ: ปล่อย ซ่อม หรือปฏิเสธ
การเปลี่ยนแปลงนั้นเกิดขึ้นในสามขั้นตอนใหญ่
| การเปลี่ยนแปลง | สิ่งที่เข้า | สิ่งที่ต้องออกจากขั้นตอน | กลุ่มกระบวนการหลัก |
|---|---|---|---|
| เซลล์กลายเป็นวงจร | เซลล์แสงอาทิตย์ที่คัดแยกหรือเตรียมไว้ | สายเชื่อมต่อที่จัดเรียงเป็นวงจรโมดูลตามที่ตั้งใจ | การเตรียมเซลล์ การเรียงต่อ การประกอบ การเชื่อมต่อบัสบาร์ การตรวจสอบระหว่างกระบวนการ |
| กองกลายเป็นแผ่นเคลือบ | แก้ว, สารห่อหุ้ม, เซลล์ที่เชื่อมต่อกัน และวัสดุด้านหลัง | แผ่นเคลือบที่ยึดติดและป้องกัน | การเตรียมวัสดุ การซ้อน การตรวจสอบ การเคลือบ |
| แผ่นเคลือบกลายเป็นโมดูลที่ปล่อยออก | แผงเคลือบ | ผลิตภัณฑ์ที่เสร็จสมบูรณ์ทางกลไก เชื่อมต่อทางไฟฟ้า ทดสอบ และระบุตัวตน | การตัดแต่ง การใส่กรอบ งานกล่องต่อสาย การบ่ม การทดสอบ EL, IV และความปลอดภัย การติดฉลาก |
มุมมองกระบวนการนี้มีวัตถุประสงค์ที่แตกต่างจากแคตตาล็อกเครื่องจักร ผู้อ่านที่ต้องการข้อมูลอ้างอิงแบบทีละเครื่องสามารถใช้บทความของ Ooitech เรื่อง ใช้เครื่องจักรอะไรในการผลิตแผงโซลาร์เซลล์ที่นี่ คำถามคือว่าการดำเนินการเหล่านั้นพึ่งพากันอย่างไร
เซลล์กลายเป็นวงจรไฟฟ้าที่ควบคุมได้
โรงงานประกอบโมดูลส่วนใหญ่เริ่มต้นด้วยเซลล์แสงอาทิตย์ที่ซื้อมา การตัดสินใจในการผลิตครั้งแรกถูกฝังอยู่ในแบบผลิตภัณฑ์แล้ว: เซลล์เต็มหรือเซลล์ตัด, หน้าสัมผัสด้านหน้าแบบดั้งเดิมหรือหน้าสัมผัสด้านหลัง, จำนวนและตำแหน่งของริบบอน, ความยาวสตริง, ช่องว่าง, ตำแหน่งนำออก, และการจัดเรียงวงจรสุดท้าย
หากแบบใช้เซลล์ที่แบ่งแล้ว กระบวนการเลเซอร์จะเตรียมชิ้นส่วนที่ต้องการ กระบวนการสตริงจะบัดกรีริบบอนนำไฟฟ้าเข้ากับเซลล์และเชื่อมต่อแบบอนุกรม สตริงที่เสร็จแล้วจะเคลื่อนไปยังการวางซ้อน ซึ่งจะวางบนกระจกและสารห่อหุ้มที่เตรียมไว้ การเชื่อมต่อบัสจะเชื่อมสตริงตามแบบไฟฟ้าของโมดูล
การดำเนินการเหล่านี้มักถูกขายเป็นหมวดหมู่เครื่องจักรแยกกัน แต่โรงงานประสบปัญหาเป็นปัญหาต่อเนื่องเดียวกัน: สร้างวงจรโดยไม่ทำให้เซลล์แตก, ความร้อนสูงเกินไปในโครงสร้างที่ไวต่อความร้อน, การเปลี่ยนรูปทรงเรขาคณิต, หรือสร้างรอยต่อไฟฟ้าที่อ่อนแอ
ตัวเลขเบื้องหลังประโยคนั้นมีค่าน้อยและไม่ผ่อนปรน เวเฟอร์มีความหนา 130–180 μm ริบบอนแบนมักกว้าง 0.15–0.35 มม. และเครื่องต่อสตริงรุ่นปัจจุบันรักษาความแม่นยำในการวางตำแหน่งที่ ±0.15 มม. ขณะที่รักษาอัตราการแตกหักให้อยู่ที่หรือต่ำกว่า 0.2% บนเซลล์ Class A อัตราการผลิตในเครื่องระดับเดียวกันนั้นอยู่ในช่วง 1,200 ถึง 6,800 เซลล์ต่อชั่วโมง ซึ่งเป็นเหตุผลว่าทำไมสถานีที่เร็วที่สุดในทางทฤษฎีมักไม่ใช่สถานีที่เครื่องลามิเนตของคุณรองรับได้
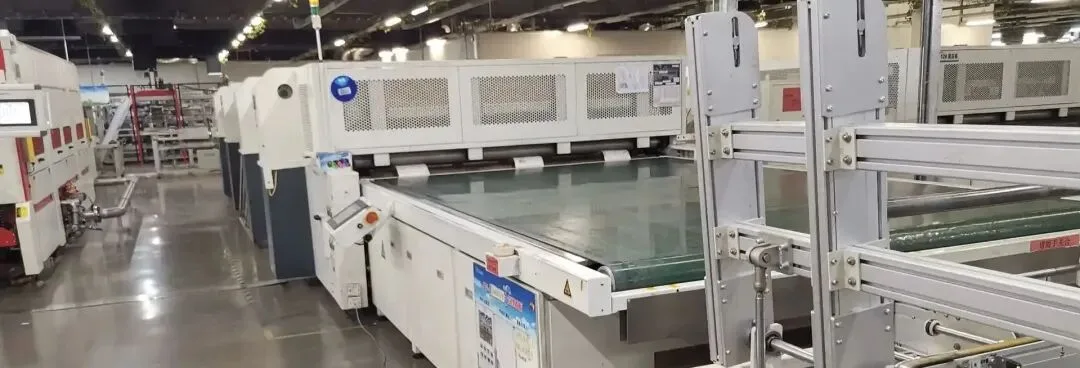
การส่งต่อมีความสำคัญ สตริงอาจผ่านการตรวจสอบด้วยสายตาได้ แต่ยังคงเสียหายขณะถูกยก พลิก หรือวาง สตริงที่บัดกรีอย่างถูกต้องอาจกลายเป็นโมดูลที่จัดตำแหน่งไม่ดีหากการอ้างอิงการวางซ้อนผิด ริบบอนบัสอาจเชื่อมต่อทางไฟฟ้าแต่ถูกวางตำแหน่งไม่ดีสำหรับกระบวนการกล่องรวมสายในภายหลัง
ด้วยเหตุนี้ การจัดการเซลล์ การแก้ไขด้วยภาพ การขนส่งสตริง ความแม่นยำในการวางซ้อน และการควบคุมการเชื่อมต่อบัสควรถูกออกแบบร่วมกัน การซื้อแต่ละสถานีตามข้อกำหนดในโบรชัวร์ของตัวเองจะพลาดจุดเชื่อมต่อที่ทำให้เกิดการสูญเสียในการผลิตจำนวนมาก
ขอบเขตที่มีค่าใช้จ่ายสูงอยู่ก่อนการเคลือบ
ก่อนการเคลือบ โมดูลยังสามารถเปิดได้ สตริงที่เสียหายสามารถเปลี่ยนได้ ริบบอนที่วางผิดตำแหน่งสามารถแก้ไขได้ ฝุ่นสามารถกำจัดได้ สารห่อหุ้มหรือวัสดุด้านหลังสามารถจัดตำแหน่งใหม่ได้
หลังการเคลือบ การแก้ไขแบบเดียวกันนั้นกลายเป็นเรื่องยาก ไม่คุ้มทุน หรือเป็นไปไม่ได้โดยไม่ต้องเสียสละโมดูล ทำให้การตรวจสอบก่อนการเคลือบเป็นมากกว่ากิจวัตรของแผนกคุณภาพ มันเป็นขอบเขตทางเศรษฐกิจในกระบวนการผลิต
จุดตรวจสอบที่สมเหตุสมผลจะตรวจสอบหลักฐานสองประเภท
การตรวจสอบด้วยสายตาครอบคลุมการวางวัสดุ การปนเปื้อน ระยะห่างของสตริง ตำแหน่งการนำออก รอยยับ สิ่งแปลกปลอม และความเสียหายที่ชัดเจน การตรวจสอบ EL ครอบคลุมสภาพทางไฟฟ้าของวงจรเซลล์ที่เชื่อมต่อ รวมถึงข้อบกพร่องที่อาจมองไม่เห็นภายใต้แสงปกติ
วัตถุประสงค์ไม่ใช่เพื่อสร้างรายงานการตรวจสอบอีกฉบับ แต่เพื่อป้องกันข้อบกพร่องที่หลีกเลี่ยงได้ไม่ให้ผ่านเข้าสู่กระบวนการที่ไม่สามารถย้อนกลับได้ เมื่อสายการผลิตพบปัญหาเดียวกันซ้ำๆ ที่จุดตรวจนี้ การตอบสนองที่ถูกต้องคือการแก้ไขกระบวนการต้นน้ำ ไม่ใช่เพียงแค่เพิ่มผู้ตรวจสอบมากขึ้น
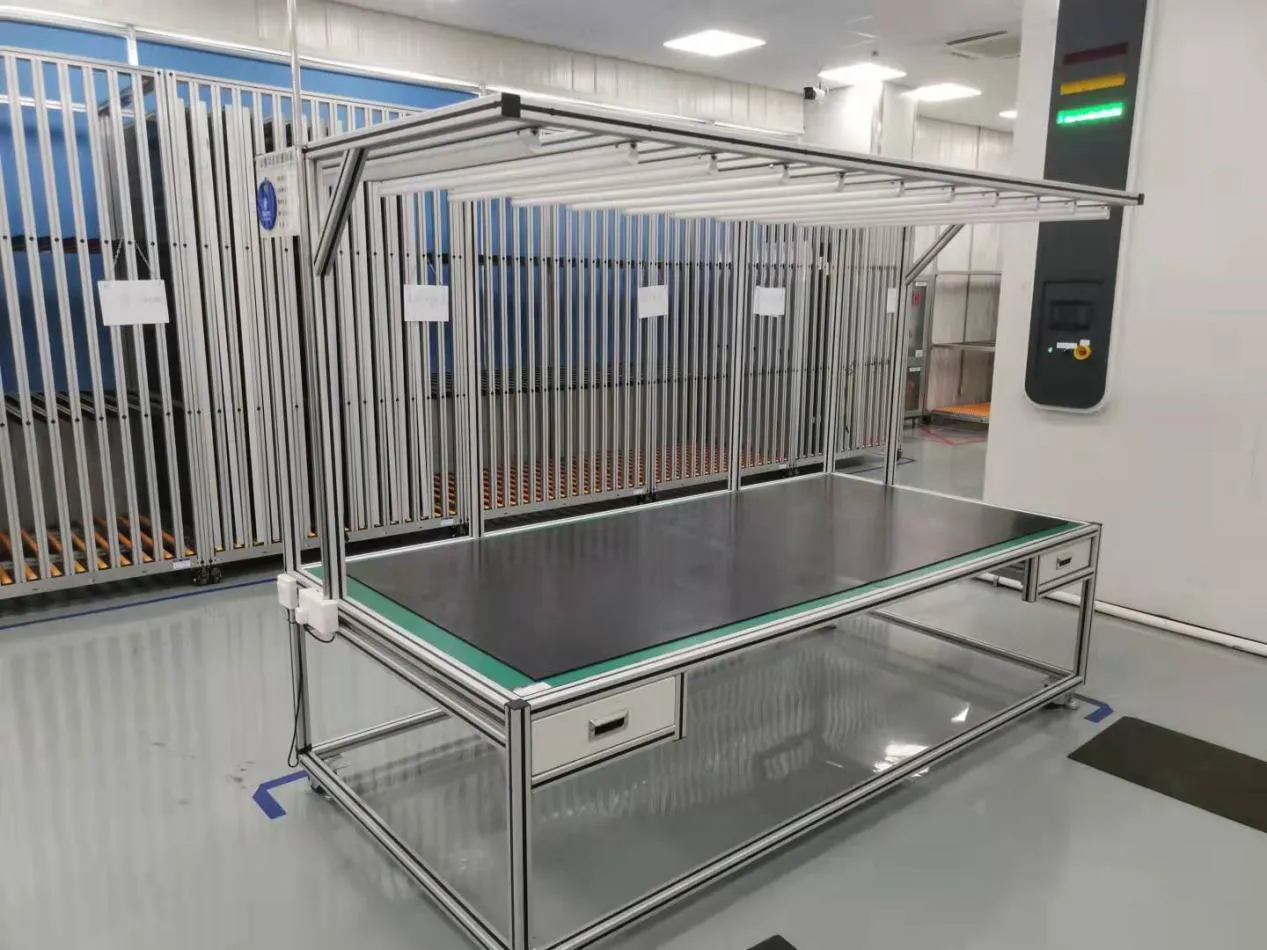
ชั้นที่วางหลวมๆ จะกลายเป็นแผ่นลามิเนตที่ได้รับการปกป้อง
โดยปกติแล้วโครงสร้างโมดูลจะประกอบด้วยกระจกด้านหน้า ชั้นสารห่อหุ้ม วงจรเซลล์ที่เชื่อมต่อกัน ชั้นสารห่อหุ้มชั้นที่สอง และพอลิเมอร์ backsheet หรือกระจกด้านหลัง ระบบตัดและวางวัสดุจะเตรียมชั้นเหล่านี้ให้ได้ตามขนาดของผลิตภัณฑ์ อุปกรณ์ขนย้ายจะควบคุมขอบและจุดอ้างอิงของชั้นเหล่านี้ให้อยู่ในสภาพที่ถูกต้องขณะที่โครงสร้างเคลื่อนไปสู่การลามิเนต
สายการผลิต เครื่องลามิเนต ใช้การผสมผสานที่ควบคุมของสุญญากาศ ความร้อน ความดัน และเวลา อากาศจะถูกกำจัดออก สารห่อหุ้มจะไหลและบ่มตัว และชั้นที่เคยหลวมจะกลายเป็นโครงสร้างที่ยึดติดกันเป็นหนึ่งเดียว
ขั้นตอนนี้ถูกควบคุมโดยสูตร ไม่ใช่แค่การตั้งค่าอุณหภูมิเท่านั้น เคมีของ encapsulant โครงสร้างกระจก ขนาดโมดูล การจัดเก็บวัสดุ พฤติกรรมการดูดอากาศ ความสม่ำเสมอในการให้ความร้อน และสภาวะการทำความเย็น ล้วนมีผลต่อผลลัพธ์ สูตรที่เหมาะสมกับรายการวัสดุหนึ่งไม่ควรถูกคัดลอกไปใช้กับอีกวัสดุหนึ่งโดยไม่พิจารณา
ช่วงเวลาที่เหมาะสมนั้นแคบกว่าที่ค่าตั้งบ่งชี้ สารห่อหุ้ม EVA เกิดการเชื่อมขวางที่ประมาณ 140–150°C และสิ่งที่สูตรควบคุมจริงๆ คือลำดับขั้นตอน — การเพิ่มอุณหภูมิ ขั้นตอนสุญญากาศ ความดันที่ใช้ และเวลาหยุด เครื่องลามิเนตที่ไม่สามารถทำซ้ำลำดับนั้นได้จะแสดงออกมาเป็นฟองอากาศ การแยกชั้น หรือเซลล์เลื่อน และไม่มีสิ่งใดในนั้นที่สามารถแก้ไขได้เมื่อสแต็กถูกยึดติดแล้ว
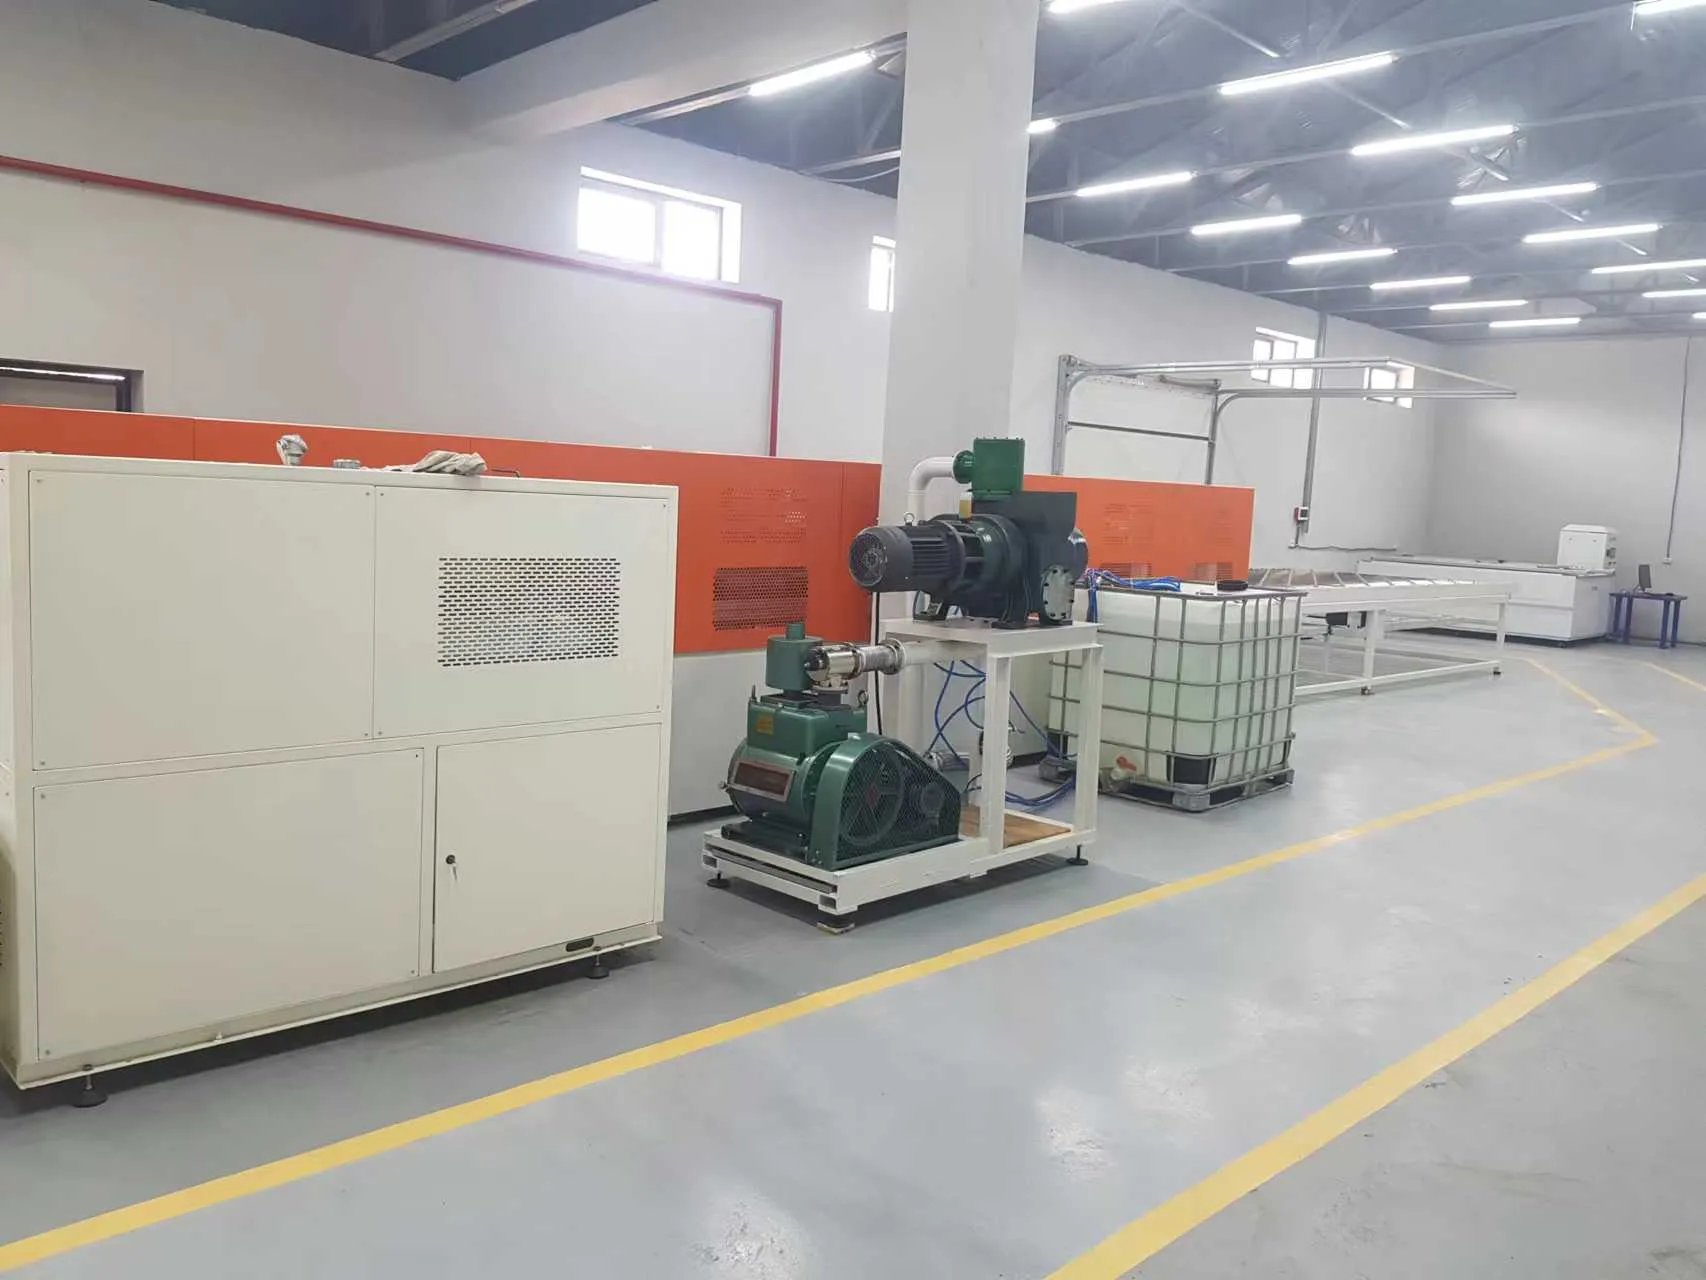
เครื่องเคลือบยังมีข้อจำกัดที่เข้มงวด: ไม่สามารถซ่อมแซมชั้นที่ได้รับมาได้ ไม่สามารถจัดแนวสายที่วางผิดตำแหน่ง กำจัดการปนเปื้อน ซ่อมแซมเซลล์ที่แตก หรือแก้ไขวัสดุด้านหลังที่ผิดประเภท ดังนั้นการเคลือบที่ดีจึงเริ่มต้นก่อนที่ประตูห้องจะปิด
การไหลของโรงงานรอบกระบวนการนี้สมควรได้รับการวางแผนอย่างรอบคอบ ชั้นที่ยังไม่เคลือบนั้นเปราะบางและใช้พื้นที่ การโหลดเป็นชุดอาจทำให้การเข้าและออกไม่สม่ำเสมอ การทำความเย็นและการจัดการ downstream อาจจำกัดพื้นที่แม้ว่าตัวห้องจะดูเร็วพอ ตัวเลขกำลังการผลิตที่มีประโยชน์คือการไหลอย่างต่อเนื่องผ่านส่วนที่สมบูรณ์ ไม่ใช่เวลา recipe ที่สั้นที่สุดที่แสดง
การตกแต่งเพิ่มฟังก์ชัน ไม่ใช่การตกแต่ง
แผ่นลามิเนตอาจดูเหมือนแผงโซลาร์เซลล์แล้ว แต่ยังมีงานที่เกี่ยวข้องกับฟังก์ชันอีกหลายอย่างที่ต้องทำ
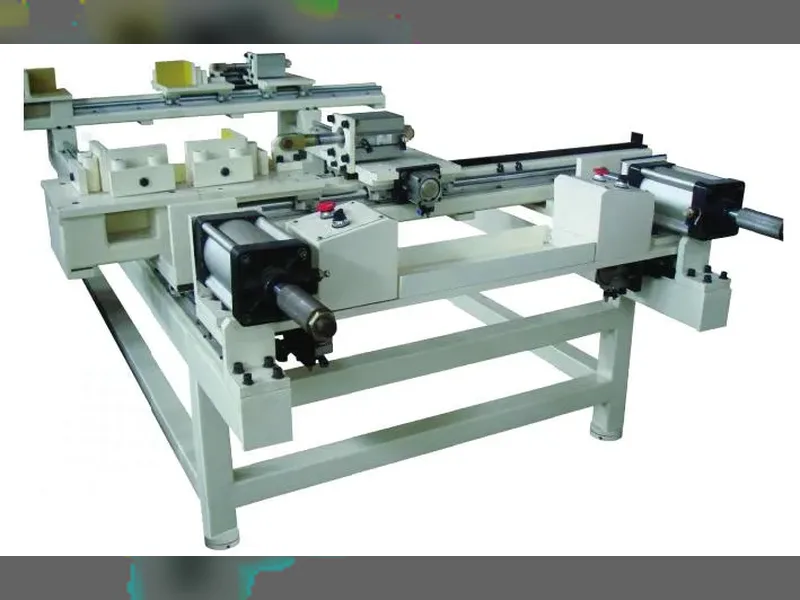
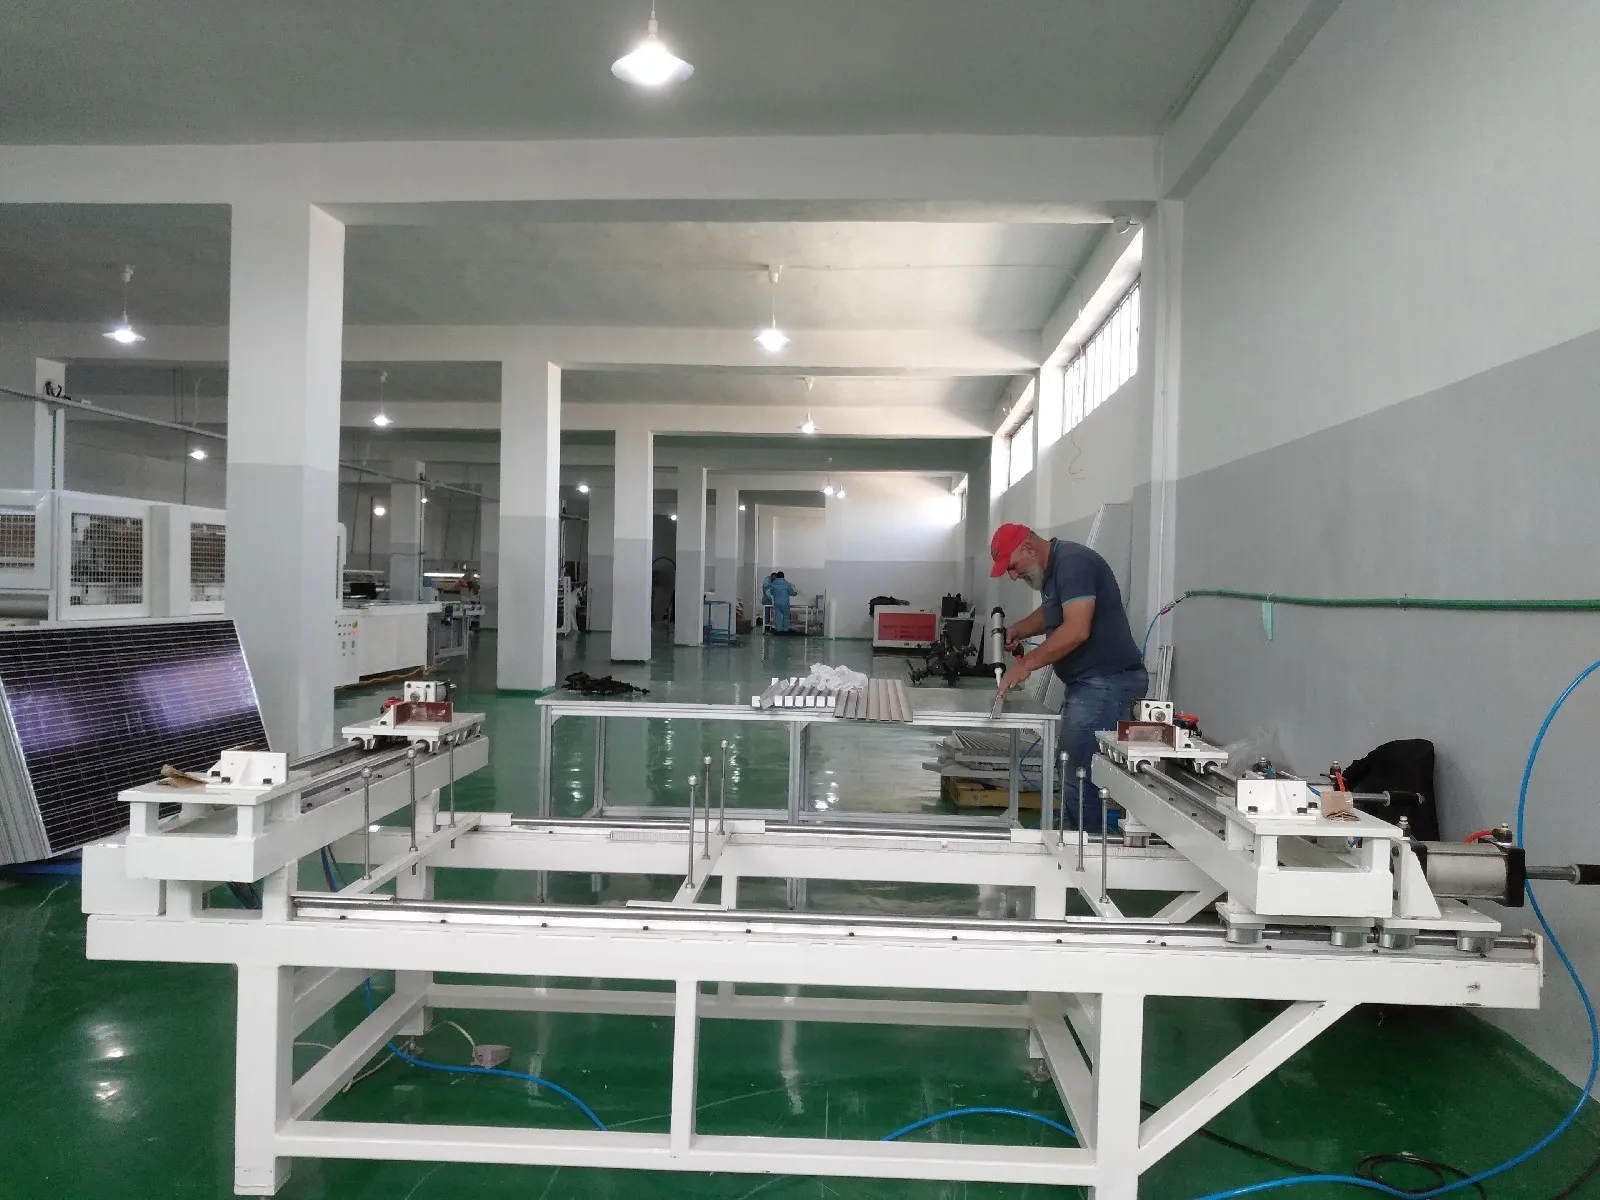
การตกแต่งเริ่มต้นที่ขอบของแผ่นลามิเนต ซึ่งวัสดุส่วนเกินจะถูกกำจัดออกและขอบจะถูกเตรียมสำหรับโครงสร้างที่เลือก สำหรับผลิตภัณฑ์ที่มีกรอบ สารซีลแลนท์และโปรไฟล์อะลูมิเนียมจะถูกประกอบเป็นโครงสร้างสี่เหลี่ยมที่แข็งแรงสำหรับการบรรจุ การติดตั้ง และการใช้งานภาคสนาม การออกแบบแบบไร้กรอบและกระจก-กระจกจะจัดการขั้นตอนนี้แตกต่างกัน ดังนั้นกระบวนการจัดการและขอบของพวกเขาจะต้องถูกกำหนดโดยแบบผลิตภัณฑ์
สายการผลิต junction box สร้างการเชื่อมต่อทางไฟฟ้าภายนอก สายริบบอนนำออกต้องไปถึงขั้วต่อที่ถูกต้อง จุดเชื่อมต่อทางไฟฟ้าต้องมั่นคง และวัสดุกาวหรือวัสดุอุดต้องปกป้องชุดประกอบ เวลาการบ่มเป็นส่วนหนึ่งของเวลาการผลิต การเคลื่อนย้ายโมดูลเร็วเกินไปอาจรบกวนการติดตั้งที่ยอมรับได้
ขั้นตอนเหล่านี้บางครั้งถูกมองว่าเป็นส่วนท้ายของสายการผลิตที่ง่าย เพราะวงจรโซลาร์ถูกสร้างขึ้นแล้ว สมมติฐานนั้นเสี่ยง ความเสียหายของกรอบ การปิดผนึกไม่ดี การเชื่อมต่อขั้วอ่อน หรือการใช้กาวที่ไม่ควบคุม อาจทำให้โมดูลที่ผ่านทุกขั้นตอนก่อนหน้านี้ถูกปฏิเสธ
ค่าเผื่อความคลาดเคลื่อนนั้นควรกล่าวอย่างตรงไปตรงมา ความแม่นยำในการใส่กรอบโดยปกติ维持在 ±1 มม. โดยผลต่างเส้นทแยงอยู่ภายใน ±1.5 มม. และการเชื่อมกล่องรวมสายอัตโนมัติมีรอบเวลา 16–18 วินาที ด้วยการวางตำแหน่ง CCD ที่ ±0.1 มม. เวลาบ่มกาวนับเป็นเวลาการผลิต และโมดูลที่เคลื่อนย้ายเร็วเกินไปจะล้มเหลวในอีกหลายสัปดาห์ต่อมา ไม่ใช่ทันที
โมดูลจะถูกปล่อยโดยหลักฐาน
การทดสอบขั้นสุดท้ายตอบคำถามที่แตกต่างกันหลายข้อ และไม่มีเครื่องทดสอบเครื่องเดียวที่ตอบทุกข้อ
ประการแรก: วงจรยังคงสมบูรณ์หรือไม่? การตรวจสอบ EL ขั้นสุดท้ายมองหาความเสียหายหรือการขาดตอนทางไฟฟ้าที่อาจเกิดขึ้นระหว่างการเคลือบ การตัดแต่ง การประกอบกรอบ หรือการเคลื่อนย้าย
ประการที่สอง: โมดูลให้ประสิทธิภาพทางไฟฟ้าอย่างไร? เครื่อง ทดสอบ IV หรือเครื่องจำลองแสงอาทิตย์บันทึกการตอบสนองกระแส-แรงดันภายใต้การส่องสว่างที่ควบคุม ผลลัพธ์สนับสนุนการจำแนกกำลังไฟฟ้าและข้อมูลทางไฟฟ้าที่เกี่ยวข้องกับโมดูล
ประการที่สาม: ผลิตภัณฑ์ปลอดภัยทางไฟฟ้าหรือไม่? การตรวจสอบฉนวน ไฮพอต และความต่อเนื่องของกราวด์จัดการกับเส้นทางแยกและการป้องกันตามโครงสร้างและแผนคุณภาพที่เกี่ยวข้อง
ตัวเลขสองตัวอธิบายว่าหลักฐานการปล่อยสินค้านั้นมีค่าเพียงใด การตรวจสอบ EL แบบอินไลน์มีความละเอียดประมาณ 0.5 มม. ต่อพิกเซล ละเอียดพอที่จะจับรอยร้าวขนาดเล็กที่การวัดกำลังไฟฟ้าเพียงอย่างเดียวจะผ่านไป และเครื่องจำลองแสงอาทิตย์ถูกจัดเกรดตามการจับคู่สเปกตรัม โดยช่วงคลาส A+ ปัจจุบันอยู่ระหว่าง 0.875 ถึง 1.125 การทดสอบฉนวนและ hi-pot ทำงานตั้งแต่ 0.1 kV ถึง 10 kV ขึ้นอยู่กับโครงสร้างโมดูลและแผนการทดสอบที่คุณกำลังรับรอง
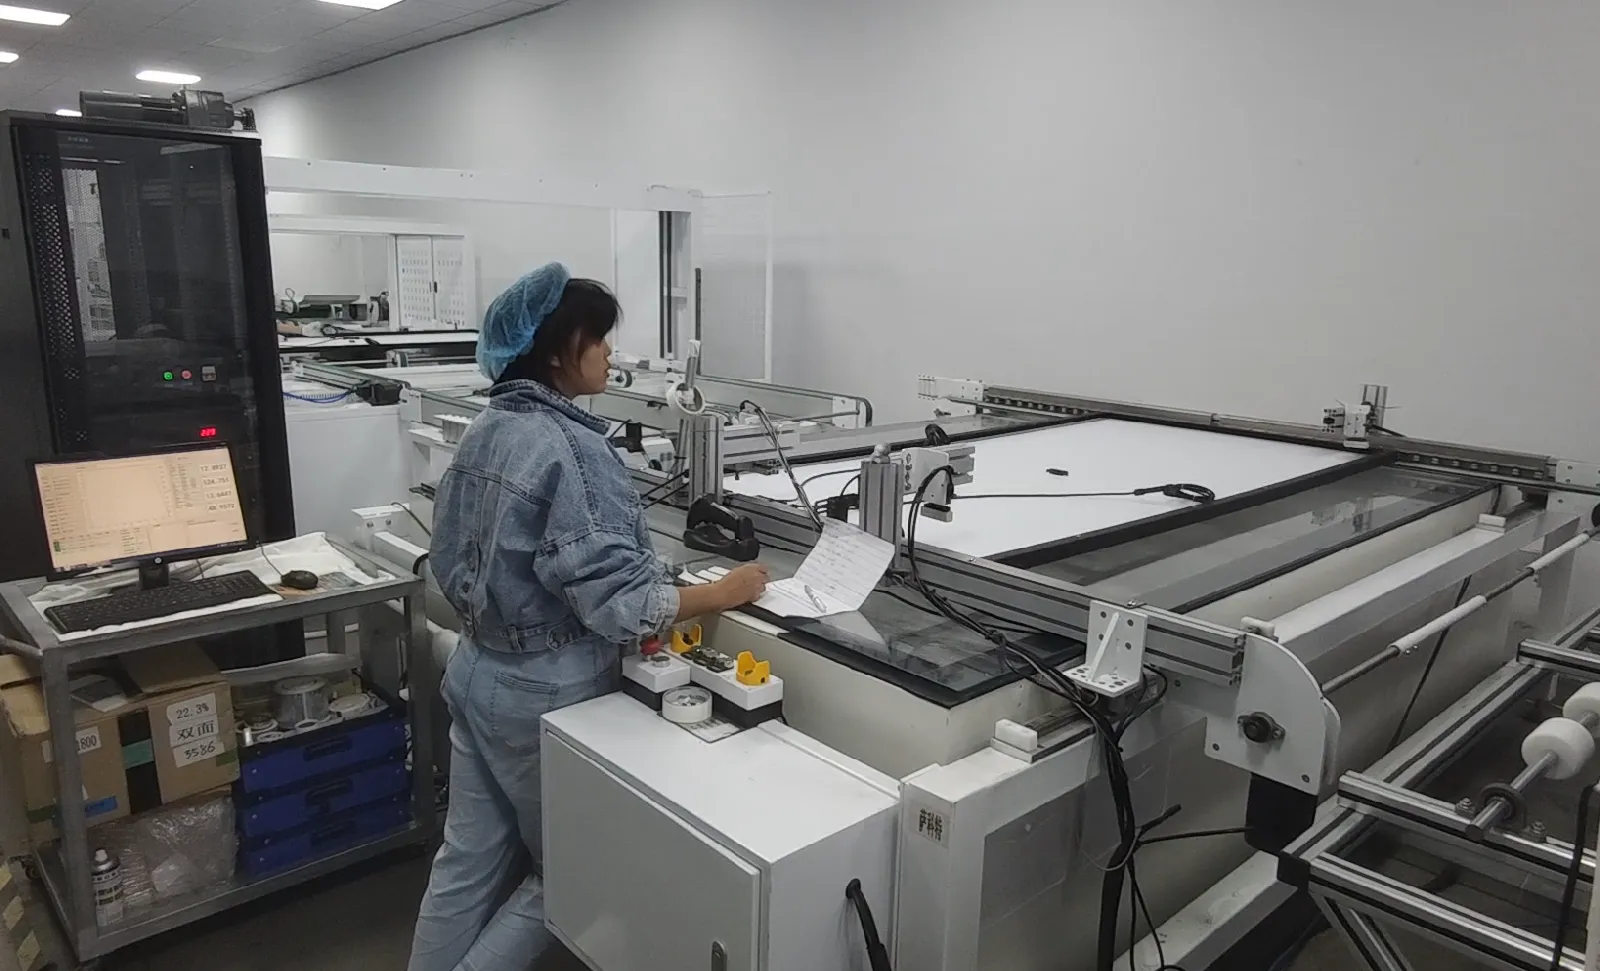
นอกจากนี้ยังมีคำถามที่สี่ที่มักถูกมองข้าม: โรงงานสามารถพิสูจน์ได้หรือไม่ว่าประวัติกระบวนการใดเป็นของโมดูลทางกายภาพนี้?
บาร์โค้ดหรือตัวระบุซีเรียลอื่นสามารถเชื่อมต่อผลิตภัณฑ์กับล็อตเซลล์หรือวัสดุ บันทึกการเรียง การตรวจสอบภาพ สูตรการเคลือบ ข้อมูลผู้ปฏิบัติงานหรืออุปกรณ์ ผล IV และผลการทดสอบความปลอดภัย ในโรงงานอัตโนมัติ ข้อมูลนี้อาจถูกแลกเปลี่ยนกับระบบบริหารการผลิต ในโรงงานขนาดเล็ก หลักการเดียวกันยังคงใช้ได้แม้การเก็บข้อมูลจะง่ายกว่า
การตรวจสอบย้อนกลับเปลี่ยนผลการทดสอบให้เป็นบันทึกการผลิตที่ใช้งานได้ ช่วยตรวจสอบข้อบกพร่องที่เกิดซ้ำ แยกวัสดุที่ได้รับผลกระทบ เปรียบเทียบสูตร และป้องกันไม่ให้หน่วยที่ถูกปฏิเสธถูกผสมกลับเข้าไปในสต็อกที่ยอมรับ
คิวเผยให้เห็นการออกแบบโรงงานที่แท้จริง
ผลผลิตการผลิตไม่ค่อยถูกจำกัดโดยเครื่องจักรที่มีสเปกที่น่าประทับใจที่สุด แต่ถูกจำกัดโดยวิธีที่รอบเวลา ล็อต การถ่ายโอน การตรวจสอบ การเปลี่ยนรุ่น การบำรุงรักษา และการระงับคุณภาพมีปฏิสัมพันธ์กันในกะการทำงาน
คิวเป็นหลักฐานที่มีประโยชน์เพราะแสดงให้เห็นว่าสายการผลิตสูญเสียการประสานงานที่ใด
| สิ่งที่โรงงานเห็น | สิ่งที่อาจบ่งบอก | สิ่งที่ต้องตรวจสอบ |
|---|---|---|
| สายเซลล์ที่เสร็จแล้วรอการวาง | การผลิตสายเซลล์มาถึงเร็วกว่าที่กระบวนการวางหรือเชื่อมต่อจะรับได้ | รูปแบบการปล่อยสายเซลล์, รอบการวาง, การออกแบบบัฟเฟอร์, การกักกันเนื่องจากข้อบกพร่อง |
| ชุดประกอบที่เตรียมไว้กีดขวางทางเดิน | การไหลของการตรวจสอบหรือการเคลือบไม่สามารถเคลียร์งานที่เข้ามาได้ | จังหวะการเตรียมวัสดุ, การปล่อยจากการตรวจสอบ, การโหลดเป็นชุด, ความพร้อมของห้อง |
| โมดูลที่เคลือบแล้วรอก่อนการประกอบกรอบ | การทำความเย็น, การตัดแต่ง, การถ่ายโอน, หรือการประกอบกรอบมีขนาดเล็กเกินไป | ความยาวสายพานลำเลียง, เวลาทำความเย็น, การจัดการด้วยมือ, การเตรียมกรอบ |
| โมดูลที่เสร็จแล้วรอการทดสอบ | รอบการทดสอบ, การถ่ายโอนข้อมูล, การติดฉลาก, หรือการคัดแยกไม่สามารถตามกำลังการผลิตของสายประกอบ | การกำหนดค่าเครื่องทดสอบ, การสื่อสารผลลัพธ์, ขั้นตอนการทำงานของบาร์โค้ด, การกำหนดเส้นทางของชิ้นงานที่ปฏิเสธ |
| การหยุดยาวระหว่างการเปลี่ยนผลิตภัณฑ์ | ความยืดหยุ่นของรูปแบบมีอยู่บนกระดาษ แต่งานเปลี่ยนผลิตภัณฑ์ถูกกำหนดไว้ไม่ดี | เครื่องมือ, สูตรการผลิต, การจัดเตรียมวัสดุ, การควบคุมพารามิเตอร์, ขั้นตอนการทำงานของผู้ปฏิบัติงาน |
บัฟเฟอร์สามารถปกป้องกระบวนการหนึ่งจากการรบกวนระยะสั้นในอีกกระบวนการหนึ่ง แต่ไม่ใช่การรักษาสำหรับความไม่สมดุลถาวร การมีบัฟเฟอร์น้อยเกินไปทำให้เกิดการหยุดบ่อยครั้ง การมีมากเกินไปซ่อนปัญหา เพิ่มงานระหว่างทำ ใช้พื้นที่ และทำให้ข้อบกพร่องเดินทางไกลขึ้นก่อนที่ใครจะสังเกตเห็นรูปแบบ
เป้าหมายไม่ใช่การกำจัดทุกช่วงเวลาของการรอ แต่เพื่อทราบว่าทำไมการรอจึงเกิดขึ้น และมันปกป้องกระบวนการหรือเปิดเผยข้อผิดพลาดในการออกแบบ
ทำให้ความเสี่ยงเป็นอัตโนมัติก่อนที่จะเกิดเหตุการณ์
การตัดสินใจเกี่ยวกับระบบอัตโนมัติมักถูกพูดถึงในฐานะทางเลือกระหว่างโรงงานกึ่งอัตโนมัติกับโรงงานอัตโนมัติเต็มรูปแบบ คำถามที่มีประโยชน์กว่าคือระบบอัตโนมัติช่วยขจัดความเสี่ยงในการดำเนินงานที่ใหญ่ที่สุดที่ใด
การจัดการที่เปราะบางเป็นลำดับความสำคัญหนึ่ง การยกและวางเซลล์ สายเซลล์ แก้ว และแผ่นลามิเนตขนาดใหญ่ซ้ำๆ สร้างโอกาสในการแตกหัก รอยขีดข่วน และการเคลื่อนที่ของแนว
ความแม่นยำที่ทำซ้ำได้เป็นอีกประการหนึ่ง การวางสายเซลล์ เรขาคณิตของการเชื่อมต่อ การจ่ายกาว การประกอบกรอบ และการวางตำแหน่งทดสอบจะได้รับประโยชน์เมื่อการเคลื่อนที่ที่ควบคุมแบบเดียวกันต้องเกิดขึ้นซ้ำแล้วซ้ำเล่าในทุกโมดูล
การส่งมอบงานก็ควรได้รับความสนใจเช่นกัน การถ่ายโอนอัตโนมัติสามารถลดคิวและการสัมผัสด้วยมือได้ แต่จะเกิดขึ้นได้ก็ต่อเมื่อสถานีที่เชื่อมต่อกันใช้ข้อมูลอ้างอิง ตรรกะรอบการทำงาน การควบคุมความปลอดภัย และการกู้คืนข้อผิดพลาดที่เข้ากันได้
สุดท้าย ระบบอัตโนมัติสามารถปรับปรุงการเก็บข้อมูลได้ การอ่านบาร์โค้ด การเลือกสูตร การถ่ายโอนผลการทดสอบ และการกำหนดเส้นทางของชิ้นงานที่ปฏิเสธจะมีความน่าเชื่อถือมากขึ้นเมื่อถูกสร้างไว้ในกระบวนการแทนที่จะบันทึกในภายหลัง
งานด้วยมือยังคงมีบทบาทอยู่ สามารถให้ความยืดหยุ่นระหว่างการผลิตนำร่อง การพัฒนาผลิตภัณฑ์ การดำเนินงานที่มีปริมาณน้อย หรือขั้นตอนที่การตัดสินใจมีค่ามากกว่าความเร็ว ข้อแลกเปลี่ยนคือกระบวนการต้องกำหนดการฝึกอบรม การตรวจสอบ การยศาสตร์ และการตรวจสอบย้อนกลับอย่างระมัดระวังเท่ากับที่สถานีอัตโนมัติกำหนดเซ็นเซอร์และการเชื่อมต่อประสาน
การจัดวางเริ่มต้นด้วยปัจจัยนำเข้า ไม่ใช่ผังพื้น
ซัพพลายเออร์ไม่สามารถออกแบบสายการผลิตที่มีประโยชน์จากเป้าหมายกำลังการผลิตต่อปีเพียงอย่างเดียว ผลผลิตต่อปีเป็นสรุปของสมมติฐานการดำเนินงานหลายประการ การจัดวางต้องการสมมติฐานเหล่านั้นเอง
| ปัจจัยนำเข้าของโครงการ | เหตุใดจึงเปลี่ยนสายการผลิต |
|---|---|
| แบบโมดูลและรายการวัสดุ | กำหนดการเตรียมเซลล์ รูปแบบสตริง การประกอบสแต็ก ช่วงการทำงานของอุปกรณ์ การทำกรอบ และกระบวนการกล่องรวมสาย |
| ผลผลิตที่ต้องการต่อกะ | แปลงเป้าหมายทางธุรกิจเป็นรอบของสถานี ปริมาณเป็นชุด อุปกรณ์ขนาน แรงงาน และข้อกำหนดบัฟเฟอร์ |
| ส่วนผสมผลิตภัณฑ์และความถี่ในการเปลี่ยนรุ่น | ส่งผลต่อเครื่องมือ สูตร การจัดเตรียมวัสดุ การทำความสะอาด การควบคุมพารามิเตอร์ และการจัดตารางเวลา |
| แผนคุณภาพและการรับรอง | กำหนดตำแหน่งตรวจสอบ อุปกรณ์ทดสอบ การสุ่มตัวอย่าง ตรรกะการยอมรับ เส้นทางซ่อม และการเก็บรักษาบันทึก |
| ข้อกำหนดการตรวจสอบย้อนกลับ | กำหนดจุดบาร์โค้ด อินเทอร์เฟซข้อมูล การจัดเก็บภาพ การพิมพ์ฉลาก และการรวมระบบโรงงาน |
| ข้อมูลอาคารและสาธารณูปโภค | กำหนดตำแหน่งอุปกรณ์ ความกว้างทางเดิน การเข้าถึงวัสดุ โหลดไฟฟ้า ลมอัด การระบายอากาศ และพื้นที่บำรุงรักษา |
| รูปแบบแรงงานและการบำรุงรักษา | เปลี่ยนขอบเขตระหว่างงานด้วยมือ สถานีที่ใช้เครื่องช่วย หุ่นยนต์ อะไหล่ และการสนับสนุนทางเทคนิค |
| กลยุทธ์การขยายกำลังการผลิต | กำหนดตำแหน่งที่ควรสงวนไว้สำหรับพื้นที่ สาธารณูปโภค สายพานลำเลียง ความสามารถในการทดสอบ และสถานีขนาน |
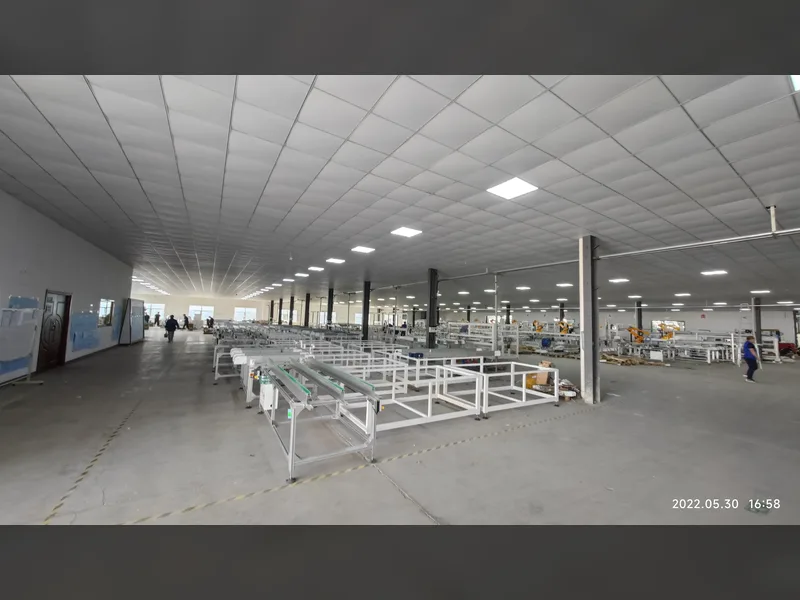
ข้อมูลนำเข้าเหล่านี้ยังป้องกันข้อผิดพลาดทั่วไปในการจัดวาง: การวาดเส้นที่เรียบร้อยก่อนแล้วจึงบังคับให้ผลิตภัณฑ์และการไหลของวัสดุเข้ากับเส้นนั้น ลำดับที่ดีกว่าคือ การกำหนดผลิตภัณฑ์ การไหลของกระบวนการ จุดตรวจสอบคุณภาพ แบบจำลองรอบเวลา การกำหนดค่าอุปกรณ์ และสุดท้ายคือแผนผังชั้นโดยละเอียด
แหล่งข้อมูลและการอ่านเพิ่มเติม
ออกแบบย้อนกลับจากโมดูลที่คุณต้องการผลิต
สายการผลิตจะระบุได้ง่ายขึ้นเมื่อโครงการกำหนดผลลัพธ์สามประการ: วงจรที่ถูกต้อง แผ่นลามิเนตที่ทนทาน และโมดูลสำเร็จรูปที่รองรับด้วยบันทึกการทดสอบและการตรวจสอบย้อนกลับ การเลือกเครื่องจักรจะตามกระบวนการแทนที่จะแทนที่กระบวนการ
Ooitech สามารถกำหนดค่าและจัดหาระบบผลิตแผงโซลาร์เซลล์ให้กับลูกค้าทั่วโลก ตั้งแต่โรงงานที่ใช้ผู้ปฏิบัติงานช่วยไปจนถึงสายการผลิตที่มีระบบอัตโนมัติสูง พร้อมการเลือกอุปกรณ์ การจัดวางโรงงาน การติดตั้ง การเริ่มเดินระบบ การฝึกอบรม และการสนับสนุนหลังการขายที่สอดคล้องกับโมดูลและแผนการผลิตที่ตั้งใจไว้