การหลุดล่อนของแผ่นปิดผนึก EPE ในกระบวนการลามิเนต: แบบเส้น
สารบัญ
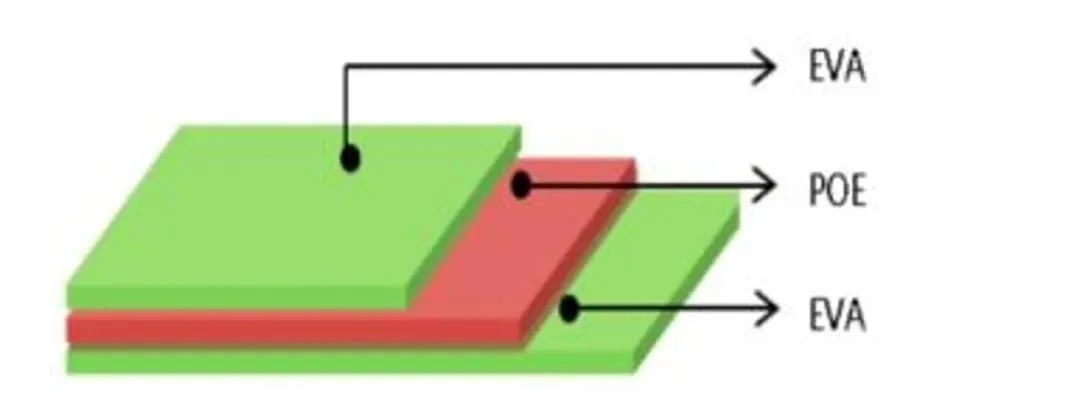
คำตอบสั้น: ฟิล์มบรรจุภัณฑ์ EPE หรือที่เรียกว่าฟิล์มบรรจุภัณฑ์ POE แบบโคเอ็กซ์ทรูด เป็นฟิล์มสามชั้นที่มีแกนกลางเป็นพอลิโอเลฟินอยู่ระหว่างชั้นผิว EVA โครงสร้างนี้มีอยู่เพื่อให้ได้ความสามารถในการซึมผ่านของความชื้นต่ำและความต้านทานต่อ PID ของ POE โดยไม่มีปัญหาด้านการจัดการของ POE เนื่องจากชั้นผิว EVA ยึดติดกับกระจกและแผ่นหลังได้เหมือนกับวัสดุบรรจุภัณฑ์ทั่วไป การหลุดลอกเป็นเส้นในโมดูลที่เคลือบด้วย EPE มักเกิดจากหนึ่งในสามสาเหตุ: การเชื่อมขวางไม่เพียงพอในชั้นแกนกลาง, การปนเปื้อนบนพื้นผิวกระจกหรือแผ่นหลังที่ขัดขวางการยึดติด, หรือรอบการเคลือบที่อุณหภูมิเพิ่มขึ้นทำให้ฟิล์มไหลก่อนที่ชั้นวัสดุจะเข้าที่ การหลุดลอกเป็นเส้นแทนที่จะเป็นหย่อมๆ นั้นเป็นเบาะแสในการวินิจฉัย — มันเป็นไปตามทิศทางการไหลของวัสดุบรรจุภัณฑ์ ซึ่งชี้ไปที่รอบการเคลือบมากกว่าล็อตของวัสดุ
การผลิตโมดูล PV · โดย Jerry, Ooitech
บทนำ: EPE คืออะไร สารห่อหุ้ม ฟิล์ม?
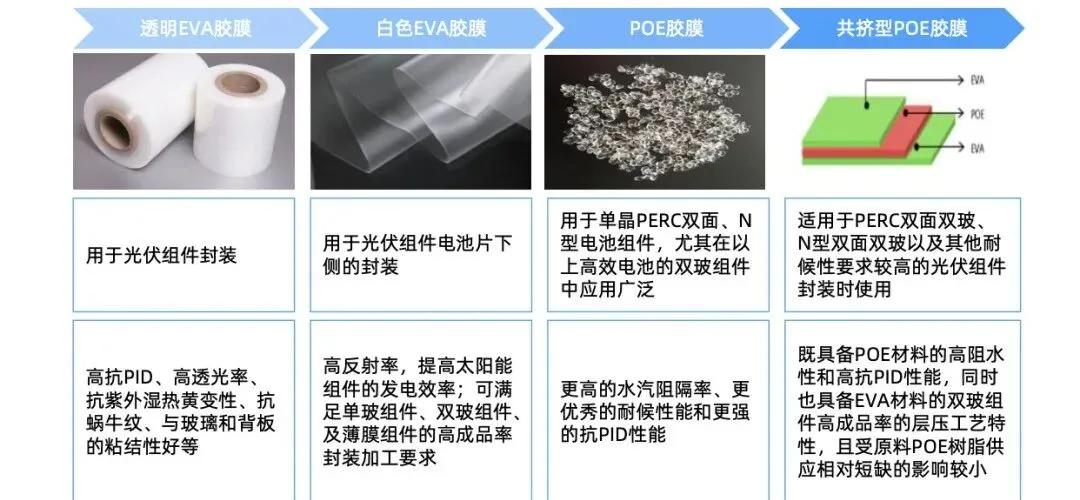
ฟิล์ม EPE encapsulant หรือที่เรียกว่าฟิล์ม POE ที่ผ่านการอัดรีดร่วม เป็นวัสดุห่อหุ้มเซลล์แสงอาทิตย์ที่ผลิตโดยการอัดรีดร่วมของเรซิน POE และเรซิน EVA ในการผลิตโมดูลเซลล์แสงอาทิตย์ ใช้เพื่อรวมความสะดวกในการแปรรูปของ EVA เข้ากับประสิทธิภาพการกันความชื้นและต้านทาน PID ของ POE
ฟิล์ม EVA แบบดั้งเดิมถูกนำมาใช้อย่างแพร่หลายในการผลิตโมดูล PV เนื่องจากมีประสิทธิภาพในการต้าน PID ที่ดี มีความโปร่งใสต่อแสงสูง ทนต่อการเหลืองจากรังสี UV และความชื้น-ความร้อน ทนต่อรอยทางหอยทาก และมีการยึดเกาะที่แข็งแรงกับกระจกและ backsheetอย่างไรก็ตาม EVA ก็มีข้อจำกัด เช่น ประสิทธิภาพในการกั้นความชื้นค่อนข้างอ่อน การซึมผ่านของไอน้ำสูงขึ้น และความเสี่ยงต่อ PID ที่สูงขึ้นภายใต้สภาวะการทำงานบางอย่าง
ฟิล์ม POE เมื่อเปรียบเทียบกันแล้ว มีการกันไอน้ำที่ดีกว่า ทนทานต่อสภาพอากาศได้ดีกว่า และความสามารถต้านทาน PID ที่เชื่อถือได้มากกว่า แต่ POE ก็มีปัญหาด้านการแปรรูปเช่นกัน: การยึดเกาะกับกระจกและแผ่นหลังมักจะอ่อนกว่า EVA ปฏิกิริยาการเชื่อมขวางช้ากว่า และในระหว่างการผลิตโมดูล ฟิล์มอาจลื่นหรือเคลื่อนที่ได้ง่ายกว่า ซึ่งอาจลดประสิทธิภาพการผลิต
นี่คือเหตุผลที่ฟิล์ม EPE ถูกพัฒนา ผ่านกระบวนการอัดรีดร่วม POE จะถูกห่อหุ้มด้วยชั้น EVA ทำให้เกิดโครงสร้างแซนด์วิช EVA-POE-EVA การออกแบบนี้คงไว้ซึ่ง การกันความชื้นสูง ของ POE ช่วยปกป้องเซลล์แสงอาทิตย์จากไอน้ำ ในขณะที่ยังคงรักษา ความเข้ากันได้ในการเคลือบที่ดีและความสามารถในการแปรรูปที่ง่ายกว่า ของ EVA ในการผลิตปกติ EPE สามารถปรับปรุงทั้งความน่าเชื่อถือของโมดูลและผลผลิตในการผลิตเมื่อควบคุมวัสดุและกระบวนการเคลือบได้ดี
กลไกทางเทคนิค: ทำไม EPE อาจเกิดการหลุดลอกระหว่างการเคลือบ
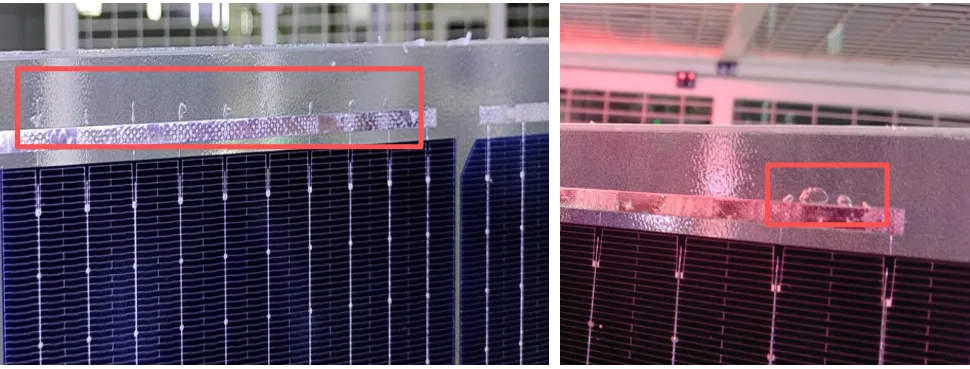
แม้ว่า EPE จะรวมข้อดีของ EVA และ POE เข้าด้วยกัน แต่ทั้งสองวัสดุไม่ได้มีพฤติกรรมเหมือนกันทุกประการในระหว่างการลามิเนต เส้นโค้งการบ่ม ลักษณะการเชื่อมขวาง ความมีขั้ว ความสามารถในการดูดซับสารเติมแต่ง และพฤติกรรมการขยายตัวทางความร้อนนั้นแตกต่างกัน ความแตกต่างเหล่านี้อาจนำไปสู่การแยกชั้นระหว่างชั้นและการเกิดฟอง โดยเฉพาะบริเวณรอบๆ เทปบัดกรี ซึ่งเป็นพื้นที่ที่ความดันเฉพาะจุดและการเปลี่ยนแปลงความหนามีความชัดเจนมากกว่า
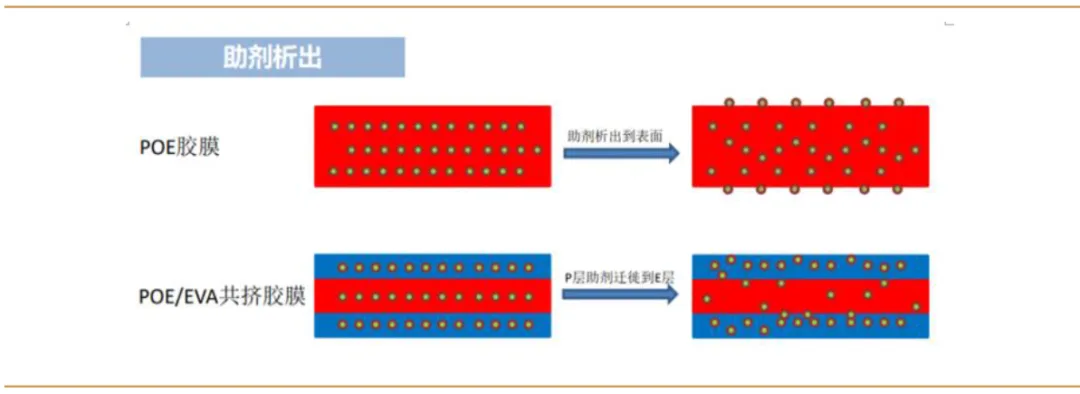
EVA และ POE มีความมีขั้วต่างกัน EVA เป็นวัสดุที่มีขั้ว ดังนั้นจึงเข้ากันได้ดีกับสารเติมแต่งหลายชนิด POE มีขั้วน้อยกว่า ดังนั้นความสามารถในการกักเก็บสารเติมแต่งที่มีขั้วจึงแตกต่างกัน เมื่อเวลาผ่านไปในการเก็บรักษา สารเติมแต่งภายในชั้น POE อาจค่อยๆ เคลื่อนไปยังชั้น EVA ซึ่งมีความมีขั้วสูงกว่าและความสามารถในการดูดซับดีกว่า
การเคลื่อนย้ายของสารเติมแต่งนี้เปลี่ยนแปลงโครงสร้างภายในและประสิทธิภาพของฟิล์ม EPE ส่งผลให้แรงยึดเหนี่ยวระหว่างชั้น POE และ EVA อาจลดลง ในกรณีรุนแรง ชั้น POE อาจถูกบีบอัด แยกออก หรือเกิดการหลุดลอกเฉพาะที่ระหว่างการเคลือบโมดูล นี่เป็นสาเหตุหนึ่งที่ทำให้อายุการเก็บรักษาของฟิล์ม EPE โดยทั่วไปสั้นกว่าฟิล์ม encapsulant แบบ EVA เดี่ยวหรือ POE เดี่ยว
| ปัจจัยสำคัญ | กลไก | ข้อบกพร่องที่อาจเกิดขึ้นในการเคลือบโมดูล |
|---|---|---|
| การเคลื่อนย้ายสารเติมแต่ง | สารเติมแต่งที่มีขั้ว เช่น สารเชื่อมขวางและสารทำให้คงตัว เคลื่อนย้ายจาก POE ไปยัง EVA เมื่อเวลาผ่านไป | ระดับการเชื่อมขวางของ POE ต่ำลง ความแข็งแรงลดลง การหลุดลอกระหว่างชั้น EPE |
| ความไม่สอดคล้องของความเร็วในการเชื่อมขวาง | EVA มักจะเชื่อมขวางเร็วกว่า POE ในระหว่างการเคลือบ | ชั้น EVA กลายเป็นของแข็งก่อนในขณะที่ POE ยังคงหลอมละลาย ทำให้เกิดความไม่สมดุลของความเครียดระหว่างชั้น |
| ความแตกต่างของสัมประสิทธิ์การขยายตัวทางความร้อน | EVA และ POE แสดงพฤติกรรมการขยายตัวและการหดตัวที่แตกต่างกันหลังการบ่ม | ความเครียดภายในระหว่างการเย็นตัว อาจเกิดการแยกตัวระหว่างชั้น |
| ความหนาที่แตกต่างเฉพาะที่ | ความหนาของชั้น POE อาจไม่สม่ำเสมอในทิศทาง TD หรือ EPE บางลงเฉพาะที่ใกล้ริบบอนและบัสบาร์ | การขาดกาวเฉพาะที่ การสะสมของแก๊ส ฟองอากาศรูปเส้น |
| แรงกดทับของริบบิ้นและบัสบาร์ | ความหนาของชั้นซ้อนในพื้นที่สูงกว่าที่ตำแหน่งบัดกรี | การไหลของสารห่อหุ้ม, การแยกชั้นเฉพาะที่, ฟองอากาศเชิงเส้นที่ขยายจากบริเวณริบบิ้น |
การวิเคราะห์ทางเทคนิค: การเกิดฟองอากาศรูปเส้นตามแนวริบบิ้น
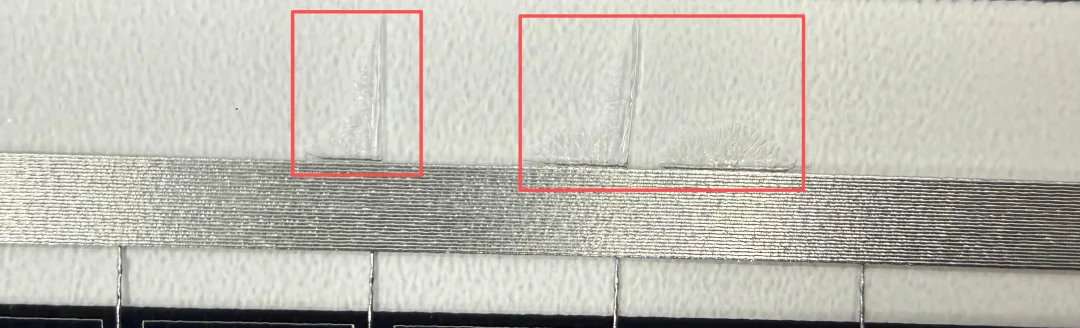
ฟองอากาศรูปเส้นที่ขยายจากริบบิ้นบัดกรีมักเกี่ยวข้องกับผลรวมของการเคลื่อนย้ายสารเติมแต่ง ความเร็วในการเชื่อมขวางที่ไม่สม่ำเสมอ และพฤติกรรมการขยายตัวทางความร้อนที่แตกต่างกันระหว่าง EVA และ POE
ในระหว่างการเคลือบ EVA จะเชื่อมขวางเร็วกว่า POE หากชั้น POE ไม่เชื่อมขวางทันเวลา ก๊าซที่เกิดจากการสลายตัวของเปอร์ออกไซด์อาจไม่ถูกระบายออกจนหมดก่อนที่จะใช้แรงดัน ก๊าซเหล่านี้อาจติดอยู่ภายในโมดูลและเกิดเป็นฟองอากาศ
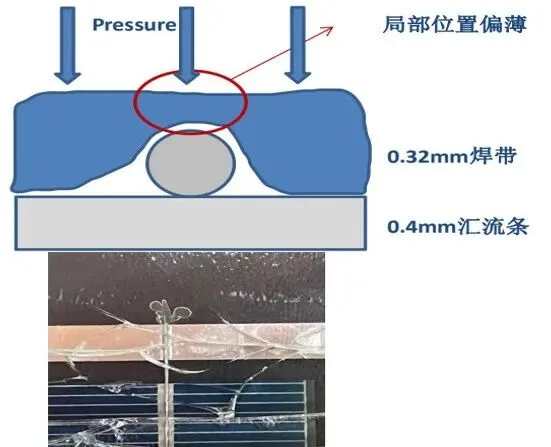
สาเหตุทั่วไปอีกประการคือการบางลงเฉพาะที่ของฟิล์ม EPE ที่ตำแหน่งริบบิ้นและบัสบาร์ ชั้น POE ตรงกลางของ EPE อาจมีความหนาไม่สม่ำเสมอในทิศทาง TD เนื่องจากปัจจัยจากวัตถุดิบ นอกจากนี้ ในระหว่างการเคลือบ ความหนาที่ทับซ้อนกันของริบบิ้นและบัสบาร์จะเพิ่มแรงกดเฉพาะที่ ซึ่งอาจทำให้ EPE บางลงที่ตำแหน่งนั้น ทำให้เกิดจุดอ่อนที่อาจเกิดการขาดกาวหรือการสะสมของก๊าซได้ง่ายขึ้น
พูดง่ายๆ คือ บริเวณริบบิ้นได้รับแรงกดสูงกว่าในระหว่างการเคลือบ หากชั้น EVA เริ่มเชื่อมขวางแล้วในขณะที่ชั้น POE ใกล้ริบบิ้นยังอยู่ในสถานะไหล โครงสร้าง EPE อาจแยกตัวเฉพาะที่ สารห่อหุ้มที่เหลืออยู่ที่ตำแหน่งริบบิ้นอาจมีพฤติกรรมเหมือน POE มากกว่า โดยมีการเชื่อมขวางช้ากว่าและมีแนวโน้มการไหลสูงกว่า ภายใต้แรงกดในการเคลือบ สิ่งนี้สามารถสร้างฟองอากาศรูปเส้นที่มีสีหรือโปร่งใสกระจายออกจากริบบิ้น
อาการสำคัญของกระบวนการที่ควรสังเกต
ฟองอากาศปรากฏตามแนวริบบิ้นบัดกรีเป็นหลัก ไม่ใช่กระจายแบบสุ่มทั่วทั้งโมดูล
ข้อบกพร่องอาจมีลักษณะเป็นรอยอากาศเส้นบางๆ ที่ขยายออกจากบริเวณริบบิ้นหรือบัสบาร์
ปัญหาอาจชัดเจนขึ้นเมื่อฟิล์ม EPE ถูกเก็บไว้นานขึ้น
ข้อบกพร่องอาจเพิ่มขึ้นเมื่ออุณหภูมิการเคลือบ เวลาสุญญากาศ จังหวะแรงดัน หรือระดับการบ่มไม่สอดคล้องกับสูตร EPE เฉพาะ
คำแนะนำในการควบคุมเชิงปฏิบัติสำหรับข้อบกพร่องในการเคลือบ EPE
สำหรับฟองอากาศที่เกิดจากพฤติกรรมโดยธรรมชาติของวัสดุ EPE encapsulant วิธีแก้ไขควรรวมการจัดการวัสดุและการปรับกระบวนการเคลือบให้เหมาะสม การปรับเพียงพารามิเตอร์เดียวโดยไม่ตรวจสอบสภาพการจัดเก็บฟิล์ม เส้นโค้งการเคลือบ และการกระจายแรงดันบริเวณริบบอนนั้นไม่เพียงพอ
1. ควบคุมระยะเวลาการจัดเก็บวัสดุ EPE
วางแผนการจัดซื้อและการผลิต EPE encapsulant อย่างรอบคอบ ภายใต้เงื่อนไขที่ไม่กระทบต่อการผลิต ให้ลดระยะเวลาการเก็บฟิล์ม EPE ให้มากที่สุด การจัดเก็บที่สั้นลงช่วยลดการเคลื่อนตัวของสารเติมแต่งจากชั้น POE ไปยังชั้น EVA ทำให้พฤติกรรมการยึดติดระหว่างชั้นและการเชื่อมขวางคงที่มากขึ้น
2. เพิ่มอุณหภูมิการเคลือบในห้องแรกอย่างเหมาะสม
การเพิ่มอุณหภูมิการเคลือบในห้องแรกอย่างเหมาะสมสามารถเร่งการเชื่อมขวางของ POE ในฟิล์ม EPE ซึ่งช่วยหลีกเลี่ยงสถานการณ์ที่ EVA มีระดับการเชื่อมขวางค่อนข้างสูงแล้วในขณะที่ POE ยังหลอมเหลว การประสานเวลาการบ่มระหว่าง EVA และ POE ที่ดีขึ้นช่วยลดความเครียดระหว่างชั้นและป้องกันฟองอากาศรูปเส้นใกล้ตำแหน่งริบบอน
3. จับคู่เวลาในการดูดสุญญากาศ การกด และการบ่ม
หากใช้แรงดันเร็วเกินไปในขณะที่ชั้น POE ยังมีความเป็นของเหลวสูง ก๊าซอาจถูกกักหรือถูกดันไปตามบริเวณริบบอน สูตรการเคลือบที่ดีควรให้เวลาเพียงพอสำหรับการไล่อากาศและการทำให้วัสดุนิ่มก่อนที่จะใช้แรงดันเต็มที่ การตั้งค่าที่แน่นอนควรได้รับการยืนยันโดยการทดสอบระดับการเชื่อมขวาง การทดสอบแรงลอก และการตรวจสอบลักษณะหลังการเคลือบ
4. ตรวจสอบความสูงของริบบอนและบัสบาร์
เนื่องจากแรงดันเฉพาะที่สูงกว่าบริเวณริบบอนและบัสบาร์ ความหนาที่มากเกินไปอาจทำให้ EPE บางลงที่จุดเหล่านี้ ทีมผลิตควรตรวจสอบความเรียบของการบัดกรี การจัดแนวริบบอน การทับซ้อนของบัสบาร์ และความสม่ำเสมอของการวางซ้อน การลดความแตกต่างของความสูงเฉพาะที่สามารถลดความเสี่ยงของการเสียรูปของ encapsulant และการเกิดฟองอากาศ
5. ตรวจสอบคุณภาพ EPE ที่เข้ามา
สำหรับฟิล์ม EPE การตรวจสอบขาเข้าไม่ควรตรวจสอบเฉพาะลักษณะและความหนา แต่ควรเน้นที่ความสม่ำเสมอของความหนา อายุการเก็บรักษา สภาพการจัดเก็บ พฤติกรรมปริมาณเจล และประสิทธิภาพการยึดเกาะ หากเป็นไปได้ ควรทดลองเคลือบก่อนการผลิตจำนวนมากเมื่อเปลี่ยนซัพพลายเออร์ รุ่น หรือโครงสร้างโมดูล
บล็อกนี้ขึ้นอยู่กับการวิเคราะห์ความผิดปกติในทางปฏิบัติในการผลิตโมดูล PV และเอกสารอ้างอิงต่อไปนี้:
ประสบการณ์ภาคสนามจากการวิเคราะห์ข้อบกพร่องผิดปกติระหว่างการผลิตโมดูลเซลล์แสงอาทิตย์
Dow Chemical, Zhang Wenxin, "POE เสริมประสิทธิภาพโมดูลเซลล์แสงอาทิตย์ประสิทธิภาพสูง"
Southwest Securities, "การทำซ้ำแบบ N-Type, อุตสาหกรรม POE เปิดวงจรการเติบโตสูง"
การผลิตและเทคโนโลยีเคมี, "การวิจัยปฏิกิริยาการเชื่อมขวางของฟิล์มห่อหุ้มโพลีโอเลฟินสำหรับเซลล์แสงอาทิตย์"
มุมมองของ Ooitech
ในฐานะผู้จัดหาอุปกรณ์ เรามองว่า: ฟองอากาศในแนวริบบิ้นที่เกี่ยวข้องกับ EPE ไม่ใช่แค่ปัญหาด้านวัสดุ แต่ยังเป็นปัญหาช่วงกระบวนการที่ขึ้นอยู่กับโปรไฟล์อุณหภูมิการเคลือบ ประสิทธิภาพสุญญากาศ จังหวะความดัน และความเรียบของการวาง สำหรับผู้ผลิตโมดูลที่ใช้เทคโนโลยีเซลล์ขั้นสูงและรูปแบบที่ใหญ่ขึ้น ความทนทานต่อการไหลของสารห่อหุ้มและความสูงของชั้นในพื้นที่จะลดลงมาก ดังนั้นการควบคุมอายุการเก็บวัสดุและการตรวจสอบสูตรการเคลือบควรได้รับการปฏิบัติเป็นส่วนหนึ่งของระบบคุณภาพเดียวกัน สายการผลิตแผงโซลาร์ที่เสถียรต้องการทั้งการเลือกสารห่อหุ้มที่ดีและการตรวจสอบกระบวนการที่มีวินัยก่อนการผลิตจำนวนมาก