ไม่ใช่ทุกฟองในลามิเนตคือ
สารบัญ
คำตอบสั้น: ไม่ใช่ทุกฟองในโมดูลที่ผ่านการลามิเนตจะมาจากสารห่อหุ้ม และการมองว่าทั้งหมดเป็นปัญหาเรื่องวัสดุจะนำไปสู่การแก้ไขที่ผิด บางฟองมีต้นเหตุจากระบบสุญญากาศ: หากห้องไม่สามารถลดความดันได้เร็วพอ หรือชุดปั๊มไม่สามารถรักษาระดับสุญญากาศที่ต้องการได้ตลอดรอบการทำงาน อากาศจะยังคงถูกกักอยู่ในชั้นซ้อนและปรากฏเป็นช่องว่างหลังการเชื่อมขวาง ความแตกต่างนี้สำคัญเพราะสาเหตุทั้งสองมีวิธีแก้ที่แตกต่างกันโดยสิ้นเชิง สาเหตุจากวัสดุชี้ไปที่ปริมาณความชื้นในสารห่อหุ้ม การจัดเก็บ หรือช่วงเวลาการเชื่อมขวาง สาเหตุจากสุญญากาศชี้ไปที่ความสามารถของปั๊ม สภาพซีล อัตราการรั่ว หรือโปรไฟล์การลดความดัน การกำหนดค่าปั๊มและช่วงอุณหภูมิการทำงานของ EVA คือสิ่งที่กำหนดเส้นตายในการกำจัดอากาศก่อนที่สารห่อหุ้มจะเริ่มเกิดเจล
การผลิตโมดูล PV · โดย Jerry, Ooitech
บทนำ
ข้อบกพร่องแบบฟองอากาศบางส่วนมีต้นกำเนิดในระบบสุญญากาศมากกว่าสารห่อหุ้ม; การกำหนดค่าปั๊มและกำหนดเวลาการสูบถูกอธิบายไว้ใน ปั๊มสุญญากาศสำหรับเครื่องลามิเนต หน้าต่าง EVA และวิธีการกำหนดค่าชุดปั๊ม.
ทุกครั้งที่ฟองอากาศปรากฏในโมดูลเซลล์แสงอาทิตย์ ผู้คนมักจะโทษฟิล์ม EVA/EPE ทันที แต่จริงๆ แล้วมันไม่ง่ายอย่างนั้น
ในการห่อหุ้มโมดูล PV ฟองอากาศในแผ่นลามิเนตเป็นข้อบกพร่องด้านคุณภาพที่พบมากที่สุดและกลับมาเกิดซ้ำได้ดื้อรั้นที่สุด คนส่วนใหญ่ในอุตสาหกรรมมีความเชื่อตายตัวว่าฟองอากาศในแผ่นลามิเนตล้วนเกิดจากปัญหา สารห่อหุ้ม ด้านคุณภาพของ EVA/EPE ซึ่งไม่เป็นความจริง ข้อบกพร่องของสารห่อหุ้มเป็นเพียงหนึ่งในหลายสาเหตุเท่านั้น ข้อบกพร่องของวัตถุดิบ อุปกรณ์ลามิเนตที่ทำงานผิดปกติ ความผิดพลาดจากการปฏิบัติงานของมนุษย์ และสภาพแวดล้อมในโรงงานที่ควบคุมไม่ได้ ล้วนสามารถกระตุ้นให้เกิดฟองอากาศในแผ่นลามิเนตประเภทต่างๆ ได้
ฟองอากาศดูเหมือนเป็นข้อบกพร่องด้านความสวยงามบนพื้นผิว แต่จริงๆ แล้วมันส่งผลต่อกำลังไฟฟ้าที่ส่งออก ความเสถียรในระยะยาว และอายุการใช้งานของโมดูลอย่างต่อเนื่อง มันเป็นหนึ่งในสาเหตุซ่อนเร้นหลักที่ทำให้เกิดการเสื่อมสภาพ การแยกชั้น และความล้มเหลวเมื่อใช้งานกลางแจ้ง บล็อกนี้จะพิจารณาการจำแนกฟองอากาศ สาเหตุที่แท้จริง และความเสียหายต่อประสิทธิภาพจากหลายมุมมอง เพื่อให้คุณมีพื้นฐานที่แม่นยำสำหรับการปรับปรุงกระบวนการและการตรวจสอบย้อนกลับข้อบกพร่อง
ประเภทของฟองอากาศในการเคลือบโมดูล PV และสาเหตุ
จากรูปร่าง การกระจายตัว และกลไกการเกิดฟองอากาศ ฟองอากาศในการเคลือบแบ่งออกเป็นสองประเภทหลัก
ฟองอากาศตกค้าง
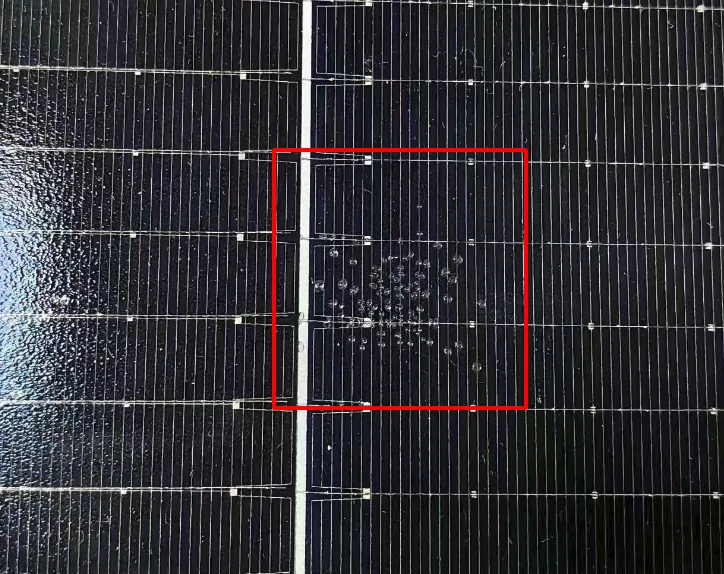
ฟองอากาศเหล่านี้ส่วนใหญ่ปรากฏในช่องว่างระหว่างเซลล์ ระยะห่างระหว่างแถบเซลล์ ขอบโมดูล และมุมทั้งสี่ โดยแสดงเป็นฟองอากาศขนาดเล็กหนาแน่น ฟองอากาศรูปแถบ หรือฟองอากาศรูปเกล็ดหิมะ สาเหตุหลักคืออากาศระหว่างชั้นถูกไล่ออกไม่หมดในระหว่างการเคลือบและการไล่สุญญากาศไม่สมบูรณ์ ซึ่งเป็นฟองอากาศตกค้างทางกายภาพ ส่วนใหญ่เกี่ยวข้องกับพารามิเตอร์อุปกรณ์ กระบวนการปฏิบัติงาน และกระบวนการวางชั้น โดยข้อบกพร่องของวัสดุมีส่วนน้อยมาก ฟองอากาศเหล่านี้ในตอนแรกมีขนาดเล็ก ซ่อนตัวได้ดี และอาจผ่านมาตรฐานคุณภาพของโรงงานแต่ละแห่งได้ ในการผลิตจำนวนมากมักถูกมองข้าม แต่ความเสี่ยงที่จะขยายตัวในภายหลังสูงมาก
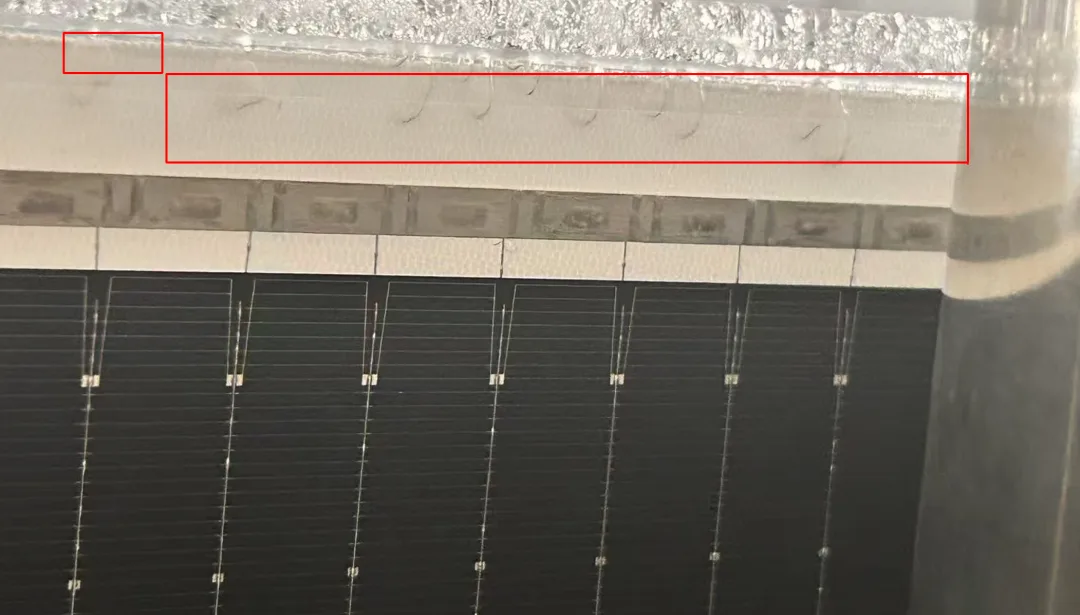
การวิเคราะห์โดยละเอียด:
ข้อบกพร่องของระบบสุญญากาศ: ประสิทธิภาพของปั๊มสุญญากาศลดลง ท่อสุญญากาศรั่ว ระดับสุญญากาศไม่เพียงพอ เวลาอพยพสั้นเกินไป หรือความเร็วในการสูบไม่เพียงพอ ล้วนทำให้ไม่สามารถไล่อากาศระหว่างชั้นได้อย่างสมบูรณ์ นี่คือสาเหตุหลักของฟองอากาศที่เหลืออยู่
ความไม่สมดุลของอุณหภูมิและความดัน: การให้ความร้อนเร็วเกินไปหรืออุ่นล่วงหน้าสูงเกินไป ทำให้พื้นผิวฟิล์มเกิดการเชื่อมขวางและบ่มตัวอย่างรวดเร็ว ดักจับอากาศภายในและความชื้นระหว่างชั้น เกิดเป็นฟองอากาศที่ห่อหุ้มไว้ แรงกดในการเคลือบไม่เพียงพอหรือเวลาในการกดนานเกินไปสั้นเกินไป ทำให้ฟิล์มไม่ไหลและเปียกได้เต็มที่ ช่องว่างระหว่างชั้นจึงไม่สามารถถูกกดออกได้ ทำให้เกิดฟองอากาศกลวงขนาดใหญ่ อุณหภูมิของแผ่นให้ความร้อนไม่สม่ำเสมอ มีความแตกต่างของอุณหภูมิในพื้นที่มาก ทำให้ฟิล์มบ่มตัวด้วยความเร็วที่ไม่สม่ำเสมอ และก่อให้เกิดฟองอากาศเฉพาะจุด
ความล้มเหลวของชิ้นส่วนและกลไก: แผ่นซิลิโคนที่เสื่อมสภาพ ผิดรูป มีรอยย่น และระบายอากาศได้ไม่ดี ไม่สามารถกดแรงดันได้สม่ำเสมอเพื่อไล่อากาศได้ ขนาดของกรอบเคลือบไม่ตรงกันหรือความสูงเบี่ยงเบน ทำให้มุมและขอบยึดติดได้ไม่ดี พื้นผิวโต๊ะไม่เรียบหรือความแม่นยำในการเคลื่อนย้ายเบี่ยงเบน ทำให้ชั้นที่วางซ้อนกันเคลื่อนตำแหน่ง ล้วนนำไปสู่การไล่อากาศที่ไม่ดี และเกิดฟองอากาศที่ขอบหรือฟองอากาศรูปเกล็ดหิมะที่มุมเป็นประจำ
ฟองอากาศจากการคายแก๊ส
ฟองอากาศเหล่านี้ส่วนใหญ่ปรากฏบนพื้นผิวเซลล์ รอบๆ แถบเชื่อม และในพื้นที่เฉพาะของโมดูล โดยส่วนใหญ่เป็นฟองอากาศขนาดใหญ่เดี่ยวๆ หรือฟองอากาศหนาแน่นเฉพาะจุด สาเหตุหลักคือความชื้นภายในวัสดุ (ฟิล์ม แก้ว แถบเชื่อม เซลล์) สารระเหย (ฟลักซ์ ฯลฯ) หรือสิ่งเจือปนที่ตกค้างในวัสดุเสริม ในระหว่างการเคลือบที่อุณหภูมิสูง ความชื้นและสิ่งเจือปนโมเลกุลเล็กจะระเหยด้วยความร้อน และแก๊สไม่สามารถหลบหนีได้ จึงรวมตัวกันเป็นฟองอากาศ สาเหตุหลักเกี่ยวข้องกับคุณภาพวัตถุดิบ การควบคุมวัสดุเสริม และการเตรียมวัสดุล่วงหน้า ดังนั้นจึงมีสาเหตุหลายประการที่เกี่ยวข้องกับวัสดุเช่นกัน — อย่ามั่นใจเกินไปว่าทุกครั้งที่เกิดฟองอากาศเป็นเพราะฟิล์ม การวิเคราะห์โดยละเอียด:
ปัจจัยจากวัสดุห่อหุ้ม: ฟิล์ม EVA/EPE ค่อนข้างดูดความชื้นได้ง่าย และเป็นตัวกระตุ้นวัสดุที่พบบ่อย การจัดเก็บที่ไม่กันความชื้น การสัมผัสอากาศนานเกินไปหลังจากเปิดใช้ หรือฟิล์มที่ตัดแล้วไม่ใช้ทันที จะดูดซับความชื้นจากอากาศเป็นจำนวนมาก หากระดับการเชื่อมขวางของฟิล์มไม่อยู่ในข้อกำหนด สูตรมีสิ่งเจือปนมาก หรือคุณภาพของรุ่นไม่เสถียร จะปล่อยสารระเหยโมเลกุลเล็กในระหว่างการเคลือบที่อุณหภูมิสูง เมื่อความชื้นและสารระเหยกลายเป็นไอและไม่สามารถหลบหนีได้ทันเวลา จะเกิดฟองอากาศหนาแน่นสม่ำเสมอระหว่างชั้น ความหนาของฟิล์มไม่สม่ำเสมอหรือการยึดติดที่มีรอยย่นยังดักจับอากาศในพื้นที่และทำให้เกิดฟองอากาศโดยอ้อม
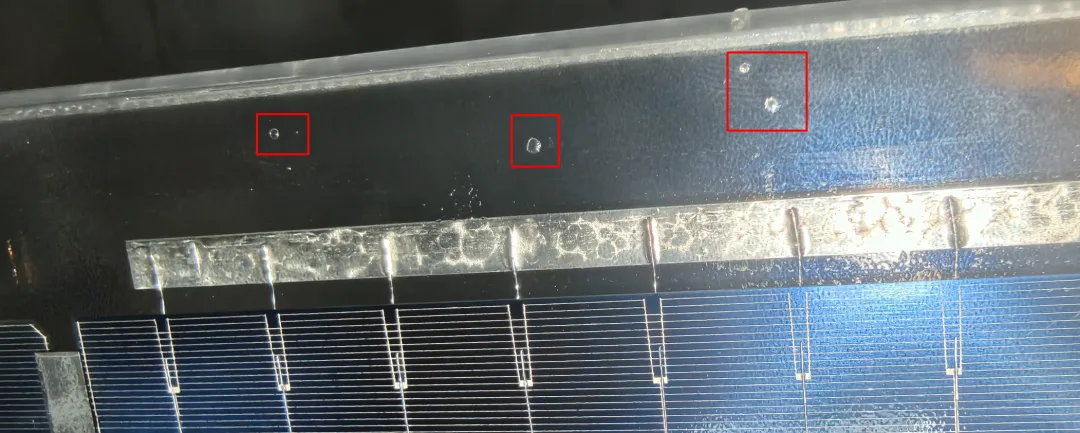
ปัจจัยจากกระจก: กระจกนิรภัย PV อาจมีคราบ ฝุ่น หรือน้ำมันที่มองเห็นได้ยาก หรืออาจไม่แห้งสนิทหลังการทำความสะอาด ทำให้เกิดรอยน้ำที่ขอบ ภายใต้ความร้อนจากการเคลือบ ความชื้นและน้ำมันจะระเหยและเกิดฟองอากาศเฉพาะจุดที่รอยต่อระหว่างกระจกกับฟิล์ม ความเรียบของกระจกที่เบี่ยงเบนหรือการลบมุมขอบที่ผิดปกติทำให้การยึดติดหลังการวางซ้อนหลวม อากาศที่ขอบจึงไม่สามารถระบายออกและเกิดฟองอากาศที่ขอบอย่างต่อเนื่อง
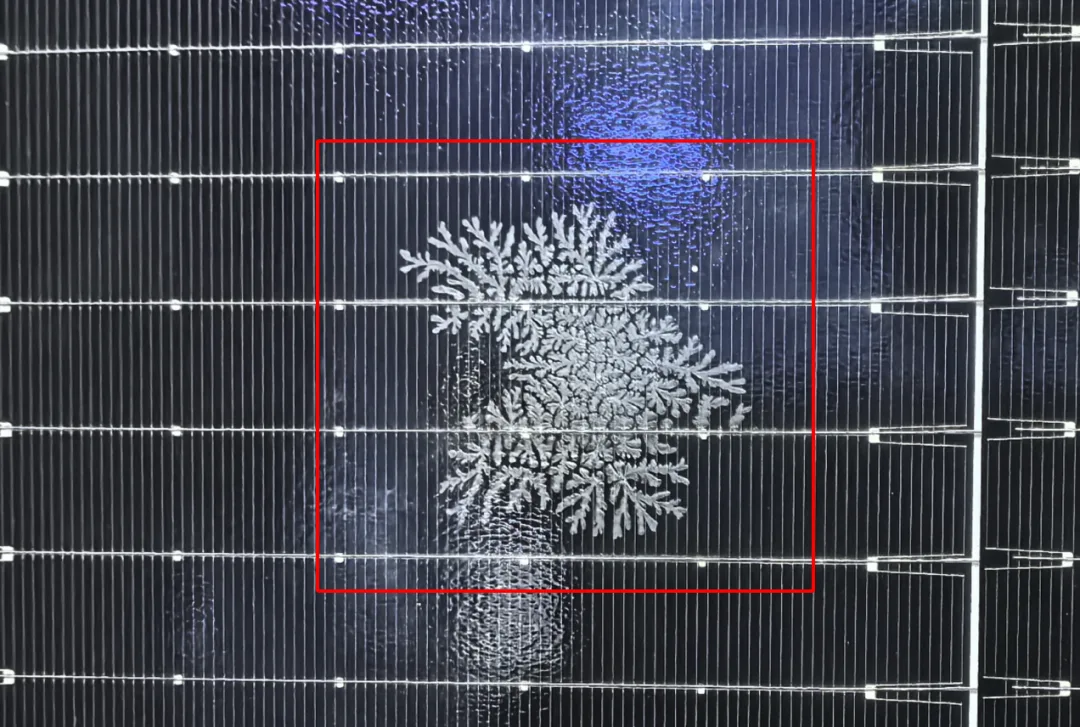
ปัจจัยจากแถบเชื่อมและฟลักซ์: นี่คือสาเหตุของฟองอากาศที่มักถูกมองข้าม พื้นผิวแถบเชื่อมที่ออกซิไดซ์ การเคลือบที่ไม่สม่ำเสมอ หรือคราบน้ำมันที่ตกค้าง ทำให้เกิดช่องว่างที่รอยต่อระหว่างแถบเชื่อมกับฟิล์มหลังการบัดกรี ฟลักซ์ที่พ่นมากเกินไป หรือฟลักซ์ที่ระเหยและแห้งไม่สมบูรณ์หลังการบัดกรี ทำให้เกิดสารอินทรีย์ตกค้างซึ่งจะระเหยอย่างรวดเร็วภายใต้ความร้อนจากการเคลือบ เกิดเป็นฟองอากาศเป็นเส้นหรือจุดทั้งสองด้านของแถบเชื่อมและรอบๆ เส้นกริดของเซลล์ นี่คือสาเหตุหลักของฟองอากาศในบริเวณแถบเชื่อม
ปัจจัยจากเซลล์: เซลล์ที่ทำความสะอาดไม่ดีอาจมีสารเคมีตกค้าง ฝุ่น และอนุภาคจากขั้นตอนการกัดพื้นผิวและการแพร่กระจาย เซลล์ที่เก็บในที่ชื้นหรือมีการควบแน่นบนพื้นผิว จะทำให้สิ่งเจือปนสลายตัวและความชื้นระเหยภายใต้ความร้อนจากการเคลือบ เกิดเป็นฟองอากาศกระจายบนพื้นผิวเซลล์ รอยแตกขนาดเล็กหรือความเสียหายที่พื้นผิวเซลล์ยังทำให้เกิดช่องว่างการยึดติดเฉพาะจุดและดักจับอากาศ
นอกเหนือจากอุปกรณ์ กระบวนการ และวัสดุ: ผู้ปฏิบัติงานและสภาพแวดล้อม
นอกจากอุปกรณ์ กระบวนการ และวัสดุแล้ว ข้อผิดพลาดในการปฏิบัติงานของมนุษย์และสภาพแวดล้อมในโรงงานก็สามารถทำให้เกิดข้อบกพร่องฟองอากาศได้เช่นกัน
การปฏิบัติงานของมนุษย์ที่ไม่ได้มาตรฐาน ทำให้เกิดฟองอากาศแบบสุ่ม ไม่เป็นระเบียบ ข้อบกพร่องที่เกิดขึ้นประปรายใน批次เดียวส่วนใหญ่มาจากปัจจัยจากมนุษย์ ในระหว่างการวางชั้น การวางแนวที่ไม่ตรงเมื่อวางแก้ว ฟิล์ม เซลล์ และ backsheet ด้วยมือ บวกกับการยืด การย่น หรือการเคลื่อนของฟิล์ม ทำให้เกิดอากาศที่ถูกกักไว้เฉพาะที่ การสัมผัสพื้นผิววัสดุด้วยมือเปล่าทิ้งรอยนิ้วมือ เหงื่อ และน้ำมัน ซึ่งระเหยที่อุณหภูมิสูงกลายเป็นฟองอากาศที่รอยต่อ การวางวัสดุเสริมหรือการจัดเรียงริบบอนที่ไม่สม่ำเสมอทำให้เกิดความนูนและพื้นที่ลอยเฉพาะที่ ซึ่งกลายเป็นช่องว่างการยึดติดหลังการลามิเนต ผู้ปฏิบัติงานที่ไม่ปฏิบัติตามการปรับสภาพวัสดุล่วงหน้าอย่างเคร่งครัด — ป้อนฟิล์มชื้นหรือริบบอนที่ยังไม่แห้งเข้าสู่การผลิตโดยตรง — ก็ทำให้เกิดฟองอากาศได้เช่นกัน
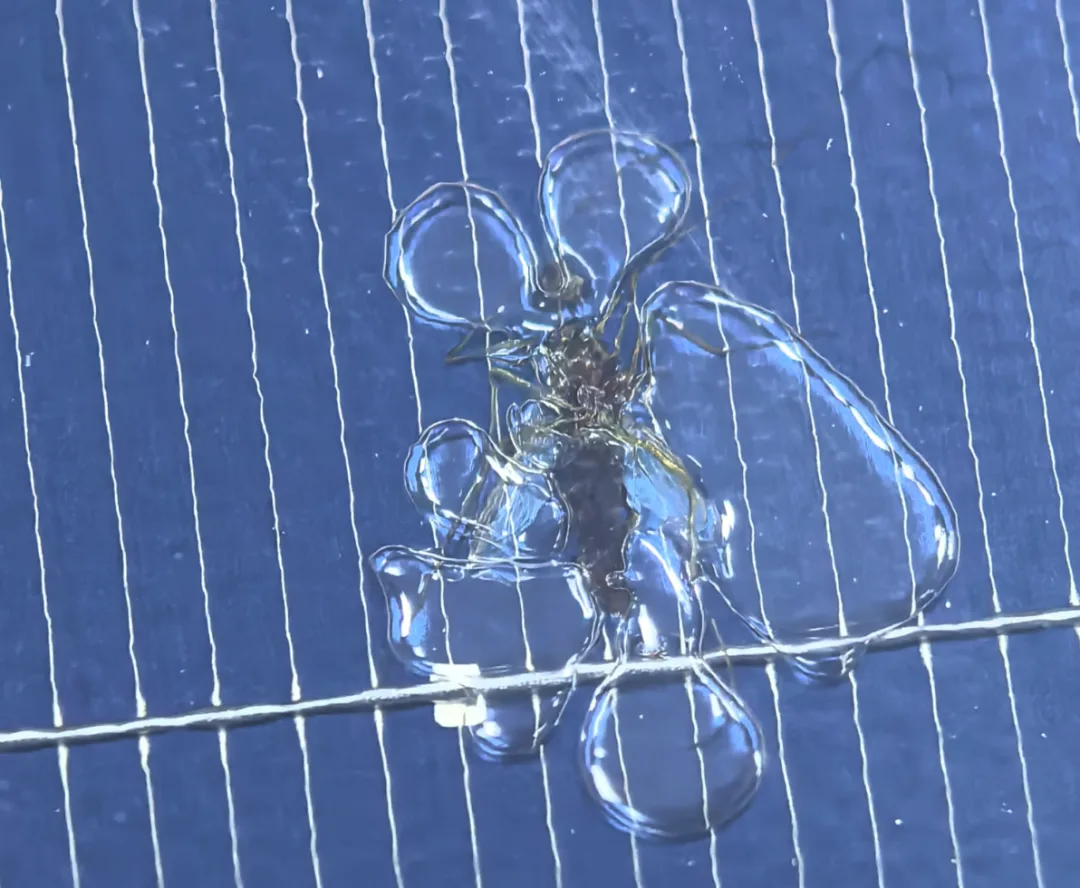
สภาพแวดล้อมในโรงงานที่ไม่มีการควบคุม ทำให้เกิดปัญหาฟองอากาศเป็นชุดได้ง่าย และเป็นตัวกระตุ้นสำคัญของคุณภาพที่ผันผวนในการผลิตจำนวนมาก ความสะอาดที่ไม่ดี โดยมีฝุ่นละอองและอนุภาคในอากาศมากเกินไปตกลงบนวัสดุ จะก่อตัวเป็นชั้นกั้น ทำให้การเปียกของฟิล์มไม่ดีและเกิดฟองอากาศขนาดเล็ก การควบคุมอุณหภูมิและความชื้นที่ล้มเหลว — โดยมีความชื้นสูง — ทำให้วัสดุที่สัมผัสทั้งหมดดูดซับความชื้นได้อย่างรวดเร็ว เพิ่มอัตราการเกิดฟองจากการคายแก๊สอย่างรวดเร็ว การไหลของอากาศที่ปั่นป่วนและช่องลมที่เป่าตรงไปยังโต๊ะทำงานทำให้เกิดการควบแน่นอย่างรวดเร็วและฝุ่นบนพื้นผิววัสดุ ในขณะที่ความผันผวนของอุณหภูมิที่มากส่งผลเสียต่อความแม่นยำในการวางซ้อนและความเสถียรของการเตรียมฟิล์มล่วงหน้า นอกจากนี้ ฟองอากาศจากตัวอย่างแมลง — แมลงสาบ ยุง แมลงวัน — ก็พบได้บ่อยเช่นกัน เกิดจากการจัดการ 5ส ที่ไม่ดี
ความเสียหายไม่ได้จำกัดแค่รูปลักษณ์: ความน่าเชื่อถือและความปลอดภัยด้วย
ฟองอากาศในแผ่นลามิเนตส่งผลกระทบมากกว่าแค่รูปลักษณ์ของโมดูล — มันกระทบต่อความน่าเชื่อถือและความปลอดภัย
รูปลักษณ์: การปฏิเสธโดยตรง อัตราผลผลิตลดลง
ฟองอากาศทำลายความเรียบและสม่ำเสมอของพื้นผิวโมดูล และก่อให้เกิดข้อบกพร่องด้านความสวยงามที่มองเห็นได้ เป็นรายการความล้มเหลวหลักในการตรวจสอบครั้งแรก ตามมาตรฐานการตรวจสอบโมดูล PV เมื่อจำนวน ขนาด หรือตำแหน่งของฟองอากาศเกินข้อกำหนด โมดูลจะถูกตัดสินโดยตรงว่าเป็นของเสียด้านความสวยงามและไม่สามารถจัดส่งได้ นั่นหมายถึงการสูญเสียจากการทิ้งและการทำงานซ้ำ และอัตราผลผลิตและประสิทธิภาพของสายการผลิตลดลง ฟองอากาศที่ไม่สม่ำเสมอยังทำให้การส่งผ่านแสงบนพื้นผิวไม่สม่ำเสมอ ส่งผลเสียต่อความสม่ำเสมอของผลิตภัณฑ์และการรับรู้ของตลาด
ประสิทธิภาพ: กำลังไฟฟ้าลดลง การเสื่อมกำลังเร็วขึ้น
ฟองอากาศโดยพื้นฐานคือช่องว่างที่ปิดผนึกระหว่างชั้นต่างๆ ซึ่งกักเก็บอากาศ残留 ความชื้น หรือแก๊สที่คายออกมา และมันเปลี่ยนโครงสร้างทางแสงภายในของโมดูล ในด้านหนึ่ง บริเวณฟองอากาศหักเห สะท้อน และกระจายแสง ลดพื้นที่รับแสงที่มีประสิทธิภาพของเซลล์ และลดประสิทธิภาพการแปลงโฟโตอิเล็กทริก — กำลังเริ่มต้นออกมาต่ำ ในอีกด้านหนึ่ง ในบริเวณฟองอากาศ วัสดุห่อหุ้มไม่สามารถยึดติดแน่นกับเซลล์ แก้ว และแผ่นหลังได้ ดังนั้นการนำความร้อนลดลงอย่างรวดเร็ว ความร้อนสะสมเฉพาะจุดระหว่างการทำงานและสร้างความเสี่ยงจุดร้อน ในการทำงานระยะยาว จุดร้อนยังคงเผาเซลล์ ทำให้เกิดรอยแตกขนาดเล็กและการเสื่อมสภาพที่เร่งขึ้น ดังนั้นการสูญเสียกำลังต่อปีจึงเกินค่ามาตรฐานมาก และอายุการใช้งานในการผลิตไฟฟ้าที่มีประสิทธิภาพลดลงอย่างมาก
ความน่าเชื่อถือ: ความล้มเหลวของการห่อหุ้มและอันตรายด้านความปลอดภัย
นี่คือความเสียหายที่ร้ายแรงและอันตรายที่สุดจากฟองอากาศในแผ่นลามิเนต โมดูลต้องอยู่กลางแจ้งเป็นเวลาหลายปีผ่านความร้อน ความเย็น ฝน หิมะ ลม ทราย และรังสี UV ความผันผวนของอุณหภูมิระหว่างกลางวัน-กลางคืนและตามฤดูกาลทำให้ก๊าซภายในฟองอากาศขยายตัวและหดตัวซ้ำแล้วซ้ำเล่า ดึงรั้งที่รอยต่อระหว่างชั้นอย่างต่อเนื่อง ภายใต้ความเครียดระยะยาว ฟองอากาศเล็กๆ จะค่อยๆ เติบโตและรวมตัวกัน ในที่สุดทำให้เกิดการแยกชั้นและการลอกระหว่างฟิล์มกับกระจก เซลล์ และแผ่นหลัง เมื่อเกิดการแยกชั้น การซีลของโมดูลจะล้มเหลวโดยสิ้นเชิง และความชื้น ความอับชื้น และสารกัดกร่อนจะซึมเข้ามาอย่างต่อเนื่อง นำไปสู่การออกซิเดชันของริบบอน การกัดกร่อนของเซลล์ การเสื่อมสภาพจาก PID เชื้อรา และการดำคล้ำ ในกรณีรุนแรงอาจทำให้ฉนวนลดลง การรั่วไหล หรือไฟฟ้าลัดวงจร ซึ่งเป็นข้อบกพร่องด้านความปลอดภัยที่ส่งผลกระทบต่อเสถียรภาพการผลิตของโรงไฟฟ้า เพิ่มต้นทุนการบำรุงรักษา และนำมาซึ่งความเสี่ยงจากอุบัติเหตุด้านความปลอดภัยของโรงไฟฟ้า ซึ่งลดทอนการรับประกันอายุการใช้งาน 25 ปีอย่างรุนแรง
มุมมองของ Ooitech
ฟองอากาศแทบไม่เคยเกิดจากสาเหตุเดียว และนั่นคือเหตุผลที่การมองว่าเป็น "ปัญหาของสารห่อหุ้ม" ทำให้เสียเวลาไล่ตามฟิล์มผิด批次 จากสายการผลิตที่เราส่งมอบ รูปแบบเป็นเช่นนี้: ฟองอากาศตกค้างสืบย้อนกลับไปที่สุญญากาศ ความดัน และการวางชั้น ขณะที่ฟองอากาศจากการปล่อยก๊าซสืบย้อนกลับไปที่การควบคุมความชื้นและฟลักซ์ — ดังนั้นสูตรที่ เครื่องลามิเนต เสถียรบวกกับการปรับสภาพล่วงหน้าที่มีวินัยและ 5S มักแก้ปัญหาได้มากกว่าการเปลี่ยนฟิล์ม หากคุณต้องการดูว่าการไล่ก๊าซที่เหมาะสม การคงความดัน และการจัดแนวการวางชั้นเป็นอย่างไรบนสายการผลิตจริง คำแนะนำแบบเดินชมบนช่อง YouTube ของเรา www.youtube.com/ooitech น่าดู เริ่มจากทำให้กระบวนการถูกต้องก่อน แล้วฟิล์มจะได้รับการทดสอบอย่างเป็นธรรม