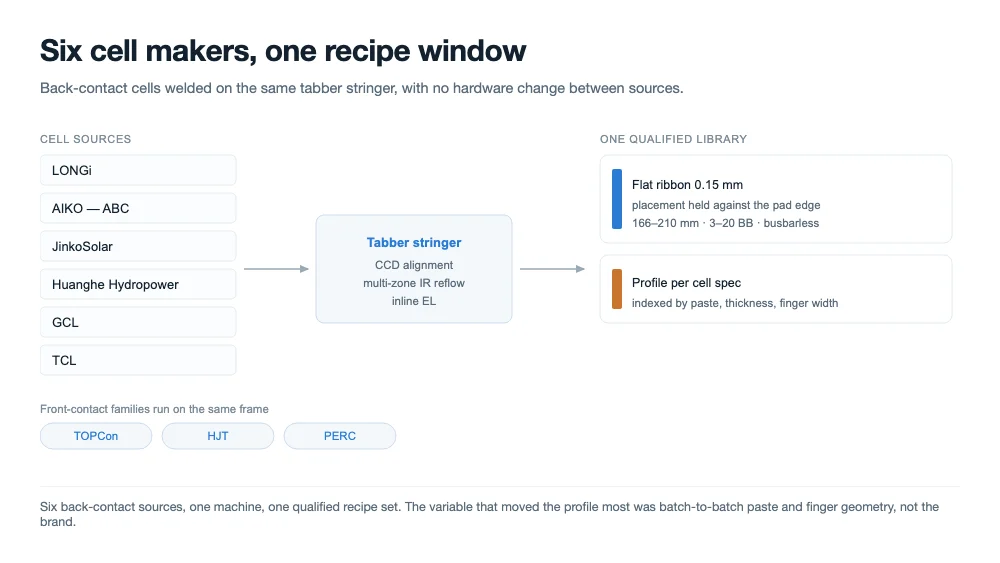
ความเข้ากันได้ของเซลล์ BC: หกผู้ผลิต หนึ่งเครื่อง Tabber Stringer
สารบัญ
คำตอบสั้น: Ooitech ได้เสร็จสิ้นโครงการทดสอบความเข้ากันได้ที่เชื่อมเซลล์แบบ back-contact จาก LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL และ TCL บนเครื่อง tabber stringer เดียวกัน โดยใช้เครื่องเดียวและไลบรารีสูตรเดียว เซลล์ TOPCon และ HJT ก็ถูกรันบนแพลตฟอร์มเดียวกัน โครงการครอบคลุมการจัดตำแหน่ง การเปียก การยึดเกาะของรอยเชื่อม การตรวจด้วย electroluminescence และการบิดงอหลังการทำ string เป็นงานทดสอบของเราเองและผลตอบรับจากทีมโครงการต่างประเทศของผู้ผลิตเซลล์ ไม่ใช่การรับรอง
คำว่า "เข้ากันได้" ต้องหมายถึงอะไรก่อนที่เราจะเริ่ม
เครื่อง tabber ที่รันเซลล์ชนิดเดียวได้ดีนั้นไม่ใช่เรื่องยากที่จะสร้าง เครื่อง tabber ที่รันเซลล์ทุกชนิดที่ผลิตจำนวนมากในปัจจุบัน บนโครงเดียวกัน โดยไม่ต้องเปลี่ยนชิ้นส่วนทางกลระหว่างผลิตภัณฑ์ เป็นปัญหาที่แตกต่างออกไป นั่นคือเป้าหมาย ไม่ใช่การเชื่อมสาธิต แต่เป็นสูตรการผลิตสำหรับแต่ละตระกูลเซลล์ที่ลูกค้าสามารถรับรองและใช้งานได้
เรานิยามคำว่าเข้ากันได้เป็นสี่เงื่อนไข เครื่องต้องวางริบบอนภายในหน้าต่างแพดหรือนิ้วที่เซลล์กำหนดเอง รอยเชื่อมต้องเปียกและเกิดชั้น intermetallic ทั่วทั้งพื้นที่สัมผัส เซลล์ต้องทนต่อรอบความร้อนโดยไม่แตกร้าว และ string ต้องออกมาแบนพอที่จะลามิเนตได้ เซลล์ที่เชื่อมได้แต่บิดงอ หรือเชื่อมได้แต่แตกร้าวตอนประกอบ ถือว่าไม่ผ่านคำนิยามนี้แม้รอยเชื่อมจะดูถูกต้องภายใต้กล้องจุลทรรศน์
ชนิดเซลล์ที่ผ่านเข้าเครื่อง
โครงการครอบคลุมผลิตภัณฑ์แบบ back-contact ที่จัดส่งจริงในปริมาณมาก รวมถึงตระกูล front-contact กระแสหลัก เพื่อให้ไลน์ที่สลับระหว่างกันไม่ต้องใช้แพลตฟอร์มที่สอง เซลล์ back-contact มาจากผู้ผลิตหกราย ส่วนเซลล์ front-contact มาจากการรันในโครงการเดียวกัน
| ตระกูลเซลล์ | แหล่งที่มาในโครงการ | สิ่งที่รอยเชื่อมต้องผ่าน |
|---|---|---|
| BC — back contact ไม่มีบัสบาร์ด้านหน้า | LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL, TCL | แพดด้านหลังแคบ การจัดตำแหน่งแน่น ริบบอนแบน การบิดงอ |
| TOPCon — สัมผัสด้านหน้า | โครงการเดียวกัน แหล่งจ่ายกระแสหลัก | นิ้วละเอียด แพดหลายบัสบาร์ เซลล์บาง |
| HJT — heterojunction | โครงการเดียวกัน แหล่งจ่ายกระแสหลัก | เพดานอุณหภูมิที่กำหนดโดยพาสต์และชั้น amorphous |
| PERC | การรันอ้างอิง | เส้นฐานที่ใช้ตัดสินตัวอื่น |
ขนาดเซลล์อยู่ในช่วง 166 mm ถึง 210 mm รวมถึงรูปแบบครึ่งเซลล์ที่แต่ละผู้ผลิตจัดส่ง และจำนวนบัสบาร์ตั้งแต่สามถึงยี่สิบ รวมถึงเลย์เอาต์แบบไม่มีบัสบาร์ การวางริบบอนใช้ริบบอนแบนบนเซลล์ back-contact แทนลวดกลม เพราะแพดด้านหลังเป็นพื้นผิวแบนที่มีความกว้างกำหนดไว้ และลวดกลมสัมผัสได้เพียงตามแนวเส้นเท่านั้น
ทำไมเซลล์ back-contact จึงเชื่อมยากกว่าเซลล์ที่มันมาแทนที่
บนเซลล์ front-contact ริบบอนลงบนแพดบัสบาร์กว้างและมองเห็นรอยเชื่อมได้ บนเซลล์ back-contact ขั้วทั้งสองอยู่ด้านหลัง สลับกันเป็นซี่ และพื้นที่บัดกรีได้ต่อนิ้วเป็นเพียงเศษเสี้ยวของสิ่งที่บัสบาร์ให้ ผลที่ตามมาสามประการ และทั้งสามเป็นเรื่องทางกลมากกว่าทางโลหะวิทยา
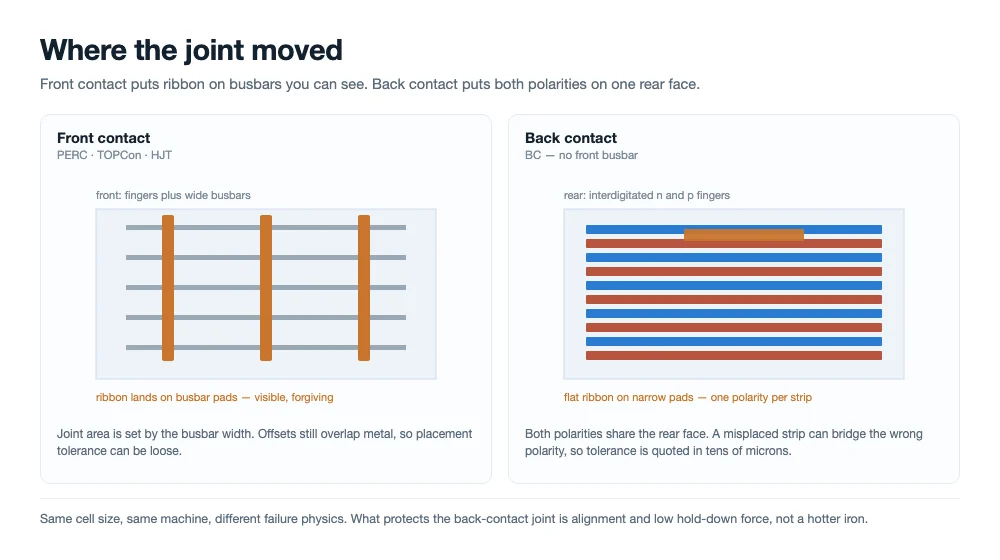
front contact ทิ้งรอยเชื่อมไว้บนบัสบาร์ที่มองเห็นได้ ส่วน back contact ย้ายไปยังแพดแคบๆ ด้านหลัง ซึ่งแถบหนึ่งวางอยู่ติดกับขั้วตรงข้าม
หน้าต่างการจัดตำแหน่งแคบลง
ริบบอนที่วางผิดตำแหน่งบนเซลล์บัสบาร์ยังคงทับซ้อนกับโลหะ บนเซลล์ back-contact การเยื้องเดียวกันอาจวางแถบไว้ระหว่างนิ้วสองนิ้วที่มีขั้วตรงข้ามกัน ซึ่งไม่ใช่รอยเชื่อมที่อ่อนแอแต่เป็น short ดังนั้นค่าความคลาดเคลื่อนในการวางจึงต้องระบุเป็นสิบไมครอนและคงไว้ตลอดกะทั้งกะ ซึ่งเป็นเหตุผลที่ แพลตฟอร์มใช้การจัดตำแหน่งด้วย CCD แทนที่จะใช้ตัวหยุดทางกลเพียงอย่างเดียว
เซลล์บางกว่าและผ่อนปรนน้อยกว่า
เซลล์ back-contact ในการผลิตจำนวนมากอยู่ในช่วง 130 ถึง 170 ไมครอน และพื้นผิวด้านหลังมีรูปแบบการเชื่อมต่อทั้งหมด ทุกกิโลกรัมของแรงกดที่เครื่อง front-contact หลีกเลี่ยงได้ถือเป็นความเสี่ยงต่อการแตกร้าวที่นี่ แรงกดต้องพอที่จะรับประกันการสัมผัสและไม่มากไปกว่านั้น ซึ่งทำให้ภาระตกอยู่ที่ความแบนของแท่นรองและวิธีตึงแถบ
การบิดงอปรากฏหลังการเชื่อม ไม่ใช่ระหว่างนั้น
การบัดกรีแข็งตัวที่อุณหภูมิสูงกว่าช่วงการขยายตัวของเซลล์มาก และทองแดงหดตัวเร็วกว่าซิลิคอนประมาณหกเท่าในขาลง ความไม่เข้ากันนี้ถูกดูดซับโดย การยอมตัวของริบบอนภายใต้แรงอัด, ซึ่งเป็นกลไกที่ตั้งใจไว้ แต่บนเซลล์ back-contact ริบบอนวิ่งข้ามพื้นผิวที่ต้องคงความแบนเพื่อการลามิเนตด้วย string ที่โค้งงออย่างเห็นได้ชัดคือข้อบกพร่องจากการลามิเนตที่รอเกิดขึ้น และเป็นโหมดความล้มเหลวที่ปรากฏเป็นลำดับสุดท้าย
อุณหภูมิที่รอยเชื่อมก่อตัวเป็นคันโยกเดี่ยวที่ใหญ่ที่สุดต่อทั้งหมดนี้ อุณหภูมิการแข็งตัวที่ต่ำลงหมายถึงความเครียดที่ถูกล็อกไว้ในเซลล์น้อยลง แต่ก็หมายถึงระยะเผื่อสำหรับชั้น intermetallic ที่จะก่อตัวน้อยลงด้วย ดังนั้นหน้าต่างจึงไม่ใช่ "เย็นที่สุดเท่าที่เป็นไปได้" แต่เป็น "เย็นที่สุดเท่าที่รอยเชื่อมยอมให้"
สามเคมี สามช่วงอุณหภูมิ หนึ่งแพลตฟอร์ม
เหตุผลที่เครื่องเดียวสามารถครอบคลุมตลาดได้คือความแตกต่างระหว่างตระกูลเซลล์เกือบทั้งหมดเป็นเรื่องทางความร้อนและทางกล และทั้งสองสามารถตั้งโปรแกรมได้ สิ่งที่เปลี่ยนไประหว่างผลิตภัณฑ์คือโปรไฟล์ เวลาหยุด แรงกด ข้อกำหนดริบบอน และแบบจำลองการจัดตำแหน่ง ไม่ใช่อุปกรณ์
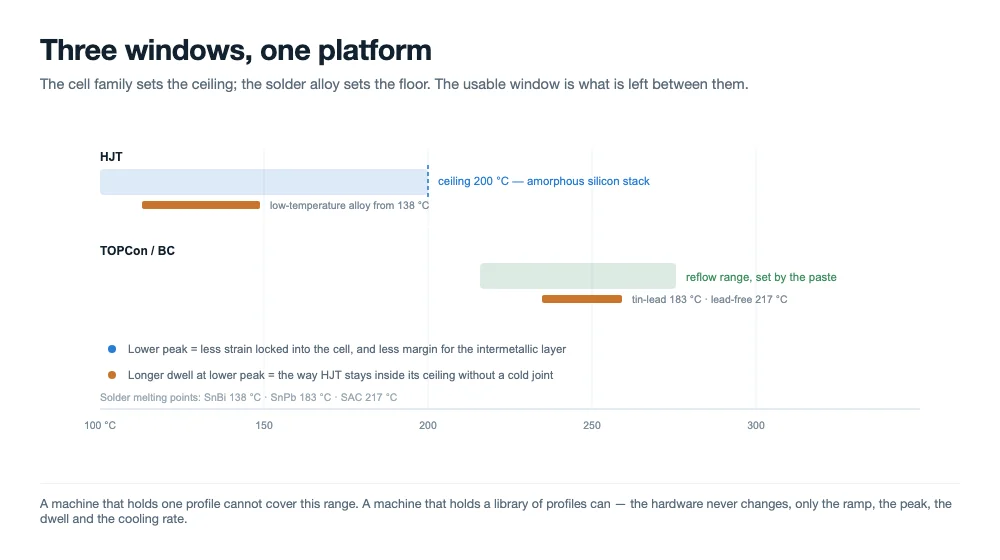
ตระกูลเซลล์กำหนดเพดานและโลหะผสมบัดกรีกำหนดพื้น หน้าต่างที่ใช้งานได้คือช่องว่างระหว่างทั้งสอง
| สิ่งที่เปลี่ยน | BC / TOPCon | HJT |
|---|---|---|
| อุณหภูมิเซลล์สูงสุด | ช่วง reflow ทั่วไป กำหนดโดยพาสต์ | จำกัดด้วยชั้น amorphous silicon; กระบวนการมักคงไว้ที่หรือต่ำกว่า 200 °C |
| โลหะผสมบัดกรี | การเคลือบมาตรฐานแบบดีบุก-ตะกั่วหรือแบบปลอดตะกั่ว | โลหะผสมอุณหภูมิต่ำ หรือใช้กาวนำไฟฟ้าแทนการบัดกรี |
| ระยะเวลาคงอยู่และการระบายความร้อน | สั้นและควบคุมได้ อัตราการระบายความร้อนมีผลต่อการบิดงอ | ระยะเวลาคงอยู่นานขึ้นที่อุณหภูมิสูงสุดต่ำลง ค่อยๆ เพิ่มอุณหภูมิเพื่อหลีกเลี่ยงการกระแทกจากความร้อน |
| แรงในการจับยึด | ต่ำ ความเรียบของแท่นรองรับมีความสำคัญยิ่ง | ต่ำที่สุดในสามแบบ โครงสร้างซ้อนเป็นส่วนที่เปราะบางที่สุดของเซลล์ |
การสลับสูตรระหว่างเซลล์สองตระกูลบนแพลตฟอร์มนี้คือการเปลี่ยนไลบรารี โปรไฟล์ แรงกด และโมเดลการจัดตำแหน่งโหลดมาพร้อมกัน และสตริงแรกจะถูกตรวจสอบก่อนที่ไลน์จะปล่อยงาน นั่นคือความแตกต่างในทางปฏิบัติระหว่าง "เครื่องทำได้" กับ "คุณรันมันได้ในบ่ายวันอังคารถัดไปเมื่อแหล่งจ่ายเซลล์เปลี่ยน"
วิธีการดำเนินโครงการ
เซลล์แต่ละชนิดผ่านการตรวจสอบหกข้อเดียวกัน ในลำดับเดียวกัน เพื่อให้ผลลัพธ์สามารถเปรียบเทียบข้ามผู้ผลิตได้แทนที่จะมาโต้เถียงกัน
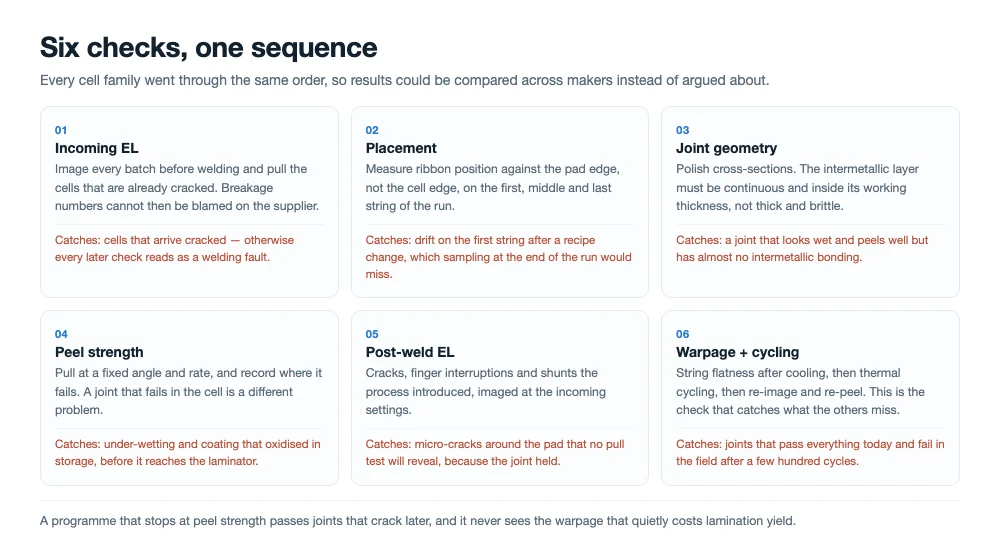
การตรวจสอบหกข้อเดียวกันกับแหล่งเซลล์ทุกราย ในลำดับเดียวกัน เพื่อให้ผลลัพธ์สามารถเปรียบเทียบได้แทนที่จะมาโต้เถียงกัน
- EL ขาเข้า ทุกแบตช์ถูกถ่ายภาพก่อนการเชื่อม และเซลล์ใดที่มีรอยร้าวอยู่ก่อนแล้วจะถูกคัดออก เพื่อให้ตัวเลขการแตกหักไม่ถูกทำให้สูงเกินจริงจากข้อบกพร่องของผู้จัดหา
- การวางตำแหน่ง ตำแหน่งริบบอนถูกวัดเทียบกับขอบแพด ไม่ใช่ขอบเซลล์ ในสตริงแรก ตรงกลาง และสตริงสุดท้ายของแต่ละรอบ
- การเปียกและรูปทรงรอยเชื่อม ภาคตัดขวางถูกขัดเพื่อตรวจสอบว่าชั้นอินเตอร์เมทัลลิกต่อเนื่องและอยู่ในช่วงความหนาที่ใช้งานได้ แทนที่จะหนาและเปราะหรือบางและไม่สมบูรณ์
- ความแข็งแรงในการลอก ริบบอนถูกลอกที่มุมและอัตราคงที่บนเครื่องทดสอบแรงดึง ตำแหน่งที่เกิดความเสียหายถูกบันทึกพร้อมกับแรง เนื่องจากรอยเชื่อมที่เสียหายในเซลล์เป็นปัญหาที่แตกต่างจากรอยเชื่อมที่เสียหายที่รอยต่อ
- EL หลังการเชื่อม รอยร้าว การขาดของฟิงเกอร์ และชันต์ที่เกิดขึ้นจากกระบวนการ ถ่ายภาพด้วยการตั้งค่าเดียวกับการตรวจสอบขาเข้า
- การบิดงอและการทดสอบรอบอุณหภูมิ วัดความเรียบของสตริงหลังการระบายความร้อน จากนั้นชุดประกอบผ่านการทดสอบรอบอุณหภูมิก่อนที่จะถ่ายภาพและลอกใหม่
ลำดับมีความสำคัญ โครงการที่เริ่มต้นด้วยความแข็งแรงในการลอกและหยุดอยู่แค่นั้นจะผ่านรอยเชื่อมที่แตกร้าวในอีกสามเดือนต่อมา และจะพลาดการบิดงอที่ทำลายผลผลิตของการลามิเนตโดยไม่เคยปรากฏในการทดสอบแรงดึง
สิ่งที่ผลลัพธ์แสดงให้เห็น
แหล่งเซลล์แบบหน้าสัมผัสด้านหลังทั้งหกรายเชื่อมบนแพลตฟอร์มเดียวกันโดยไม่มีการเปลี่ยนแปลงฮาร์ดแวร์ระหว่างกัน ความแปรปรวนที่มีความสำคัญไม่ใช่ระหว่างแบรนด์ต่อแบรนด์แต่เป็นระหว่างแบตช์ต่อแบตช์ ความหนาของพาสต์ ความกว้างของฟิงเกอร์ และความหนาของเซลล์ส่งผลต่อโปรไฟล์การทำงานมากกว่าผู้ผลิตเซลล์ ซึ่งเป็นเหตุผลที่ไลบรารีสูตรถูกจัดทำดัชนีตามข้อกำหนดของเซลล์แทนที่จะเป็นชื่อผู้จัดหา
โหมดความเสียหายที่เราพบเป็นแบบที่คุ้นเคย และตอบสนองต่อมาตรการที่คุ้นเคย รอยเชื่อมเย็นสืบย้อนไปถึงอุณหภูมิสูงสุดที่ไม่เพียงพอหรือการเคลือบที่เกิดออกซิเดชันระหว่างการจัดเก็บ การเหลืองและการเปราะของริบบอนสืบย้อนไปถึงความร้อนที่มากเกินไปเป็นเวลานานเกินไป รอยร้าวกระจุกตัวในบริเวณที่แรงกดยึดสูงที่สุดและความหนาของเซลล์ต่ำที่สุด การบิดงอมีความสัมพันธ์กับข้อกำหนดของริบบอนมากกว่ากับโปรไฟล์การบัดกรีอย่างชัดเจน
ในด้านการแตกหัก แพลตฟอร์มถูกกำหนดไว้ที่หรือต่ำกว่า 0.2% สำหรับเซลล์คลาส A และการทดสอบในโครงการสอดคล้องกับตัวเลขนั้น across ตระกูลเซลล์ ทีมโครงการที่ได้รับตัวอย่างที่เชื่อมแล้วจากปฏิบัติการต่างประเทศของผู้ผลิตเซลล์ให้คะแนนคุณภาพรอยเชื่อมและผลผลิตของสตริงสูงกว่าสิ่งที่พวกเขาเคยเห็นจากอุปกรณ์ที่เทียบเคียงได้บนเซลล์เดียวกัน นั่นคือการประเมินตัวอย่างของพวกเขา ไม่ใช่การรับรอง และเราใช้เป็นสัญญาณมากกว่าข้อกำหนด
ขอบเขตที่ข้อกล่าวอ้างเหล่านี้สิ้นสุด
ข้อจำกัดสามประการที่ควรกล่าวอย่างตรงไปตรงมา เพราะการตัดสินใจจัดซื้อบนข้อกล่าวอ้างที่ตีความเกินจริงเป็นการตัดสินใจที่ไม่ดี
ประการแรก นี่เป็นงานทดสอบของ Ooitech เองบวกกับความคิดเห็นจากการทดลองของลูกค้า ไม่มีห้องปฏิบัติการบุคคลที่สามใดรับรองความเข้ากันได้ และไม่มีผู้ผลิตเซลล์รายใดรับรองเครื่องจักร ประการที่สอง ความเข้ากันได้แสดงให้เห็นบนข้อกำหนดเซลล์ที่เราได้รับ ซึ่งไม่เหมือนกับทุกรุ่นในอนาคตของผลิตภัณฑ์เหล่านั้น พาสต์ใหม่หรือรูปทรงฟิงเกอร์ใหม่คือการรับรองใหม่ ประการที่สาม ความครอบคลุมของชนิดเซลล์เป็นคุณสมบัติของแพลตฟอร์มและสูตร ไม่ใช่คำสัญญาว่าเซลล์ใดจะทำงานที่กำลังการผลิตตามพิกัดในการลองครั้งแรก กำลังการผลิตเป็นฟังก์ชันของปริมาณการตรวจสอบและการจัดการที่เซลล์ต้องการ และเซลล์แบบหน้าสัมผัสด้านหลังอยู่ในระดับที่ช้ากว่า
สิ่งที่เปลี่ยนแปลงสำหรับไลน์ที่เลือกหน้าสัมผัสด้านหลังในวันนี้
สองปีก่อน ไลน์โมดูลที่ซื้อเข้าสู่หน้าสัมผัสด้านหลังเผชิญกับทางเลือกระหว่างเครื่องจักรเฉพาะทางกับทางประนีประนอม เครื่องจักรเฉพาะทางล็อกไลน์ไว้กับแหล่งเซลล์เดียวและรุ่นเซลล์เดียว ทางประนีประนอมหมายถึงการยอมรับการสูญเสียผลผลิตบนเซลล์ใหม่ ความครอบคลุมของผลิตภัณฑ์หน้าสัมผัสด้านหลังที่จัดส่งอยู่ขจัดทางเลือกนั้น และเปลี่ยนแปลงการตัดสินใจสามประการ
มันเปลี่ยนวิธีที่คุณเขียนข้อกำหนดอุปกรณ์: ความครอบคลุมที่ไม่จำกัดชนิดเซลล์ควรอยู่ในเกณฑ์การยอมรับ พร้อมรายชื่อเซลล์ที่ระบุไว้ที่จะต้องสาธิตบนวัสดุของคุณเองก่อนการชำระเงินงวดสุดท้าย มันเปลี่ยนวิธีที่คุณวางแผนกำลังการผลิต เพราะไลน์ที่สามารถสลับตระกูลเซลล์ได้ไม่จำเป็นต้องมีสตริงเกอร์ตัวที่สองเมื่อตลาดเคลื่อนตัว และมันเปลี่ยนสิ่งที่คุณขอในการส่งมอบสูตร เพราะคุณค่าอยู่ที่ไลบรารีของโปรไฟล์ที่ผ่านการรับรอง ไม่ใช่ที่ความสามารถของเครื่องในการรักษาอุณหภูมิ
สี่คำถามที่ควรถามผู้จัดหารายใดก็ตามที่กล่าวอ้างเช่นนี้
ผู้จัดหาทาแบลอร์ทุกรายจะบอกว่าจัดการเซลล์แบบหน้าสัมผัสด้านหลังได้ คำถามด้านล่างแยกโครงการออกจากย่อหน้าการตลาด
- เซลล์ใดกันแน่ และรุ่นใด? รายชื่อผู้ผลิตอ่อนแอกว่ารายชื่อหมายเลขอะไหล่และรุ่นของพาสต์
- วัดอะไร และเทียบกับอะไร? การวางตำแหน่งเทียบกับขอบแพด การลอกโดยบันทึกตำแหน่งที่เสียหาย การบิดงอเป็นมิลลิเมตรต่อสตริง EL ที่การตั้งค่าที่ตรงกัน
- ทำซ้ำบนเซลล์ของคุณได้หรือไม่? การทดสอบแบบมีพยานบนวัสดุของคุณเอง ที่ไซต์ของคุณหรือของพวกเขา โดยมีตัวเลขการยอมรับที่ตกลงกันไว้ล่วงหน้า
- การเปลี่ยนเครื่องมีค่าใช้จ่ายเท่าไร? เวลา, วัสดุสิ้นเปลือง, ของเสีย และการฝึกอบรมผู้ปฏิบัติงานต่อการสลับหนึ่งครั้ง ไม่ใช่ต่อเครื่อง
หากซัพพลายเออร์ตอบทั้งสี่ข้อด้วยตัวเลขและรายงานการทดสอบ คำกล่าวอ้างนั้นน่าจะเป็นความจริง หากคำตอบข้อที่สามเป็นโบรชัวร์ แสดงว่ายังไม่ใช่โปรแกรมความเข้ากันได้
คำถามที่พบบ่อย
นี่หมายความว่าเครื่องเชื่อมเซลล์ใดก็ได้ในท้องตลาดหรือไม่
หมายความว่าแพลตฟอร์มนี้ได้รับการสาธิตบนเซลล์แบบ back-contact, TOPCon, HJT และ PERC ที่จัดหาให้เรา ครอบคลุมขนาด 166 mm ถึง 210 mm และบัสบาร์สามถึงยี่สิบเส้น รวมถึงเลย์เอาต์แบบไม่มีบัสบาร์ เซลล์ที่มีเพสต์ใหม่ รูปทรงนิ้วสัมผัสที่ต่างออกไป หรือโครงสร้างเมทัลไลเซชันที่แตกต่างออกไป ถือเป็นการรับรองคุณสมบัติใหม่ ไม่ใช่การผ่านโดยอัตโนมัติ
Ooitech กำลังอ้างว่าผู้ผลิตเซลล์เหล่านี้รับรองอุปกรณ์หรือไม่
ไม่ เซลล์ของพวกเขาเป็นเพียงวัสดุทดสอบ ข้อเสนอแนะมาจากทีมโครงการต่างประเทศที่ได้รับตัวอย่างที่เชื่อมแล้ว และเรา reported เป็นข้อเสนอแนะ ไม่มีการรับรอง ความเป็นพันธมิตร หรือการรับรองโดยนัยใดๆ และชื่อแบรนด์ปรากฏที่นี่เพียงเพื่อระบุเซลล์ที่ถูกเชื่อมเท่านั้น
เครื่องเดียวสามารถรองรับทั้ง HJT และ back contact ได้จริงหรือ
ได้ เพราะข้อจำกัดของ HJT คือด้านความร้อน และข้อจำกัดของ back contact คือด้านกลไก และทั้งสองถูกควบคุมด้วยพารามิเตอร์แทนที่จะเป็นฮาร์ดแวร์ HJT ทำงานที่อุณหภูมิสูงสุดที่ต่ำกว่าโดยมีเวลาคงอยู่ที่นานขึ้นและการเพิ่มอุณหภูมิที่นุ่มนวลกว่า ส่วน back contact ทำงานที่การรีโฟลว์แบบปกติด้วยการจัดวางที่แม่นยำกว่าและแรงกดยึดที่ต่ำกว่า
ควรคาดหวังอัตราการผลิตเท่าใดบนเซลล์แบบ back-contact
ต่ำกว่าบนเซลล์แบบ front-contact ที่พิกัดแพลตฟอร์มเดียวกัน เพราะการจัดตำแหน่งและการตรวจสอบใช้เวลานานกว่าต่อเซลล์ แพลตฟอร์มมีพิกัดที่ 1,000 ถึง 1,200 เซลล์ต่อชั่วโมงในการกำหนดค่ามาตรฐาน และ 2,400 ในการกำหนดค่าความเร็วสูง ควรวางแผนสายการผลิต back-contact ที่ปลายด้านอนุรักษ์นิยมและยืนยันด้วยการทดสอบจับเวลาบนเซลล์ของคุณเอง
ริบบอนแบบแบนสำคัญขนาดนั้นที่ด้านหลังหรือ
สำคัญกว่าที่ด้านหน้ามาก ลวดกลมสัมผัสแผ่นแบนตามแนวเส้น ดังนั้นพื้นที่รอยต่อจึงเล็กและความแข็งแรงในการลอกถูกจำกัดด้วยรูปทรงก่อนที่จะถูกจำกัดด้วยโลหะวิทยา ริบบอนแบบแบนให้ความกว้างสัมผัสที่ชัดเจนและโปรไฟล์ที่ต่ำกว่า ซึ่งยังลดความเครียดที่แถบกระทำต่อเซลล์แบบบางอีกด้วย
จะเกิดอะไรขึ้นเมื่อเซลล์รุ่นใหม่มาถึง
สูตรการผลิตจะได้รับการรับรองคุณสมบัติใหม่: EL ขาเข้า, การจัดวางเทียบกับขอบแผ่น, ภาพตัดขวาง, การลอกพร้อมตำแหน่งที่ล้มเหลว, EL หลังการเชื่อม, การบิดงอ และการทดสอบความร้อนแบบวนซ้ำ บนแพลตฟอร์มนี้เป็นการเปลี่ยนแปลงไลบรารีและการทดสอบรับรองคุณสมบัติ ซึ่งวัดเป็นวันแทนที่จะเป็นการสร้างเครื่องใหม่
บทสรุปสุดท้าย
เทคโนโลยีเซลล์เคลื่อนที่เร็วกว่าที่สายการผลิตโมดูลจะสร้างใหม่ได้ ดังนั้นอุปกรณ์ที่ชนะคืออุปกรณ์ที่ไม่บังคับให้ต้องตัดสินใจทุกครั้งที่เซลล์เปลี่ยน การเชื่อมแหล่งจ่าย back-contact หกแหล่งบนแพลตฟอร์มเดียวเป็นก้าวหนึ่งสู่เป้าหมายนั้น และส่วนที่มีประโยชน์ไม่ใช่รายชื่อแบรนด์ แต่เป็นไลบรารีสูตรการผลิตและวินัยในการทดสอบที่อยู่เบื้องหลัง ขอการทดสอบ ไม่ใช่คำกล่าวอ้าง
การอ่านที่เกี่ยวข้อง:
- SS-1500B เครื่องเชื่อมเซลล์แสงอาทิตย์อัตโนมัติ: 1,200 เซลล์/ชั่วโมง
- SS-2500B เครื่อง Tabber Stringer อัตโนมัติเต็มรูปแบบ: 2,400 เซลล์/ชั่วโมง
- แผนงานเทคโนโลยีเซลล์ BC: จากโครงสร้างสู่กระบวนการ
- ทำไมเซลล์ BC จึงผลิตยาก: กระบวนการสองขั้นตอนแบบ Self-Masked ของ AIKO
- โครงสร้างและประเภทของ PV Ribbon: แบบแบน แบบกลม และแบบขึ้นรูป
- เครื่อง Tabber และ Stringer: ทำงานอย่างไรและเลือกอย่างไร
- การร้อยเรียงโมดูลแสงอาทิตย์: การแก้ไขปัญหารอยเชื่อมเย็น
- การทดสอบ EL สำหรับแผงโซลาร์เซลล์: การติดตั้งแบบอินไลน์ vs ออฟไลน์
- ผู้ผลิตพลังงานแสงอาทิตย์โปแลนด์จัดซื้อ Ooitech BC Tabber Stringer