คอขวดในการพิมพ์สกรีนแบบเส้นละเอียด
สารบัญ
คำตอบสั้น: การพิมพ์สกรีนแบบเส้นละเอียดดำรงอยู่ในสภาวะที่ต้องตามให้ทันข้อกำหนดของตัวเองอยู่เสมอ: เอกสารที่อธิบายว่ากระบวนการนี้ทำอะไรได้นั้นล้าสมัยก่อนที่จะตีพิมพ์เสียอีก เพราะความกว้างของเส้นในสายการผลิตยังคงลดลงอย่างต่อเนื่อง เหตุผลคือคณิตศาสตร์ เส้นที่แคบลงบังแสงน้อยลงและเพิ่มกระแสที่เซลล์ผลิตได้ แต่ก็มีความต้านทานสูงขึ้นและพื้นที่สัมผัสเล็กลง ดังนั้นสูตรพาสต์ ตะแกรงสกรีน และพารามิเตอร์การพิมพ์จึงต้องพัฒนาควบคู่กันไป ขนาดที่เกี่ยวข้องอยู่ในช่วงประมาณ 13 µm ลดลงไปถึง 9 µm และ 6 µm โดยความกว้างที่ทำได้จริงถูกรายงานอยู่ในช่วง 16 µm ถึง 24 µm ขึ้นอยู่กับโครงสร้าง การลดลงแต่ละครั้งเป็นกำไรเล็กๆ ที่จะเกิดขึ้นได้ก็ต่อเมื่ออัตราผลผลิตคงที่ ซึ่งเป็นเหตุผลว่าทำไมการพิมพ์เส้นละเอียดจึงเป็นปัญหาเรื่องอัตราผลผลิตพอๆ กับเป็นปัญหาเรื่องการออกแบบ
การผลิตโมดูล PV · โดย Jerry, Ooitech
บทความเพิ่งได้รับการตอบรับ แต่ข้อมูลก็ล้าสมัยไปแล้ว ใครก็ตามที่ทำงานด้าน R&D ย่อมรู้จักสถานการณ์ที่น่าอึดอัดนี้
บทความของ Fraunhofer ISE เรื่อง "Progress in Fine-Line Front-Side Printing for " TOPCon เซลล์แสงอาทิตย์" เป็นตัวอย่างทั่วไป การออกแบบที่ก้าวหน้าที่สุดใช้ตะแกรงแบบไม่มีปมที่มีช่องเปิด 13 µm สิ่งที่ละเอียดกว่านี้กลายเป็นไม่เสถียรในการทดลอง ตามข้อมูลอุตสาหกรรมที่เปิดเผยต่อสาธารณะ ผู้ผลิตเซลล์ชั้นนำได้ผลักดันช่องเปิดตะแกรงแบบไม่มีปมไปถึง 6 µm ภายในปี 2026—น้อยกว่าครึ่งหนึ่งของขนาดที่รายงานในบทความ
ความล้าสมัยที่เห็นได้ชัดนั้นเป็นเหตุผลที่ทำให้บทความนี้น่าอ่าน มันได้ทำแผนที่ขอบเขตความสามารถในทางปฏิบัติของการพิมพ์ตะแกรงในปี 2024–2025 ผู้ผลิตที่ต่อมาเคลื่อนไปไกลกว่าขอบเขตนี้ยังคงทำงานกับกรอบการแลกเปลี่ยนแบบเดียวกันที่อธิบายไว้ในการศึกษา
ตัวเลขหมดอายุ แต่วิธีการไม่หมดอายุ บทความนี้พิจารณาสองสิ่ง: สิ่งที่บทความระบุในเวลานั้น และวิธีการที่การผลิตจำนวนมากผลักดันเกินขีดจำกัดที่ supposed ว่ามีในภายหลัง
1. เกิดอะไรขึ้นในบทความ
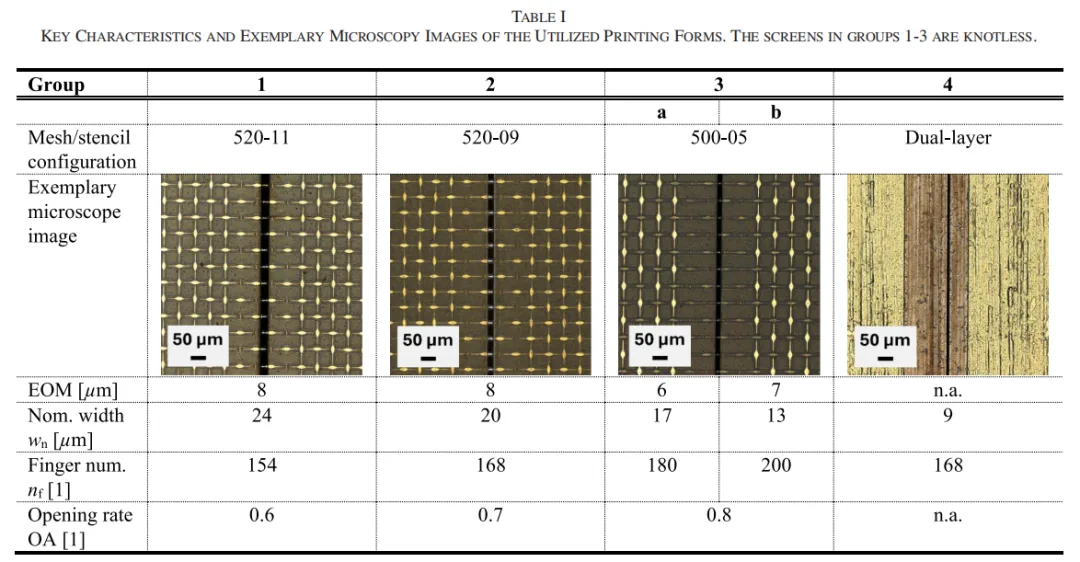
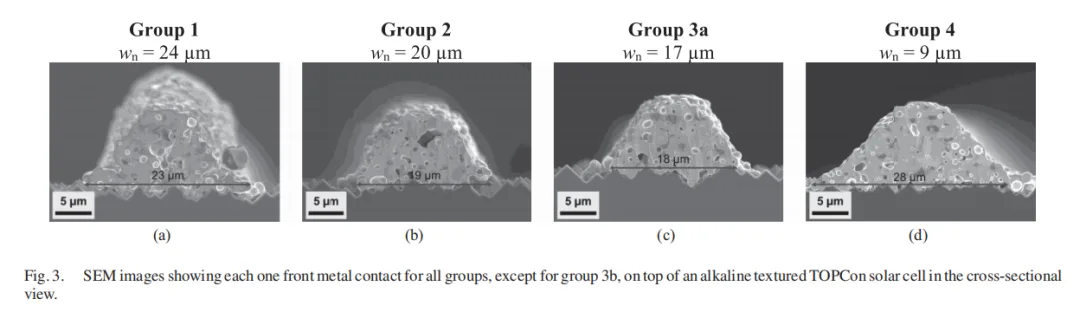
การออกแบบการทดลองตรงไปตรงมา นักวิจัยใช้เซลล์แสงอาทิตย์ TOPCon ชนิด n ขนาด M10 และแบ่งกระบวนการพิมพ์ด้านหน้าออกเป็นกลุ่มเปรียบเทียบตัวแปรเดียวหลายกลุ่ม ซึ่งรวมถึงตะแกรงไร้ปมสามแบบที่มีช่องเปิดระบุ 24, 20, 17 และ 13 µm รวมถึงสเตนซิลฟอยล์โลหะสองชั้น 9 µm กระบวนการด้านหลังไม่เปลี่ยนแปลง มีเพียงวิธีการพิมพ์ด้านหน้าที่แตกต่างกัน
การศึกษายังใช้ห่วงโซ่การตรวจสอบลักษณะที่สมบูรณ์:
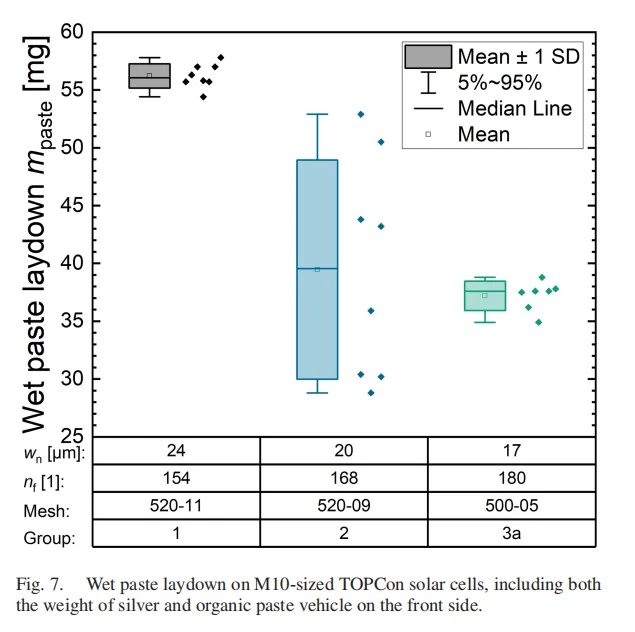
การชั่งน้ำหนักเพสต์เปียกเพื่อคำนวณการใช้เงิน
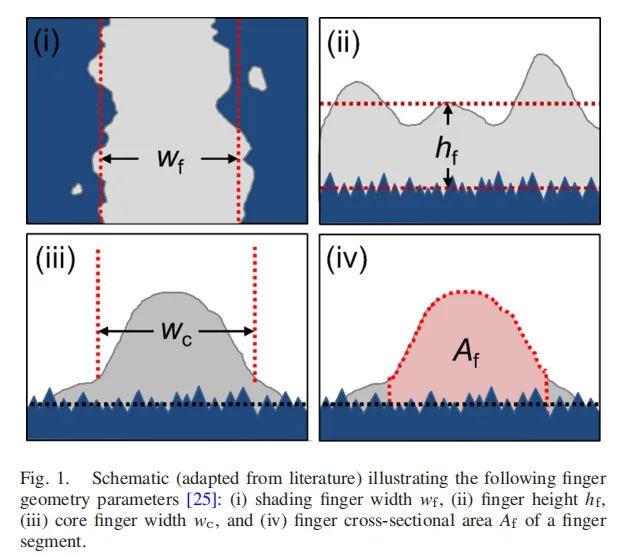
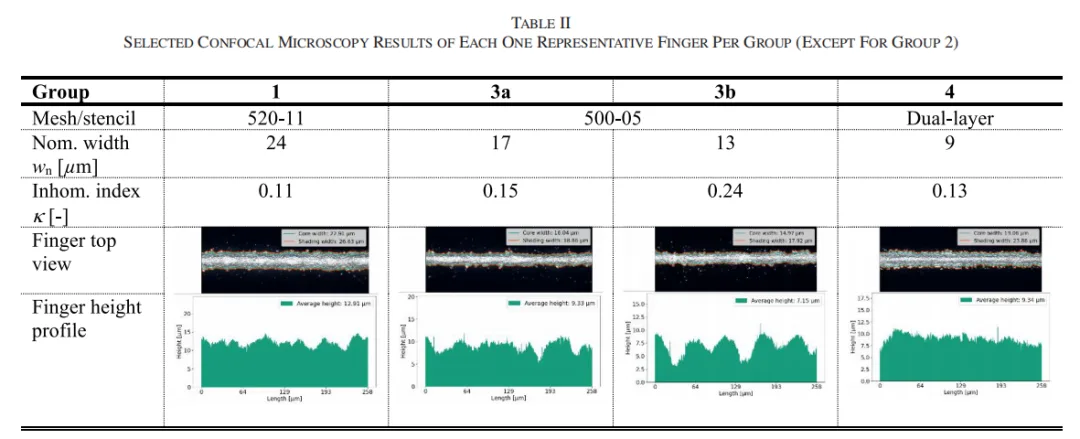
กล้องจุลทรรศน์อิเล็กตรอนแบบส่องกราดและกล้องจุลทรรศน์คอนโฟคอลเพื่อวัดความกว้าง ความสูง พื้นที่หน้าตัด และความไม่สม่ำเสมอ κ ของนิ้ว
การวัดวิธีความยาวการถ่ายโอนสำหรับความต้านทานสัมผัส
การทดสอบ I-V บนเซลล์แสงอาทิตย์ M10 ที่เสร็จสมบูรณ์
ลำดับนี้ยังคงเป็นวิธีมาตรฐานในการประเมินหน้าจอใหม่ สเตนซิล หรือโลหะเพสต์
ผลลัพธ์สามารถแบ่งออกเป็นสามระดับ:
ช่องเปิดขนาด 17 µm เป็นช่วงการทำงานที่ดีที่สุด มันผลิตความกว้างของฟิงเกอร์ที่พิมพ์ได้ 16 µm เมื่อเทียบกับกลุ่มอ้างอิงขนาด 24 µm มันให้ประสิทธิภาพสัมพัทธ์เพิ่มขึ้น 0.9% และลดการใช้เพสต์ด้านหน้า 30%
ช่องเปิดขนาด 13 µm เจออุปสรรค ค่าความไม่สม่ำเสมอของฟิงเกอร์ κ เพิ่มขึ้นจาก 0.15 เป็น 0.24 ในขณะที่ฟิงเกอร์ที่ขาดตอนและข้อบกพร่องอื่นๆ เพิ่มขึ้น กลุ่มนี้ไม่ได้ดำเนินการประเมินระดับเซลล์
สเตนซิลขนาด 9 µm กลายเป็นตัวอย่างเชิงลบ เพสต์สำหรับการพิมพ์สกรีนถูกบังคับลงบนสเตนซิลแม้จะมีความหนืดไม่ตรงกัน ผลลัพธ์ที่ได้คือฟิงเกอร์ที่พิมพ์กว้าง 19 µm—กว้างกว่าฟิงเกอร์ที่ผลิตโดยกลุ่มช่องเปิดหน้าจอขนาด 13 µm
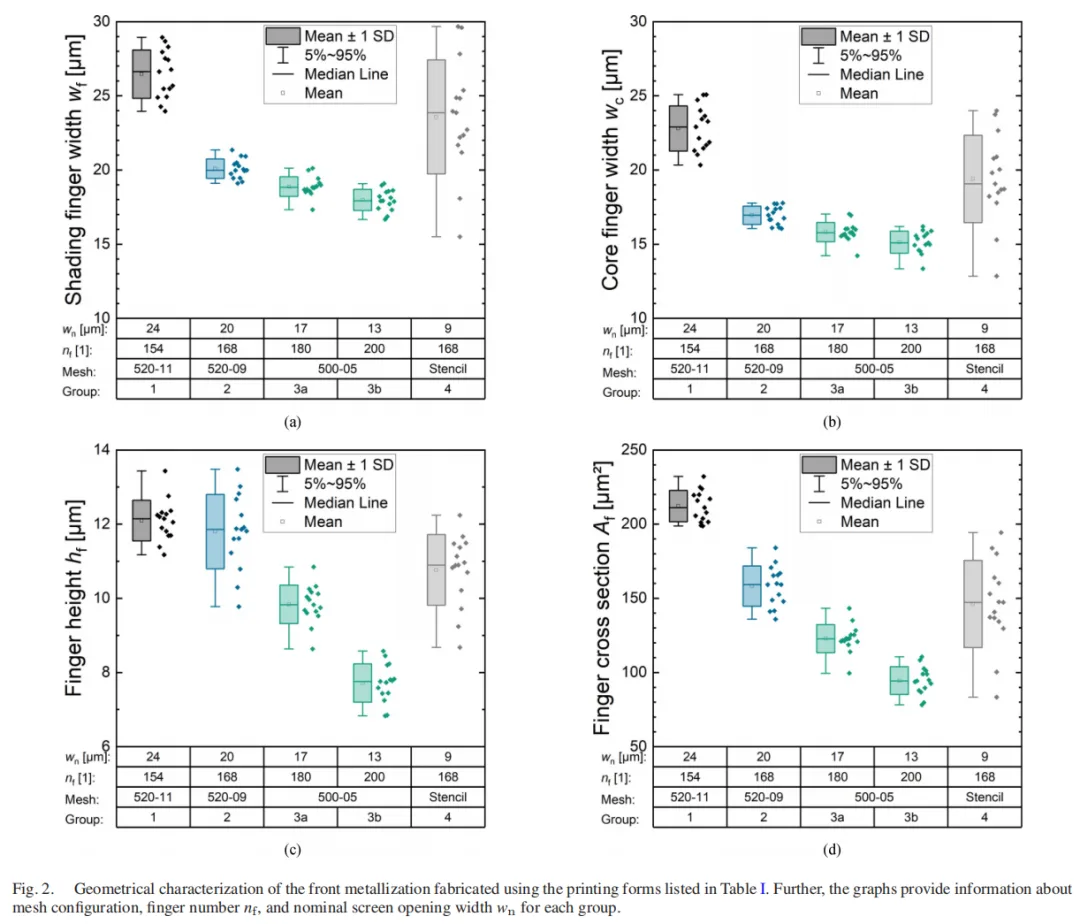
ข้อสรุปชัดเจน สำหรับการพิมพ์สกรีนแบบไม่มีปม ช่วงเส้นละเอียดที่ใช้งานได้จริงอยู่ที่ประมาณช่องเปิด 15–17 µm ต่ำกว่าจุดนั้น คุณภาพการพิมพ์จะพังก่อน
ช่องว่างเวลาระหว่างบทความและการผลิตปี 2026: การเปรียบเทียบสี่ประการ
1. ขีดจำกัดการพิมพ์
ในบทความ ช่องเปิดขนาด 13 µm ไม่เสถียรแล้ว ค่าความไม่สม่ำเสมอ κ เพิ่มขึ้นเป็น 0.24 ข้อบกพร่องเพิ่มขึ้น และกลุ่มไม่เคยถึงการประเมินเซลล์ ตามข้อมูลอุตสาหกรรมที่เปิดเผยต่อสาธารณะ สายการผลิตชั้นนำได้ย้ายไปใช้ช่องเปิดหน้าจอแบบไม่มีปมขนาด 6 µm ภายในปี 2026
ขอบเขตความสามารถที่บทความวาดไว้ถูกผลักไปไกลมากแล้ว สิ่งที่เรียกว่าขีดจำกัดไม่ใช่กำแพงถาวร มันคือจุดสมดุลระหว่างเพสต์ หน้าจอ และอุปกรณ์การพิมพ์ที่มีอยู่ในเวลานั้น
2. แรงจูงใจในการประหยัดเพสต์
กลุ่มที่ดีที่สุดในบทความ—ช่องเปิด 17 µm และฟิงเกอร์ที่พิมพ์ 16 µm—บรรลุการปรับปรุงประสิทธิภาพสัมพัทธ์ 0.9% ในขณะที่ลดการใช้เพสต์ด้านหน้า 30%
ภายในปี 2026 การใช้เงินกลายเป็นรายการต้นทุนที่ไม่ใช่ซิลิคอนที่ใหญ่ที่สุดในโครงสร้างต้นทุนการผลิตเซลล์หลายแห่ง การประหยัดเพสต์ไม่ใช่เป้าหมายการปรับปรุงรองอีกต่อไป มันกลายเป็นเรื่องของความสามารถในการแข่งขันทางการผลิต และในบางกรณีคือการอยู่รอด วิธีการของบทความเปลี่ยนจากเครื่องมือด้านประสิทธิภาพเป็นเครื่องมือควบคุมต้นทุน
3. เส้นทางสเตนซิล
สเตนซิลฟอยล์โลหะขนาด 9 µm ในบทความล้มเหลวเพราะความหนืดของเพสต์ไม่ตรงกับวิธีการพิมพ์ มันผลิตฟิงเกอร์กว้าง 19 µm
ภายในปี 2026 การพิมพ์แผ่นเหล็กโดยใช้สเตนซิลโลหะแบบเปิดเต็มรูปแบบได้เข้าสู่การผลิตจำนวนมาก เส้นทางที่ล้มเหลวในเอกสารฉบับนั้นกลายเป็นทิศทางอุตสาหกรรมที่สำคัญในภายหลัง บทเรียนนั้นตรงไปตรงมา: การเปลี่ยนวิธีการพิมพ์ยังต้องเปลี่ยนสารพาสต์ด้วย
4. คุณค่าของการเพิ่มประสิทธิภาพ
เอกสารรายงานการเพิ่มประสิทธิภาพสัมพัทธ์ 0.9% ภายในปี 2026 ประสิทธิภาพของเซลล์ได้เข้าสู่ช่วง 26%+ โดยผลลัพธ์ที่รายงานอยู่ระหว่าง 26.09% และ 26.66% ในตัวอย่างที่กล่าวถึงที่นี่
คุณค่าส่วนเพิ่มของการลดการบังแสงยังคงมีอยู่ แต่ตัวขับเคลื่อนเชิงพาณิชย์หลักได้เปลี่ยนจากการปรับปรุงประสิทธิภาพไปสู่การลดการใช้เงิน
2. จาก 13 µm ถึง 6 µm: วิธีที่ขีดจำกัดถูกทำลาย
13 µm เป็นขีดจำกัดทางกายภาพของการพิมพ์สกรีนจริงหรือ?
ไม่ เอกสารฉบับนั้นเองได้ทิ้งเบาะแสหลายอย่างไว้
ในการออกแบบสกรีนสามแบบ เส้นผ่านศูนย์กลางลวดลดลงจาก 11 µm เป็น 9 µm และจากนั้นเป็น 5 µm อัตราส่วนพื้นที่เปิดเพิ่มขึ้นจาก 0.6 เป็น 0.7 และจากนั้นเป็น 0.8 และยังมีการนำการวางแนวตาข่าย 0° มาใช้ด้วย
กล่าวอีกนัยหนึ่ง ผลลัพธ์ที่ 13 µm ไม่ได้หมายความว่าสกรีนไม่สามารถทำได้ละเอียดกว่านี้ แต่หมายความว่าชุดค่าผสมของสารพาสต์ สกรีน และอุปกรณ์ที่มีอยู่ในเวลานั้นไม่สามารถคงความเสถียรที่จุดนั้นได้
ด้านใดของสามเหลี่ยมนี้ที่เป็นคอขวดที่แท้จริง?
ตัวสกรีนเองสามารถตัดออกได้บางส่วน การศึกษานี้เป็นตัวแทนของเทคโนโลยีสกรีนแบบไม่มีปมขั้นสูงในยุคนั้น เส้นผ่านศูนย์กลางลวด อัตราส่วนพื้นที่เปิด และมุมสกรีนถูกผลักดันอย่างหนักแล้ว กลุ่มที่ 13 µm ไม่ได้ล้มเหลวเพราะผู้ผลิตสกรีนไม่มีความพยายาม สกรีนถูกจำกัดโดยสารพาสต์
อุปกรณ์การพิมพ์ยังใช้แพลตฟอร์มอุตสาหกรรมทั่วไป เครื่องพิมพ์ที่คล้ายกันมีอยู่ในทั้งห้องปฏิบัติการและสายการผลิตชั้นนำ นั่นทำให้สารพาสต์เป็นตัวแปรสำคัญ
การพิมพ์เส้นละเอียดเป็นการชักเย่อสามทาง ทุกการลดลง 1 µm ในความกว้างของนิ้วช่วยลดการบังแสงเชิงแสง แต่ยังลดพื้นที่หน้าตัดของนิ้วด้วย ความต้านทานอนุกรมอาจเพิ่มขึ้น ในขณะที่ความเสี่ยงของข้อบกพร่องในการพิมพ์และการสูญเสียผลผลิตเพิ่มขึ้น ผลลัพธ์ขึ้นอยู่กับว่าสารพาสต์ สกรีน และกระบวนการสามารถก้าวไปข้างหน้าด้วยกันได้หรือไม่
ระหว่างปี 2024 ถึง 2026 ทั้งสามด้านก้าวหน้าไปพร้อมกัน
สารพาสต์: จากสารประกอบเอนกประสงค์สู่วัสดุสำหรับการสร้างลวดลาย
ขนาดอนุภาคเงินยังคงลดลงอย่างต่อเนื่อง ขณะที่ฟิล์มบางสำหรับเส้นละเอียดโดยเฉพาะกลายเป็นหมวดหมู่ผลิตภัณฑ์แยกต่างหาก การพัฒนาฟิล์มสำหรับเส้นละเอียดด้านหน้าของ TOPCon ดำเนินไปในสามทิศทาง: การพิมพ์เส้นที่แคบลง การรักษาพฤติกรรมการเผาไหม้ที่ดี และการหลีกเลี่ยงการเพิ่มขึ้นของความต้านทานไฟฟ้า
ด้วยช่องเปิดของตะแกรงขนาด 6 ไมโครเมตร อนุภาคที่ใหญ่เกินไปเพียงเล็กน้อยอาจอุดตันตะแกรงได้ การรักษารูปทรงเส้นให้สม่ำเสมอกลายเป็นเรื่องยากยิ่งขึ้น
ความไม่สม่ำเสมอของเส้นละเอียด κ โดยพื้นฐานแล้วสะท้อนถึงคุณสมบัติการไหลของฟิล์มภายใต้ช่องเปิดที่แคบมาก หากฟิล์มไม่สามารถถ่ายโอนได้อย่างสม่ำเสมอผ่านช่องเปิดขนาด 6 ไมโครเมตร ผลลัพธ์คือการอุดตันของตะแกรง เส้นที่ขาดตอน และการเพิ่มขึ้นอย่างรวดเร็วของ κ กลุ่มขนาด 13 ไมโครเมตรในเอกสารดูเหมือนจะล้มเหลวเนื่องจากคุณภาพการพิมพ์ ในระดับที่ลึกกว่านั้น ฟิล์มถึงขีดจำกัดการถ่ายโอนภายใต้ช่องเปิดนั้นแล้ว
ความสัมพันธ์ที่ใกล้ชิดระหว่างสูตรฟิล์มและวิธีการพิมพ์ได้รับการพิสูจน์ซ้ำแล้วซ้ำเล่าในช่วงสองปีที่ผ่านมา
ตะแกรง: โครงสร้างแบบไม่มีปมและการวางแนว 0° กลายเป็นมาตรฐาน
ตะแกรง 500-05 ในเอกสาร—ที่มีเส้นลวดเส้นผ่านศูนย์กลาง 5 ไมโครเมตร อัตราส่วนพื้นที่เปิด 0.8 และการวางแนว 0°—เป็นการออกแบบที่ก้าวร้าวอยู่แล้วในเวลานั้น
ตะแกรงการผลิตชั้นนำในเวลาต่อมาได้ก้าวไปอีกหนึ่งรุ่นในทิศทางเดียวกัน เส้นลวดมีความละเอียดขึ้น อัตราส่วนพื้นที่เปิดเพิ่มขึ้น และการควบคุมความตึงดีขึ้น การผลิตที่มั่นคงด้วยช่องเปิดขนาด 6 ไมโครเมตรต้องใช้ความแม่นยำในการผลิตที่สูงมากในตัวตะแกรงก่อน
กระบวนการ: LECO ควบคุมความต้านทานการสัมผัสของเส้นละเอียด
นี่คือด้านที่มักถูกมองข้าม
เมื่อเส้นแคบลง พื้นที่สัมผัสลดลง ความต้านทานการสัมผัสโดยปกติจะเพิ่มขึ้นอย่างรวดเร็ว LECO หรือการเพิ่มประสิทธิภาพการสัมผัสด้วยเลเซอร์ กลายเป็นที่รู้จักอย่างกว้างขวางในการผลิต TOPCon แบบเส้นละเอียด เนื่องจากสามารถลดการสูญเสียทางไฟฟ้านี้ได้
รายงานอุตสาหกรรมระบุว่า LECO ถูกนำมาใช้แล้วในสัดส่วนที่มากของกำลังการผลิต TOPCon มันเปลี่ยนจากการเพิ่มประสิทธิภาพทางเลือกมาเป็นกระบวนการสนับสนุนที่จำเป็นสำหรับการผลิตเส้นละเอียด หากไม่มี LECO หรือวิธีการเพิ่มประสิทธิภาพการสัมผัสที่เทียบเท่า การพิมพ์ผ่านช่องเปิดขนาด 6 ไมโครเมตรที่ประสบความสำเร็จไม่ได้หมายความว่ากระบวนการพร้อมสำหรับการผลิตจำนวนมากที่มั่นคง
เมื่อฟิล์ม ตะแกรง และกระบวนการทั้งหมดก้าวไปข้างหน้า จุดสมดุลก็เปลี่ยนจากประมาณ 15 ไมโครเมตรไปสู่ช่วง 6–8 ไมโครเมตร ขีดจำกัดไม่ได้ถูกทำลายด้วยสิ่งประดิษฐ์ที่น่าทึ่งเพียงอย่างเดียว แต่มีสามแรงผลักดันที่ผลักดันพร้อมกัน
3. วิธีการที่เอกสารทิ้งไว้
หากต้องสรุปบทความนี้เพียงสิ่งเดียว สิ่งนั้นควรเป็นกรอบแนวคิดมากกว่าตัวเลข
ประการแรก: ข้อแลกเปลี่ยนสามทาง
โซลูชันการพิมพ์เส้นละเอียดทุกแบบคือความสมดุลระหว่างการบังแสง ความต้านทานไฟฟ้า และคุณภาพการพิมพ์ กรอบแนวคิดนี้ยังคงใช้ได้แม้ขนาดฟีเจอร์จะเล็กลง ตรรกะเดียวกันนี้สามารถใช้ประเมินการพิมพ์แผ่นเหล็ก ตะแกรงอิเล็กโทรฟอร์ม และเส้นทางการทำเมทัลไลเซชันอื่นๆ ได้
ประการที่สอง: ห่วงโซ่การตรวจสอบคุณลักษณะ
ชั่งน้ำหนักเพสต์ ตรวจสอบเรขาคณิต วัดความต้านทานหน้าสัมผัส จากนั้นทดสอบเซลล์ที่สมบูรณ์ เมื่อครบทั้งสี่ขั้นตอนนี้ มูลค่าของตะแกรงหรือเพสต์ใหม่ก็สามารถวัดปริมาณได้
ทำไมกลุ่ม 13 µm จึงไม่ดำเนินการประเมินเซลล์? เพราะการตรวจสอบเรขาคณิตเผยให้เห็นปัญหาแล้วผ่านการเพิ่มขึ้นอย่างรวดเร็วของ κ ลำดับ—ตรวจสอบสัณฐานวิทยาก่อน วัดประสิทธิภาพทางไฟฟ้าเป็นลำดับที่สอง และประเมินเซลล์เป็นลำดับสุดท้าย—ช่วยป้องกันไม่ให้ตัวเลขประสิทธิภาพหนึ่งตัวซ่อนกระบวนการที่อ่อนแอหรือไม่เสถียร
ประการที่สาม: เพสต์และวิธีการพิมพ์ต้องเปลี่ยนแปลงไปพร้อมกัน
สเตนซิล 9 µm ล้มเหลวเพราะเพสต์สำหรับการพิมพ์สกรีนถูกบังคับให้ใช้กับกระบวนการสเตนซิล โรงงานที่นำการพิมพ์แผ่นเหล็กมาใช้ในปัจจุบันมักปรับหรือพัฒนาสูตรเพสต์ใหม่ บทความได้ชี้ให้เห็นกับดักนี้แล้วผ่านกลุ่มทดลองที่ไม่ประสบความสำเร็จกลุ่มหนึ่ง
ประการที่สี่: จำนวนฟิงเกอร์ควรคำนวณ ไม่ใช่เดา
บทความใช้ข้อมูลความต้านทานที่วัดไว้ล่วงหน้าเพื่อคำนวณจำนวนฟิงเกอร์ละเอียดที่เหมาะสมที่สุด ตามตรรกะที่ใช้ในเครื่องมือเช่น Gridmaster และ Pitchmaster
การเปลี่ยนจากการออกแบบกริดตามประสบการณ์เป็นการออกแบบกริดที่คำนวณได้มีคุณค่าเพิ่มขึ้นในยุคเส้นละเอียด การทำให้ฟิงเกอร์แคบลงโดยไม่คำนวณพิทช์ จำนวนฟิงเกอร์ และความต้านทานใหม่ อาจเพียงแค่ย้ายการสูญเสียจากการบังแสงไปสู่ความต้านทานอนุกรม
4. สนามรบใหม่ที่บทความไม่ได้กล่าวถึง
บทความหยุดอยู่ที่การพิมพ์สกรีนและสเตนซิลฟอยล์โลหะ อย่างไรก็ตาม ภายในปี 2026 สนามรบเส้นละเอียดไม่ได้จำกัดอยู่เพียงการพิมพ์สกรีนแบบดั้งเดิมอีกต่อไป ความตึงของตะแกรงและข้อจำกัดทางโครงสร้างทำให้การผลิตจำนวนมากที่เสถียรต่ำกว่า 10 µm ยากขึ้นเรื่อยๆ อุตสาหกรรมจึงได้สำรวจทางเลือกหลายทาง
การพิมพ์แผ่นเหล็ก: สเตนซิลโลหะแบบเปิดเต็มสามารถผลิตฟิงเกอร์ 14–15 µm ในตัวอย่างที่กล่าวถึงที่นี่ อัตราส่วนกว้างยาวเพิ่มขึ้นจาก 45% เป็น 59% ในขณะที่ความต้านทานหน้าสัมผัสลดลง 15% งานวิจัยที่ตีพิมพ์ใน จูล โดยสถาบันเทคโนโลยีและวิศวกรรมวัสดุหนิงโปได้รายงานความคืบหน้าในทิศทางนี้ และทงเว่ยได้รับการรายงานว่าเป็นบริษัทแรกที่นำกระบวนการนี้เข้าสู่การผลิตจำนวนมากทั่วโลก ในทางปฏิบัติ การพิมพ์ด้วยแผ่นเหล็กได้เปลี่ยนแนวคิดสเตนซิลที่ล้มเหลวของเอกสารให้เป็นเส้นทางการผลิตโดยการแก้ปัญหาการจับคู่ของเพสต์
ตะแกรงไฟฟอร์ม: ตามรายงานอุตสาหกรรมและการอ้างสิทธิ์ของผู้ผลิต ความแม่นยำของลวดลายนิ้วสามารถถึง ±2 ไมโครเมตร เซลล์ TOPCon ที่ใช้ตะแกรงไฟฟอร์มได้รับการรายงานว่ามีประสิทธิภาพ 26.2% ตัวเลขเหล่านี้ยังควรประเมินเทียบกับผลผลิตในการผลิต สภาพการวัด และความเสถียรของกระบวนการในระยะยาว
สายการผลิต R&D ถึงนิ้วขนาด 10 ไมโครเมตร: งานร่วมกันระหว่างสถาบันเทคโนโลยีและวิศวกรรมวัสดุหนิงโปและจินโกโซลาร์ลดความกว้างของนิ้วลงเหลือ 10 ไมโครเมตร และระยะพิทช์จาก 1,120 ไมโครเมตรเป็น 825 ไมโครเมตร เซลล์ M10 อุตสาหกรรมบรรลุประสิทธิภาพที่ได้รับการรับรอง 26.66% ในผลลัพธ์ที่รายงาน
เอกสารยังไม่ได้มุ่งเน้นที่ค่าสัมบูรณ์ของการใช้เงิน การพิมพ์เส้นละเอียดให้การลดเพสต์สัมพัทธ์ 30% แต่ภายในปี 2026 ความขัดแย้งหลักคือการใช้สัมบูรณ์ต่อเซลล์
สำหรับเซลล์ 210R ค่าเฉลี่ยอุตสาหกรรมของการใช้เพสต์เงินได้เข้าสู่ช่วง 70+ มก. ต่อเซลล์ตามตัวเลขอุตสาหกรรมที่กล่าวถึงที่นี่ เงินได้กลายเป็นต้นทุนที่ไม่ใช่ซิลิคอนที่ใหญ่ที่สุด การลดเพสต์เปลี่ยนจากเป้าหมายการปรับให้เหมาะสมเป็นลำดับความสำคัญในการผลิต
การพิมพ์เส้นละเอียดเป็นเพียงแนวทางเดียว เพสต์ทองแดงเคลือบเงิน การชุบด้วยไฟฟ้าด้วยทองแดง และเส้นทางโลหะอื่นๆ ที่ลดเงินหรือไม่มีเงินกำลังก้าวหน้าพร้อมกัน
5. วิศวกรสายการผลิตควรอ่านเอกสารนี้อย่างไร
การปฏิบัติสามอย่างมีความสำคัญ
ประการแรก: มุ่งเน้นที่กรอบ ไม่ใช่ตัวเลขเก่า
บันทึกการผลิตได้ก้าวข้ามขีดจำกัดตัวเลขของเอกสารแล้ว การแลกเปลี่ยนสามทาง ห่วงโซ่การตรวจสอบลักษณะ และตรรกะการเชื่อมโยงกระบวนการเพสต์ยังคงมีประโยชน์ พวกเขาให้แม่แบบการทำงานสำหรับการประเมินตะแกรง เพสต์ หรือกระบวนการโลหะใหม่ใดๆ บนสายการผลิตจริง
ประการที่สอง: คำนวณจุดสมดุลของคุณเอง
ความจริงที่ว่าผู้ผลิตชั้นนำสามารถใช้ช่องเปิด 6 ไมโครเมตรไม่ได้หมายความว่าทุกสายควรนำมาใช้ทันที
ระบบการวางเพสต์ของคุณ ซัพพลายเออร์ตะแกรง สภาพเครื่องพิมพ์ การตั้งค่า LECO หน้าต่างเตาเผา และผลผลิตพื้นฐานจะเป็นตัวกำหนดว่าจุดสมดุลที่แท้จริงของคุณอยู่ที่ใด การปฏิบัติตามช่องเปิดที่เล็กที่สุดที่มีโดยไม่ตรวจสอบปัจจัยเหล่านี้ อาจทำให้เกิดความล้มเหลวที่ 13 µm ตามที่ระบุในเอกสาร: ค่า κ ที่เพิ่มขึ้น นิ้วที่ขาดตอน และการเพิ่มขึ้นอย่างกะทันหันของข้อบกพร่อง
ประการที่สาม: แยกการลดการใช้เงินออกเป็นปัญหาทางวิศวกรรม
เงินเป็นต้นทุนหลักที่ไม่ใช่ซิลิคอน การพิมพ์เส้นละเอียด การปรับปรุงเพสต์ การพัฒนาตะแกรง เงินเคลือบทองแดง และการชุบทองแดง ต่างก็มีความสมดุลระหว่างประสิทธิภาพ ความต้านทาน ความเสถียรของกระบวนการ การลงทุนในอุปกรณ์ และผลผลิต
เอกสารนี้ไม่ได้ให้คำตอบสุดท้ายเพียงคำตอบเดียว แต่ให้เครื่องมือสำหรับแยกปัญหาออกเป็นส่วนที่วัดได้
สรุป
ช่องเปิดขนาด 13 µm เคยถูกมองว่าเป็นขีดจำกัดของการพิมพ์สกรีนแบบไม่มีปม ตามข้อมูลอุตสาหกรรมที่เปิดเผยต่อสาธารณะ ขีดจำกัดนั้นถูกผลักไปถึงประมาณ 6 µm ภายในปี 2026
ขีดจำกัดไม่เคยเป็นกำแพง แต่เป็นจุดตัดของความสามารถของวัสดุ ความแม่นยำของอุปกรณ์ และการควบคุมกระบวนการในช่วงเวลาหนึ่ง เพสต์เป็นหนึ่งในปัจจัยที่ถูกประเมินต่ำที่สุดในจุดตัดนั้น มันทำให้กลุ่มที่ล้มเหลวในเอกสาร และต่อมากลายเป็นหนึ่งในปัจจัยชี้ขาดในการผลิตจำนวนมาก
จุดตัดจะเคลื่อนที่ต่อไป แต่กรอบแนวคิดจะไม่เปลี่ยน นั่นคือคุณค่าที่ยั่งยืนของเอกสารนี้
โพล: ระดับเส้นนิ้วละเอียดด้านหน้าของสายการผลิตคุณไปถึงระดับใดแล้ว?
คุณกำลังใช้เส้นทางลดการใช้เงินแบบใด: นิ้วที่ละเอียดขึ้น เงินเคลือบทองแดง หรือการชุบทองแดงด้วยไฟฟ้า?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
มุมมองของ Ooitech
เป้าหมายการผลิตจริงไม่ใช่ช่องเปิดตะแกรงที่เล็กที่สุด แต่คือการใช้เงินต่ำสุดที่สามารถรักษาได้โดยไม่เสียความต้านทานการสัมผัส ผลผลิต หรือเวลาทำงาน กระบวนการ 6 µm จะสร้างมูลค่าได้ก็ต่อเมื่อคุณสมบัติการไหลของเพสต์ ความตึงของตะแกรง พารามิเตอร์การพิมพ์ หน้าต่างการเผา และการตั้งค่า LECO ได้รับการรับรองว่าเป็นระบบเดียวกัน สำหรับวิศวกรสายการผลิต ค่า κ อัตราการขาดตอน และการกระจายความต้านทานมักจะมีประโยชน์มากกว่าผลลัพธ์ประสิทธิภาพเซลล์ที่ดีที่สุดเพียงค่าเดียว