เครื่องจักรผลิตแผงโซลาร์: คุณต้องใช้เครื่องจักรใดบ้าง
สารบัญ
คำตอบสั้น: การผลิตแผงโซลาร์ไม่ใช่เครื่องจักรเดียว โรงงานโมดูลเดินสายการผลิตที่เชื่อมต่อกัน และแต่ละหน่วยทำงานอย่างหนึ่ง: คัดแยกเซลล์ตามกระแส ตัดด้วยเลเซอร์สำหรับเซลล์ครึ่งหรือชิงเกิล แท็บและร้อยสตริงเพื่อบัดกรีเซลล์เป็นสตริง วางเลย์อัปเพื่อจัดเรียงสตริงพร้อมสารห่อหุ้มและกระจก ลามิเนตเพื่อยึดชั้นต่างๆ เข้าด้วยกัน ใส่กรอบเพื่อประกอบโปรไฟล์อะลูมิเนียมและกล่องรวมสาย แล้วทดสอบ IV และคัดแยกโมดูลสำเร็จรูป การเลือกอุปกรณ์หมายถึงการจับคู่เวลารอบของแต่ละสถานีกับอัตราการผลิตเป้าหมาย เพราะสถานีที่ช้าที่สุดกำหนดความเร็วของสายการผลิต สายการผลิตมักอธิบายด้วยกำลังการผลิตต่อปี — 5 MW, 50 MW, 300 MW หรือ 1.2 GW — และจำนวนเครื่องจักรตามมาจากตัวเลขนั้น การสูญเสียผลผลิตทบต้นข้ามสถานี ดังนั้นการแตกหักเพิ่มขึ้นเพียงหนึ่งในสิบของเปอร์เซ็นต์ที่ขั้นตอนร้อยสตริงจึงแพงกว่าที่เห็นมาก
การผลิตโมดูล PV · โดย Jerry, Ooitech
อุปกรณ์ผลิตแผงโซลาร์เซลล์ไม่ใช่หน่วยขนาดใหญ่เพียงเครื่องเดียว โรงงานผลิตโมดูลจะเดินสายเครื่องจักรที่เชื่อมต่อกัน และแต่ละเครื่องรับผิดชอบงานส่วนหนึ่ง: ตัดเซลล์ บัดกรีเป็นสตริง จัดเรียงสตริง ลามิเนตโมดูล ติดตั้งกรอบ และทดสอบแผงที่เสร็จแล้ว การเลือก เครื่องจักรสำหรับผลิตแผงโซลาร์เซลล์ จึงเป็นการตัดสินใจเรื่องลำดับการผลิต ไม่ใช่รายการซื้อของ
ฟังดูง่ายในทางทฤษฎี แต่ในการผลิตจริง ทุกกระบวนการส่งผลต่อกระบวนการถัดไป ข้อผิดพลาดในการจัดวางเพียงเล็กน้อยอาจกลายเป็นฟองอากาศหรือข้อบกพร่องในการจัดตำแหน่งหลังการเคลือบ รอยบัดกรีที่ไม่ดีอาจดูปกติด้วยตาเปล่า แต่ปรากฏเป็นพื้นที่มืดระหว่างการตรวจสอบ EL
นี่คือเหตุผลที่สายการผลิตแผงโซลาร์เซลล์ที่ดีต้องทำงานเป็นระบบที่สมดุล ไม่ใช่แค่การรวมเครื่องจักรแบบสุ่ม
คู่มือนี้จะพาคุณไปรู้จัก อุปกรณ์ผลิตแผงโซลาร์เซลล์ บนสายการผลิตโมดูลมาตรฐาน ตามลำดับที่เครื่องจักรทำงาน: การคัดแยกเซลล์และการตัดด้วยเลเซอร์ การต่อสตริง การวางเลย์อัป การลามิเนต การใส่กรอบ และการทดสอบขั้นสุดท้าย แต่ละส่วนอธิบายว่าเครื่องจักรทำอะไร ทำไมจึงสำคัญ และสิ่งที่ต้องตรวจสอบก่อนซื้อ สำหรับตัวเลขงบประมาณตามกำลังการผลิต ดูที่ ค่าใช้จ่ายสายการผลิตแผงโซลาร์เซลล์ตามกำลังการผลิต.
ก่อนที่จะดูอุปกรณ์ มีข้อแตกต่างที่สำคัญประการหนึ่ง
บทความนี้เกี่ยวกับ สายการผลิตโมดูลโซลาร์เซลล์—โรงงานที่ซื้อเซลล์แสงอาทิตย์สำเร็จรูปและประกอบเป็นแผงโซลาร์เซลล์ การผลิตเซลล์แสงอาทิตย์จากเวเฟอร์ซิลิคอนเป็นกระบวนการที่แตกต่าง ซึ่งเกี่ยวข้องกับอุปกรณ์เคมีเปียก เตาแพร่ ระบบ PECVD หรือ ALD เครื่องพิมพ์สกรีน เผาเตา และเครื่องจักรเฉพาะทางอื่นๆ
แล้วเครื่องจักรที่ใช้ในการผลิตแผงโซลาร์เซลล์สำเร็จรูปมีอะไรบ้าง?
1. เครื่องทดสอบและคัดแยกเซลล์แสงอาทิตย์
เครื่องทดสอบเซลล์กระแสถูกกำหนดตาม IEC 60904-9:2020: ความเข้ากันได้ของสเปกตรัมในช่วง 300–1200 nm ความเข้มแสงปรับเทียบที่ 100 mW/cm² ความไม่สม่ำเสมอของความเข้มแสงที่ 2% หรือต่ำกว่า และความไม่เสถียรระยะสั้นที่ 1% หรือต่ำกว่าสำหรับเกรด A
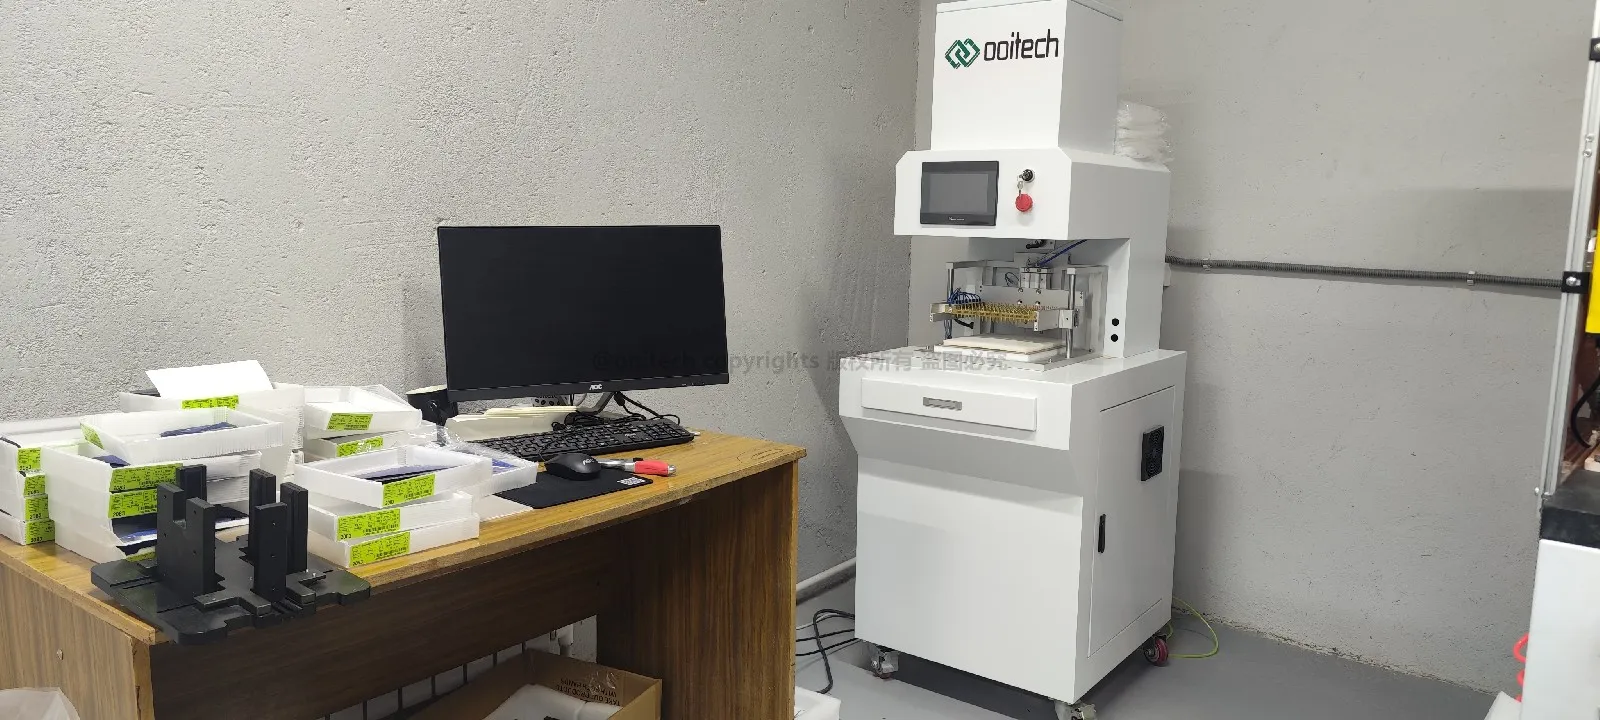
เซลล์แสงอาทิตย์จากชุดการผลิตเดียวกันอาจมีคุณสมบัติทางไฟฟ้าไม่เหมือนกันทุกประการ กระแสไฟฟ้า แรงดันไฟฟ้า และกำลังสูงสุดอาจแตกต่างกันเล็กน้อย หากเซลล์ที่มีคุณสมบัติทางไฟฟ้าแตกต่างกันอย่างมีนัยสำคัญถูกเชื่อมต่อในสตริงเดียวกัน เซลล์ที่มีประสิทธิภาพต่ำที่สุดสามารถจำกัดเอาต์พุตของทั้งสตริงได้
A เครื่องทดสอบเซลล์โซลาร์ วัดพารามิเตอร์ต่างๆ เช่น:
แรงดันไฟฟ้าวงจรเปิด
กระแสไฟฟ้าลัดวงจร
กำลังไฟฟ้าสูงสุด
ประสิทธิภาพของเซลล์
ลักษณะเส้นโค้ง I-V
ระบบคัดแยกจะจัดกลุ่มเซลล์ที่มีประสิทธิภาพใกล้เคียงกัน
สายการผลิตบางแห่งยังใช้การตรวจสอบด้วยแสงอัตโนมัติหรือการตรวจสอบ EL ระดับเซลล์เพื่อระบุชิปขอบ รอยแตกซ่อนเร้น การปนเปื้อน และพื้นที่ที่ไม่ทำงานทางไฟฟ้าก่อนที่เซลล์จะเข้าสู่กระบวนการเชื่อมต่อ
อาจดูเหมือนเป็นขั้นตอนเล็กน้อย แต่การคัดแยกที่แม่นยำช่วยลดความไม่สมดุลทางไฟฟ้าและปรับปรุงความสม่ำเสมอของโมดูลสำเร็จรูป
2. เครื่องตัดเซลล์แสงอาทิตย์ด้วยเลเซอร์
ตัวเลขที่ต้องยึดกับซัพพลายเออร์คือความแม่นยำในการตัดที่ ±0.1 mm หรือดีกว่า และแหล่งกำเนิดเลเซอร์ที่มีกำลังเหมาะกับงาน — ประมาณ 50 W สำหรับการกรีดร่อง และสูงถึง 300 W เมื่อมีขั้นตอนให้ความร้อนควบคู่ไปด้วย
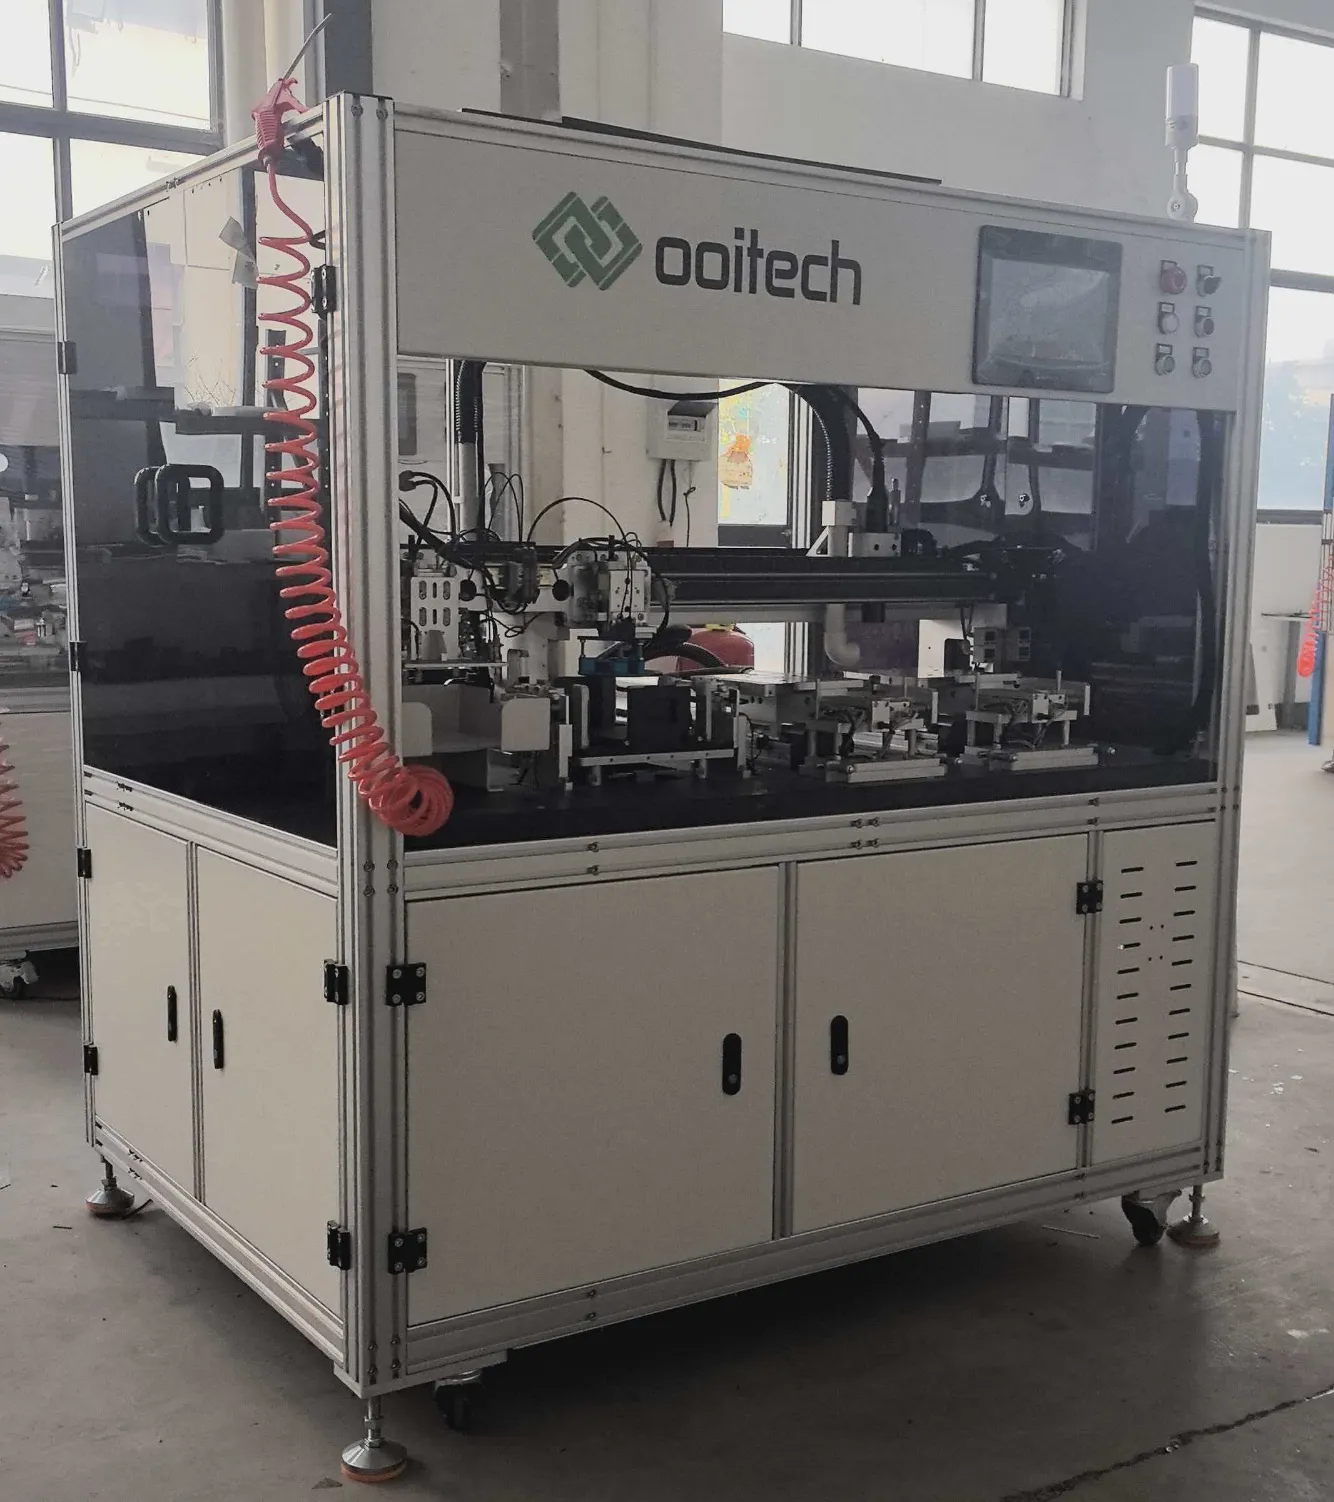
โมดูลโซลาร์สมัยใหม่ส่วนใหญ่ใช้เซลล์แบบครึ่งตัด ซึ่งตัดบน เครื่องตัดเซลล์โซลาร์ด้วยเลเซอร์. การออกแบบโมดูลแบบชิงเกิลและแบบพิเศษอื่นๆ อาจใช้ส่วนเซลล์ที่เล็กกว่านี้อีก ในกรณีเหล่านี้ เซลล์โซลาร์ขนาดเต็มจะต้องถูกแบ่งก่อนการต่อสตริง
เครื่องตัดเซลล์แสงอาทิตย์ด้วยเลเซอร์จะขีดและแยกเซลล์ด้วยความแม่นยำสูง ขึ้นอยู่กับการออกแบบโมดูล อาจตัดเซลล์เป็นครึ่ง สาม หรือชิ้นเล็กกว่า
มีวิธีการตัดทั่วไปสองวิธี:
การขีดด้วยเลเซอร์แบบดั้งเดิมตามด้วยการแตกเชิงกล
การตัดด้วยเลเซอร์แบบไม่ทำลายเพื่อลดความเค้นเชิงกลและความร้อน
การตัดแบบไม่ทำลายมีความสำคัญมากขึ้นเมื่อเซลล์บางลงและใหญ่ขึ้น รอยแตกขนาดเล็กที่เกิดขึ้นระหว่างการตัดอาจขยายตัวระหว่างการเชื่อมต่อ การเคลือบ การขนส่ง หรือการทำงานกลางแจ้งในระยะยาว
หากโรงงานผลิตเฉพาะโมดูลแบบเต็มเซลล์ อาจไม่จำเป็นต้องใช้เครื่องตัดเลเซอร์ อย่างไรก็ตาม สำหรับการผลิตโมดูลแบบครึ่งเซลล์และแบบ Shingled ถือเป็นส่วนหลักของสายการผลิต
3. เครื่อง Tabber Stringer
เครื่องร้อยสตริงระดับเริ่มต้นทำงานประมาณ 1,200 เซลล์ต่อชั่วโมง และแพลตฟอร์มความเร็วสูงสูงถึง 6,800; ความแม่นยำในการวางตำแหน่งคือ ±0.15 mm และการแตกหักของเซลล์เกรด A ควรอยู่ที่ 0.2% หรือต่ำกว่า ความกว้างของริบบอนอยู่ในช่วง 0.35–1.2 mm และรูปแบบเซลล์ 156–230 mm บนเครื่องจักรที่ผลิตในปัจจุบัน
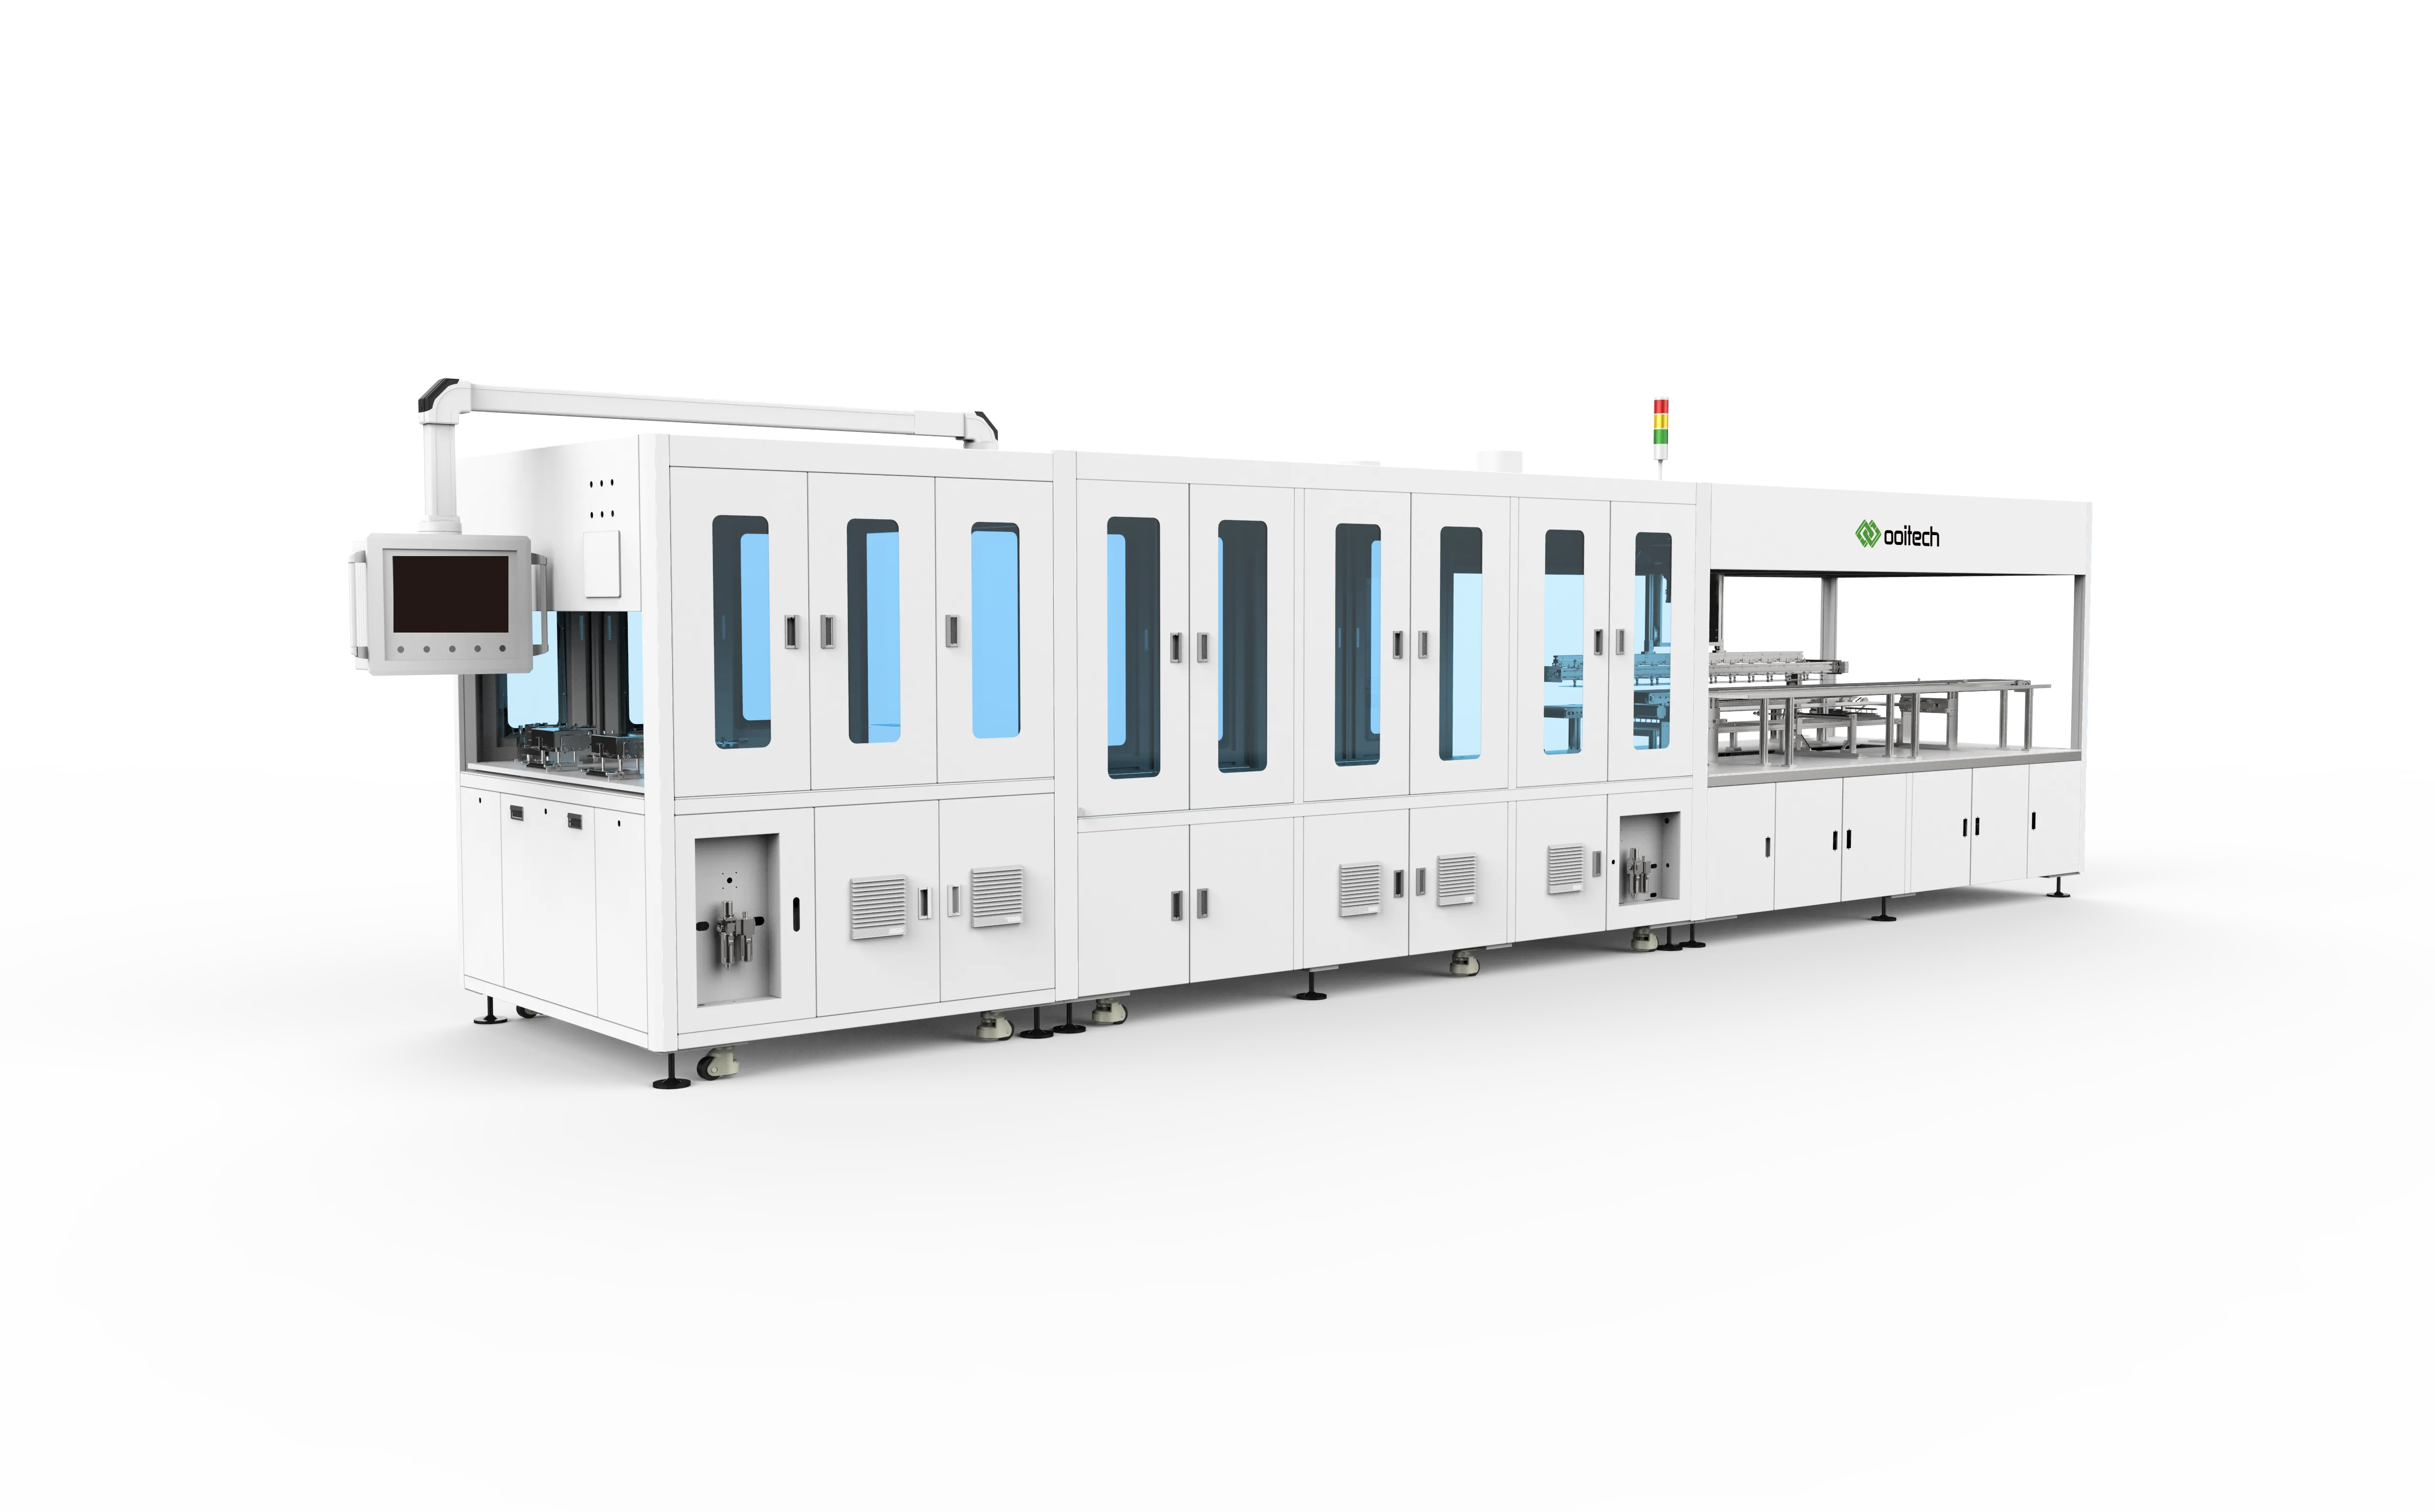
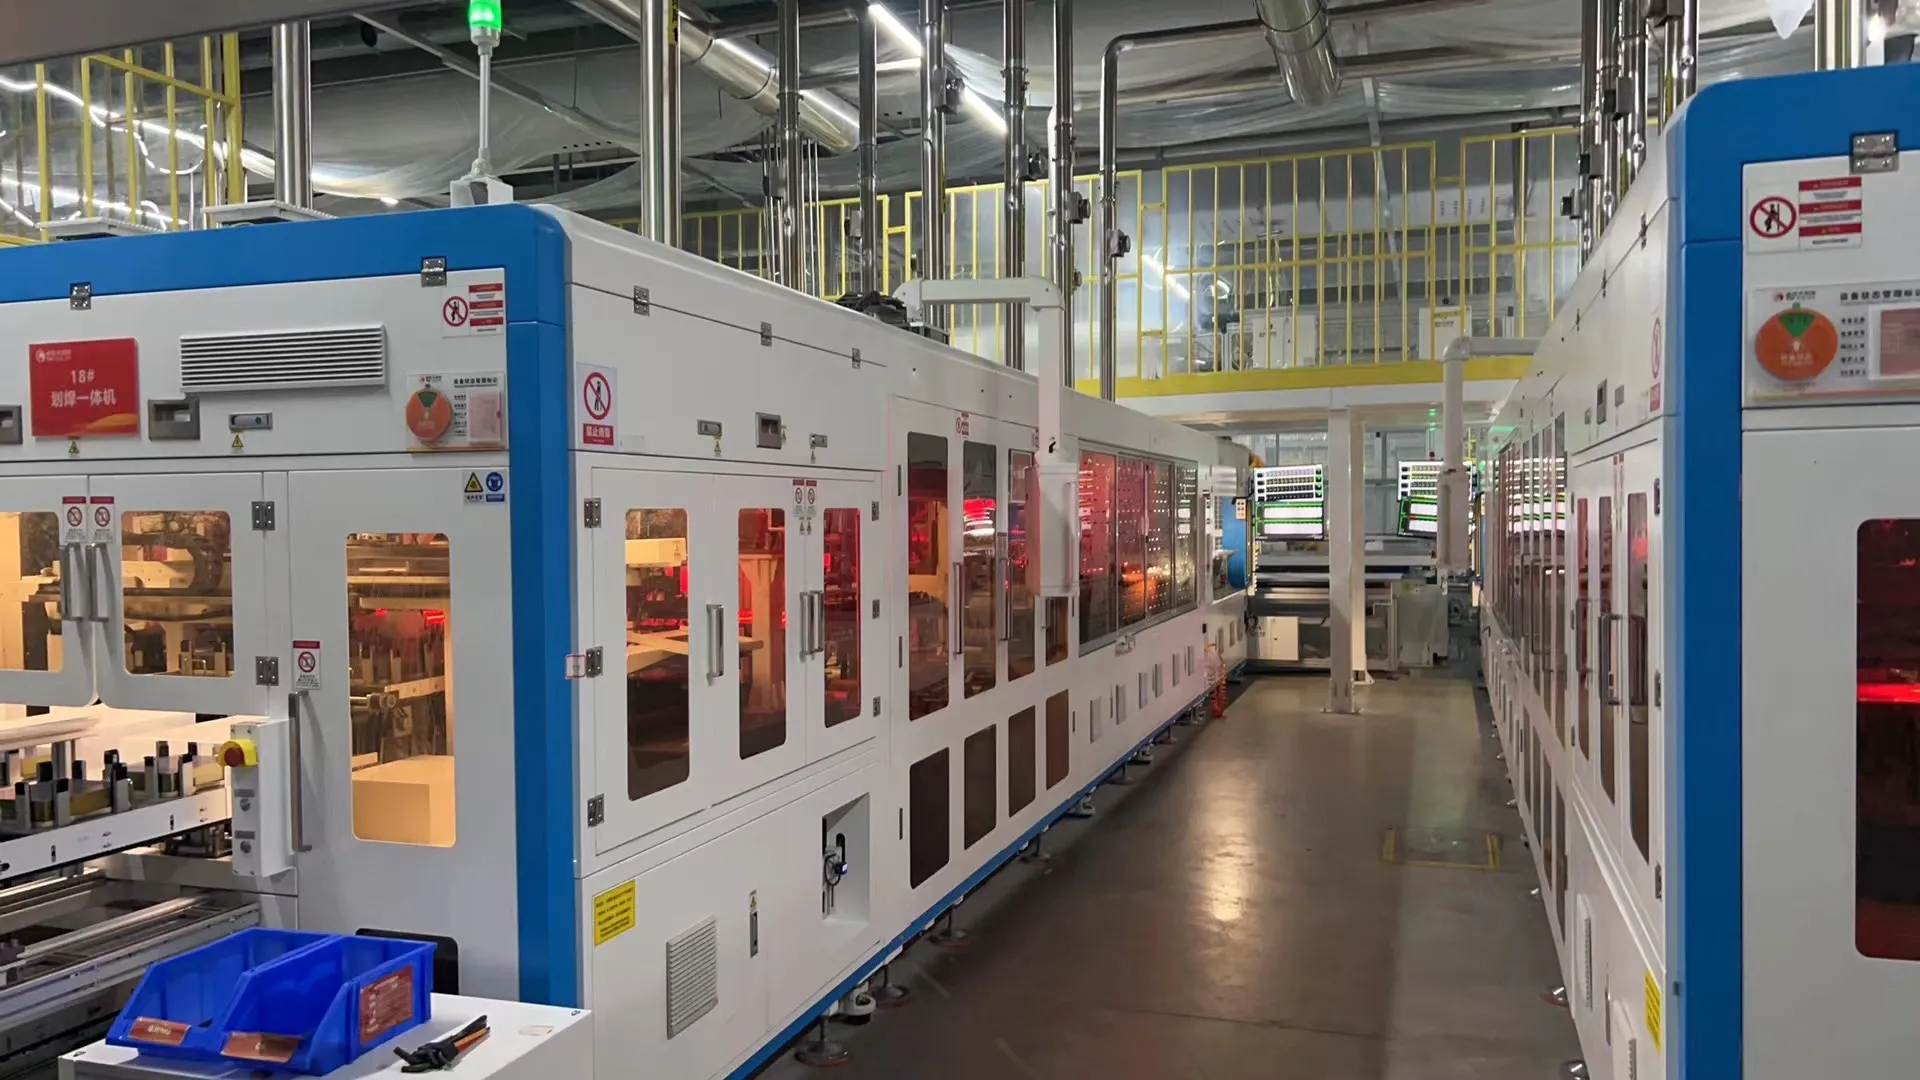
สายการผลิต แท็บเบอร์สตริงเกอร์ มักถูกมองว่าเป็นหัวใจของสายการผลิตแผงโซลาร์เซลล์
หน้าที่หลักคือการบัดกรีริบบอนโฟโตโวลตาอิกเข้ากับเซลล์แต่ละเซลล์และเชื่อมต่อเซลล์เป็นอนุกรมเพื่อสร้างสตริงเซลล์ เครื่องจักรสมัยใหม่มักจะรวมทั้งการทำ Tab และ String ในกระบวนการอัตโนมัติเดียว
เครื่อง Tabber Stringer โดยทั่วไปจะจัดการกับ:
การโหลดและแยกเซลล์
การวางตำแหน่งเซลล์
การป้อนริบบอน
การทาฟลักซ์
การบัดกรี
การจัดเรียงสตริง
การตัดและปล่อยสตริง
การตรวจสอบด้วยภาพ
วิธีการจัดเรียงสตริงที่ถูกต้องขึ้นอยู่กับเทคโนโลยีของเซลล์
โดยทั่วไปแล้ว เซลล์ PERC และ TOPCon สามารถประมวลผลได้ด้วยเครื่องจัดเรียงสตริงแบบหลายบัสบาร์ทั่วไป เซลล์ HJT อาจต้องการการบัดกรีที่อุณหภูมิต่ำกว่าเนื่องจากไวต่อความร้อนมากกว่า เซลล์ BC, IBC, ABC และ HPBC ต้องการอุปกรณ์เชื่อมต่อแบบสัมผัสด้านหลังเฉพาะเนื่องจากขั้วบวกและขั้วลบอยู่ที่ด้านหลังทั้งคู่
ดังนั้น การเลือกเครื่องจัดเรียงสตริงควรขึ้นอยู่กับขนาดเซลล์ การออกแบบบัสบาร์ ประเภทริบบอน อุณหภูมิการบัดกรี และโครงสร้างโมดูล ไม่ใช่แค่ตัวเลขเซลล์ต่อชั่วโมงที่โฆษณาไว้
4. การตรวจสอบ EL สตริงแบบอินไลน์
EL แบบอินไลน์บนสตริงซื้อกันที่ความละเอียดมากกว่าจำนวนกล้องเพียงอย่างเดียว: ประมาณ 0.5 mm ต่อพิกเซลคือสิ่งที่ทำให้มองเห็นรอยร้าวขนาดเล็กได้ และกล้องคู่ 4.6 ล้านพิกเซลเป็นเรื่องปกติของรุ่นปัจจุบัน

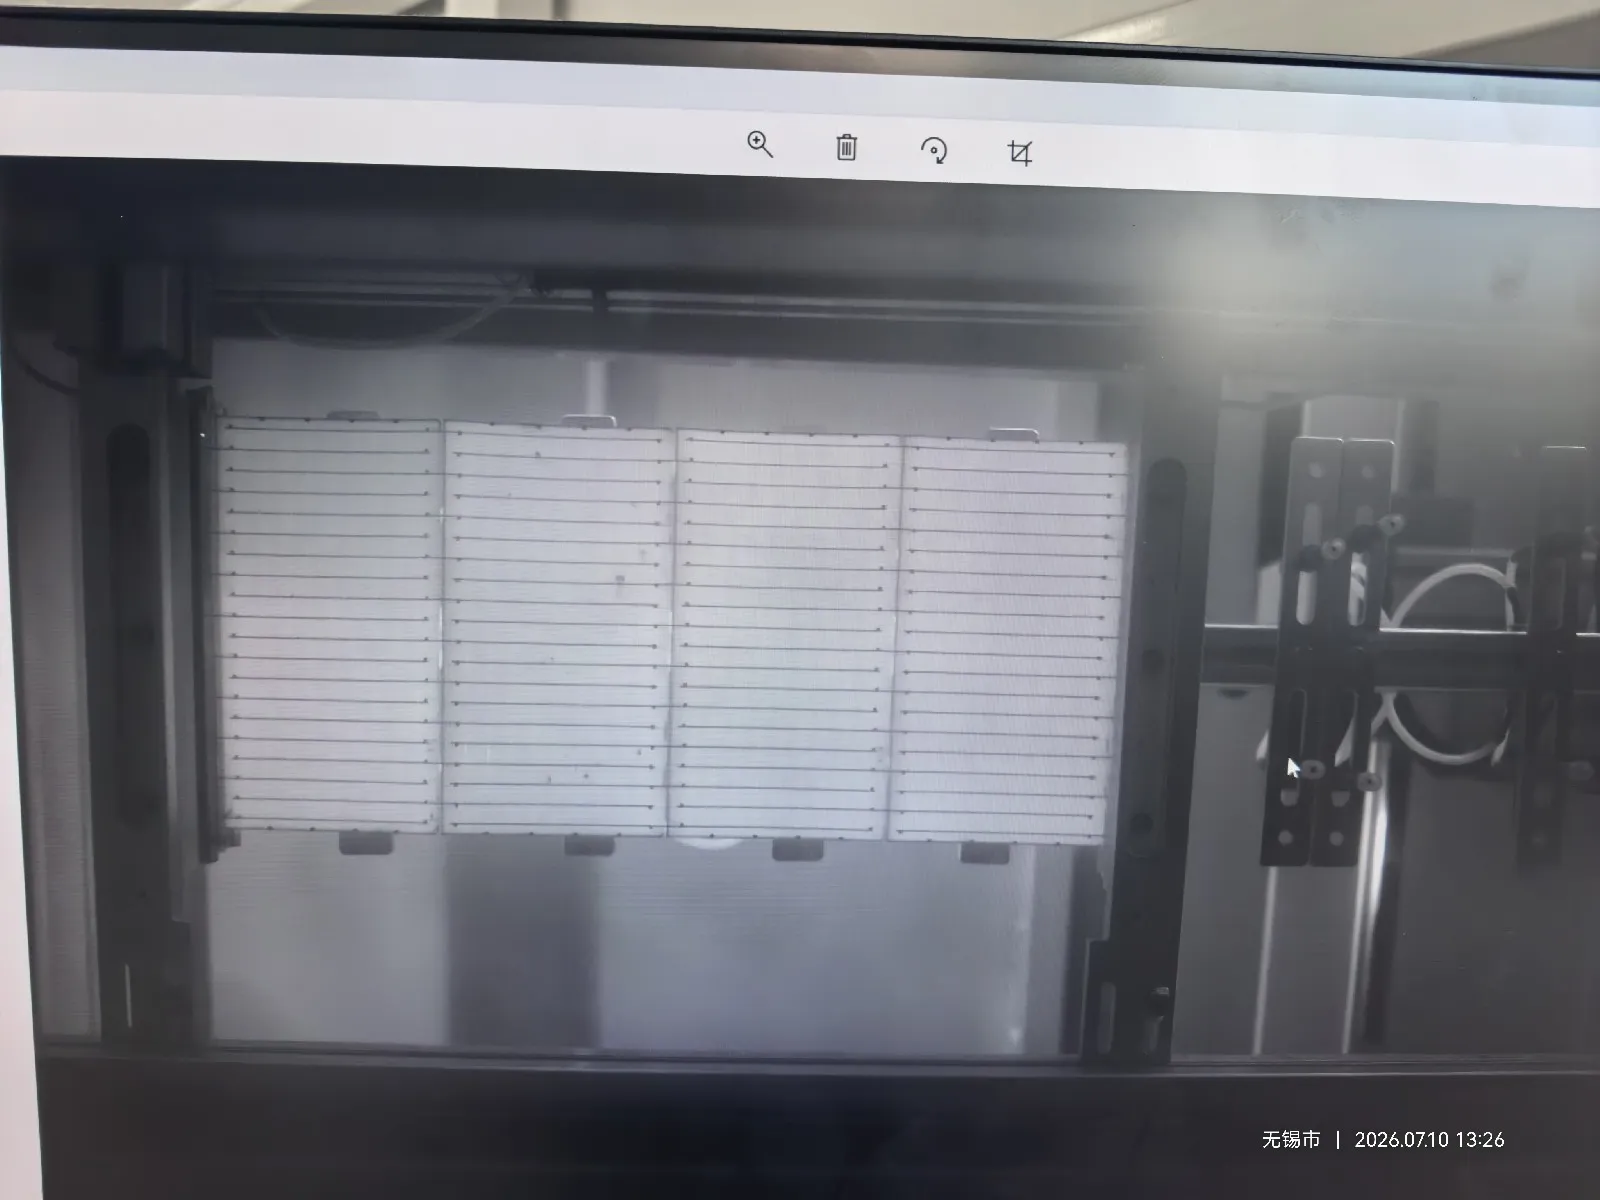
การตรวจสอบ EL ของสตริง โดยใช้ เครื่องทดสอบ EL ระดับสตริง, มักเป็นฟังก์ชันเสริมที่รวมอยู่ในแท็บเบอร์สตริงเกอร์ มากกว่าเป็นเครื่องแยกต่างหากโดยสมบูรณ์
ในทางปฏิบัติ ผู้ผลิตส่วนใหญ่เลือกตัวเลือกนี้ โดยเฉพาะเมื่อผลิตโมดูลด้วยเซลล์ TOPCon, HJT หรือ BC ด้วยเทคโนโลยีเซลล์เหล่านี้ รอยบัดกรีที่อ่อนแอ รอยแตกที่ซ่อนอยู่ และพื้นที่ที่ไม่ทำงานทางไฟฟ้าอาจระบุได้ยากด้วยการตรวจสอบด้วยสายตาทั่วไป
การตรวจสอบ EL แบบอินไลน์จะตรวจสอบสตริงทันทีหลังการบัดกรี โดยจ่ายกระแสไฟฟ้าให้กับเซลล์ที่เชื่อมต่อ และกล้องที่ไวต่ออินฟราเรดจะจับภาพการเรืองแสงด้วยไฟฟ้า รอยแตก พื้นที่ที่ขาดการเชื่อมต่อ และการเชื่อมต่อไฟฟ้าที่ไม่ดีจะปรากฏเป็นบริเวณมืดผิดปกติ
วิธีนี้ช่วยให้สามารถนำสตริงที่บกพร่องออกก่อนการวางซ้อนและการเคลือบ ซึ่งการซ่อมแซมหรือเปลี่ยนใหม่ยังคงทำได้ค่อนข้างง่าย
เครื่องทดสอบ EL สตริงแบบออฟไลน์อาจยังคงใช้สำหรับการสุ่มตัวอย่าง การตรวจสอบซ้ำ หรือการวิเคราะห์ในห้องปฏิบัติการ แต่โดยปกติแล้วไม่จำเป็นต้องใช้เป็นสถานีผลิตแยกต่างหากเมื่อเครื่องจัดเรียงสตริงมีระบบตรวจสอบ EL แบบอินไลน์อยู่แล้ว
5. อุปกรณ์โหลดและตรวจสอบกระจกโซลาร์
กระจกที่เครื่องจักรจัดการมักหนา 2.0, 2.5 หรือ 3.2 mm โดยมีการส่งผ่านแสงสูงกว่า 91.5% และ 93.5–94.5% เมื่อมีการเคลือบสารป้องกันการสะท้อน
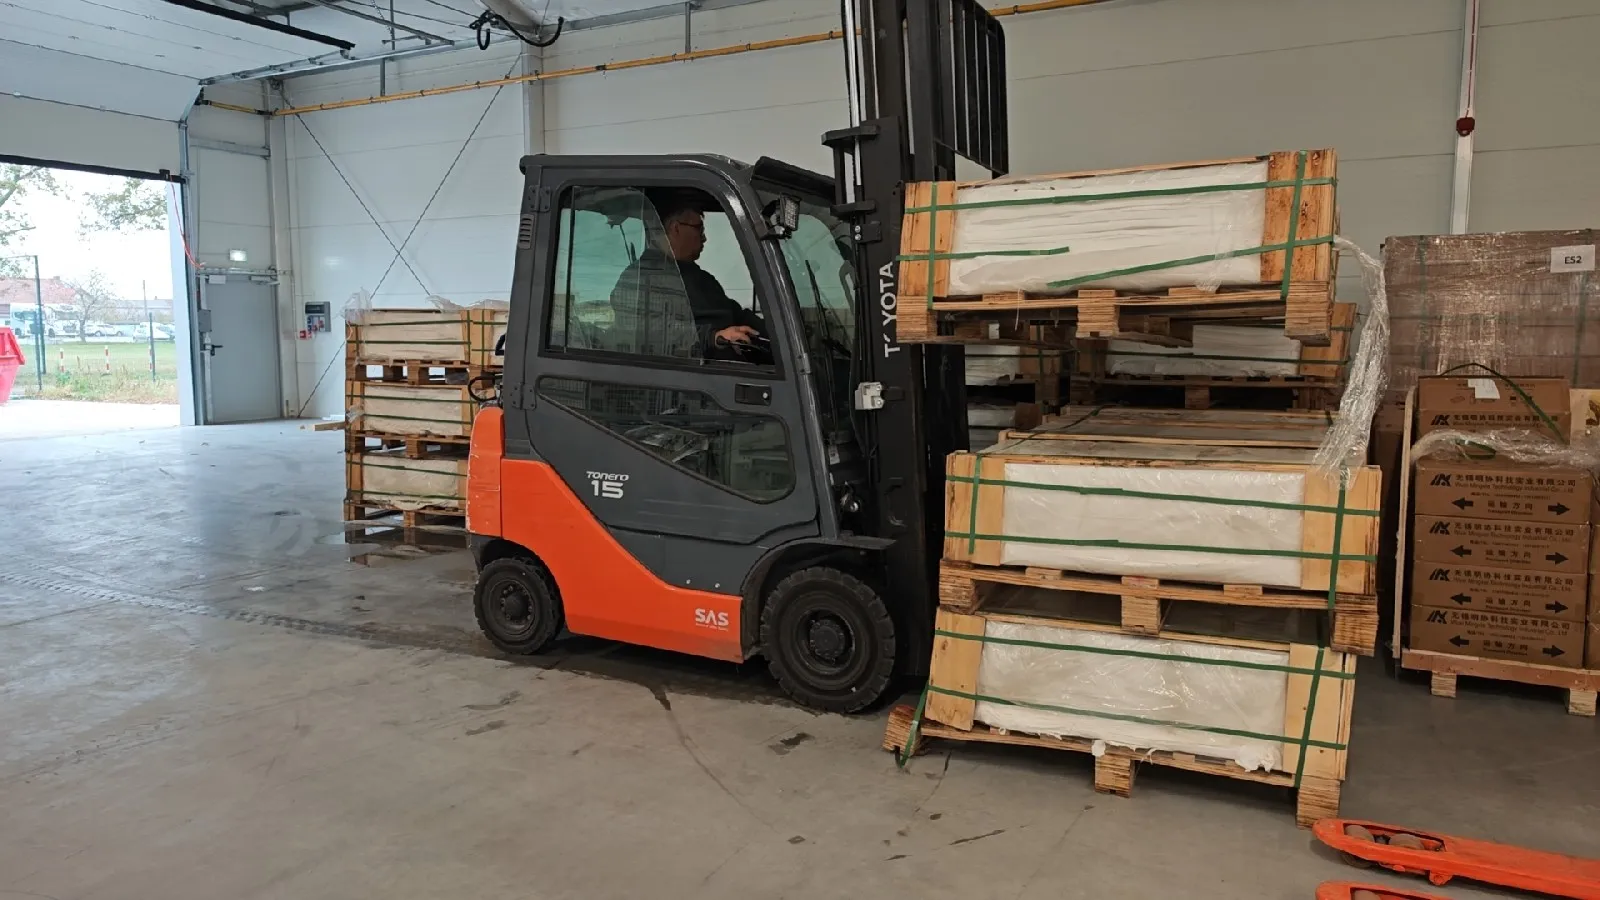
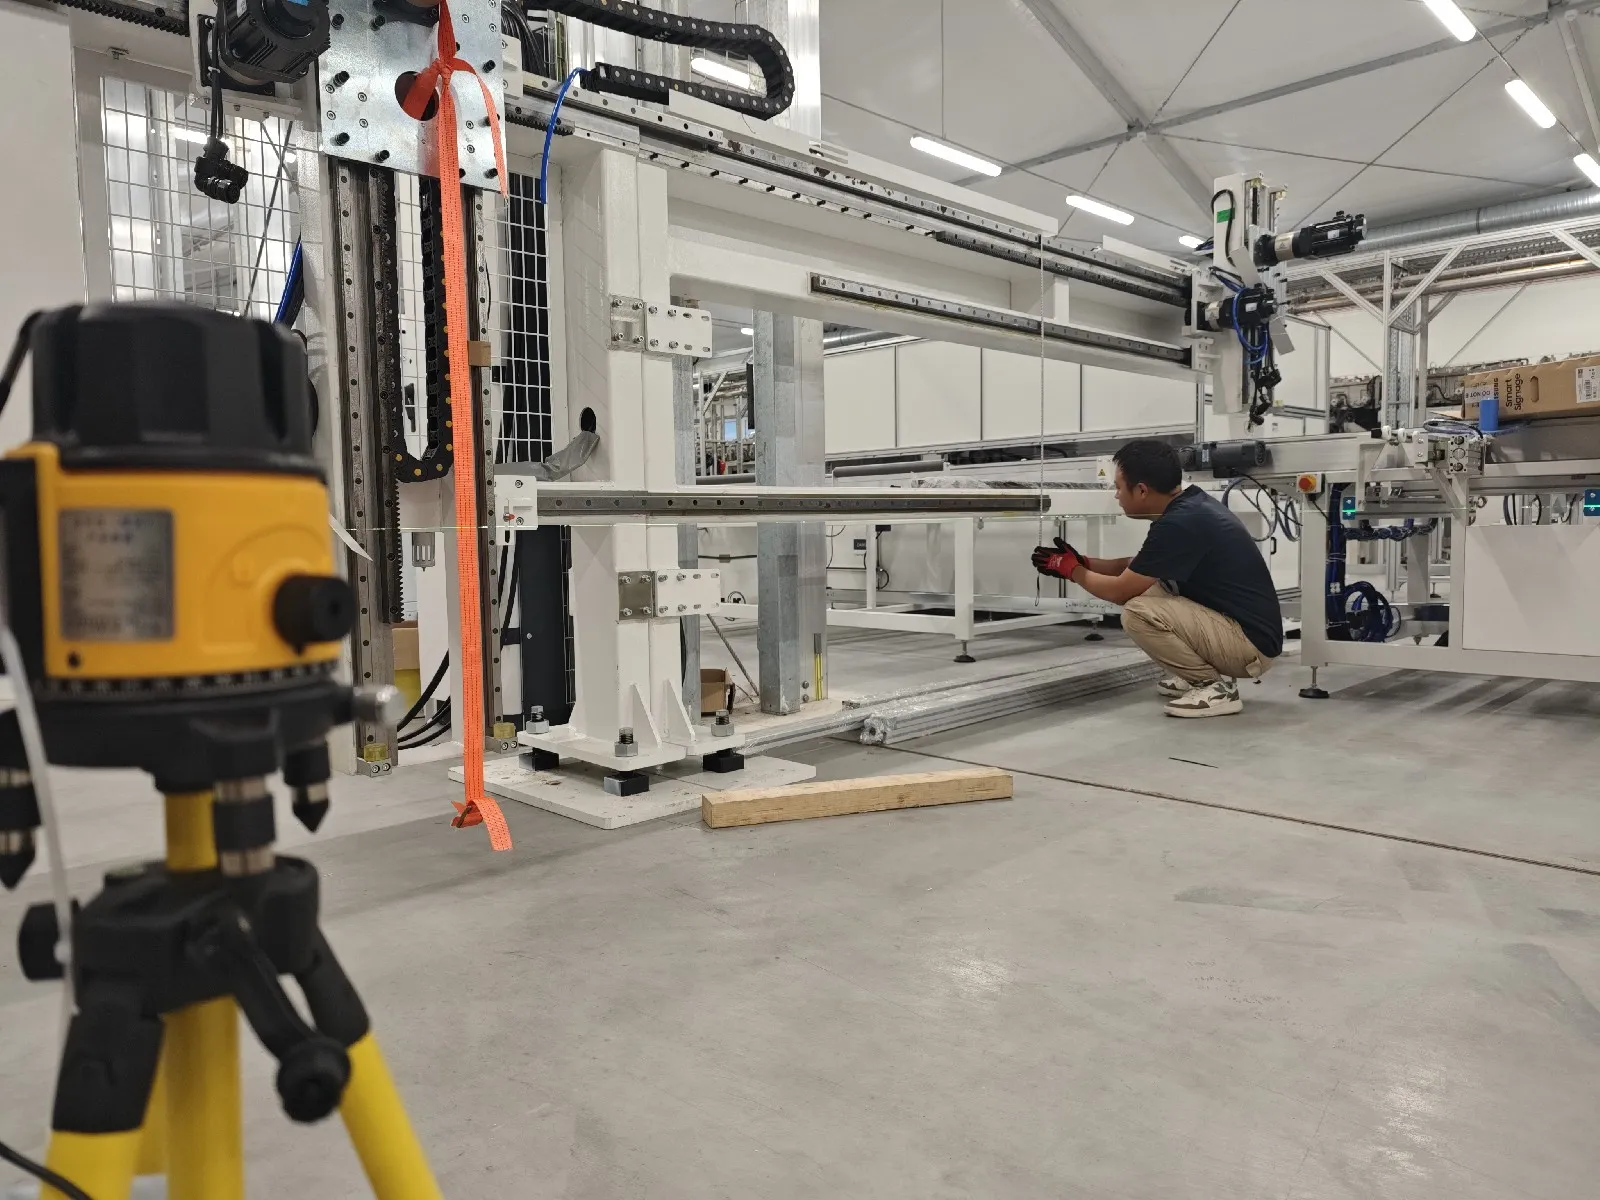
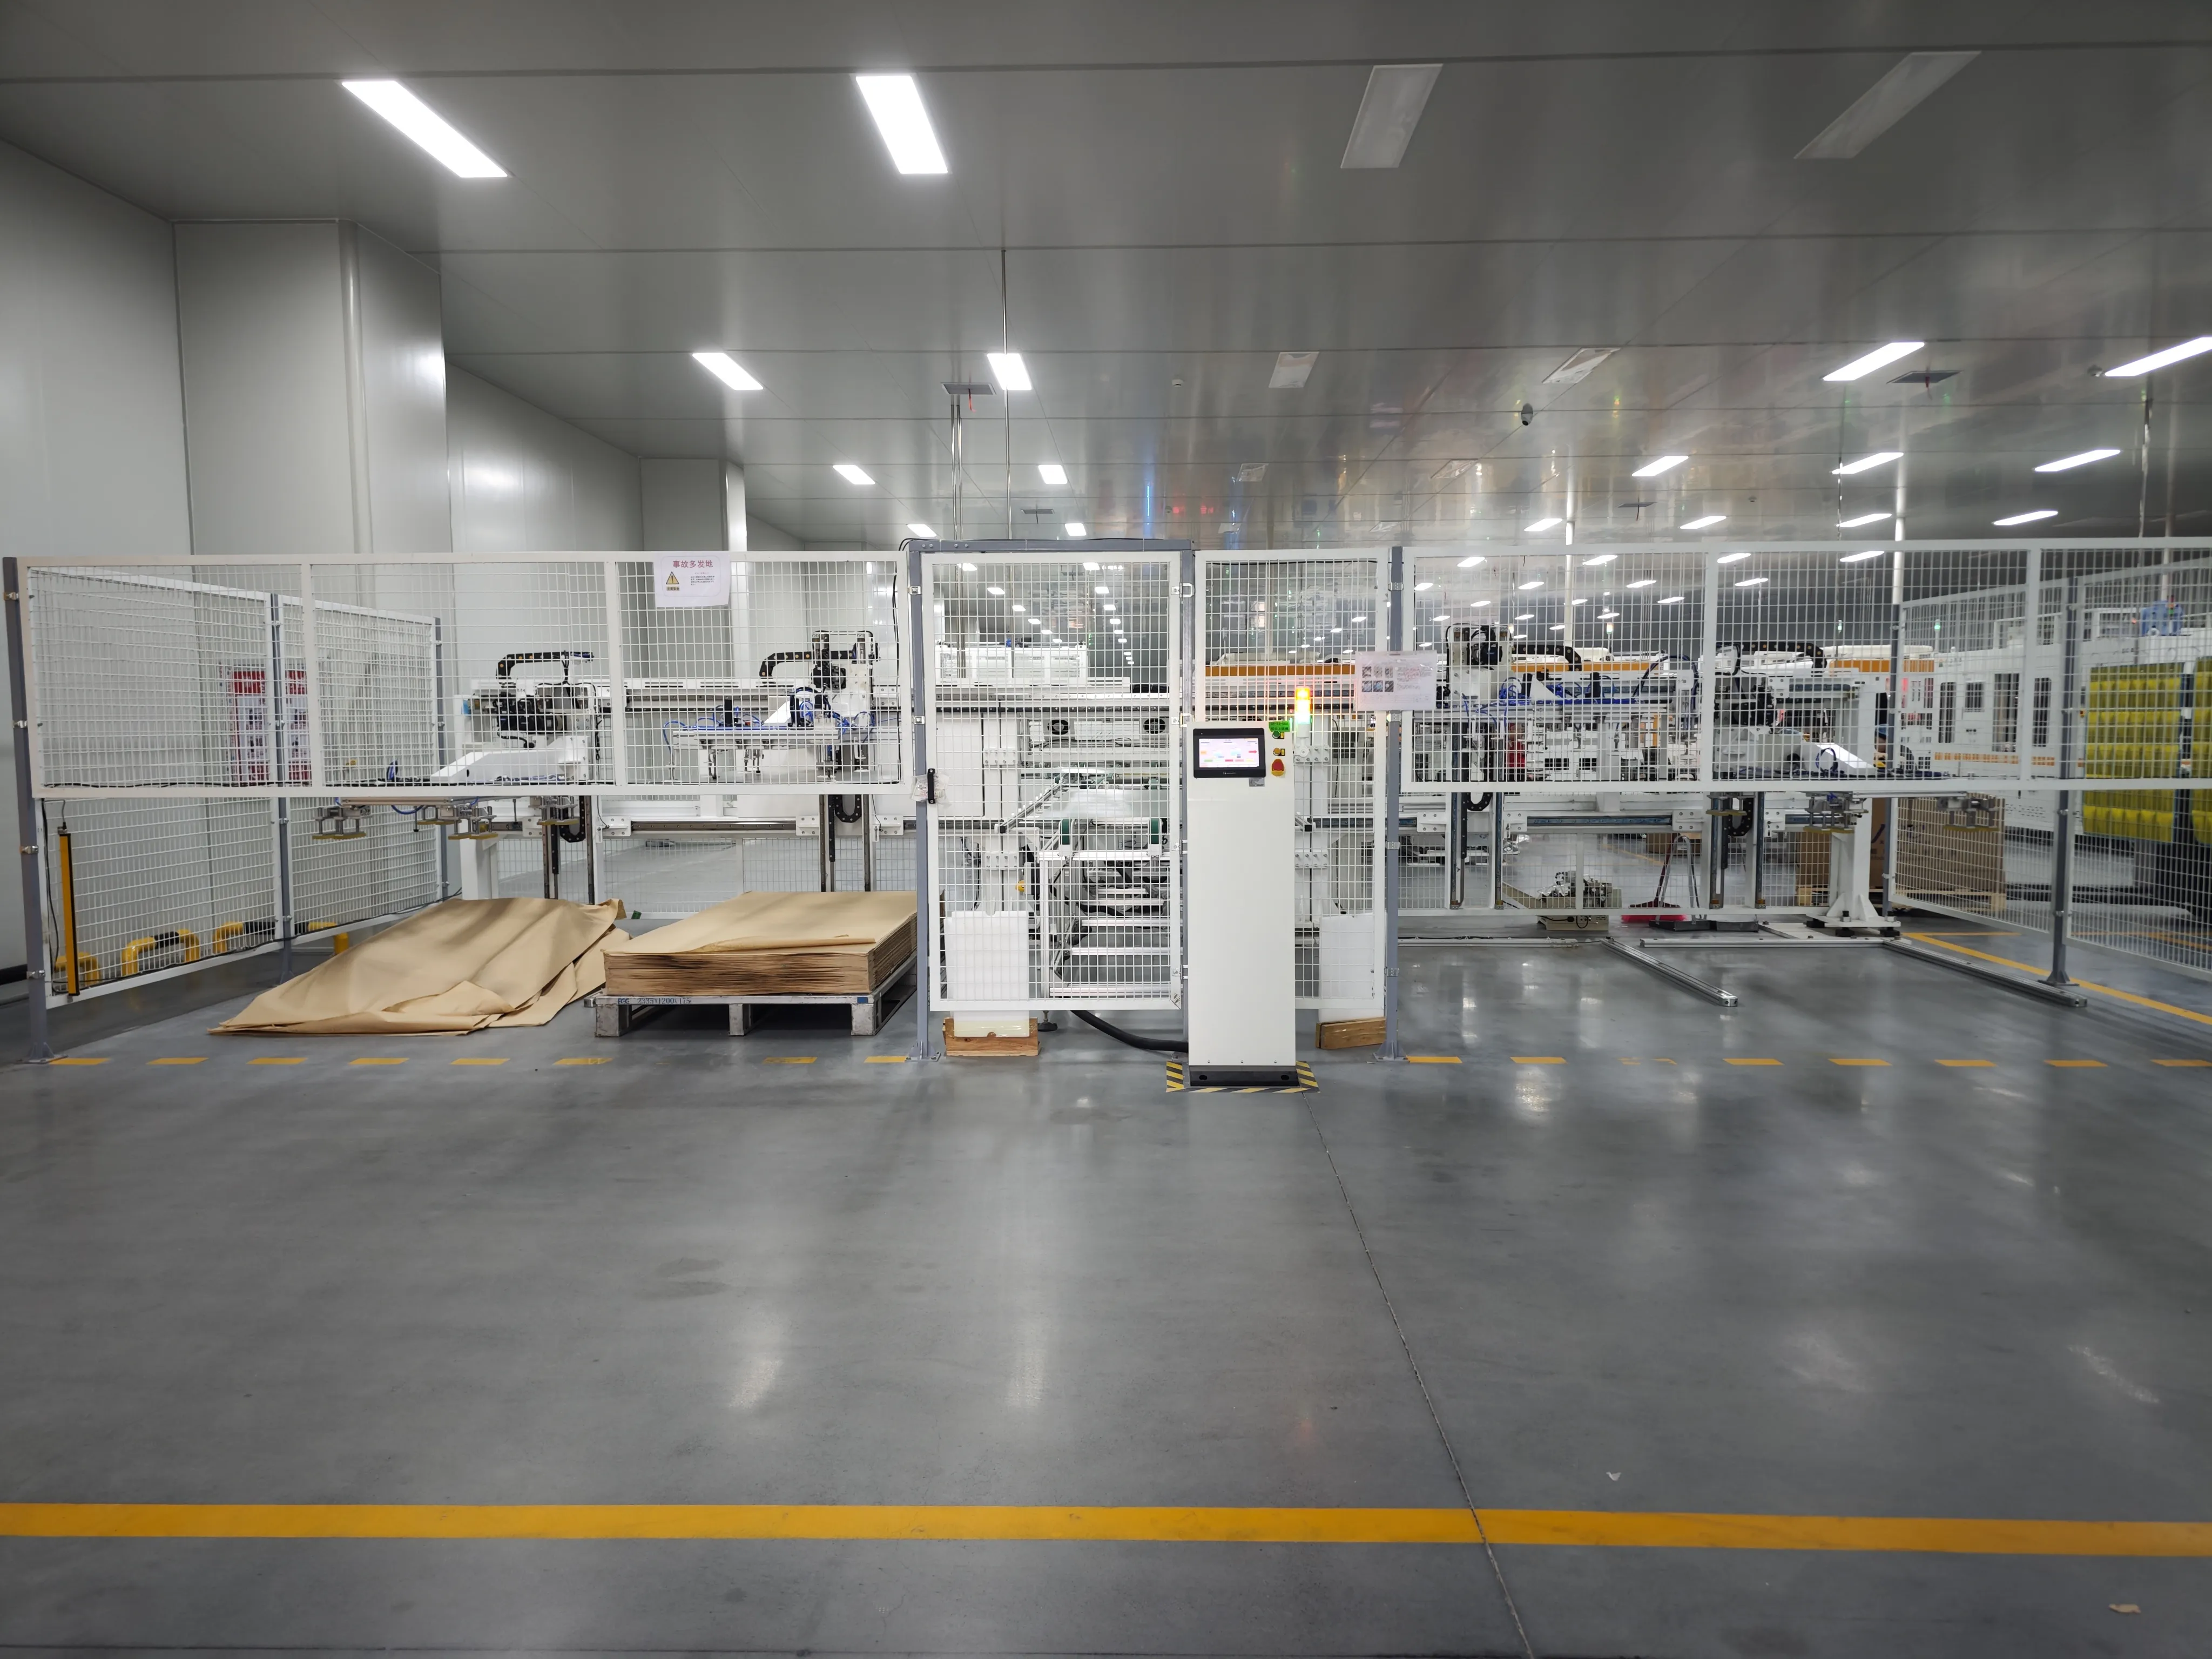
กระจกโซลาร์ที่ส่งไปยังโรงงานผลิตโมดูลสมัยใหม่มักถูกล้างและเตรียมโดยผู้ผลิตกระจก ด้วยเหตุนี้ โดยทั่วไปแล้วเครื่องล้างกระจกเฉพาะจึงไม่จำเป็นในสายการผลิตแผงโซลาร์มาตรฐาน
เครื่องโหลดกระจกอัตโนมัติจะวางกระจกที่เตรียมไว้บนสายพานลำเลียง ก่อนที่จะวาง EVA หรือ POE กระจกจะถูกตรวจสอบ:
ฝุ่นและการปนเปื้อนบนพื้นผิว
รอยขีดข่วน
ความเสียหายที่ขอบ
เศษกระจก
ข้อบกพร่องของสารเคลือบ
ขนาดไม่ถูกต้อง
กระจกด้านหน้าเป็นฐานของชั้นโมดูล ดังนั้นตำแหน่งของกระจกจะต้องคงที่ในระหว่างกระบวนการวางวัสดุและการวางเซลล์ที่ตามมา
6. เครื่องตัดและวาง EVA, POE และ Backsheet
วัสดุมีตัวเลขของตัวเองก่อนที่เครื่องจักรจะมี: สารห่อหุ้ม EVA ที่มีปริมาณเจล 75–85% หลังการบ่ม และความแข็งแรงในการลอกสูงกว่า 80 N/cm ต่อกระจก ตัดและวางตามแบบโมดูล
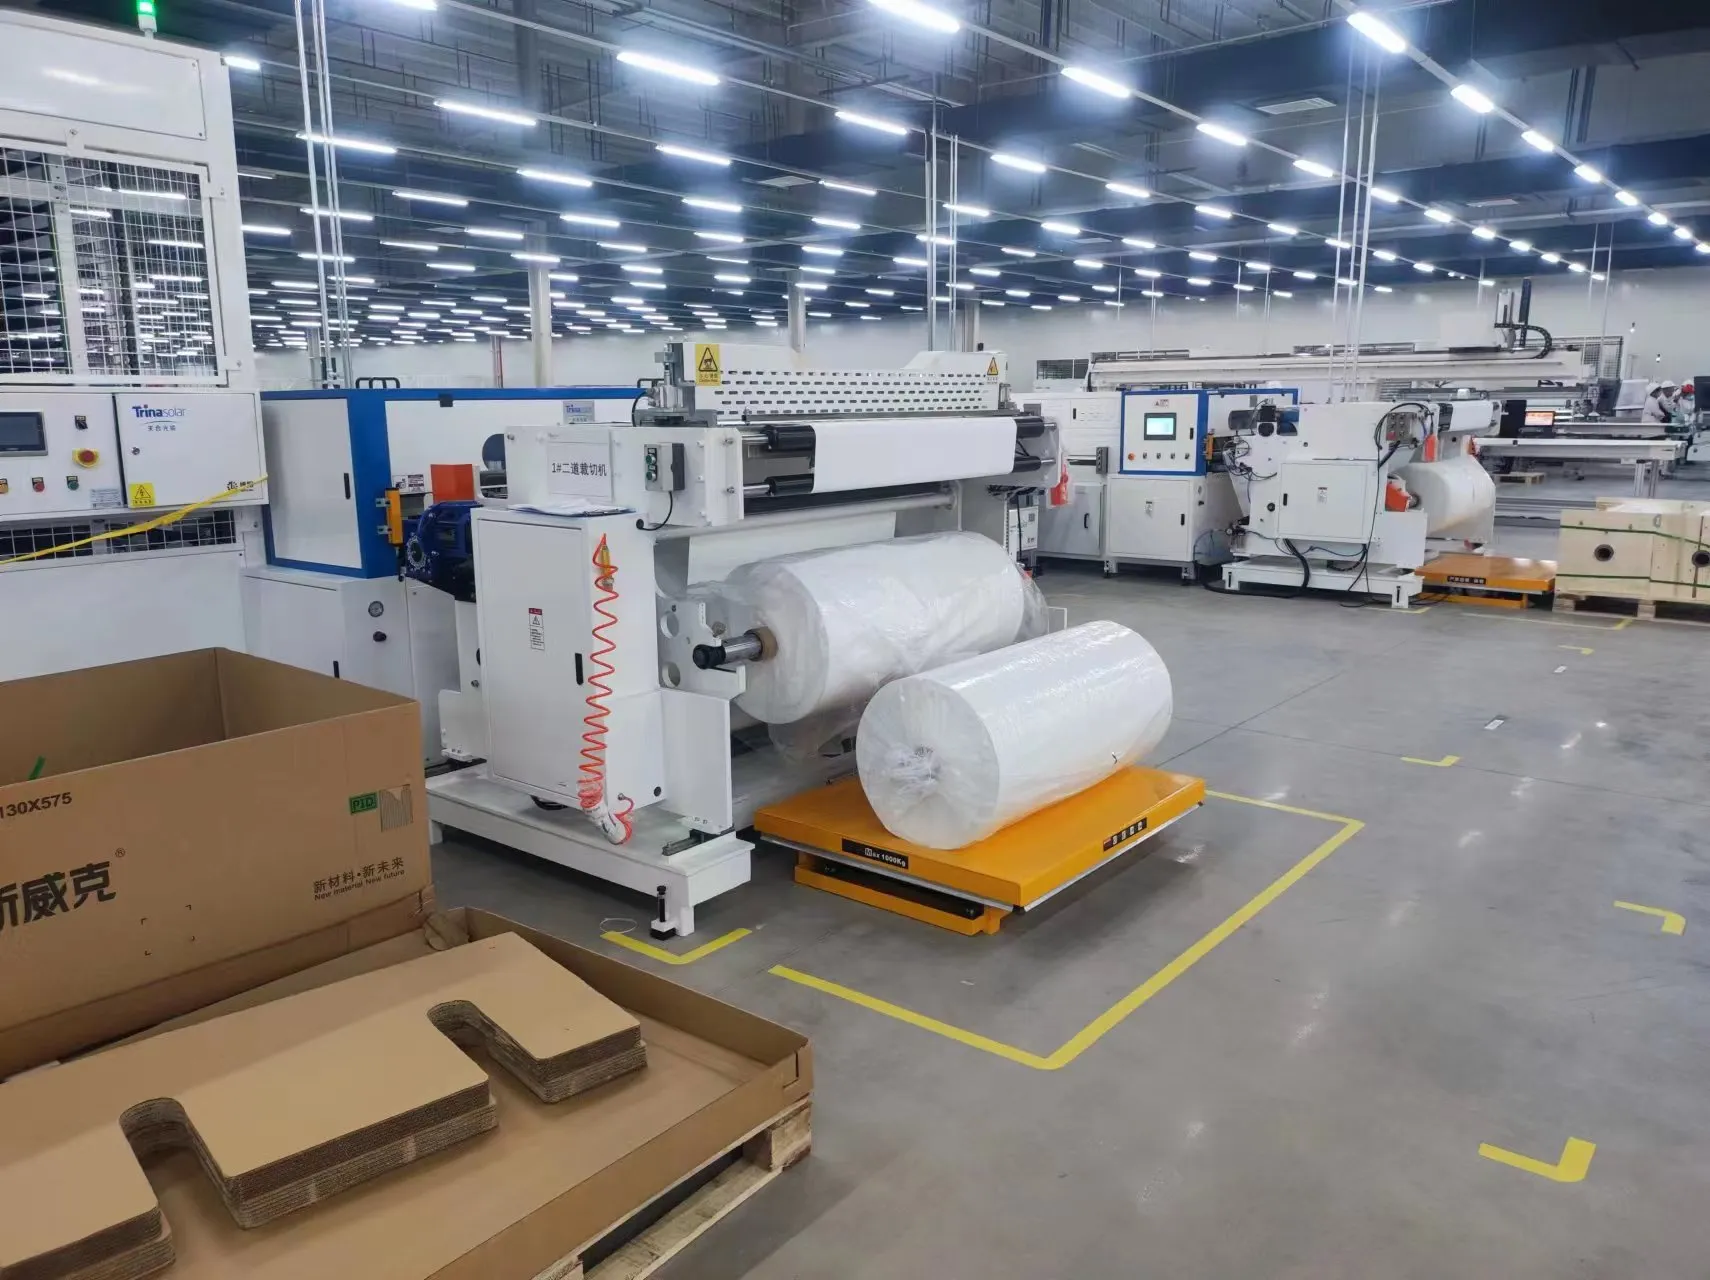
ก่อนการวางเลย์อัพ วัสดุ encapsulant และชั้นหลังจะต้องถูกตัดให้ได้ขนาดโมดูลที่ถูกต้องบน เครื่องตัด EVA และแบ็คชีท.
เครื่องตัดและวางอัตโนมัติสามารถเตรียมวัสดุเช่น:
ฟิล์ม EVA
ฟิล์ม POE
TPT หรือ backsheets อื่นๆ
แถบฉนวน
วัสดุแยก Busbar
หลังจากตัด เครื่องจะวางวัสดุห่อหุ้มลงบนกระจกโดยอัตโนมัติ
สำหรับโมดูลกระจก-กระจก backsheet โพลิเมอร์จะถูกแทนที่ด้วยกระจกแผ่นที่สอง ดังนั้นเค้าโครงสายการผลิต เครื่องลามิเนต และอุปกรณ์จัดการต้องออกแบบให้รองรับน้ำหนักที่เพิ่มขึ้นและโครงสร้างโมดูลที่แตกต่าง
โรงงานขนาดเล็กอาจตัดวัสดุ EVA และ backsheet ด้วยมือ เครื่องตัดและวางอัตโนมัติมีคุณค่าเพิ่มขึ้นเมื่อกำลังการผลิตเพิ่มขึ้น เพราะช่วยเพิ่มความสม่ำเสมอของขนาดและลดการสูญเสียวัสดุ
7. เครื่องวางเซลล์อัตโนมัติ
เลย์อัปถูกกำหนดเป็นเวลารอบ 48 วินาทีหรือน้อยกว่าต่อโมดูล ความแม่นยำในการจัดแนวกระจก ±0.1 mm และช่วงการทำงานที่ครอบคลุมกระจกที่มีด้านยาวตั้งแต่ 1,600 ถึง 2,600 mm
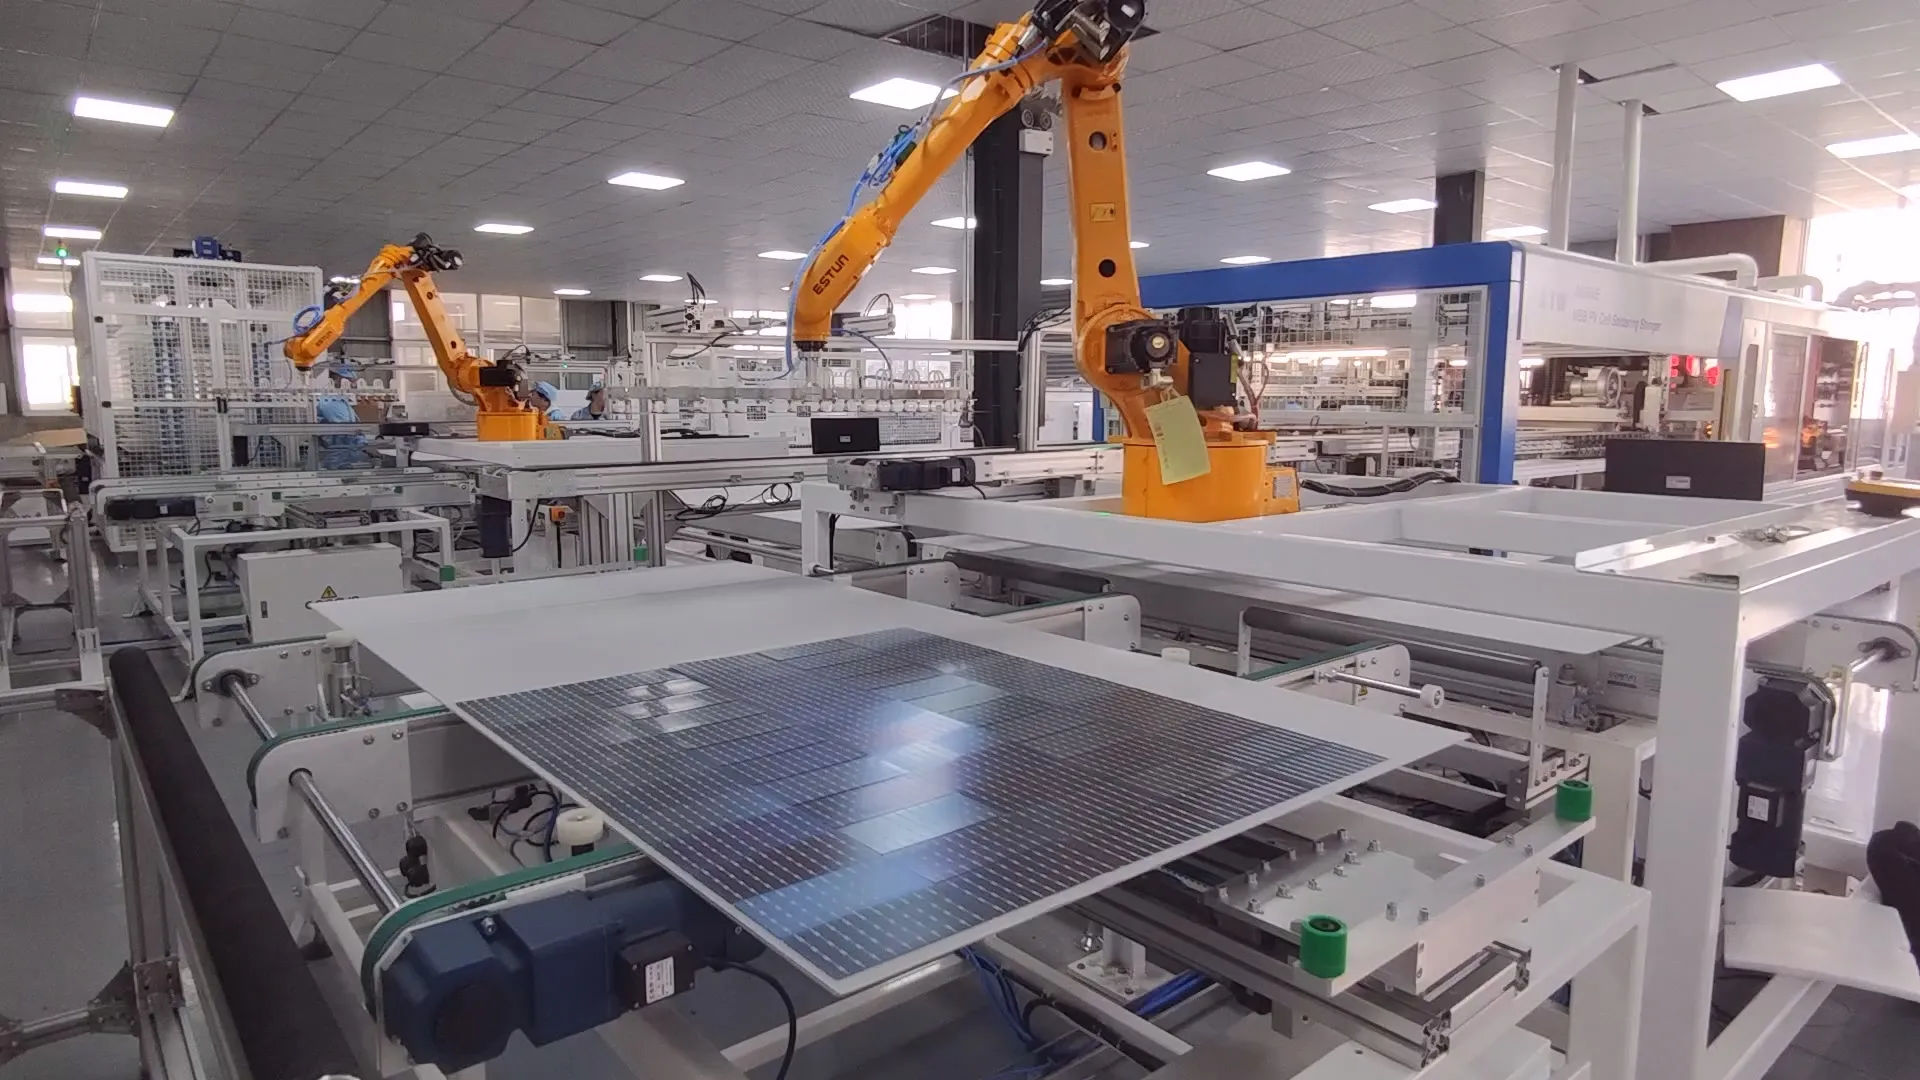
สายการผลิต เครื่องวางเลย์อัพอัตโนมัติ จะนำสตริงเซลล์ที่เสร็จแล้วมาวางตำแหน่งบนกระจกและ encapsulant
นี่เป็นกระบวนการที่แม่นยำ ระยะห่างของสตริง การจัดตำแหน่งเซลล์ และระยะห่างระหว่างเซลล์กับขอบกระจกต้องอยู่ในค่าความคลาดเคลื่อนที่กำหนด
การจัดตำแหน่งที่ไม่ดีสังเกตได้ง่ายบนแผงที่เสร็จแล้ว แต่รูปลักษณ์ไม่ใช่ข้อกังวลเพียงอย่างเดียว ตำแหน่งสตริงที่ไม่ถูกต้องอาจส่งผลต่อการห่อหุ้ม การปิดผนึกขอบ และความน่าเชื่อถือของโมดูลในระยะยาว
เครื่องวางเซลล์อัตโนมัติโดยปกติใช้:
หุ่นยนต์อุตสาหกรรมหรือระบบแกนตรี
หัวจับสุญญากาศ
กล้องตรวจจับภาพ
การปรับตำแหน่งอัตโนมัติ
การควบคุมระยะห่างระหว่างสาย
การตรวจจับตำแหน่งกระจก
สายการผลิตบางแห่งใช้เครื่องวางแผ่นแยกต่างหาก บางแห่งรวมการจัดตำแหน่งสาย การวางแผ่น และการเชื่อมต่อบัสบาร์ไว้ในเครื่องเดียว
8. เครื่องเชื่อมต่อบัสบาร์
เครื่องบัสบาร์อัตโนมัติทำงานรอบ 17–18 วินาที และรักษาการใช้งานสูงกว่า 99% และต้องรองรับบัสบาร์ 5 ถึง 30 เส้นเมื่อเลย์เอาต์แบบหลายบัสบาร์เพิ่มขึ้น
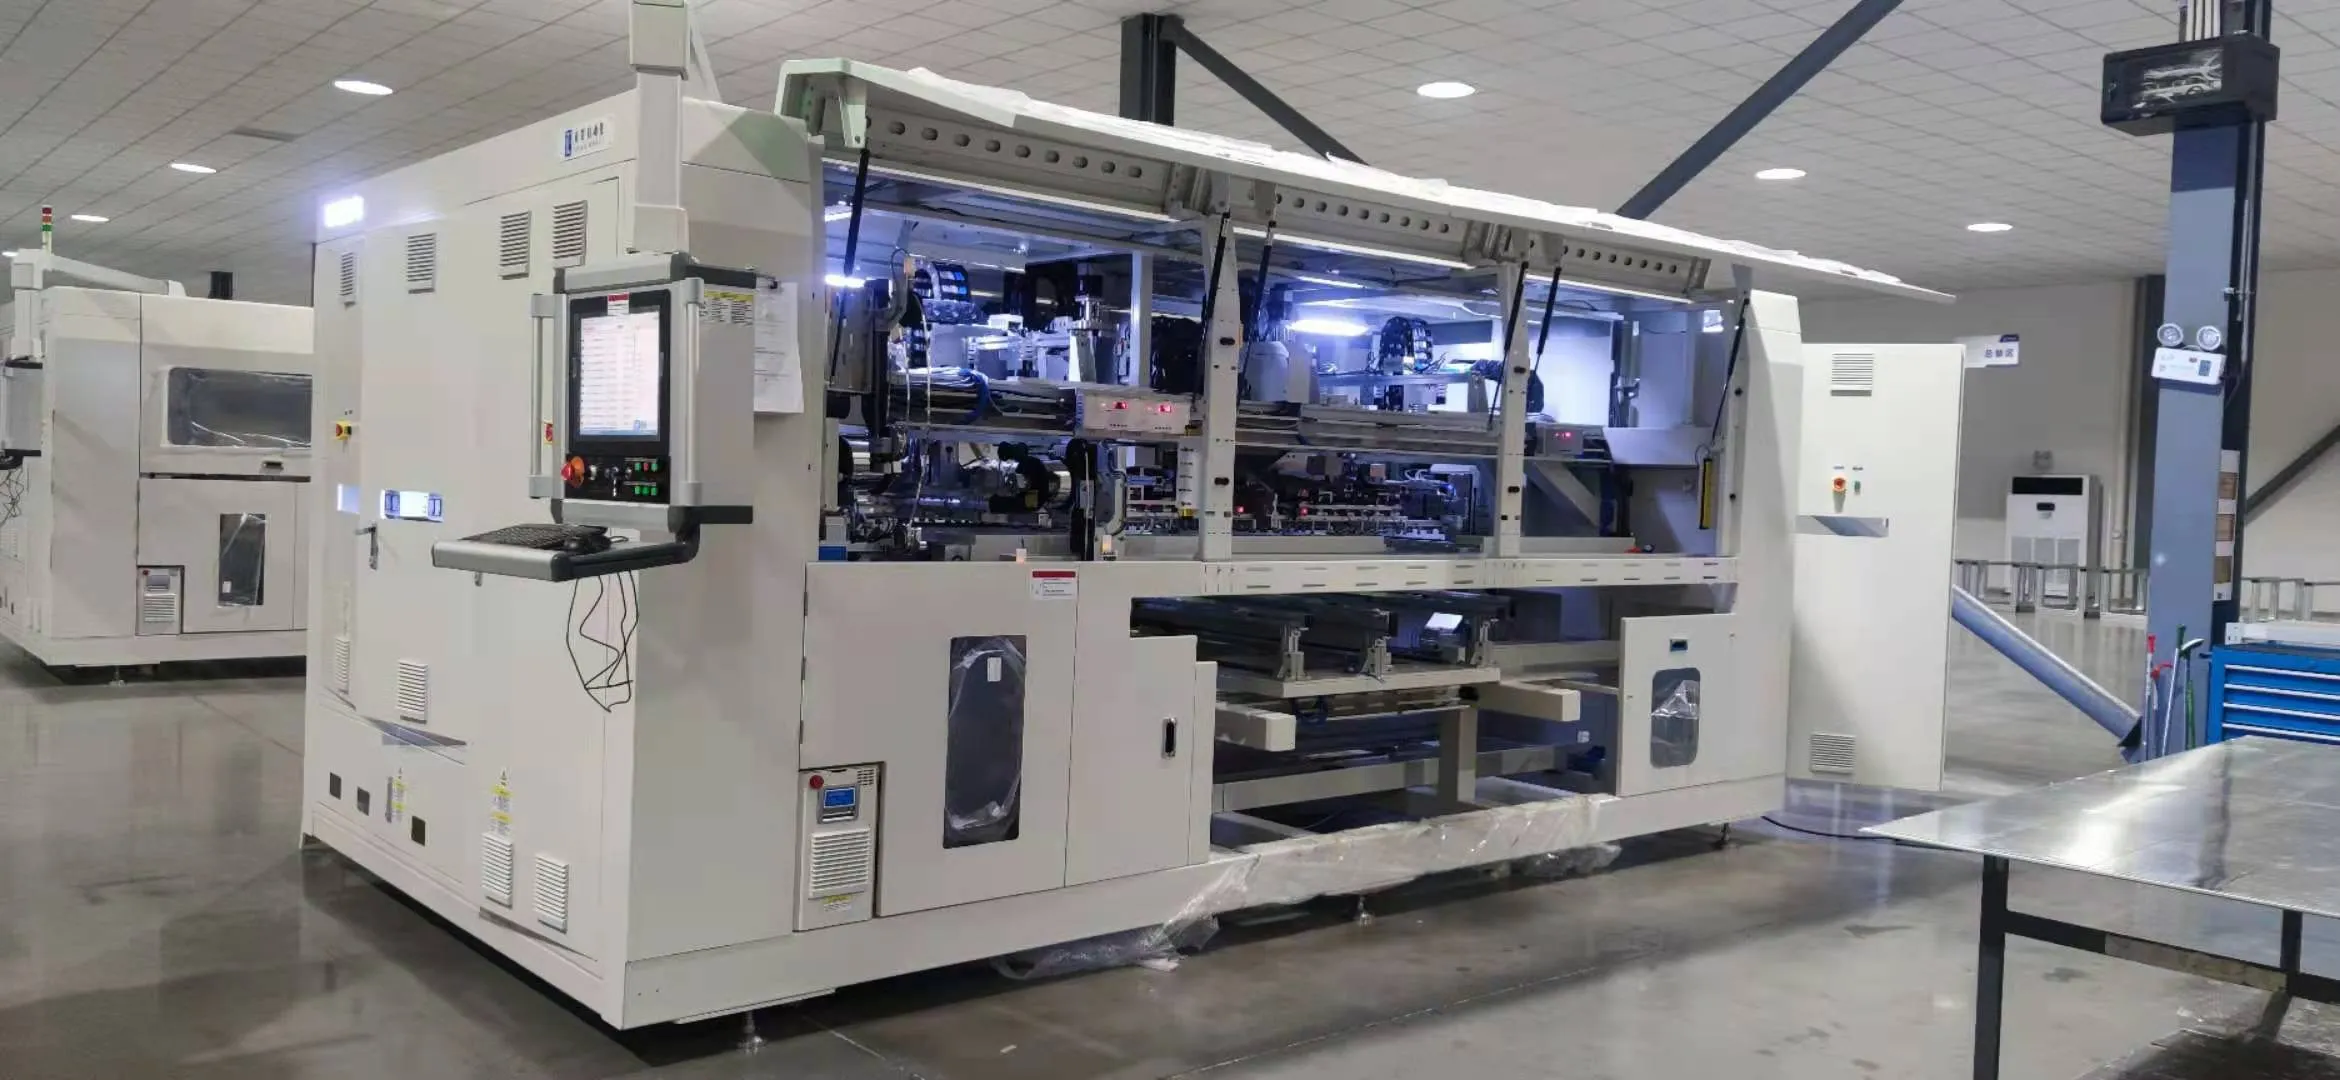
หลังจากวางตำแหน่งสตริงแล้ว จะต้องเชื่อมต่อทางไฟฟ้าด้วยริบบอนบัสบาร์ โดยปกติบน เครื่องบัสบาร์อัตโนมัติ.
เครื่องเชื่อมต่อบัสบาร์อัตโนมัติจะเชื่อมหรือบัดกรีขั้วต่อสายเข้าด้วยกันตามแบบการออกแบบทางไฟฟ้าของโมดูล นอกจากนี้ยังสามารถดัด ตัด และจัดตำแหน่งริบบอนบัสบาร์ได้โดยอัตโนมัติ
โมดูลแบบ half-cell ต้องการความใส่ใจเป็นพิเศษเนื่องจากส่วนเซลล์บนและล่างมักเชื่อมต่อแบบขนาน จุดนำออกมักอยู่ใกล้กึ่งกลางแผงแทนที่จะอยู่ด้านบน
กระบวนการเชื่อมต่อบัสบาร์ต้องควบคุม:
ตำแหน่งบัสบาร์
อุณหภูมิการเชื่อมหรือบัดกรี
ความแข็งแรงของรอยต่อ
รูปร่างริบบอน
ระยะห่างระหว่างสาย
ตำแหน่งริบบอนนำออก
การเชื่อมต่อบัสบาร์ที่อ่อนแออาจทำให้สูญเสียกำลัง ความร้อนสูงเกินเฉพาะที่ หรือวงจรขัดข้องทั้งหมด
ในสายการผลิตกึ่งอัตโนมัติขนาดเล็ก การเชื่อมต่อบัสบาร์สามารถทำด้วยมือโดยใช้เครื่องมือบัดกรีและแม่แบบจัดตำแหน่ง โรงงานที่มีกำลังการผลิตสูงมักใช้เครื่องเชื่อมต่อบัสบาร์อัตโนมัติเพื่อความสม่ำเสมอและปริมาณงานที่ดีขึ้น
9. เครื่องทดสอบ EL ก่อนการเคลือบและการตรวจสอบด้วยสายตา
EL ก่อนการลามิเนตซื้อกันที่ความละเอียดของภาพ — 4,928 × 3,264 พิกเซลบนเครื่องทดสอบปัจจุบัน — และพื้นที่ทำงานที่ใหญ่พอสำหรับโมดูลที่ใหญ่ที่สุดที่สายการผลิตตั้งใจจะผลิต
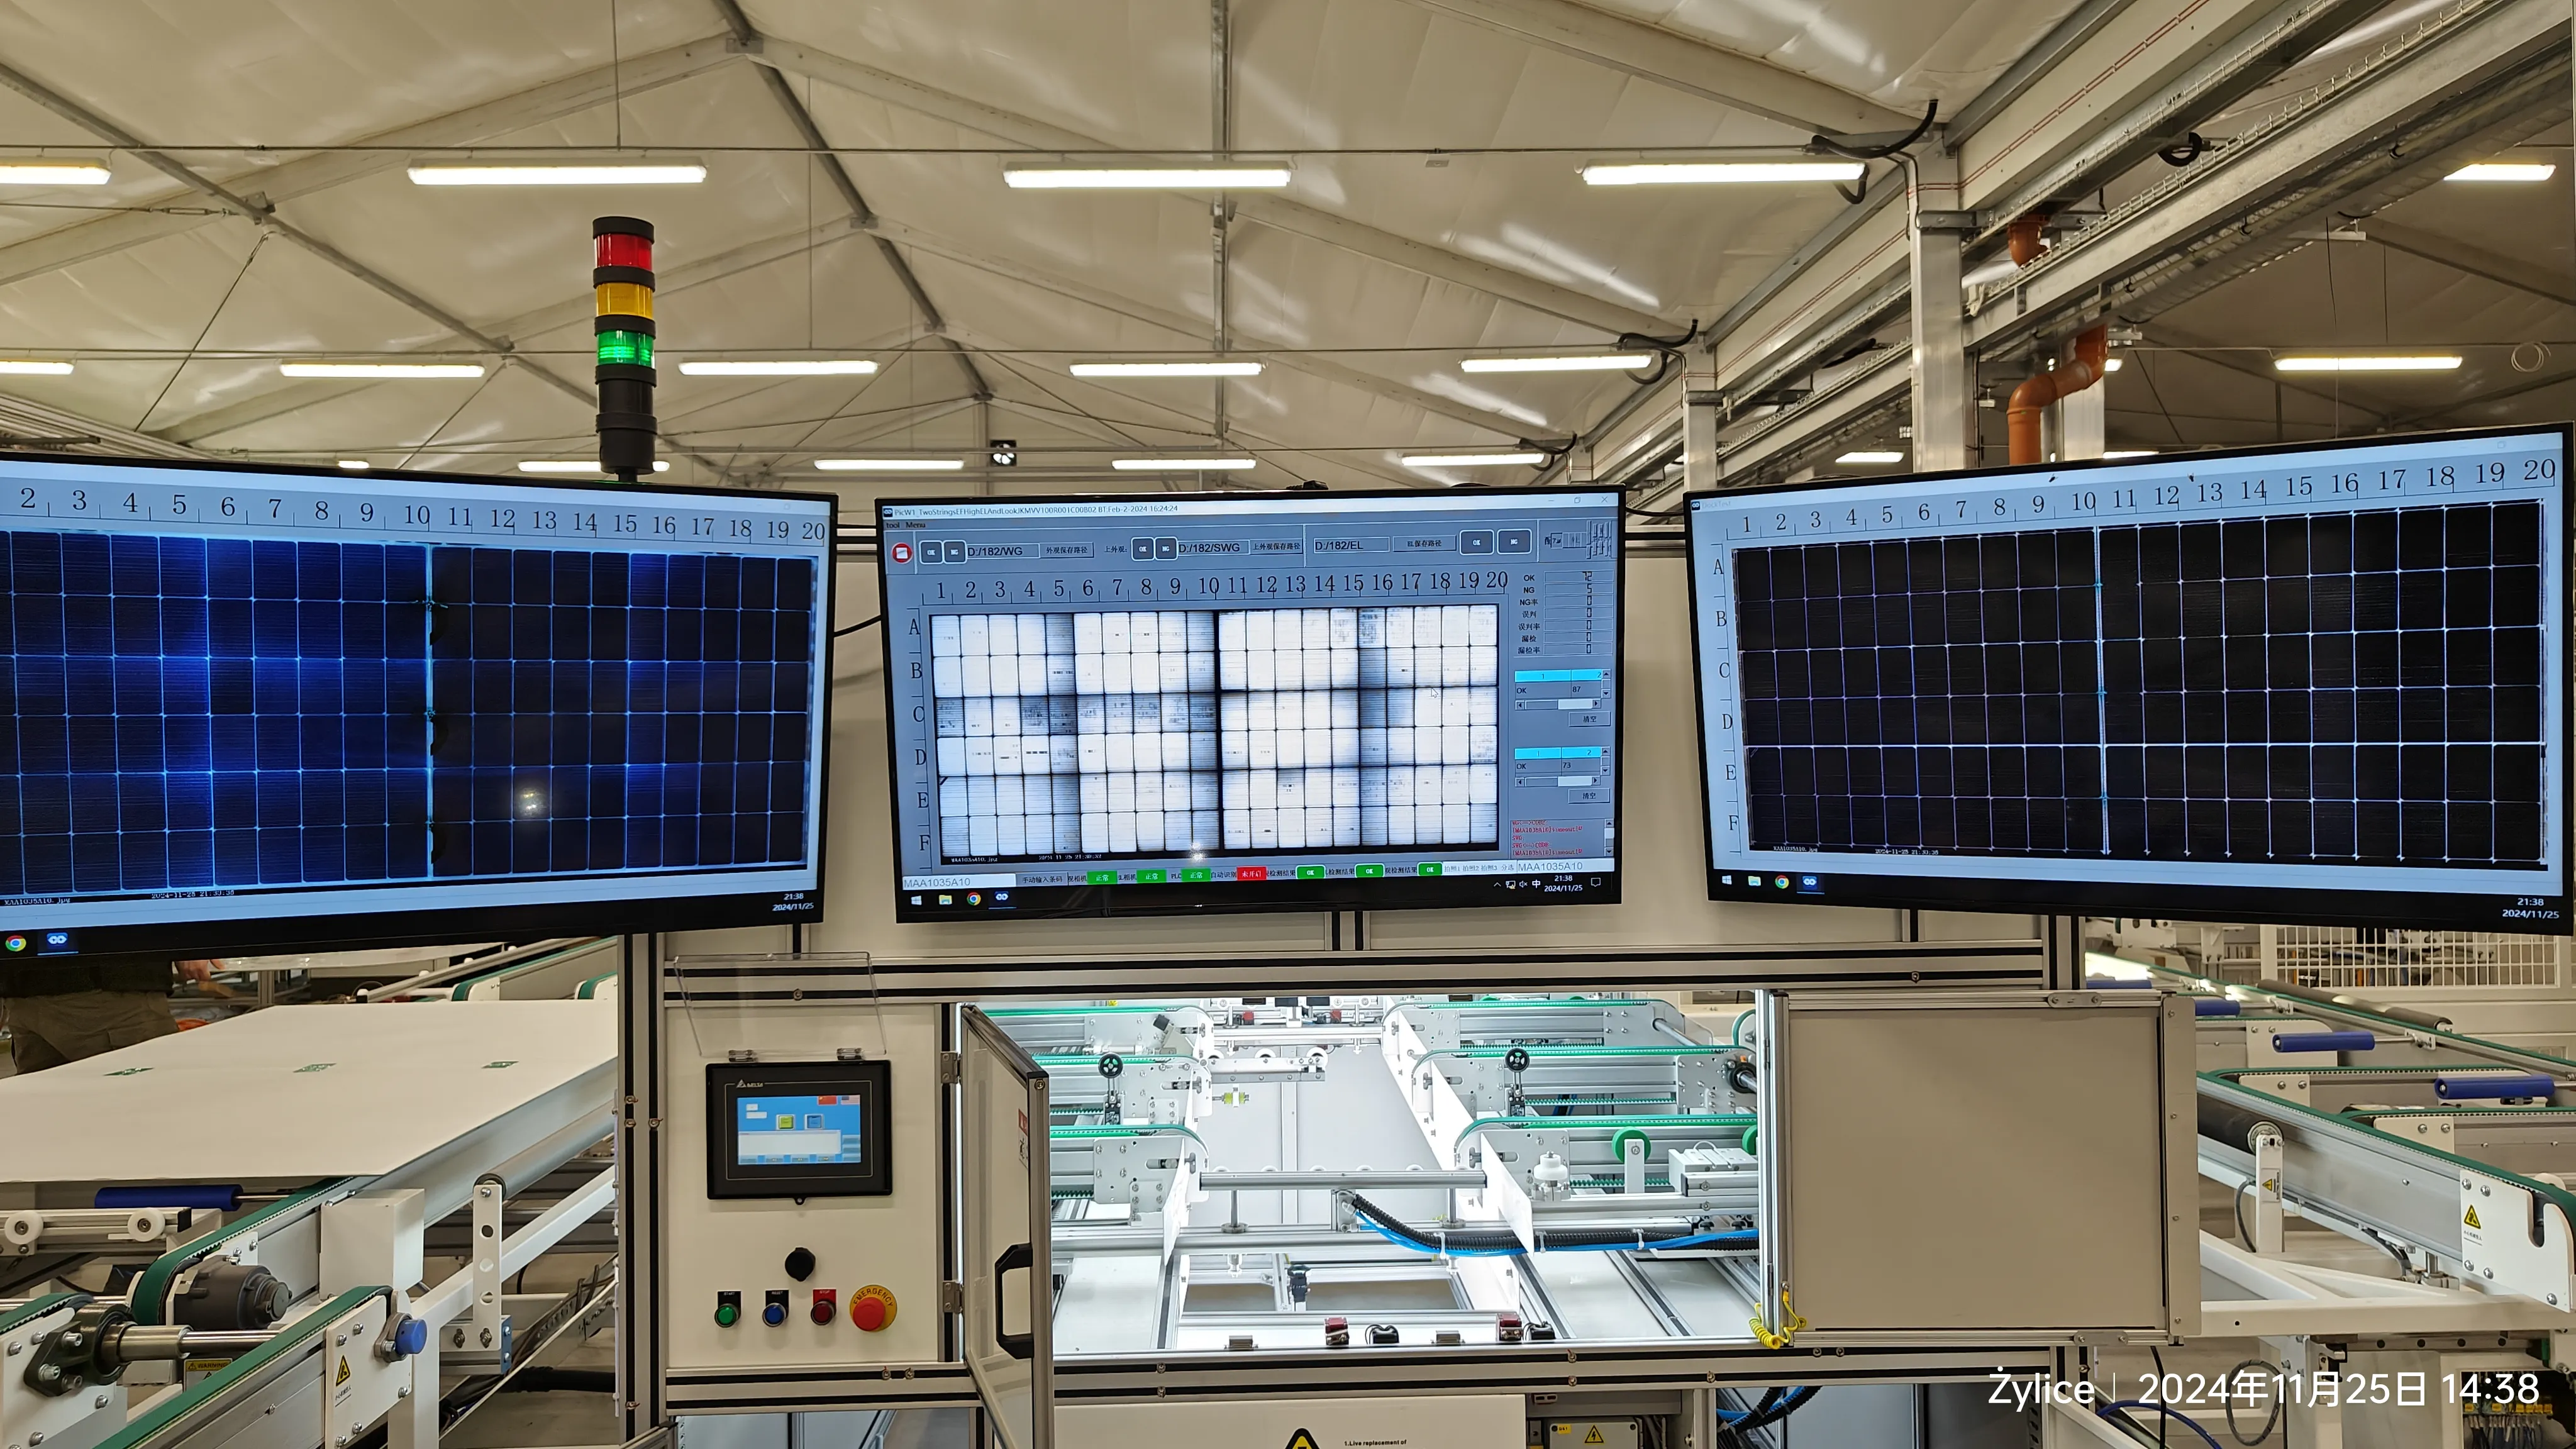
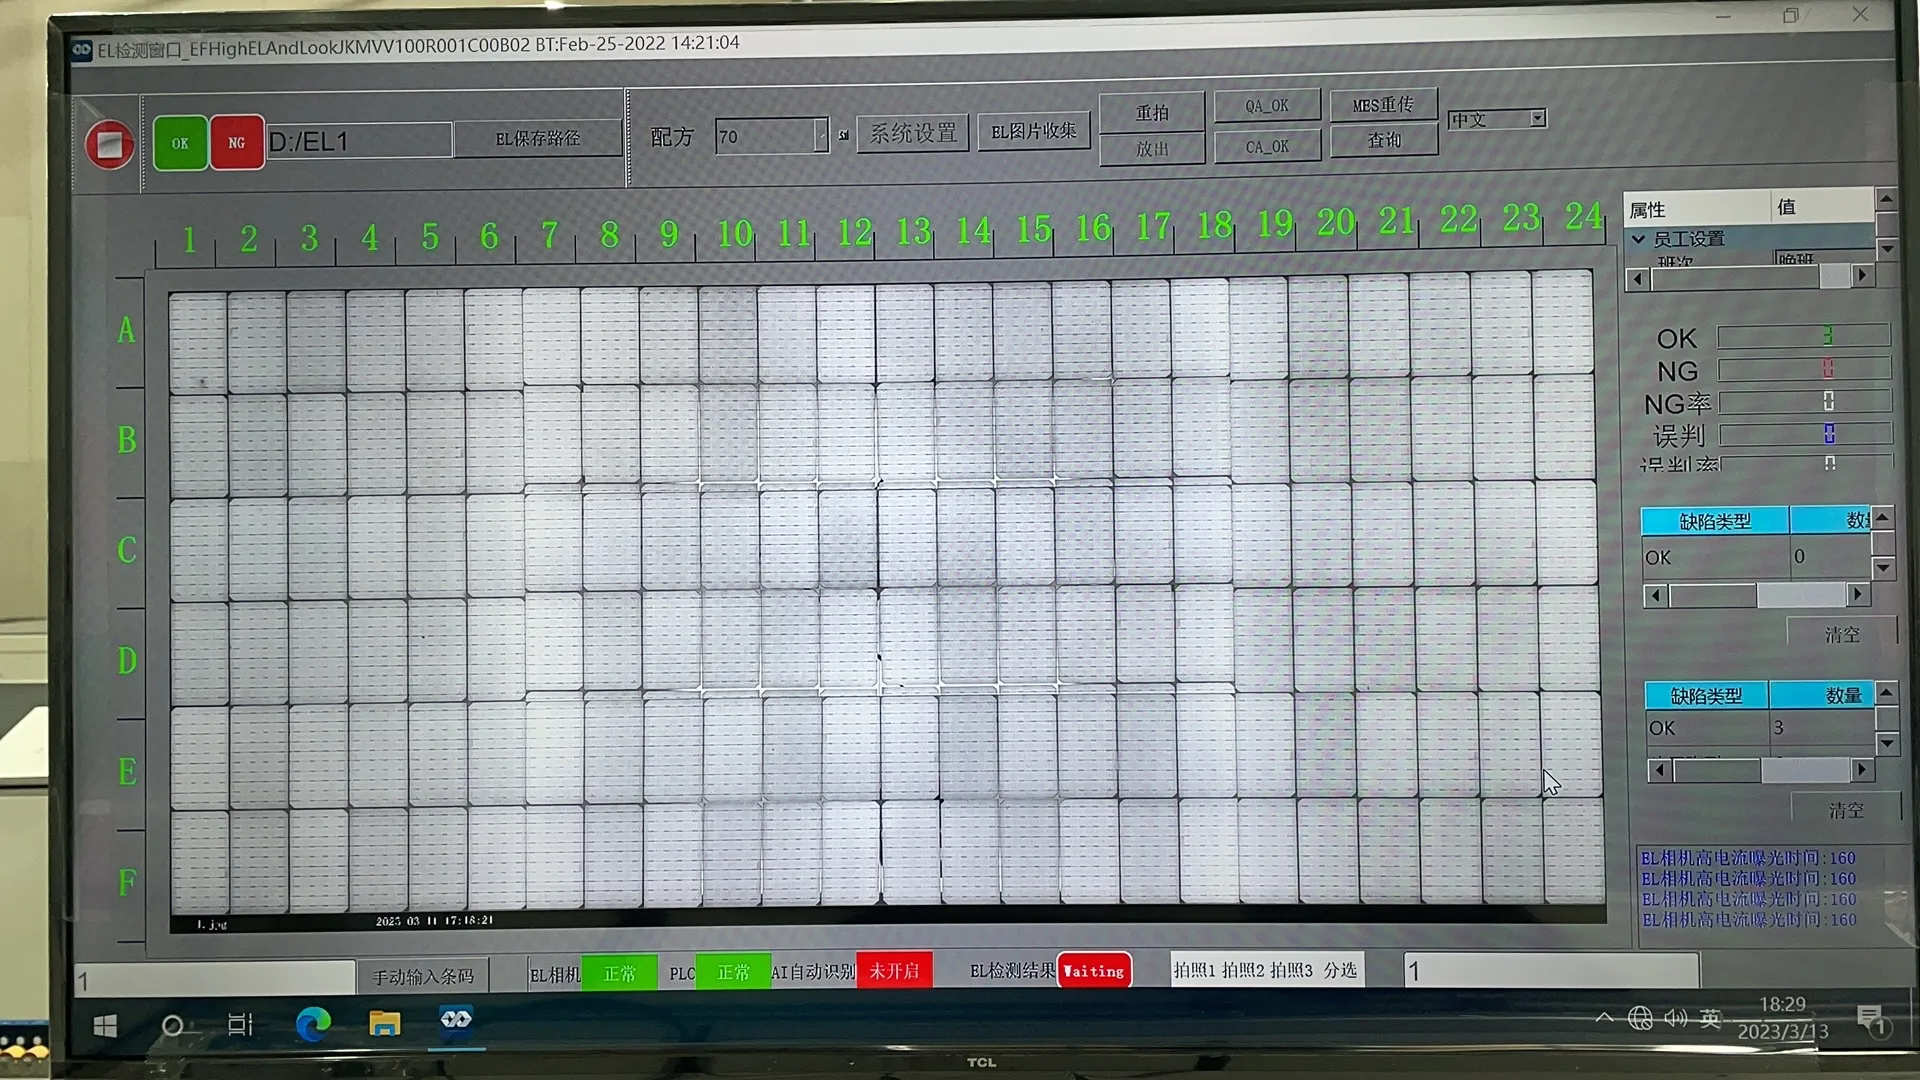
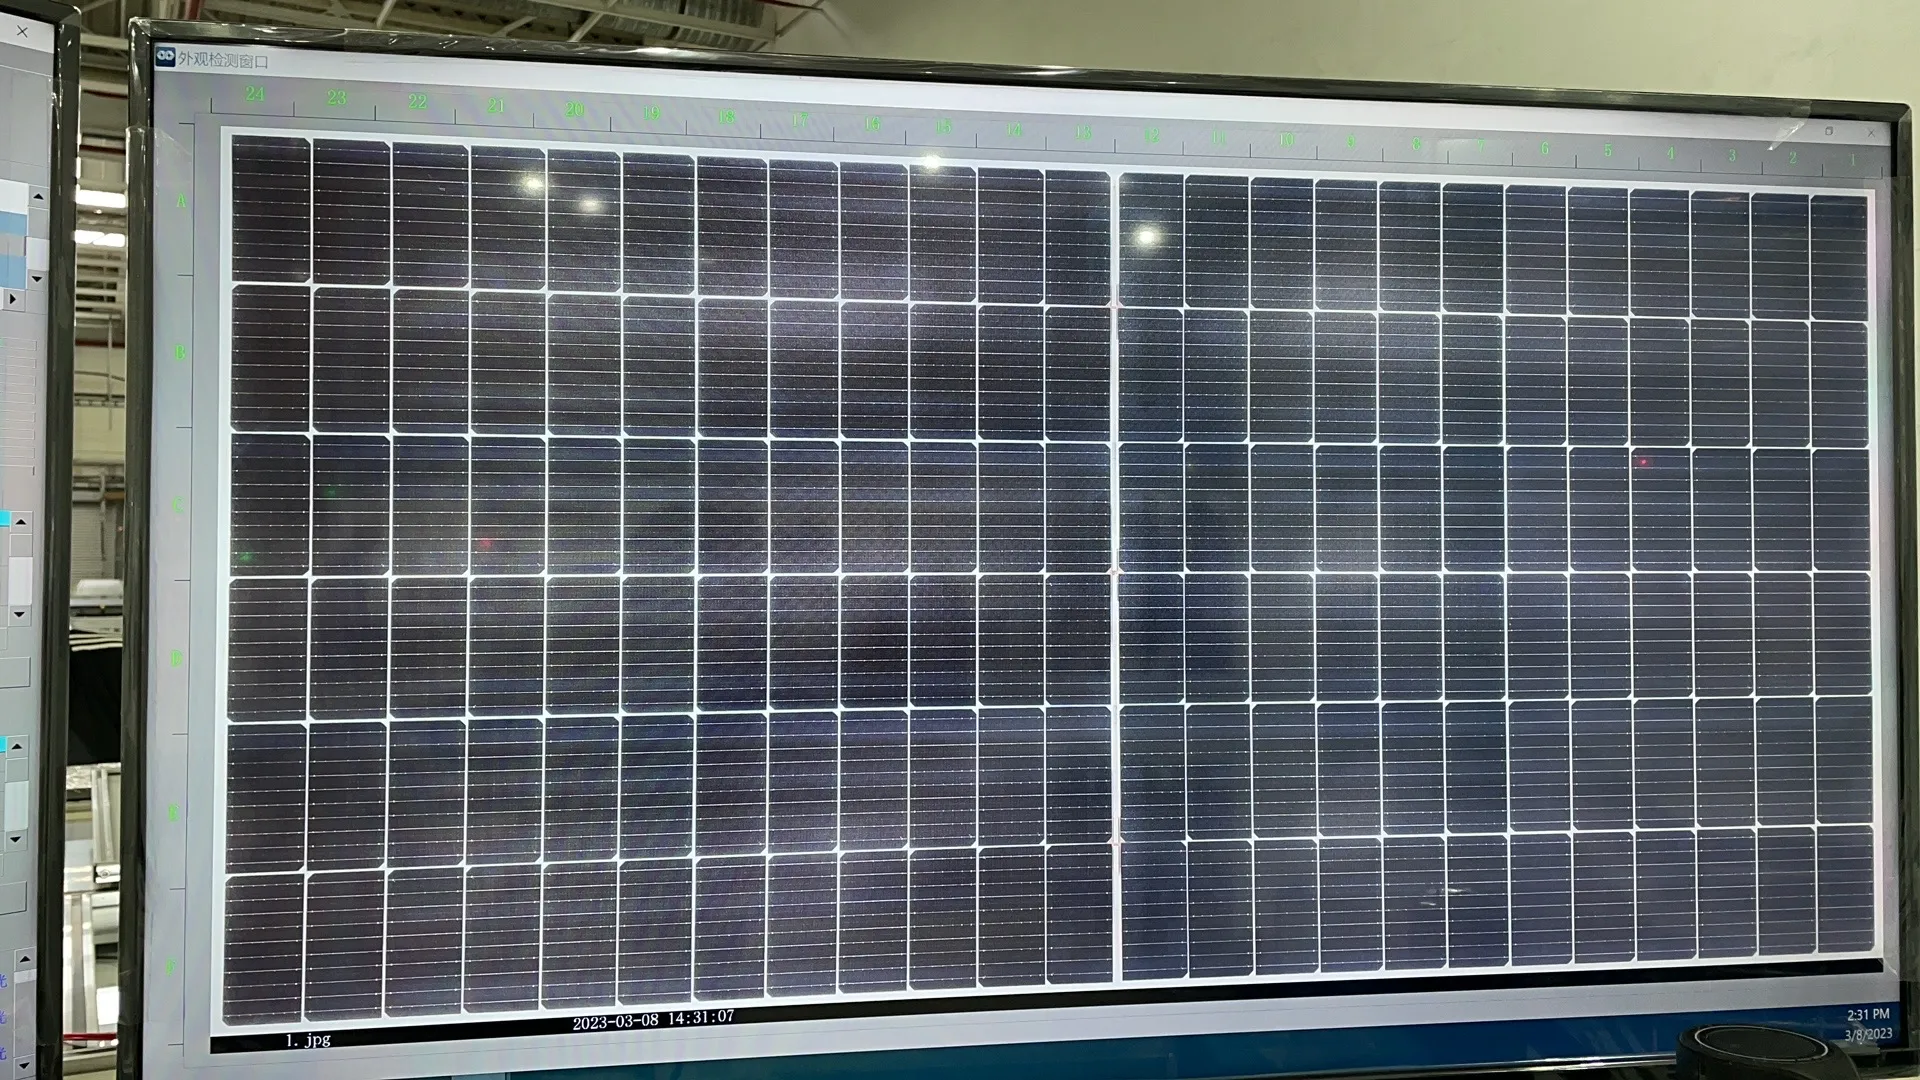
ก่อนการลามิเนต โมดูลที่ประกอบแล้วควรผ่านการตรวจสอบด้วยสายตา และ การทดสอบ EL.
นี่เป็นโอกาสสุดท้ายในทางปฏิบัติในการซ่อมแซมข้อบกพร่องในการผลิตหลายอย่าง ผู้ปฏิบัติงานหรือระบบตรวจสอบอัตโนมัติจะตรวจสอบปัญหาต่างๆ เช่น:
เซลล์แตก
สายไม่ตรงแนว
ริบบอนหายไป
การเชื่อมต่อบัสบาร์ไม่ดี
ตำแหน่งนำออกไม่ถูกต้อง
สิ่งปนเปื้อนภายในโมดูล
สารห่อหุ้มย่นหรือเคลื่อนที่
การวางแผ่นหลังไม่ถูกต้อง
เครื่องทดสอบ EL ก่อนการเคลือบจะตรวจสอบสภาพไฟฟ้าของวงจรเซลล์ทั้งหมดก่อนที่จะถูกปิดผนึกอย่างถาวร
การเคลือบเป็นกระบวนการที่ไม่สามารถย้อนกลับได้ หากพบข้อบกพร่องหลังการเคลือบ ค่าซ่อมแซมจะสูงขึ้นมาก และในหลายกรณีต้องทิ้งโมดูลทั้งหมด
10. เครื่องเคลือบแผงโซลาร์เซลล์
ช่วงกระบวนการคือ 140–150°C ขณะที่สารห่อหุ้มเชื่อมขวาง และสูตรคือลำดับขั้นตอนสุญญากาศ การเพิ่มอุณหภูมิ ความดัน และการคงไว้ มากกว่าการตั้งอุณหภูมิค่าเดียว
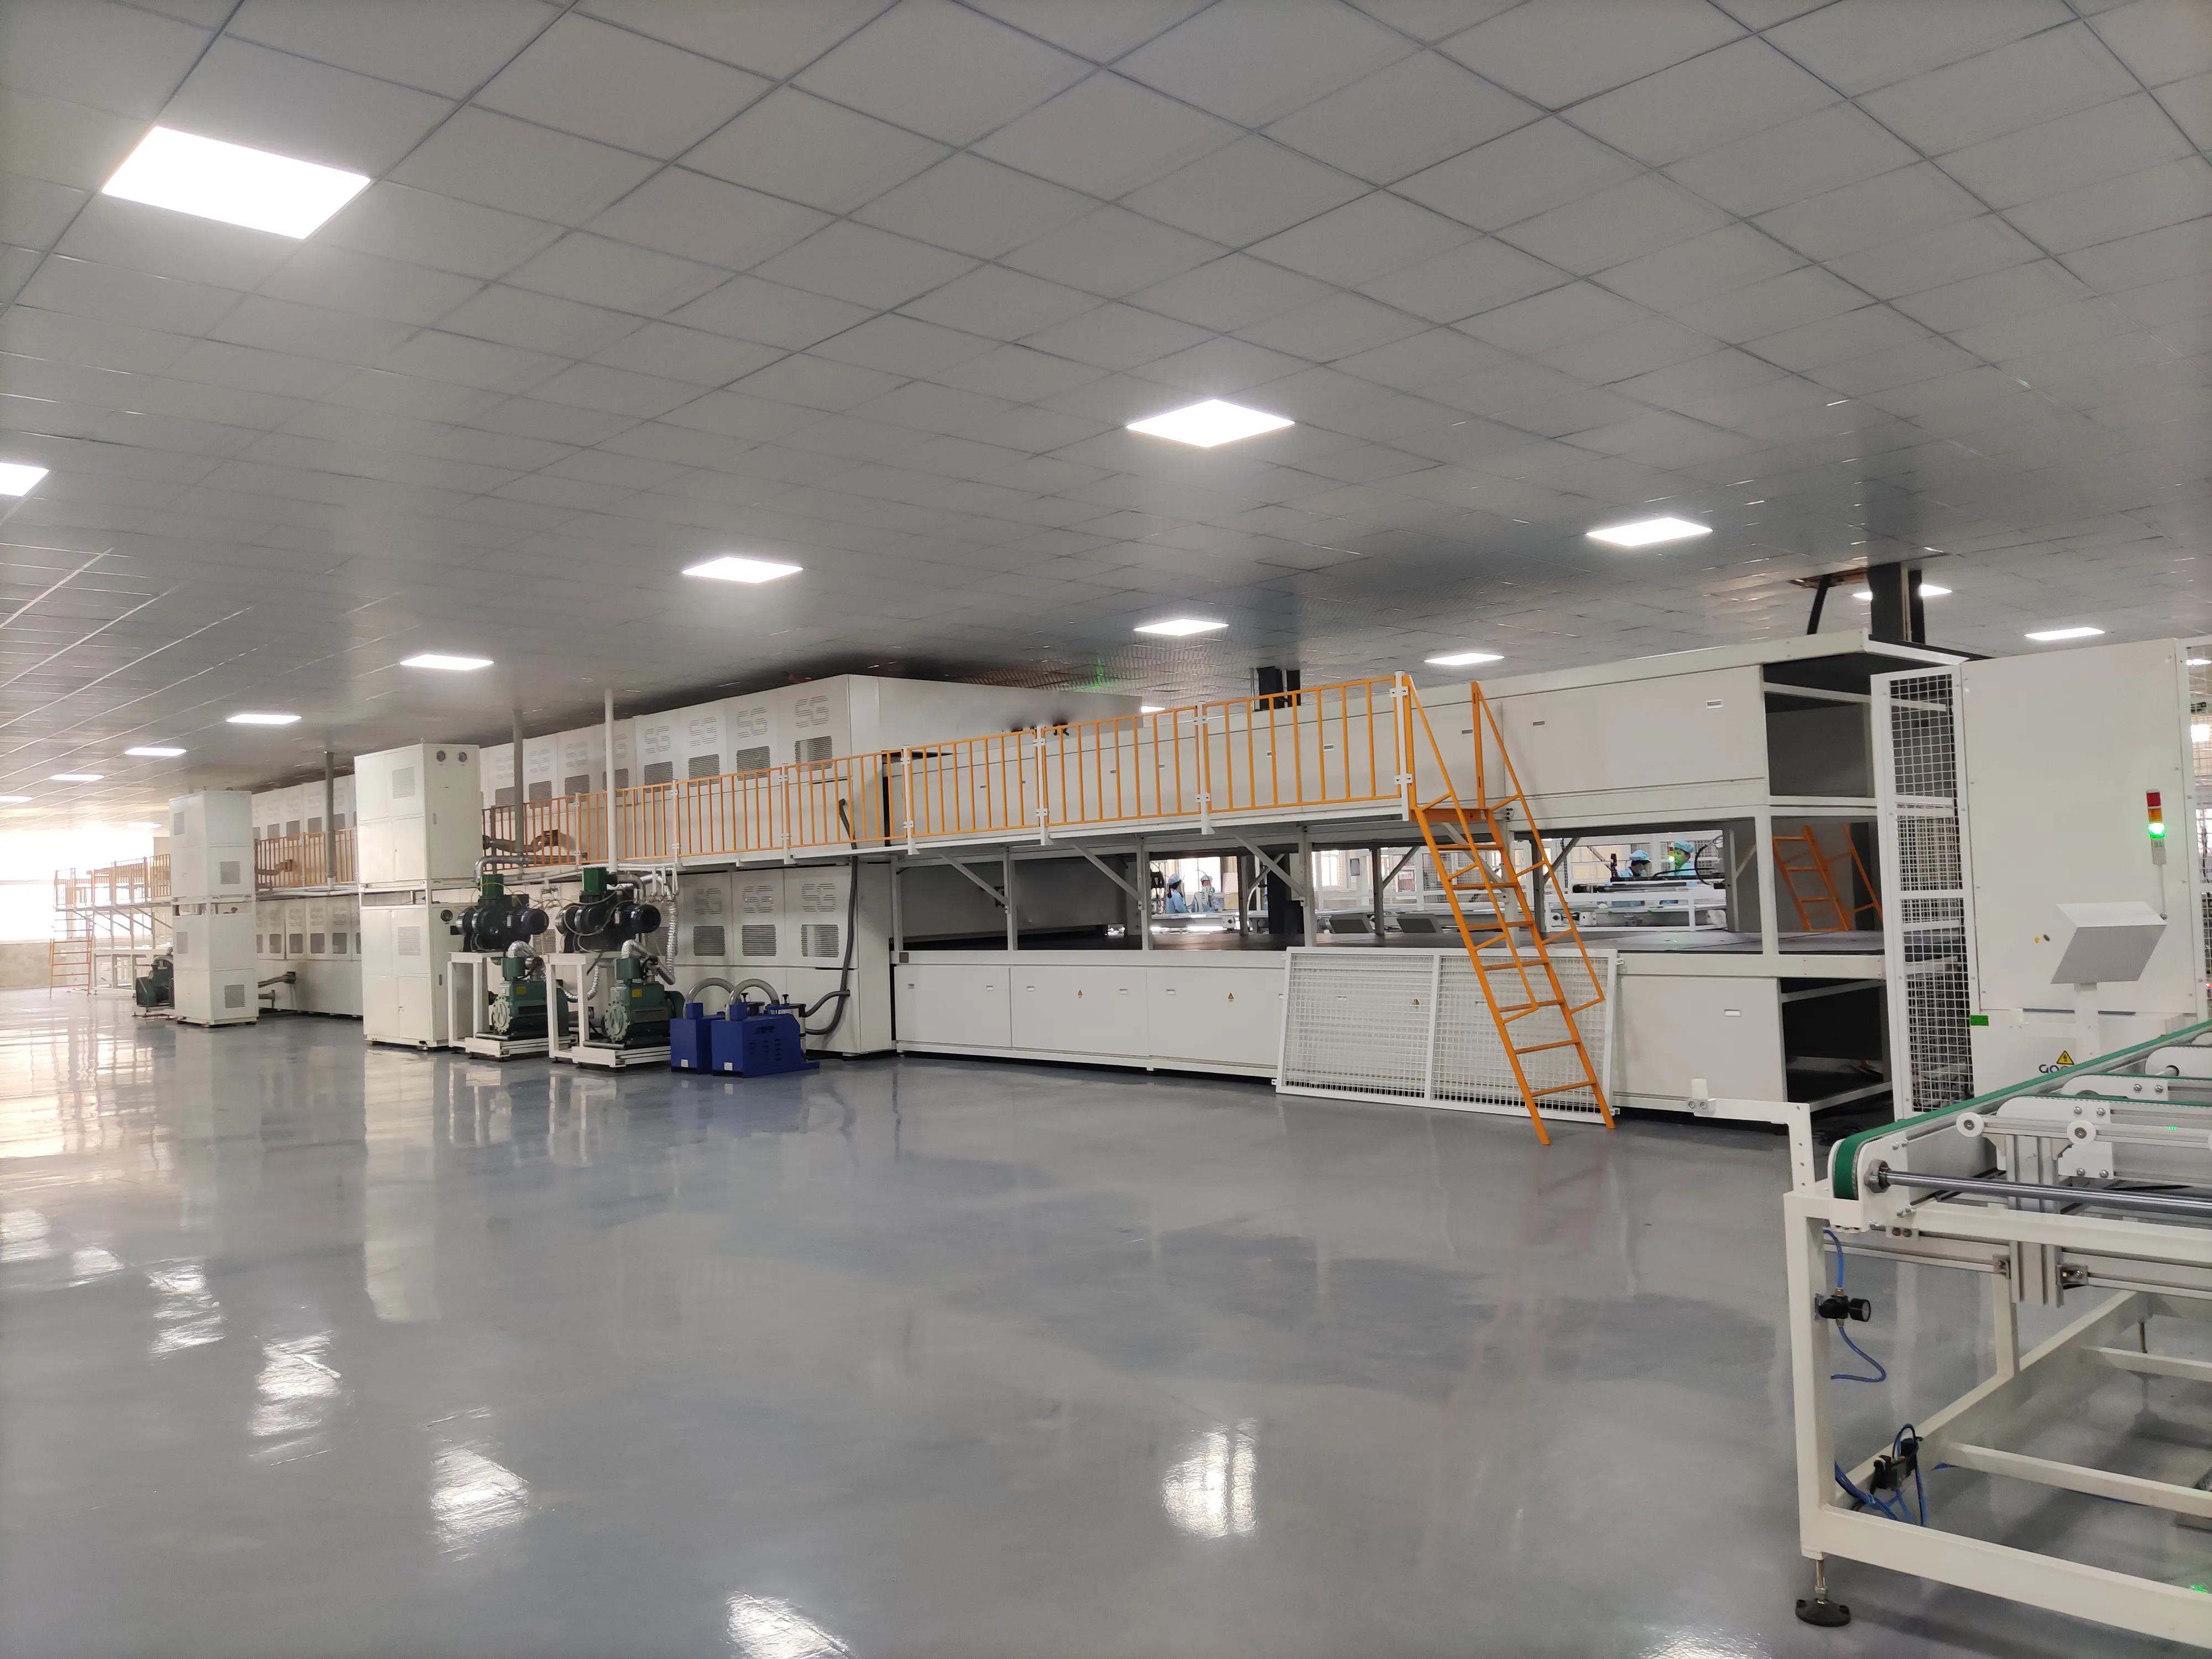
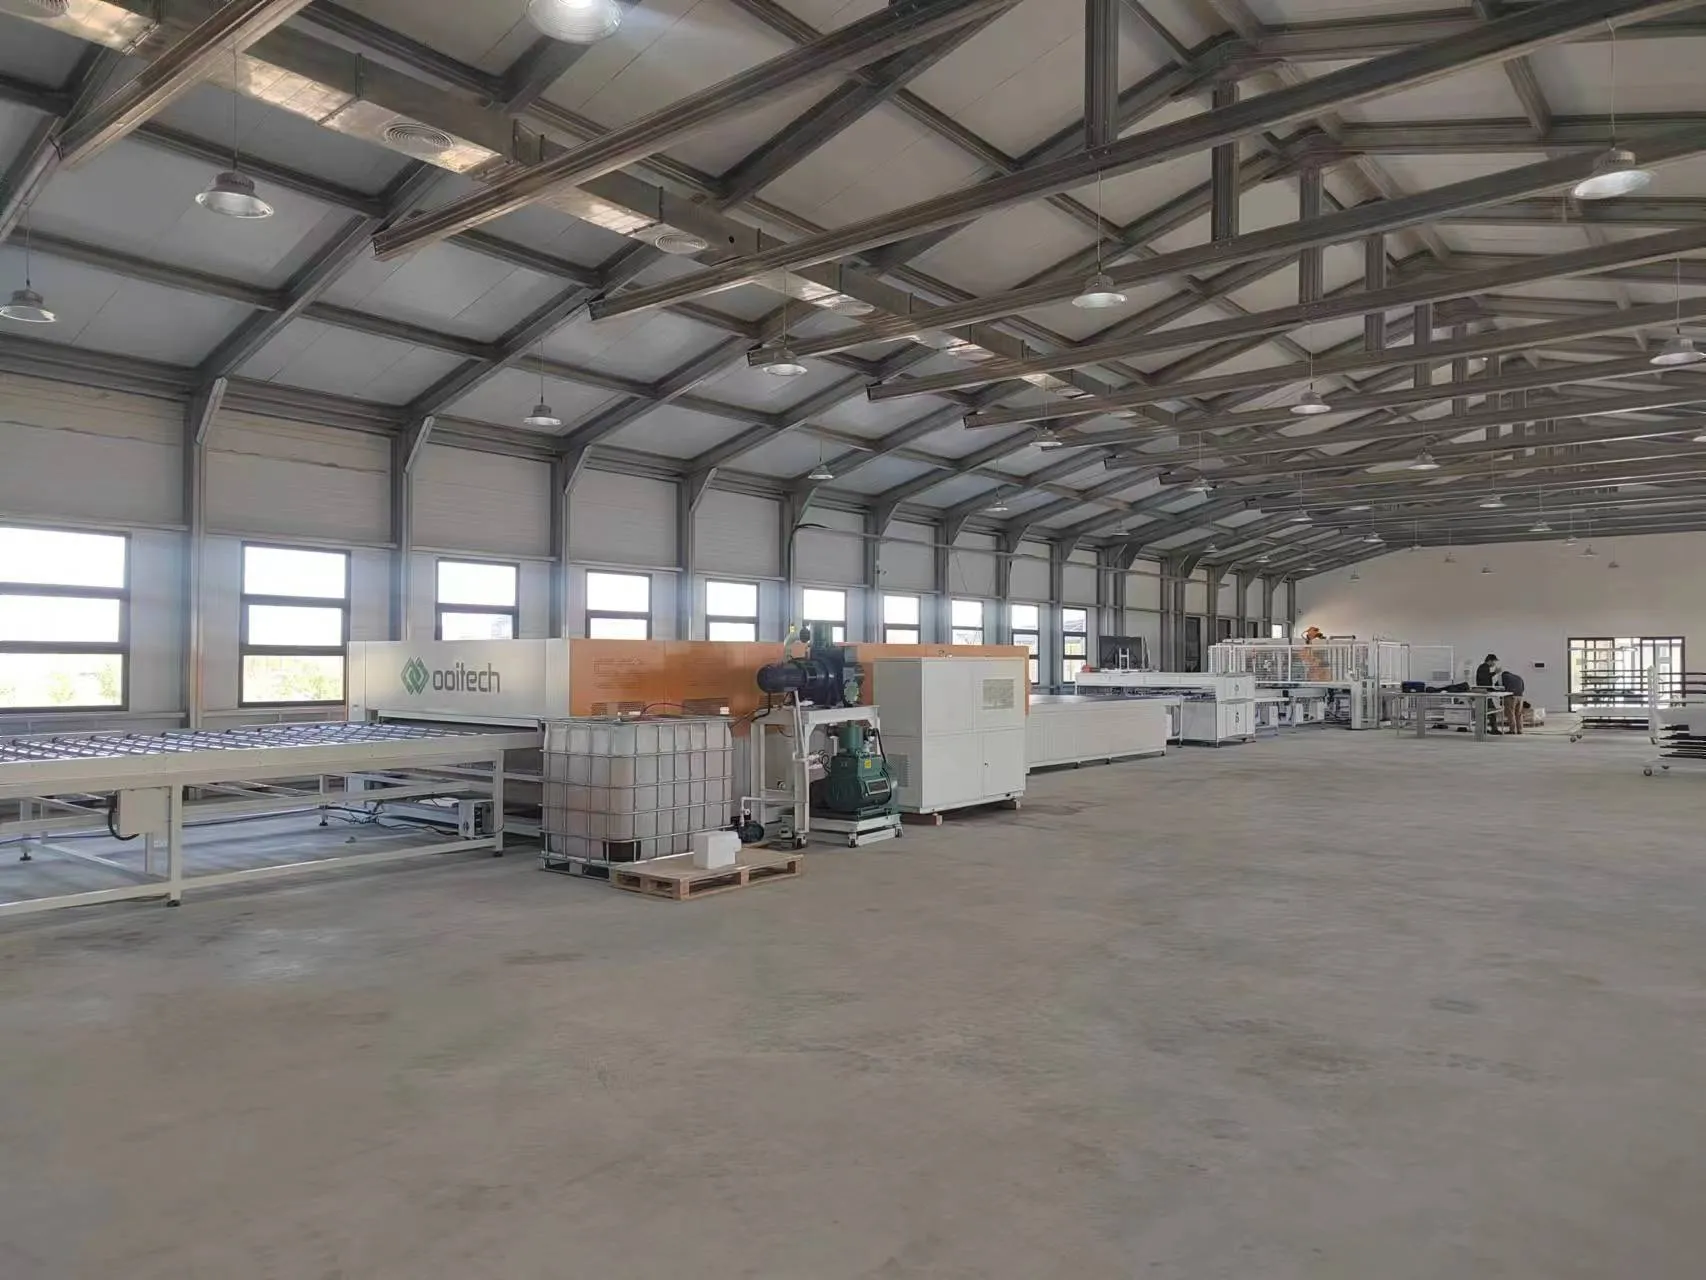
สายการผลิต เครื่องลามิเนต จะผนึกกระจก encapsulant เซลล์โซลาร์ และแบ็คชีท—หรือกระจกด้านหลัง—ให้เป็นโครงสร้างที่ทนทานหนึ่งเดียว
ภายในเครื่องเคลือบ สุญญากาศจะดึงอากาศที่ติดอยู่ออกจากชั้นโมดูล จากนั้นความร้อนและแรงดันจะทำให้ EVA หรือ POE บ่มตัว เชื่อมทุกชั้นเข้าด้วยกัน
สูตรการเคลือบขึ้นอยู่กับ:
ชนิดของสารห่อหุ้ม
ขนาดโมดูล
ความหนาของกระจก
โครงสร้างกระจก-แผ่นหลัง หรือกระจก-กระจก
เทคโนโลยีเซลล์
ข้อกำหนดของผู้จัดหาวัสดุ
รอบการเคลือบทั่วไปอาจใช้เวลาประมาณ 10 ถึง 20 นาที แม้ว่าเวลาจริงจะแตกต่างกันไปตามวัสดุและอุปกรณ์
เครื่องเคลือบมักเป็นกระบวนการหลักที่ช้าที่สุดในสายการผลิต ดังนั้นโรงงานอาจต้องใช้เครื่องเคลือบหลายเครื่องทำงานพร้อมกัน
นี่เป็นจุดสำคัญเมื่อคำนวณกำลังการผลิต การติดตั้งเครื่องเชื่อมสายที่เร็วขึ้นจะไม่เพิ่มผลผลิตโมดูลสุดท้ายหากส่วนการเคลือบไม่สามารถประมวลผลแผงในอัตราเดียวกันได้
คุณภาพการเคลือบส่งผลโดยตรงต่อการยึดเกาะ ฉนวนไฟฟ้า ความต้านทานความชื้น และอายุการใช้งานที่คาดหวังของโมดูล
11. อุปกรณ์ตัดแต่งและตรวจสอบหลังการเคลือบ
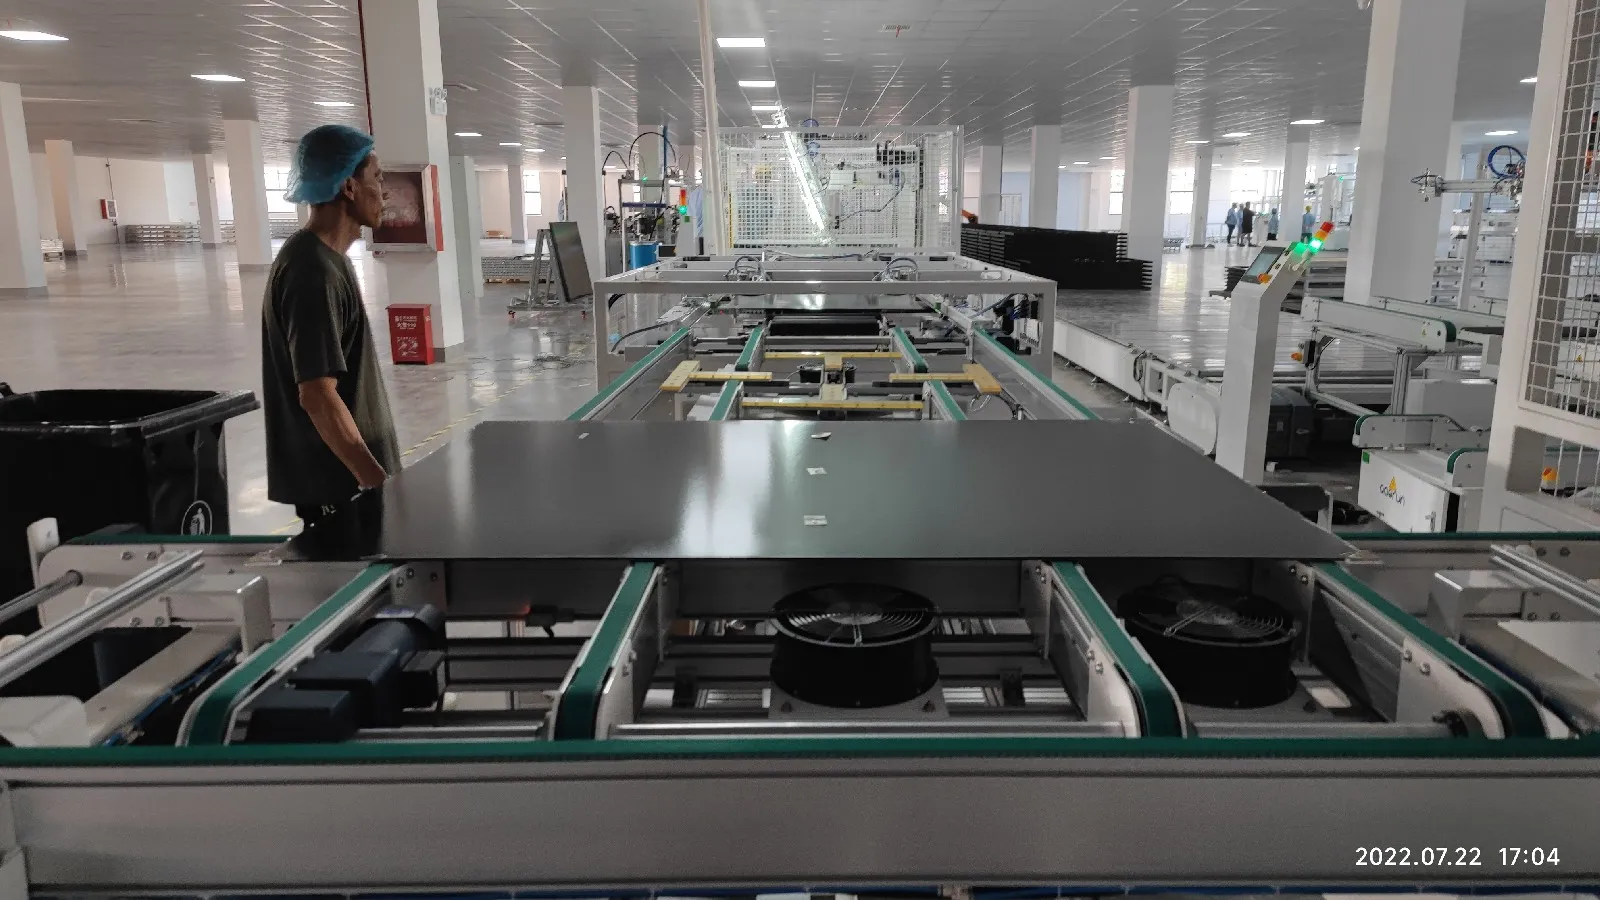
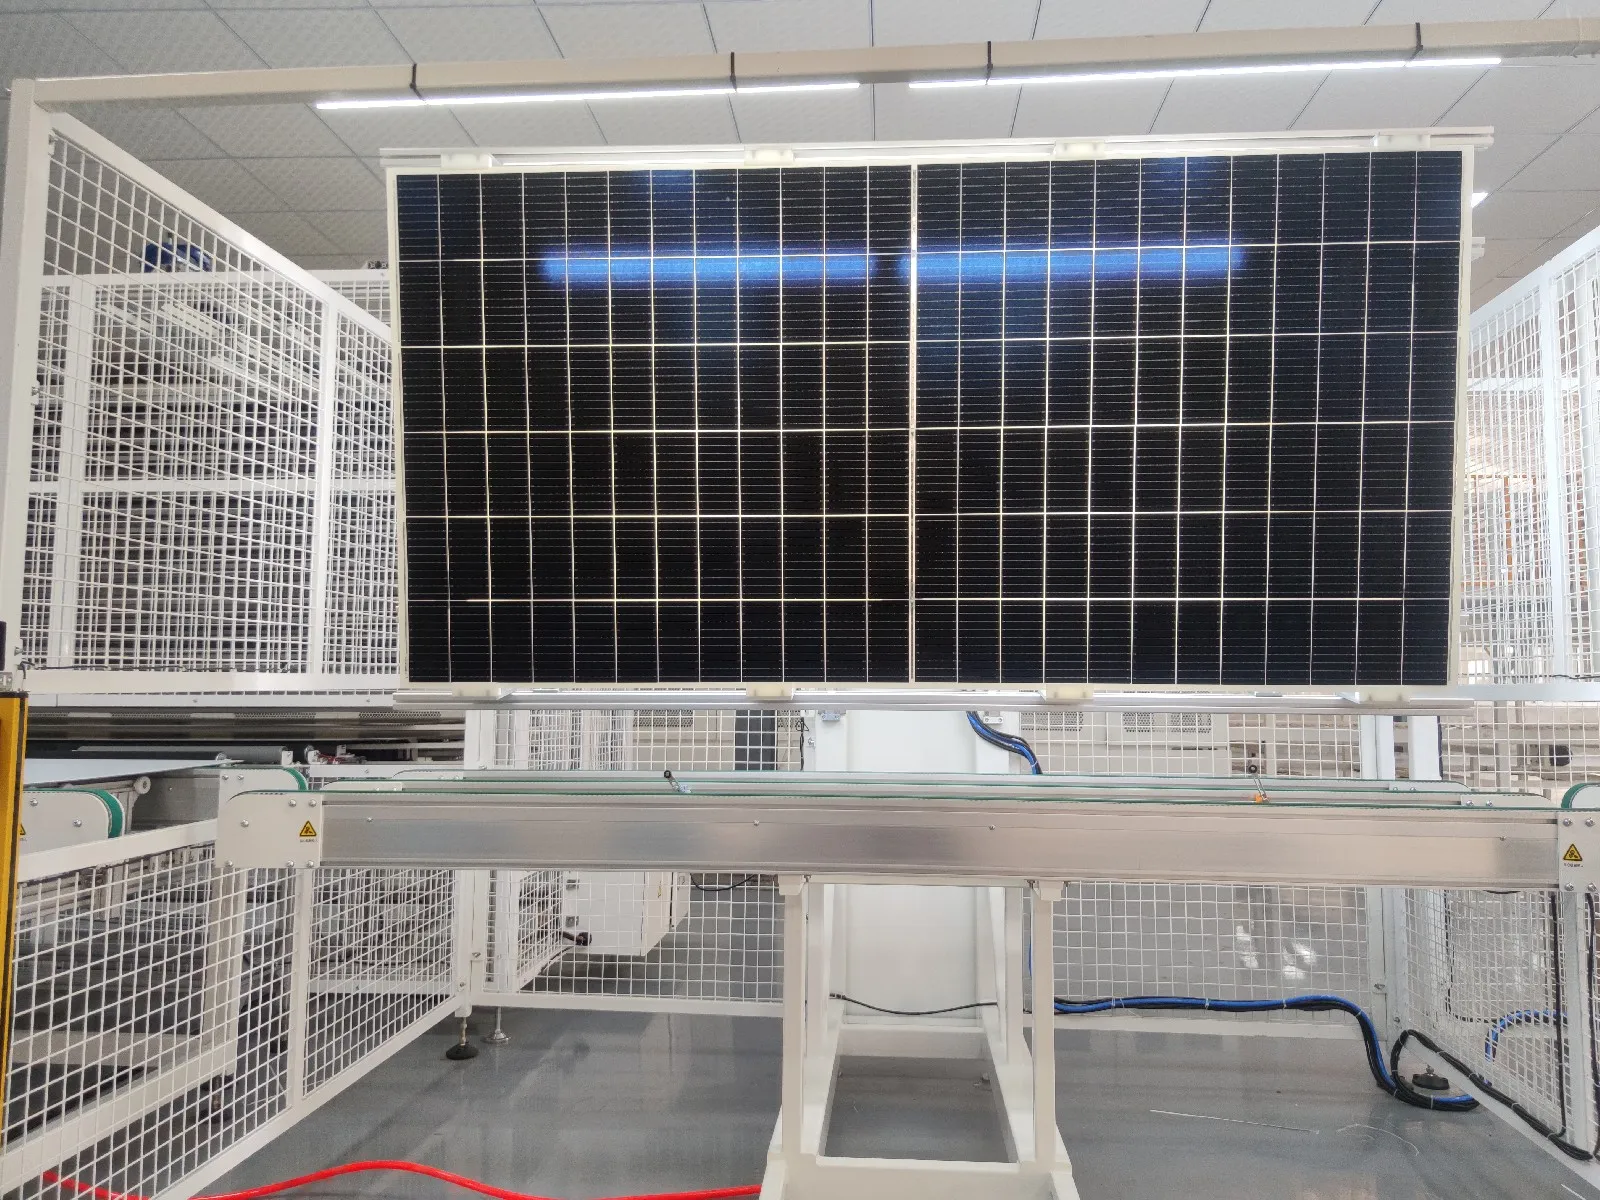
หลังการเคลือบ EVA, POE หรือแผ่นหลังส่วนเกินจะยังคงอยู่รอบขอบโมดูล วัสดุนี้ต้องถูกกำจัดออกก่อนการใส่กรอบ
ในสายการผลิตขนาดเล็ก ผู้ปฏิบัติงานอาจตัดขอบด้วยมือ สายการผลิตอัตโนมัติความจุสูงมักใช้เครื่องตัดขอบ
โมดูลที่เคลือบแล้วยังถูกตรวจสอบสำหรับ:
ฟองอากาศ
การหลุดลอก
สารห่อหุ้มล้น
รอยขีดข่วน
ความเสียหายของกระจก
การเคลื่อนที่ของเซลล์
การเคลื่อนที่ของสาย
สิ่งปนเปื้อนภายในแผ่นลามิเนต
หน่วยพลิกอัตโนมัติช่วยให้ตรวจสอบทั้งสองด้านของโมดูลได้ง่ายขึ้น โดยไม่ต้องพึ่งพาการยกด้วยมือ
12. เครื่องติดกาวกรอบและประกอบกรอบ
ความแม่นยำในการใส่กรอบถูกควบคุมที่ ±1 mm โดยผลต่างเส้นทแยงภายใน ±1.5 mm บนช่วงการทำงานสูงถึง 2,000 × 1,100 × 50 mm; การติดกาวกรอบทำงานด้วยระยะชักสูงถึง 2,500 mm
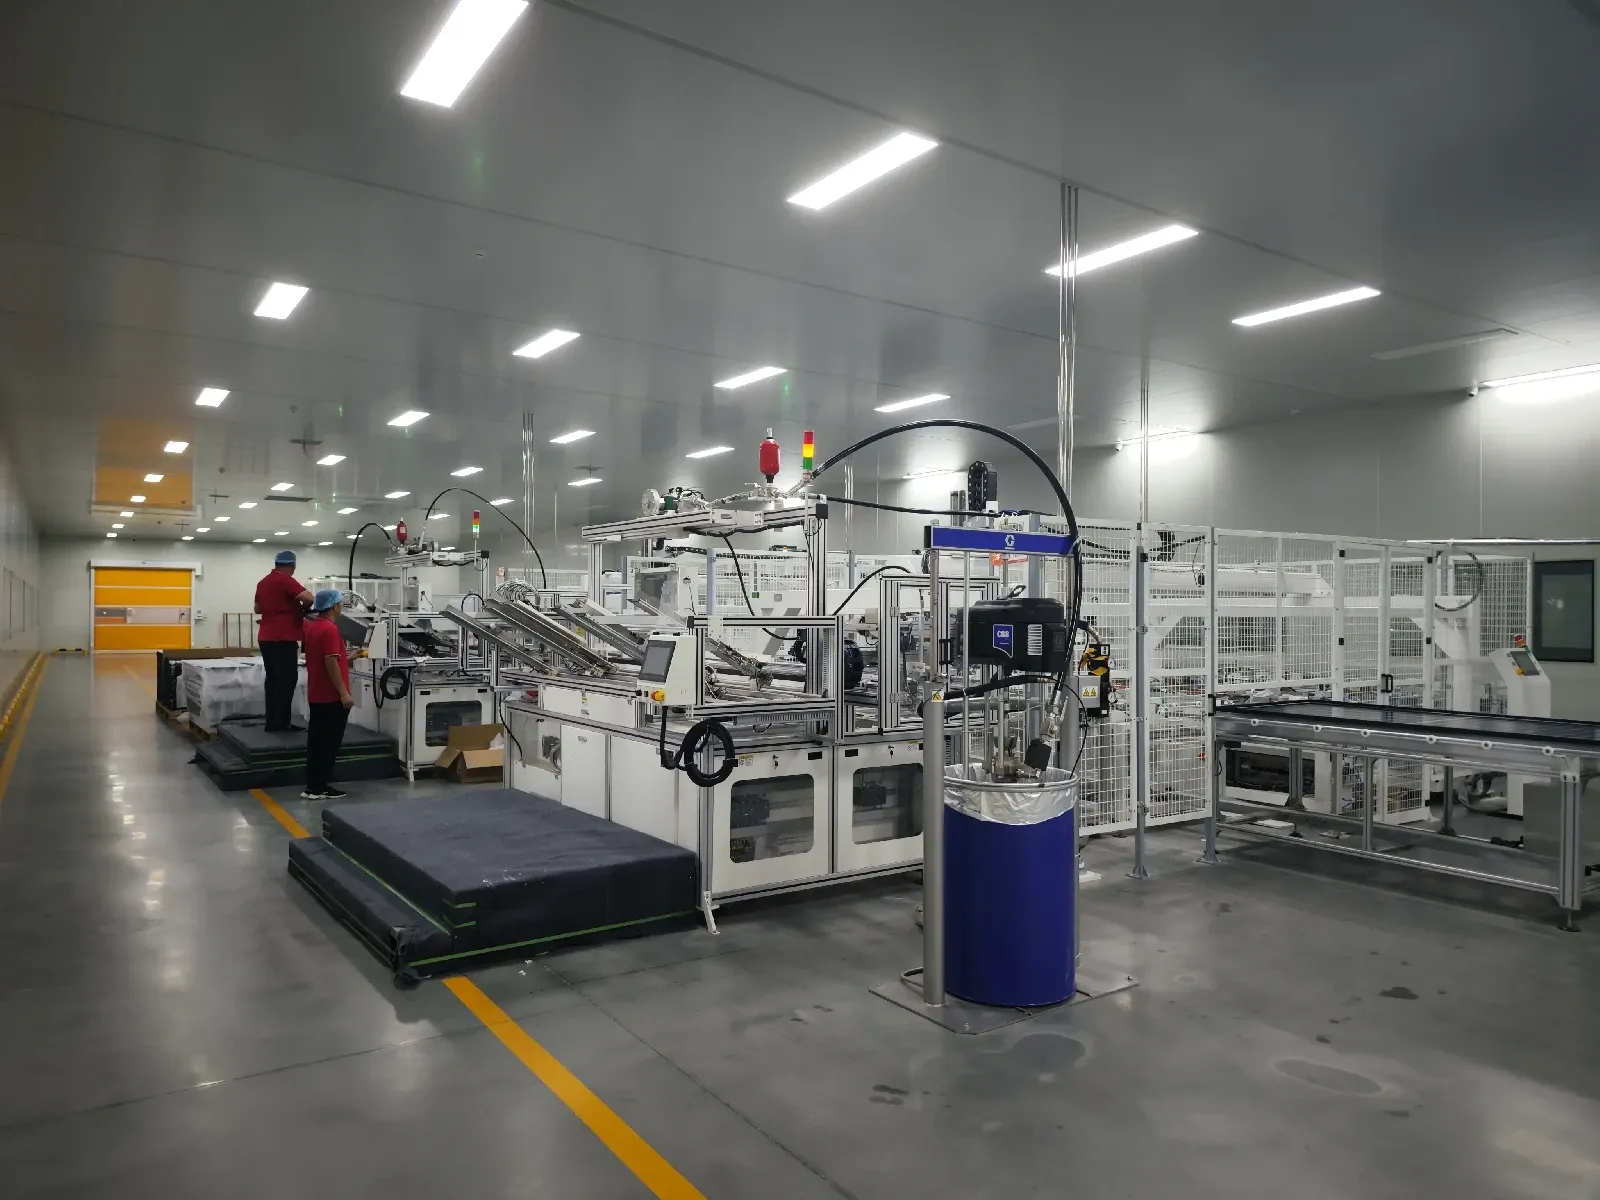

แผงโซลาร์ทั่วไปส่วนใหญ่ใช้กรอบอะลูมิเนียม ติดตั้งด้วย เครื่องใส่กรอบ, เพื่อปกป้องขอบกระจกและให้การรองรับเชิงกลระหว่างการขนส่งและการติดตั้ง
ส่วนการประกอบกรอบอาจรวมถึง:
เครื่องติดกาวกรอบอัตโนมัติ
ระบบป้อนกรอบอะลูมิเนียม
อุปกรณ์ใส่คีย์มุม
เครื่องประกอบกรอบ
เครื่องประกอบกรอบแบบนิวเมติกหรือไฮดรอลิก
อุปกรณ์เจาะกรอบ
น้ำยาซีลถูกทาภายในโปรไฟล์อะลูมิเนียมก่อนที่กรอบทั้งสี่ส่วนจะถูกกดรอบโมดูลที่ผ่านการลามิเนต
กรอบที่เสร็จแล้วต้องเป็นสี่เหลี่ยม แข็งแรง และปิดผนึกอย่างถูกต้อง ข้อบกพร่องทั่วไปของกรอบ ได้แก่ มุมหลวม น้ำยาซีลไม่เพียงพอ น้ำยาซีลมากเกินไป รอยขีดข่วน และขนาดกรอบไม่ถูกต้อง
โมดูลแก้ว-แก้วแบบไม่มีกรอบอาจไม่จำเป็นต้องใช้กระบวนการนี้ ขึ้นอยู่กับการออกแบบผลิตภัณฑ์
13. เครื่องติดตั้งกล่องรวมสาย
การเชื่อมกล่องรวมสายทำงานรอบ 16 วินาทีหรือน้อยกว่าที่การวางตำแหน่ง CCD ±0.1 mm โดยอัตราผ่านสำหรับแรงดึงในการเชื่อมคาดหวังที่หรือใกล้ 100%
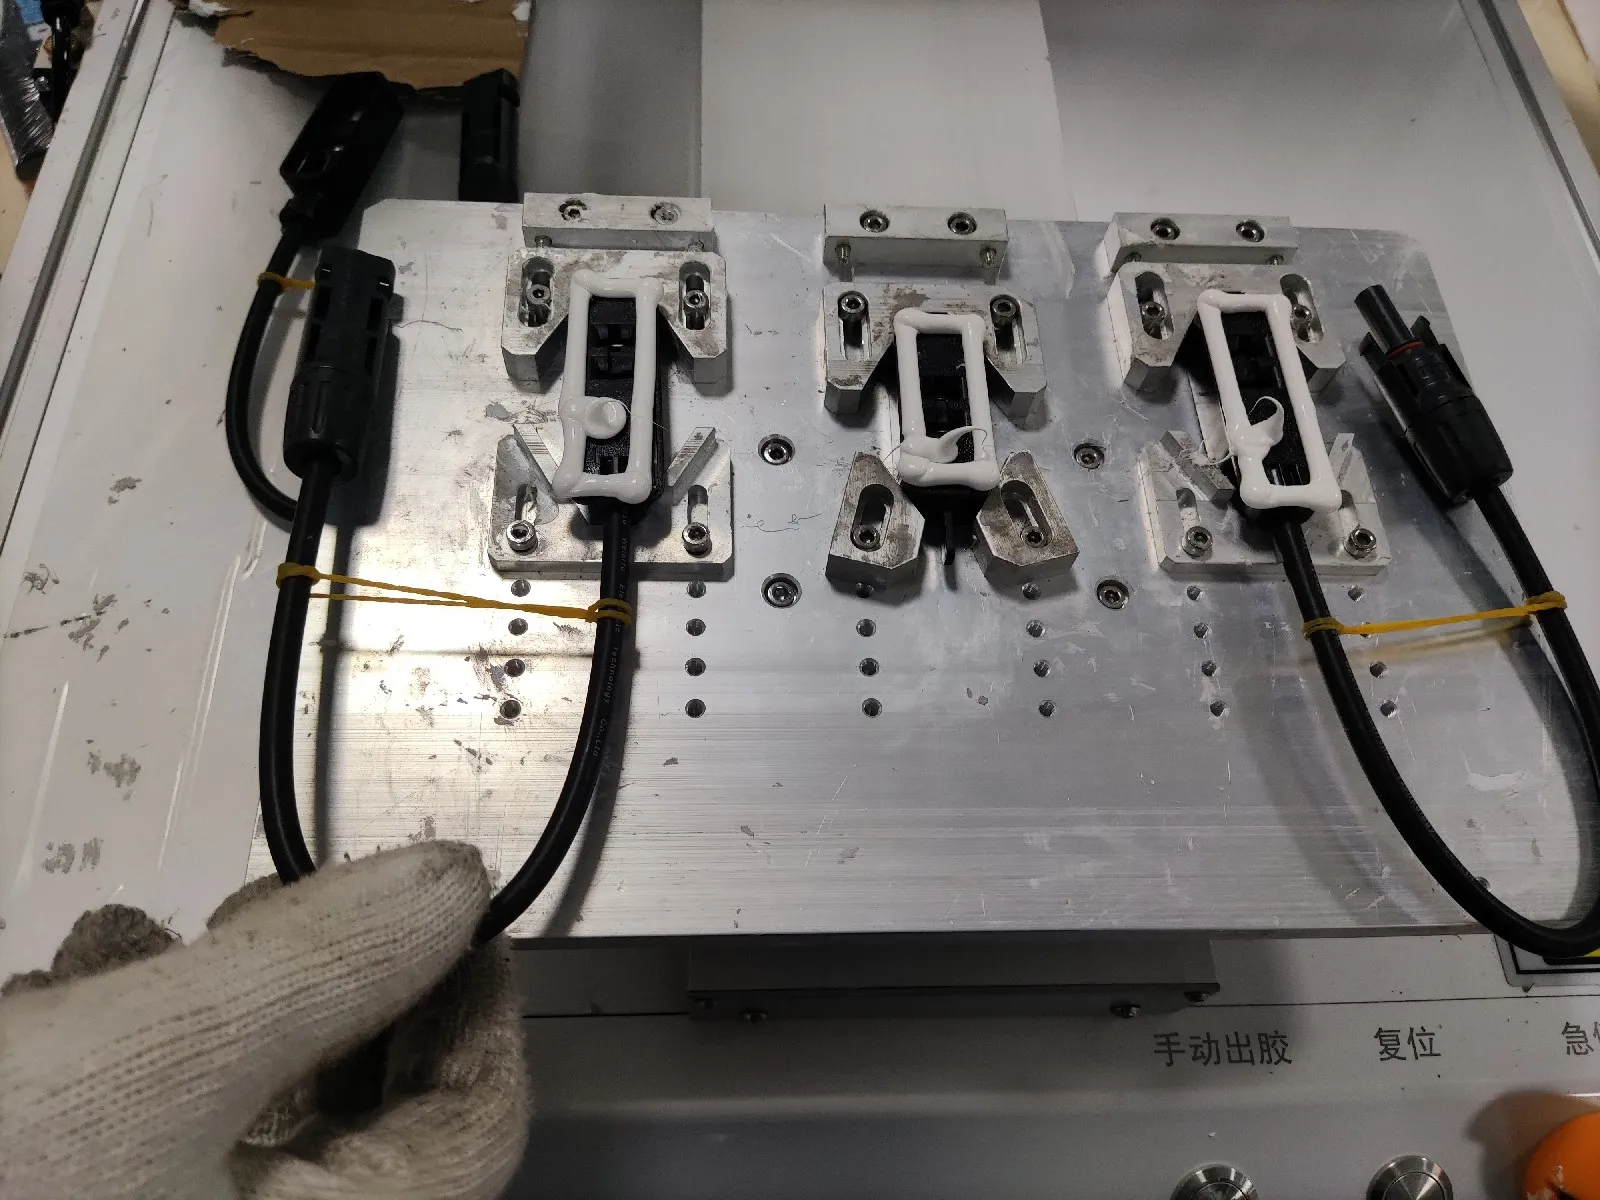
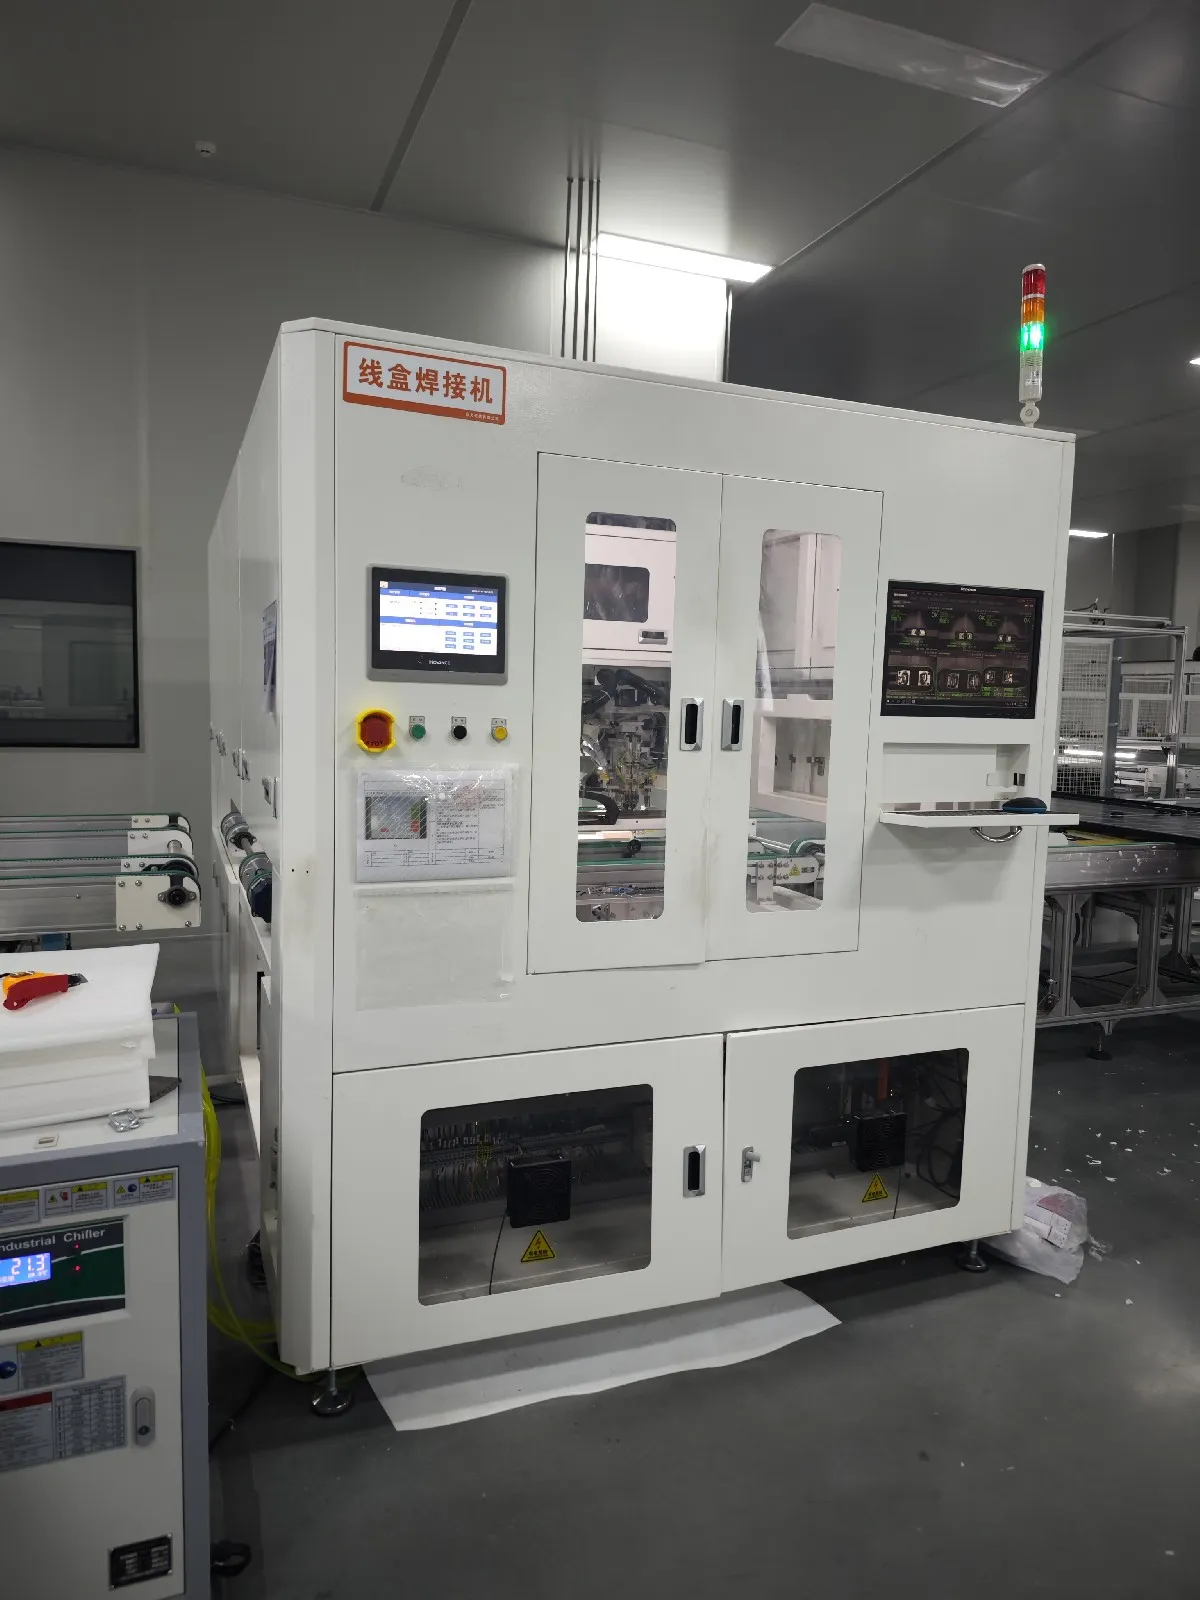
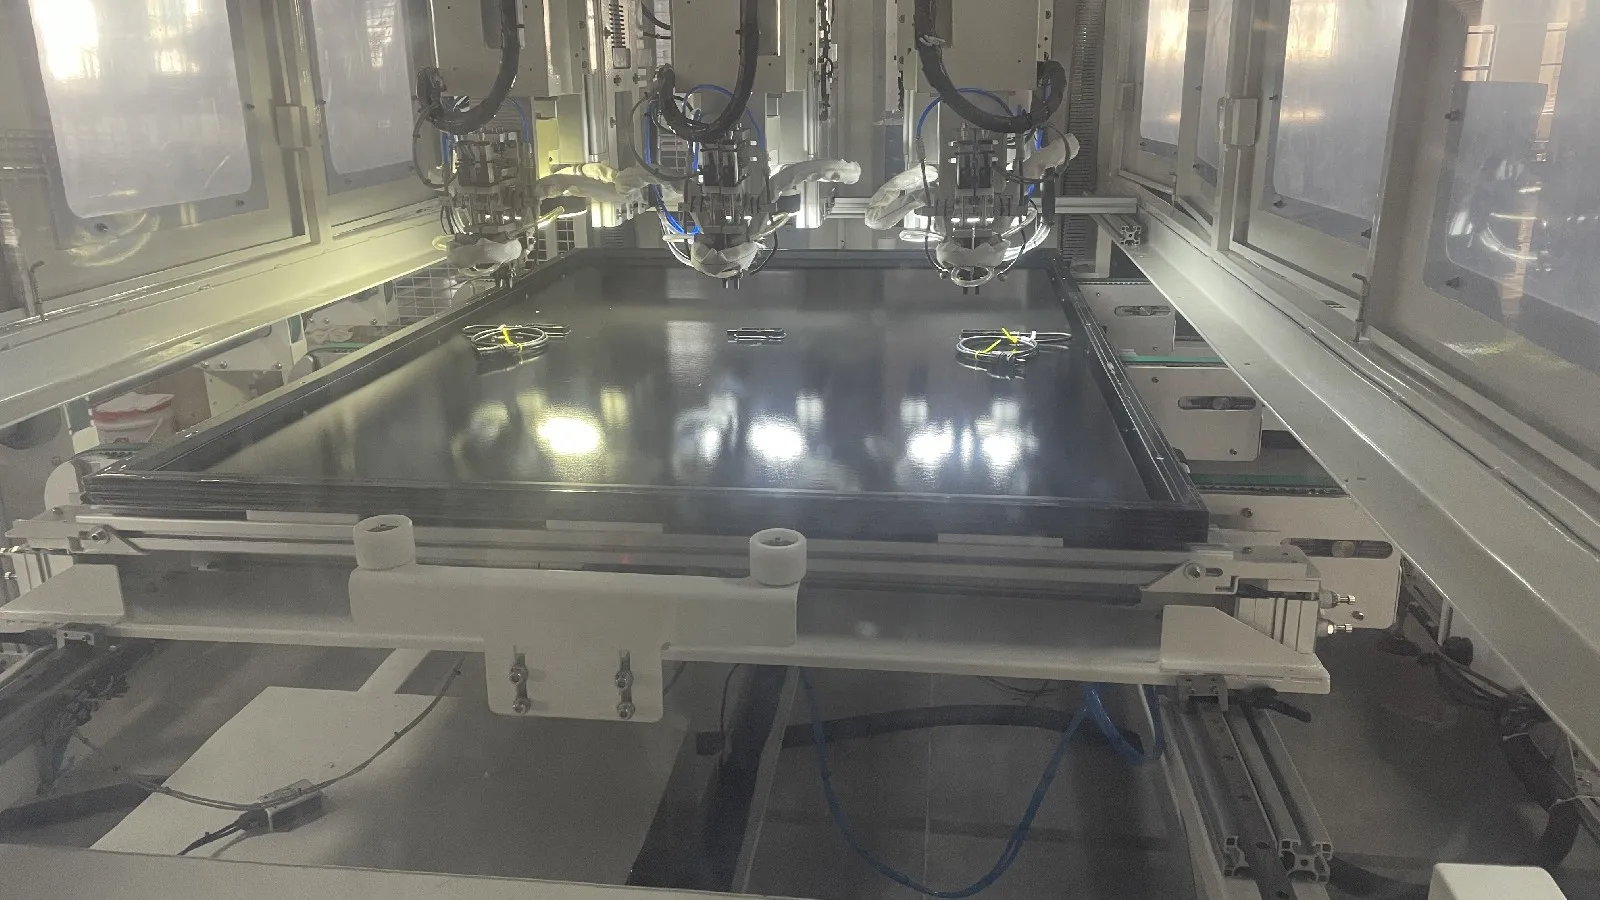
กล่องรวมสาย (junction box) รวบรวมกระแสไฟฟ้าจากวงจรเซลล์และเชื่อมต่อระหว่างโมดูลกับระบบ PV ภายนอก ติดตั้งบน เครื่องเชื่อมกล่องรวมสาย.
กระบวนการกล่องรวมสายอาจรวมถึง:
การวางตำแหน่งกล่องรวมสาย
การจ่ายซิลิโคนหรือกาว
การบัดกรีริบบิ้นนำออก
การเชื่อมขั้วต่ออัตโนมัติ
การเติมกาว AB
การเคลือบ
การตรวจสอบสายเคเบิลและขั้วต่อ
เครื่องเชื่อมกล่องรวมสายจะเชื่อมต่อริบบิ้นนำออกจากโมดูลเข้ากับขั้วต่อของกล่องรวมสาย จากนั้นเครื่องจ่ายหรือเครื่องอุดจะใช้สารเคลือบหลุมร่องฟันหรือวัสดุเติมเพื่อป้องกันการเชื่อมต่อไฟฟ้าจากความชื้น การเคลื่อนไหว และการกัดกร่อน
วัสดุกาวและวัสดุอุดต้องได้รับเวลาในการบ่มที่เพียงพอก่อนการทดสอบและบรรจุภัณฑ์ขั้นสุดท้าย
14. เครื่องทดสอบ EL ขั้นสุดท้าย
EL ขั้นสุดท้ายมักเป็นความละเอียดที่สูงกว่าของการตรวจสอบทั้งสอง โดยมีกล้องสี่ตัวที่ 5,440 × 3,648 พิกเซล และความแม่นยำในการถ่ายภาพประมาณ 0.5 mm ต่อพิกเซลบนเครื่องจักรปัจจุบัน
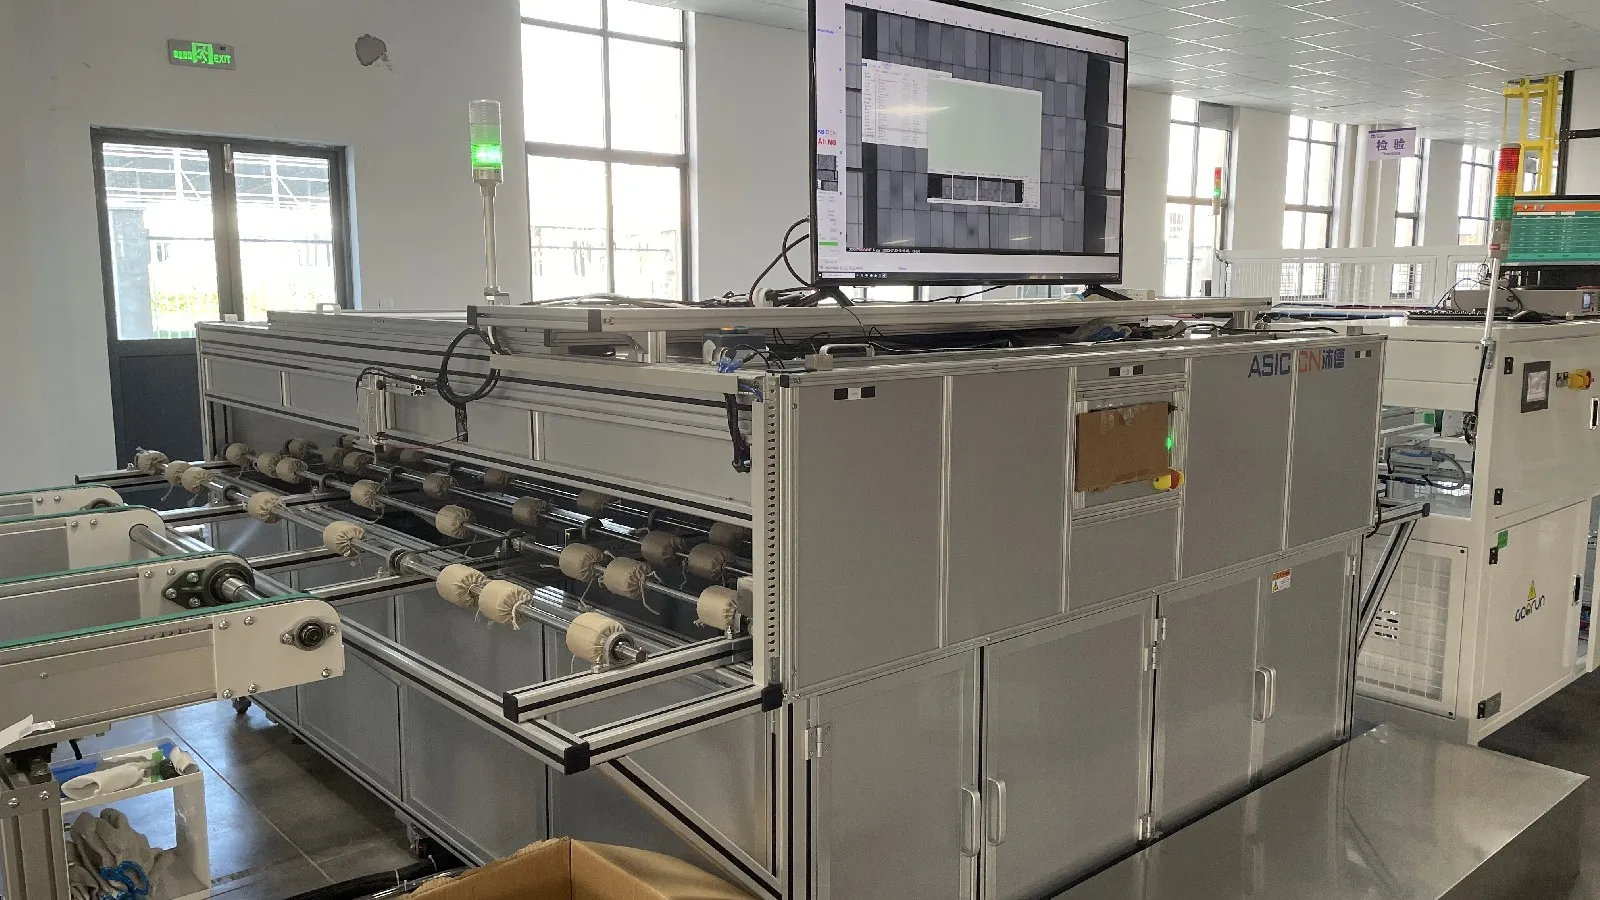
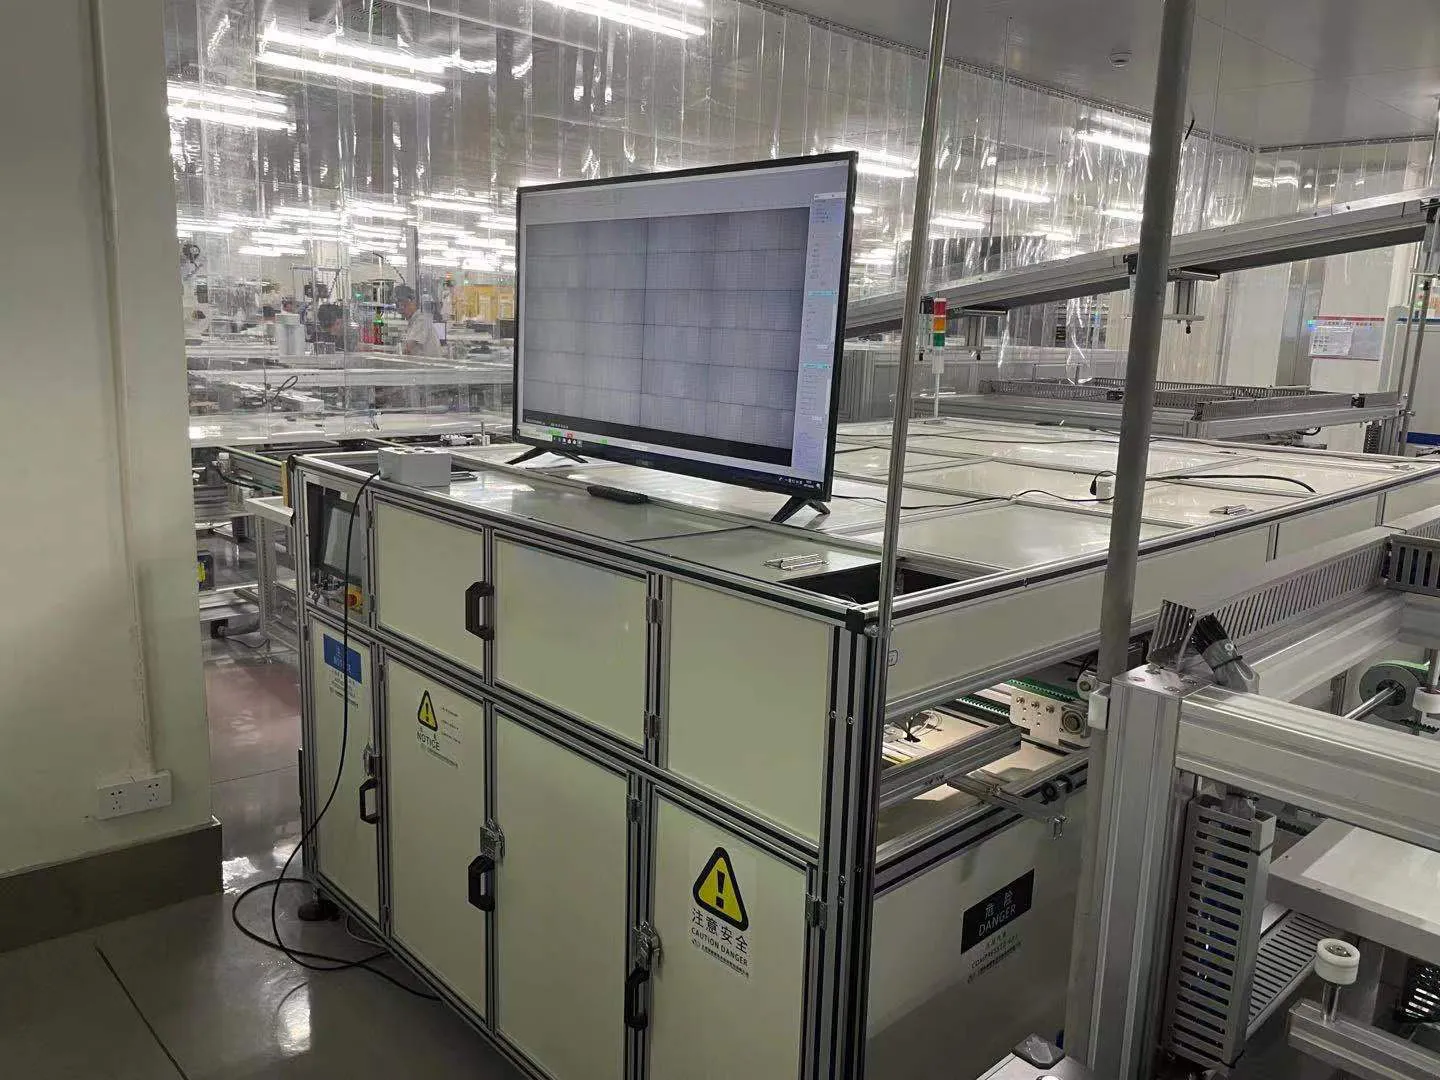
โดยปกติแล้วจะทำการทดสอบ EL ครั้งที่สองหลังจากการเคลือบหรือการประกอบโมดูลขั้นสุดท้าย
การทดสอบนี้จำเป็นเนื่องจากอาจเกิดรอยแตกขนาดเล็กใหม่ขึ้นในระหว่างการเคลือบ การตัดแต่ง การใส่กรอบ หรือการจัดการวัสดุ
ภาพ EL ขั้นสุดท้ายสามารถเปิดเผย:
รอยแตกขนาดเล็กของเซลล์
เซลล์แตก
นิ้วที่ขาดการเชื่อมต่อ
รอยต่อบัดกรีไม่ดี
บัสบาร์แตก
พื้นที่ที่ไม่ทำงานทางไฟฟ้า
การหยุดชะงักของสตริง
ซอฟต์แวร์วิเคราะห์ภาพอัตโนมัติสามารถช่วยจำแนกข้อบกพร่องได้ แต่ผู้ผลิตยังคงต้องมีมาตรฐานการยอมรับที่ชัดเจน ระบบต้องกำหนดว่าข้อบกพร่องใดที่ยอมรับได้ ข้อใดต้องแก้ไข และข้อใดต้องปฏิเสธ
15. เครื่องจำลองแสงอาทิตย์และเครื่องทดสอบ I-V
เครื่องจำลองแสงอาทิตย์ถูกจัดเกรดตามความเข้ากันได้ของสเปกตรัม โดยช่วงเกรด A+ อยู่ระหว่าง 0.875 ถึง 1.125 ที่ความเข้มแสง 200 ถึง 1,200 W/m² และเวลารอบประมาณ 25 วินาที
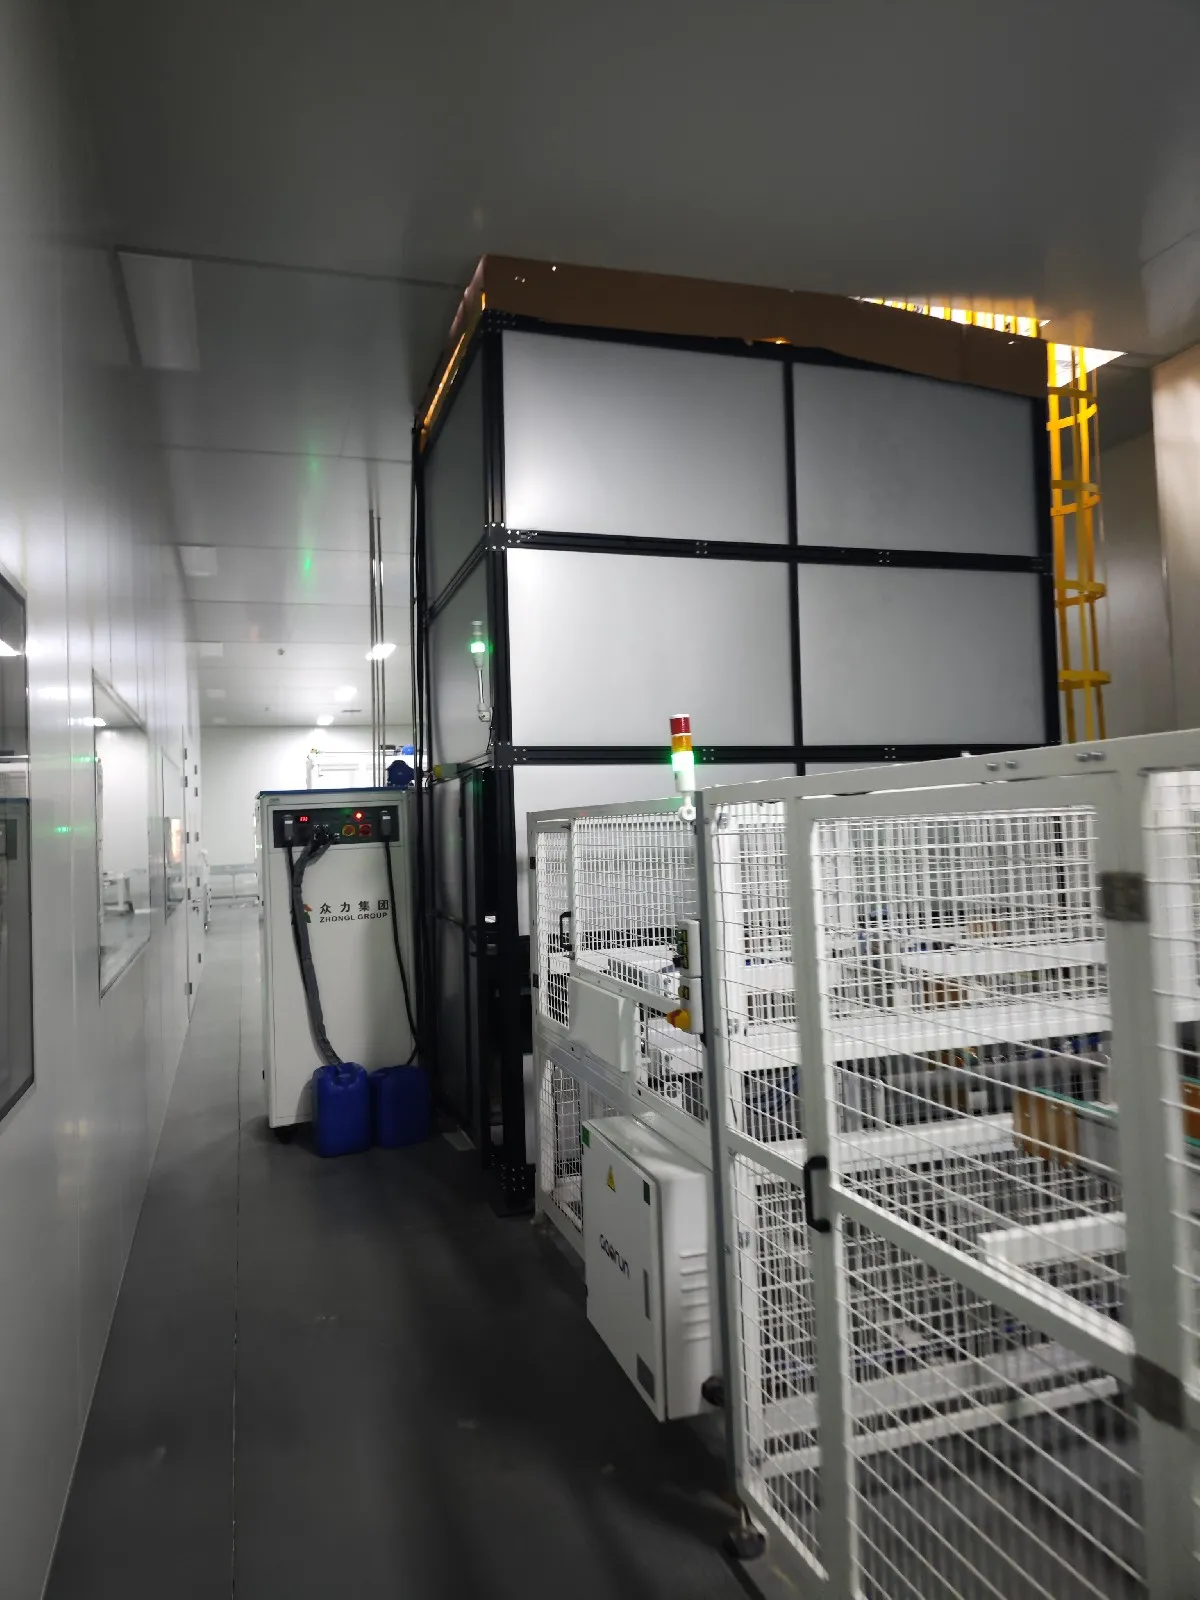
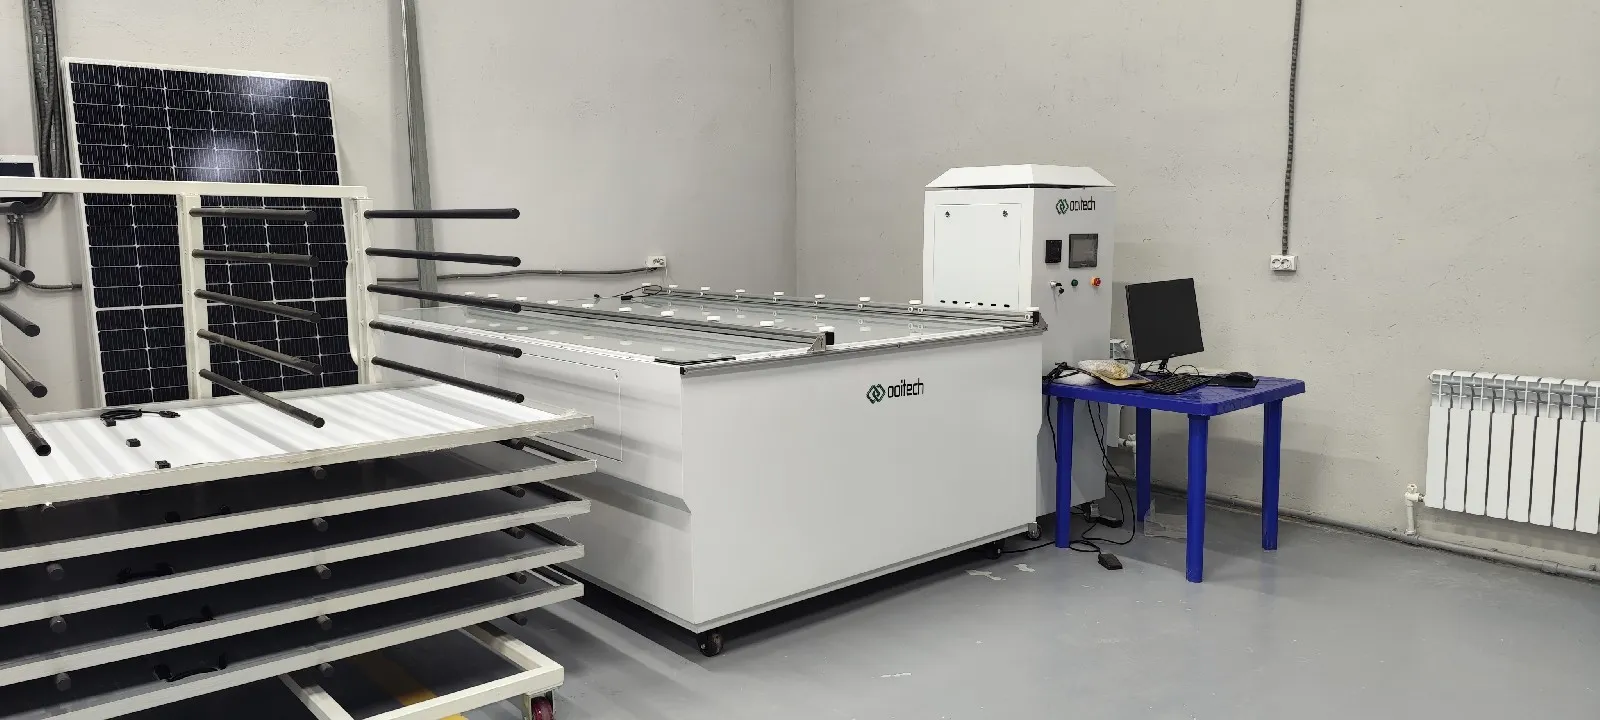
สายการผลิต เครื่องจำลองโซลาร์, หรือที่รู้จักในชื่อแฟลชเทสเตอร์หรือเครื่องทดสอบ I-V วัดประสิทธิภาพทางไฟฟ้าของแผงโซลาร์ที่เสร็จแล้วภายใต้แสงสว่างที่ควบคุม
เครื่องทดสอบจะบันทึกพารามิเตอร์รวมถึง:
กำลังไฟฟ้าสูงสุด
แรงดันไฟฟ้าวงจรเปิด
กระแสไฟฟ้าลัดวงจร
แรงดันไฟฟ้าที่ใช้งาน
กระแสไฟฟ้าที่ใช้งาน
Fill factor
ประสิทธิภาพของโมดูล
เส้นโค้ง I-V สมบูรณ์
กำลังไฟฟ้าที่วัดได้ใช้ในการจัดเกรดแผงและสร้างป้ายชื่อหรือป้ายการผลิต
เครื่องจำลองแสงอาทิตย์ควรมีการจับคู่สเปกตรัม ความสม่ำเสมอของแสง และความเสถียรที่เหมาะสม ความเร็วในการทดสอบต้องตรงกับกำลังการผลิตของสายการผลิตที่เหลือ มิฉะนั้น แผงที่เสร็จแล้วจะเริ่มสะสมที่หน้าเครื่องทดสอบ
16. อุปกรณ์ทดสอบความปลอดภัย
เครื่องทดสอบ Hi-pot และฉนวนทำงานตั้งแต่ 0.1 kV ถึง 10 kV โดยวัดกระแสรั่วไหลเป็นมิลลิแอมป์ และการทดสอบความต่อเนื่องของกราวด์ใช้กระแส 5–60 A แบบตั้งโปรแกรมได้ในช่วงที่ลงไปถึงมิลลิโอห์ม
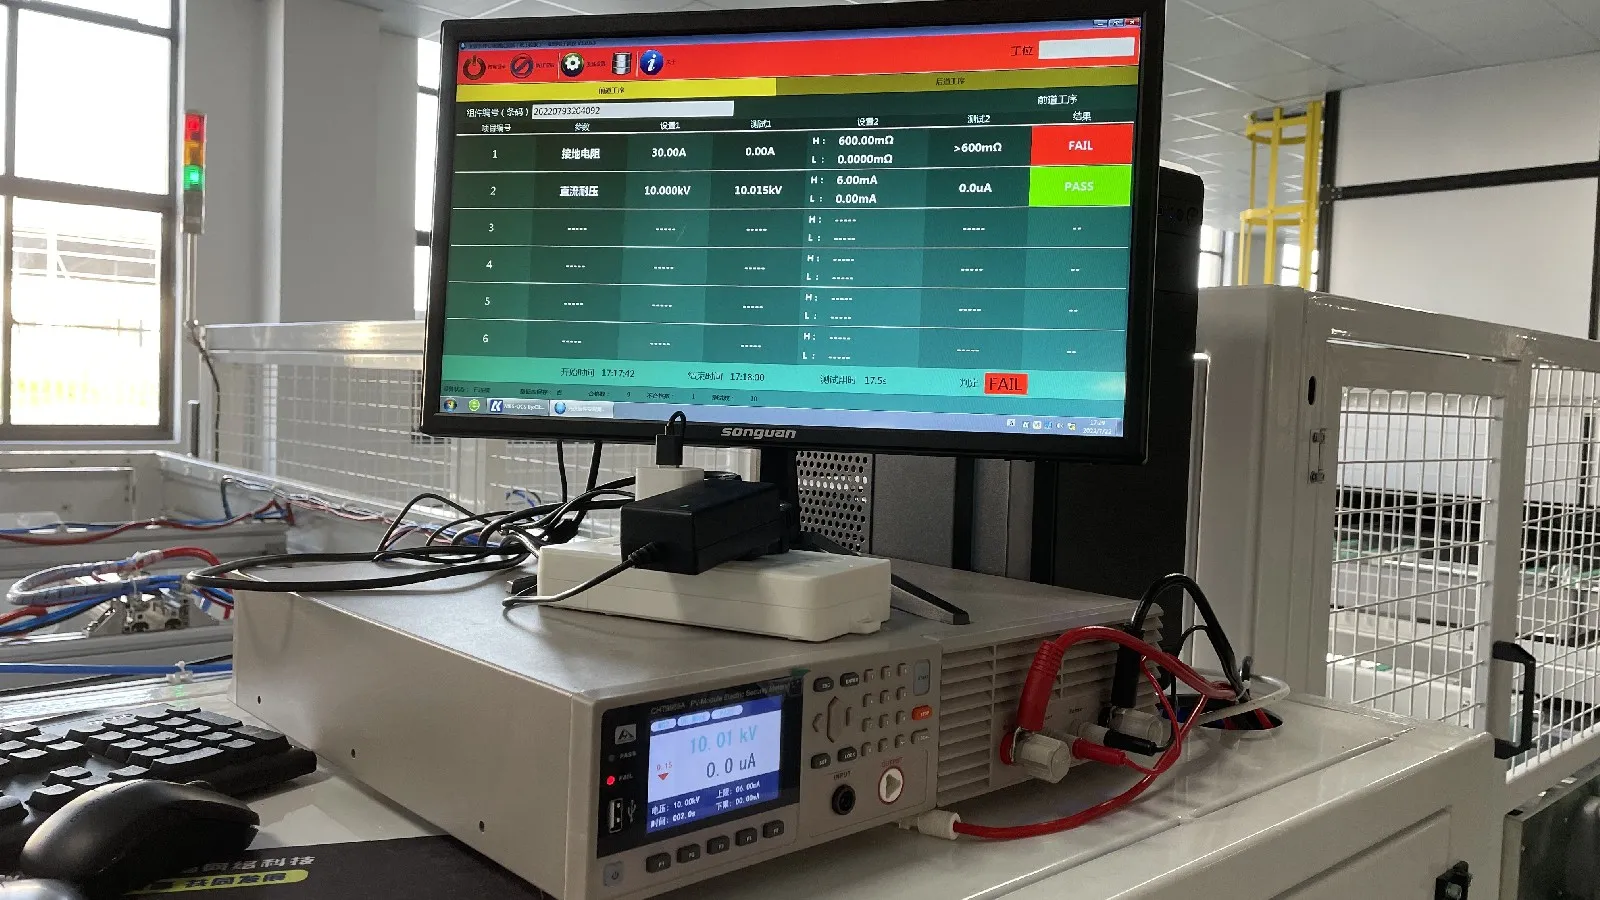
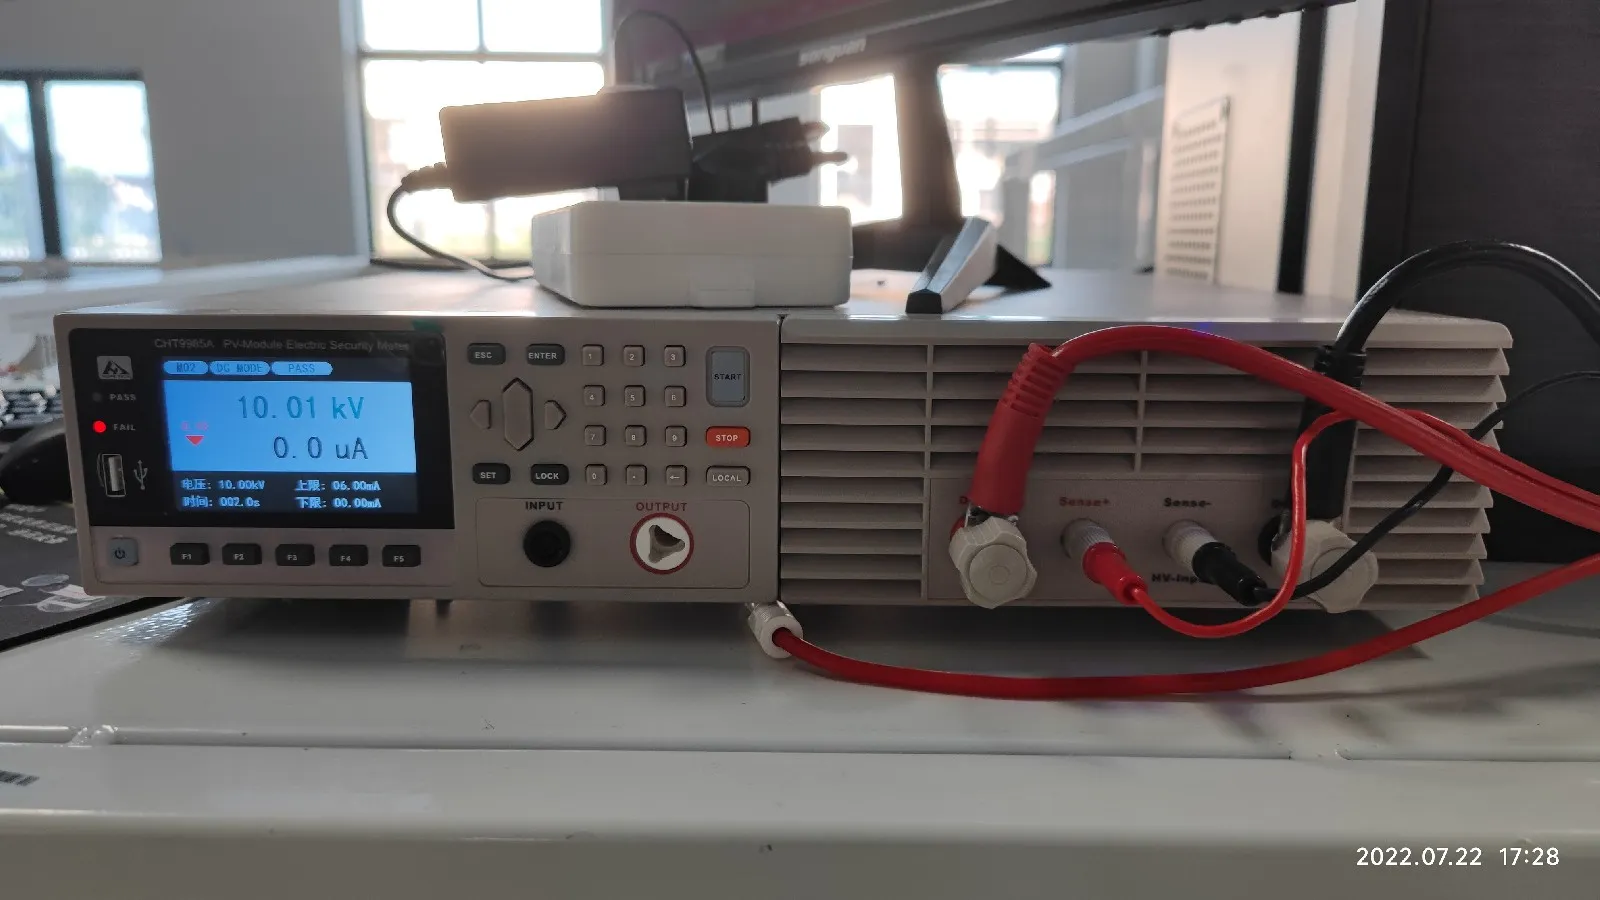
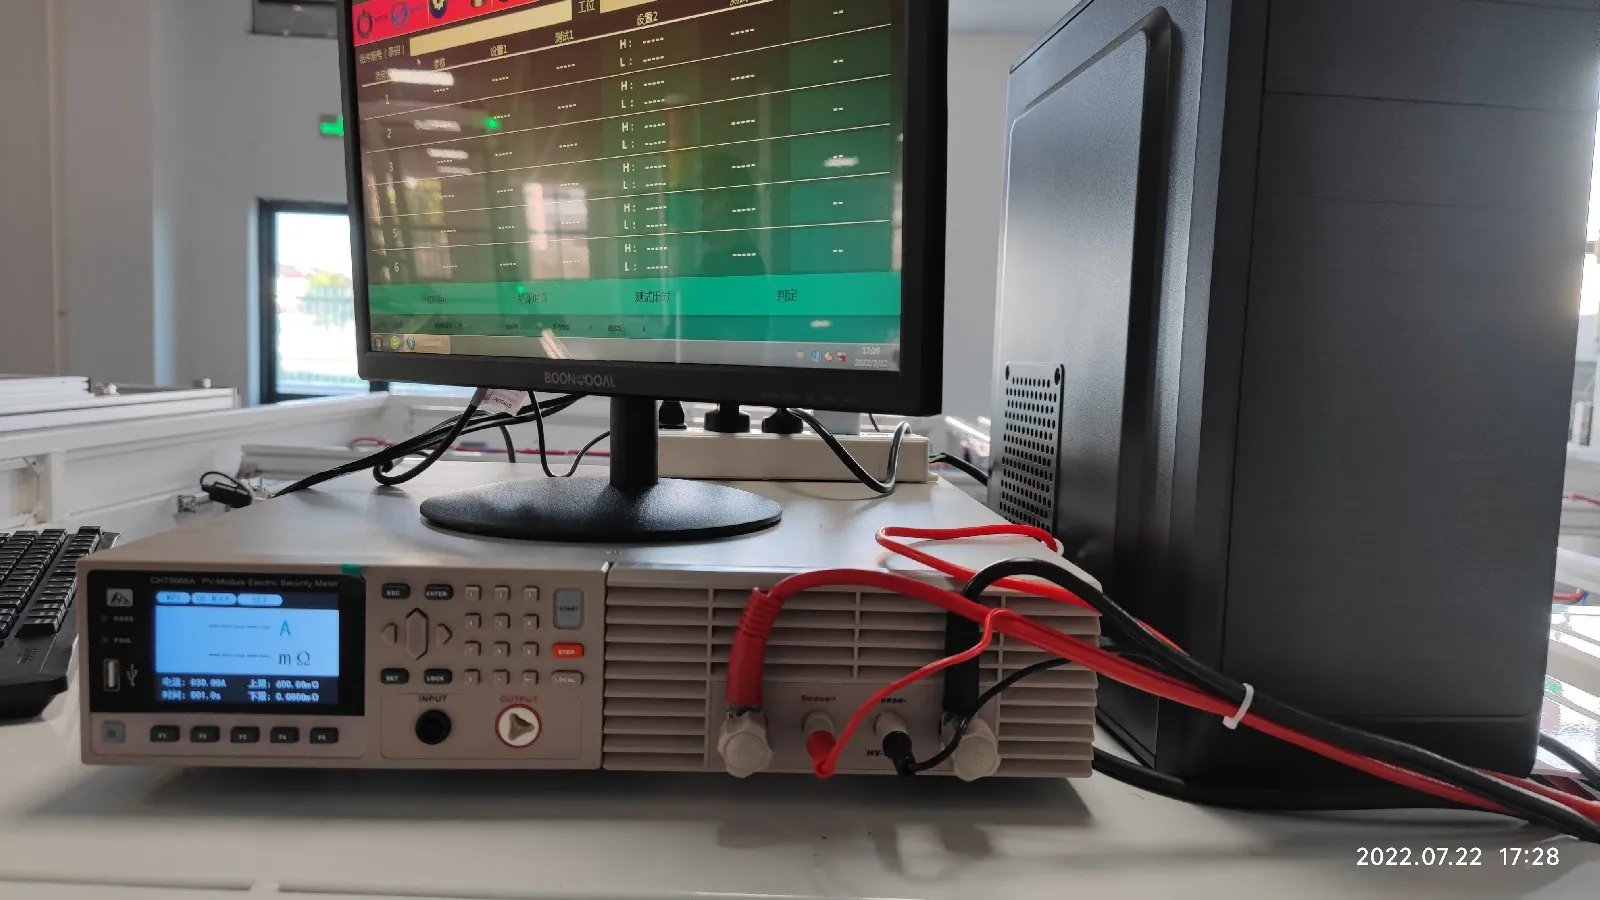
กำลังไฟฟ้าที่ผลิตได้เป็นเพียงส่วนหนึ่งของการควบคุมคุณภาพขั้นสุดท้าย แผงจะต้องปลอดภัยทางไฟฟ้าด้วย
อุปกรณ์ทดสอบความปลอดภัยทั่วไปได้แก่:
เครื่องทดสอบไฮพอต
เครื่องทดสอบความต้านทานฉนวน
เครื่องทดสอบความต่อเนื่องของกราวด์
เครื่องทดสอบกระแสรั่วไหล
การทดสอบไฮพอตใช้แรงดันไฟฟ้าสูงระหว่างวงจรไฟฟ้าภายในกับกรอบโมดูลเพื่อตรวจสอบความสมบูรณ์ของฉนวน
การทดสอบความต่อเนื่องของกราวด์วัดการเชื่อมต่อทางไฟฟ้าระหว่างกรอบอะลูมิเนียมกับจุดต่อกราวด์ การทดสอบฉนวนตรวจสอบว่าโมดูลสามารถทำงานได้อย่างปลอดภัยโดยไม่มีเส้นทางรั่วไหลที่เป็นอันตราย
สิ่งเหล่านี้เป็นการทดสอบการผลิตที่จำเป็น ไม่ใช่การตรวจสอบคุณภาพทางเลือก
17. สายการติดฉลาก คัดแยก และบรรจุภัณฑ์
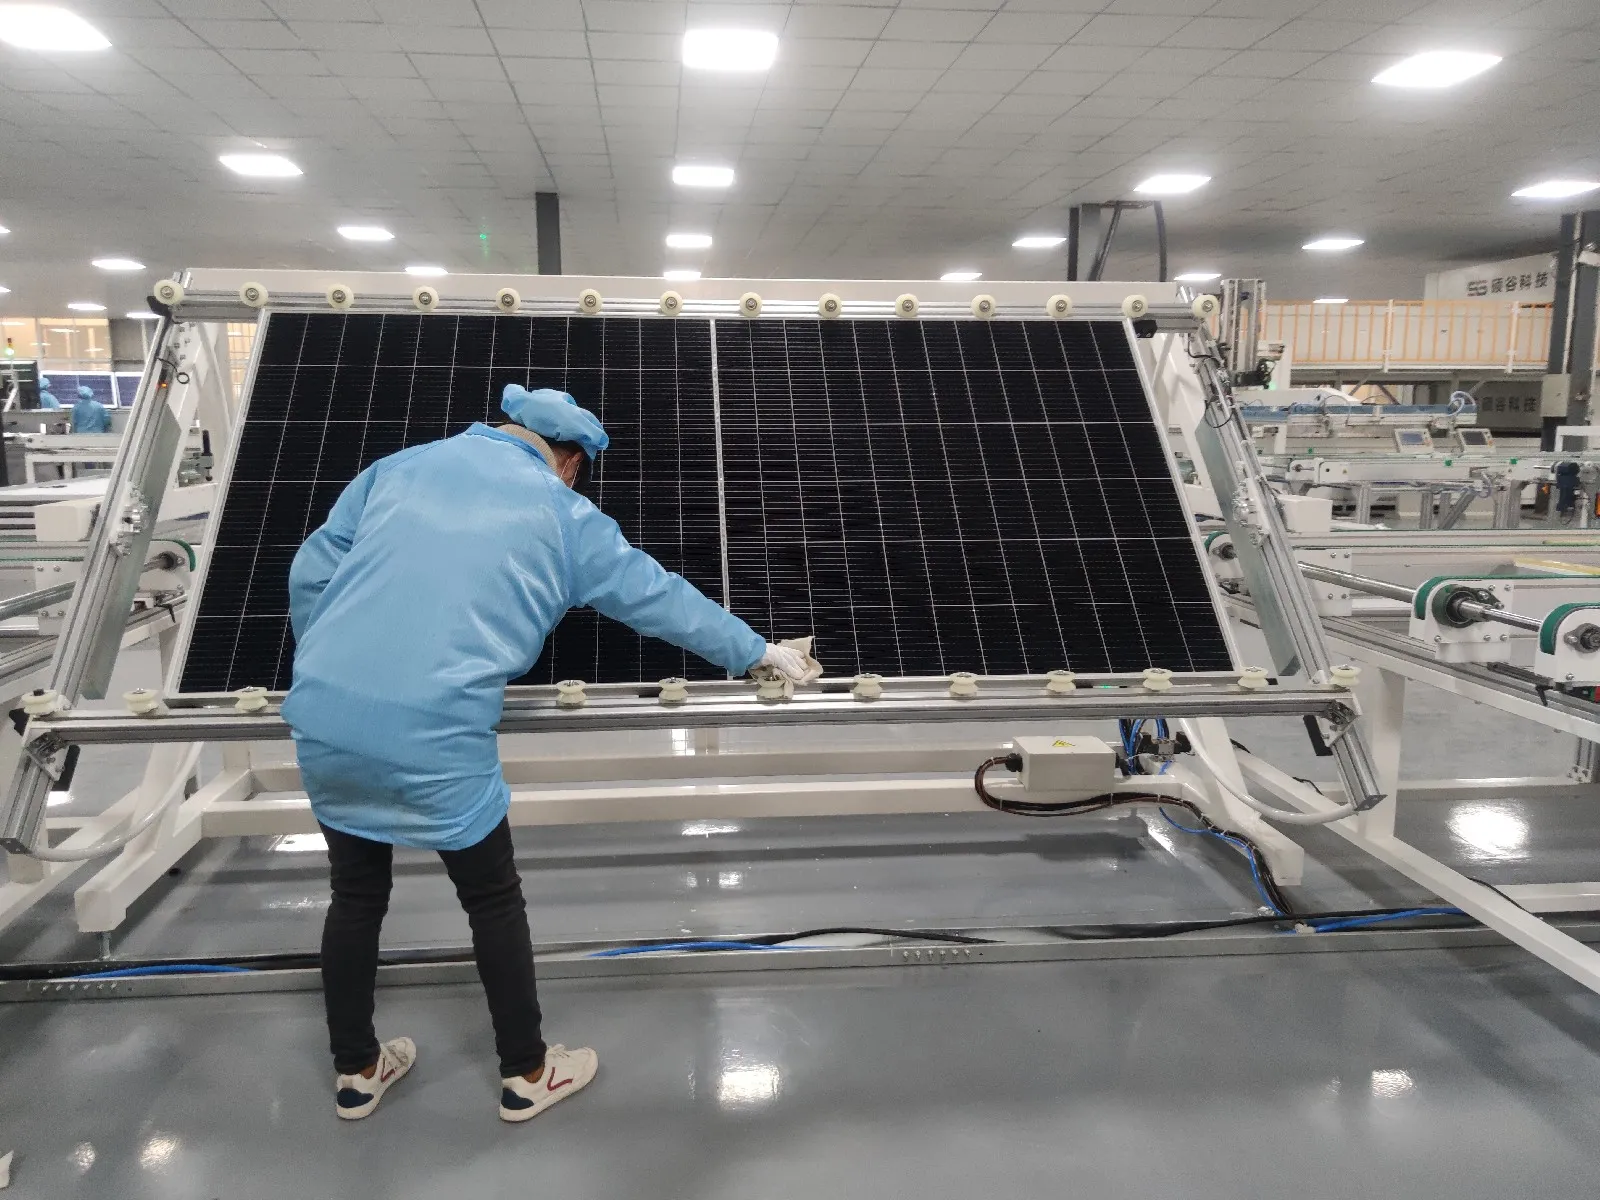
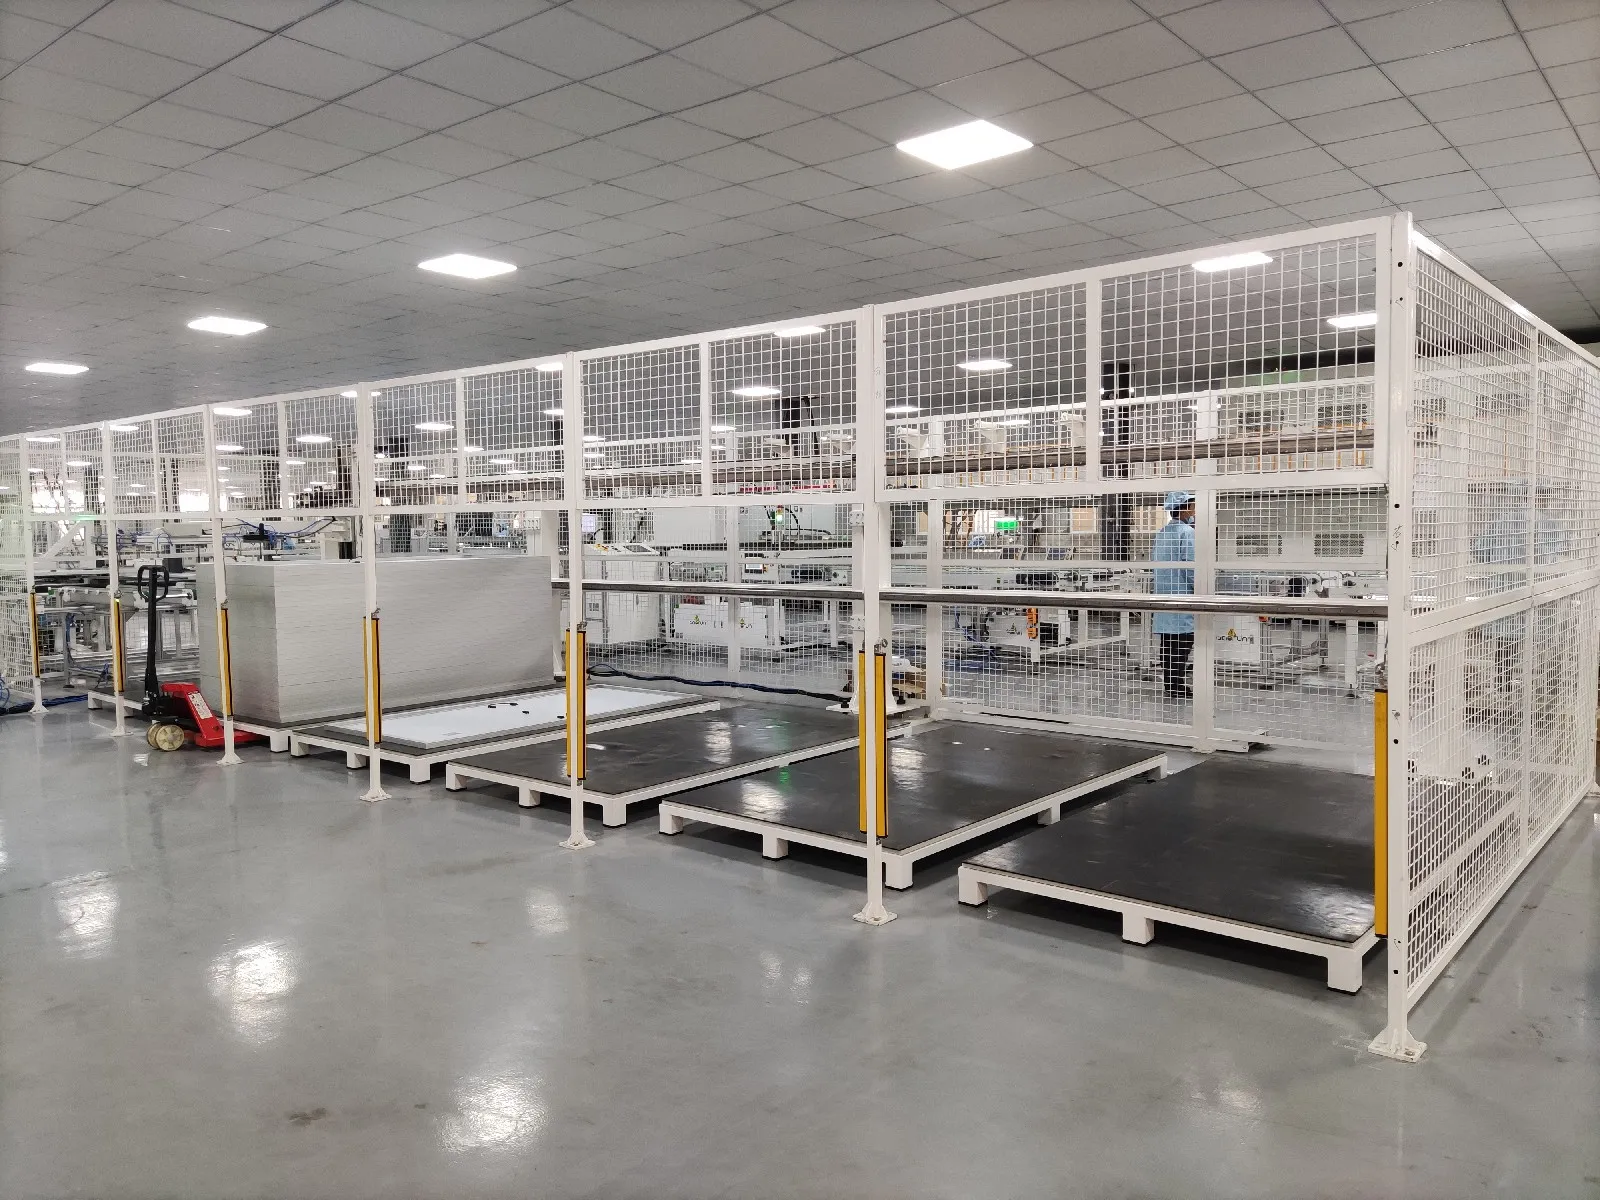
หลังจากแผงผ่านการตรวจสอบทางไฟฟ้า ความปลอดภัย EL และการตรวจสอบด้วยสายตา โรงงานจะพิมพ์ฉลากผลิตภัณฑ์และบันทึกผลการทดสอบขั้นสุดท้าย
โดยปกติแต่ละโมดูลจะได้รับหมายเลขซีเรียลที่ไม่ซ้ำกัน บนสายการผลิตอัตโนมัติ หมายเลขนี้สามารถเชื่อมต่อกับระบบ MES หรือระบบตรวจสอบย้อนกลับได้
จากนั้นโรงงานสามารถตรวจสอบย้อนกลับโมดูลที่เสร็จสมบูรณ์ไปยังข้อมูลต่างๆ เช่น:
ชุดเซลล์แสงอาทิตย์
ข้อมูลการผลิตสตริงเกอร์
ภาพ EL
สถานีวาง
สูตรลามิเนเตอร์
สถานีประกอบกรอบ
ผลการทดสอบ I-V
ผลการทดสอบความปลอดภัย
วันที่ผลิตและกะ
โมดูลที่เสร็จสมบูรณ์จะถูกคัดแยกตามระดับกำลัง ซ้อนกับวัสดุป้องกัน และบรรจุเพื่อการขนส่ง
บรรจุภัณฑ์อาจดูเหมือนเป็นกระบวนการง่ายๆ แต่การซ้อนที่ไม่ถูกต้องหรือการป้องกันที่ไม่เพียงพออาจทำให้โมดูลที่ดีเสียหายก่อนถึงไซต์โครงการ
กึ่งอัตโนมัติหรืออัตโนมัติเต็มรูปแบบ?
โรงงานผลิตแผงโซลาร์เซลล์ไม่จำเป็นต้องมีระบบอัตโนมัติเต็มรูปแบบเสมอไป
สายการผลิตกึ่งอัตโนมัติมักเหมาะสำหรับโครงการนำร่อง ผู้ผลิตในภูมิภาค และโรงงานที่มีกำลังการผลิตตามแผนต่ำ ผู้ปฏิบัติงานอาจจัดการงานบัสซิ่ง การเตรียมวัสดุ การตัดแต่ง การติดตั้งกล่องรวมสาย และการตรวจสอบด้วยสายตาด้วยตนเอง
สายการผลิตอัตโนมัติเต็มรูปแบบเพิ่มระบบจัดการด้วยหุ่นยนต์ สายพานลำเลียงอัตโนมัติ ระบบตรวจสอบแบบบูรณาการ บัฟเฟอร์การผลิต และการตรวจสอบย้อนกลับข้อมูล ให้ปริมาณงานที่สูงขึ้นและการควบคุมกระบวนการที่สม่ำเสมอมากขึ้น แต่ก็ต้องการความสามารถในการบำรุงรักษาที่แข็งแกร่งและการจัดการการผลิตที่ดีขึ้น
ระดับของระบบอัตโนมัติที่ถูกต้องขึ้นอยู่กับ:
กำลังการผลิตต่อปีตามแผน
การออกแบบโมดูล
เทคโนโลยีเซลล์
เงินลงทุนที่มี
สภาพแรงงานในท้องถิ่น
ข้อกำหนดด้านคุณภาพผลิตภัณฑ์
แผนการขยายในอนาคต
อย่าเลือกเครื่องจักรแต่ละเครื่องแยกกัน
เครื่องจักรที่ใหญ่ที่สุดไม่ใช่เครื่องจักรที่สำคัญที่สุดเสมอไป และเครื่องจักรที่เร็วที่สุดไม่ได้สร้างสายการผลิตที่เร็วที่สุดโดยอัตโนมัติ
กำลังการผลิตต้องสมดุลกันในทุกขั้นตอน ตั้งแต่การตัดเซลล์ การทำสตริง การวาง การบัสซิ่ง การเคลือบ การทำกรอบ การติดตั้งกล่องรวมสาย และการทดสอบขั้นสุดท้าย
โรงงานยังต้องการระบบสนับสนุน เช่น:
สายพานลำเลียงอัตโนมัติ
บัฟเฟอร์การผลิต
เครื่องอัดอากาศ
ระบบสุญญากาศ
เครื่องทำความเย็น
การจัดเก็บวัสดุ
ซอฟต์แวร์ MES และการตรวจสอบย้อนกลับ
พื้นที่บำรุงรักษา
พื้นที่ควบคุมคุณภาพ
การออกแบบโมดูลต้องได้รับการยืนยันก่อนเลือกอุปกรณ์ สายการผลิตที่ออกแบบมาสำหรับโมดูล PERC แบบเต็มเซลล์แบบดั้งเดิมอาจไม่เหมาะกับเซลล์ครึ่งเซลล์ TOPCon ขนาดใหญ่ โมดูล HJT เซลล์ BC หรือแผงกระจก-กระจกหนักโดยไม่ต้องเปลี่ยนเครื่องจักรหลายเครื่อง
แผนโรงงานที่สมจริงควรเริ่มต้นด้วยข้อกำหนดโมดูลเป้าหมายและกำลังการผลิตต่อปี รายการเครื่องจักรสุดท้ายจะตามมาหลังจากนั้น
มุมมองของเรานั้นเรียบง่าย: โรงงานผลิตแผงโซลาร์เซลล์ที่เชื่อถือได้ไม่ใช่แค่กองเครื่องจักรที่น่าประทับใจ แต่เป็นระบบการผลิตที่สมดุล และ Ooitech สามารถจัดหาสายการผลิตแผงโซลาร์เซลล์แบบกึ่งอัตโนมัติและอัตโนมัติเต็มรูปแบบตั้งแต่ 5 MW ถึง 1.2 GW การออกแบบผังโรงงาน การติดตั้ง การฝึกอบรม การสนับสนุนวัตถุดิบ และบริการหลังการขายทั่วโลก
อ่านที่เกี่ยวข้อง: อะไรเป็นตัวกำหนด ราคาเครื่องจักรผลิตแผงโซลาร์เซลล์, สิ่งที่ ต้นทุนโรงงานผลิตแผงโซลาร์ ครอบคลุมนอกเหนือจากอุปกรณ์ และ how to start a solar panel manufacturing business.
ที่เกี่ยวข้อง: เครื่องจักรผลิตแผงโซลาร์เซลล์: สถานีและผังการจัดวาง อธิบายว่าลำดับกระบวนการเดียวกันถูกปรับขนาดจาก 5 MW เป็น 1.2 GW ได้อย่างไร และต้องกำหนดอินพุตใดให้คงที่ก่อนสั่งซื้อ
ที่เกี่ยวข้อง: สายการประกอบกล่องรวมสายแผงโซลาร์อัตโนมัติ: สถานี ครอบคลุมกลุ่มเครื่องจักรทั้งห้ากลุ่ม อัตราการผลิตประมาณ 1,000 ชิ้น/ชม. และสาธารณูปโภคที่กำหนดผังการจัดวาง
การอ่านเพิ่มเติมและข้อมูลพื้นฐาน
เอกสารอ้างอิงสาธารณะเกี่ยวกับหัวข้อนี้ จัดพิมพ์โดยองค์กรที่ดูแลแผนงานเทคโนโลยีและข้อมูลตลาดของอุตสาหกรรม: