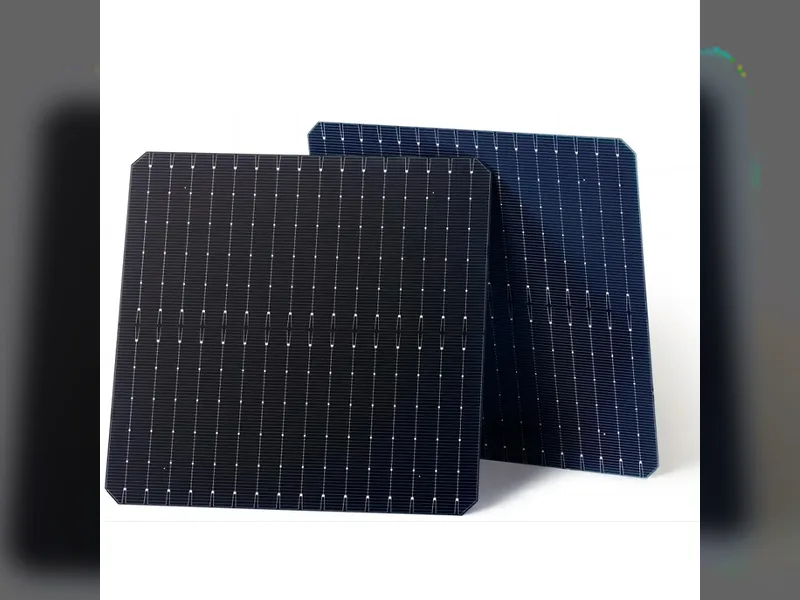
ขอบตัดด้วยเลเซอร์ใน TOPCon: การพาสซีเวตหน้าตัด
สารบัญ
คำตอบสั้น: การตัดเซลล์ออกเป็นสี่ส่วนจะแยกมันตามร่องเลเซอร์ และร่องนั้นทำให้เกิดซิลิคอนเปลือยบนผนังทั้งสองด้าน วิธีการที่เผยแพร่คือการปลูกทันเนลออกไซด์บางๆ บนผนัง สะสมโพลี-Si ที่เจือด้วย n⁺ ทับลงไป และปิดทับโพลี-Si ด้วย AlOₓ เพื่อให้หน้าตัดทำหน้าที่เหมือนคอนแทกต์แบบเลือกสรรแทนที่จะเป็นศูนย์กลางการรวมตัวใหม่ ทุกขั้นตอนที่เพิ่มเข้ามาล้วนเป็นอุณหภูมิต่ำ ซึ่งเป็นสิ่งที่ทำให้มันน่าสนใจสำหรับสายการผลิตที่ใช้ LPCVD อยู่แล้ว
เซลล์แบบตัดสี่ส่วนและตัดหลายส่วนกลายเป็นงานผลิตปกติในปัจจุบัน และเหตุผลคือคณิตศาสตร์: การแยกเซลล์ออกเป็นสี่ส่วนช่วยลดกระแสที่แต่ละริบบิ้นต้องนำ ลดระยะทางข้ามนิ้วมือ และลดการสูญเสียความต้านทานในการเชื่อมต่อระหว่างกัน ผลตอบแทนนั้นเป็นของจริง และนั่นคือเหตุผลที่ เซลล์ TOPCon แบบตัดสี่ส่วน กลายเป็นค่าตั้งต้นก่อนที่ใครจะโต้แย้งเรื่องต้นทุน
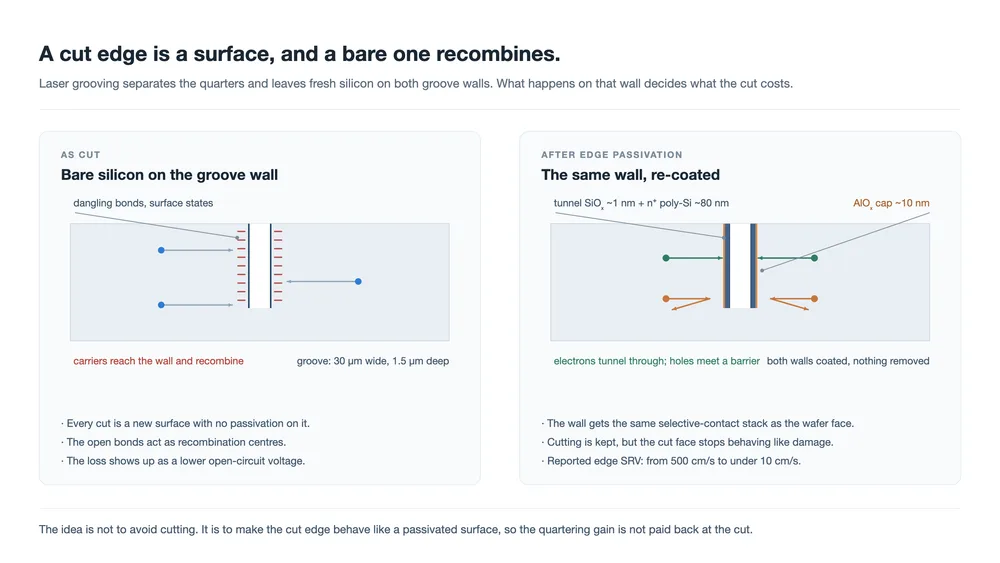
ต้นทุนอยู่ที่การตัดเอง ร่องเลเซอร์แยกสี่ส่วนออกจากกัน และผนังที่มันเปิดออกคือซิลิคอนที่ไม่เคยมีชั้นพาสซิเวชันอยู่เลย สถานะที่ผิวตรงนั้นอยู่กลางแบนด์แกป และพาหะที่ไปถึงผนังจะรวมตัวใหม่ นั่นคือการสูญเสียแรงดัน ไม่ใช่การสูญเสียจากการบังเงา และมันไม่ปรากฏในการวัดใดๆ ที่ทำก่อนขั้นตอนการตัด
วิธีการที่อธิบายด้านล่างหยุดปฏิบัติต่อผนังนั้นว่าเป็นความเสียหายที่ต้องลดให้น้อยที่สุด และปฏิบัติต่อมันว่าเป็นพื้นผิวที่ต้องเคลือบ มันเป็นแนวคิดคอนแทกต์แบบเลือกสรรเดียวกับที่ TOPCon ใช้บนหน้าผลึกอยู่แล้ว นำมาใช้กับพื้นผิวที่การตัดสร้างขึ้นเมื่อไม่กี่ขั้นตอนก่อนหน้านี้
ขอบตัดคือพื้นผิว และมันเป็นพื้นผิวที่แย่ที่สุดบนเซลล์
พื้นผิวซิลิคอนอื่นๆ ทุกแห่งในโมดูลสำเร็จรูปได้ผ่านลำดับการพาสซิเวชันเต็มรูปแบบ: การสร้างพื้นผิวขรุขระ การทำความสะอาด ชั้นไดอิเล็กทริก บางครั้งมีชั้นเจือสารอยู่ข้างใต้ ผนังร่องไม่ได้รับสิ่งเหล่านั้นเลย มันถูกสร้างขึ้นหลังจากรอยต่อด้านหน้าถูกสร้างและหลังจากชั้นด้านหลังถูกสะสม ดังนั้นสิ่งที่เลเซอร์ทิ้งไว้คือวัตถุดิบ
ตัวเลขที่มักอ้างถึงสำหรับพื้นผิวประเภทนั้นน่าท้อใจ ความหนาแน่นสถานะที่รอยต่อประมาณ 1 × 1012 cm−2 eV−1 และความเร็วการรวมตัวใหม่ที่ผิวสูงกว่า 500 cm/s ทั้งสองรายงานสำหรับกรณีตัดสดในแหล่งที่มาที่บทความนี้อ้างอิง เทียบกับพื้นผิวที่ผ่านการพาสซิเวชันซึ่งวัดได้ในระดับหลักหน่วย cm/s ขอบตัดที่ไม่ผ่านการบำบัดจะรวมตัวใหม่เร็วกว่าประมาณสองอันดับขนาด
สิ่งที่ทำให้มันสำคัญไม่ใช่พื้นที่ ร่องตัดขวางกว้าง 30 µm และลึกประมาณ 1.5 µm และการตัดเซลล์ M10 ออกเป็นสี่ส่วนจะเปิดผนังประมาณหนึ่งตารางมิลลิเมตรเทียบกับหน้าผลึก 33,000 mm2 แต่เป็นเพราะพาหะที่ถูกสร้างขึ้นภายในระยะการแพร่กระจายจากรอยตัดสามารถไปถึงมันได้ และผนังนั้นทอดยาวตลอดความยาวของเซลล์ทั้งสองทิศทาง ความยาวเส้นคือสิ่งที่การสูญเสียแปรผันตาม และรูปแบบตัดขวางวางเส้นยาวผ่านกลางของทุกส่วน
นี่ก็เป็นเหตุผลว่าทำไมการสูญเสียจึงมีพฤติกรรมเหมือนปัญหาแรงดัน การรวมตัวใหม่ที่ขอบจะกำจัดพาหะออกจากเนื้อสาร และแรงดันวงจรเปิดตอบสนองต่ออัตราการรวมตัวใหม่ทั้งหมดทั่วเซลล์ ฟิลแฟกเตอร์ก็เปลี่ยนด้วย การบังเงาจะปรากฏในกระแส แต่นี่ปรากฏใน Voc และ FF ซึ่งเป็นจุดที่มองเห็นได้ชัดน้อยกว่าเมื่อกำลังรับรองกระบวนการตัด
การเคลือบคืออะไรกันแน่
โครงสร้างที่เผยแพร่ใส่วัสดุสามชั้นบนผนังที่ตัด ตามลำดับที่เฉพาะเจาะจง อ่านออกจากซิลิคอน: ซิลิคอนออกไซด์บางมากที่พาหะสามารถทะลุผ่านได้ ชั้นโพลีซิลิคอนที่เจือสารหนักซึ่งนำพาพวกมันออกไป และฝาครอบอะลูมิเนียมออกไซด์ที่ทำให้การพาสซิเวชันทางเคมีของรอยต่อสมบูรณ์
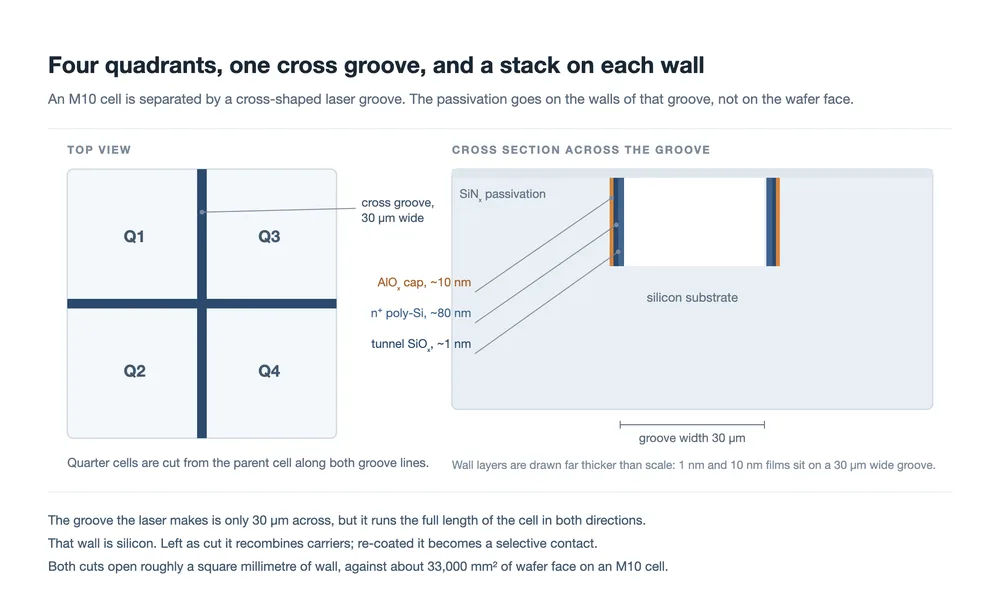
| ชั้นบนผนังที่ตัด | ความหนา | สิ่งที่ทำ |
|---|---|---|
| ทันเนลออกไซด์ SiO2 | ประมาณ 1–1.2 nm | บางพอให้พาหะทะลุผ่าน หนาพอที่จะกันโลหะและชั้นเจือสารออกจากผิวซิลิคอน |
| โพลี-Si เจือสาร | 80–120 nm | นำพาพาหะที่เก็บได้ไปด้านข้างและกำหนดฟังก์ชันงานที่ทำให้คอนแทกต์เป็นแบบเลือกสรร |
| AlOx ฝาครอบ | ประมาณ 10 nm | การพาสซิเวชันทางเคมีของสถานะรอยต่อที่เหลือ บวกกับเกราะป้องกันการปนเปื้อน |
สองรายละเอียดแยกสิ่งนี้ออกจากการปลูกออกไซด์ใหม่เฉยๆ อย่างแรก ชั้นวัสดุไม่ใช่แค่ไดอิเล็กทริกเท่านั้น มันมีสารกึ่งตัวนำที่เจือสารอยู่ด้วย ดังนั้นมันจึงนำไฟฟ้าได้เช่นกัน ออกไซด์บริสุทธิ์จะพาสซิเวชันผนังและทำให้มันตายทางไฟฟ้า ซึ่งเป็นเรื่องดีสำหรับพื้นผิวที่ไม่เก็บอะไรเลย แต่ผนังตรงนี้อยู่ระหว่างเซลล์สี่ส่วนสองส่วนที่ทั้งคู่ต้องนำกระแส อย่างที่สอง ความหนามีความสำคัญในแบบที่มันไม่มีบนแผ่นเวเฟอร์แบน โพลี-Si ต้องหนาพอที่จะต่อเนื่องกันบนร่องลึก 1.5 µm ที่มีก้นมน และต้องบางพอที่ความเค้นของมันเองจะไม่ทำให้แตกหรือลอกออกจากผนัง
แหล่งที่มาให้ 120 nm สำหรับโพลี-Si ในคำอธิบายโครงสร้าง และ 80 nm ในลำดับกระบวนการ และตั้งข้อสังเกตว่า 80 nm เพียงพอสำหรับผลการพาสซิเวชันสนาม ความแตกต่างนั้นควรค่าแก่การสังเกตมากกว่าการกลบเกลื่อน: มันบ่งชี้ว่าความหนาของชั้นเป็นค่าที่ปรับได้ภายในหน้าต่างกระบวนการ ไม่ใช่เป้าหมายคงที่ และทั้งสองค่าอยู่ในช่วงที่ผู้เขียนพิจารณาว่าทำได้
ทำไมออกไซด์บางและชั้นเจือสารจึงกรองพาหะ
กลไกคือวิศวกรรมแบนด์ไม่ใช่เคมี และเป็นกลไกเดียวกับที่ทำให้ TOPCon แข่งขันได้ตั้งแต่แรก บนผนังเปลือย สถานะที่รอยต่อกระจายอยู่ทั่วแบนด์แกป อิเล็กตรอนที่ไปถึงสถานะหนึ่งในนั้นมีที่ให้อยู่ และโฮลที่มาถึงสถานะเดียวกันจะปิดวงจร: ทั้งสองรวมตัวใหม่ และคู่นั้นสูญหาย
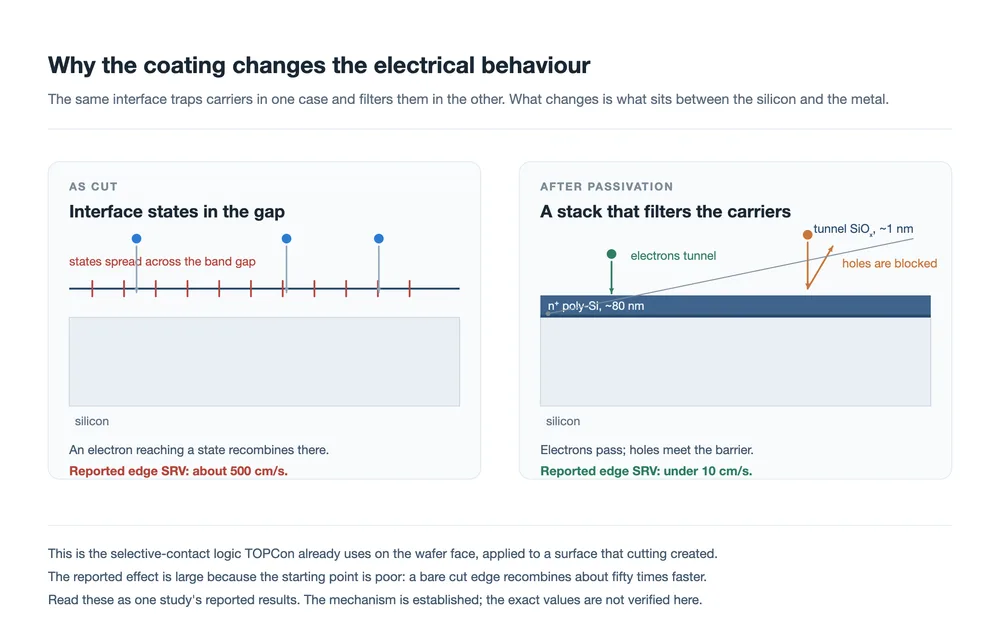
เมื่อออกไซด์และ doped poly-Si อยู่ในตำแหน่งแล้ว โครงสร้างแถบพลังงานที่อินเทอร์เฟซจะไม่แบนราบอีกต่อไป ออกไซด์บางๆ กั้นเส้นทางตรงระหว่างซิลิคอนกับชั้น doped ขณะที่ยังคงบางพอให้อิเล็กตรอนทะลุผ่านได้ ประจุในชั้น doped ทำให้แถบพลังงานในซิลิคอนใต้ผิวอินเทอร์เฟซโค้งงอ ซึ่งเป็นสิ่งที่สร้างความไม่สมมาตร: พาหะชนิดหนึ่งเห็นกำแพงศักย์ต่ำและผ่านไปได้ อีกชนิดหนึ่งเห็นกำแพงศักย์สูงและหันกลับ
ผลลัพธ์ที่รายงานคือความเร็วการรวมตัวที่ผิว (surface recombination velocity) ที่ขอบตัดลดลงจากประมาณ 500 cm/s เหลือต่ำกว่า 10 cm/s ซึ่งเป็นการเปลี่ยนแปลงประมาณ 98% นั่นเป็นตัวเลขที่สูง และสูงด้วยเหตุผลง่ายๆ: จุดเริ่มต้นคือผิวที่ไม่ได้ผ่านการพาสซีเวต ซึ่งใกล้เคียงกับกรณีที่แย่ที่สุดที่เป็นไปได้ การปรับปรุงผิวที่ผ่านการพาสซีเวตแล้วด้วยอัตราส่วนเดียวกันนั้นเป็นไปไม่ได้
ควรระบุให้ชัดเจนว่าการเคลือบนี้ไม่ได้ทำอะไรบ้าง มันไม่ได้ขจัดร่อง ไม่ได้คืนซิลิคอนที่เลเซอร์ขจัดออกไป และไม่ได้ทำให้ผนังมีประโยชน์ทางทัศนศาสตร์ ควอเตอร์ยังคงแคบลง ข้อกล่าวอ้างนั้นแคบกว่านั้น: หน้าตัดหยุดทำหน้าที่เป็นที่ที่พาหะตาย และเริ่มทำหน้าที่เป็นที่ที่พาหะสามารถถูกเก็บรวบรวมได้
ขั้นตอนกระบวนการอยู่ตรงไหน
เส้นทางที่เผยแพร่พร้อมโครงสร้างนี้คือลำดับ TOPCon ปกติที่มีการแทรกหนึ่งขั้นตอน: หลังจากเลเซอร์ตัดร่องไขว้แล้ว ผนังจะถูกออกซิไดซ์และ doped ใหม่ก่อนที่จะสะสมชั้นพาสซีเวตระดับเซลล์ ส่วนอื่นๆ ทั้งหมดยังคงอยู่ที่เดิม
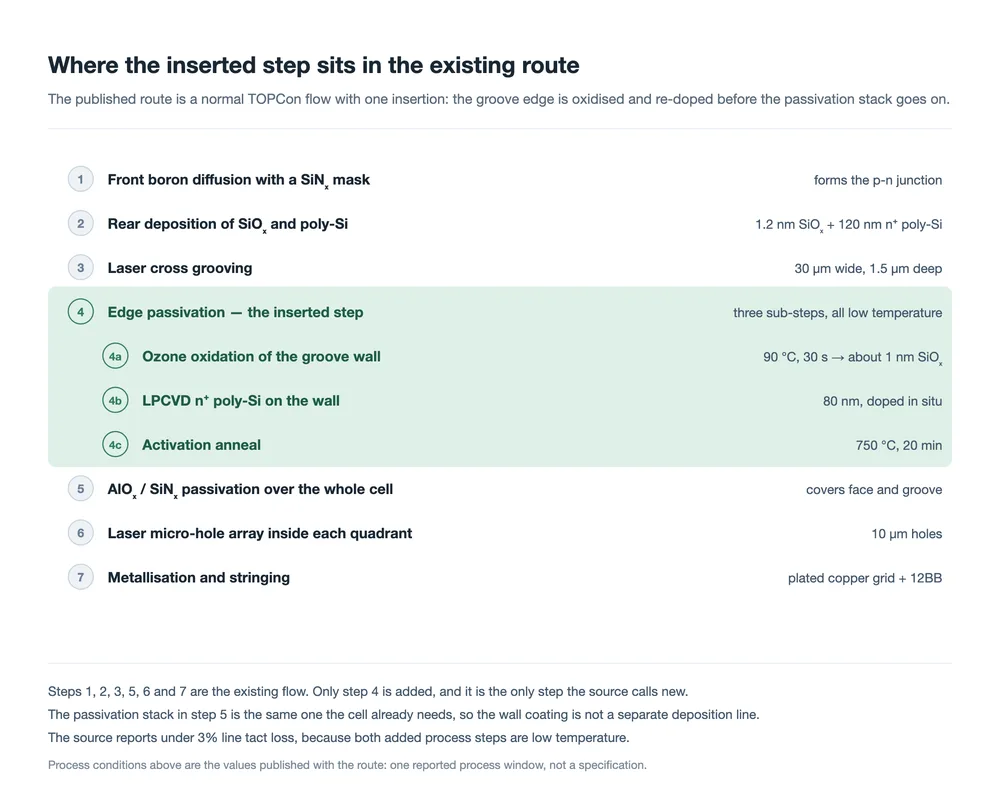
| ขั้นตอน | เงื่อนไขที่เผยแพร่ | เหตุผลที่ตั้งค่าเช่นนั้น |
|---|---|---|
| การทำร่องไขว้ด้วยเลเซอร์ | กว้าง 30 µm ลึก 1.5 µm | ลึกพอที่จะแยกควอเตอร์ออกจากกันอย่างสะอาด และตื้นพอที่จะจำกัดพื้นที่ผนังและความเสียหายเชิงกลรอบๆ |
| การออกซิเดชันด้วยโอโซน | 90 °C, 30 s, ประมาณ 1 nm | เติบโตออกไซด์ที่สม่ำเสมอโดยไม่ต้องใช้งบประมาณความร้อนที่จะรบกวนรอยต่อที่อยู่ในเวเฟอร์แล้ว |
| LPCVD poly-Si | 80 nm, doped in situ | การ doping ระหว่างการสะสมหลีกเลี่ยงขั้นตอนการแพร่แยกต่างหาก และให้การไล่ระดับความเข้มข้นที่ควบคุมได้ตลอดชั้น |
| การอบอ่อนเพื่อกระตุ้น | 750 °C, 20 นาที | กระตุ้นสาร doping และทำให้ชั้นเป็นผลึก ซึ่งเป็นสิ่งที่เปลี่ยนให้เป็นตัวนำแทนที่จะเป็นไดอิเล็กทริก |
| การปัดมุมร่อง | TMAH 2 วินาทีหลังการทำร่อง | ทำให้มุมร่องที่แหลมคมซึ่งเป็นจุดเริ่มต้นของรอยแตกและความไม่ต่อเนื่องของการเคลือบทู่ลง |
| การตรวจสอบความเป็นผลึก | รามาน สูงกว่า 80% | ชั้นที่เป็นผลึกไม่สมบูรณ์จะพาสซีเวตได้ไม่ดีและนำไฟฟ้าได้แย่กว่า จึงถือเป็นผลผลิตที่วัดได้ |
การปัดมุมด้วย TMAH และการตรวจสอบความเป็นผลึกเป็นสองรายละเอียดที่ทำให้สิ่งนี้ดูเหมือนเส้นทางการผลิตมากกว่าการสาธิตในห้องปฏิบัติการ ร่องลึก 1.5 µm มีมุม และมุมคือจุดที่ฟิล์มที่สะสมบางลงและที่ความเค้นกระจุกตัว การปัดมุมเป็นเวลาสองวินาทีแทบไม่มีต้นทุน และขจัดประเภทของความล้มเหลวที่จะปรากฏในภายหลังในการทดสอบความร้อนหรือการจัดการ
สำหรับสายการผลิต ส่วนที่น่าสนใจคือไม่มีขั้นตอนที่เพิ่มเข้ามาใดต้องใช้เครื่องมือใหม่ การออกซิเดชัน การสะสม และการอบอ่อนทั้งหมด fits อยู่ในกำลังการผลิต LPCVD ที่สายการผลิต TOPCon มีอยู่แล้ว และสองขั้นตอนที่เพิ่มเข้ามาเป็นอุณหภูมิต่ำ งบประมาณความร้อนของเซลล์สำเร็จรูปจึงไม่ถูกรบกวน แหล่งข่าวรายงานการสูญเสีย tact ของสายการผลิตต่ำกว่า 3% ซึ่งเป็นตัวเลขที่ต้องตรวจสอบก่อนเมื่อมีการเสนอขั้นตอนใหม่: ขั้นตอนที่ปรับปรุงประสิทธิภาพได้ครึ่งจุดแต่มีต้นทุน 10% ของปริมาณงานเป็นข้อเสนอที่แตกต่างจากขั้นตอนที่มีต้นทุน 3%
ส่วนท้ายของลำดับก็เปลี่ยนเช่นกัน และไม่ใช่เพราะการเคลือบ เซลล์แบบสี่ตัดที่คงเลย์เอาต์ 12BB ไว้ต้องถูกต่อสายจากเซลล์ควอเตอร์ และขอบตัดตอนนี้เป็นผิวที่เครื่องต่อสาย (stringer) จัดการ ความคลาดเคลื่อนในการวางตำแหน่ง แรงที่ริบบอนกระทำที่รอยต่อ และปริมาณความร้อนที่เซลล์ได้รับระหว่างการบัดกรี ล้วนกระทำต่อชิ้นงานที่มีร่องลึก 30 µm ทะลุขอบ นั่นคือจุดที่ การต่อสายและการร้อยสายแบบลวดละเอียด และ ขั้นตอนการต่อบัส มาบรรจบกับการออกแบบเซลล์ และเป็นส่วนของกระบวนการที่การเคลือบไม่ได้แก้ไข
สิ่งที่การเปรียบเทียบที่รายงานแสดงให้เห็น
แหล่งข่าวพิมพ์การเปรียบเทียบก่อนและหลังสำหรับเซลล์แบบสี่ตัดมาตรฐานและเซลล์เดียวกันที่มีขอบเคลือบ ตารางด้านล่างจำลองมาให้ นี่คือตัวเลขที่เผยแพร่พร้อมเส้นทาง; มาจากแหล่งเดียว และเราไม่ได้ตรวจสอบอย่างอิสระ
| พารามิเตอร์ | สี่ตัดมาตรฐาน | มีขอบพาสซีเวต | การเปลี่ยนแปลง |
|---|---|---|---|
| Edge SRV (cm/s) | 500 | ต่ำกว่า 10 | −98% |
| แรงดันวงจรเปิด (mV) | 736 | 744 | +8 mV |
| กระแสวงจรปิด (mA/cm2) | 40.8 | 41.0 | +0.2 |
| ฟิลแฟกเตอร์ (%) | 84.0 | 84.5 | +0.5 |
| ประสิทธิภาพเซลล์ (%) | 25.3 | 25.8 | +0.5 สัมบูรณ์ |
| ไบเฟเชียลลิตี (%) | 85 | 90 | +5 จุด |
อ่านรูปแบบมากกว่าค่าแต่ละค่า การเพิ่มขึ้นของแรงดันมากกว่าการเพิ่มขึ้นของกระแส ซึ่งเป็นสิ่งที่กลไกคาดการณ์ไว้: การรวมตัวที่ผิวมีต้นทุนที่แรงดันก่อน ฟิลแฟกเตอร์ขยับเล็กน้อย สอดคล้องกับการลดลงเล็กน้อยของสัดส่วนพื้นที่ที่ตายทางอิเล็กทรอนิกส์ ประสิทธิภาพตามแรงดัน และ 0.5 จุดสัมบูรณ์คือข้อกล่าวอ้างหลัก
ตัวเลขไบเฟเชียลลิตีสมควรได้รับความระมัดระวังมากกว่าส่วนที่เหลือ การไปจาก 85% เป็น 90% เป็นการกระโดดห้าจุดที่เกิดจากการเปลี่ยนแปลงบนผิวที่เป็นสัดส่วนเล็กน้อยของพื้นที่ด้านหลังของเซลล์ และแหล่งข่าวไม่ได้อธิบายกลไก อาจเป็นจริงได้หากขอบตัดเคยเป็นเส้นทาง shunt เฉพาะที่บนด้านหลัง แต่ก็เป็นตัวเลขประเภทที่ตัวอย่างเล็กๆ ตัวอย่างเดียวสามารถสร้างได้เช่นกัน ให้ถือเป็นบรรทัดที่ได้รับการสนับสนุนน้อยที่สุดในตาราง
สิ่งที่ยังไม่ยุติ
สี่สิ่งขาดหายไปจากกรณีที่เผยแพร่ และทั้งสี่สิ่งมีความสำคัญก่อนที่สายการผลิตจะตัดสินใจ
- ข้อมูลความน่าเชื่อถือบนขอบที่เคลือบ ออกไซด์ 1 nm และฝาอะลูมิเนียมออกไซด์ 10 nm บนผนังร่องต้องเผชิญกับความร้อนชื้น การหมุนเวียนความร้อน และภาระทางกลเช่นเดียวกับส่วนอื่นๆ ของเซลล์ ขอบที่ถูกตัดยังเป็นจุดที่เพิ่มความเครียดภายใต้การหมุนเวียนความร้อน เพราะเซลล์หนึ่งในสี่สองชิ้นขยายตัวต้านร่อง สิ่งเหล่านี้ไม่มีปรากฏในตารางเปรียบเทียบ
- คำถามเรื่องความหนา แหล่งข้อมูลให้ความหนาของ poly-Si ที่แตกต่างกันสองค่าสำหรับโครงสร้างเดียวกัน นั่นไม่ใช่ความขัดแย้ง แต่หมายความว่าค่าที่เหมาะสมที่สุดยังไม่ถูกกำหนดแน่ชัด และความหนาส่งผลต่อความเครียด เวลาการสะสม และ tact ไปพร้อมกัน
- การทำซ้ำอย่างอิสระ การเพิ่มประสิทธิภาพมาจากชุดข้อมูลที่รายงานเพียงชุดเดียว การเพิ่มขึ้นแบบสัมบูรณ์ 0.5 จุดนั้นมากพอที่จะคุ้มค่าที่จะไล่ตาม และมากพอที่จะคุ้มค่าที่จะตรวจสอบซ้ำบนสายการผลิตอื่นและส่วนผสมของเพสต์และริบบอนที่แตกต่างกัน
- ปฏิสัมพันธ์กับส่วนอื่นของเซลล์ การเพิ่มชั้นเจือบนผนังร่องเปลี่ยนสิ่งที่ผนังนั้นทำในทางไฟฟ้าระหว่างสองในสี่ชิ้น วิธีที่มันมีปฏิสัมพันธ์กับรูปแบบโลหะด้านหลังและกับการร้อยเซลล์หนึ่งในสี่เป็นคำถามระดับระบบ ไม่ใช่คำถามเรื่องการเคลือบ
มีประเด็นที่กว้างกว่าในทิศทางเดียวกัน การตัดเซลล์เป็นการแลกเปลี่ยนที่ได้รับการยอมรับบนพื้นฐานของกำไรจากการเชื่อมต่อเพียงอย่างเดียว กรอบการตัดสี่ส่วน ถือว่าการตัดเป็นสิ่งที่กำหนดไว้แล้ว และ การวิเคราะห์การตัดหลายส่วน มองว่าเซลล์ที่เล็กลงส่งผลต่อการบังแสงและเลย์เอาต์ของโมดูลอย่างไร งานเกี่ยวกับขอบที่ถูกตัดโจมตีด้านต้นทุนของการแลกเปลี่ยนนั้น และหากมันยืนหยัดได้ มันจะเปลี่ยนจำนวนการตัดที่เหมาะสมที่สุด แทนที่จะเพียงปรับปรุงสิ่งที่มีอยู่
วิธีอ่านสิ่งนี้เทียบกับบทสนทนาเรื่องการตัดที่เหลือ
แนวคิดที่แยกจากกันสามประการมักถูกผสมปนเปกันเมื่อพูดถึงเซลล์ตัดสี่ส่วน และการแยกมันออกจากกันทำให้อ่านวรรณกรรมได้ง่ายขึ้น
ประการแรกคือกำไรจากการเชื่อมต่อ: เซลล์หนึ่งในสี่มีกระแสหนึ่งในสี่ ดังนั้นการสูญเสียความต้านทานในริบบอนจึงลดลงอย่างรวดเร็ว นั่นเป็นเรื่องที่ยุติแล้วและเป็นเหตุผลที่เทคโนโลยีนี้อยู่ในการผลิต ประการที่สองคือผลลัพธ์ระดับโมดูล ซึ่งเซลล์ที่เล็กลงเปลี่ยนความทนทานต่อการบังแสง ข้อกำหนดของกล่องรวมสาย และพฤติกรรมทางกลของลามิเนต; กล่องรวมสายแบบสองส่วน เป็นผลลัพธ์หนึ่งที่มองเห็นได้ ประการที่สามคือพื้นผิวที่ถูกตัดเอง ซึ่งเป็นหัวข้อในที่นี้และที่บทสนทนาสองเรื่องแรกมักข้ามไป
ความเชื่อมโยงในทางปฏิบัติระหว่างสิ่งเหล่านี้คือลำดับกระบวนการ การทำร่องทำโดย ขั้นตอนการตัดด้วยเลเซอร์, ขั้นตอนการเคลือบอยู่ในกำลังการผลิต LPCVD ที่สายการผลิตมีอยู่แล้ว และขั้นตอนการตกแต่งคือ การทำโลหะ และการร้อย สายการผลิตที่ประเมินเส้นทางนี้จริงๆ แล้วกำลังประเมินว่าการแทรกนั้นพอดีระหว่างเครื่องมือสองตัวที่มันมีอยู่หรือไม่ และตัวเลข tact ที่เผยแพร่คือประมาณ 3%
คำถามที่พบบ่อย
การเคลือบขจัดความจำเป็นในการตัดหรือไม่?
ไม่ เซลล์หนึ่งในสี่ยังคงถูกตัดและร่องยังคงอยู่ สิ่งที่เปลี่ยนคือพฤติกรรมทางไฟฟ้าของผนังที่ร่องเปิดเผย ไม่ใช่รูปทรงเรขาคณิต
ทำไมไม่เพียงตัดด้วยกระบวนการที่นุ่มนวลกว่า?
การตัดที่สะอาดกว่าลดความเสียหายแต่ยังคงทิ้งพื้นผิวที่ไม่มีพาสซิเวชันไว้ การรวมตัวใหม่มาจากการขาดพาสซิเวชันพอๆ กับจากความขรุขระ ซึ่งเป็นเหตุผลที่คำตอบในที่นี้คือการเคลือบ ไม่ใช่สูตรเลเซอร์ที่ดีกว่า
ออกไซด์ 1 nm เชื่อถือได้หรือไม่?
ทันเนลออกไซด์ในระดับนั้นถูกใช้อยู่แล้วในการผลิต TOPCon ดังนั้นแนวคิดจึงได้รับการพิสูจน์บนหน้าผาเวเฟอร์ ว่าความหนาเดียวกันจะอยู่รอดบนผนังร่อง ซึ่งมีทิศทางพื้นผิวที่แตกต่างและจุดเริ่มต้นที่ขรุขระกว่า เป็นหนึ่งในคำถามที่ยังเปิดอยู่
สิ่งนี้ใช้กับ TOPCon เท่านั้นหรือไม่?
การรวมกันของทันเนลออกไซด์และ doped-poly-Si เป็นโครงสร้าง TOPCon ดังนั้นเส้นทางนี้จึงมุ่งเป้าไปที่สายการผลิตที่ใช้มันอยู่แล้วตามธรรมชาติ เซลล์ประเภทอื่นที่ถูกตัดเป็นชิ้นจะต้องมีสแต็กพาสซิเวชันที่เข้ากันได้กับกระบวนการของตัวเอง ซึ่งเป็นปัญหาทางวิศวกรรมที่แตกต่างกัน
เราจะตรวจสอบอะไรก่อนในการทดลอง?
ตัวแทน SRV ของขอบและแรงดันไฟฟ้า ก่อนสิ่งอื่นใด ความสม่ำเสมอของการสะสมตามร่องกว้าง 30 µm ความเป็นผลึกของชั้น และต้นทุน tact ของขั้นตอนที่แทรกเข้ามาเป็นลำดับถัดไป และพฤติกรรมทางกลของหนึ่งในสี่ชิ้นหลังการทำร่องเป็นรายการที่มีแนวโน้มจะถูกลืมมากที่สุด
การเคลือบเปลี่ยนสิ่งที่เครื่องร้อยต้องทำหรือไม่?
ไม่โดยตรง การเคลือบเป็นเรื่องไฟฟ้า ดังนั้นความแม่นยำในการวางตำแหน่ง อุณหภูมิการบัดกรี และแรงในการจัดการจึงไม่เปลี่ยนแปลง เซลล์หนึ่งในสี่ชิ้นเองที่มีร่องผ่านมัน ยังคงเป็นวัตถุที่จัดการได้ยากกว่า และนั่นเป็นข้อจำกัดแยกต่างหากจากสิ่งที่งานนี้กล่าวถึง
บทสรุปสุดท้าย
การตัดซิลิคอนเพื่อทำให้เซลล์ดีขึ้นเป็นการแลกเปลี่ยนที่ค่อนข้างแปลก และมันได้ผลเพราะกำไรจากการเชื่อมต่อมีมาก สิ่งที่งานชิ้นนี้ทำคือปิดวงจรในส่วนของการแลกเปลี่ยนที่ไม่เคยถูกกำหนดราคา: พื้นผิวที่การตัดสร้างขึ้น การเคลือบผนังร่องด้วยสแต็ก selective-contact เดียวกันที่เซลล์ใช้ที่อื่นเป็นคำตอบที่สอดคล้องกัน และความจริงที่ว่ามันสามารถทำได้ด้วยกำลังการผลิต LPCVD ที่มีอยู่และขั้นตอนอุณหภูมิต่ำสองขั้นตอนคือเหตุผลที่มันคุ้มค่าที่จะจับตา
ข้อควรระวังตามปกติใช้บังคับ กลไกนั้นสมเหตุสมผลและตามมาจากฟิสิกส์ที่established; กำไรประสิทธิภาพครึ่งจุดที่รายงานมาจากแหล่งเดียวและยังไม่ได้รับการยืนยันอย่างอิสระ และตัวเลข bifaciality โดยเฉพาะนั้นอ่อนกว่าส่วนที่เหลือของตาราง สำหรับสายการผลิต ตำแหน่งที่สมเหตุสมผลคือการติดตามมันในฐานะการแทรกกระบวนการที่มีกำไรจริงแต่ยังไม่ได้รับการยืนยัน และทดสอบด้วยการวัดที่กลไกคาดการณ์ไว้ ซึ่งก็คือแรงดันไฟฟ้า
การอ่านที่เกี่ยวข้อง: เซลล์ TOPCon ตัดสี่ส่วน: สิ่งที่การตัดเปลี่ยน · เทคโนโลยีเซลล์ตัดสี่ส่วน: ข้อโต้แย้งเรื่องประสิทธิภาพ · โมดูลตัดหลายส่วนและความทนทานต่อการบังแสง · ทำไมโมดูลตัดสี่ส่วนจึงต้องใช้กล่องรวมสายแบบสองส่วน · เซลล์ THBC และคอนแทคพาสซิเวติ้ง · การทำโลหะเซลล์ PV และคำถามเรื่องทองแดง · เครื่อง Tabber และ Stringer: วิธีการทำงาน · อุปกรณ์ตัดเซลล์ด้วยเลเซอร์ · แผนงานเซลล์ BC: จากโครงสร้างสู่กระบวนการ · สถานีและเลย์เอาต์ของสายการผลิตแผงโซลาร์
หมายเหตุข้อมูล: ความหนาของชั้น สภาวะกระบวนการ และการเปรียบเทียบก่อนและหลังเป็นค่าที่เผยแพร่พร้อมกับเส้นทางนี้และถูกนำเสนอตามที่รายงาน; พวกมันยังไม่ได้รับการยืนยันอย่างอิสระ ตัวเลขพื้นที่ผนังประมาณ 1 mm2 เป็นการประมาณของเราเองจากร่อง 30 µm ความลึก 1.5 µm และการตัดเต็มความยาวสองครั้งบนเซลล์ 182 mm เทียบกับหน้าผาเวเฟอร์ 33,124 mm2การจัดอันดับของความสูญเสีย โดยแรงดันไฟฟ้าก่อนกระแสไฟฟ้า เป็นผลจากกลไกมากกว่าตัวเลขที่พิมพ์ไว้