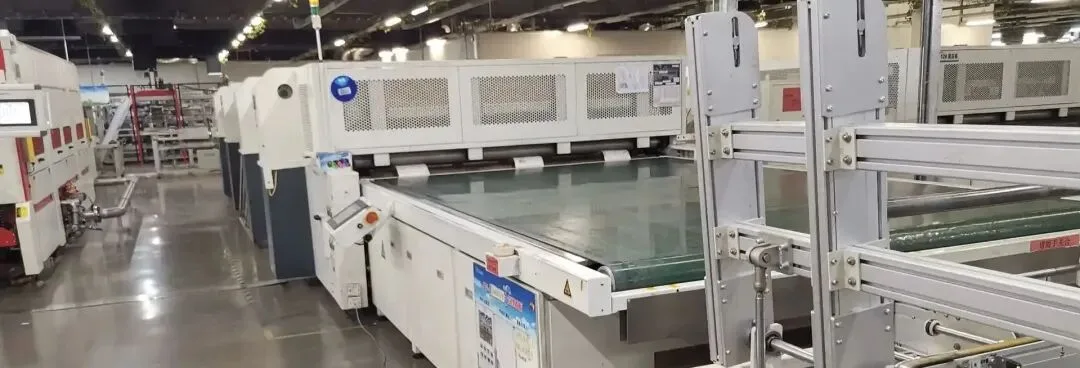
เครื่องลามิเนตโมดูล PV — ขั้นตอนสุญญากาศและกระบวนการ
สารบัญ
คำตอบสั้น: เครื่องลามิเนตแผงโซลาร์เซลล์คือเครื่องที่ยึดชั้นต่างๆ ของโมดูล — กระจกด้านหน้า สารห่อหุ้ม EVA สายเซลล์ที่เชื่อมต่อกัน ชั้น EVA ชั้นที่สอง และแผ่นหลัง — ให้เป็นหน่วยปิดผนึกที่ไร้ช่องว่าง โดยทำภายใต้สุญญากาศและความร้อนในรอบหลายขั้นตอน ขั้นแรกห้องจะถูกดูดอากาศออกเพื่อกำจัดอากาศที่ติดอยู่ จากนั้นจึงใช้ความดันขณะที่แผ่นให้ความร้อนกับชั้นต่างๆ และสุดท้ายโมดูลจะถูกคงไว้ที่อุณหภูมิเป็นเวลานานพอที่ EVA จะเชื่อมขวางอย่างสมบูรณ์ ช่วงอุณหภูมิของ EVA นั้นแคบ: การเชื่อมขวางเกิดขึ้นที่ประมาณ 150°C ขณะที่กระบวนการต้องหลีกเลี่ยงช่วง 120°C ซึ่งสารห่อหุ้มยังคงเป็นของเหลวและมีแนวโน้มเกิดฟอง และการลดอุณหภูมิต้องถูกควบคุมเพื่อป้องกันการเลื่อนของเซลล์ ความสม่ำเสมอของอุณหภูมิภายในประมาณ 2°C ทั่วแผ่นให้ความร้อนเป็นข้อกำหนดในทางปฏิบัติ เนื่องจากมุมที่เย็นจะทิ้ง EVA ที่ยังไม่บ่ม และจุดที่ร้อนจะทำให้ EVA เสื่อมสภาพ
การผลิตโมดูล PV · โดย Jerry, Ooitech
เครื่องลามิเนตแผงโซลาร์เซลล์ทำหน้าที่อะไร
ระบบสุญญากาศที่อยู่เบื้องหลังรอบการลามิเนต — ประเภทของปั๊ม บทบาทของปั๊ม และช่วงอุณหภูมิความร้อนของ EVA ที่กำหนดเส้นตาย — ครอบคลุมอยู่ใน ปั๊มสุญญากาศสำหรับเครื่องลามิเนต หน้าต่าง EVA และวิธีการกำหนดค่าชุดปั๊ม.
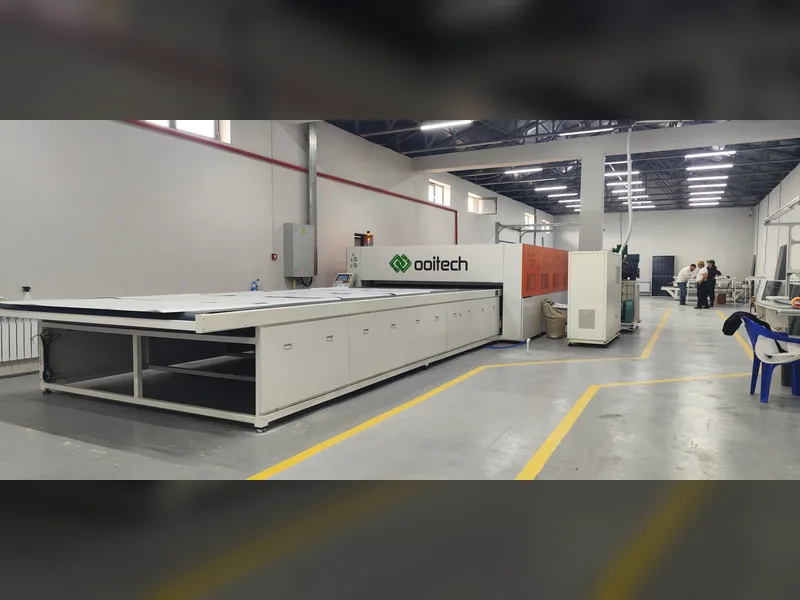
เครื่องลามิเนตแผงโซลาร์เซลล์คือเครื่องจักรที่เปลี่ยนชั้นวัสดุที่วางซ้อนกันอย่างหลวมๆ ให้เป็นโมดูลที่ปิดผนึกเป็นชิ้นเดียว บนสายการผลิตห่อหุ้มโมดูล PV เครื่องนี้หลอมรวมวัสดุที่จัดวางไว้ให้เป็นหน่วยเดียว ภายใต้อุณหภูมิ สุญญากาศ และแรงดันที่กำหนด เครื่องลามิเนตแผงโซลาร์เซลล์จะอัดความร้อนและยึดเซลล์ บัสบาร์ และฟิล์มห่อหุ้มที่เตรียมไว้เข้าด้วยกัน วัตถุประสงค์หลักของกระบวนการนี้ ได้แก่:
ตัวเครื่องเองอยู่ระหว่างวัสดุและกระบวนการ: ฟิล์ม encapsulant ที่คุณเลือก กำหนดหน้าต่างกระบวนการ และ ขั้นตอนการลามิเนต กำหนดว่าลามิเนตสำเร็จรูปจะมีลักษณะอย่างไร สำหรับเกณฑ์การเลือก ดู วิธีเลือกเครื่องลามิเนตโมดูลโซลาร์ที่เหมาะสม; สำหรับข้อบกพร่องเฉพาะ ดู frame jumping และ laminate bubbles. ในระดับสายการผลิต เครื่องลามิเนตเป็นหนึ่งสถานีในลำดับที่อธิบายไว้ใน เครื่องจักรผลิตแผงโซลาร์เซลล์.
การกำจัดอากาศ: ด้วยความช่วยเหลือของสภาพแวดล้อมสุญญากาศ อากาศที่ติดอยู่ระหว่างชั้นทั้งหมดจะถูกกำจัดออกอย่างทั่วถึงเพื่อป้องกันฟองอากาศภายในและการแยกชั้น
การหลอมละลายและยึดติด: การให้ความร้อนทำให้ฟิล์ม EVA (หรือ POE ฯลฯ) ละลายและไหล ทำให้ง่ายต่อการดึงอากาศออก
การ施加แรงดัน: ในขณะที่ฟิล์มหลอมละลาย จะใช้แรงดันสม่ำเสมอเพื่อเติมเต็มช่องว่างระหว่างเซลล์ แถบเชื่อมต่อ กระจก และแผ่นหลัง
การเชื่อมขวางและการบ่ม: การคงไว้ซึ่งเวลาที่เพียงพอที่อุณหภูมิสูงจะขับเคลื่อน EVA ให้ทำปฏิกิริยาเชื่อมขวางสมบูรณ์ เกิดเป็นชั้นแข็งใสที่เสถียรและมีความแข็งแรงในการยึดติดสูง
การขึ้นรูปเป็นชิ้นเดียว: ในที่สุด กระจก เซลล์ ฟิล์ม และแผ่นหลังจะถูกยึดติดแน่นเป็นโมดูล PV ที่ปิดผนึก แข็งแรง และทนทานต่อสภาพอากาศ
พารามิเตอร์ทางเทคนิค
ตำแหน่งสำคัญของเครื่องเคลือบบนสายการผลิต
ก่อนที่จะดูตัวเลข ควรเข้าใจก่อนว่าสถานีนี้มีความสำคัญมากเพียงใด คุณภาพการเคลือบเกี่ยวข้องโดยตรงกับความน่าเชื่อถือในระยะยาวของโมดูล (ความต้านทาน PID, ความทนทานต่อความร้อนชื้น, ความสามารถในการรับรังสี UV และภาระทางกล) และอายุการใช้งานที่มากกว่า 25 ปี วงจรการเคลือบยังค่อนข้างยาว (โดยทั่วไป 8-15 นาทีต่อรอบ) ดังนั้นประสิทธิภาพและความเสถียรของอุปกรณ์จึงมีอิทธิพลอย่างเด็ดขาดต่อกำลังการผลิตทั้งสาย การลงทุนเริ่มต้น การใช้พลังงานในการทำงาน และการบำรุงรักษาตามระยะเวลาล้วนเป็นส่วนสำคัญของต้นทุนการผลิตโมดูล
| พารามิเตอร์ | ข้อกำหนดทั่วไป |
|---|---|
| ระยะเวลาวงจรการเคลือบ | 8-15 นาทีต่อรอบ |
| ความแม่นยำในการควบคุมอุณหภูมิ | ±1-2°C |
| อุณหภูมิห้องที่ 1 | ประมาณ 110-120°C |
| อุณหภูมิห้องที่ 2 | 140-150°C |
| ระดับสุญญากาศทำงาน/หลัก | 40-100 Pa (หรือต่ำกว่า) |
| ระยะเวลาสุญญากาศห้องที่ 1 | 300-400 วินาที |
| ระยะเวลาสุญญากาศห้องที่ 2 | ประมาณ 50-120 วินาที |
| ระยะเวลาคงค้างในห้องที่ 2 | ประมาณ 400-600 วินาที |
| อุณหภูมิเป้าหมายในการทำความเย็น | ต่ำกว่า 50°C |
| วิธีการให้ความร้อน | การให้ความร้อนด้วยน้ำมัน / การให้ความร้อนด้วยไฟฟ้า |
| วิธีการกด | ถุงลม / ไดอะแฟรม (เมมเบรนซิลิโคน) |
| โครงสร้างห้อง | สองชั้นสามห้อง / สองห้อง |
| อายุการใช้งานแผ่นซิลิโคน | 6000-8000 รอบ |
ข้อได้เปรียบทางเทคนิค
ระบบอุปกรณ์หลักและหลักการทำงาน
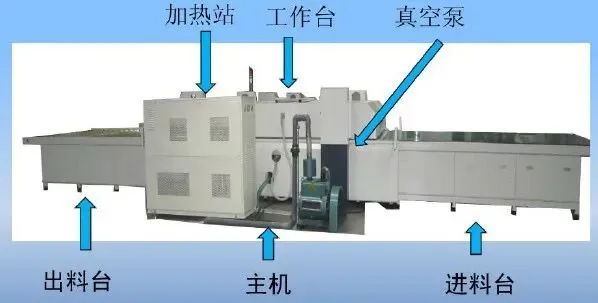
เครื่องเคลือบมักจะรวมระบบหลักหลายระบบที่ทำงานร่วมกัน:
ระบบทำความร้อน: ให้สนามความร้อนที่ควบคุมได้อย่างแม่นยำเพื่อหลอม EVA และทำให้เกิดการเชื่อมขวาง ตัวเลือกหลัก ได้แก่ การให้ความร้อนด้วยน้ำมัน (การหมุนเวียนน้ำมันร้อน อุณหภูมิสม่ำเสมอและคงที่ ความแม่นยำในการควบคุมสูง ระบบซับซ้อนกว่าเล็กน้อย) และการให้ความร้อนด้วยไฟฟ้า (ให้ความร้อนเร็ว โครงสร้างเรียบง่าย ความสม่ำเสมอต้องปรับให้เหมาะสม) ความแม่นยำในการควบคุมต้องสูงมาก (โดยทั่วไป ±1-2°C) และความสม่ำเสมอของอุณหภูมิมีผลกระทบอย่างมากต่อคุณภาพการเคลือบ
ระบบสุญญากาศ: สร้างและรักษาสุญญากาศในระหว่างการเคลือบ laminate โดยดูดอากาศระหว่างชั้นและก๊าซที่เกิดจาก EVA ที่หลอมละลาย โดยทั่วไปประกอบด้วยชุดปั๊มสุญญากาศ (เช่น ปั๊ม Roots ร่วมกับปั๊มใบพัดหมุนหรือปั๊มแห้ง) ท่อสุญญากาศ วาล์ว และเกจวัดสุญญากาศ ระดับสุญญากาศสูงสุด (มัก 40-100 Pa) ความเร็วในการสูบ และความเสถียรในการรักษาความดันล้วนมีความสำคัญ
ระบบแรงดัน: ใช้แรงดันที่สม่ำเสมอและควบคุมได้กับชุดประกอบภายใต้สุญญากาศเพื่อส่งเสริมการไหลและการเติมของ EVA ที่หลอมละลาย แบบถุงลม/ไดอะแฟรมถูกใช้อย่างแพร่หลาย: อากาศอัด (หรือไนโตรเจน) ถูกอัดเข้าไปในถุงยางหรือไดอะแฟรมซิลิโคน ส่งผ่านแรงดันผ่านสื่อยืดหยุ่น เช่น แผ่นซิลิโคน ให้ความสม่ำเสมอที่ดีและปรับให้เข้ากับความหนาต่างๆ พารามิเตอร์สำคัญคือค่าแรงดัน ความเร็วในการเพิ่มแรงดัน เวลาคงที่ และความสม่ำเสมอของแรงดัน
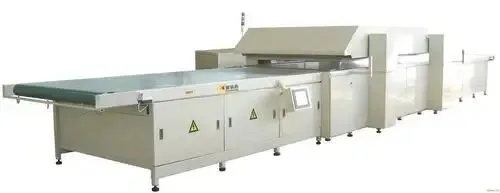
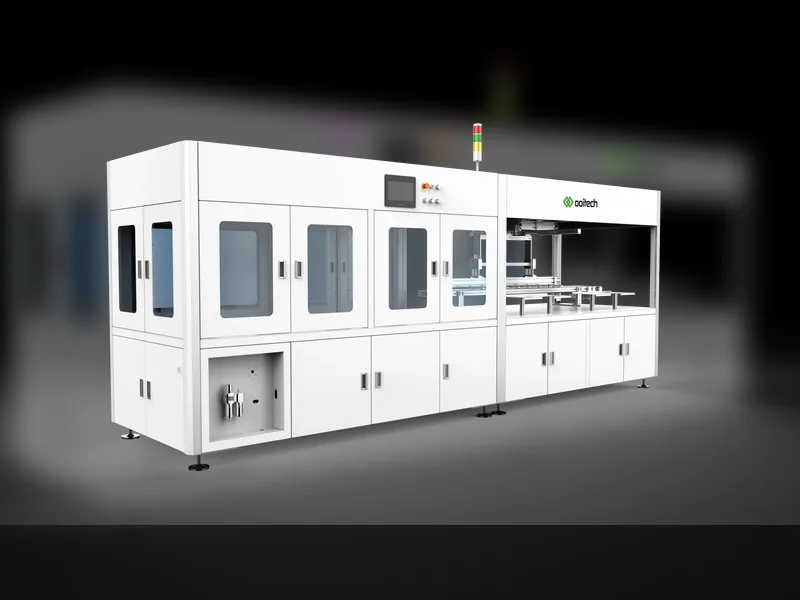
ห้องและโครงสร้างหลัก: สร้างพื้นที่ปิดผนึกเพื่อรักษาสภาพแวดล้อมสุญญากาศและแรงดัน ปัจจุบันโครงสร้างหลักเป็นแบบสองชั้นสามห้องหรือสองชั้นสองห้อง ในการออกแบบสามห้อง ห้องหนึ่งทำงานที่อุณหภูมิค่อนข้างต่ำกว่าและมีเวลาสุญญากาศนานกว่า เน้นการกำจัดฟองอากาศ ห้องที่สองทำงานร้อนกว่าและมีแรงดันสูงกว่าเล็กน้อยเพื่อให้ฟิล์มเกิด crosslink อย่างสมบูรณ์ โครงสร้างประกอบด้วยโครงเหล็กแข็งแรง ฝาบนที่ยกได้ ห้องล่างที่อยู่กับที่ แถบปิดผนึก และฉนวน โดยประสิทธิภาพการปิดผนึกเป็นตัวชี้วัดหลัก
ระบบลำเลียง: ป้อนโมดูลที่ต้องกดเข้าไปในห้องและส่งผลิตภัณฑ์สำเร็จรูปออกมา การลำเลียงแบบลูกกลิ้งหรือโซ่แผ่นเป็นเรื่องปกติ และต้องเชื่อมต่ออย่างราบรื่นกับอุปกรณ์ต้นน้ำและปลายน้ำ เช่น การปิดขอบและการตัดแต่ง
ระบบควบคุม: ทำหน้าที่เป็นสมองของอุปกรณ์ ควบคุมรอบการเคลือบ laminate ทั้งหมด (อุณหภูมิ สุญญากาศ แรงดัน เวลา) อย่างแม่นยำสำหรับการทำงานอัตโนมัติ การตั้งค่าพารามิเตอร์ การบันทึกข้อมูล และการวินิจฉัยข้อบกพร่อง โดยใช้ PLC และหน้าจอสัมผัส HMI รุ่นระดับสูงอาจรวมอินเทอร์เฟซ MES
ขั้นตอนกระบวนการเคลือบ laminate ทั่วไป (ตัวอย่างแบบถุงลม)
การโหลด: โมดูลที่ประกอบแล้วถูกลำเลียงเข้าไปในห้องแรกที่เปิดอยู่
การปิดฝา: ฝาบนลดลง ปิดกับห้องล่างและกดแถบปิดผนึก
การดูดสุญญากาศ: ปั๊มสุญญากาศเริ่มทำงาน ดึงอากาศในห้องออกอย่างรวดเร็วจนถึงระดับสุญญากาศที่ตั้งไว้ (เวลาสุญญากาศของห้อง 1 โดยปกติ 300-400 วินาที) และกำจัดก๊าซส่วนใหญ่ออกจากโมดูล
การให้ความร้อนและการหลอม: ห้อง 1 รักษาอุณหภูมิประมาณ 110-120°C; โมดูลที่เข้ามาจะถูกให้ความร้อนแบบพาสซีฟและฟิล์มจะหลอมละลาย (ซิงโครไนซ์กับการดูดสุญญากาศ)
การ加压: หลังจากดูดสุญญากาศ ถุงลม/ไดอะแฟรมจะถูกเป่าลม ใช้แรงดันสม่ำเสมอกับโมดูลที่หลอมละลายผ่านแผ่นซิลิโคน ภายใต้แรงดันและสุญญากาศร่วมกัน EVA จะไหลเพื่อเติมช่องว่างและฟองอากาศจะถูกขับออก
การคงแรงดันและสุญญากาศ: รักษาที่อุณหภูมิที่ตั้งไว้ สุญญากาศสูงและแรงดันเป็นระยะเวลาหนึ่ง (โดยปกติ 300-400 วินาที) เพื่อกำจัดฟองอากาศอย่างสมบูรณ์
การปล่อยสุญญากาศและแรงดัน: เมื่อหมดเวลา อากาศจะถูกปล่อยเข้าช้าๆ และแรงดันในถุงจะถูกปล่อยเพื่อป้องกันการเสียรูปหรือความเครียดภายในจากการเปลี่ยนแปลงแรงดันอย่างกะทันหัน
การเปิดฝาและถ่ายโอนไปยังห้อง 2: ฝาจะยกขึ้นและโมดูลจะถูกส่งไปยังห้อง 2
การทำงานของห้อง 2: ตั้งไว้ที่ 140-150°C เนื่องจากฟองอากาศถูกกำจัดในห้อง 1 แล้ว เวลาสุญญากาศจึงสั้น (ประมาณ 50-120 วินาที) แต่เวลาในการคงอยู่นานกว่า (ประมาณ 400-600 วินาที) เพื่อให้แน่ใจว่าการเชื่อมขวางสมบูรณ์ หลังจากปล่อยสุญญากาศและเปิดฝา โมดูลจะเข้าสู่ห้องทำความเย็น (ห้อง 3)
การทำความเย็น: น้ำหล่อเย็นในแผ่นฐานของห้อง 3 จะลดอุณหภูมิโมดูลให้อยู่ในช่วงที่ปลอดภัย (เช่น ต่ำกว่า 50°C) เพื่อทำให้โครงสร้างคงที่ หน่วยที่ไม่มีห้องที่สามมักจะเพิ่มการระบายความร้อนด้วยอากาศที่ความดันบรรยากาศ
การขนถ่าย: ฝาจะยกขึ้นและโมดูลที่เคลือบแล้วจะถูกส่งไปยังกระบวนการถัดไป เช่น การตัดแต่ง
การประยุกต์ใช้ผลิตภัณฑ์
พารามิเตอร์ควบคุมหลักของกระบวนการเคลือบ
เครื่องเคลือบถูกใช้เป็นสถานี encapsulation กลางในสายการผลิตโมดูลซิลิคอนผลึกเกือบทั้งหมดและโมดูลฟิล์มบางจำนวนมาก และการตั้งค่าพารามิเตอร์เหล่านี้ให้ถูกต้องคือสิ่งที่ทำให้มันทำงานได้ในการผลิตจริง:
อุณหภูมิ: ต้องตรงกับช่วงการหลอมและการเชื่อมขวางของ EVA สูงเกินไปทำให้เกิดสีเหลืองและการหลุดลอก ต่ำเกินไปทำให้การเชื่อมขวางไม่เพียงพอและการยึดเกาะไม่ดี โดยปกติตั้งไว้ที่ 140-150°C (ปรับตามเกรด EVA)
สุญญากาศ: สุญญากาศเริ่มต้นและสุญญากาศหลักที่ไม่เพียงพอเป็นสาเหตุหลักของฟองอากาศและการแยกชั้น โดยทั่วไประยะสุญญากาศหลักต้องมีค่า 40-100 Pa หรือต่ำกว่า
ความดัน: ความดันน้อยเกินไปทำให้การเติมไม่สมบูรณ์และการยึดติดอ่อนแอ ความดันมากเกินไปหรือเร็วเกินไปอาจทำให้เกิดรอยแตกขนาดเล็กหรือการเคลื่อนตัวของเซลล์
เวลา: เวลาสุญญากาศ เวลากด/คงสุญญากาศ (เวลาบ่ม) และเวลาทำความเย็นทั้งหมดต้องควบคุมอย่างแม่นยำ เวลาบ่มที่ไม่เพียงพอจะลดระดับการเชื่อมขวางโดยตรง
อัตราการทำความเย็น: การทำความเย็นเร็วเกินไปอาจทำให้เกิดความเครียดภายในหรือการบิดงอ
สิ่งจำเป็นในการบำรุงรักษาอุปกรณ์
การบำรุงรักษาเป็นประจำเป็นกุญแจสำคัญในการปกป้องประสิทธิภาพและอายุการใช้งานของอุปกรณ์:
การตรวจสอบรายวัน: การทดสอบความสม่ำเสมอของสุญญากาศ ความดัน และอุณหภูมิ การตรวจสอบซีล การทำความสะอาดและตรวจสอบผ้าทนอุณหภูมิสูงและแผ่นซิลิโคน (มองหารอยขีดข่วนและการเสื่อมสภาพ) การหล่อลื่นระบบลำเลียงและการทำความสะอาดพื้นผิว
การบริการตามระยะ: เปลี่ยนน้ำมันปั๊มสุญญากาศเป็นประจำ ทำความสะอาดหรือเปลี่ยนไส้กรองสุญญากาศ ตรวจสอบระบบทำความร้อน (วงจรน้ำมันหรือท่อความร้อน) ปรับเทียบเซ็นเซอร์อุณหภูมิ/ความดัน/สุญญากาศ ตรวจสอบการเชื่อมต่อไฟฟ้าและทำความสะอาดห้องอย่างทั่วถึง
การเปลี่ยนแผ่นซิลิโคน: แผ่นซิลิโคนเป็นชิ้นส่วนสึกหรอ โดยปกติจะเปลี่ยนหลังจากใช้งาน 6000-8000 ครั้ง หรือเมื่อมีรอยขีดข่วนรุนแรง แข็งตัว หรือเสียหาย เพื่อรักษาความสม่ำเสมอของความดันและคุณภาพพื้นผิวโมดูล (แนะนำให้เปลี่ยนเมื่อสลับระหว่างโมดูลกระจกคู่และกระจกเดี่ยวเพื่อหลีกเลี่ยงรอยบุบบนแผ่นหลัง)
เครื่องเคลือบเป็นหัวใจสำคัญของการผลิตโมดูลเซลล์แสงอาทิตย์อย่างไม่ต้องสงสัย ประสิทธิภาพของเครื่องกำหนดคุณภาพการห่อหุ้มและความน่าเชื่อถือในระยะยาวโดยตรง ในขณะที่เทคโนโลยีเซลล์แสงอาทิตย์พัฒนาไปสู่ประสิทธิภาพที่สูงขึ้น ขนาดที่ใหญ่ขึ้น เซลล์ที่บางลง และโครงสร้างกระจกคู่ เครื่องเคลือบต้องเผชิญกับความต้องการที่สูงขึ้นในด้านความสม่ำเสมอของอุณหภูมิ ประสิทธิภาพสุญญากาศ ความแม่นยำในการควบคุมความดัน และระบบอัตโนมัติและอัจฉริยะ
มุมมองของ Ooitech
ในฐานะผู้จัดหาสายการผลิตแผงโซลาร์เซลล์ระดับโลก Ooitech เชื่อว่าเครื่องเคลือบเป็นจุดที่กำหนดความน่าเชื่อถือของโมดูลอย่างแท้จริง: ด้วยแผ่นเวเฟอร์บางและการออกแบบกระจกสองชั้นที่กลายเป็นกระแสหลัก ช่องว่างระหว่างความสม่ำเสมอของอุณหภูมิที่ดีและไม่ดี ความเสถียรของสุญญากาศ และการควบคุมแรงดันได้แคบลงอย่างมาก และเครื่องเคลือบสามห้องที่เหมาะสมไม่ใช่สิ่งฟุ่มเฟือยอีกต่อไป แต่เป็นข้อกำหนดพื้นฐาน จากประสบการณ์สายการผลิตโมดูลแบบครบวงจรของเรา เราพบว่าการจับคู่สูตรกระบวนการที่ขับเคลื่อนด้วย PLC อย่างแม่นยำกับการบำรุงรักษาแผ่นซิลิโคนและซีลอย่างมีวินัยช่วยเพิ่มผลผลิตได้มากกว่าการไล่ตามความเร็วสูงสุดเพียงอย่างเดียว สำหรับวิดีโอจริงจากโรงงานผลิตโมดูลโซลาร์เซลล์เพิ่มเติม คุณสามารถติดตามและสมัครสมาชิกช่อง YouTube ของ Ooitech ได้ที่ www.youtube.com/ooitech.
การอ่านที่เกี่ยวข้อง: ราคาเครื่องจักรถูกกำหนดขึ้นอย่างไร และ ตำแหน่งที่เครื่องลามิเนตอยู่บนสายการผลิต.