การผลิตโมดูลโฟโตวอลตาอิก:
สารบัญ
คำตอบสั้น: โรงงานผลิตโมดูลพลังงานแสงอาทิตย์สามารถผลิตโมดูลที่ยอมรับได้หนึ่งชิ้นและยังคงมีระบบการผลิตที่อ่อนแอ ความแตกต่างจะปรากฏขึ้นในภายหลัง เมื่อสายการผลิตต้องสร้างผลลัพธ์นั้นซ้ำในกะ รูปแบบ และล็อตวัสดุที่แตกต่างกัน IEC 62941 เป็นมาตรฐานที่จัดการกับช่องว่างนี้ โดยกำหนดข้อกำหนดสำหรับระบบการจัดการคุณภาพการผลิตโมดูลเซลล์แสงอาทิตย์ ครอบคลุมการควบคุมกระบวนการ การตรวจสอบย้อนกลับ การจัดการการเปลี่ยนแปลง และวินัยการวัดที่ทำให้กำลังไฟฟ้าที่กำหนดมีความน่าเชื่อถือ เนื้อหาที่ปฏิบัติได้จริงนั้นไม่หวือหวา — ช่วงกระบวนการที่จัดทำเอกสารไว้ อุปกรณ์วัดที่สอบเทียบแล้ว บันทึกที่เชื่อมโยงหมายเลขซีเรียลกับเงื่อนไขที่ผลิตขึ้น สำหรับโรงงานที่เปลี่ยนจากการดำเนินงานกะเดียวไปสู่การผลิตต่อเนื่อง หรือจากลูกค้ารายเดียวไปสู่ตลาดที่ผ่านการตรวจสอบใบรับรอง การปฏิบัติตามมาตรฐานนี้มักเป็นความแตกต่างระหว่างความสามารถในการยื่นประมูลและไม่สามารถ
การผลิตโมดูล PV · โดย Jerry, Ooitech
โรงงานสามารถผลิตโมดูลที่ยอมรับได้หนึ่งโมดูลและยังคงมีระบบการผลิตที่อ่อนแอ
การทดสอบที่ยากขึ้นจะมาถึงในภายหลัง: เมื่อมีล็อตเซลล์ใหม่เข้ามา เมื่อมีกะอื่นเข้ามารับช่วงต่อ เมื่อ เครื่องลามิเนต เริ่มทำงานอีกครั้งหลังการบำรุงรักษา หรือเมื่อโรงงานเปลี่ยนจากรูปแบบโมดูลหนึ่งไปเป็นอีกรูปแบบหนึ่ง หากคุณภาพเปลี่ยนแปลงทุกครั้งที่เงื่อนไขใดเงื่อนไขหนึ่งเหล่านี้เปลี่ยนไป โรงงานก็ไม่ได้ควบคุมผลิตภัณฑ์อย่างแท้จริง แต่กำลังจัดการกับความประหลาดใจที่เกิดขึ้นเป็นชุดๆ
นั่นคือวิธีที่มีประโยชน์ในการเข้าใจ การผลิตโมดูล PV พลังงานแสงอาทิตย์ไม่ใช่แค่การนำเซลล์ แก้ว และโพลิเมอร์มาประกอบกันเท่านั้น แต่คือการผลิตซ้ำอย่างควบคุมของแบบโมดูลที่ได้รับการอนุมัติ โดยมีหลักฐานกระบวนการเพียงพอที่จะแสดงว่าผลิตภัณฑ์ที่ปล่อยออกมาแต่ละชิ้นถูกผลิตตามที่ตั้งใจไว้
สี่ระบบต้องสอดคล้องกัน:
| ระบบ | คำถามที่ต้องตอบ |
|---|---|
| นิยามผลิตภัณฑ์ | เรากำลังผลิตโมดูลอะไรกันแน่? |
| การควบคุมวัสดุและกระบวนการ | โรงงานใช้วัสดุและการตั้งค่าที่ถูกต้องหรือไม่? |
| การปล่อยคุณภาพและการตรวจสอบย้อนกลับ | หลักฐานใดสนับสนุนการตัดสินใจปล่อยผลิตภัณฑ์? |
| การดำเนินงานโรงงาน | สามารถรักษาผลลัพธ์เดียวกันที่กำลังการผลิตที่ต้องการได้หรือไม่? |
เครื่องจักรอยู่ภายในระบบเหล่านี้ ไม่ได้แทนที่ระบบ
โมดูลที่ดีหนึ่งโมดูลยังไม่ใช่ระบบการผลิต
ค่าอ้างอิงที่คงที่ในโรงงานผลิตแผงโซลาร์เซลล์คือคำจำกัดความของผลิตภัณฑ์ที่ได้รับการอนุมัติ เทคโนโลยีเซลล์อาจเปลี่ยนแปลง ล็อตวัสดุจะเปลี่ยนไป ผู้ปฏิบัติงานหมุนเวียน และอุปกรณ์เสื่อมสภาพ แผงที่ออกจากสายการผลิตจะต้องยังคงอยู่ในเกณฑ์การก่อสร้างและการปล่อยที่ได้รับการอนุมัติ
สิ่งนี้ทำให้ความสามารถในการทำซ้ำเป็นปัญหาหลักของการผลิต
ตัวอย่างที่สร้างขึ้นอย่างระมัดระวังโดยช่างเทคนิคที่มีประสบการณ์อาจทำงานได้ดี การผลิตจำนวนมากนำเสนอแรงกดดันที่แตกต่าง: การจัดการซ้ำ รอบเวลาสั้น สถานีขนาน การเลือกสูตร การเติมวัสดุ การหยุด การเริ่มใหม่ และการทำงานซ้ำ การเปลี่ยนแปลงเล็กน้อยที่ดูไม่เป็นอันตรายที่สถานีหนึ่งอาจรวมกันในภายหลัง ข้อผิดพลาดตำแหน่งสตริงเล็กน้อยส่งผลต่อการวาง การเชื่อมต่อที่ควบคุมไม่ดีรอดจากการตรวจสอบด้วยสายตาแต่ปรากฏใน EL สูตรการเคลือบที่ไม่ถูกต้องอาจไม่สร้างข้อบกพร่องที่ชัดเจนที่ประตูห้อง แต่เปลี่ยนการป้องกันรอบวงจรเซลล์
ดังนั้นสายการผลิตจึงต้องการมากกว่าลำดับการดำเนินการ ต้องการขีดจำกัดที่กำหนด จุดวัด และการตอบสนองเมื่อผลลัพธ์เคลื่อนออกนอกขีดจำกัดเหล่านั้น
คำจำกัดความของผลิตภัณฑ์เขียนโรงงานอย่างเงียบๆ
การเลือกอุปกรณ์มักเริ่มต้นด้วยเป้าหมายกำลังการผลิตต่อปี ตัวเลขนั้นสำคัญ แต่ไม่ใช่ข้อมูลทางวิศวกรรมแรก ตัวแผงมาก่อน
แบบแปลนและรายการวัสดุ (bill of materials) กำหนดงานทางกายภาพหลายอย่างของสายการผลิต: ขนาดและสถาปัตยกรรมของเซลล์ การสร้างแบบเต็มเซลล์หรือตัดเซลล์ รูปแบบริบบอนและการเชื่อมต่อ จำนวนสตริง ขนาดกระจก การซ้อนแบบกระจกชั้นเดียวหรือกระจก-กระจก สารห่อหุ้ม ประเภท backsheet ตัวเลือก โปรไฟล์เฟรม ตำแหน่งกล่องรวมสาย ความยาวสายเคเบิล และข้อกำหนดด้านฉลาก
การตัดสินใจเหล่านั้นดำเนินต่อไปในการควบคุมการผลิต กฎการจัดเก็บวัสดุส่งผลต่อการเตรียม การออกแบบการเชื่อมต่อระหว่างกันส่งผลต่อการเรียงและการบัส ขนาดแผงส่งผลต่อการถ่ายโอนและการอ้างอิงการจัดตำแหน่งทุกครั้ง สารห่อหุ้มและการสร้างซ้อนส่งผลต่อสูตรการเคลือบ ตัวเลือกกรอบและกล่องรวมสายส่งผลต่อการจ่าย การประกอบ และเวลาในการบ่ม ตลาดที่ตั้งใจและแผนการรับรองส่งผลต่อการทดสอบ การสุ่มตัวอย่าง บันทึก และการเก็บรักษาเอกสาร
นี่คือเหตุผลที่รายการเครื่องจักรไม่สามารถกำหนดโรงงานได้ สองโครงการอาจใช้เครื่องจักรที่มีชื่อเดียวกัน แต่ต้องการช่วงการทำงาน อุปกรณ์จับยึด สูตร บัฟเฟอร์ อินเทอร์เฟซข้อมูล และประตูคุณภาพที่แตกต่างกัน
ก่อนที่จะกำหนดค่าสายการผลิต ควรถือว่าแบบร่างผลิตภัณฑ์ BOM แผนคุณภาพ และเกณฑ์การปล่อยเป็นเอกสารต้นทาง หากยังคงเปลี่ยนแปลง ข้อกำหนดอุปกรณ์ก็เปลี่ยนแปลงเช่นกัน ไม่ว่าไฟล์จัดซื้อจะยอมรับหรือไม่ก็ตาม
เส้นทางทางกายภาพนั้นเรียบง่าย แต่การควบคุมมันไม่ใช่
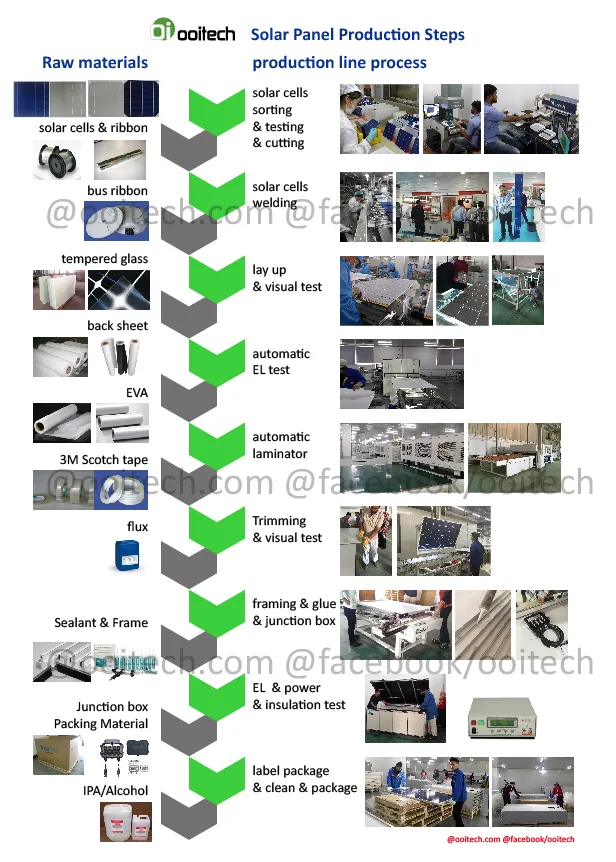
สำหรับโมดูลซิลิคอนผลึกแบบดั้งเดิม เส้นทางการผลิตโดยรวมนั้นอธิบายได้ง่าย
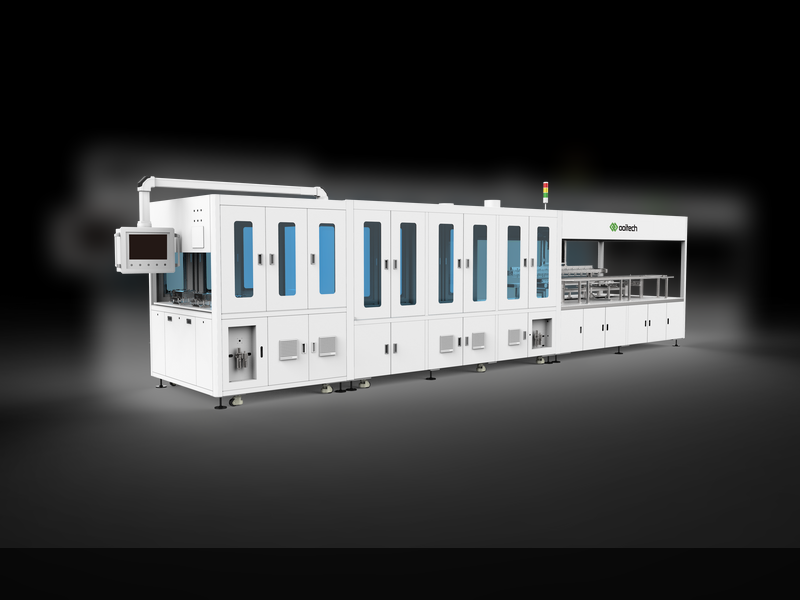
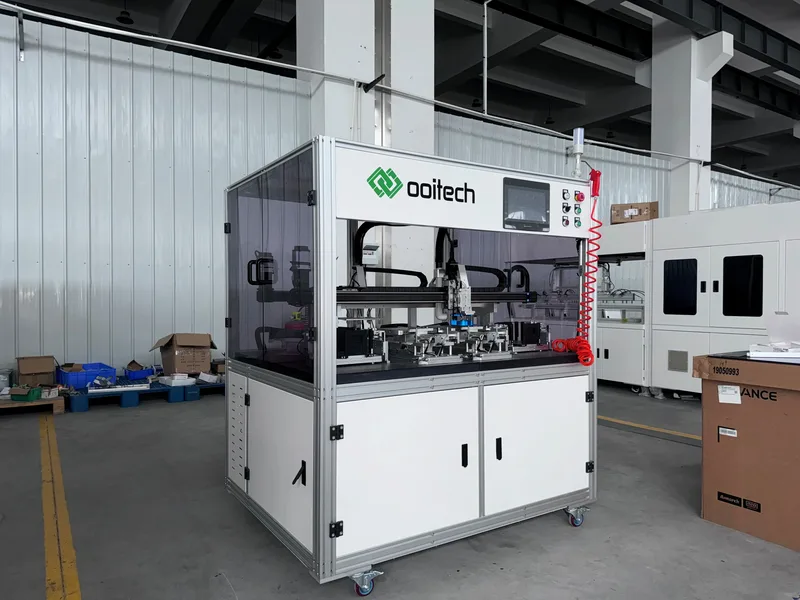
เซลล์จะถูกตรวจสอบหรือคัดแยกตามความจำเป็น จากนั้นจึงเชื่อมต่อกันด้วยริบบอนนำไฟฟ้าโดย แท็บเบอร์สตริงเกอร์สตริงจะถูกจัดวางบนกระจกและวัสดุห่อหุ้มที่เตรียมไว้ เชื่อมต่อเป็นวงจรไฟฟ้าตามที่ต้องการ และปิดทับด้วยวัสดุห่อหุ้มและวัสดุด้านหลังที่เหลือ ชุดวัสดุจะเข้าสู่เครื่องลามิเนต ซึ่งสุญญากาศ ความร้อน ความดัน และเวลา จะเปลี่ยนโครงสร้างที่ยังหลวมให้เป็นลามิเนตที่ยึดติดกัน
งานปลายน้ำจะทำให้ผลิตภัณฑ์ทางกลและไฟฟ้าสมบูรณ์ ขึ้นอยู่กับการออกแบบ ซึ่งอาจรวมถึงการตัดแต่ง การขอบ การประกอบกรอบ การติดตั้งกล่องรวมสาย การบัดกรี การใช้กาวหรือสาร potting การบ่ม การทำความสะอาด และการตกแต่งมุม การตรวจสอบ EL การวัด IV และการทดสอบความปลอดภัยทางไฟฟ้าให้ส่วนต่างๆ ของบันทึกคุณภาพขั้นสุดท้าย การติดฉลากและการคัดแยกเชื่อมต่อโมดูลทางกายภาพกับเอกลักษณ์และปลายทางของมัน
กระทรวงพลังงานสหรัฐอเมริกาอธิบายเส้นทางพื้นฐานเดียวกัน: การ tabbing และ stringing การจัดเรียงเซลล์ที่เชื่อมต่อกับกระจกและ encapsulant การ lamination จากนั้นติดตั้งโมดูลด้วยกรอบ การปิดผนึก และฟังก์ชันกล่องรวมสายตามที่กำหนด
ไม่มีขั้นตอนใดที่ผิดปกติในตัวเอง ความยากในการผลิตอยู่ที่การรักษาวัสดุ รูปทรง สูตร และเอกลักษณ์ผลิตภัณฑ์ที่ถูกต้องไว้ด้วยกันในขณะที่โมดูลผ่านขั้นตอนทั้งหมดเหล่านี้
ทุกขั้นตอนที่สำคัญต้องมีสูตรและบันทึก
กระบวนการจะสามารถควบคุมได้เมื่อโรงงานสามารถตอบคำถามสามข้อ: การตั้งค่าที่ตั้งใจคืออะไร สิ่งที่เกิดขึ้นจริงคืออะไร และการดำเนินการใดที่ตามมาหากผลลัพธ์ไม่เป็นที่ยอมรับ
บันทึกไม่จำเป็นต้องซับซ้อนในทุกสถานี แต่ต้องมีประโยชน์ การบันทึกอุณหภูมิโดยไม่ระบุสูตร ผลิตภัณฑ์ หรือล็อต จะสร้างข้อมูล แต่ไม่ใช่หลักฐานมากนัก
| การดำเนินการ | สิ่งที่ต้องคงไว้ซึ่งการควบคุม | สัญญาณหรือการตรวจสอบที่มีประโยชน์ | บันทึกที่ต้องเก็บรักษา |
|---|---|---|---|
| วัตถุดิบที่รับเข้า | ข้อกำหนดที่อนุมัติ ล็อตผู้จัดจำหน่าย การจัดเก็บและสภาพ | การตรวจสอบขาเข้า การตรวจสอบเอกลักษณ์ สถานะการจัดเก็บ | ล็อตวัสดุและผลการยอมรับ |
| การเชื่อมต่อเซลล์ | ตำแหน่งริบบิ้น เงื่อนไขการบัดกรี การจัดการเซลล์ และรูปทรงของสายเซลล์ | ผลการตรวจสอบด้วยภาพ แผนการทดสอบแรงดึง การตรวจสอบสายเซลล์หรือ EL ตามที่ระบุ | สูตร, ล็อต, ผลลัพธ์ของสถานีและข้อยกเว้น |
| การวางและบัสซิ่ง | ระยะห่างของสตริง, ขั้ว, การจัดเรียงวงจรและตำแหน่งการนำออก | ภาพการจัดตำแหน่ง, การตรวจสอบด้วยสายตา, EL ก่อนการเคลือบ | ข้อมูลประจำตัวโมดูลและผลการตรวจสอบ |
| การเคลือบ | สูตรผลิตภัณฑ์ที่ถูกต้อง, พฤติกรรมสุญญากาศ, อุณหภูมิ, ความดันและเวลา | พารามิเตอร์การทำงาน, สัญญาณเตือน, การตรวจสอบการเคลือบ | เวอร์ชันสูตร, ห้อง, รอบและการเชื่อมโยงชุด |
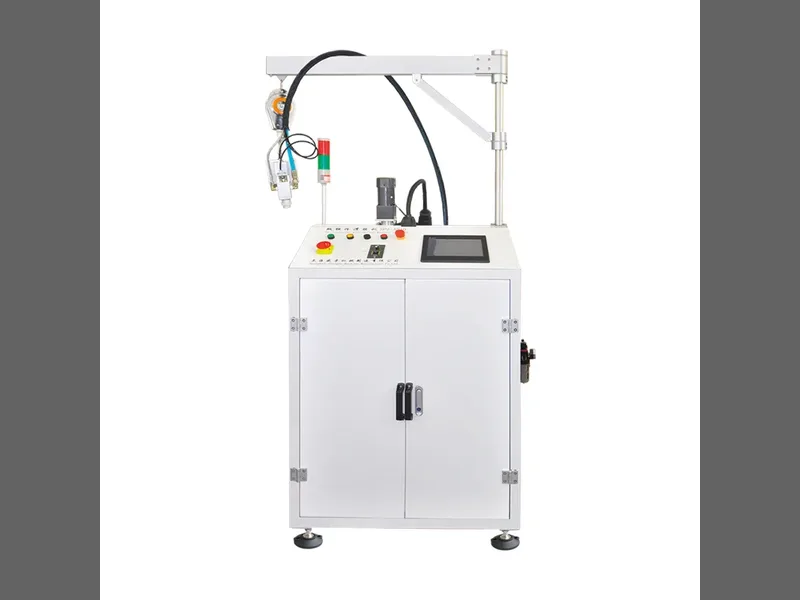
| งานกรอบและกล่องรวมสาย | ขนาด, การใช้ยาแนวหรือกาว, จุดต่อไฟฟ้าและสภาพการบ่ม | การตรวจสอบการจ่าย, การตรวจสอบขนาด, การตรวจสอบด้วยสายตาและไฟฟ้า | ชุดวัสดุ, ผลลัพธ์ของสถานีและสถานะการบ่ม |
| การปล่อยครั้งสุดท้าย | สภาพวงจร, กำลังไฟฟ้าที่วัดได้, ความปลอดภัยทางไฟฟ้าและการติดฉลาก | ภาพ EL, ผล IV, ผลการทดสอบความปลอดภัย, การตรวจสอบข้อมูลประจำตัว | บันทึกการปล่อยที่เชื่อมโยงกับหมายเลขซีเรียล |
จุดควบคุมที่สำคัญที่สุดไม่ใช่สถานีที่แพงที่สุดเสมอไป การส่งมอบงานก็มีความสำคัญไม่แพ้กัน สตริงที่ถูกต้องอาจแตกได้ระหว่างการยก กองที่สะอาดอาจสะสมสิ่งปนเปื้อนขณะรอ แผ่นเคลือบที่ดีอาจเสียหายระหว่างการตัดแต่งหรือการทำกรอบ ผลการทดสอบที่ผ่านอาจถูกกำหนดให้กับหมายเลขซีเรียลผิดหากการระบุตัวตนถูกมองว่าเป็นงานสำนักงานมากกว่าส่วนหนึ่งของการผลิต
ดังนั้นสูตรและบันทึกควรติดตามผลิตภัณฑ์ข้ามขอบเขตสถานี
การรับรองเป็นพื้นฐาน; ความสม่ำเสมอคืองานประจำวัน
การรับรองผลิตภัณฑ์และความสม่ำเสมอในการผลิตแก้ปัญหาที่เกี่ยวข้องแต่แตกต่างกัน
โปรแกรมการรับรองถามว่าโครงสร้างโมดูลที่กำหนดตรงตามข้อกำหนดการทดสอบที่เกี่ยวข้องหรือไม่ จากนั้นโรงงานต้องผลิตซ้ำโครงสร้างนั้นโดยไม่อนุญาตให้มีการทดแทนที่ไม่มีการควบคุมหรือการเบี่ยงเบนของกระบวนการ การผ่านลำดับการอนุมัติแบบครั้งเดียวไม่ได้พิสูจน์ว่าหน่วยการผลิตในภายหลังได้รับวัสดุที่ถูกต้อง เงื่อนไขการบัดกรี รอบการเคลือบ หรือการตรวจสอบการปล่อยครั้งสุดท้าย
IEC 62941 แก้ไขช่องว่างนี้โดยตรง มาตรฐานเชื่อมโยงความเชื่อมั่นอย่างต่อเนื่องในโมดูล PV ที่ได้รับการรับรองกับการออกแบบผลิตภัณฑ์และกระบวนการ การเลือกวัสดุ และการควบคุมกระบวนการผลิต โดยถือว่ามีพื้นฐานการจัดการคุณภาพที่จัดตั้งขึ้นแล้ว ไม่ใช่สิ่งทดแทน
ความแตกต่างนี้มีความสำคัญเพราะความน่าเชื่อถือในภาคสนามเริ่มต้นนานก่อนที่โมดูลจะถึงไซต์โครงการ โปรแกรมความน่าเชื่อถือของ IEA PVPS ตรวจสอบว่าวัสดุ การออกแบบ โหมดการเสื่อมสภาพ การทดสอบ และสภาพแวดล้อมการทำงานของโมดูลส่งผลต่อประสิทธิภาพเมื่อเวลาผ่านไปอย่างไร โรงงานไม่สามารถควบคุมสภาพอากาศที่โมดูลจะเผชิญได้ แต่สามารถควบคุมได้ว่าการก่อสร้างที่จัดส่งตรงกับการออกแบบที่ผ่านการรับรองหรือไม่ และตรวจพบความแปรผันในการผลิตก่อนการปล่อยหรือไม่
ข้อกำหนดการรับรองยังคงแตกต่างกันไปตามผลิตภัณฑ์และตลาดเป้าหมาย กฎที่ใช้งานได้จริงนั้นง่าย: กำหนดแผนการรับรองและคุณภาพให้เร็วพอที่จะกำหนดรูปแบบอุปกรณ์ ตำแหน่งตรวจสอบ การสุ่มตัวอย่าง การตรวจสอบย้อนกลับ และบันทึก
การตรวจสอบย้อนกลับเปลี่ยนข้อบกพร่องให้เป็นปัญหาที่มีขอบเขต
ลองนึกภาพว่าการตรวจสอบ EL ครั้งสุดท้ายเริ่มแสดงรูปแบบที่ผิดปกติ หากไม่มีการตรวจสอบย้อนกลับ โรงงานจะมีกองโมดูลที่ต้องสงสัยและรายการสาเหตุที่เป็นไปได้มากมาย หากมีการตรวจสอบย้อนกลับ การสอบสวนสามารถจำกัดให้แคบลงได้อย่างรวดเร็ว: ล็อตเซลล์ใด สูตรเครื่องยิงใด กะใด รอบการเคลือบใด เส้นทางการจัดการใด และโมดูลอื่นใดที่มีประวัติเดียวกัน
นั่นไม่ได้หมายความว่าทุกโครงการจำเป็นต้องมีชุดซอฟต์แวร์เดียวกัน สายการผลิตอัตโนมัติปริมาณมากอาจแลกเปลี่ยนสูตร รูปภาพ และผลการทดสอบกับ MES โรงงานขนาดเล็กหรือกึ่งอัตโนมัติอาจใช้บันทึกที่ง่ายกว่า สิ่งที่ไม่เปลี่ยนแปลงคือการเชื่อมต่อระหว่างโมดูลทางกายภาพและหลักฐานที่ใช้ในการปล่อย
บันทึกการปล่อยที่ใช้งานได้จริงอาจรวมถึง:
หมายเลขซีเรียลของโมดูลและการแก้ไขผลิตภัณฑ์;
การอ้างอิงวัสดุสำคัญหรือรุ่นการผลิต;
สถานะการตรวจสอบระหว่างกระบวนการและรูปภาพที่เกี่ยวข้อง;
สูตรการเคลือบและการเชื่อมโยงรอบ;
ผลการทดสอบ EL, IV และความปลอดภัยทางไฟฟ้าขั้นสุดท้าย;
ประวัติการทำงานซ้ำ (ถ้ามี);
การจัดการขั้นสุดท้าย: ยอมรับ, ระงับ, ทำงานซ้ำ หรือปฏิเสธ
การตรวจสอบย้อนกลับบางครั้งถูกขายเป็นฟีเจอร์การรายงาน คุณค่าที่แท้จริงของมันปรากฏเมื่อมีบางสิ่งเปลี่ยนแปลง ช่วยกักกันผลผลิตที่ได้รับผลกระทบ เปรียบเทียบสภาวะที่ดีและไม่ดี ป้องกันไม่ให้หน่วยที่ถูกปฏิเสธกลับเข้าสู่สต็อกที่ยอมรับ และเปลี่ยนข้อบกพร่องที่เกิดซ้ำเป็นปัญหาการแก้ไขกระบวนการ
สถานีที่เร็วอาจยังคงเป็นของโรงงานที่ช้า
รอบเวลาในโบรชัวร์เป็นเพียงปัจจัยหนึ่งของกำลังการผลิต ผลผลิตที่ยั่งยืนใกล้เคียงกับความสัมพันธ์นี้:
ผลผลิตที่ดี = เวลาการผลิตตามกำหนด × อัตราสายการผลิตที่มีประสิทธิภาพ × ผลผลิตผ่านครั้งแรก
แต่ละเทอมเป็นของทั้งโรงงาน ไม่ใช่เครื่องจักรเดียว
อัตราการเดินสายที่มีประสิทธิภาพลดลงเมื่อสถานีรอกันและกัน อุปกรณ์แบบแบตช์ได้รับงานไม่สม่ำเสมอ การเปลี่ยนผลิตภัณฑ์ใช้เวลานานกว่าที่วางแผน การเข้าบำรุงรักษาทำได้ไม่ดี หรือการกู้คืนข้อบกพร่องต้องมีการแทรกแซงด้วยตนเองซ้ำๆ อัตราผลผลิตผ่านครั้งแรก (First-pass yield) ลดลงเมื่อข้อบกพร่องข้ามหลายกระบวนการก่อนตรวจพบ สูตรการผลิตถูกเลือกผิด วัตถุดิบเบี่ยงเบน หรือการทำงานซ่อมกลายเป็นการผลิตปกติ
การเคลือบ (Lamination) ทำให้เห็นประเด็นชัดเจนเพราะโดยทั่วไปเป็นกระบวนการแบบแบตช์ แต่ตรรกะเดียวกันนี้ใช้กับที่อื่นได้ การต่อสาย (Stringing) อาจผลิตได้เร็วกว่าที่การวาง (Layup) จะรับได้ การประกอบกรอบ (Framing) อาจรอการเตรียมกาว โมดูลที่เสร็จแล้วอาจรอคิวในการบ่มหรือทดสอบ ปัญหาการถ่ายโอนข้อมูลอาจหยุดการคัดแยกแม้ว่าอุปกรณ์เชิงกลจะพร้อมแล้ว
บัฟเฟอร์สามารถดูดซับความผันแปรระยะสั้นได้ แต่ไม่สามารถซ่อมแซมความไม่สมดุลถาวรได้ งานระหว่างทำที่มากขึ้นอาจซ่อนความไม่สมดุลไว้ชั่วคราว แต่ก็ใช้พื้นที่และปล่อยให้ข้อบกพร่องเดินทางไกลขึ้น
ควรประเมินระบบอัตโนมัติตามข้อจำกัดจริงเหล่านี้ ระบบอัตโนมัติมีคุณค่าเมื่อลดการจัดการที่เปราะบาง รักษาเสถียรภาพการจัดตำแหน่ง ทำการจ่ายหรือบัดกรีซ้ำๆ เชื่อมต่อข้อมูลทดสอบกับเอกลักษณ์ หรือรักษาจังหวะการผลิต (takt) ที่ต้องการ ระบบอัตโนมัติเพิ่มคุณค่าน้อยลงเมื่อนิยามผลิตภัณฑ์ต้นน้ำไม่เสถียร หรือเมื่อสถานีที่เชื่อมต่อกันไม่สามารถแชร์ข้อมูลอ้างอิง ตรรกะข้อบกพร่อง และกฎการเปลี่ยนรุ่นได้
กำหนดข้อมูลนำเข้าเหล่านี้ก่อนขอการกำหนดค่าไลน์
คำขอใบเสนอราคาที่มีประโยชน์ประกอบด้วยมากกว่าตัวเลขกำลังการผลิตและพื้นที่โรงงาน โดยให้ข้อมูลที่เสถียรเพียงพอแก่ซัพพลายเออร์เพื่อจำลองผลิตภัณฑ์ จุดตรวจสอบคุณภาพ การดำเนินงาน และการเปลี่ยนแปลงในอนาคต
| กลุ่มข้อมูลนำเข้า | ข้อมูลที่ต้องกำหนด |
|---|---|
| ผลิตภัณฑ์ | แบบโมดูล, BOM, เทคโนโลยีเซลล์และการเชื่อมต่อ, ขนาด, รูปแบบการก่อสร้าง และแผนงานผลิตภัณฑ์ในอนาคต |
| ผลผลิต | จำนวนโมดูลที่ดีที่ต้องการต่อกะ, ปฏิทินการทำงาน, ส่วนผสมผลิตภัณฑ์, ความถี่ในการเปลี่ยนรุ่น และแผนการขยายกำลังการผลิต |
| คุณภาพ | ตลาดเป้าหมาย, แผนการรับรอง, จุดตรวจสอบ, ขอบเขตการทดสอบ, การสุ่มตัวอย่าง, ตรรกะการยอมรับ และกฎการทำงานซ่อม |
| ข้อมูล | ตรรกะหมายเลขซีเรียล, สายเลือดวัสดุ, การควบคุมสูตร, การเก็บภาพ, การจัดเก็บผลการทดสอบ และอินเทอร์เฟซ MES หรือ ERP |
| โรงงาน | ขนาดอาคาร, เส้นทางวัสดุ, สาธารณูปโภค, ความต้องการด้านสิ่งแวดล้อม, น้ำหนักบรรทุกพื้น, การเข้าบำรุงรักษา และการไหลของคลังสินค้า |
| การดำเนินงาน | รูปแบบแรงงาน ระดับทักษะ ความสามารถในการบำรุงรักษา กลยุทธ์อะไหล่สำรอง และโครงสร้างกะที่วางแผนไว้ |
| การส่งมอบ | ความรับผิดชอบด้านผังโรงงาน การยอมรับอุปกรณ์ การติดตั้ง การ commissioning การฝึกอบรม เอกสาร และการสนับสนุนหลังการขาย |
ข้อมูลนำเข้าเหล่านี้เผยให้เห็นขอบเขตการกำหนดค่าที่แท้จริง สายการผลิตกึ่งอัตโนมัติอาจเหมาะสมสำหรับผลิตภัณฑ์ที่เปลี่ยนแปลงหรือการดำเนินงานที่มีปริมาณน้อย สายการผลิตอัตโนมัติเต็มรูปแบบอาจมีความสมเหตุสมผลเมื่อผลิตภัณฑ์มีความเสถียร ปริมาณการผลิตสูง และโรงงานสามารถบำรุงรักษาอุปกรณ์และระบบข้อมูลได้ ไม่ว่าในกรณีใด การออกแบบที่ถูกต้องคือการออกแบบที่ปกป้องคำจำกัดความของโมดูลที่ได้รับการอนุมัติในขณะที่ตอบสนองแผนการดำเนินงาน
แหล่งข้อมูลที่ปรึกษา
พื้นฐานการผลิตแผงโซลาร์เซลล์แสงอาทิตย์ — กระทรวงพลังงานสหรัฐอเมริกา
ความน่าเชื่อถือและประสิทธิภาพของระบบไฟฟ้าโซลาร์เซลล์ — IEA PVPS Task 13
ความสม่ำเสมอในการผลิต — หน่วยปฏิบัติการประกันคุณภาพไฟฟ้าโซลาร์เซลล์ระหว่างประเทศ
การผลิตคือความสามารถในการทำซ้ำที่มองเห็นได้
ระบบการผลิตโมดูล PV พลังงานแสงอาทิตย์ที่แข็งแกร่งที่สุดไม่ใช่ระบบที่มีรายการเครื่องจักรยาวที่สุด แต่เป็นระบบที่คำจำกัดความของผลิตภัณฑ์ วัสดุ การตั้งค่ากระบวนการ การตรวจสอบ เอกลักษณ์ และการไหลของโรงงานบอกเล่าเรื่องราวเดียวกันสำหรับทุกโมดูลที่ปล่อยออกมา
Ooitech สามารถให้บริการกำหนดค่าสายการผลิตโมดูล PV พลังงานแสงอาทิตย์ อุปกรณ์ ผังโรงงาน การติดตั้ง การ commissioning การฝึกอบรมผู้ปฏิบัติงาน และการสนับสนุนหลังการขายแก่ลูกค้าทั่วโลก โดยสอดคล้องกับการออกแบบโมดูลและแผนการผลิตที่ตั้งใจไว้