เครื่อง Tabber และ Stringer: ทำงานอย่างไรและเลือกอย่างไร
สารบัญ
เครื่อง Tabber และ Stringer: ทำงานอย่างไรและเลือกอย่างไร
เครื่องเดียวที่ทุกโมดูลต้องผ่าน และไม่มีสถานีใดในภายหลังสามารถซ่อมแซมได้ — สถานี ข้อกำหนดการบัดกรี ความเข้ากันได้กับ 0BB และ BC ช่วงราคา และข้อบกพร่องที่พบในโรงงานจริง
การผลิตโมดูล PV · คู่มือการเลือกสตริงเกอร์ · โดย Jerry, Ooitech
เครื่องเดียวที่ตัดสินว่าโมดูลจะรักษากำลังไฟไว้ได้ 25 ปีหรือไม่: เครื่องแท็บเบอร์และสตริงเกอร์. ทุกจุดเชื่อมที่เครื่องบัดกรีนั้นถาวร — ไม่มีสถานีใดในภายหลังสามารถซ่อมแซมจุดที่เสียได้ นี่คือวิธีการทำงานของเครื่อง และวิธีเลือกเครื่องของคุณ
1. สิ่งที่เครื่องตัดสินใจจริง ๆ
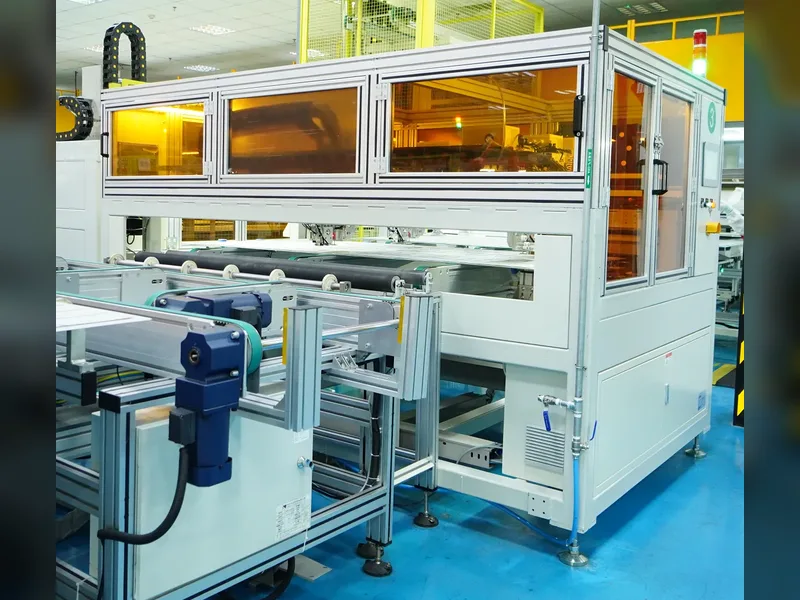
เครื่องแท็บเบอร์และสตริงเกอร์บัดกรีเซลล์แสงอาทิตย์เข้าด้วยกันทีละเซลล์ ผ่านริบบอนทองแดงชุบดีบุก: ริบบอนเชื่อมกับเส้นกริดด้านหน้าของเซลล์หนึ่ง พันไปด้านหลังของเซลล์ถัดไป และทำซ้ำจนได้สตริงเต็ม ความร้อนละลายสารบัดกรีเคลือบบนริบบอนให้เป็นพันธะโลหะวิทยากับนิ้วนำไฟฟ้าของเซลล์ — และโปรไฟล์ความร้อนนั้น เมื่อใช้กับเวเฟอร์หนาประมาณ 130–180 μm จะเหลือเส้นทางไฟฟ้าที่สมบูรณ์หรือรอยร้าวขนาดเล็กที่ซ่อนอยู่
บนสายการผลิต เครื่องนี้อยู่หลังการคัดแยกเซลล์และก่อนการวางเลย์อัป ซึ่งทำให้เป็นกระบวนการที่ย้อนกลับไม่ได้ขั้นแรกระหว่างเซลล์กับโมดูล การลามิเนตสามารถทำซ้ำได้ การใส่กรอบสามารถแก้ไขได้ แต่จุดเชื่อมเย็นหรือเซลล์ที่แตกร้าวภายในสตริงที่เสร็จแล้วจะอยู่ตลอดไป นั่นคือเหตุผลที่ผู้ซื้อที่มีประสบการณ์ใช้เวลาตรวจสอบเครื่องนี้เครื่องเดียวมากกว่าส่วนที่เหลือของใบเสนอราคาทั้งหมดรวมกัน
2. ภายในเครื่อง: หกสถานี
| สถานี | สิ่งที่เกิดขึ้น | สิ่งที่ต้องตรวจสอบเมื่อซื้อ |
|---|---|---|
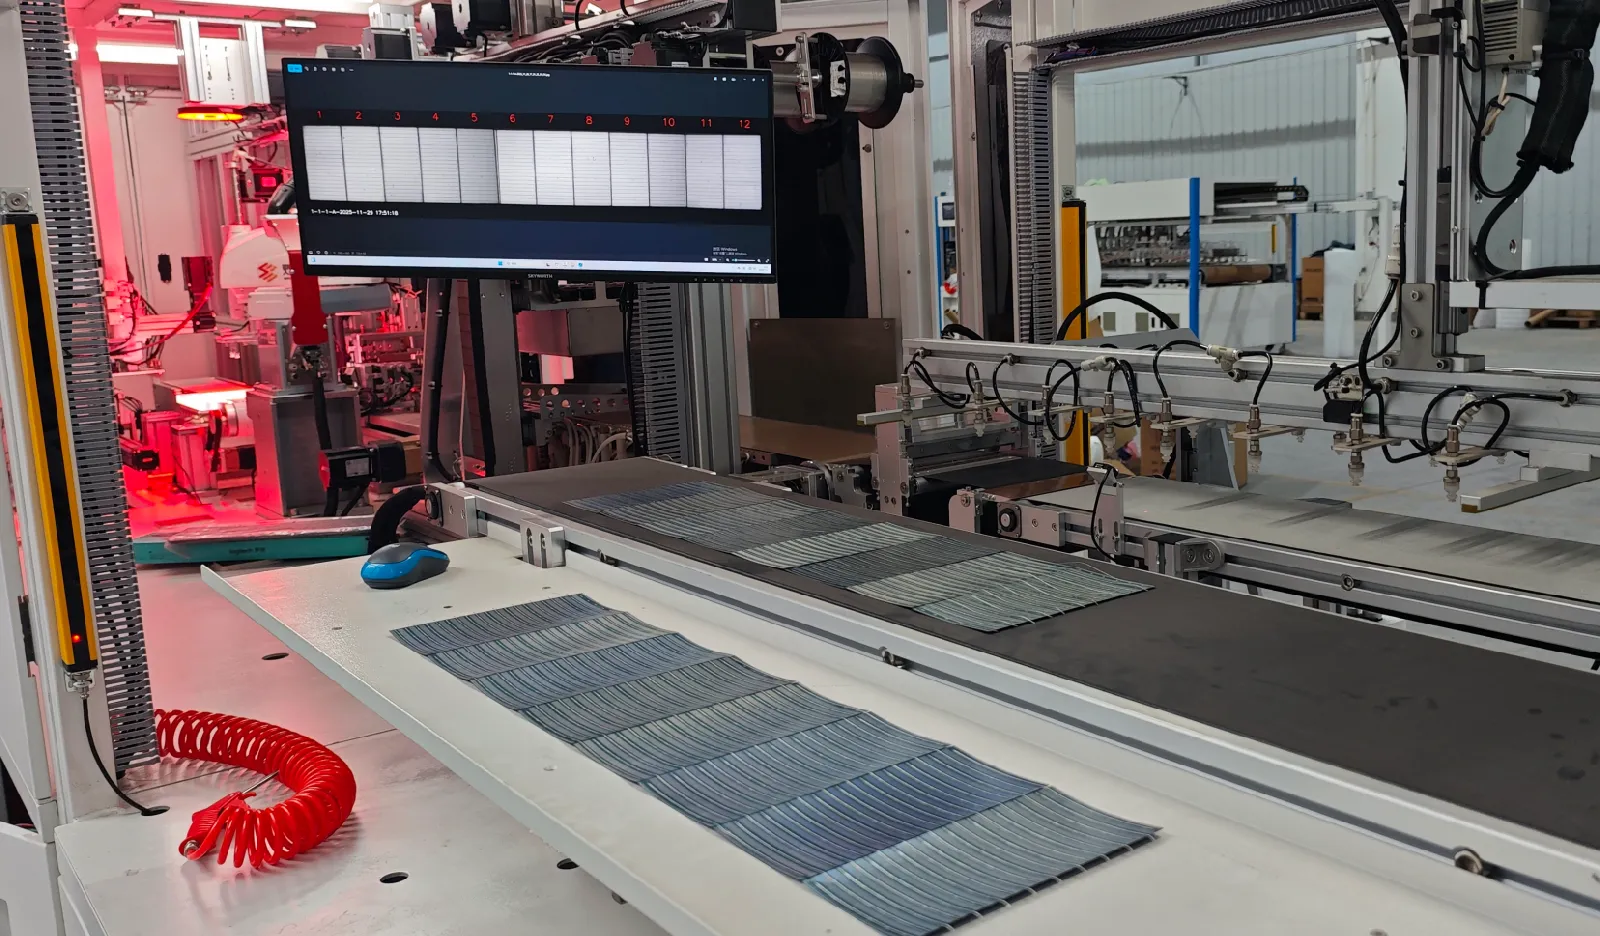
| 1. โหลดและคัดแยก | โหลดเซลล์ จัดตำแหน่งด้วยกล้อง CCD | ข้อกำหนดความแม่นยำในการจัดตำแหน่ง (±0.15 mm ในเครื่องรุ่นปัจจุบัน) |
| 2. พ่นฟลักซ์ | ฟลักซ์เตรียมพื้นผิวบัดกรี | ความสม่ำเสมอในการจ่าย; ฟลักซ์มักจัดหาจากท้องถิ่น |
| 3. ป้อนริบบอน | ริบบิ้นแบนขึ้นรูป ตัด และวางบนแพด | ช่วงความกว้างริบบิ้น (โดยทั่วไป 0.35–1.2 mm) ความสามารถในการปรับตั้งใบตัด — ความผิดพลาดด้านการจัดตำแหน่งส่วนใหญ่เริ่มต้นที่นี่ |
| 4. การเชื่อมแท็บด้วย IR | หลอดอินฟราเรดหลอมละลายบัดกรี | จำนวนโซนทำความร้อนที่ควบคุมแยกอิสระ; การจัดเก็บสูตรต่อสูตร |
| 5. การร้อยสตริง | เซลล์เชื่อมต่อจากด้านหน้าไปด้านหลังเป็นสตริง หุ่นยนต์วางซ้อน | ช่วงระยะห่างเซลล์ (1.5–10 mm) ความนุ่มนวลในการจับ |
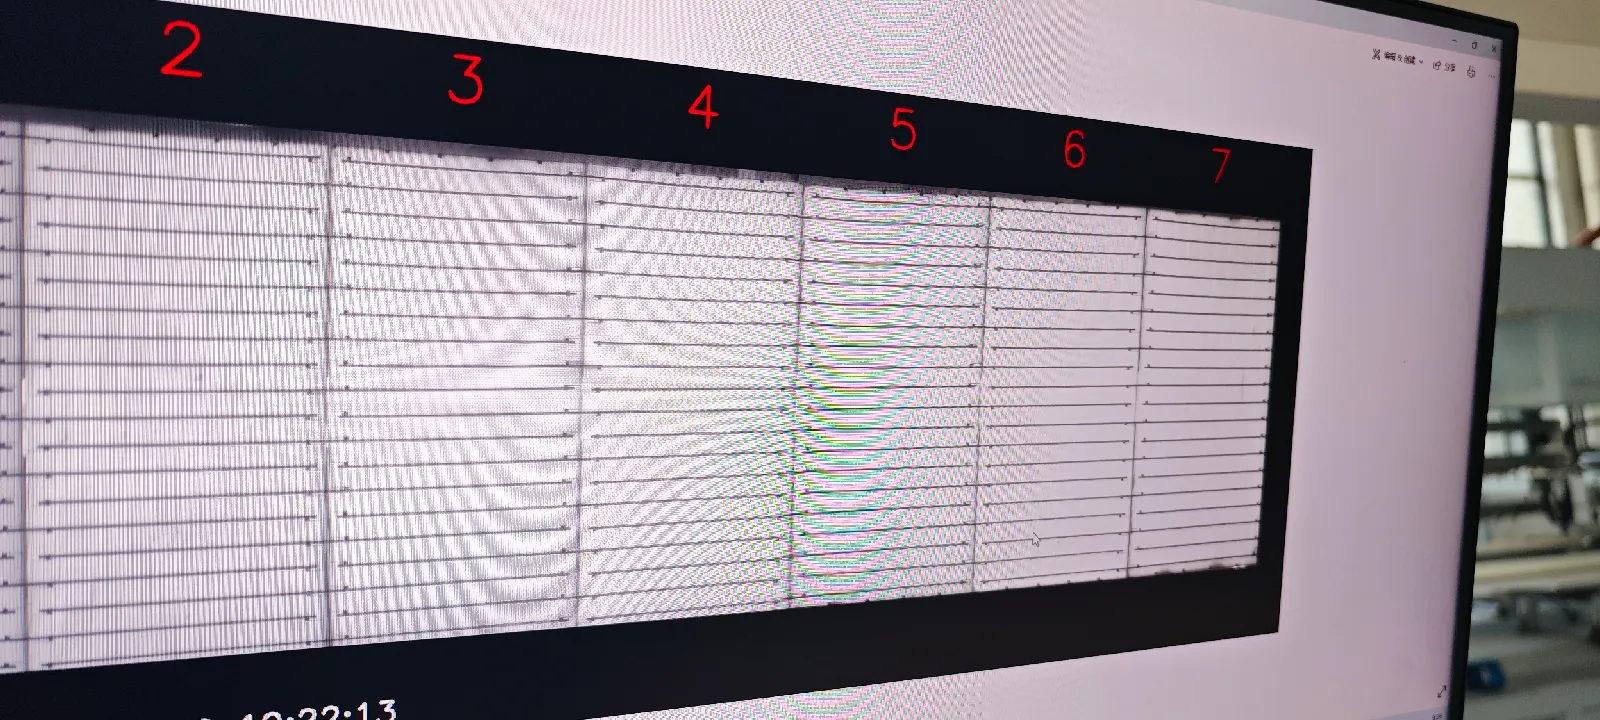
| 6. การตรวจ EL แบบอินไลน์ | การตรวจสอบการเปล่งแสงไฟฟ้าบนสตริงที่เสร็จแล้ว | รวมมาให้หรือเป็นออปชัน; ความละเอียดและจำนวนกล้อง |
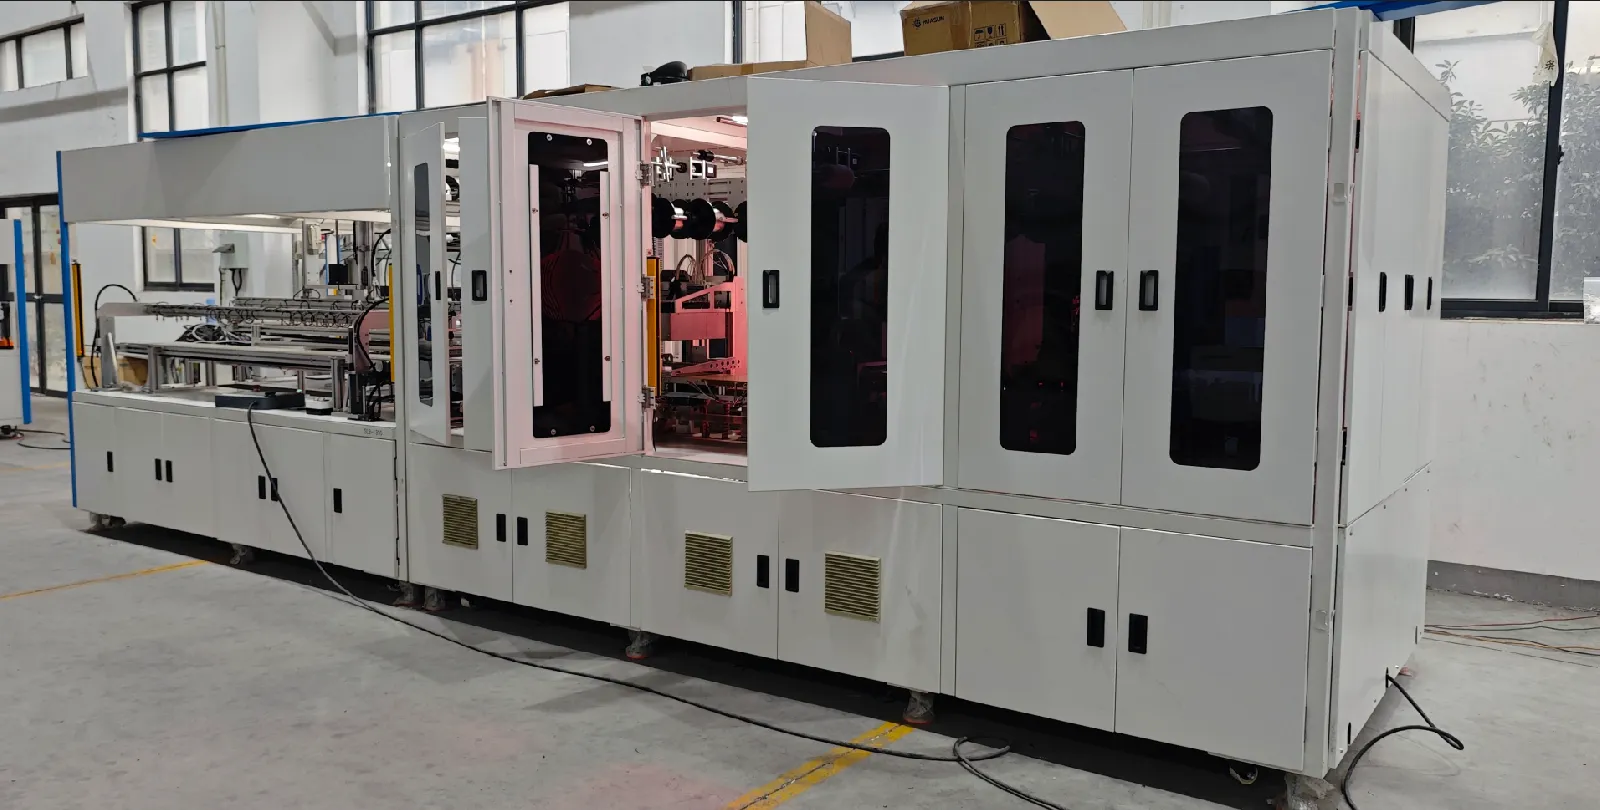
สายการผลิตที่สร้างสำหรับรูปแบบ zero-busbar (0BB) จะเพิ่มสถานีที่เจ็ดหลังการบัดกรี — การอบกาวหรือการลามิเนตฟิล์ม — ซึ่งหัวข้อที่ 5 กล่าวถึง แกนหลักหกสถานีนั้นเหมือนกันในเครื่องจักรของผู้ผลิตทุกราย สิ่งที่ทำให้ใบเสนอราคาแตกต่างกันคือความแม่นยำ การควบคุมความร้อน และสัดส่วนของงานจับชิ้นที่ใช้หุ่นยนต์
3. ตัวเลขที่สำคัญบนสเปกชีต
ข้อกำหนดสามข้อทำนายทุกอย่างเกี่ยวกับเครื่องจักรได้ อัตราการแตกหัก: เครื่องรุ่นปัจจุบันรักษาระดับ ≤0.2% บนเซลล์เกรด A — อย่ายอมรับอะไรที่หลวมกว่านี้ เพราะการแตกหักที่สถานีนี้คือของเสียบวกค่าแรงงานแก้ไขอย่างถาวร กำลังการผลิต: เครื่องระดับเริ่มต้นทำได้ ~1,200 เซลล์ต่อชั่วโมง รุ่นทำงานหลัก 2,400 และเครื่องระดับ ATW ความเร็วสูง 6,800 — จับคู่ขนาดนี้กับเครื่องลามิเนตและแผนกะของคุณ ไม่ใช่กับตัวเลขโฆษณาของผู้ขาย ความแม่นยำในการจัดตำแหน่ง: การจัดตำแหน่ง ±0.15 mm และการวาง ±0.2 mm เป็นมาตรฐานปัจจุบัน เมื่อจำนวนบัสบาร์เพิ่มขึ้นและฟิงเกอร์ละเอียดขึ้น ความแม่นยำคือสิ่งที่ทำให้ริบบิ้นอยู่บนแพดได้ในความเร็วสูง
ข้อกำหนดอีกข้อที่ควรเรียกร้อง: ชุดเซลล์ครบชุดมาพร้อมเครื่องกี่ชุด และชุดที่สองราคาเท่าไร หากคุณวางแผนจะเดินเครื่องมากกว่าหนึ่งรูปแบบเซลล์ — และสายการผลิตส่วนใหญ่ก็เป็นเช่นนั้นในที่สุด — การเปลี่ยนรูปแบบจะสำเร็จหรือล้มเหลวขึ้นอยู่กับชุดอะไหล่สำรองและสูตรที่จัดเก็บไว้
4. การบัดกรีด้วย IR ชนะแล้ว — ยืนยันและไปต่อ
แคตตาล็อกรุ่นเก่ามักระบุอินฟราเรด ลมร้อน เลเซอร์ และอินดักชันไว้เคียงกัน ราวกับว่ายังมีทางเลือกอยู่ แต่ไม่ใช่แล้ว อินฟราเรดคือมาตรฐานการผลิตจำนวนมาก — ไม่สัมผัส 成熟 พร้อมการควบคุมอุณหภูมิแบบแยกโซนอิสระ — ขณะที่ลมร้อนได้ออกจากสายการผลิตใหม่ไปแล้วจริง ๆ: ความร้อนไม่สม่ำเสมอ รอบการทำงานช้า และการกระแทกทางความร้อนที่เวเฟอร์บางไม่สามารถทนได้ เลเซอร์และอินดักชันยังคงอยู่ในงานเฉพาะทางด้วยต้นทุนอุปกรณ์ที่ความคุ้มค่าทางเศรษฐศาสตร์แทบไม่เคยสมเหตุสมผลสำหรับการประกอบโมดูล การตัดสินใจที่สำคัญจริง ๆ ในปี 2026 ไม่ใช่วิธีการให้ความร้อน แต่เป็นว่าแพลตฟอร์ม IR สามารถอัปเกรดเป็น 0BB ได้ในภายหลังหรือไม่
5. คำถามจริงของปี 2026: รูปแบบบัสบาร์และ 0BB
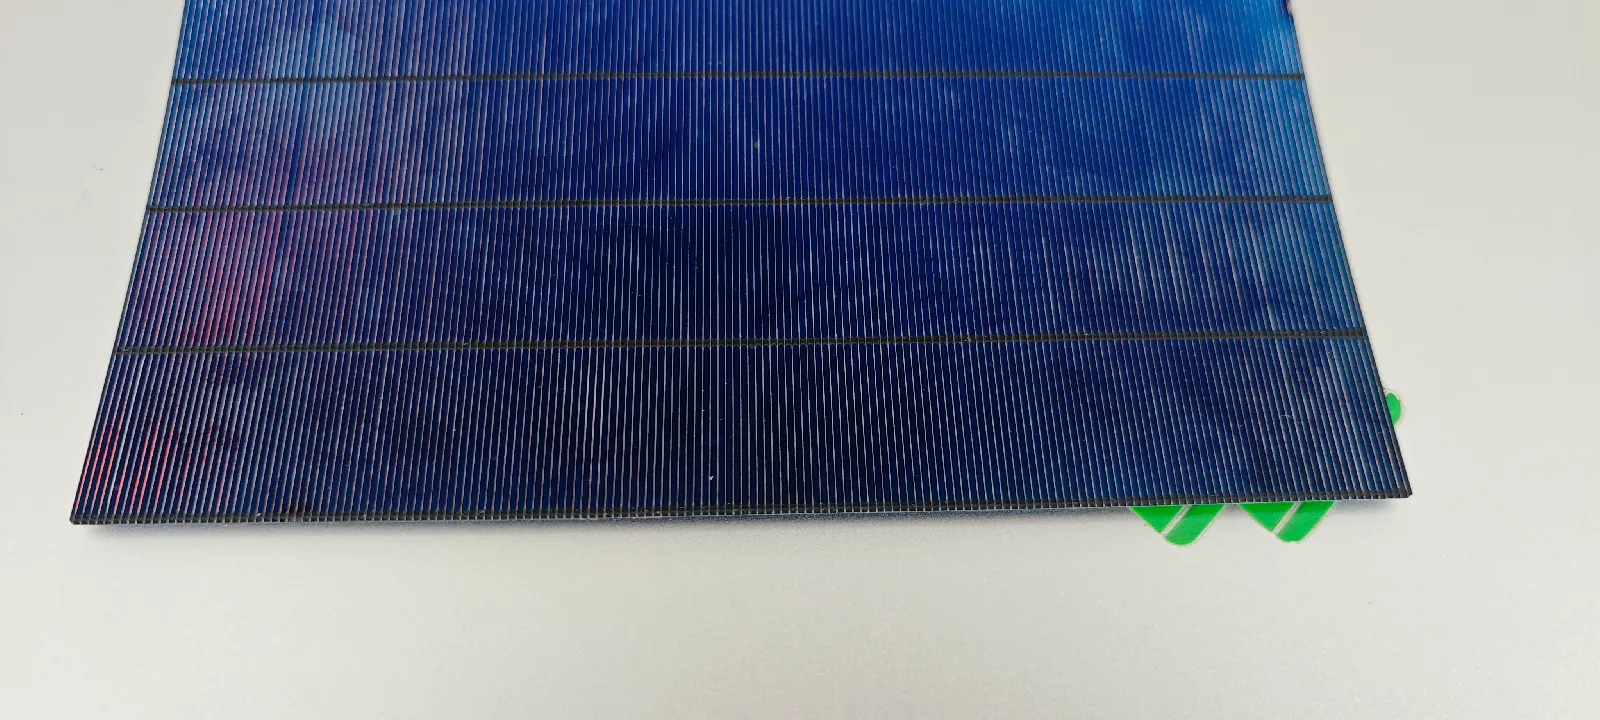
การพัฒนาเครื่องสตริงเกอร์ในช่วงห้าปีที่ผ่านมาเป็นเรื่องเดียว: บัสบาร์จากหลายเส้นเหลือไม่มีเลย MBB (มัลติบัสบาร์) ถูกแทนที่ด้วย SMBB (15–25BB) และอุตสาหกรรมกำลังเคลื่อนสู่ 0BB — ลวดกลมเส้นเล็กที่บัดกรีโดยตรงบนฟิงเกอร์ ช่วยประหยัดซิลเวอร์เพสต์ ลดการบังแสง และเพิ่มกำลังไฟฟ้า การคาดการณ์ของอุตสาหกรรมระบุว่า 0BB จะมีอัตราการใช้เกือบ 90% ภายในปี 2026 ซึ่งหมายความว่าเครื่องที่ซื้อวันนี้แต่ไม่สามารถรัน 0BB ได้เสี่ยงที่จะล้าสมัยภายในสองปี เครื่องมาตรฐานรองรับ PERC และ TOPCon ในช่วง 3–20BB โดยกำเนิด; 0BB เป็นกระบวนการเสริม และสี่เส้นทางแตกต่างกันมากพอที่จะเปลี่ยนการตัดสินใจซื้อของคุณ:
| เส้นทาง 0BB | วิธีการยึดติด | ข้อแลกเปลี่ยน |
|---|---|---|
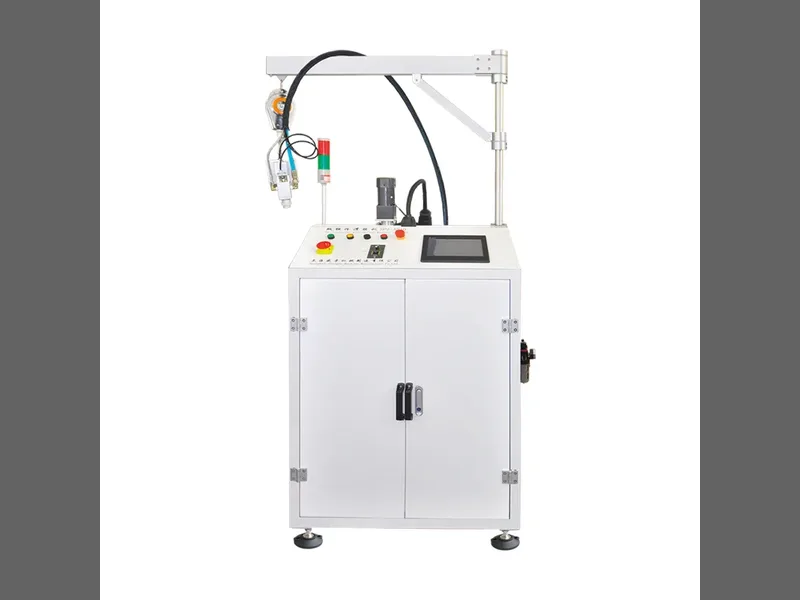
| ซัลเดอร์ + กาว | IR ยึดลวด กาวเทอร์โมเซ็ตเสริมความแข็งแรง | ประหยัดที่สุดในการผลิตจำนวนมาก; ต้องการความแม่นยำสูงในการจ่ายกาว — เส้นทางการอัปเกรดตามธรรมชาติสำหรับเครื่องสตริงเกอร์ IR |
| ฟิล์ม | ฟิล์มโพลีเมอร์ยึดลวด เชื่อมติดระหว่างการลามิเนต | เข้ากับชนิดเซลล์ได้กว้างที่สุด (TOPCon/HJT/BC) และความน่าเชื่อถือสูง; ฟิล์มเพิ่มต้นทุน |
| การจ่ายกาว | จ่ายกาว จัดวางลวด บ่ม | อุปกรณ์เรียบง่ายและเสถียร; มีต้นทุนกาวเพิ่มและอาจเกิดเงา EL ใต้ลวด |
| SmartWire | ฟิล์มคอมโพสิต + ตะแกรงลวด | เส้นทางที่ได้รับการยอมรับ; ได้รับความคุ้มครองสิทธิบัตรถึงปี 2034 พร้อมต้นทุนฟิล์มสูง |
6. ความเข้ากันได้กับเซลล์: เครื่องเดียว สี่ตระกูลเซลล์
| ประเภทเซลล์ | ข้อกำหนดการสตริง | แนวทางหลัก |
|---|---|---|
| PERC | 成熟, ไวต่อต้นทุน | IR มาตรฐาน, MBB/SMBB |
| TOPCon | ชนิด N, SMBB กำลังเปลี่ยนเป็น 0BB | IR มาตรฐาน / 0BB ซัลเดอร์+กาว |
| HJT | ไวต่ออุณหภูมิต่ำ เวเฟอร์บาง | IR อุณหภูมิต่ำ / ฟิล์มหรือกาว 0BB |
| BC (IBC/ABC/HPBC) | Back-contact, ไม่มีบัสบาร์ด้านหน้า | การกำหนดค่าสตริงเกอร์ที่รองรับ BC — ยืนยันก่อนเสนอราคาสิ่งอื่นใด |
หากแผนธุรกิจของคุณรวมงานรับจ้างผลิต — การรันรูปแบบเซลล์ของลูกค้าหลายรายบนสายการผลิตเดียว — ความเข้ากันได้มีค่ามากกว่ากำลังการผลิตสูงสุด ชุดเปลี่ยนเซลล์แบบรวดเร็วพร้อมสูตรที่ผ่านการตรวจสอบและจัดเก็บไว้สำหรับแต่ละรูปแบบ ทำให้เครื่องเดียวสามารถสลับระหว่างเส้นทางการผลิตได้ในเวลาตั้งแต่เปลี่ยนที่วัดเป็นนาที เครื่องที่ขาดความยืดหยุ่นนี้จะจำกัดรายชื่อลูกค้าของคุณไว้ที่เส้นทางเทคโนโลยีเดียว
7. เครื่องแท็บเบอร์และสตริงเกอร์ราคาเท่าไร และอะไรที่ทำให้ราคาเปลี่ยน
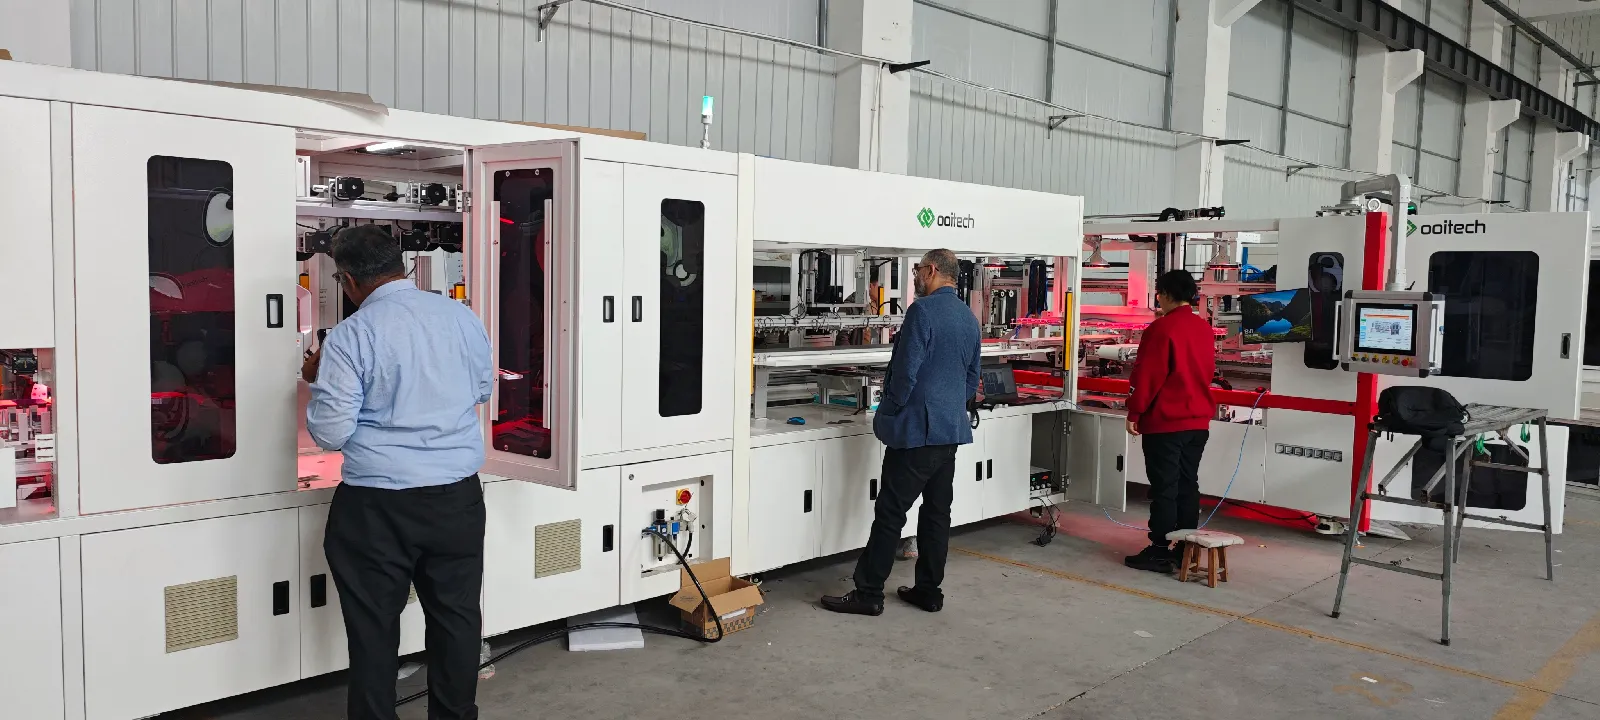
ช่วงราคา FOB จีนโดยทั่วไปตามระดับเครื่อง: เครื่องระดับเริ่มต้นประมาณ $60k–70k, ระดับเครื่องทำงานหนัก 2,400 เซลล์/ชั่วโมง $120k–140k, และเครื่องระดับ ATW ความเร็วสูง 6,800 เซลล์/ชั่วโมง $380k–430k. ภายในระดับเดียวกัน ความแตกต่างระหว่างสองใบเสนอราคามักมาจากสี่รายการ: รวม EL แบบอินไลน์หรือไม่ (และใช้กล้องกี่ตัว), การจัดการเซลล์แบบหุ่นยนต์เทียบกับแบบกลไก, จำนวนชุดเซลล์และสูตรที่จัดเก็บไว้ที่รวมอยู่, และค่าคอมมิชชันนิงและการฝึกอบรมที่คิดรวมไว้มากน้อยเพียงใด เมื่อใบเสนอราคาสำหรับระดับ "เดียวกัน" ต่ำกว่าช่วงถึง 30% หนึ่งในสี่รายการนั้นได้หายไปจากใบเสนอราคาอย่างเงียบ ๆ
ขอเปิดเผย เพราะคุณจะสังเกตเห็นอยู่ดี: Ooitech ขายสตริงเกอร์ — SS-1500B ของเราเป็นเครื่องระดับเริ่มต้น และ SS-2500 เป็นเครื่องทำงานหนักในทุกสายการผลิตที่เราจัดส่ง หนึ่งในเครื่องของเรารองรับเซลล์ 166–210 mm, 3–20BB, ริบบอนกว้าง 0.35–1.0 mm, ความแม่นยำการวางตำแหน่ง ±0.15 mm, อัตราแตกหัก ≤0.2% และกล้อง EL แบบอินไลน์สามตัว; การกำหนดค่าที่รองรับ BC และการอัปเกรดกาว/ฟิล์ม 0BB จะเสนอราคาเป็นรายโครงการ ใช้ช่วงราคาข้างต้นเทียบกับซัพพลายเออร์รายใดก็ได้ รวมถึงเรา
8. เมื่อสิ่งต่าง ๆ คลาดเคลื่อน: สามข้อบกพร่องจากโรงงานจริง
คำถามเกี่ยวกับสตริงเกอร์ส่วนใหญ่ที่เข้ามายังช่องทางสนับสนุนของเราไม่ใช่ความล้มเหลวของฮาร์ดแวร์ แต่เป็นการคลาดเคลื่อนของการตั้งค่า และสามเรื่องเดิม ๆ ก็ปรากฏซ้ำ สายลวดวางไม่ตรงบนแพดบัดกรี, มักเกิดที่ขอบเดียวกันของสตริง: ตรวจสอบการป้อนริบบอนก่อน — การวางม้วน, ระนาบริบบอนเสมอกับใบมีดตัด, ความสูงการซ้อนทับของใบมีดตัด — ก่อนที่จะไปปรับอุณหภูมิ รอยเชื่อมดำหรือไม่เปียก ที่ขอบเส้นลวด ในขณะที่ตรงกลางเชื่อมได้ดี นั่นเป็นคำถามเรื่องโปรไฟล์โซนให้ความร้อน ไม่ใช่คำถามเรื่องเซลล์ การจัดวางโซนจำเป็นต้องปรับสมดุลใหม่สำหรับฟอร์แมตในเครื่อง สูตรการผลิตคลาดเคลื่อนหลังเปลี่ยนเซลล์ทุกฟอร์แมตเซลล์ — half-cut TOPCon ทำงานต่างจาก 182 PERC — ต้องการสูตรการให้ความร้อนที่ผ่านการตรวจสอบของตัวเอง และนิสัยที่มีประโยชน์ที่สุดคือการจัดเก็บสูตรแยกตามฟอร์แมตแทนการปรับค่าร่วมกันค่าเดียว ผู้ปฏิบัติงานที่เรียนรู้นิสัยนี้ในสัปดาห์แรกจะไม่ต้องเสียวันหยุดไปกับมันในเดือนที่หก
นั่นก็เป็นคำตอบที่ตรงไปตรงมาสำหรับคำถาม "อีกนานแค่ไหนกว่าจะผลิตได้ตามพิกัดผลผลิต": ตัวเครื่องมีความสามารถตั้งแต่วันแรกที่ติดตั้ง แต่คลังสูตรการผลิตและสายตาของผู้ปฏิบัติงานต้องใช้เวลาสองถึงสามเดือนในการสร้างขึ้นมา ซื้อเครื่องจากรายที่ยังติดต่อได้ตลอดช่วงเวลานั้น
คำถามที่พบบ่อย — เครื่องแท็บและเครื่องสตริง
เครื่องแท็บและเครื่องสตริงราคาเท่าไหร่?
ช่วงราคา FOB จีนโดยทั่วไป: $60k–70k สำหรับเครื่องระดับเริ่มต้น, $120k–140k สำหรับระดับเครื่องทำงานหลัก 2,400 เซลล์/ชั่วโมง, $380k–430k สำหรับเครื่องความเร็วสูงระดับ ATW การติดตั้ง EL แบบอินไลน์, การจัดการด้วยหุ่นยนต์, ชุดเซลล์สำรอง และขอบเขตการติดตั้งตั้งค่ามีผลต่อการเลื่อนราคาภายในช่วงนั้น
ตัวเลขกำลังการผลิตของเครื่องสตริงหมายถึงอะไรจริงๆ?
จำนวนเซลล์ต่อชั่วโมง วัดจากฟอร์แมตพิกัดของเครื่อง เครื่องสตริงระดับเริ่มต้นสองเครื่องที่ ~1,200 เซลล์/ชั่วโมง ให้ผลผลิตเพียงพอสำหรับสายการผลิตกึ่งอัตโนมัติ 16 แผงต่อชั่วโมงประมาณหนึ่งสาย; เครื่อง 2,400 เซลล์/ชั่วโมงหนึ่งเครื่องเป็นแกนหลักของสายการผลิต 20–60 MW; เครื่อง 6,800 เซลล์/ชั่วโมงปรากฏเป็นหลายเครื่องในสายการผลิต 150–600 MW ควรตรวจสอบกำลังการผลิตเทียบกับรอบการทำงานของเครื่องลามิเนตเสมอ ไม่ใช่ดูแบบแยกส่วน
เครื่องสตริงเครื่องเดียวสามารถเดิน PERC, TOPCon, HJT และเซลล์ BC ได้หรือไม่?
PERC และ TOPCon ได้ ใช่ บนเครื่องมาตรฐานเครื่องเดียวด้วยสูตรและชุดเซลล์แยกตามฟอร์แมต HJT ต้องการการตั้งค่าที่อุณหภูมิต่ำ และฟอร์แมต BC ต้องการเครื่องสตริงที่รองรับ BC หากแผนของคุณมีปริมาณ BC หรือ HJT ควรยืนยันความเข้ากันได้นั้นก่อนเปรียบเทียบข้อกำหนดอื่นใด
สเปกควรระบุอัตราการแตกหักเท่าไหร่?
≤0.2% สำหรับเซลล์เกรด A ในเครื่องรุ่นปัจจุบัน — ตัวเลขเดียวกันทั้งระดับเริ่มต้นและระดับเครื่องทำงานหลัก อัตราที่หลวมกว่านี้จะทำให้คุณเสียของไปตลอด อัตราที่ต่ำกว่านี้อย่างมากควรตั้งคำถามตรวจสอบเกี่ยวกับเงื่อนไขการทดสอบ
ทำไมลวดริบบอนจึงพลาดแผ่นบัดกรี?
เกือบทุกครั้งเป็นปัญหาการตั้งค่าการป้อนริบบอน ไม่ใช่ตัวเซลล์: ม้วนไม่ได้เข้าที่, ระนาบริบบอนไม่เสมอกับใบมีดตัด, หรือการซ้อนทับของใบมีดตัดที่ความสูงผิด แก้เส้นทางการป้อนก่อน จากนั้นจึงดูการตั้งค่าโซนให้ความร้อน
การร้อยสายด้วยลมร้อนยังน่าพิจารณาอยู่หรือไม่?
ไม่ สำหรับสายการผลิตใหม่ ความร้อนที่ไม่สม่ำเสมอ ระยะเวลารอบที่ช้า และการช็อกจากความร้อนบนเวเฟอร์บาง ได้ผลักดันลมร้อนออกจากการผลิตจำนวนมาก เลือกแพลตฟอร์ม IR และใช้เวลาในการตัดสินใจกับเส้นทางการอัปเกรด 0BB แทน
เครื่องร้อยสายจำเป็นต้องมี EL แบบอินไลน์หรือไม่?
ใช่ การร้อยสายเป็นกระบวนการที่ย้อนกลับไม่ได้ขั้นแรก และ EL แบบอินไลน์เป็นการตรวจสอบเดียวที่จับไมโครแคร็กและริบบอนที่วางไม่ตรงแนวได้ก่อนที่ลามิเนชันจะล็อกมันไว้ในโมดูล การข้ามขั้นตอนนี้เพื่อประหยัดต้นทุนจะเปลี่ยนราคาเครื่องจักรที่มองเห็นได้ให้กลายเป็นต้นทุนเศษซากที่มองไม่เห็น
0BB คืออะไร และเครื่องของฉันจำเป็นต้องมีหรือไม่?
Zero busbar: เชื่อมต่อสายโดยตรงบนฟิงเกอร์ ช่วยประหยัดซิลเวอร์เพสต์และลดการบังแสง การคาดการณ์ของอุตสาหกรรมคาดว่าจะมีการใช้งานเกือบ 90% ภายในปี 2026 ดังนั้นเครื่องที่ซื้อวันนี้ควรอย่างน้อยรองรับการอัปเกรดด้วยกาวหรือฟิล์มในภายหลัง — แพลตฟอร์ม IR ที่มีความสามารถทั้งการบัดกรีและกาวเป็นเส้นทางที่เป็นธรรมชาติที่สุด
ข้อมูลจำเพาะอ้างอิงจากข้อมูลเครื่องจักร Ooitech; ช่วงราคาสะท้อนช่วงตลาด FOB จีนทั่วไปและเปลี่ยนแปลงตามการกำหนดค่า — โปรดยืนยันใบเสนอราคาปัจจุบันก่อนจัดงบประมาณ