ทำไมการบัสบาร์ (การเชื่อมแบบซ้อนทับ) จึงทำให้เซลล์แตกร้าว
สารบัญ
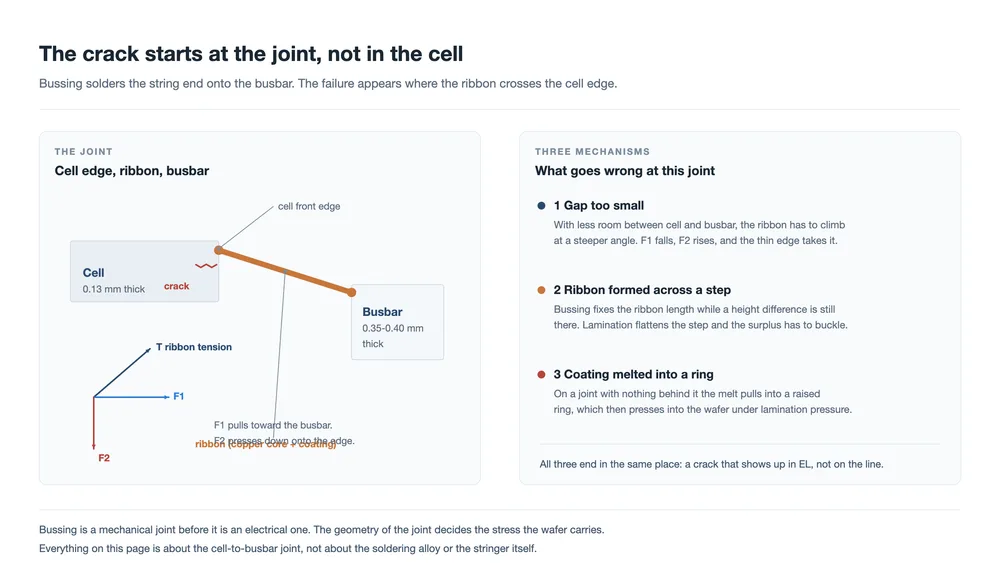
คำตอบสั้น: รอยแตกที่รูตรงกลางซึ่งเกิดจากขั้นตอนการบัสบาร์เป็นความเสียหายเชิงกลที่รอยต่อระหว่างขอบเซลล์กับบัสบาร์ มีสามสาเหตุ ประการแรก ช่องว่างที่เผื่อไว้ระหว่างเซลล์กับบัสบาร์เล็กเกินไป ริบบอนจึงพาดผ่านในมุมที่ชันและกดลงบนขอบ ประการที่สอง ริบบอนถูกขึ้นรูปข้ามความต่างระดับที่การลามิเนตภายหลังทำให้แบนราบ หลงเหลือริบบอนส่วนเกินที่ต้องโก่งงอที่ใดที่หนึ่ง ประการที่สาม สารเคลือบของริบบอนหลอมเป็นวงแหวนบัดกรีที่นูนขึ้นและถูกกดลงบนเวเฟอร์ ทั้งสามกรณีล้วนสร้างแรงกดที่ขอบของเวเฟอร์ที่มีความหนาราว 0.13 มม. และทั้งสามกรณีมักปรากฏให้เห็นหลังการลามิเนตเท่านั้น ในการตรวจด้วยอิเล็กโทรลูมิเนสเซนซ์
รอยแตกที่รูตรงกลางเป็นหนึ่งในตำหนิด้านรูปลักษณ์ที่พบบ่อยที่สุดที่สายการผลิตโมดูลสร้างขึ้น และรายการสาเหตุที่เป็นไปได้ก็ยาว ความเสียหายจากการขนย้าย แก้ว สารห่อหุ้ม ข้อบกพร่องของเครื่องร้อยสตริง และพารามิเตอร์การลามิเนต ต่างก็มีลักษณะเฉพาะของตัวเอง หน้านี้จำกัดหัวข้อให้แคบลงเฉพาะส่วนที่มาจากการบัสบาร์ ซึ่งเป็นขั้นตอนการบัดกรีแบบซ้อนทับที่เชื่อมปลายสตริงเข้ากับบัสบาร์ และอธิบายสามวิธีที่ขั้นตอนนั้นทำให้เซลล์แตก
สิ่งที่ทั้งสามกรณีนี้มีร่วมกันคือ ไม่มีกรณีใดเป็นการเสียหายทางไฟฟ้า ทั้งหมดเป็นปัญหาเชิงเรขาคณิต รอยต่อระหว่างขอบเซลล์กับบัสบาร์เป็นจุดที่เวเฟอร์บาง แถบริบบอนที่หนากว่ามาก และรอยบัดกรีมาบรรจบกัน และเป็นจุดที่แถบที่อยู่ภายใต้แรงดึงเปลี่ยนทิศทาง หากเรขาคณิตนั้นผิดไปเพียงไม่กี่สิบมิลลิเมตร เวเฟอร์จะต้องรับผลตามมาในภายหลัง ในเครื่องอัด
ด้านล่างนี้คือกลไกของแต่ละสาเหตุทั้งสาม สิ่งที่ทำให้แต่ละสาเหตุแตกต่างจากกันบนสายการผลิต และสิ่งที่ควรวัดก่อนการลามิเนตแทนที่จะวัดหลัง
รอยต่อที่หน้านี้กล่าวถึง
การบัสบาร์คือขั้นตอนที่ปลายของสตริงที่เสร็จแล้วถูกบัดกรีลงบนบัสบาร์ที่รวบรวมกระแสและนำออกไปยังกล่องรวมสาย บนสตริง TOPCon ริบบอนออกจากด้านหน้าของเซลล์และถูกบัดกรีไปยังด้านหลังของบัสบาร์ รอยต่อจึงอยู่ที่ขอบเซลล์แทนที่จะอยู่กลางพื้นผิวเซลล์
อุปกรณ์จับยึดนำเซลล์และบัสบาร์มาอยู่ในระนาบเดียวกันระหว่างการทำงาน ซึ่งไม่ได้ทำให้ทั้งสองมีความหนาเท่ากัน และความแตกต่างนั้นก็ไม่น้อย:
| รายการ | ความหนาทั่วไป |
|---|---|
| เวเฟอร์ TOPCon | 0.13 มม. |
| ริบบอนบัสบาร์กลาง | 0.35 มม. ถึง 0.40 มม. |
ดังนั้นริบบอนจึงออกจากเวเฟอร์หนา 0.13 มม. ข้ามช่องว่าง และลงบนแถบที่หนากว่าราวสามเท่า ริบบอนเป็นชิ้นส่วนเดียวที่พาดข้ามขั้นบันไดนั้น และพาดภายใต้แรงดึง ตรงจุดที่มันสัมผัสขอบเซลล์ มันจะกด นั่นคือโหมดความเสียหายทั้งหมดในประโยคเดียว สาเหตุทั้งสามด้านล่างเป็นเพียงสามวิธีที่ทำให้แรงกดนั้นใหญ่ขึ้น
สาเหตุที่หนึ่ง: ช่องว่างที่เผื่อไว้ระหว่างขอบเซลล์กับบัสบาร์เล็กเกินไป
ช่องว่างระหว่างขอบเซลล์กับบัสบาร์เป็นหน้าต่างกระบวนการ ไม่ใช่ขนาดตามทฤษฎี มีหลายสิ่งธรรมดาๆ ที่ดันขอบเซลล์ให้ใกล้บัสบาร์มากกว่าที่ควร ค่าออฟเซ็ตจากกล้อง CCD บนเครื่องบัสบาร์ทำได้ ความผิดพลาดในการวางตำแหน่งบนเครื่องเดียวกันก็ทำได้เช่นกัน สตริงที่มีความยาวรวมคลาดเคลื่อนออกจากพิกัดก็ทำได้เช่นกัน เพราะเซลล์ปลายทางจะมาถึงตำแหน่งอื่นที่ไม่ใช่ตำแหน่งที่อุปกรณ์จับยึดคาดไว้
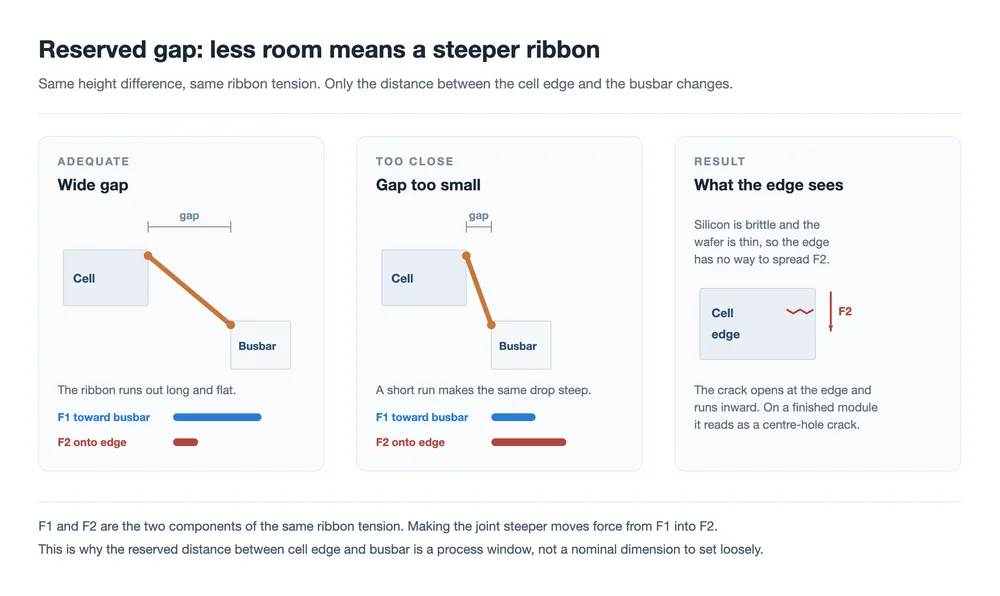
เมื่อช่องว่างสั้นลง ริบบอนต้องปีนในระยะทางที่สั้นลงในมุมเดียวกัน มุมระหว่างริบบอนกับขอบเวเฟอร์จึงชันขึ้น หากถือว่าแรงดึงริบบอนคงที่โดยประมาณและแยกออกเป็นสององค์ประกอบที่จุดที่ริบบอนออกจากเซลล์:
- F1 กระทำในระนาบของเวเฟอร์ ดึงริบบอนเข้าหาบัสบาร์
- F2 กระทำตั้งฉากกับเวเฟอร์ กดริบบอนลงบนขอบเซลล์
การพาดผ่านที่ชันขึ้นจะย้ายแรงดึงออกจาก F1 ไปยัง F2 แรงดึงในแนวนอนลดลง แรงกดในแนวตั้งเพิ่มขึ้น และขอบคือจุดที่แรงกดนั้นมาถึง ซิลิคอนเปราะ เวเฟอร์บาง และขอบเป็นพื้นผิวอิสระที่ไม่มีวัสดุรอบข้างเพื่อกระจายแรง รอยแตกเริ่มที่ขอบและลุกลามเข้าด้านใน บนโมดูลที่เสร็จแล้วจะปรากฏเป็นเส้นมืดหรือแถบมืดในการตรวจ EL
สาเหตุนี้เป็นสาเหตุที่ป้องกันได้ง่ายที่สุดในสามสาเหตุ และเห็นได้ยากที่สุด เพราะรอยต่อที่คลาดตำแหน่งไป 0.2 มม. ดูเป็นปกติอย่างสมบูรณ์ การควบคุมคือการวางตำแหน่งเอง: การสอบเทียบกล้อง ความสามารถในการวางตำแหน่งซ้ำของหัวบัสบาร์ และพิกัดความยาวของสตริงที่มาจาก เครื่องต่อสตริง.
สาเหตุที่สอง: ริบบอนถูกขึ้นรูปข้ามขั้นบันไดที่การลามิเนตกำจัดออก
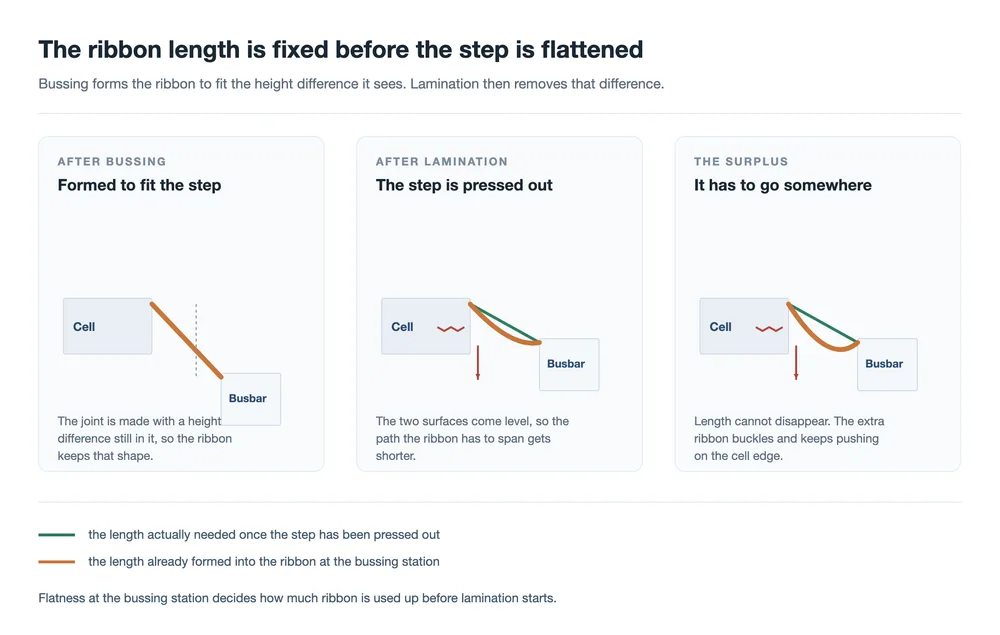
สาเหตุที่สองเริ่มต้นเหมือนกัน คือมีความต่างระดับระหว่างเซลล์กับบัสบาร์ที่สถานีบัสบาร์ แต่ผลลัพธ์แตกต่างออกไป ในกรณีนี้ความต่างระดับมากพอที่ริบบอน เมื่อบัดกรีแล้ว จะคงรูปขั้นบันไดไว้ในรูปร่างของมัน รอยต่อถูกสร้างขึ้น ริบบอนถูกตรึงไว้ และความยาวของริบบอนในรอยต่อนั้นกลายเป็นปริมาณที่คงที่
จากนั้นการลามิเนตก็ทำในสิ่งที่การลามิเนตทำ: มันกดชิ้นงานให้แบนราบ พื้นผิวทั้งสองมาอยู่ระดับเดียวกัน และเส้นทางที่ริบบอนต้องพาดระหว่างทั้งสองก็สั้นลง อย่างไรก็ตาม ริบบอนมีความยาวตามที่เป็นอยู่แล้วและไม่สามารถหดสั้นลงได้ ส่วนเกินต้องไปที่ใดที่หนึ่ง ริบบอนจึงโก่งงอ และรอยโก่งนั้นวางอยู่บนขอบเซลล์
ผลลัพธ์คือตำหนิเดียวกันกับสาเหตุที่หนึ่ง แต่มีลักษณะเฉพาะต่างกัน: มันมักปรากฏเป็น批次 แทนที่จะเป็นเซลล์โดดๆ เพราะขั้นบันไดเป็นคุณสมบัติของการตั้งค่า ไม่ใช่ของรอยต่อใดรอยต่อหนึ่ง มันยังเป็นเหตุผลที่รอยต่อสามารถผ่านการตรวจสอบที่สถานีบัสบาร์และยังก่อให้เกิดรอยแตกในเครื่องอัดได้ ความราบเรียบในระนาบเดียวกันที่การบัสบาร์คือจุดควบคุม ไม่ใช่รูปลักษณ์ของรอยต่อ
สาเหตุที่สาม: สารเคลือบหลอมเป็นวงแหวนที่นูนขึ้น
สาเหตุที่สามพบได้น้อยที่สุด ให้บทเรียนมากที่สุด และเป็นสาเหตุเดียวที่เริ่มต้นจากการตัดสินใจจัดซื้อ มันปรากฏในกรณีต้นทางเป็นสายการผลิตที่มีรอยแตกที่รูตรงกลางหลังการลามิเนตอย่างต่อเนื่อง เครื่องลามิเนตหลายเครื่องผลิตตำหนิเดียวกัน และเครื่องบัสบาร์เป็นองค์ประกอบเดียวที่คงที่ในภาพ ซึ่งเป็นสิ่งที่ชี้ให้การสอบสวนมุ่งไปที่ขั้นตอนการบัสบาร์
สิ่งที่เกิดขึ้นตรงนั้นคือ เซลล์และบัสบาร์มีความสูงต่างกันเล็กน้อย และในบริเวณแยกงา ซึ่งบัสบาร์แยกออกไปทางขั้วต่อ ไม่มีบัสบาร์อยู่ใต้ริบบอนให้เชื่อมยึดเกาะ ริบบอนจึงแยกออกจากเวเฟอร์ ความร้อนจากการบัดกรีจึงหลอมละลายสารเคลือบของริบบอน ซึ่งไหลรวมตัวเป็นหยดกลมรอบริบบอนและแข็งตัวเป็นวงแหวนนูน ภายใต้แรงกดจากการลามิเนต วงแหวนนั้นทำหน้าที่เป็นจุดแข็งบนเวเฟอร์ที่เปราะบาง และทำให้เวเฟอร์แตก
เหตุผลที่วงแหวนปรากฏเป็น批次 (เป็นกลุ่ม) คือส่วนที่ควรจดจำ สายการผลิตได้เปลี่ยนไปใช้ริบบอนราคาถูกที่มีดีบุกสูงและทองแดงต่ำ และสารเคลือบบนริบบอนนั้นมีความหนาไม่สม่ำเสมอตลอดทั้งม้วน ดีบุกบัดกรีที่มากกว่าที่รอยต่อทำให้เกิดวงแหวนที่ใหญ่กว่า การกลับไปใช้ริบบอนมาตรฐานทำให้ข้อบกพร่องหายไปอย่างสิ้นเชิง
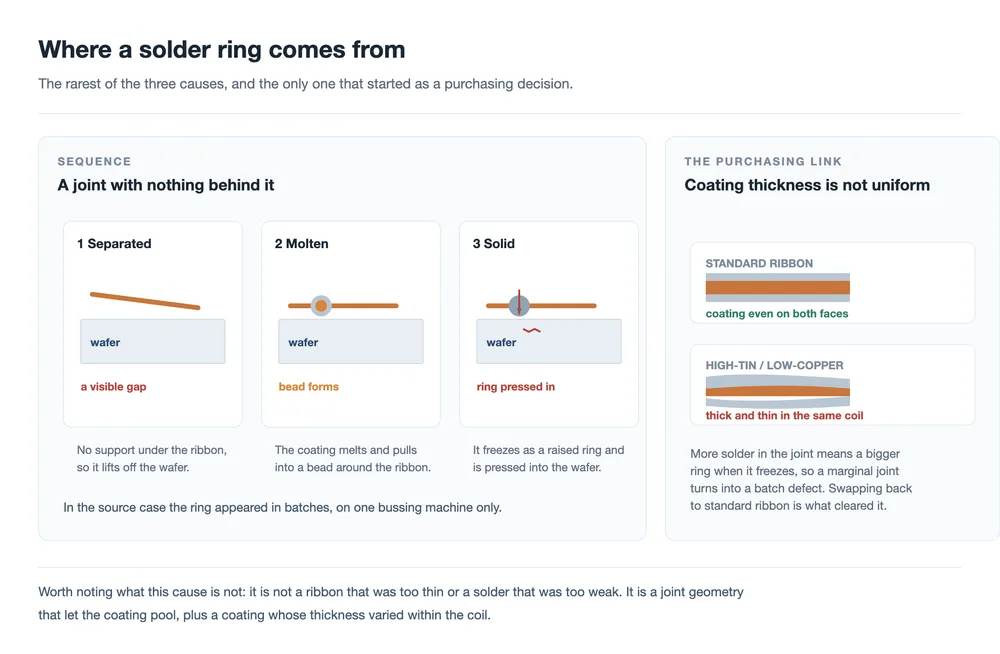
มีสองประเด็นตามมาจากเรื่องนี้ ความหนาของสารเคลือบและความสม่ำเสมอของมันควรอยู่ในขั้นตอนการตรวจรับวัตถุดิบ ไม่ใช่แค่อ่านจากเอกสารข้อมูล สารเคลือบคือส่วนของริบบอนที่ทำหน้าที่เชื่อมประสาน, และม้วนที่มีสารเคลือบไม่สม่ำเสมอจะให้พฤติกรรมที่แตกต่างจากม้วนที่สม่ำเสมอ แม้ว่าทั้งสองจะมีค่าเฉลี่ยเท่ากันก็ตาม และรอยต่อจำเป็นต้องมีอะไรบางอย่างรองรับด้านหลัง ในบริเวณที่ริบบอนพาดผ่านพื้นที่ที่ไม่มีสิ่งรองรับด้านล่าง ทั้งการบัดกรีและการลามิเนตต่างก็ทำงานต้านกับรูปทรงเรขาคณิต แทนที่จะทำงานสอดคล้องกับมัน
การแยกความแตกต่างระหว่างสามสาเหตุ
บนสายการผลิตที่เกิดรอยแตกที่รูตรงกลาง รูปแบบของข้อบกพร่องมักเพียงพอที่จะชี้ไปที่สาเหตุได้ก่อนที่จะทำการวัดใดๆ สามข้อด้านล่างนี้คือลักษณะเฉพาะที่เกี่ยวข้องกับงานบัสบาร์ ยังมีลักษณะเฉพาะอื่นๆ ที่มีอยู่และชี้ไปที่สาเหตุอื่น
| สิ่งที่คุณเห็น | สาเหตุที่เป็นไปได้ | สิ่งแรกที่ควรตรวจสอบ |
|---|---|---|
| รอยแตกที่พาดตามแนวบัสบาร์ ปรากฏข้ามเซลล์ที่รอยต่อทั้งหมดดูปกติดี | ช่องว่างที่สงวนไว้เล็กเกินไป | การสอบเทียบระบบวิชันและช่องว่างจริงที่รอยต่อ |
| รอยแตกเป็นกลุ่มที่สอดคล้องกับการเปลี่ยนแปลงการตั้งค่า มากกว่าการเปลี่ยนกะ | ริบบอนขึ้นรูปพาดผ่านขั้นบันได | ความระนาบร่วมของเซลล์และบัสบาร์ที่จุดบัสบาร์ |
| ข้อบกพร่องเดียวกันบนเครื่องลามิเนตหลายเครื่อง ขณะที่เครื่องบัสบาร์หนึ่งเครื่องคงที่ | วงแหวนบัดกรี | สิ่งรองรับใต้ริบบอน แล้วจึงดูสเปกสารเคลือบริบบอน |
แถวที่สามคือแถวที่ควรซึมซับไว้ เมื่อข้อบกพร่องตามส่วนของสายการผลิตที่ไม่ได้เปลี่ยนแปลง ส่วนที่ไม่ได้เปลี่ยนแปลงนั้นอาจเป็นสาเหตุ ไม่ใช่ตัวควบคุม
สิ่งที่ต้องยึดถือที่สถานีบัสบาร์
ไม่มีสาเหตุใดในสามข้อนี้ที่สามารถตรวจสอบให้หายไปได้หลังการลามิเนต พวกมันต้องถูกควบคุมที่สถานีที่ทำรอยต่อ และบน โดยมีโมดูลตั้งแต่ 450W ถึง 650W+ ระบบรองรับการกำหนดค่าต่างๆ รวมถึงครึ่งเซลล์, มัลติบัสบาร์ (5BB-24BB), ไบเฟเชียล และทั้งแบบกระจก-กระจกและกระจก- นั่นหมายถึงสี่สิ่ง:
- การวางตำแหน่ง ช่องว่างระหว่างขอบเซลล์กับบัสบาร์ควรถูกวัดและบันทึกเป็นแผนภูมิ ไม่ใช่สันนิษฐานจากโปรแกรม ค่าชดเชยของวิชันและการเลื่อนของความยาวสตริงต่างก็ทำให้มันเคลื่อน
- ความระนาบร่วม ความสูงที่ต่างกันระหว่างเซลล์และบัสบาร์ในขณะบัดกรีคือสิ่งที่กำหนดความยาวริบบอน เครื่องมือรองรับและความเรียบของฟิกซ์เจอร์เป็นตัวตัดสิน
- สเปกริบบอน ความหนาของสารเคลือบและความสม่ำเสมอของมัน ตรวจสอบกับวัตถุดิบขาเข้า ไม่ใช่แค่อ่านจากเอกสารข้อมูล โครงสร้างของริบบอน และสารเคลือบของมันเป็นตัวกำหนดว่าดีบุกบัดกรีจะลงเอยที่รอยต่อมากน้อยเพียงใด
- จังหวะการตรวจสอบ อิเล็กโทรลูมิเนสเซนซ์หลังการลามิเนตคือจุดที่ข้อบกพร่องเหล่านี้ปรากฏ หากการตรวจ EL ของคุณทำงานในขั้นตอนก่อนหน้านี้ในกระบวนการ รอยแตกจะถูกมองข้าม ณ จุดที่ยังสามารถสืบย้อนไปถึงสถานีได้
ด้านการลามิเนตก็สำคัญเช่นกัน แต่ส่วนใหญ่ในฐานะตัวขยายผล เครื่องอัดที่ทำให้ชิ้นงานแบนราบสม่ำเสมอ โดยขั้นตอนสุญญากาศและการเพิ่มแรงดันทำหน้าที่ตามที่ควร จะปฏิบัติต่อรอยต่อทุกจุดเหมือนกัน รอบการลามิเนต คือจุดที่รูปทรงเรขาคณิตที่สร้างขึ้นที่จุดบัสบาร์ได้เผชิญกับผลที่ตามมาในที่สุด
คำถามที่พบบ่อย
ทำไมรอยแตกจึงปรากฏเฉพาะหลังการลามิเนต?
เพราะแรงที่ทำให้ขอบแตกถูกกระทำในเครื่องอัด ตัวรอยต่อเองดูปกติเมื่อถูกสร้างขึ้น ริบบอนส่วนเกินยังไม่โก่งงอ และวงแหวนบัดกรียังไม่ถูกกดด้วยแรงดัน ความเสียหายที่มีอยู่แล้วในเวเฟอร์ก็อาจยังปิดอยู่จนกระทั่งแรงดันจากการลามิเนตเปิดมันออกเป็นรอยแตกที่อ่านได้ใน EL
ทำไมจึงเรียกว่ารอยแตกที่รูตรงกลาง?
ชื่อนี้มาจากตำแหน่งที่เห็นข้อบกพร่องบนโมดูลที่เสร็จแล้ว ต้นกำเนิดทางกลคือรอยต่อระหว่างเซลล์กับบัสบาร์ ซึ่งเป็นเหตุผลที่สาเหตุทั้งสามข้อในหน้านี้ชี้กลับไปที่ขั้นตอนบัสบาร์ ไม่ใช่ที่ตัวรูเอง
นี่เป็นปัญหาริบบอนหรือปัญหาการบัดกรี?
มันเป็นปัญหาทางเรขาคณิตที่แสดงออกผ่านรอยต่อที่บัดกรี สาเหตุข้อหนึ่งและสองแทบไม่เกี่ยวข้องกับริบบอนในฐานะผลิตภัณฑ์เลย ช่องว่างและความสูงที่ต่างกันเป็นคุณสมบัติของการวางตำแหน่งและการรองรับชิ้นส่วน สาเหตุข้อสามเป็นข้อยกเว้น และในกรณีนั้นสารเคลือบของริบบอนเกี่ยวข้องโดยตรง
ริบบอนที่หนาขึ้นจะช่วยได้ไหม?
มันจะเพิ่มขั้นบันไดที่ริบบอนต้องข้ามที่บัสบาร์ และจะใส่วัสดุมากขึ้นในวงแหวนใดๆ ที่เกิดขึ้น ทิศทางที่ช่วยขอบคือทิศทางตรงกันข้าม คือขั้นบันไดที่เล็กกว่าและควบคุมได้ดีกว่า ช่องว่างที่ถูกควบคุมให้อยู่ในช่วงที่กำหนด และสารเคลือบที่มีพฤติกรรมเหมือนกันตลอดทั้งม้วน
มีสิ่งใดในนี้ที่สามารถจับได้ก่อนการลามิเนตหรือไม่?
สองในสามข้อจับได้ และจับได้ด้วยการวัดเท่านั้น ช่องว่างที่สงวนไว้เป็นมิติที่คุณตรวจสอบได้ที่รอยต่อ ความระนาบร่วมที่จุดบัสบาร์เป็นมิติที่คุณตรวจสอบได้บนฟิกซ์เจอร์ วงแหวนบัดกรีสามารถมองเห็นได้ที่รอยต่อหากมีคนมองหามัน ซึ่งเป็นเหตุผลที่ควรมีขั้นตอนการตรวจสอบหลังการบัสบาร์เช่นเดียวกับหลังการลามิเนต
สิ่งนี้ใช้กับโมดูลแบบไม่มีบัสบาร์หรือไม่?
กลไกจะเปลี่ยนไปตามรอยต่อ บน โมดูล 0BB ริบบอนถูกยึดติดโดยตรงกับนิ้วนำไฟฟ้าละเอียด จึงไม่มีขอบบัสบาร์ให้ข้าม และแรงที่รอยต่อถูกกระจายไปยังจุดเชื่อมต่อจำนวนมากที่เล็กกว่ามาก รอยต่อบัสบาร์ที่อธิบายในที่นี้คือแบบที่แถบหนาแถบเดียวพาดผ่านขอบเวเฟอร์บาง
บทสรุปสุดท้าย
สามเรื่องราวที่แตกต่างกันจบลงที่เส้นมืดเดียวกันใน EL และเหตุผลที่ควรแยกออกจากกันคือแต่ละเรื่องต้องการวิธีแก้ที่แตกต่างกันสามวิธี ช่องว่างเป็นปัญหาด้านการวางตำแหน่ง ขั้นบันไดเป็นปัญหาด้านความเรียบ และวงแหวนเป็นปัญหาด้านวัสดุและการรองรับ แนวที่ปฏิบัติต่อทั้งสามอย่างเป็น "ปัญหาการลามิเนต" จะใช้เวลาไปกับการปรับเครื่องอัดที่ไม่ใช่สาเหตุ
จุดร่วมคือแถบริบบอนที่อยู่ภายใต้แรงดึงเป็นเส้นทางรับน้ำหนัก และขอบเวเฟอร์เป็นจุดที่แคบที่สุดบนเส้นทางนั้น เซลล์แบบบางทำให้ขอบนั้นแคบลง และหน้าต่างการทำงานที่เคยดูดซับความคลาดเคลื่อนหนึ่งในสิบของมิลลิเมตรได้ก็ไม่สามารถทำได้อีกต่อไป
การอ่านที่เกี่ยวข้อง: หน้าที่ของริบบอน PV: สามบทบาท หนึ่งการแลกเปลี่ยน · วัสดุริบบอน PV: แกนทองแดง ความแข็ง และการเคลือบ · โครงสร้างและประเภทของริบบอน PV: แบน กลม และขึ้นรูป · เครื่องบัสบาร์อัตโนมัติ DH200-Y · เครื่องบัสบาร์ครึ่งเซลล์ HDX200-P · เครื่องวางเลย์อัปและบัสบาร์ SAW-100A · เครื่องลามิเนตแผงโซลาร์: อธิบายกระบวนการลามิเนต · วิธีเลือกเครื่องลามิเนตโมดูลโซลาร์ที่เหมาะสม · การทดสอบความน่าเชื่อถือของโมดูล PV: สาเหตุความล้มเหลวของเซลล์เทียบกับโมดูล · เครื่อง Tabber และ Stringer: ทำงานอย่างไร เลือกอย่างไร
ตัวเลขความหนาของเวเฟอร์และบัสบาร์กลางเป็นค่าทั่วไปที่อ้างอิงในเอกสารต้นทางและแตกต่างกันไปตามซัพพลายเออร์และการออกแบบ การอ้างอิงถึงส่วนประกอบแรงดึงริบบอน F1 และ F2 อธิบายทิศทางของโหลดที่จุดเชื่อม การแบ่งระหว่างทั้งสองเป็นผลจากมุมของริบบอนและไม่ใช่ค่าที่วัดได้
ที่เกี่ยวข้อง: จุดร้อน ไมโครแคร็ก และ PID: ความล้มเหลวของโมดูลแบบค่อยเป็นค่อยไปสามประการ ทำให้ข้อบกพร่องที่รอยต่อนั้นอยู่ในภาพรวมที่กว้างขึ้นของการสูญเสียโมดูลแบบค่อยเป็นค่อยไป
ที่เกี่ยวข้อง: กลไกของเครื่องสตริงเซลล์แสงอาทิตย์: คู่มือแบบแยกตามโซน. รอยต่อบัสบาร์ล้มเหลวในขั้นตอนถัดจากเครื่องสตริงเกอร์ บนรอยต่อที่เครื่องสตริงเกอร์สร้างขึ้น
การอ่านเพิ่มเติมและข้อมูลพื้นฐาน
เอกสารอ้างอิงสาธารณะเกี่ยวกับหัวข้อนี้ จัดพิมพ์โดยองค์กรที่ดูแลแผนงานเทคโนโลยีและข้อมูลตลาดของอุตสาหกรรม: