แผงโซลาร์เซลล์ผลิตอย่างไร: ทุกขั้นตอนและทุกการตรวจสอบ
สารบัญ
คำตอบสั้น: แผงโซลาร์ถูกประกอบในหกขั้นตอน: การรับวัสดุ การเตรียมเซลล์และการต่อสตริง การวางเลย์อัป การลามิเนตและการใส่กรอบ การประกอบระบบไฟฟ้า จากนั้นจึงทดสอบและบรรจุ แต่ละขั้นตอนมีการตรวจสอบของตัวเอง และการตรวจสอบเหล่านั้นใช้แทนกันไม่ได้ กล้องตรวจสอบลักษณะภายนอกค้นหาข้อบกพร่องด้านการจัดวางและความสวยงาม อิเล็กโทรลูมิเนสเซนซ์ค้นหารอยร้าวและพื้นที่ที่ไม่ทำงาน และการทดสอบแฟลชรายงานกำลังไฟฟ้ารวมโดยไม่บอกว่าการสูญเสียใดมาจากที่ใด
โมดูลดูเหมือนเป็นผลิตภัณฑ์ชิ้นเดียว แต่ถูกประกอบขึ้นจากวัสดุกว่าสิบชนิดในลำดับขั้นตอนที่แต่ละขั้นทิ้งลายเฉพาะของตัวเองไว้ ส่วนที่น่าสนใจไม่ใช่รายการขั้นตอน แต่คือทุกขั้นตอนทั้งเพิ่มบางสิ่งและสามารถทำความเสียหายบางสิ่งได้ ซึ่งเป็นเหตุผลที่การตรวจสอบกระจายอยู่ตลอดสายการผลิตแทนที่จะรวมไว้ที่ปลายทาง
ข้อบกพร่องหลายอย่างมองไม่เห็นเมื่อลามิเนตเสร็จแล้ว รอยร้าวภายในเซลล์ ฟองอากาศเหนือจุดเชื่อมบัดกรี และอนุภาคที่ติดอยู่ใต้ฟิล์ม ล้วนดูเหมือนกันจากภายนอก: ไม่มีอะไรเลย หลังการลามิเนต วิธีเดียวที่จะพบสิ่งเหล่านี้คือการถ่ายภาพโมดูลหรือวัดค่า และกว่าจะถึงตอนนั้นมูลค่าได้ถูกเพิ่มเข้าไปรอบๆ สิ่งเหล่านั้นแล้ว
หน้านี้ติดตามกระบวนการตั้งแต่เซลล์ที่เข้ามาจนถึงโมดูลที่บรรจุพร้อมส่ง โดยให้ความสนใจกับสิ่งที่ตรวจสอบในแต่ละขั้นตอนและข้อจำกัดของการตรวจสอบเหล่านั้น มีหลักปฏิบัติสองข้อที่ใช้ตลอด: รูปแบบที่ใช้ในภาพประกอบเป็นเพียงตัวอย่าง ไม่ใช่ข้อกำหนด และอุปกรณ์ตรวจสอบบนสายการผลิตจริงถูกเลือกตามมาตรฐานผลิตภัณฑ์และข้อกำหนดของลูกค้า
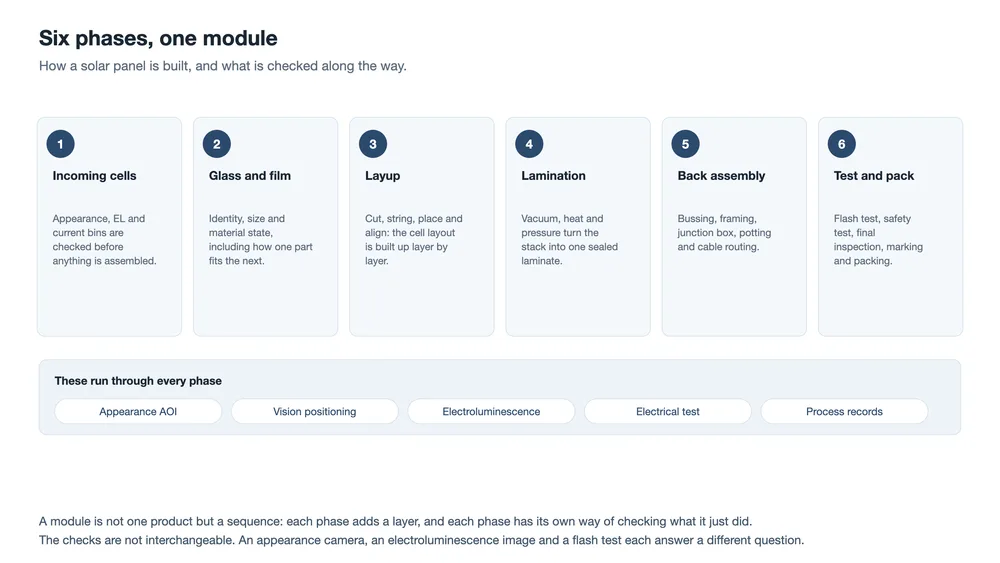
หกขั้นตอนของการประกอบโมดูล
สายการผลิตสามารถแบ่งได้หลายวิธี การแบ่งด้านล่างนี้ยึดตามจุดที่โมดูลกลายเป็นสิ่งที่ย้อนกลับไม่ได้ เพราะขอบเขตนั้นเป็นตัวกำหนดว่าการตรวจสอบใดยังทำได้หลังจากนั้น
| ระยะ | สิ่งที่เกิดขึ้น | การตรวจสอบที่มาคู่กัน |
|---|---|---|
| 1. การรับวัสดุ | เซลล์ แก้ว ฟิล์ม ริบบอน และกรอบมาถึงและถูกระบุตัวตน | ตัวตน ลักษณะภายนอก สภาพวัสดุ ข้อมูลทางไฟฟ้า ความเข้ากันได้กับชิ้นส่วนถัดไป |
| 2. การเตรียมเซลล์ | เซลล์ถูกคัดเกรดและคัดแยก จากนั้นตัดเป็นครึ่ง | อิเล็กโทรลูมิเนสเซนซ์และการจัดกลุ่มกระแส จากนั้นตรวจสภาพขอบหลังการตัด |
| 3. การต่อสตริงและการวางเลย์อัป | ริบบอนถูกบัดกรีติดกับเซลล์และสร้างเลย์เอาต์บนแก้ว | การจัดตำแหน่งด้วยวิชัน การตรวจสตริง การตรวจลักษณะภายนอกหลังการวางเลย์อัป |
| 4. การลามิเนต | สุญญากาศ ความร้อน และแรงกดเปลี่ยนชั้นซ้อนให้เป็นลามิเนตปิดผนึกชิ้นเดียว | การตรวจก่อนการลามิเนต จากนั้นทบทวนหลังการลามิเนตที่พิกัดเดียวกัน |
| 5. การใส่กรอบและระบบไฟฟ้า | การตัดขอบ กรอบ กล่องรวมสาย สายนำไฟฟ้า การหล่อเรซิน และสายเคเบิล | เส้นทางกาว ความต่อเนื่องของแนวประสาน การตรวจการปิดผนึกและการบ่ม |
| 6. การทดสอบและบรรจุ | โมดูลถูกวัด ทดสอบความปลอดภัย ตรวจสอบ และบรรจุ | การทดสอบแฟลช การทดสอบฉนวนและแรงดันทน การตรวจสอบขั้นสุดท้ายหลายด้าน |
มีสองสิ่งพาดผ่านทั้งหกขั้นตอน สิ่งแรกคือการระบุตัวตน: ทุกชิ้นมีตัวตนตั้งแต่สถานีแรก และคุณค่าของตัวตนนั้นอยู่ที่สิ่งที่ถูกผูกเข้ากับมันทั้งหมด สิ่งที่สองคือการจัดตำแหน่ง: เกือบทุกขั้นตอนการประกอบทำโดยอ้างอิงกับลักษณะเฉพาะที่วัดเมื่อสักครู่ก่อน ดังนั้นความแม่นยำของการจัดวางจึงถูกจำกัดด้วยความแม่นยำของการวัด
โมดูลทำจากอะไร
ก่อนจะถึงขั้นตอนต่างๆ ควรพูดให้ชัดเจนเกี่ยวกับวัตถุที่กำลังสร้าง โมดูลแบบแก้ว-แก้วคือชั้นซ้อนห้าชั้น และมีเพียงชั้นเดียวเท่านั้นที่ทำหน้าที่ผลิตกระแสไฟฟ้า
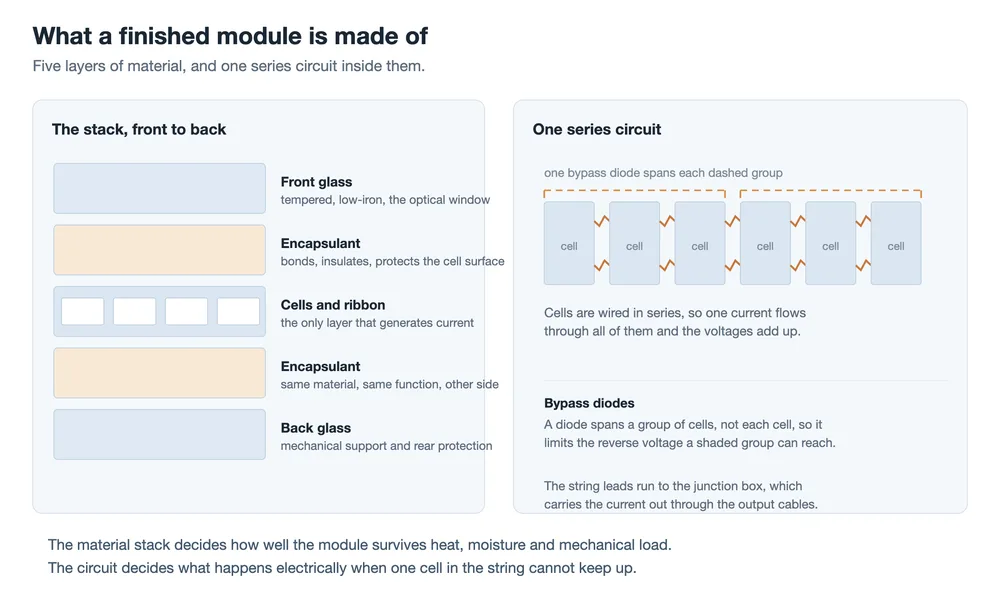
แก้วคือหน้าต่างเชิงแสงและโครงสร้างเชิงกล สารห่อหุ้มยึดชั้นต่างๆ เข้าด้วยกัน เป็นฉนวนให้วงจร และปกป้องผิวเซลล์ เซลล์ผลิตกระแสไฟฟ้า แก้วชั้นที่สองปิดชั้นซ้อนและปกป้องด้านหลัง ไม่มีชั้นใดสามารถตัดสินได้โดยลำพัง: สารห่อหุ้มปกป้องได้เพียงสิ่งที่มันเข้าถึง ซึ่งขึ้นอยู่กับวิธีที่มันไหลระหว่างการลามิเนต และแก้วปกป้องเซลล์ได้ก็ต่อเมื่อพันธะกับมันคงอยู่ตลอดหลายทศวรรษของการเปลี่ยนแปลงอุณหภูมิเป็นรอบ
ภายในชั้นซ้อนนั้นมีวงจรอนุกรม เซลล์ถูกต่อแบบอนุกรม กระแสเดียวจึงไหลผ่านทั้งหมดและแรงดันรวมกัน การจัดวางเช่นนี้มีประสิทธิภาพและสร้างจุดอ่อนเฉพาะ: หากเซลล์หนึ่งไม่สามารถรับภาระส่วนของตนได้ ส่วนที่เหลือของสตริงจะบังคับกระแสไหลย้อนผ่านมัน ไดโอดบายพาสจำกัดว่าแรงดันย้อนกลับนั้นจะสูงได้แค่ไหน และมันครอบคลุมกลุ่มเซลล์แทนที่จะเป็นเซลล์เดี่ยว ซึ่งเป็นการตัดสินใจเชิงออกแบบที่มีผลชัดเจนต่อพฤติกรรมของโมดูลที่ถูกบังเงา
ขั้นตอนที่หนึ่ง: การรับวัสดุ และเซลล์คืออะไรกันแน่
โมดูลจะดีได้เพียงเท่าวัสดุที่เข้าสู่สายการผลิต และการตรวจรับคือจุดที่ข้อกำหนดพบกับการส่งมอบ สิ่งที่ตรวจสอบแบ่งได้เป็นกลุ่มต่างๆ: ตัวตนของวัสดุเทียบกับสิ่งที่สั่ง ลักษณะภายนอก สภาพที่มาถึง ข้อมูลทางไฟฟ้าที่มาพร้อมกับมัน และว่ามันเข้ากันได้กับชิ้นส่วนที่จะสัมผัสหรือไม่
เซลล์คือกรณีที่เรื่องนี้สำคัญที่สุด กล่องบรรจุเซลล์มีค่าประสิทธิภาพตามที่ระบุไว้ แต่เซลล์ภายในแตกต่างกันเล็กน้อยทั้งในด้านกระแสและในสิ่งที่ภาพอิเล็กโทรลูมิเนสเซนซ์แสดง มีสองข้อเท็จจริงที่ควรกล่าวอย่างตรงไปตรงมา ข้อแรก เฉดสีไม่ใช่ประสิทธิภาพ: สีของเซลล์มาจากความหนาของสารเคลือบป้องกันการสะท้อน และเซลล์ที่เข้มกว่าไม่ได้ดีกว่าโดยอัตโนมัติ ข้อสอง เซลล์ถูกคัดเกรดตามกระแสที่วัดได้และตามลักษณะอิเล็กโทรลูมิเนสเซนซ์ เพราะเซลล์ที่มีรอยร้าวซ่อนอยู่หรือพื้นที่ที่ไม่ทำงานจะทำงานแตกต่างออกไปในโมดูลที่เสร็จแล้ว
การคัดเกรดนั้นกลายเป็นกฎการจับคู่สำหรับทั้งสายการผลิต เซลล์ที่มีกระแสใกล้เคียงกันจะถูกจัดเข้าในสตริงเดียวกัน เพราะสตริงที่รับกระแสเดียวถูกจำกัดด้วยเซลล์ที่อ่อนแอที่สุด การคัดแยกจึงไม่ใช่กิจกรรมในคลังสินค้า แต่เป็นขั้นตอนแรกของการควบคุมคุณภาพ และความน่าเชื่อถือของทุกสิ่งในลำดับถัดไปขึ้นอยู่กับมัน
ระยะที่สองและสาม: การตัด การต่อสตริง และการวางเลย์อัป
โมดูลจำนวนมากในปัจจุบันใช้เซลล์แบบครึ่งตัดหรือหลายตัด เซลล์จะถูกขีดด้วยเลเซอร์ตามแนวเส้น แยกออกจากกัน และแต่ละชิ้นจะถูกหมุนก่อนนำไปต่อสตริง ผลที่ได้มาจากการลดกระแสลงครึ่งหนึ่งในแต่ละครึ่งและการย่นระยะทางที่กระแสต้องเดินทาง แต่การดำเนินการนี้ยังสร้างพื้นผิวใหม่ขึ้นมาด้วย นั่นคือขอบที่ถูกตัดของเซลล์ ซึ่งไม่มีการพาสซีเวชันเหมือนพื้นผิวเดิม
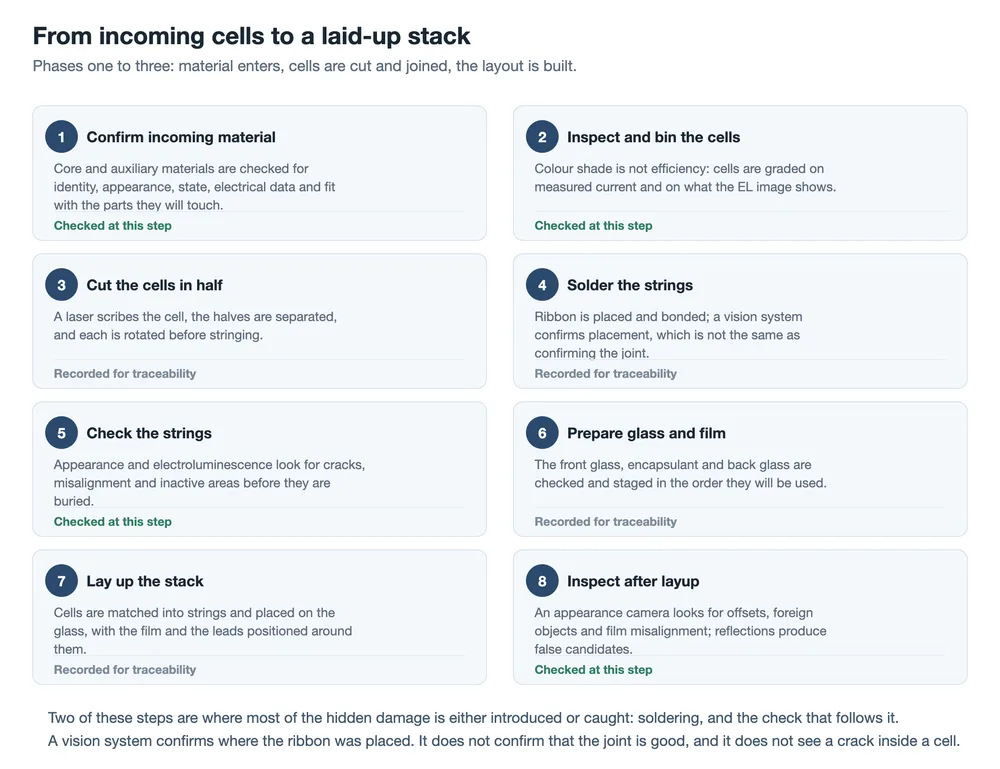
การต่อสตริงเป็นขั้นตอนที่ได้รับความสนใจมากที่สุด และเป็นขั้นตอนที่การรับรองคุณสมบัติมักถูกสับสนกับการตรวจสอบ ระบบวิชันยืนยันตำแหน่งที่วางริบบอน แต่ไม่ได้ยืนยันว่าข้อต่อใต้ริบบอนนั้นดี เพราะข้อต่อเกิดขึ้นจากความร้อนและแรงกดในขณะเชื่อมติด และกล้องมองเห็นผลลัพธ์จากด้านบน การตรวจสอบตำแหน่งกับการตรวจสอบรอยเชื่อมเป็นสองสิ่งต่างกัน ซึ่งเป็นเหตุผลที่โดยปกติสตริงจะถูกตรวจสอบอีกครั้งหลังการบัดกรี แทนที่จะถือว่าถูกต้องแล้ว
จากนั้นการวางเลย์อัปจะสร้างสแต็ก: สตริงถูกจัดวางบนกระจกด้านหน้าโดยมีสารห่อหุ้มและริบบอนเชื่อมต่ออยู่รอบๆ และเพิ่มชั้นด้านหลังเข้าไป การตรวจสอบที่ตามมาหลังการวางเลย์อัปคือการตรวจสอบลักษณะภายนอก และควรรู้ว่าจริงๆ แล้วมันเก่งเรื่องอะไร มันตรวจจับการเยื้อง การขาดหายหรือวางผิดตำแหน่งของชิ้นส่วน ฟิล์มไม่ตรงแนว วัตถุแปลกปลอม และคราบสกปรก มันเก่งน้อยกว่าในการแยกแยะสิ่งแปลกปลอมทางแสงที่ไม่เป็นอันตรายออกจากข้อบกพร่อง เพราะกระจกขัดเงาและฟิล์มมันวาวสะท้อนแสงในลักษณะที่คล้ายกับข้อบกพร่อง ผู้สมัครปลอมเป็นส่วนหนึ่งของผลลัพธ์ตามปกติ และกฎที่สร้างขึ้นมาเหล่านั้นคือส่วนของระบบที่ได้รับการปรับแต่ง
ระยะที่สี่: การลามิเนต จุดที่ไม่อาจย้อนกลับได้
ก่อนการลามิเนต สแต็กจะถูกตรวจสอบอีกครั้ง: วัตถุแปลกปลอม ตำแหน่งฟิล์ม การเดินสายของสายนำ และระยะขอบที่ขอบ นี่คือช่วงเวลาสุดท้ายที่ข้อผิดพลาดสามารถแก้ไขได้ด้วยมือ
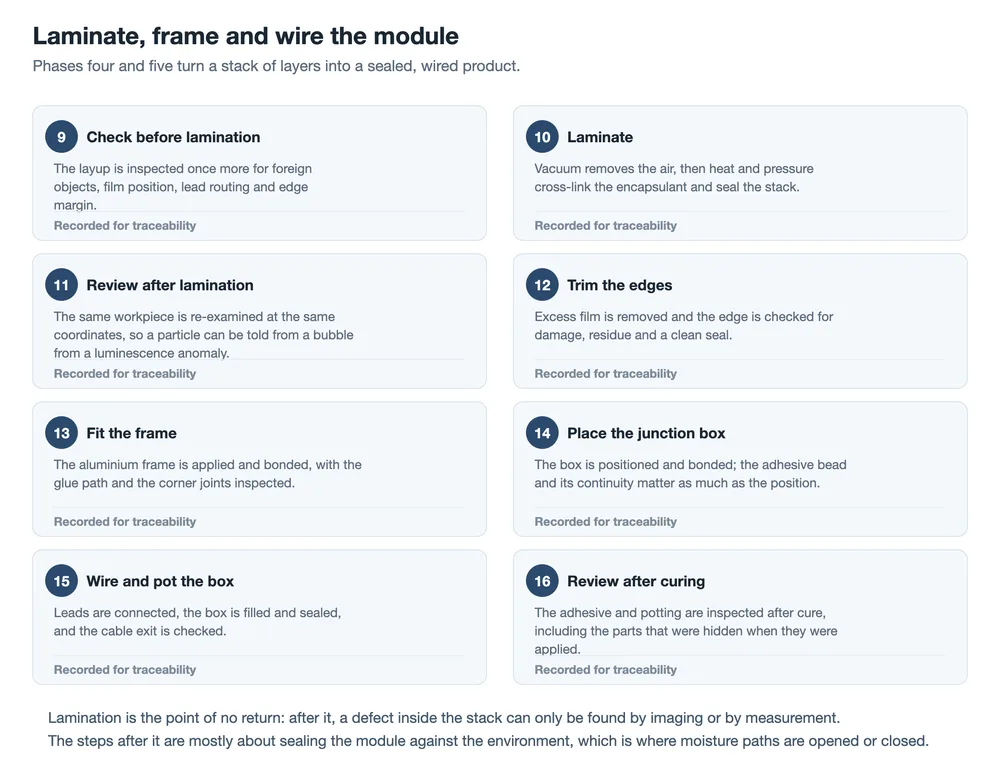
การลามิเนตเป็นกระบวนการที่ใช้ความดัน อุณหภูมิ และสุญญากาศ สุญญากาศกำจัดอากาศระหว่างชั้นต่างๆ และความร้อนกับความดันทำให้สารห่อหุ้มไหลเข้าไปในช่องว่างแล้วเชื่อมขวางเป็นของแข็ง ช่วงกระบวนการแคบในลักษณะไม่สมมาตร: การไหลน้อยเกินไปทำให้เกิดฟอง และการไหลมากเกินไปดันสารห่อหุ้มออกที่ขอบและทำให้เซลล์เคลื่อนที่ พารามิเตอร์ที่ควบคุมกระบวนการคือพารามิเตอร์ที่บันทึกไว้เพื่อการตรวจสอบย้อนกลับ เพราะมันยังเป็นพารามิเตอร์ที่อธิบายข้อบกพร่องที่พบในภายหลังหลายสัปดาห์ได้ด้วย
การทบทวนหลังการลามิเนตใช้ชิ้นงานเดียวกันและพิกัดเดียวกันกับการตรวจสอบก่อนหน้า ซึ่งเป็นเหตุผลเดียวที่ข้อมูลนั้นมีประโยชน์ ด้วยภาพสองภาพของจุดเดียวกัน ข้อบกพร่องสามารถจำแนกได้ ลักษณะที่ปรากฏก่อนการลามิเนตและไม่เปลี่ยนแปลงหลังจากนั้นคือวัสดุที่ถูกกักไว้ ลักษณะที่ปรากฏเฉพาะหลังจากนั้นมักเป็นฟอง ความผิดปกติที่เห็นจากอิเล็กโทรลูมิเนสเซนซ์เป็นเบาะแสเกี่ยวกับการไหลของกระแส ไม่ใช่คำตัดสินเกี่ยวกับคุณภาพ
ระยะที่ห้า: การใส่กรอบและส่วนท้ายทางไฟฟ้า
การตัดขอบกำจัดสารห่อหุ้มส่วนเกินและเผยให้เห็นขอบที่สะอาด ซึ่งจากนั้นจะถูกตรวจสอบความเสียหาย สารตกค้าง และการผนึกที่ต่อเนื่อง กรอบถูกติดตั้งและยึดติด และในขั้นนี้เป้าหมายการตรวจสอบคือแนวการทากาว: แนวกาวที่ขาดตอน หรือรอยต่อที่มุมที่เต็มไปด้วยอากาศ เป็นเส้นทางสำหรับความชื้นและเป็นจุดอ่อนเชิงกล
กล่องต่อสายคือจุดที่ฟังก์ชันทางไฟฟ้าและฟังก์ชันป้องกันมาบรรจบกัน มันถูกจัดตำแหน่งและยึดติด สายนำถูกต่อเข้ากับมัน กล่องถูกเติมด้วยวัสดุหล่อเรซินและผนึก และตรวจสอบทางออกของสายเคเบิล แนวกาวและความต่อเนื่องของมันสำคัญพอๆ กับตำแหน่ง: กล่องที่อยู่ในตำแหน่งถูกต้องแต่ยึดติดไม่ดีจะผ่านการตรวจสอบตำแหน่งแต่ล้มเหลวในภาคสนาม ตรรกะเดียวกันใช้กับการหล่อเรซิน ซึ่งส่วนหนึ่งถูกซ่อนทันทีที่เทลงไป ซึ่งเป็นเหตุผลที่การทบทวนเกิดขึ้นหลังการบ่มแทนที่จะเป็นตอนทา
ระยะที่หก: โมดูลกลายเป็นผลิตภัณฑ์
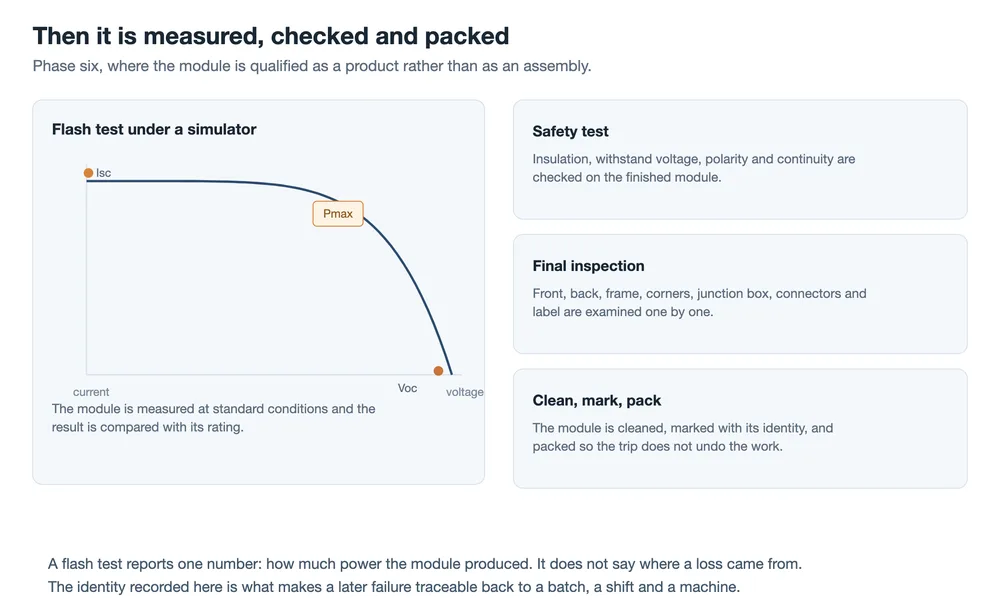
การทดสอบแฟลชวัดโมดูลภายใต้เครื่องจำลองแสงอาทิตย์และรายงานเส้นโค้งกระแส-แรงดัน: กระแสลัดวงจร แรงดันวงจรเปิด และจุดกำลังสูงสุดระหว่างทั้งสอง โมดูลถูกวัดภายใต้สภาวะมาตรฐานและเปรียบเทียบกับพิกัดของมัน และค่าความคลาดเคลื่อนเป็นส่วนหนึ่งของข้อกำหนดมากกว่าที่จะเป็นคุณสมบัติของการวัด สิ่งที่การทดสอบให้มาคือตัวเลขหนึ่งตัว และควรระบุให้ชัดเจนว่าตัวเลขนั้นไม่มีอะไรอยู่ข้างใน มันไม่ได้บอกว่าการสูญเสียมาจากไหน โมดูลที่อยู่ที่ขอบล่างของช่วงความคลาดเคลื่อนดูเหมือนกับโมดูลที่ประกอบอย่างสมบูรณ์แบบจากเซลล์ที่อ่อนกว่าเล็กน้อยทุกประการ
การทดสอบความปลอดภัยครอบคลุมคำถามอีกชุดหนึ่ง: ความต้านทานฉนวนระหว่างวงจรกับกรอบ แรงดันทนทาน ขั้ว ความต่อเนื่อง และพฤติกรรมการทำงานของกล่องต่อสายและไดโอดของมัน สิ่งเหล่านี้เป็นแบบผ่านหรือไม่ผ่าน โดยมีเกณฑ์กำหนดโดยมาตรฐานผลิตภัณฑ์ที่ใช้บังคับ สิ่งเหล่านี้ยังเป็นการทดสอบที่จับข้อผิดพลาดในการประกอบมากกว่าจุดอ่อนของวัสดุ
การตรวจสอบขั้นสุดท้ายตรวจสอบโมดูลที่เสร็จแล้วจากมากกว่าหนึ่งด้าน ครอบคลุมด้านหน้าสำหรับเซลล์และลามิเนต ด้านหลังสำหรับฟิล์มและสายนำ กรอบและมุมของมัน กล่องต่อสายและขั้วต่อ และฉลาก การตรวจสอบฉลากรวมถึงว่าข้อมูลระบุตัวตนที่พิมพ์บนฉลากตรงกับบันทึกหรือไม่ การทำความสะอาด การทำเครื่องหมาย และการบรรจุเป็นขั้นตอนสุดท้าย และเป็นส่วนหนึ่งของกระบวนการมากกว่าที่จะเป็นเรื่องคิดทีหลัง: การขนส่งเป็นหนึ่งในขั้นตอนที่โมดูลที่เสร็จแล้วมีแนวโน้มจะเสียหายมากที่สุด
ข้อมูลการตรวจสอบไปที่ใด
การตรวจสอบอัตโนมัติมักถูกอธิบายราวกับว่าเป็นกล้องที่บอกว่าใช่หรือไม่ใช่ ในทางปฏิบัติมันคือห่วงโซ่ และแต่ละข้อต่อสามารถล้มเหลวได้อย่างอิสระ
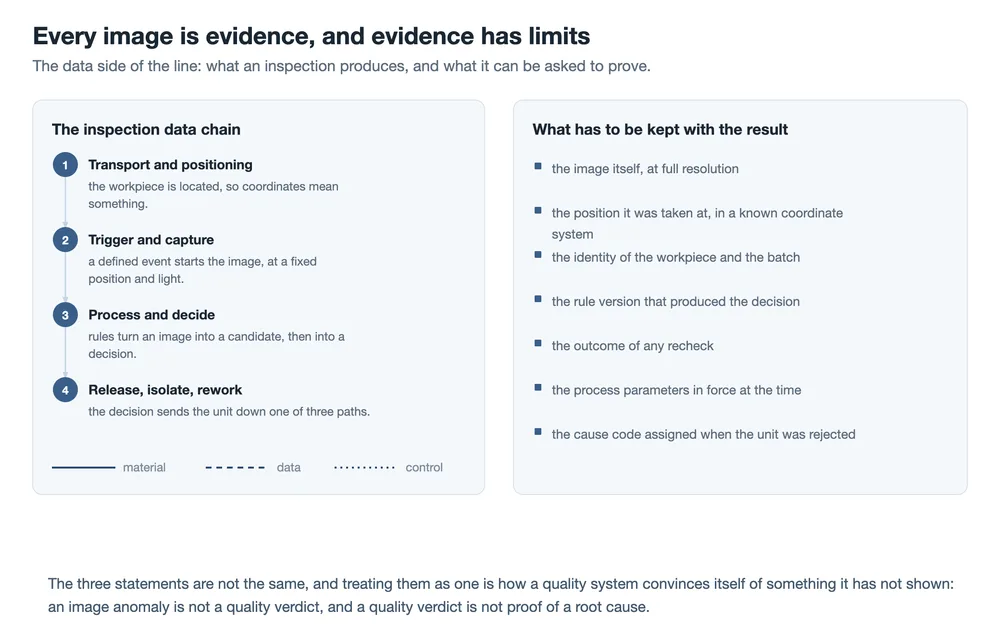
ห่วงโซ่เริ่มต้นด้วยการกำหนดตำแหน่ง เพราะพิกัดไม่มีความหมายใด ๆ เว้นแต่ชิ้นงานจะถูกระบุตำแหน่ง จากนั้นดำเนินต่อไปด้วยการทริกเกอร์ที่กำหนดไว้และการส่องสว่างที่ควบคุมได้ ตามด้วยการประมวลผลภาพและกฎที่เปลี่ยนสิ่งที่กล้องมองเห็นให้เป็นผู้สมัคร และสุดท้ายด้วยการตัดสินใจที่ปล่อย แยก หรือส่งคืนหน่วย กล้องที่ดีสมบูรณ์แบบแต่ถูกทริกเกอร์เร็วเกินไปไม่กี่มิลลิวินาทีจะสร้างกระแสของข้อบกพร่องเท็จ และกฎที่ตั้งไว้เพื่อจับทุกสิ่งจะสร้างกระแสของการปฏิเสธเท็จ
บันทึกคือสิ่งที่ทำให้ห่วงโซ่ตรวจสอบย้อนกลับได้ในภายหลัง ภาพที่ไม่มีตำแหน่งไม่สามารถเปรียบเทียบกับสิ่งใดได้ ตำแหน่งที่ไม่มีตัวตนของชิ้นงานไม่สามารถผูกกับล็อตได้ การตัดสินใจที่ไม่มีเวอร์ชันของกฎที่สร้างมันขึ้นมาไม่สามารถอธิบายได้ในอีกหกเดือนต่อมาเมื่อข้อบกพร่องเดียวกันปรากฏในภาคสนาม ไม่มีสิ่งใดในนี้ที่แปลกประหลาด มันคือความแตกต่างระหว่างการเก็บภาพกับการดำเนินระบบคุณภาพ
มีข้อควรระวังหนึ่งที่ควรกล่าวในภาษาของระบบเอง ความผิดปกติของภาพไม่ใช่คำตัดสินด้านคุณภาพ และคำตัดสินด้านคุณภาพไม่ใช่หลักฐานของสาเหตุราก พื้นที่มืดในภาพอีเลกโทรลูมิเนสเซนซ์บอกคุณว่ากระแสไม่ไหลตามที่คาดไว้ในบริเวณนั้น มันไม่ได้บอกคุณว่าสาเหตุคือรอยแตก พื้นผิวที่ปนเปื้อน หรือริบบอนที่ไม่ได้เชื่อมติด และการปฏิบัติต่อข้อความแรกเสมือนข้อความที่สามคือวิธีที่บันทึกคุณภาพกลายเป็นสิ่งชี้นำที่ผิด
การตรวจสอบไม่สามารถใช้แทนกันได้
| การตรวจสอบ | มองเห็น | มองไม่เห็น |
|---|---|---|
| AOI ด้านรูปลักษณ์ | การวางตำแหน่ง การเยื้อง ชิ้นส่วนที่หายไป ฟิล์มที่วางไม่ตรงแนว วัตถุแปลกปลอม | สิ่งใดก็ตามใต้ฟิล์ม และมันสร้างผู้สมัครที่ไม่ใช่ข้อบกพร่อง |
| การกำหนดตำแหน่งด้วยภาพ | ว่าชิ้นส่วนอยู่ที่ที่ควรอยู่ก่อนการดำเนินการหรือไม่ | ว่าการดำเนินการนั้นสำเร็จหรือไม่ |
| การตรวจสอบข้อบกพร่องด้วย | รอยแตก พื้นที่ที่ไม่ทำงาน ข้อบกพร่องของการเชื่อมต่อและการเชื่อมต่อระหว่างกันบางส่วน | มันไม่ได้วัดผลผลิต และพื้นที่มืดเป็นเพียงเบาะแส ไม่ใช่การวินิจฉัย |
| การทดสอบแฟลช | ผลผลิตทั้งหมดภายใต้สภาวะมาตรฐาน | การสูญเสียมาจากที่ใด และการสูญเสียเล็กน้อยภายในพิกัดความเผื่อ |
| การทดสอบความปลอดภัย | ฉนวน การทนแรงดัน ขั้ว ความต่อเนื่อง การทำงานของไดโอด | ไม่มีสิ่งใดเกี่ยวกับสมรรถนะ และไม่มีสิ่งใดเกี่ยวกับข้อบกพร่องแฝง |
ผลที่ตามมาในทางปฏิบัติคือสายการผลิตไม่สามารถอธิบายได้ด้วยการตรวจสอบเพียงอย่างเดียว คำถามที่ต้องถามกับสถานีใด ๆ ไม่ใช่มีกล้องหรือไม่ แต่กล้องนั้นสามารถตัดสินอะไรได้ และกรณีที่ก้ำกึ่งไปที่ใดในภายหลัง
ข้อบกพร่องถูกนำเข้ามาที่ใด และโอกาสแรกในการจับมัน
| ข้อบกพร่อง | นำเข้ามาที่ | โอกาสแรกที่เป็นจริงในการจับมัน |
|---|---|---|
| รอยแตกขนาดเล็กในเซลล์ | วัสดุขาเข้า การจัดการ การตัด หรือความเค้นจากการบัดกรี | อีเลกโทรลูมิเนสเซนซ์ ก่อนที่เซลล์จะถูกฝังในชั้นซ้อน |
| รอยเชื่อมประสานที่อ่อนแอ | การต่อแถบ | การตรวจสอบสตริง หรือภายหลังเป็นความร้อนภายใต้ภาระและเป็นจุดร้อนในการใช้งาน |
| ฟองอากาศหรือช่องว่าง | การวางชั้นหรือการลามิเนต | การทบทวนรูปลักษณ์หลังการลามิเนตที่พิกัดเดียวกัน |
| เซลล์หรือสตริงที่วางผิดตำแหน่ง | การวางซ้อน | การตรวจสอบรูปลักษณ์หลังการวางชั้น ก่อนที่การลามิเนตจะทำให้มันถาวร |
| แนวการติดกาวที่ไม่สมบูรณ์ | การประกอบกรอบหรือการยึดกล่องรวมสาย | การตรวจสอบแนวการติดกาวเอง ก่อนที่ชิ้นส่วนจะถูกปิดทับ |
อ่านคอลัมน์กลางเป็นรายการสถานี และคอลัมน์ขวาเป็นรายการกำหนดเวลา ข้อบกพร่องแต่ละอย่างมีจุดที่หลังจากนั้นไม่สามารถแก้ไขได้อย่างประหยัด และจุดเหล่านั้นส่วนใหญ่อยู่ก่อนการลามิเนต
สิ่งนี้หมายความอย่างไรต่อสายการผลิต
มีข้อสรุปสองประการตามมาจากลำดับนี้ ประการแรกคือต้นทุนของข้อบกพร่องเพิ่มขึ้นอย่างรวดเร็วที่การลามิเนต ดังนั้นการตรวจสอบที่สำคัญที่สุดคือการตรวจสอบที่อยู่ก่อนหน้ามันทันที ประการที่สองคือผลผลิตของสายการผลิตถูกจำกัดด้วยการตรวจสอบที่อ่อนแอที่สุด ไม่ใช่ที่ดีที่สุด การทดสอบแฟลชที่ปลายสายการผลิตจะพบโมดูลที่ขาดกำลังไฟ มันจะไม่บอกใครว่าควรปรับสถานีใด
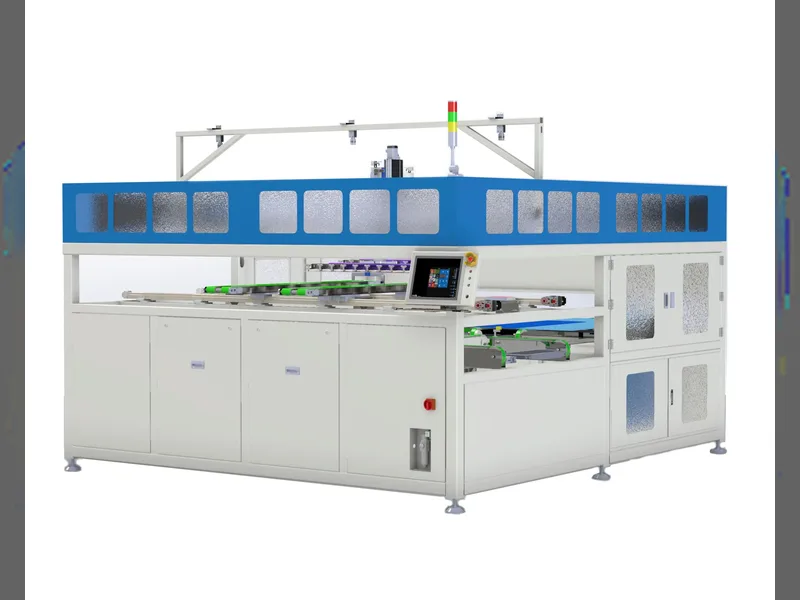
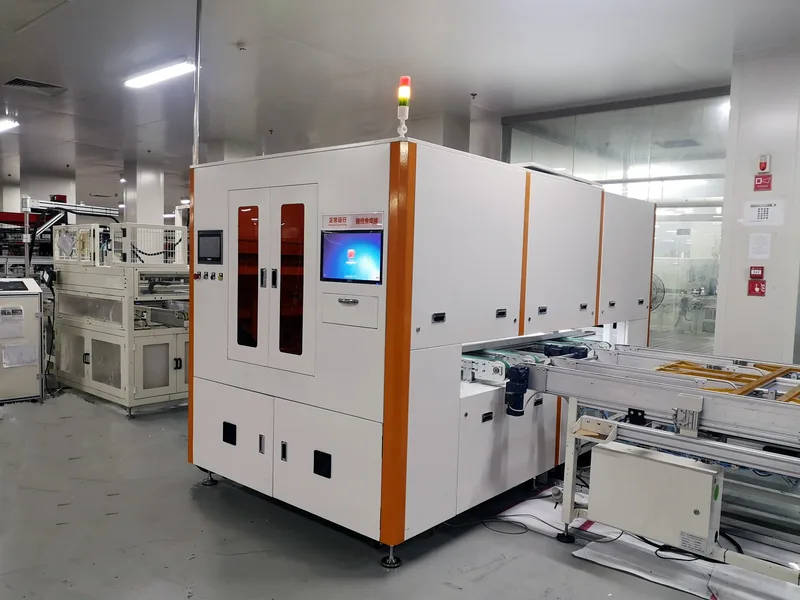
สายการผลิต ลำดับสถานีและผังสายการผลิต คือระดับที่สิ่งนั้นถูกตัดสิน เพราะตำแหน่งของการตรวจสอบในลำดับเป็นตัวกำหนดว่ามันยังสามารถมีอิทธิพลต่อสิ่งใดได้ เครื่องสตริง และสถานีบัสบาร์คือที่ที่ความเสี่ยงเชิงกลกระจุกตัว และ โดยมีโมดูลตั้งแต่ 450W ถึง 650W+ ระบบรองรับการกำหนดค่าต่างๆ รวมถึงครึ่งเซลล์, มัลติบัสบาร์ (5BB-24BB), ไบเฟเชียล และทั้งแบบกระจก-กระจกและกระจก- คือสถานีสุดท้ายที่เซลล์สามารถถูกบรรจุเชิงกลได้ก่อนที่ลามิเนตจะถูกปิด
สำหรับด้านไฟฟ้า สถานีบัดกรีกล่องรวมสาย และ สายการประกอบกล่องรวมสาย เป็นตัวกำหนดว่าโมดูลออกจากโรงงานอย่างไร และ การเลือกระหว่างอีเลกโทรลูมิเนสเซนซ์แบบอินไลน์และออฟไลน์ เป็นตัวกำหนดว่ารอยแตกสามารถมองเห็นได้เร็วเพียงใด โหมดความล้มเหลวที่การตรวจสอบเหล่านี้พยายามป้องกันคือหัวข้อของหน้าที่เกี่ยวข้องเกี่ยวกับ จุดร้อน รอยแตกขนาดเล็ก และ PID.
คำถามที่พบบ่อย
การประกอบโมดูลมีกี่ขั้นตอน?
ขึ้นอยู่กับว่าสายการผลิตถูกแบ่งละเอียดเพียงใด และไม่มีจำนวนมาตรฐาน คำอธิบายแบบหยาบมีหกระยะ คำอธิบายแบบสถานีต่อสถานีของสายการผลิตสมัยใหม่สามารถระบุการดำเนินการได้มากกว่ายี่สิบรายการเมื่อนับการตัด การตรวจสอบสตริง การตัดขอบ การบ่มกาว และการทดสอบแต่ละอย่างแยกจากกัน คำถามที่มีประโยชน์ไม่ใช่จำนวนขั้นตอน แต่คือขั้นตอนที่ย้อนกลับไม่ได้อยู่ที่ใด
ทำไมเซลล์จึงถูกตัดครึ่งหรือตัดเป็นสามส่วน?
การตัดลดกระแสที่แต่ละชิ้นพา และการสูญเสียจากความต้านทานขึ้นอยู่กับกำลังสองของกระแส ดังนั้นการลดกระแสลงครึ่งหนึ่งจะลดการสูญเสียในการเชื่อมต่อลงเหลือหนึ่งในสี่ นอกจากนี้ยังทำให้ระยะทางที่กระแสเดินทางภายในเซลล์สั้นลง ข้อแลกเปลี่ยนคือการตัดสร้างขอบใหม่ที่ไม่มีพาสซีเวชันและเพิ่มขั้นตอนการจัดการ ซึ่งเป็นเหตุผลว่าทำไมขอบที่ตัดและกระบวนการตัดจึงกลายเป็นหัวข้อในตัวเอง
การตรวจสอบรูปลักษณ์เพียงพอที่จะรับประกันคุณภาพหรือไม่?
ไม่ ระบบตรวจสอบรูปลักษณ์มีความแข็งแกร่งด้านการวางตำแหน่ง ความสวยงาม และวัตถุแปลกปลอม และมองไม่เห็นสิ่งใดที่ซ่อนอยู่ใต้ฟิล์มหรือภายในเซลล์ มันยังเป็นการตรวจสอบที่สร้างผู้สมัครเท็จมากที่สุด เพราะการสะท้อนและรอยที่ไม่เป็นอันตรายดูเหมือนข้อบกพร่อง ควรปฏิบัติต่อมันเป็นเพียงชั้นหนึ่งของชุดการตรวจสอบที่เสริมกัน
ทำไมต้องตรวจสอบจุดเดียวกันก่อนและหลังการลามิเนต?
เพราะการเปรียบเทียบคือสิ่งที่สื่อสารข้อมูล รอยที่มีอยู่ในภาพทั้งสองคือวัสดุที่มีอยู่แล้วตั้งแต่แรก ส่วนลักษณะเฉพาะที่ปรากฏเฉพาะในภาพที่สองคือสิ่งที่กระบวนการลามิเนตสร้างขึ้น หากไม่มีภาพแรก ภาพที่สองก็ไม่สามารถแยกความแตกต่างระหว่างสองสิ่งนี้ได้ และการจำแนกประเภทข้อบกพร่องก็กลายเป็นเรื่องของความคิดเห็น
การทดสอบแฟลชพิสูจน์อะไรได้จริง?
พิสูจน์ว่าโมดูลจ่ายกำลังไฟตามที่ระบุไว้ภายใต้เงื่อนไขของการทดสอบ เป็นการวัดผลิตภัณฑ์สำเร็จรูปและเป็นพื้นฐานที่ใช้ในการขายโมดูล แต่เป็นการรวบรวมการสูญเสียทั้งหมดในโมดูลไว้ในตัวเลขเดียว โมดูลสองชิ้นที่มีผลการทดสอบแฟลชเหมือนกันอาจมีข้อบกพร่องภายในที่แตกต่างกันอย่างมาก
ส่วนใดของกระบวนการนี้ที่เป็นระบบอัตโนมัติ?
การวางตำแหน่ง การตรวจสอบลักษณะภายนอก การลามิเนต และการทดสอบเป็นระบบอัตโนมัติเป็นส่วนใหญ่ในสายการผลิตสมัยใหม่ และงานที่ต้องทำด้วยมือจะกระจุกตัวอยู่ที่การขนย้าย การโหลด และการตรวจสอบด้วยสายตาที่ต้องใช้ดุลยพินิจของบุคคล ทิศทางโดยทั่วไปคือการตรวจสอบส่วนใหญ่เป็นระบบอัตโนมัติมากขึ้น และบทบาทของผู้ปฏิบัติงานจะเปลี่ยนไปสู่การทบทวนรายการที่ต้องพิจารณาและการจัดการกับชิ้นงานที่ระบบคัดแยกออกมา
บทสรุปสุดท้าย
การประกอบโมดูลคือลำดับของการเพิ่มเติม ซึ่งแต่ละขั้นตอนก็สามารถลดทอนได้เช่นกัน โครงสร้างชั้นวัสดุเป็นตัวกำหนดว่าผลิตภัณฑ์สำเร็จรูปจะทนต่อสภาพแวดล้อมได้ดีเพียงใด และลำดับกระบวนการเป็นตัวกำหนดว่ามีกี่ชั้นที่ประกอบได้อย่างถูกต้องตั้งแต่แรก การตรวจสอบในระหว่างนั้นคือสิ่งที่เชื่อมโยงทั้งสองเข้าด้วยกัน เพราะเป็นหลักฐานเดียวที่แสดงว่ากระบวนการทำงานตามที่ควรจะเป็น และมีประโยชน์เพียงเท่ากับบันทึกที่เก็บไว้ควบคู่กัน
นั่นคือเหตุผลที่ควรถือว่าการตรวจสอบเป็นส่วนหนึ่งของกระบวนการ มากกว่าจะเป็นตัวกรองในตอนท้าย โมดูลที่สอบตกการทดสอบแฟลชคือผลิตภัณฑ์สำเร็จรูปที่มีปัญหา ส่วนเซลล์ที่สอบตกการตรวจสอบด้วยอิเล็กโทรลูมิเนสเซนซ์ในขั้นตอนการคัดแยกคือวัสดุที่ยังสามารถคัดแยก ส่งต่อไป หรือส่งคืนได้ และความแตกต่างของต้นทุนระหว่างสองสถานการณ์นี้คือเหตุผลส่วนใหญ่ที่ทำให้การตรวจสอบกระจายอยู่ตามจุดต่างๆ ในลักษณะนี้
สถานีเครื่องจักรผลิตแผงโซลาร์และผังสายการผลิต
จุดร้อน ไมโครแคร็ก และ PID: ความล้มเหลวของโมดูลแบบค่อยเป็นค่อยไปสามประการ
การทดสอบ EL สำหรับแผงโซลาร์: แบบอินไลน์กับแบบออฟไลน์
เครื่องทดสอบ EL แบบ HD พกพาสำหรับการตรวจสอบโมดูล
เครื่องแท็บเบอร์และสตริงเกอร์: ทำงานอย่างไรและเลือกอย่างไร
การทดสอบความน่าเชื่อถือของโมดูล PV และแต่ละอย่างทำให้อะไรเสียหาย
เซลล์ TOPCon แบบตัดสี่: การตัดเซลล์ออกเป็นสี่ส่วนเปลี่ยนอะไรบ้าง
สายการประกอบกล่องรวมสายแผงโซลาร์อัตโนมัติ
ที่เกี่ยวข้อง: ประเภทสายเคเบิล PV DC: H1Z2Z2-K, IEC 62930 และ PV1-F. สายไฟ DC ถูกต่อเข้ากับหลังการลามิเนต แต่ชนิดของสายไฟถูกกำหนดไว้ล่วงหน้าตั้งแต่เนิ่นๆ
หมายเหตุข้อมูล: หน้านี้ describes ลำดับการประกอบโมดูลในฐานะกระบวนการมากกว่าข้อกำหนดเฉพาะ รูปแบบที่แสดงในภาพประกอบ ซึ่งเป็นโมดูลกระจก-กระจกที่มีเซลล์แบบตัดครึ่ง เป็นเพียงการกำหนดค่าหนึ่งที่พบได้ทั่วไปและไม่ใช่ข้อบังคับ อุปกรณ์ที่ใช้ในการตรวจสอบแต่ละประเภท เกณฑ์การตรวจสอบ และเงื่อนไขการทดสอบ ล้วนเป็นไปตามมาตรฐานผลิตภัณฑ์ที่บังคับใช้และข้อกำหนดของลูกค้า และพารามิเตอร์การลามิเนตขึ้นอยู่กับวัสดุเฉพาะ ชื่อการทดสอบที่อ้างถึงในเนื้อหาคือการทดสอบแฟลชภายใต้เครื่องจำลองแสงอาทิตย์ และการทดสอบความเป็นฉนวนและทดสอบการทนแรงดันซึ่งเป็นส่วนหนึ่งของการรับรองคุณสมบัติโมดูล
ที่เกี่ยวข้อง: MC4 หรือที่เข้ากันได้กับ MC4: ชื่อคอนเนกเตอร์หมายความว่าอย่างไร คือชิ้นส่วนที่ถูกต่อด้วยมือหลังจากโมดูลออกจากสายการผลิต