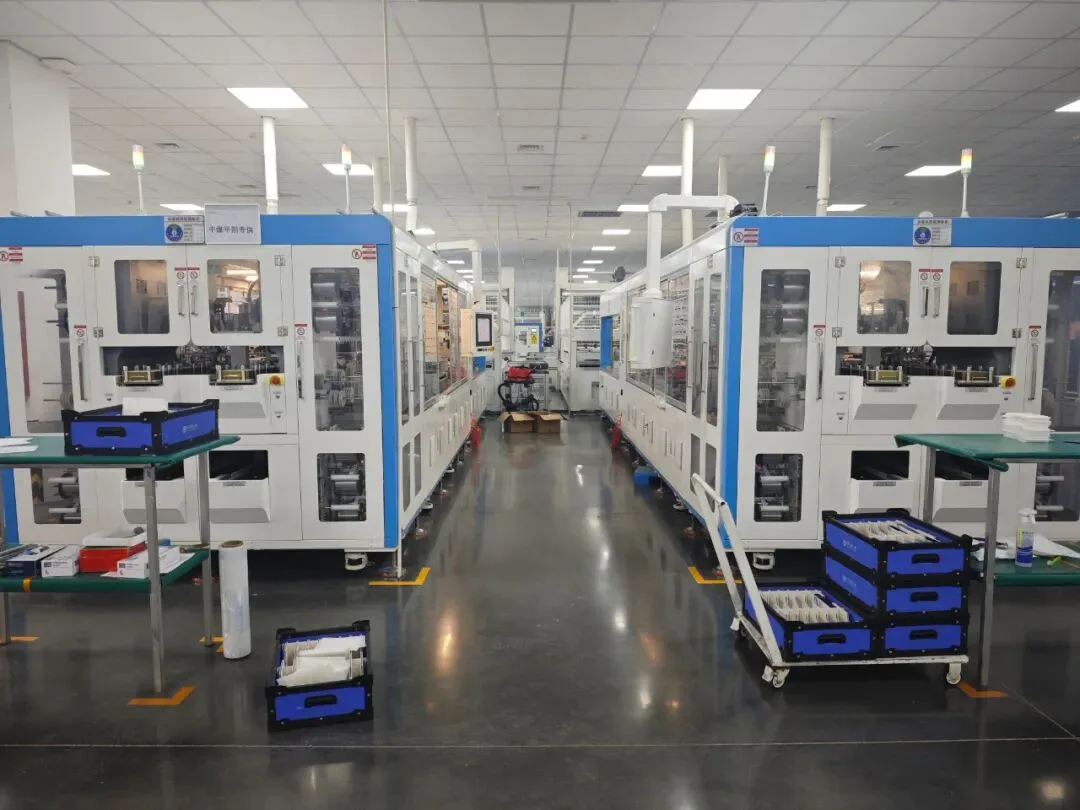
พื้นฐานเครื่อง PV Stringer — เครื่อง Tabber Stringer สำหรับเซลล์แสงอาทิตย์
สารบัญ
คำตอบสั้น: เครื่อง tabber stringer ทำงานเดียวที่ด้านหน้าของสายการผลิตโมดูล: บัดกรีริบบอนลงบนเซลล์แสงอาทิตย์แต่ละแผ่นและเชื่อมเซลล์เหล่านั้นเป็นสตริงแบบอนุกรม รอยแตก ทุกจุดเชื่อมเย็น หรือริบบอนที่วางไม่ตรงที่เกิดขึ้นที่นี่จะถาวร เพราะไม่มีสถานีถัดไปใดสามารถซ่อมแซมการเชื่อมต่อที่ถูกปิดผนึกอยู่ภายในลามิเนตแล้วได้ กระบวนการทำงานโดยการหลอมสารเคลือบประสานบนริบบอน ดังนั้นโซนการบัดกรีจึงทำงานที่อุณหภูมิสูงกว่าจุดหลอมเหลวของโลหะผสมที่คุณใช้: สารเคลือบแบบมีตะกั่วทั่วไปหลอมเหลวใกล้ 183°C และโลหะผสมปลอดตะกั่วทั่วไปใกล้ 217°C เครื่องจักรควบคุมโซนนั้นให้อยู่ในช่วงพิกัดที่แคบ และแพลตฟอร์ม AM050FH ของเราระบุไว้ที่ ±7.5°C ตัวเลขเพียงไม่กี่ค่าบอกคุณได้มากที่สุดว่าเครื่องหนึ่งเครื่องมีค่าแค่ไหน: อัตราการแตกหักบนเซลล์ Class A ซึ่งเครื่องรุ่นปัจจุบันควบคุมไว้ที่หรือต่ำกว่า 0.2%; ความแม่นยำในการวางตำแหน่ง โดยทั่วไป ±0.15 mm; และกำลังการผลิตที่จับคู่กับเครื่องลามิเนตของคุณ ไม่ใช่กับโบรชัวร์ หน้านี้ครอบคลุมพื้นฐานและเครื่องสามระดับ
เครื่อง stringer ทำอะไร ความแตกต่างระหว่างเครื่องแบบmanual กึ่งอัตโนมัติ และอัตโนมัติเต็มรูปแบบ และตัวเลขสี่ค่าที่ควรถามก่อนอ่านใบเสนอราคาใดๆ
การผลิตโมดูล PV · พื้นฐาน PV · โดย Jerry, Ooitech
นี่คือหน้าที่ผมส่งให้ผู้ซื้อที่เพิ่งเริ่มต้นกับการผลิตโมดูล ไม่ใช่เพราะเครื่อง stringer เข้าใจยาก แต่เพราะมันเป็นสถานีเดียวที่ความผิดพลาดในกระบวนการเล็กน้อยกลายเป็นความผิดพลาดถาวร และคนส่วนใหญ่เรียนรู้สิ่งนั้นหลังจากแบตช์เสียครั้งแรก
เครื่องทำอะไร
การทำสตริงคือวิธีที่เซลล์แต่ละแผ่นกลายเป็นแรงดันไฟฟ้าที่ใช้งานได้ เซลล์หนึ่งแผ่นผลิตได้ประมาณครึ่งโวลต์ ดังนั้นโมดูลจึงต้องเชื่อมเซลล์เป็นอนุกรมก่อนจึงจะทำอะไรที่มีประโยชน์ได้ เครื่อง stringer ทำเช่นนั้นโดยบัดกรีริบบอนทองแดงชุบดีบุกจากด้านหน้าของเซลล์หนึ่งไปยังด้านหลังของเซลล์ถัดไป ทำซ้ำรูปแบบจนได้สตริงเต็มตามความยาวที่การออกแบบโมดูลของคุณกำหนด
นั่นฟังดูเหมือนงานเชิงกลที่ตรงไปตรงมา และในเชิงกลก็เป็นเช่นนั้น ความยากอยู่ที่ความร้อน ริบบอนมาพร้อมสารเคลือบโลหะประสาน และเครื่องต้องให้ความร้อนสารเคลือบนั้นเกินจุดหลอมเหลว เปียกนิ้วเงินของเซลล์ และเย็นตัวลงอีกครั้งโดยไม่ทำให้เวเฟอร์สุกหรือแตก เวเฟอร์หนา 130 ถึง 180 ไมโครเมตร ซึ่งบางกว่าแผ่นกระดาษพับสองครั้ง ให้ความร้อนเร็วเกินไปมันจะโค้งงอ กดแรงเกินไปมันจะบิ่น หน้าต่างแคบๆ นี้คือเหตุผลที่การเลือก stringer จริงๆ แล้วเป็นคำถามเกี่ยวกับการควบคุมกระบวนการ ไม่ใช่เกี่ยวกับกลไก
เครื่องสามระดับ
เครื่อง stringer เกือบทุกเครื่องในตลาดจัดอยู่ในหนึ่งในสามกลุ่ม และกลุ่มสำคัญกว่าแบรนด์เมื่อคุณจัดงบประมาณ การแบ่งเป็นเรื่องของว่าเครื่องจัดการวงจรการทำงานได้เองมากแค่ไหน ไม่ใช่ว่าการออกแบบทันสมัยแค่ไหน
แบบmanual ผู้ปฏิบัติงานวางเซลล์และริบบอนด้วยมือและบัดกรีด้วยเครื่องมือง่ายๆ หรือแท่นให้ความร้อน เงินลงทุนต่ำและความสม่ำเสมอก็ต่ำเช่นกัน: ความแม่นยำในการวางตำแหน่งจำกัดด้วยสายตาของผู้ปฏิบัติงาน กำลังการผลิตวัดเป็นสิบโมดูลต่อวัน และความเสี่ยงการแตกหักสูง คุณยังเห็นเครื่องเหล่านี้ในห้องปฏิบัติการ สายการผลิตนำร่องของมหาวิทยาลัย และเวิร์กช็อปฝึกอบรม และเป็นวิธีที่สมเหตุสมผลในการพิสูจน์การออกแบบโมดูลก่อนตัดสินใจลงทุนกับสายการผลิต แต่ไม่ใช่โซลูชันสำหรับการผลิต
กึ่งอัตโนมัติ เครื่องรับหน้าที่ป้อนริบบอนและบัดกรี ขณะที่ผู้ปฏิบัติงานยังคงจัดการการถ่ายโอนสตริง การโหลด และการขนถ่าย นี่คือระดับที่โรงงานส่วนใหญ่พบเป็นอันดับแรก เพราะมันแบ่งต้นทุนเงินลงทุนออกเป็นระยะๆ และสามารถขยายได้ในภายหลัง คุณภาพขึ้นอยู่กับผู้ปฏิบัติงานอย่างมาก และความสม่ำเสมอในการบัดกรีแตกต่างกันมากระหว่างกะ มากกว่าแพลตฟอร์มอัตโนมัติเต็มรูปแบบ สำหรับสายการผลิต 5 ถึง 60 MW มักเป็นจุดเริ่มต้นที่สมเหตุสมผล
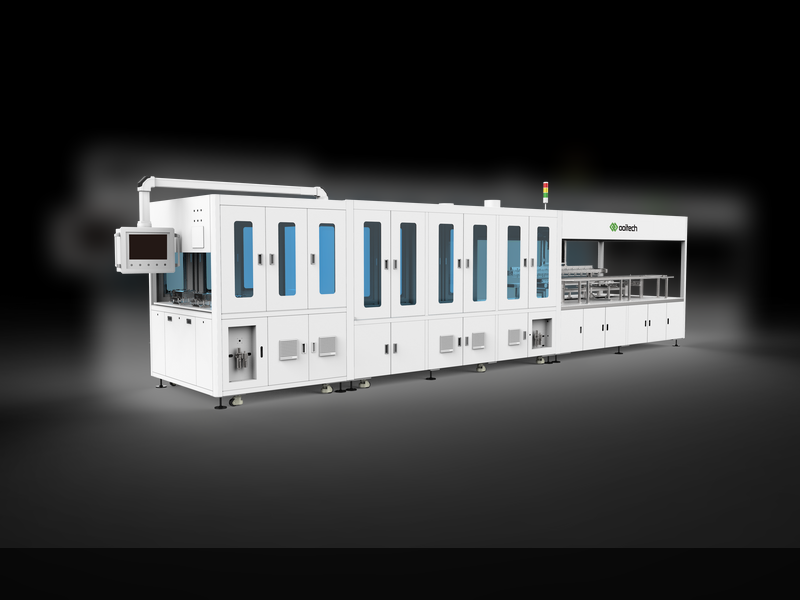
อัตโนมัติเต็มรูปแบบ การโหลด การจัดตำแหน่งด้วยระบบวิชัน การป้อนริบบอน การบัดกรี และการถ่ายโอนสตริงทั้งหมดทำงานโดยไม่มีผู้ปฏิบัติงานในวงจร ความแม่นยำในการวางตำแหน่ง กำลังการผลิต และความสามารถในการทำซ้ำล้วนสูงขึ้น และการพึ่งพาแรงงานลดลงอย่างรวดเร็ว สิ่งที่แลกมาคือต้นทุนเงินลงทุนและความจำเป็นในการมีฟังก์ชันการบำรุงรักษาจริงจัง โรงงานโมดูลกระแสหลักถือว่าระดับนี้เป็นค่าเริ่มต้นที่สูงกว่าประมาณ 100 MW
| ระดับ | สิ่งที่เครื่องจัดการ | เหมาะกับที่ไหน |
|---|---|---|
| แบบแมนนวล | ไม่มีเลย; ผู้ปฏิบัติงานวางเซลล์และริบบอนและบัดกรีด้วยมือ | ห้องปฏิบัติการ สายการผลิตนำร่อง การฝึกอบรม ไม่ใช่คำตอบสำหรับการผลิต |
| กึ่งอัตโนมัติ | ป้อนริบบอนและบัดกรี; ผู้ปฏิบัติงานยังคงถ่ายโอนและโหลดสตริง | สายการผลิต 5–60 MW และการอัปเกรดจากการทำสตริงแบบmanual |
| อัตโนมัติเต็มรูปแบบ | การโหลด การจัดตำแหน่งด้วยระบบวิชัน การป้อนริบบอน การบัดกรี และการถ่ายโอนสตริง | สายการผลิตต่อเนื่อง ค่าเริ่มต้นที่สูงกว่าประมาณ 100 MW |
ช่วงกำลังการผลิตข้างต้นเป็นหลักเกณฑ์คร่าวๆ ไม่ใช่ข้อกำหนด สิ่งที่ตัดสินจริงๆ ว่าระดับใดที่คุณต้องการคือเวลาวงจรของสถานีที่อยู่ถัดจากคุณ เครื่อง stringer อัตโนมัติเต็มรูปแบบที่ป้อนให้สถานี layup กึ่งอัตโนมัติคือการใช้เงินกับคอขวดที่ไม่มีอยู่อีกต่อไป
ตำแหน่งในสายการผลิต
เครื่อง stringer อยู่หลังการคัดแยกเซลล์และการตัดด้วยเลเซอร์ และก่อนการ layup ในตำแหน่งนั้น มันเป็นขั้นตอนแรกที่ย้อนกลับไม่ได้ระหว่างเซลล์กับโมดูลสำเร็จรูป: การลามิเนตสามารถทำซ้ำได้และการใส่กรอบสามารถแก้ไขได้ แต่จุดเชื่อมเย็นหรือเซลล์ที่แตกภายในสตริงที่เสร็จสมบูรณ์จะอยู่ภายในโมดูลไปอีก 25 ปี
นั่นคือเหตุผลที่เครื่อง stringer มักกำหนดเพดานของผลผลิตสายการผลิต แม้จะไม่ใช่เครื่องที่แพงที่สุดในโรงงาน และยังเป็นเหตุผลที่ takt ของมันต้องจับคู่กับ สถานี layup และเครื่องลามิเนต แทนที่จะเลือกแบบแยกเดี่ยว ปลายน้ำ สตริงถูกเชื่อมต่อด้วย โดยมีโมดูลตั้งแต่ 450W ถึง 650W+ ระบบรองรับการกำหนดค่าต่างๆ รวมถึงครึ่งเซลล์, มัลติบัสบาร์ (5BB-24BB), ไบเฟเชียล และทั้งแบบกระจก-กระจกและกระจก- และตรวจสอบด้วย เครื่องทดสอบ EL, และความไม่สอดคล้องที่จุดใดจุดหนึ่งในสามจุดนั้นจะปรากฏเป็นคิวงาน ไม่ใช่รายงานข้อบกพร่อง หากคุณยังคงวางแผนลำดับทั้งหมดอยู่ ภาพรวมอุปกรณ์สายการผลิต อธิบายทุกสถานีตามลำดับ
ตัวเลขสี่ค่าที่ควรถามก่อน
เอกสารข้อมูลเครื่อง stringer ฉบับเต็มมีพารามิเตอร์ยี่สิบรายการ สี่รายการตัดสินผลลัพธ์ส่วนใหญ่ และเป็นสี่รายการที่มักถูกทิ้งไว้คลุมเครือในใบเสนอราคาครั้งแรก
- อัตราการแตกหัก เครื่องรุ่นปัจจุบันควบคุมไว้ที่หรือต่ำกว่า 0.2% บนเซลล์ Class A และตัวเลขนั้นควรอ้างอิงพร้อมกับเกรดเซลล์ที่วัดมา อะไรที่หลวมกว่านั้นทำให้คุณสูญเสียเซลล์อย่างถาวร
- ความแม่นยำในการวางตำแหน่งและการจัดวาง นี่คือตัวเลขสองค่าที่แตกต่างกัน ความแม่นยำในการวางตำแหน่งคือความแม่นยำที่เครื่องเคลื่อนที่ ส่วนความแม่นยำในการวางคือตำแหน่งสุดท้ายที่ริบบอนไปอยู่ เครื่องจักรปัจจุบันระบุไว้ประมาณ ±0.15 มม. และ ±0.2 มม. ตามลำดับ และใบเสนอราคาที่ให้ตัวเลขเดียวโดยไม่ระบุว่าเป็นค่าใด ควรถามกลับเพื่อความชัดเจน
- อัตราการผลิต แยกตามชนิดเซลล์ เครื่องระดับเริ่มต้นทำงานประมาณ 1,200 เซลล์ต่อชั่วโมง ระดับมาตรฐาน 2,400 และแพลตฟอร์มความเร็วสูงประมาณ 6,800 อัตราแตกต่างกันตามชนิดเซลล์บนเครื่องเดียวกัน ดังนั้นตัวเลขเดียวโดยไม่ระบุรูปแบบจึงบอกอะไรได้น้อยมาก
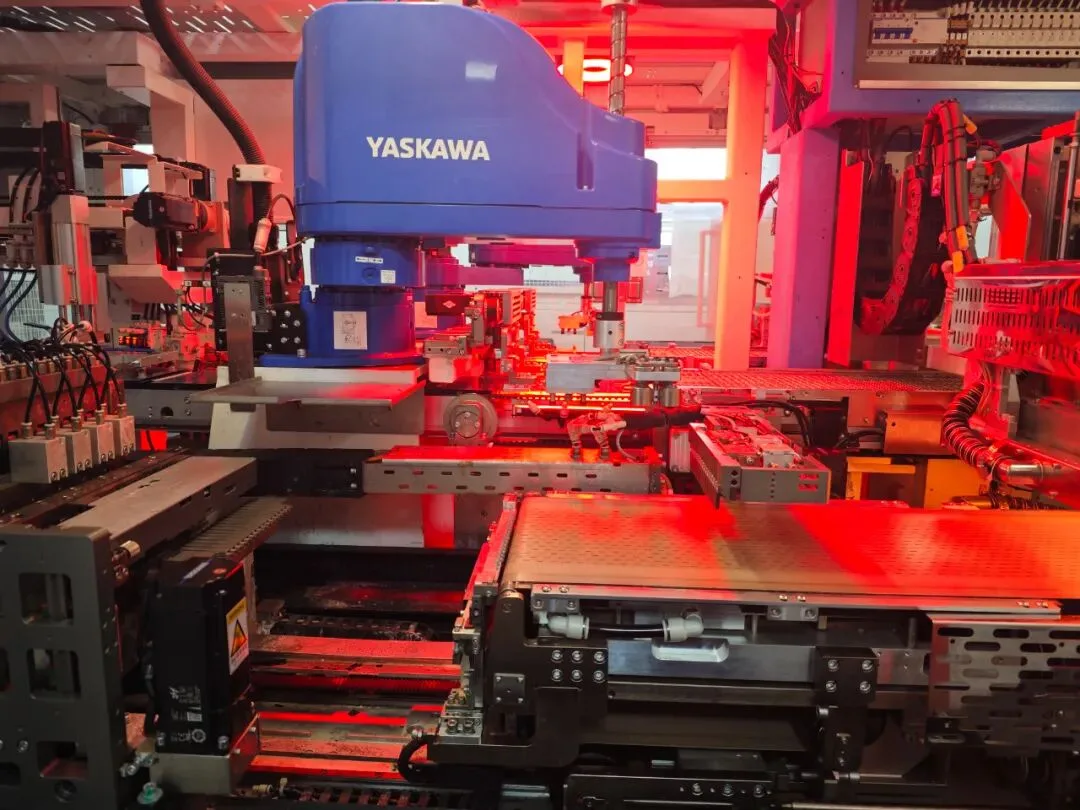
- ค่าความคลาดเคลื่อนของการควบคุมอุณหภูมิ โซนบัดกรีต้องอยู่ในช่วงแคบระหว่างรอยเชื่อมที่ดีกับความเสียหายจากความร้อน แพลตฟอร์ม AM050FH ของเราระบุ ±7.5°C พร้อมขีดจำกัดบนและล่างที่ตั้งค่าได้บน HMI
ไปต่อจากตรงนี้
หน้านี้จงใจหยุดเพียงแค่การปูพื้นฐาน สองคำถามถัดไปที่ผู้ซื้อถามคือ เครื่องทำงานจริงอย่างไรในรายละเอียด และจะเลือกเครื่องอย่างไร ซึ่งทั้งสองเรื่องมีอธิบายไว้ใน เครื่อง tabber และ stringer: สถานีทั้งหก เหตุใดอินฟราเรดจึงมาแทนลมร้อน การเปลี่ยนจากมัลติบัสบาร์เป็นซีโรบัสบาร์ ความเข้ากันได้ของเซลล์ครอบคลุม PERC, TOPCon, HJT และ BC และเครื่องแต่ละระดับมีราคาเท่าใด
หากคุณรู้แล้วว่าต้องการอะไร และคำถามที่ยังเปิดอยู่คือซื้อจากใคร นั่นเป็นการตัดสินใจแยกต่างหากที่มีเช็กลิสต์ของตัวเอง ระบุไว้ใน วิธีประเมินผู้ผลิตเครื่อง tabber stringer. สำหรับแพลตฟอร์มที่เป็นรูปธรรมมากกว่าหมวดหมู่ SS-1500B เป็นเครื่องระดับเริ่มต้นของเรา และ SS-2500B เป็นรุ่นความจุสูงกว่า
บทสรุป: หากคุณเพิ่งเริ่มต้นกับงานสตริง อย่าเริ่มจากการเปรียบเทียบเครื่องก่อน ให้กำหนดกำลังการผลิตที่ต้องการ รูปแบบเซลล์ของคุณสำหรับสองปีข้างหน้า และเวลารอบของสถานีที่คุณมีอยู่แล้ว คำตอบสามข้อนี้จะตัดตลาดส่วนใหญ่ออกไปก่อนที่คุณจะอ่านใบเสนอราคาแม้แต่ใบเดียว และแก้ไขตอนนี้ถูกกว่ามากเมื่อเทียบกับหลังเครื่องเข้าพื้นโรงงานแล้ว
ข้อมูลจำเพาะอ้างอิงจากข้อมูลเครื่องของ Ooitech ช่วงกำลังการผลิตและค่าความแม่นยำเป็นค่าทั่วไปของเครื่องแต่ละระดับ และจะยืนยันกับรูปแบบเซลล์ของคุณก่อนออกใบเสนอราคา