การทดสอบความน่าเชื่อถือของโมดูล PV: รายการทั้งหมด แต่ละรายการทำอะไรเสียหาย และคุณสามารถทดสอบอะไรได้เองในบ้าน
สารบัญ
การทดสอบความน่าเชื่อถือของโมดูล PV ล้วน归结为รายการการทดสอบแบบเร่งที่กำหนดไว้ตายตัว แต่ละรายการออกแบบมาเพื่อทำลายส่วนใดส่วนหนึ่งของโมดูลโดยเฉพาะ และแต่ละรายการอ่านผลผ่านการวัดสี่อย่างเดียวกัน ได้แก่ กำลังไฟฟ้า IV, อิเล็กโทรลูมิเนสเซนซ์, การตรวจสอบด้วยสายตา และความต้านทานฉนวน IEC 61215 กำหนดเส้นฐานการรับรอง คุณสมบัติลูกค้าและโปรแกรมของบุคคลที่สาม เช่น PVEL จะเพิ่มความรุนแรงเข้าไปด้านบน ด้านล่างนี้คือรายการทดสอบทั้งหมด แต่ละการทดสอบพยายามทำลายอะไรจริง ๆ และด้านใดของโมดูล — เซลล์หรือลามิเนต — ที่มักล้มเหลวก่อน
อ่านสิ่งนี้ก่อน: ตัวย่อไม่ได้เป็นมาตรฐาน
ก่อนถึงตาราง มีคำเตือนหนึ่งที่ช่วยลดความสับสนได้มากในการประชุมจัดซื้อ ตัวย่อในอุตสาหกรรมสำหรับการทดสอบเหล่านี้ถูกใช้อย่างไม่สม่ำเสมอ และบางส่วนขัดแย้งกับมาตรฐานที่อ้างถึง
IEC 61215-2 กำหนดหมายเลขขั้นตอนเป็นรายการ MQT รายการที่เกี่ยวข้องมีดังนี้:
| ขั้นตอน IEC 61215-2 | หมายเลข MQT |
|---|---|
| การทดสอบความทนทานต่อจุดร้อน | MQT 09 |
| การทดสอบการเปลี่ยนแปลงอุณหภูมิแบบวัฏจักร | MQT 11 |
| การทดสอบความชื้น-การแช่แข็ง | MQT 12 |
| การทดสอบความชื้น-ความร้อน | MQT 13 |
| การทดสอบกระแสรั่วในสภาวะเปียก | MQT 15 |
| การทดสอบภาระเชิงกล | MQT 16 |
| การทดสอบลูกเห็บ | MQT 17 |
| การทดสอบความร้อนของไดโอดบายพาส | MQT 18 |
ตอนนี้เปรียบเทียบกับวิธีที่การทดสอบเดียวกันมักเขียนในชุดใบเสนอราคาและรายงานภายใน:
- HF ถูกใช้เป็นประจำเพื่อหมายถึง hail. ใน IEC 61215, HF คือวัฏจักร humidity-freeze (MQT 12) การกระแทกของลูกเห็บคือ MQT 17 และไม่มีการกำหนด HF
- DH บางครั้งถูกใช้เพื่อหมายถึง damp heat with a freeze step. Damp heat คือ MQT 13; ขั้นตอนการแช่แข็งคือการทดสอบความชื้น-การแช่แข็งแยกต่างหาก (MQT 12)
- HS ถูกใช้ทั้งสำหรับ hot spot และ humidity soak, และ humidity soak ไม่ใช่ชื่อขั้นตอนใน IEC 61215 เลย — ขั้นตอน damp-heat ของมาตรฐานคือ DH
ไม่มีส่วนใดเป็นการจู้จี้เรื่องเล็กน้อย หากข้อกำหนดการทดสอบของคุณระบุ HF และซัพพลายเออร์ของคุณอ่านว่า humidity-freeze ขณะที่ลูกค้าของคุณอ่านว่า hail คุณจะพบความแตกต่างในรายงานการรับรอง ไม่ใช่ในใบเสนอราคา เขียนหมายเลข MQT ไม่ใช่ตัวย่อ
การทดสอบการรับรอง
| การทดสอบ | จำลองอะไร | ความรุนแรงทั่วไป | อ้างอิง IEC |
|---|---|---|---|
| การเปลี่ยนแปลงอุณหภูมิแบบวัฏจักร (TC) | การแกว่งของอุณหภูมิกลางวัน-กลางคืนและตามฤดูกาล | −40 °C ถึง +85 °C; 200 รอบสำหรับการรับรอง, 50 รอบสำหรับการคัดกรอง | MQT 11 |
| ความชื้น-การแช่แข็ง (HF) | การแช่แข็ง-ละลายเมื่อมีความชื้นอยู่ | แบบวัฏจักร โดยมีระยะการแช่แข็งหลังการสัมผัสความชื้น | MQT 12 |
| ความชื้น-ความร้อน (DH) | สภาพอากาศร้อนชื้นตามชายฝั่งหรือเขตร้อน | 85 °C / 85 %RH เป็นเวลา 1,000 h; ลูกค้ามักขยายเป็น 2,000 h | MQT 13 |
| ความทนทานต่อจุดร้อน | การบังแสงบางส่วนทำให้เซลล์อยู่ในไบแอสย้อนกลับ | เซลล์หนึ่งถูกบังแสงบางส่วนที่ 1 sun เป็นเวลา 5 h | MQT 09 |
| การกระแทกของลูกเห็บ | การกระแทกเชิงกลจากน้ำแข็ง | มวลและความเร็วของลูกบอลน้ำแข็งที่กำหนด ณ จุดกระแทกที่ระบุ | MQT 17 |
| ภาระเชิงกล | แรงลมและหิมะกดบนลามิเนต | ภาระสม่ำเสมอ โดยทั่วไป 2,400 Pa หรือสูงกว่า ทั้งด้านหน้าและด้านหลัง | MQT 16 |
| การปรับสภาพด้วย UV | การสัมผัสกับรังสียูวีเป็นเวลาหลายปี | ปริมาณ UV ที่กำหนด ทั้งด้านหน้าและด้านหลังสำหรับไบเฟเชียล | IEC 61215-2 |
| กระแสรั่วในสภาวะเปียก | ความสมบูรณ์ของฉนวนในสภาวะเปียก | วัดความต้านทานฉนวนโดยโมดูลเปียก | MQT 15 |
| ความร้อนของไดโอดบายพาส | การให้ความร้อนของไดโอดภายใต้กระแสบายพาสต่อเนื่อง | บังคับกระแสผ่านไดโอดพร้อมการตรวจสอบอุณหภูมิ | MQT 18 |
มีสองสิ่งเกี่ยวกับรายการนี้ที่ควรกล่าวอย่างตรงไปตรงมา TC50 เป็นการทดสอบคัดกรองสำหรับการพัฒนาภายใน; TC200 คือสิ่งที่การรับรองกำหนด และ DH1000 เป็นเส้นฐานการรับรอง — ลูกค้าที่ขอ DH2000 กำลังขอการสัมผัสเป็นสองเท่า ซึ่งเป็นความแตกต่างทางวิศวกรรมจริง ไม่ใช่แค่เรื่องเอกสาร
การทดสอบเพิ่มเติมและเฉพาะตลาด
สิ่งเหล่านี้ไม่ใช่ข้อกำหนดการรับรอง IEC 61215 มาจากโปรแกรมของบุคคลที่สาม ข้อกำหนดลูกค้า หรือตลาดปลายทาง และเป็นที่ที่ข้อกำหนดการประมูลจำนวนมากอยู่จริง
| การทดสอบ | ทำไมจึงถูกร้องขอ | หมายเหตุ |
|---|---|---|
| PID, ระยะเวลาขยาย | ความเครียดของระบบแรงดันสูง, การเคลื่อนย้ายไอออนโซเดียม | โปรแกรมของบุคคลที่สามมักทดสอบ 192 h ที่ 85 °C / 85 %RH โดยใช้ −1,000 V หรือ −1,500 V เทียบกับระยะเวลาที่สั้นกว่าของมาตรฐาน มักถูกเรียกร้องในการประมูลระดับสาธารณูปโภค |
| ความชื้น-ความร้อน, ขยาย | การสัมผัสเพื่อการรับรองเป็นสองเท่า | 1,000 h เป็นเส้นฐาน; 2,000 h เป็นการขยายตามลูกค้า |
| การกัดกร่อนจากละอองเกลือ | การติดตั้งในพื้นที่ชายฝั่งและนอกชายฝั่ง | IEC 61701 — ทำลายชั้นโลหะ เฟรม และการเชื่อมต่อระหว่างเซลล์ |
| การกัดกร่อนจากแอมโมเนีย | พื้นที่ใกล้เคียงกับเกษตรกรรมและปศุสัตว์ | IEC 62716 — ทำลายชั้นโลหะ สารห่อหุ้ม และเฟรม |
| ทรายและฝุ่น | พื้นที่ทะเลทรายและแห้งแล้ง | การขัดถูของสารเคลือบป้องกันการสะท้อนแสงและกระจก รวมถึงการสะสม |
| น้ำหนักหิมะ | แรงกดแบบสถิตต่อเนื่อง ไม่ใช่แบบวัฏจักร | การโก่งตัวแบบสถิตเป็นเวลานานแทนการรับแรงซ้ำ |
| การจุ่ม | การใช้งานในพื้นที่เสี่ยงน้ำท่วมและลอยน้ำ | ความล้มเหลวของการปิดผนึกโดยสมบูรณ์คือรูปแบบความเสียหาย |
| อิมพัลส์ / เซิร์จ | ทรานเซียนต์ที่เกิดจากฟ้าผ่า | การป้องกันกล่องรวมสายและการเว้นระยะฉนวน |
สิ่งที่ล้มเหลวจริง: ฝั่งเซลล์เทียบกับฝั่งโมดูล
นี่คือส่วนที่สำคัญที่สุดในการผลิต เพราะมันบอกคุณว่าความล้มเหลวชี้ไปที่ซัพพลายเออร์เซลล์ของคุณหรือที่สายการเคลือบและประกอบของคุณเอง ตารางด้านล่างรวบรวมสาเหตุความล้มเหลวที่รายงานในการรวบรวมข้อมูลอุตสาหกรรมจีนของการทดสอบเหล่านี้ จัดเรียงใหม่ตามการทดสอบ
| การทดสอบ | สาเหตุจากฝั่งเซลล์ | สาเหตุจากฝั่งโมดูล |
|---|---|---|
| การเสื่อมสภาพที่เกิดจากแสง (LID) | สารประกอบโบรอน-ออกซิเจนที่ถูกกระตุ้นด้วยแสงในซิลิคอนเจือโบรอน ปริมาณออกซิเจนสูง การซินเตอร์และอบอ่อนนอกช่วงที่กำหนด การปนเปื้อนโลหะในเวเฟอร์ | อุณหภูมิการเคลือบและการบ่มที่เปลี่ยนสภาพอบอ่อนของเซลล์ สภาพแวดล้อมไฮโดรเจนที่ไม่เหมาะสมภายในชั้นเคลือบที่เร่งการกระตุ้นข้อบกพร่อง |
| LeTID การเสื่อมสภาพระยะท้าย | การกระจายไฮโดรเจนภายในเวเฟอร์ การเบี่ยงเบนของพารามิเตอร์การซินเตอร์และอบอ่อน การปนเปื้อนคาร์บอนและโลหะ | การสลายตัวของสารห่อหุ้มที่ให้ไฮโดรเจนเพิ่มเติม อุณหภูมิการทำงานสูงต่อเนื่องที่เร่งปฏิกิริยา |
| PID | ชั้นพาสซีเวชันที่มีความหนาแน่นต่ำหรือมีรูเข็ม การแยกขอบที่ไม่สมบูรณ์ทำให้เกิดการรั่วที่ขอบ ความต้านทานฉนวนของพาสซีเวชันไม่เพียงพอ | การปล่อยโซเดียมจากกระจกโซดาไลม์ ความต้านทานไฟฟ้าจำเพาะของสารห่อหุ้มต่ำ ความล้มเหลวของซีลขอบที่ยอมให้ความชื้นซึมเข้า การต่อลงดินของเฟรมไม่เพียงพอ |
| ความร้อนชื้น | พาสซีเวชันขอบที่อ่อนแอ โลหะที่เสี่ยงต่อการกัดกร่อน ฉนวนขอบที่ไม่เพียงพอ | แผ่นหลังที่มีอุปสรรคความชื้นไม่ดี ความล้มเหลวของซีลขอบ การไฮโดรไลซิสของสารห่อหุ้มที่ผลิตกรดอะซิติก ช่องว่างที่เหลือจากการเคลือบที่ไม่สมบูรณ์ |
| จุดร้อน | กระแสรั่วไหลย้อนกลับสูง การปนเปื้อนหรือบริเวณที่มีกระแสต่ำเฉพาะที่ นิ้วที่หักและรอยแตกขนาดเล็กที่สร้างความไม่เข้ากันของกระแส | ความไม่เข้ากันของกระแสภายในสตริง การเลือกไดโอดบายพาสผิดหรือรอยเชื่อมเย็น การบังแสงหรือสิ่งสกปรกจากภายนอกอย่างต่อเนื่อง |
| รอยแตกขนาดเล็ก (พบโดย EL) | ความเปราะของเวเฟอร์บาง ความเค้นตกค้างจากการพิมพ์และการซินเตอร์ ความเสียหายจากการจัดการระหว่างการตัด การคัดแยก และการขนส่ง | แรงกดในการเคลือบที่ไม่สม่ำเสมอ ความเค้นดึงจากการบัดกรีริบบอน ความเค้นระหว่างการใส่เฟรม การจัดการ และแรงทางกล ความเค้นจากการเย็นตัวหลังการเคลือบ |
| การเสื่อมสภาพจาก UV | สารเคลือบป้องกันการสะท้อนแสงที่มีความเสถียรต่อ UV ไม่เพียงพอ การเลื่อนของดัชนีหักเหที่เพิ่มการดูดกลืนแสง | สาร stabilizer UV ในสารห่อหุ้มหรือแผ่นหลังไม่เพียงพอ การเหลืองที่ลดการส่งผ่านแสง การแตกร้าวของแผ่นหลังที่ยอมให้ความชื้นเข้า |
| การหมุนเวียนความร้อน | ความเค้นตกค้างในเซลล์ ความไม่เข้ากันของการขยายตัวทางความร้อนระหว่างโลหะและซิลิคอน | ความไม่เข้ากันของการขยายตัวระหว่างริบบอน เซลล์ กระจก และสารห่อหุ้ม รอยเชื่อมเย็นที่รวมความเค้น ความเค้นตกค้างจากการเคลือบ |
| การกระแทกของลูกเห็บ | เวเฟอร์บางที่มีความแข็งแรงต่อการกระแทกต่ำ รอยแตกขนาดเล็กที่มีอยู่แล้วเมื่อมาถึง ความเค้นตกค้างจากกระบวนการ | ความหนากระจกไม่เพียงพอหรือการ tempering ไม่ดี สารห่อหุ้มแข็งหรือบางเกินไปที่จะดูดซับพลังงาน การรองรับเฟรมที่อ่อนแอ ระยะห่างเซลล์ที่ไม่เหมาะสม |
| ภาระเชิงกล | รอยแตกขนาดเล็กที่มีอยู่ก่อน ความแข็งแรงของเวเฟอร์ต่ำภายใต้การโก่งตัว | ความแข็งแรงหรือการยึดติดของเฟรมไม่เพียงพอ การออกแบบระยะห่างเซลล์ไม่ดี ความแข็งของแผ่นหลังไม่เพียงพอ ความเค้นภายในจากการเคลือบ |
| ละอองเกลือ | นิ้วเงินและเงิน-อะลูมิเนียมที่เสี่ยงต่อการโจมตีของคลอไรด์ การป้องกันขอบที่อ่อนแอ ความหนาแน่นของเพสต์ที่ซินเตอร์ต่ำ | การชุบอะโนไดซ์ของเฟรมที่เสียหาย การปิดผนึกเฟรมหรือแผ่นหลังที่ล้มเหลว ข้อบกพร่องในการปิดผนึกกล่องรวมสาย การกัดกร่อนของสารเคลือบริบบอน |
| แอมโมเนีย | การเสื่อมสภาพของโลหะและพาสซีเวชันภายใต้แอมโมเนียร่วมกับความชื้น | การซึมผ่านของสารห่อหุ้มและแผ่นหลัง ปฏิกิริยาของเฟรมและวัสดุ การเร่งการไฮโดรไลซิส |
| การรั่วแบบเปียกและฉนวน | การแยกขอบที่ไม่สมบูรณ์ ฉนวนขอบที่ไม่เพียงพอ เสี้ยนและขอบคมที่ทำให้เกิดการปล่อยประจุบางส่วน | ชั้นฉนวนที่ไม่เพียงพอหรือได้รับผลจากรูเข็ม ความต้านทานการต่อลงดินของเฟรมที่สูงเกินไป ระยะห่างตามผิวฉนวนในกล่องรวมสายที่ไม่เพียงพอ |
| การลอกและความยึดติด | พลังงานพื้นผิวต่ำของสารเคลือบเซลล์ที่ให้ความยึดติดของสารห่อหุ้มที่อ่อนแอ | อุณหภูมิ เวลา หรือแรงกดในการเคลือบต่ำกว่าเป้าหมาย การเตรียมพื้นผิวกระจกหรือแผ่นหลังที่ไม่ดี ความไม่เข้ากันของสูตรสารห่อหุ้ม |
อ่านลงตามสองคอลัมน์และความแตกต่างนั้นสอดคล้องกัน: คอลัมน์เซลล์เกี่ยวกับคุณภาพวัสดุและประวัติความร้อน คอลัมน์โมดูลเกี่ยวกับส่วนต่อประสาน การปิดผนึก ความเค้น และหน้าต่างกระบวนการ นั่นคือกฎการวินิจฉัยเชิงปฏิบัติที่ตารางนี้เข้ารหัสไว้จริงๆ
สิ่งที่คุณสามารถทดสอบได้เองในโรงงาน และสิ่งที่คุณทำไม่ได้
โรงงานส่วนใหญ่ถือว่าการทดสอบความน่าเชื่อถือเป็นสิ่งที่เกิดขึ้นที่ห้องปฏิบัติการ ในทางปฏิบัติความแตกต่างนั้นต่างออกไป และการรู้ว่าเส้นแบ่งอยู่ตรงไหนเปลี่ยนความเร็วที่คุณตอบสนองต่อความล้มเหลว
การทดสอบที่ต้องใช้ห้องทดสอบหรือห้องแล็บ
การหมุนเวียนความร้อน การแช่แข็ง-หลอมเหลว ความชื้น-ความร้อน PID ละอองเกลือ แอมโมเนีย และการปรับสภาพก่อนด้วย UV ล้วนต้องใช้ห้องทดสอบสิ่งแวดล้อมที่มีการควบคุมที่สอบเทียบแล้วและเวลาทำงานยาวนานโดยไม่มีคนดูแล ไม่มีใครทำสิ่งเหล่านี้เป็นการตรวจสอบการผลิตประจำวัน
การทดสอบที่คุณสามารถและควรทำบนสายการผลิต
ค่าที่อ่านได้จากการวัด — ทั้งสี่ค่าที่การทดสอบทั้งหมดข้างต้นใช้ตัดสิน — ล้วนอยู่ในระดับที่ผลิตได้จริง:
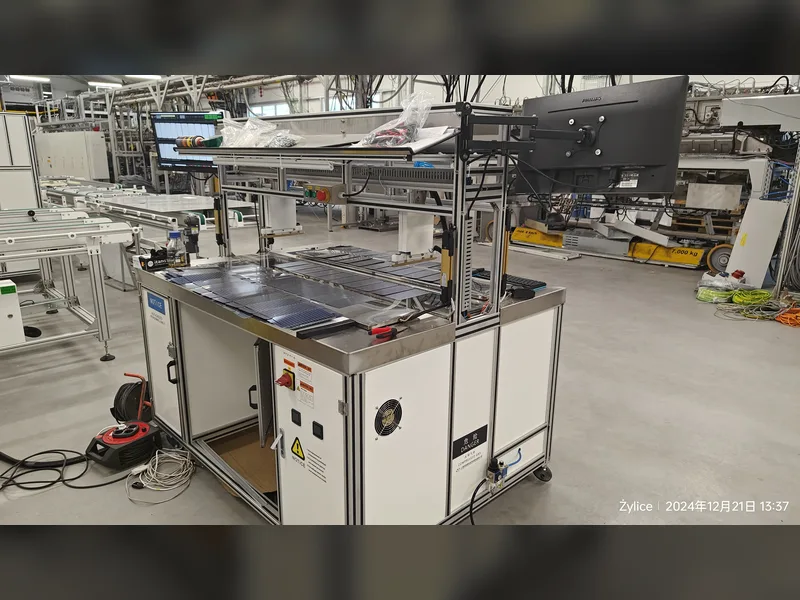
- กำลังไฟฟ้า IV และสมรรถนะทางไฟฟ้า เครื่องจำลองระดับ A+A+A+ และเครื่องทดสอบ IV ให้ค่าการวัดกำลังไฟฟ้าที่ผลการทดสอบทุกผลอ้างอิงถึง เครื่องทดสอบ IV สำหรับโมดูล XJCM-13A+, เครื่องจำลองแสงอาทิตย์ OTMT-A และ เครื่องทดสอบ IV ST-TLD3A+ ถูกสร้างขึ้นสำหรับการใช้งานแบบอินไลน์หรือออฟไลน์ในอัตราการผลิตจริง
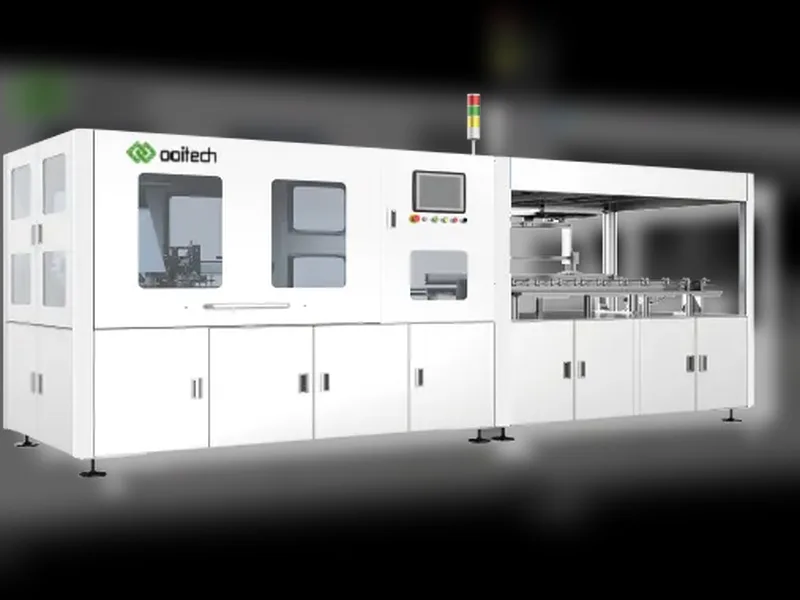
- การเปล่งแสงอิเล็กโทรลูมิเนสเซนซ์ EL คือวิธีที่ใช้ค้นหารอยแตกขนาดเล็ก นิ้วที่หัก พื้นที่ที่ไม่มีกระแสไฟฟ้า และเซลล์ที่ได้รับผลกระทบจาก PID ได้จริง การตรวจสอบ EL และ VI แบบอินไลน์ สถานีตรวจสอบ EL สำหรับโมดูลแบบแยกเดี่ยว เช่น OEL-S2400และเครื่องแบบพกพาสำหรับการตรวจสอบภาคสนามหรือการตรวจรับสินค้า เป็นงานที่แตกต่างกันสามประเภท เครื่องทดสอบ EL แบบพกพา คือสิ่งที่คุณใช้ตรวจสอบเซลล์ที่รับเข้าและโมดูลที่ส่งคืน โดยไม่ต้องหยุดสายการผลิต
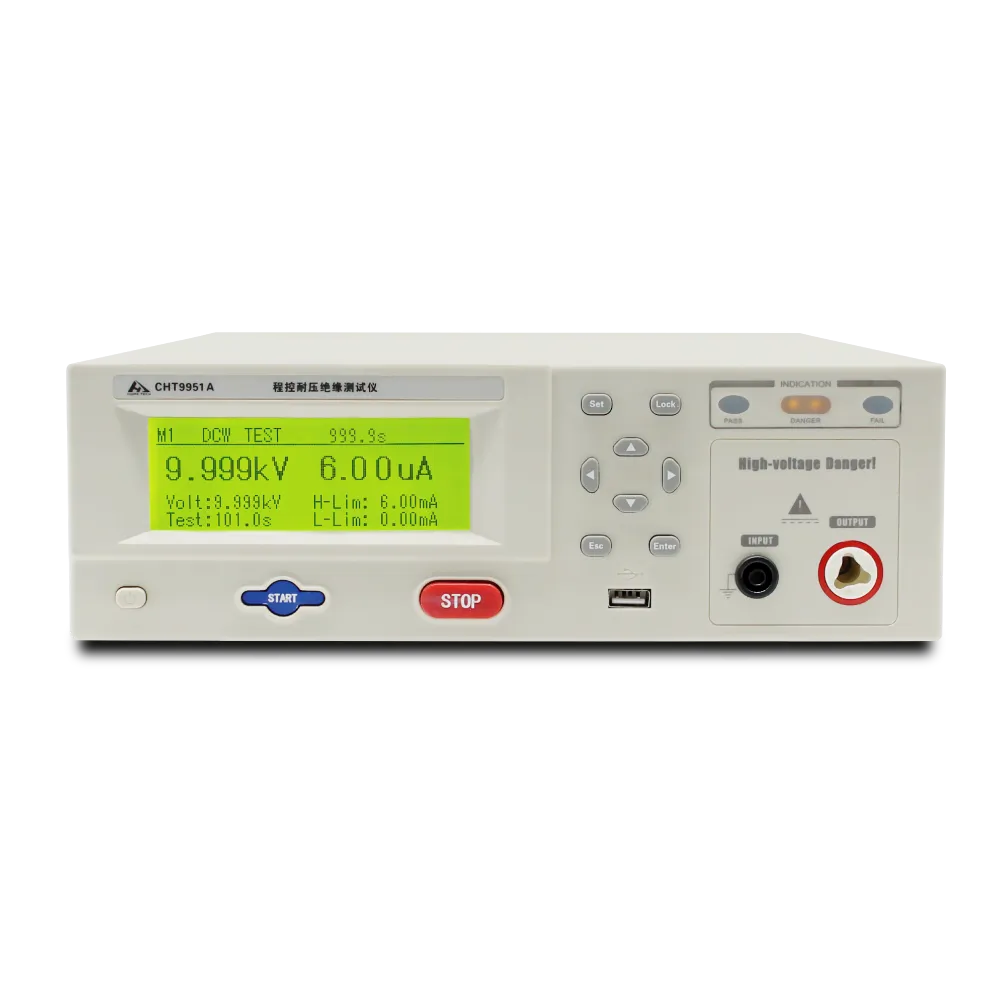
- ฉนวน การทดสอบแรงดันสูง และความต่อเนื่องของสายดิน นี่คือค่าที่อ่านได้ด้านความปลอดภัย และรวดเร็วพอที่จะทดสอบต่อโมดูลได้ เครื่องทดสอบความปลอดภัยแบบครบวงจร CHT9980A ครอบคลุมการทดสอบแรงดันสูง ฉนวน และความต่อเนื่องของสายดินในสถานีเดียว ส่วน CHT9951A และ CHT9930A ครอบคลุมฟังก์ชันแต่ละอย่าง
- การตรวจสอบด้วยสายตา ยังคงเป็นค่าที่อ่านได้ซึ่งจำเป็น และยังคงเป็นวิธีที่ถูกที่สุด
การทดสอบภายในองค์กรให้ผลตอบแทนจริงเมื่อใด
สองสถานการณ์ หนึ่ง เมื่อลูกค้าส่งคืนโมดูลหรือล็อตสินค้าล้มเหลวที่ปลายทาง การมีขีดความสามารถด้าน EL และ IV ของตนเองหมายความว่าคุณสามารถระบุลักษณะความล้มเหลวได้ภายในไม่กี่ชั่วโมง แทนที่จะส่งตัวอย่างออกไปและรอ สอง เมื่อคุณเปลี่ยนวัสดุ — สารห่อหุ้มใหม่ เวเฟอร์ที่บางลง ริบบอนที่แตกต่าง — การเปรียบเทียบ IV และ EL ก่อนและหลังบนสายการผลิตของคุณเองจะจับโหมดความล้มเหลวที่เกี่ยวข้องกับกระบวนการ (ช่องว่างจากการลามิเนต ความเค้นจากการบัดกรี รอยแตกจากการจัดการ) ได้นานก่อนที่การทดสอบในห้องทดสอบจะทำได้
สิ่งที่การทดสอบภายในองค์กรทำไม่ได้คือการทดแทนการทดสอบในห้องทดสอบ มันสามารถบอกคุณได้ว่ามีบางอย่างเปลี่ยนแปลง แต่ไม่สามารถบอกได้ว่าโมดูลมีพฤติกรรมอย่างไรหลังจาก 1,000 ชั่วโมงที่ 85 °C และ 85 %RH
วิธีอ่านรายงานความน่าเชื่อถือ
ไม่ว่าจะเป็นการทดสอบใด รายงานจะมีความหมายก็ต่อเมื่อตอบคำถามเหล่านี้:
- ใช้ขั้นตอนใดและฉบับแก้ไขใด? หมายเลข MQT และปีของมาตรฐาน IEC 61215-2 ได้รับการแก้ไขแล้ว ผลลัพธ์ไม่สามารถใช้แทนกันได้ระหว่างฉบับแก้ไข
- ค่าที่อ่านได้ทั้งสี่ก่อนและหลังเป็นเท่าใด? กำลังไฟฟ้า IV, EL, สายตา, ความต้านทานฉนวน การผ่านเฉพาะด้านกำลังไฟฟ้าอาจซ่อนการเปลี่ยนแปลงของ EL ที่บ่งชี้ถึงความล้มเหลวในภาคสนาม
- เกณฑ์การผ่านคืออะไร และใครกำหนด? เกณฑ์มาตรฐานและเกณฑ์ของลูกค้ามักแตกต่างกัน ขีดจำกัดการเสื่อมสภาพของกำลังไฟฟ้าที่ 5 % เป็นเรื่องปกติแต่ไม่ใช่สากล
- มีตัวอย่างกี่ชิ้น จากช่วงการผลิตใด? ผลลัพธ์จากสามโมดูลที่สร้างในบ่ายวันเดียวคือตัวอย่างของบ่ายวันนั้น
- ความล้มเหลวคืออะไร หากมี และอยู่ฝั่งใดของตาราง? นี่คือจุดที่การแบ่งแยกเซลล์กับโมดูลข้างต้นมีประโยชน์: มันบอกคุณว่าใครต้องลงมือ
คำถามที่พบบ่อย
IEC 61215 เป็นมาตรฐานความน่าเชื่อถือหรือมาตรฐานความปลอดภัย?
IEC 61215 คือการรับรองการออกแบบและการอนุมัติประเภท — มันยืนยันว่าการออกแบบสามารถทนต่อความเค้นที่ระบุไว้ได้ ความปลอดภัยคือ IEC 61730 โมดูลต้องการทั้งสองอย่าง และการผ่านในมาตรฐานหนึ่งไม่ได้บอกอะไรเกี่ยวกับอีกมาตรฐานหนึ่ง
ความแตกต่างระหว่าง TC50 และ TC200 คืออะไร?
ต่างกันเพียงจำนวนรอบ แต่จุดประสงค์แตกต่างกัน TC50 เป็นการทดสอบเพื่อพัฒนาและคัดกรองที่ใช้จับปัญหาวัสดุและการบัดกรีที่ชัดเจนได้อย่างรวดเร็ว TC200 เป็นข้อกำหนดการรับรองภายใต้ IEC 61215 การผ่าน TC50 ไม่ได้หมายความว่าจะผ่าน TC200
ทำไมลูกค้าจึงขอ PID ที่ 192 ชั่วโมง เมื่อมาตรฐานกำหนดสั้นกว่า?
เพราะระยะเวลามาตรฐานถูกกำหนดเป็นขั้นต่ำสำหรับการรับรอง และผู้ซื้อระดับสาธารณูปโภคได้เห็นความล้มเหลวจาก PID ในภาคสนามที่การทดสอบระดับขั้นต่ำไม่ได้คาดการณ์ไว้ การทดสอบ PID แบบขยาย ซึ่งมักทำที่แรงดันสูงและ 85 °C / 85 %RH เป็นข้อกำหนดของลูกค้าหรือโครงการของบุคคลที่สาม มากกว่าข้อกำหนดของ IEC
LID สำคัญสำหรับโมดูลชนิด N หรือไม่?
LID จากโบรอน-ออกซิเจนเป็นปัญหาหลักของชนิด P ที่เจือด้วยโบรอน เซลล์ชนิด N เช่น TOPCon และเฮเทอโรจังก์ชันส่วนใหญ่ปลอดจากปัญหานี้ ซึ่งเป็นเหตุผลหนึ่งที่อุตสาหกรรมเปลี่ยนมาใช้ กลไกการเสื่อมสภาพที่ต้องจับตาบนชนิด N คือ LeTID ซึ่งพฤติกรรมของไฮโดรเจนมากกว่าสารประกอบโบรอน-ออกซิเจนเป็นตัวขับเคลื่อนการสูญเสีย
เราสามารถรับรองโมดูลโดยไม่ใช้ห้องทดสอบได้หรือไม่?
ไม่ได้ การทดสอบในห้องทดสอบคือการรับรอง สิ่งที่คุณทำได้โดยไม่ใช้ห้องทดสอบคือตรวจจับโหมดความล้มเหลวที่เกิดจากกระบวนการตั้งแต่เนิ่นๆ ด้วย EL และ IV และหลีกเลี่ยงการส่งโมดูลที่จะล้มเหลวในการทดสอบในห้องทดสอบที่ลูกค้าของคุณจะทำ
เนื้อหาเกี่ยวกับสาเหตุความล้มเหลวในบทความนี้มาจากไหน?
รายการการทดสอบที่รวบรวมไว้และสาเหตุความล้มเหลวฝั่งเซลล์เทียบกับฝั่งโมดูลนำมาจากการรวบรวมของอุตสาหกรรมจีนที่เผยแพร่โดย 新能供应链โดยแก้ไขชื่อมาตรฐานให้ตรงกับรายการขั้นตอน IEC 61215-2 ตัวเลขความรุนแรงและเกณฑ์การผ่านที่อ้างถึงในที่นี้เป็นค่าทั่วไปในอุตสาหกรรม ไม่ใช่สิ่งทดแทนข้อความมาตรฐานหรือข้อกำหนดของลูกค้าของคุณ ในกรณีที่แหล่งข้อมูลและมาตรฐานขัดแย้งกันเรื่องตัวย่อ เราได้ยึดตามมาตรฐานและระบุไว้ข้างต้นแล้ว