วัสดุริบบิ้น PV: แกนทองแดง ความแข็ง และการเคลือบ
สารบัญ
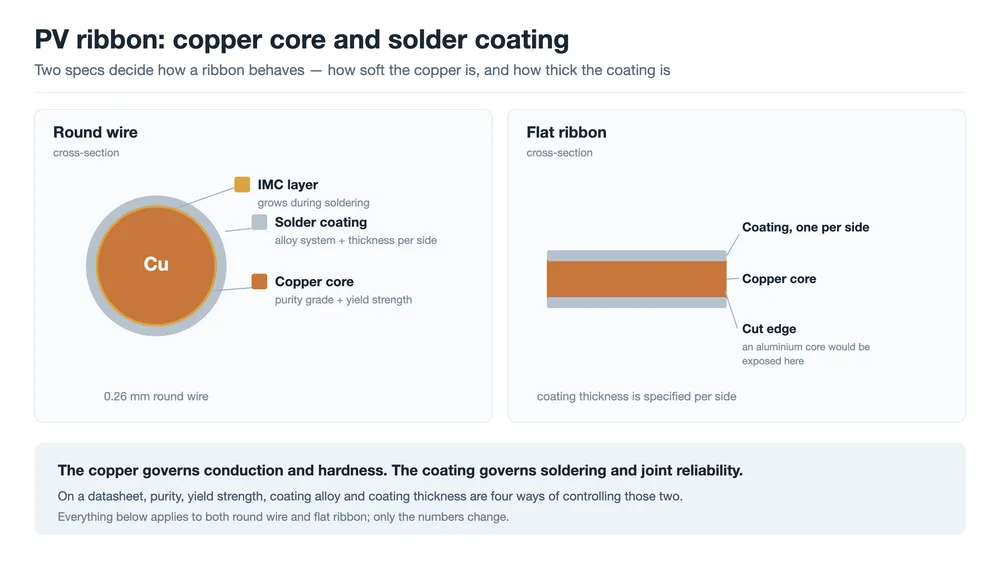
คำตอบสั้น: ริบบอน PV คือตัวนำทองแดงที่เคลือบด้วยบัดกรี โดยสองส่วนนี้ทำหน้าที่ต่างกัน ทองแดงนำกระแสไฟฟ้าและกำหนดว่าจะส่งความเค้นไปยังเซลล์มากเพียงใดเมื่อรอยต่อเย็นตัวลง — ซึ่งเป็นเรื่องของความแข็งแรงครากมากกว่าการนำไฟฟ้า ส่วนการเคลือบคือบัดกรี: เป็นตัวกำหนดอุณหภูมิการบัดกรี หล่อเลี้ยงเส้นกริดเงิน และกำหนดว่ารอยต่อจะคงทนได้นานเท่าใด ตัวเลขสี่ค่าบนเอกสารข้อมูลควบคุมสองหน้าที่นี้: เกรดทองแดง ความแข็งแรงคราก โลหะผสมเคลือบ และความหนาเคลือบ
ริบบอนสองม้วนอาจมีเส้นผ่านศูนย์กลาง น้ำหนักเคลือบ และรีลเดียวกัน เมื่อป้อนผ่านเครื่องสตริงเกอร์เดียวกัน ม้วนหนึ่งให้รอยต่อที่ทนต่อการเปลี่ยนแปลงอุณหภูมิซ้ำๆ ขณะที่อีกม้วนให้ค่าความแข็งแรงดึงต่ำกระจัดกระจายและจำนวนไมโครแคร็กที่เพิ่มขึ้น เมื่อรูปทรงเหมือนกันทุกประการ สิ่งที่เหลืออยู่คือวัสดุ
บทความนี้จะเปิดเผยรายละเอียดของริบบอน: วัสดุฐานทองแดงมีส่วนช่วยอะไร การเคลือบมีส่วนช่วยอะไร และพารามิเตอร์ใดบนเอกสารข้อมูลของผู้จัดจำหน่ายที่ป้องกันความล้มเหลวใด
ทำไมต้องทองแดง และทำไมความแข็งจึงสำคัญกว่าการนำไฟฟ้า
ข้อกำหนดของริบบอนขัดแย้งกันเอง ต้องนำกระแสของเซลล์โดยสูญเสียน้อยที่สุด รับบัดกรีได้อย่างน่าเชื่อถือ อ่อนพอที่จะไม่สร้างภาระให้เซลล์ และราคาถูกพอที่จะกลมกลืนไปกับรายการวัสดุของโมดูล เมื่อวางโลหะที่เป็นไปได้เทียบกันแล้ว เหตุผลก็สั้นลง
| วัสดุ | ความต้านทานไฟฟ้า (µΩ·ซม.) | ความหนาแน่น (ก./ซม.³) | การขยายตัว (10⁻⁶/K) | ปัญหาหลัก |
|---|---|---|---|---|
| เงิน (Ag) | ประมาณ 1.59 | 10.5 | ประมาณ 19 | ราคา |
| ทองแดง (Cu) | ประมาณ 1.72 | 8.96 | ประมาณ 17 | หนักกว่า; ราคาผันผวน |
| อะลูมิเนียม (Al) | ประมาณ 2.82 | 2.70 | ประมาณ 23 | บัดกรียาก; ขยายตัวมากกว่า |
| ซิลิคอน (Si) อ้างอิง | — | 2.33 | ประมาณ 2.6 | วัสดุที่ริบบอนต้องไม่ทำให้เสียหาย |
เงินนำไฟฟ้าได้ดีกว่าวัสดุอื่นใดในตารางและมีราคาแพงกว่าทองแดงราวหนึ่งร้อยเท่า ซึ่งตัดทิ้งสำหรับชิ้นส่วนที่วัดเป็นหนึ่งในสิบของกรัมต่อเซลล์ อะลูมิเนียมราคาถูกและเบา แต่มีความต้านทานไฟฟ้าสูงกว่าประมาณ 60% ออกไซด์บนพื้นผิวทำให้การบัดกรีแบบธรรมดาแทบเป็นไปไม่ได้ และขยายตัวมากกว่า ทองแดงคือจุดสมดุลของข้อกำหนดทั้งสี่ และสถิติของมันก็ธรรมดา: หนักกว่าอะลูมิเนียม นำไฟฟ้าได้น้อยกว่าเงิน ราคาผันผวน
ข้อบกพร่องร้ายแรงอย่างเดียวคือความไม่เข้ากันกับซิลิคอน ทองแดงขยายตัวที่ประมาณ 17 × 10⁻⁶/K เทียบกับประมาณ 2.6 ของซิลิคอน มากกว่าหกเท่า ลองนึกภาพว่าหมายความว่าอย่างไรทั่วทั้งเซลล์ ริบบอนถูกบัดกรีที่อุณหภูมิสูงกว่า 150 °C มาก แล้วเย็นตัวลงสู่อุณหภูมิห้อง ตลอดช่วงนั้นทองแดงต้องการหดตัวประมาณ 0.2% ขณะที่ซิลิคอนใต้มันต้องการหดตัวประมาณ 0.03% ต้องมีบางอย่างยอม และเซลล์คือสิ่งที่เปราะบางกว่าของทั้งสอง
นี่คือเหตุผลว่าทำไมข้อกำหนดที่สำคัญที่สุดบนวัสดุฐานทองแดงจึงไม่ใช่การนำไฟฟ้า แต่เป็นความอ่อนของทองแดงเมื่อมาถึงเครื่องสตริงเกอร์
วัสดุฐานทองแดง: เกรด ความบริสุทธิ์ และความต้านทานไฟฟ้า
ทองแดงสำหรับริบบอนโดยปกติเป็นทองแดงปลอดออกซิเจน ในระบบเกรดจีนหมายถึง TU1 หรือ TU2 โดยมีปริมาณทองแดงขั้นต่ำ 99.97% และ 99.95% ทางเลือกที่มีออกซิเจนคือ T2 ตระกูลเดียวกันปรากฏที่อื่นในชื่อ C10100, C10200 และ C11000
| เกรด | ปริมาณทองแดงขั้นต่ำ | เทียบเท่าระดับสากลโดยประมาณ | หมายเหตุ |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | ปลอดออกซิเจน |
| TU2 | 99.95% | C10200 (OF) | ปลอดออกซิเจน |
| T2 | 99.90% | C11000 (ETP) | มีออกซิเจน |
มีเหตุผลเชิงปฏิบัติสองประการอยู่เบื้องหลังการเลือกปลอดออกซิเจน ประการแรกคือการนำไฟฟ้า: สิ่งเจือปนน้อยลงและออกซิเจนน้อยลงทำให้ความต้านทานไฟฟ้าใกล้เคียงค่าทางทฤษฎีของทองแดงบริสุทธิ์มากขึ้น ประการที่สองคือพฤติกรรมการอบอ่อน ในทองแดงที่มีออกซิเจน ไฮโดรเจนจากบรรยากาศเตาเผาแบบรีดิวซ์สามารถทำปฏิกิริยากับคอปเปอร์ออกไซด์ที่ขอบเกรน ซึ่งเป็นปัญหาที่รู้จักในวงการว่าการเปราะจากไฮโดรเจนหรือโรคไฮโดรเจน ทองแดงปลอดออกซิเจนหลีกเลี่ยงปัญหานี้ เกรนเติบโตสม่ำเสมอมากขึ้น และการอ่อนตัวที่ออกมาจากเตาเผามีความสม่ำเสมอมากขึ้นจากขดหนึ่งไปอีกขดหนึ่ง
เหตุผลที่สองคือเหตุผลที่มีน้ำหนักเชิงพาณิชย์ เพราะมันกำหนดว่าขั้นตอนถัดไปจะทำซ้ำได้มากเพียงใด ความบริสุทธิ์ในบริบทนี้ไม่ใช่คำโฆษณา แต่คือความแตกต่างระหว่างขดริบบอนสองขดที่ระบุว่าเหมือนกันมาถึงเครื่องสตริงเกอร์ด้วยความแข็งเท่ากันหรือต่างกัน
ความแข็ง: การแข็งตัวจากการขึ้นรูป การอบอ่อน และช่วงความแข็งแรงคราก
ความแข็งเริ่มต้นเป็นผลข้างเคียงของการผลิต การดึงและการรีดทำให้ทองแดงเสียรูป: เกรนยืดออกตามทิศทางการขึ้นรูป ดิสโลเคชันสะสม ความแข็งแรงดึงเพิ่มขึ้นและการยืดตัวลดลง นั่นคือการแข็งตัวจากการขึ้นรูป และหลีกเลี่ยงไม่ได้ — ริบบอนต้องถูกลดขนาดลงด้วยวิธีใดวิธีหนึ่ง
บัดกรีทองแดงที่แข็งตัวจากการขึ้นรูปนั้นเข้าไปในโมดูล แล้วการหดตัวที่อธิบายข้างต้นจะมาถึงเซลล์อย่างเต็มที่ เซลล์โก่งตัว ไมโครแคร็กปรากฏขึ้น และมักมองไม่เห็นที่เครื่องสตริงเกอร์: หลักฐานชัดเจนแรกคือภาพ EL ที่ถ่ายหลังการลามิเนต
ดังนั้นการผลิตริบบอนจึงมักมีขั้นตอนการอบอ่อนเสมอ ทองแดงถูกให้ความร้อนสูงกว่าอุณหภูมิการตกผลึกใหม่ เกรนใหม่เกิดขึ้น และการแข็งตัวจากการขึ้นรูปถูกขจัดออก ความแข็งแรงครากลดลงอย่างรวดเร็ว การยืดตัวเพิ่มขึ้น และความเค้นที่ไปถึงเซลล์ก็ลดลงตามไปด้วย
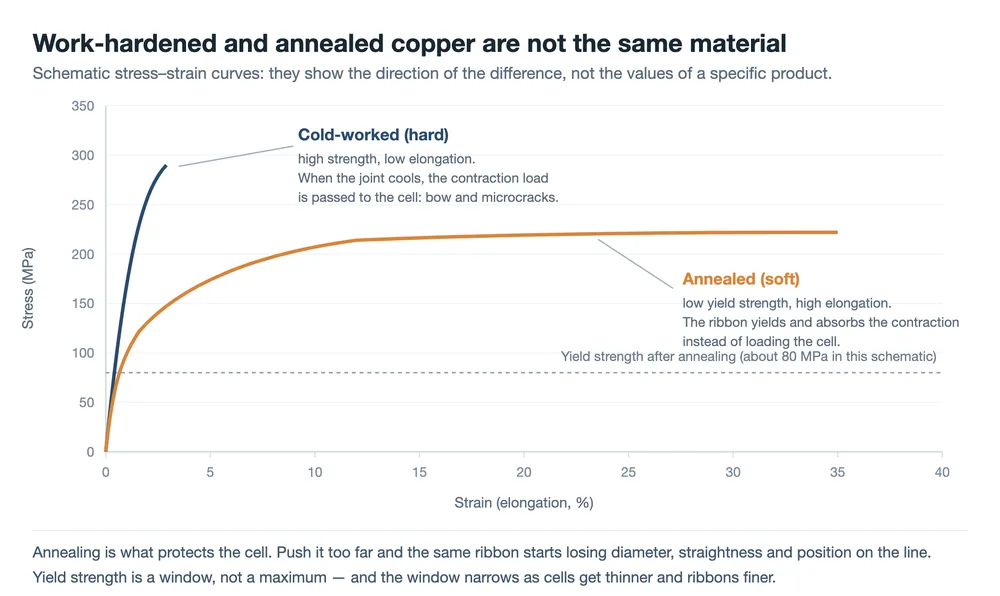
คำถามถัดไปที่ชัดเจนคือ อ่อนกว่าดีกว่าเสมอหรือไม่ และคำตอบคือไม่ ต่ำกว่าค่าความแข็งแรงครากระดับหนึ่ง สามสิ่งจะเริ่มผิดพลาดบนสายการผลิตโมดูล
- แรงดึงในเครื่องร้อยริบบอนทำให้มันยืดออก ริบบอนที่ครากภายใต้แรงดึงจะออกมาบางลงและยาวขึ้นกว่าตอนเข้า ซึ่งปรากฏเป็นเส้นผ่านศูนย์กลางลวดที่ไม่คงที่และความคลาดเคลื่อนในการวางตำแหน่งบนเซลล์
- ความตรงลดลง ลวดกลมเส้นเล็กจะงอได้ง่ายขึ้นระหว่างการคลายม้วน การร้อย และการเคลื่อนที่ของสปูล และความแม่นยำในการวางตำแหน่งก็ลดลงตามไปด้วย
- การลามิเนตทำให้มันเสียรูป ภายใต้แรงกดและอุณหภูมิของเครื่องลามิเนต ริบบอนที่อ่อนเกินไปจะแบนหรือเลื่อน
ค่าความแข็งแรงครากจึงเป็นช่วงค่ามากกว่าค่าสูงสุด และช่วงนั้นแคบลงเมื่อเซลล์บางลงและริบบอนละเอียดขึ้น การควบคุมอุณหภูมิอบอ่อน ความเร็วสายการผลิต และบรรยากาศในเตาให้อยู่ในช่วงนั้น — และให้คงที่ระหว่างแต่ละล็อต — เป็นหนึ่งในขีดความสามารถหลักของกระบวนการผลิตริบบอน
คุณสมบัติอีกอย่างของทองแดงที่ควรกล่าวถึงแยกเป็นอีกบรรทัดหนึ่งคือ คุณภาพพื้นผิว รอยขีดข่วน เสี้ยน และจุดออกไซด์ที่หลงเหลือจากการดึงหรือการรีด ทำให้สารเคลือบยึดเกาะกับพื้นผิวได้ไม่ดีและมีความหนาที่แปรผันรอบเส้นลวด ผลลัพธ์คือรอยเชื่อมที่เติมเต็มดีด้านหนึ่งแต่ขาดแคลนอีกด้านหนึ่ง บนลวดกลมขนาด 0.26 mm พื้นผิวมีสัดส่วนต่อหน้าตัดมากกว่าบนบัสบาร์ขนาด 6 mm มาก ดังนั้นข้อบกพร่องเดียวกันจึงมีต้นทุนสูงกว่า
คุณสมบัติเหล่านั้นถูกกำหนดที่ใด และส่งผลกระทบที่ใด
เกรด ความแข็ง และสารเคลือบ ล้วนออกมาจากลำดับขั้นตอนเดียว: การหล่อ การดึงหรือการรีดจนได้ขนาดสุดท้าย การอบอ่อน การชุบดีบุกผ่านหม้อบัดกรี จากนั้นจึงตัดเป็นเส้นและพันสปูล สองขั้นตอนเป็นตัวกำหนดสิ่งที่สายการผลิตโมดูลจะรู้สึกได้เป็นส่วนใหญ่ ขั้นตอนการอบอ่อนกำหนดค่าความแข็งแรงครากและการยืดตัว ขั้นตอนการชุบดีบุกกำหนดองค์ประกอบ ความหนา และความสม่ำเสมอของสารเคลือบ ขดลวดที่คลาดเคลื่อนในขั้นตอนใดขั้นตอนหนึ่งจะผลิตริบบอนที่ผ่านการตรวจด้วยสายตาแต่ล้มเหลวในขั้นตอนถัดไป
ในด้านอุปกรณ์ ลำดับขั้นตอนนั้นคือสิ่งที่ สายการดึงลวดและการชุบดีบุกสำหรับริบบอน PV ถูกสร้างขึ้นโดยรอบ และริบบอนบัสบาร์ผ่านขั้นตอนเดียวกันบน สายการดึง การรีด และการชุบดีบุก. ปลายน้ำ คุณสมบัติเหล่านั้นไปตกอยู่ที่จุดต่าง ๆ
- เครื่องร้อยริบบอน ทำหน้าที่ดึงและวางริบบอน อ่อนเกินไปจะปรากฏก่อน เป็นการคลาดเคลื่อนของเส้นผ่านศูนย์กลางและความคลาดเคลื่อนในการวางตำแหน่ง แข็งเกินไปจะปรากฏทีหลัง เป็นการโก่งตัวของเซลล์และรอยแตกขนาดเล็ก เครื่องร้อยริบบอน MBB คือที่ที่การแลกเปลี่ยนนั้นถูกตัดสินสำหรับทุกเซลล์ที่มันสัมผัส
- การวางซ้อนและการลามิเนต ใช้แรงกดและความร้อน และริบบอนที่มีค่าความแข็งแรงครากต่ำเกินไปจะแบนหรือเคลื่อนที่
- สถานีบัสบาร์และการเชื่อม เชื่อมริบบอนเข้ากับริบบอน ซึ่งโลหะผสมของสารเคลือบและฟลักซ์เป็นตัวกำหนดว่ารอยเชื่อมที่สองจะก่อตัวอย่างไร กระบวนการนี้อธิบายไว้ละเอียดขึ้นในบันทึกนี้เกี่ยวกับ เครื่องเชื่อมบัสบาร์.
- การทดสอบวัฏจักรความร้อนและความชื้นร้อน เป็นที่เดียวที่ผลกระทบระยะยาวของการเลือกโลหะผสมจะปรากฏให้เห็น ซึ่งเป็นเหตุผลว่าทำไมใบรับรองจึงสำคัญน้อยกว่ารายงานการทดสอบที่อยู่เบื้องหลัง
มีนัยสำคัญในทางปฏิบัติสำหรับการตรวจรับสินค้า ไม่ว่าบริษัทจะผลิตริบบอนเองหรือซื้อมา ค่าความแข็งแรงครากและการยืดตัว ความหนาของสารเคลือบและความสม่ำเสมอ สภาพพื้นผิว และความตรง ล้วนคุ้มค่าที่จะตรวจสอบทุกครั้งต่อล็อต แต่ละอย่างมีต้นทุนการวัดต่ำเมื่อเทียบกับต้นทุนในการพบข้อบกพร่องเดียวกันในภาพ EL หลังการลามิเนต
โลหะผสมสารเคลือบ: สี่ระบบและสิ่งที่แต่ละระบบแลกไป
สารเคลือบคือบัดกรี ในระหว่างการร้อยริบบอน มันหลอมละลาย เปียกเส้นกริดซิลเวอร์บนเซลล์ และรอยเชื่อมก่อตัวขึ้นเมื่อมันแข็งตัว การเลือกโลหะผสมคือการแลกเปลี่ยนสี่ทางระหว่างจุดหลอมเหลว พฤติกรรมการเปียก ความน่าเชื่อถือระยะยาว และกฎระเบียบด้านสิ่งแวดล้อม
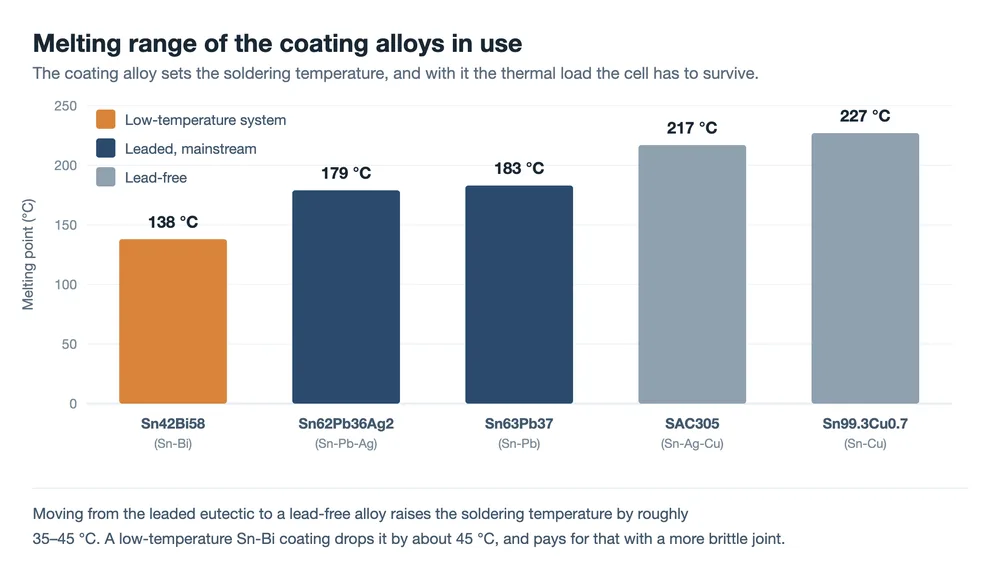
Sn63Pb37 (ดีบุก-ตะกั่ว) ยูเทกติกแบบคลาสสิก หลอมเหลวที่ประมาณ 183 °C เปียกได้ดี ทนต่อช่วงกระบวนการที่กว้าง มีต้นทุนต่ำ และต้านทานหนวดดีบุก ยังคงเป็นสารเคลือบกระแสหลักสำหรับเซลล์ทั่วไป
Sn62Pb36Ag2 (ดีบุก-ตะกั่ว-ซิลเวอร์) การเติมซิลเวอร์เล็กน้อยช่วยลดจุดหลอมเหลวลงเล็กน้อย และที่สำคัญกว่าคือยับยั้งการละลายของซิลเวอร์จากเส้นกริดลงในบัดกรีหลอมเหลว ซิลเวอร์ถูกกัดกร่อนออกจากเส้นกริดน้อยลงระหว่างการบัดกรี และรอยเชื่อมจึงแข็งแรงขึ้น
Sn42Bi58 (ดีบุก-บิสมัท) ยูเทกติกอุณหภูมิต่ำที่ประมาณ 138 °C ใช้สำหรับเซลล์ประเภทที่ทนความร้อนได้น้อย เช่น เซลล์เฮเทอโรจังก์ชัน และสำหรับเวเฟอร์บางที่ไวต่อความเครียดจากความร้อน บิสมัทเปราะ โลหะผสมนำไฟฟ้าได้แย่กว่า และพฤติกรรมการล้าของรอยเชื่อมต้องได้รับการตรวจสอบมากกว่าการสันนิษฐาน
ไร้สารตะกั่ว (SAC305, SnCu และอื่น ๆ ที่คล้ายกัน) เป็นไปตามข้อกำหนดด้านสิ่งแวดล้อม ที่จุดหลอมเหลวโดยทั่วไปสูงกว่า 217 °C อุณหภูมิการบัดกรีที่สูงขึ้นหมายถึงความเครียดจากความร้อนในเซลล์ที่มากขึ้นและช่วงกระบวนการที่แคบลง
| สารเคลือบ | จุดหลอมเหลว | เหมาะกับที่ไหน | สิ่งที่ต้องแลกไป |
|---|---|---|---|
| Sn63Pb37 | ประมาณ 183 °C | เซลล์ทั่วไป; ตัวเลือกเริ่มต้น | ปริมาณตะกั่วทำให้ถูกตัดออกในบางตลาด |
| Sn62Pb36Ag2 | ประมาณ 179 °C | ที่ซึ่งการละลายซิลเวอร์จากเส้นกริดมีความสำคัญ | ต้นทุนวัสดุสูงขึ้น |
| Sn42Bi58 | ประมาณ 138 °C | เซลล์ HJT และเซลล์บางที่ไวต่อความร้อน | รอยเชื่อมเปราะ ความต้านทานสูงขึ้น ต้องทดสอบการล้า |
| SAC305, SnCu | ประมาณ 217 – 227 °C | ข้อกำหนดไร้สารตะกั่ว | อุณหภูมิการบัดกรีสูงขึ้น; ช่วงกระบวนการแคบลง |
เหตุใดริบบอนผสมตะกั่วจึงยังเป็นกระแสหลัก ไม่ใช่เพียงคำถามเรื่องสมรรถนะและต้นทุนเท่านั้น กฎ RoHS ของยุโรปจำกัดสารตะกั่วในอุปกรณ์ไฟฟ้าและอิเล็กทรอนิกส์ แต่โมดูล PV อยู่นอกขอบเขตของกฎนี้มานานและได้รับการจัดการเมื่อสิ้นสุดอายุการใช้งานผ่านเส้นทาง WEEE เป็นหลัก อย่างไรก็ตาม ลูกค้าและตลาดบางแห่งกำหนดให้ใช้แบบปลอดสารตะกั่ว ดังนั้นจึงจำเป็นต้องมีความสามารถของกระบวนการนี้แม้ค่าเริ่มต้นจะเป็นแบบผสมตะกั่วก็ตาม
การเลือกโลหะผสมไม่ได้แยกออกมาลำพัง ริบบอนอุณหภูมิต่ำที่ใช้คู่กับการบัดกรีอุณหภูมิต่ำช่วยลดภาระความร้อนบนเซลล์แบบบาง แต่พฤติกรรมของรอยต่อนั้นภายใต้การหมุนเวียนความร้อนต้องได้รับการยืนยันด้วยการทดสอบ TC ค่าความแข็งแรงดึงเริ่มต้นไม่ได้บอกอะไรเกี่ยวกับเรื่องนี้ ฟลักซ์เป็นส่วนหนึ่งของการตัดสินใจเดียวกัน เพราะมันคือสิ่งที่กำจัดออกไซด์ในขณะบัดกรีเพื่อให้ตะกั่วบัดกรีเปียกและแผ่กระจายได้ เมื่อเปลี่ยนสารเคลือบ กิจกรรมและสูตรของฟลักซ์มักต้องเปลี่ยนตามไปด้วย ทั้งสองอย่างได้รับการรับรองร่วมกัน ไม่ใช่แยกกัน
สารประกอบระหว่างโลหะ: ตัวแปรที่เปลี่ยนแปลงช้าในรอยต่อบัดกรี
การบัดกรีดูเหมือนการหลอมและการแข็งตัว แต่รอยต่อคือเคมี ดีบุกจากสารเคลือบทำปฏิกิริยากับทองแดงที่อยู่ข้างใต้และกับเงินในเส้นกริด ก่อตัวเป็นชั้นสารประกอบระหว่างโลหะที่ขอบเขต: เฟสทองแดง-ดีบุกและเงิน-ดีบุก ชั้นสารประกอบระหว่างโลหะที่บางและต่อเนื่องคือสิ่งที่ทำให้รอยต่อเป็นการยึดติดทางโลหะวิทยาแทนที่จะเป็นเพียงสองพื้นผิวสัมผัสกัน และการมีอยู่ของมันเป็นสัญญาณที่ดี
ความยุ่งยากคือปฏิกิริยาไม่ได้หยุดเมื่อตะกั่วบัดกรีแข็งตัว ชั้นนี้หนาขึ้นอย่างช้าๆ เร็วขึ้นที่อุณหภูมิสูงขึ้นและตลอดอายุการใช้งานของโมดูล สารประกอบระหว่างโลหะมีความแข็งและเปราะ และเมื่อชั้นหนาขึ้น รอยต่อจะกลายเป็นเส้นทางของรอยแตก: ภายใต้การหมุนเวียนความร้อน รอยต่อจะเสียหายตามชั้นสารประกอบแทนที่จะเปลี่ยนรูป
นี่คือเหตุผลที่ริบบอนสองเส้นที่มีความแข็งแรงดึงเริ่มต้นเท่ากันอาจดูแตกต่างกันหลังการบ่ม ความแข็งแรงดึงที่วัดในวันส่งมอบเป็นเพียงจุดเริ่มต้น ไม่ใช่ผลลัพธ์ด้านความทนทาน และการเปลี่ยนแปลงสารเคลือบใดๆ ต้องอ่านร่วมกับข้อมูลการหมุนเวียนความร้อนที่ตามมา
ความหนาของสารเคลือบ: ส่วนของหน้าตัดที่ไม่นำไฟฟ้า
ข้อเท็จจริงหนึ่งที่มองข้ามได้ง่าย: ความต้านทานไฟฟ้าจำเพาะของโลหะผสมสารเคลือบนั้นใกล้เคียงกับสิบถึงยี่สิบเท่าของทองแดงที่มันห่อหุ้ม
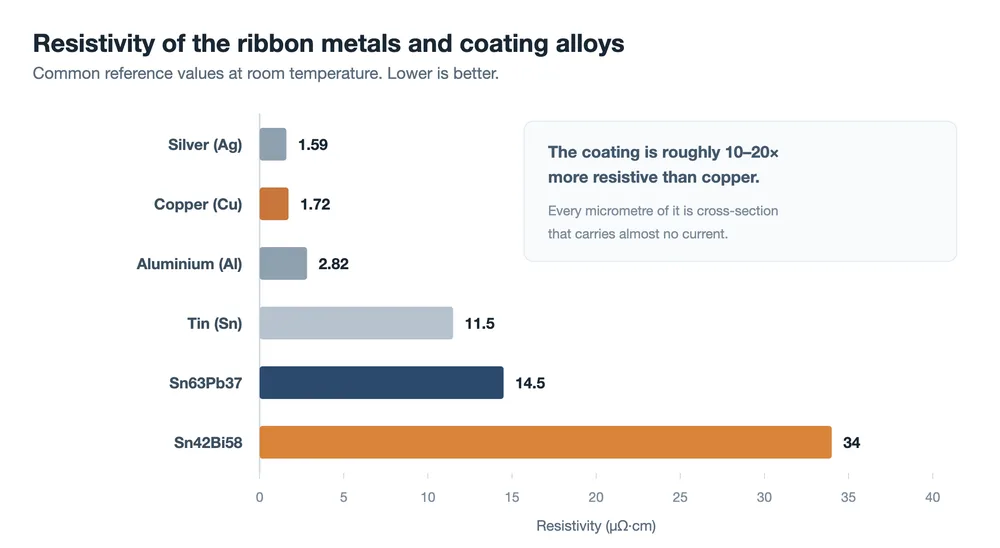
ดังนั้นสารเคลือบคือตะกั่วบัดกรีและแทบไม่ใช่ตัวนำเลย แต่ยังคงกินพื้นที่หน้าตัดอยู่ ใช้ลวดกลมขนาด 0.26 mm ที่มีสารเคลือบหนา 15 µm ในแต่ละด้าน แกนทองแดงจะเหลือเส้นผ่านศูนย์กลางเพียงประมาณ 0.23 mm และสัดส่วนในหน้าตัดอยู่ที่ประมาณ 78% อีก 22% ที่เหลือ ในทางไฟฟ้าแล้วเป็นเพียงส่วนที่ติดมาเฉยๆ
ยิ่งริบบอนละเอียดเท่าไร เรื่องนี้ยิ่งสำคัญขึ้นเท่านั้น สารเคลือบหนา 15 µm เดียวกันบนลวดกลมขนาด 0.18 mm ทำให้แกนทองแดงเหลือประมาณ 70% ของหน้าตัด ความอ่อนไหวนี้เป็นเหตุผลหนึ่งที่ริบบอนละเอียดพิเศษที่ใช้กับการออกแบบเซลล์แบบไม่มีบัสบาร์ถูกกำหนดด้วยค่าความคลาดเคลื่อนของสารเคลือบที่เข้มงวด: การเฉือนสารเคลือบออกเพียงไม่กี่ไมโครเมตรคือหน้าตัดนำไฟฟ้าที่ถูกที่สุดที่ใครๆ จะได้มา
บางไม่ใช่ดีกว่าโดยอัตโนมัติเช่นกัน
- บางเกินไป และมีตะกั่วบัดกรีไม่พอที่จะเติมเต็มรอยต่อ ความแข็งแรงดึงลดลง และลดลงอีกหลังการจัดเก็บ เพราะสารเคลือบที่เกิดออกไซด์จะเปียกได้ยากขึ้น
- หนาเกินไป และส่วนเกินจะถูกบีบออกมาเป็นลูกบอลหรือสะพานตะกั่วบัดกรี วัสดุถูกใช้ไปกับส่วนของหน้าตัดที่ไม่นำไฟฟ้า และรูปลักษณ์กับฉนวนอาจได้รับผลกระทบ
- ไม่สม่ำเสมอ มักเป็นกรณีที่แย่ที่สุดในสามกรณี สารเคลือบที่เยื้องศูนย์บนลวดกลม หรือสารเคลือบที่หนากว่าด้านหนึ่งบนริบบอนแบน ก่อให้เกิดรอยต่อที่เติมเต็มดีด้านหนึ่งและขาดแคลนอีกด้านหนึ่ง และการกระจายตัวกว้างของความแข็งแรงดึงทั่วทั้งโมดูลเดียว
ข้อกำหนดสารเคลือบจึงต้องระบุความหนาเฉลี่ย ค่าความคลาดเคลื่อน และข้อกำหนดด้านความสม่ำเสมอ สภาวะการจัดเก็บและอายุการเก็บรักษาเป็นส่วนหนึ่งของการพิจารณาเดียวกัน เพราะสารเคลือบเกิดออกไซด์ตามเวลาและความสามารถในการบัดกรีลดลงตามไปด้วย
การลดต้นทุน: อะลูมิเนียมหุ้มทองแดง ริบบอนที่บางลง สารเคลือบเงินต่ำ
ราคาริบบอนโดยพื้นฐานคือราคาทองแดงบวกค่าดำเนินการ ซึ่งทำให้โลหะเป็นตัวแปรหลัก ตัวอย่างการคำนวณ: โมดูลขนาด 182 mm ที่มีครึ่งเซลล์ 144 เซลล์และริบบอนกลมขนาด 0.26 mm สิบหกเส้นบรรทุกทองแดงประมาณ 0.27 kg โดยประมาณ 0.21 kg อยู่ในริบบอนเชื่อมต่อและ 0.06 kg ในบัสบาร์ ที่ราคาสปอตเซี่ยงไฮ้เดือนกันยายน 2026 ประมาณ 110,000 หยวนต่อตัน นั่นคือประมาณ 30 หยวนต่อโมดูล หรือประมาณ 0.05 หยวนต่อวัตต์ ก่อนการดำเนินการ ทุกการเคลื่อนไหว 10,000 หยวนต่อตันของราคาทองแดงจะเลื่อนโมดูลไปประมาณ 2.7 หยวน
มีสามเส้นทางที่ตามมาจากการคำนวณนั้น
อะลูมิเนียมหุ้มทองแดง แกนอะลูมิเนียมที่หุ้มด้วยทองแดงยังคงรักษาความสามารถในการบัดกรีของทองแดงไว้ได้มากและข้อได้เปรียบด้านน้ำหนักและต้นทุนของอะลูมิเนียมไว้เกือบทั้งหมด ที่ทองแดง 15% โดยปริมาตรและความต้านทานเท่ากัน การแลกเปลี่ยนที่ประเมินไว้คือเส้นผ่านศูนย์กลางใหญ่ขึ้นประมาณ 21% น้ำหนักประมาณ 60% ของทองแดง และต้นทุนวัตถุดิบใกล้ 30%
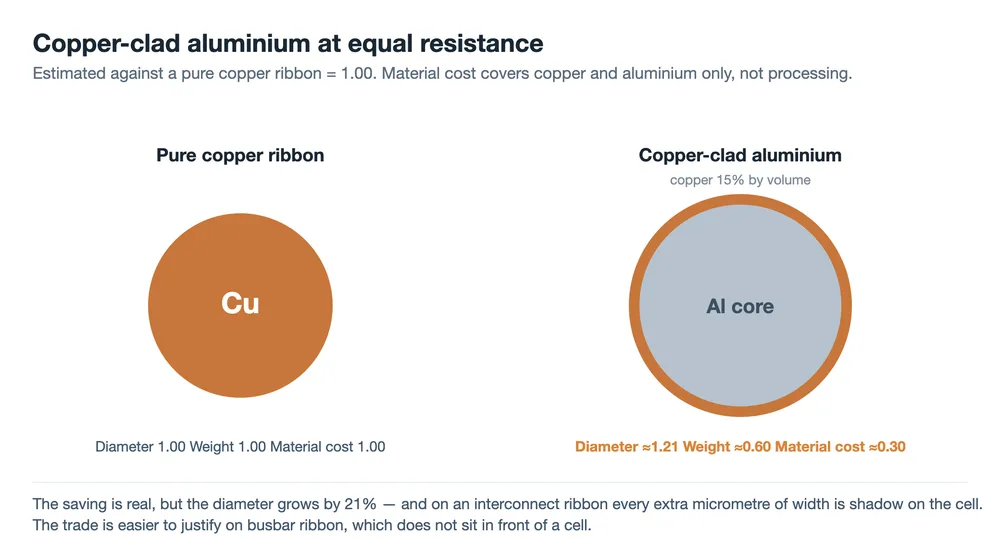
เส้นผ่านศูนย์กลางคือจุดติดขัด บนริบบอนเชื่อมต่อ ความกว้างที่เพิ่มขึ้นจะอยู่หน้าเซลล์และบังแสง ซึ่งดึงผลกำไรกลับมาบางส่วน มีคำถามอีกสามข้อที่ต้องตอบก่อนที่อะลูมิเนียมหุ้มทองแดงจะเป็นการทดแทนที่ใช้ได้ทันที: รอยต่อทองแดง-อะลูมิเนียมแข็งแรงและเสถียรเพียงใด เพราะการหมุนเวียนความร้อนที่ทำให้มันแตกร้าวจะเพิ่มความต้านทาน; เกิดอะไรขึ้นที่ปลายตัด ซึ่งแกนอะลูมิเนียมสัมผัสกับความร้อนชื้นและเกิดคู่กัลวานิกทองแดง-อะลูมิเนียม; และความแข็งแรงและความต้านทานต่อความล้าที่ต่ำกว่าของอะลูมิเนียมจะเป็นอย่างไรเมื่อหน้าตัดเล็กลง จากหลักฐานที่มีจนถึงขณะนี้ ริบบอนบัสบาร์เป็นจุดเริ่มต้นที่ง่ายกว่า เนื่องจากไม่วิกฤตด้านขนาดและไม่บังแสงใดๆ ริบบอนเชื่อมต่อต้องคำนวณกำลัง ความน่าเชื่อถือ และต้นทุนอย่างถูกต้อง
ริบบอนที่บางลงและละเอียดขึ้น การลดหน้าตัดตัดทองแดงโดยตรงและเป็นทิศทางเดียวกับการเปลี่ยนไปใช้ลวดกลมที่ละเอียดขึ้น ขีดจำกัดคือการสูญเสียความต้านทาน ซึ่งถูกกำหนดโดยการออกแบบเส้นกริดของเซลล์
สารเคลือบเงินต่ำหรือปลอดเงิน เงินเป็นสัดส่วนเล็กน้อยของสารเคลือบและเป็นต้นทุนจริงเมื่อราคาเงินสูง การแทนที่ SnPbAg ด้วย SnPb ในกรณีที่ข้อกำหนดด้านความน่าเชื่อถืออนุญาตเป็นการประหยัดที่ตรงไปตรงมา
| ทิศทาง | การประหยัด | ต้นทุนหรือความเสี่ยงหลัก |
|---|---|---|
| อะลูมิเนียมชุบทองแดง | มาก: ต้นทุนวัตถุดิบลดลงเหลือประมาณ 30% | เส้นผ่านศูนย์กลางเพิ่มขึ้น 21% และการบังเงาที่ตามมา ความเสี่ยงด้านรอยต่อและ corrosion |
| ริบบอนที่บางกว่าและละเอียดกว่า | ปานกลาง: ขึ้นอยู่กับการออกแบบเซลล์ | การสูญเสียความต้านทานสูงขึ้น ถูกจำกัดโดยเลย์เอาต์ของกริดไลน์ |
| การเคลือบแบบเงินต่ำหรือไร้เงิน | เล็กถึงปานกลาง: ตามราคาเงิน | ความแข็งแรงของรอยต่อและความน่าเชื่อถือต้องได้รับการตรวจสอบซ้ำ |
การประหยัดจะนับก็ต่อเมื่อมันอยู่รอดจากการสูญเสียกำลังและความเสี่ยงด้านความน่าเชื่อถือ สำหรับริบบอน ต้นทุนวัสดุและประสิทธิภาพของระบบต้องคำนวณร่วมกัน ซึ่งเป็นเหตุผลว่าทำไมการทดแทนแบบเดียวกันจึงอาจเห็นได้ชัดว่าถูกต้องบนบัสบาร์ และเห็นได้ชัดว่าผิดบนลวดอินเทอร์คอนเนกต์
วิธีอ่านดาต้าชีตของริบบอน
เมื่อมีโมเดลสองส่วนอยู่ในมือ ดาต้าชีตก็อ่านได้ต่างออกไป แต่ละพารามิเตอร์คือคำตอบสำหรับโหมดความล้มเหลวเฉพาะอย่าง
| พารามิเตอร์ | สิ่งที่มันควบคุม | สิ่งที่ต้องถาม |
|---|---|---|
| เกรดทองแดง (TU1, TU2, T2) | ความต้านทาน และขั้นตอนการอบอ่อนทำซ้ำได้มากน้อยเพียงใด | มีใบรับรองการวิเคราะห์ต่อล็อตหรือไม่? |
| ความแข็งแรงครากและการยืดตัว | ความเค้นบนเซลล์หลังการบัดกรี เทียบกับการจัดการบนไลน์ | ใช้วิธีทดสอบใด และช่วงความคลาดเคลื่อนเป็นเท่าใด? |
| โลหะผสมเคลือบ | อุณหภูมิการบัดกรีและความทนทานของรอยต่อ | มีสารตะกั่วหรือไร้สารตะกั่ว และมีข้อมูลความน่าเชื่อถือใดรองรับ? |
| ความหนาของการเคลือบต่อด้าน | ปริมาณบัดกรี เทียบกับภาคตัดที่ไม่นำไฟฟ้า | ค่าเฉลี่ย ความคลาดเคลื่อน และวัดความสม่ำเสมออย่างไร? |
| พื้นผิวและความตรง | การยึดเกาะของการเคลือบและความแม่นยำในการวางตำแหน่งบนสตริงเกอร์ | ระบุความโค้งเท่าใด และตรวจสอบพื้นผิวอย่างไร? |
| อายุการเก็บและบรรจุภัณฑ์ | ความสามารถในการบัดกรีหลังการเก็บรักษา | รหัสวันที่ บรรจุภัณฑ์ปิดผนึก สภาพการเก็บรักษา |
แถวสุดท้ายนั้นคือสิ่งที่มักขาดหายไปจากข้อกำหนดการจัดซื้อบ่อยที่สุด และเป็นสิ่งที่มีแนวโน้มที่สุดที่จะอธิบายการลดลงอย่างฉับพลันของความแข็งแรงดึงบนไลน์ที่ไม่มีสิ่งอื่นใดเปลี่ยนแปลง
คำถามที่พบบ่อย
ริบบอน PV ทำจากอะไร?
แกนทองแดงปลอดออกซิเจนพร้อมการเคลือบประสานบางๆ โดยทั่วไปประมาณ 15 µm ต่อด้านบนลวดกลม การเคลือบเป็นหนึ่งในสี่ตระกูล: ตะกั่วดีบุก ตะกั่วดีบุกเงิน ดีบุกบิสมัทสำหรับกระบวนการอุณหภูมิต่ำ หรือโลหะผสมไร้สารตะกั่ว เกรดทองแดงเช่น TU1 และ TU2 เป็นที่นิยม และปริมาณออกซิเจนต่ำพอที่ความต้านทานและพฤติกรรมการอบอ่อนจะคาดเดาได้
ทำไมต้องเคลือบทองแดงด้วยประสานเลย?
เพราะความสามารถในการบัดกรีคือหน้าที่ทั้งหมดของการเคลือบ ทองแดงเกิดออกซิเดชัน และแม้แต่ทองแดงที่สะอาดก็ไม่ใช่สิ่งที่ทำให้เปียกกริดไลน์เงินและสร้างรอยต่อ การเคลือบจะหลอมละลายระหว่างการสตริง เปียกเมทัลไลเซชันของเซลล์ และแข็งตัวเป็นรอยต่อประสาน ริบบอนทองแดงเปลือยจะนำกระแสไฟฟ้าได้อย่างสมบูรณ์แบบแต่จะยึดติดกับเซลล์ไม่ได้
ริบบอนที่นุ่มกว่าหมายถึงความเค้นบนเซลล์น้อยลงเสมอหรือไม่?
สำหรับเซลล์ ใช่: ความเค้นที่ไปถึงซิลิคอนน้อยลง สำหรับไลน์ ไม่ใช่ ต่ำกว่าความแข็งแรงครากระดับหนึ่ง ริบบอนจะยืดภายใต้แรงดึงของสตริงเกอร์และสูญเสียเสถียรภาพของเส้นผ่านศูนย์กลาง ความตรง และความแม่นยำของตำแหน่ง และมันจะเสียรูปได้ง่ายขึ้นในเครื่องลามิเนต ความแข็งแรงครากถูกระบุเป็นช่วง และช่วงนั้นแคบลงสำหรับเซลล์บางและลวดกลมละเอียด
จำเป็นต้องใช้ริบบอนไร้สารตะกั่วหรือไม่?
ไม่ใช่ในทุกกรณี RoHS ของยุโรปได้ยกเว้นโมดูล PV จากขอบเขตมานานแล้ว และโมดูลที่หมดอายุในยุโรปได้รับการจัดการส่วนใหญ่ผ่าน WEEE ดังนั้นหลายโครงการจึงยังใช้การเคลือบที่มีสารตะกั่ว แต่ลูกค้าและตลาดจำนวนมากขึ้นเรื่อยๆ ระบุให้ใช้แบบไร้สารตะกั่ว ข้อแลกเปลี่ยนคืออุณหภูมิการบัดกรีที่สูงกว่ายูเทกติกแบบมีสารตะกั่วประมาณ 35 ถึง 45 °C ซึ่งหมายถึงภาระความร้อนในเซลล์ที่มากขึ้นและหน้าต่างกระบวนการที่แคบลง
ริบบอนอะลูมิเนียมชุบทองแดงใช้ทำอะไร?
บัสบาร์ริบบอนก่อน การแทนที่ทองแดงด้วยตัวนำอะลูมิเนียมชุบทองแดงทำให้เส้นผ่านศูนย์กลางเพิ่มขึ้นประมาณ 21% ที่ความต้านทานเท่ากัน และริบบอนอินเทอร์คอนเนกต์ที่กว้างขึ้นจะบังเงาเซลล์ บัสบาร์ริบบอนไม่ได้อยู่หน้าเซลล์ ซึ่งขจัดข้อโต้แย้งนั้น การใช้อินเทอร์คอนเนกต์ยังต้องตอบคำถามเกี่ยวกับเสถียรภาพของรอยต่อภายใต้การหมุนเวียนความร้อนและ galvanic corrosion ในจุดที่แกนอะลูมิเนียมถูกเปิดเผยที่ปลายตัด
ควรตรวจสอบอะไรในการตรวจรับสินค้า?
ความแข็งแรงครากและการยืดตัวต่อล็อต ความหนาของการเคลือบพร้อมความสม่ำเสมอ ความตรงหรือความโค้ง สภาพพื้นผิว ความสามารถในการบัดกรีหลังระยะเวลาการเก็บรักษาที่โรงงานใช้จริง และรหัสวันที่บนบรรจุภัณฑ์ ทั้งหมดนี้ตรวจสอบได้ถูกกว่าที่จะตรวจรับสินค้า มากกว่าที่จะตรวจพบในภายหลังในภาพ EL ซึ่งข้อบกพร่องเดียวกันได้ถูกลามิเนตเข้าไปในโมดูลแล้ว
บทสรุปสุดท้าย
ทองแดงนำไฟฟ้า และความแข็งของทองแดงเป็นตัวกำหนดว่าความเค้นจากการบัดกรีจะไปถึงเซลล์มากน้อยเพียงใด การเคลือบบัดกรี และการเคลือบเป็นตัวกำหนดว่ารอยต่อจะคงอยู่ได้นานเท่าใด เกือบทุกตัวเลขในข้อกำหนดของริบบอนเป็นวิธีควบคุมหนึ่งในสองหน้าที่นั้น และการรู้ว่าพารามิเตอร์เป็นของหน้าที่ใดจะบอกคุณว่ามันกำลังป้องกันอะไรอยู่ สำหรับไลน์โมดูล เวอร์ชันที่ใช้ได้จริงนั้นสั้นกว่านั้นอีก: เมื่อความแข็งแรงดึง จำนวนไมโครแครก หรือความแม่นยำในการวางตำแหน่งเปลี่ยนไป คำตอบมักอยู่ที่วัสดุมากกว่าการตั้งค่าเครื่องจักร
ค่าความต้านทาน ความหนาแน่น สัมประสิทธิ์การขยายตัว และจุดหลอมเหลวเป็นตัวเลขอ้างอิงทั่วไปและแตกต่างกันเล็กน้อยระหว่างแหล่งข้อมูล ตัวเลขการบริโภคทองแดงและต้นทุนเป็นการคำนวณเชิงตัวอย่างจากโมดูล 182 mm 144 ครึ่งเซลล์ ที่มีริบบอนกลม 0.26 mm สิบหกเส้น และราคาทองแดงสปอตเซี่ยงไฮ้เดือนกันยายน 2026 โดยไม่รวมต้นทุนการแปรรูปและจะเปลี่ยนแปลงตามตลาด ตัวเลขความหนาของการเคลือบเป็นตัวอย่าง ยืนยันการกำหนดเกรดและความคลาดเคลื่อนกับ GB/T 5231 และใบรับรองการวิเคราะห์ของผู้จัดหาเอง
ที่เกี่ยวข้อง: หน้าที่ของริบบอน PV: สามบทบาท หนึ่งการแลกเปลี่ยน ถอยออกมาจากวัสดุและถามว่าริบบอนถูกขอให้ทำอะไรจริงๆ ในโมดูล
ที่เกี่ยวข้อง: วิธีการผลิต PV ribbon: การดึง การอบอ่อน และการชุบดีบุก นำคำถามเรื่องทองแดงและการเคลือบไปสู่การเลือกวัสดุต่อไป