คำตอบสั้น: เครื่องวางและบัสซิ่งของ Ooitech รวมสองขั้นตอนที่ปกติเป็นอุปกรณ์แยกกัน — การวางสตริงเซลล์โซลาร์ลงบนกระจกและการบัดกรีริบบอนบัส — เข้าไว้ในสถานีเดียว รองรับโมดูลตั้งแต่ 10 W ถึง 600 W และทำงานกับเซลล์ TOPCon, BC, PERC และ HJT เครื่องทำงานในสองโหมด: อินไลน์ เชื่อมต่อกับเครื่องสตริงเกอร์ของคุณ หรือ แบบสแตนด์อโลน , ป้อนด้วยมือจากถาด โหมดที่สองนี้เองที่ทำให้เครื่องนี้ใช้งานได้จริงสำหรับสายการผลิตขนาดเล็ก การผลิตนำร่อง และงานวิจัยและพัฒนา ซึ่งการจัดวางแบบอินไลน์เต็มรูปแบบไม่คุ้มค่า
การผลิตโมดูล PV · โดย Jerry, Ooitech
แนะนำผลิตภัณฑ์
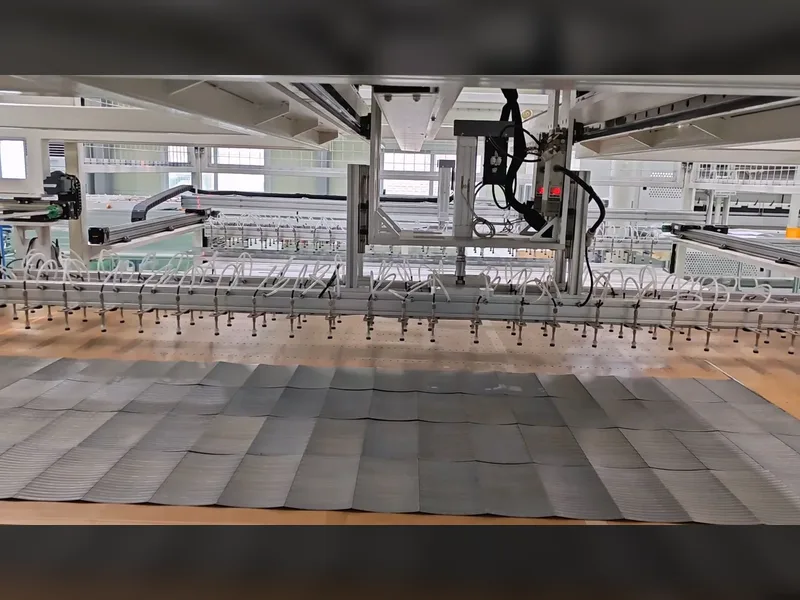
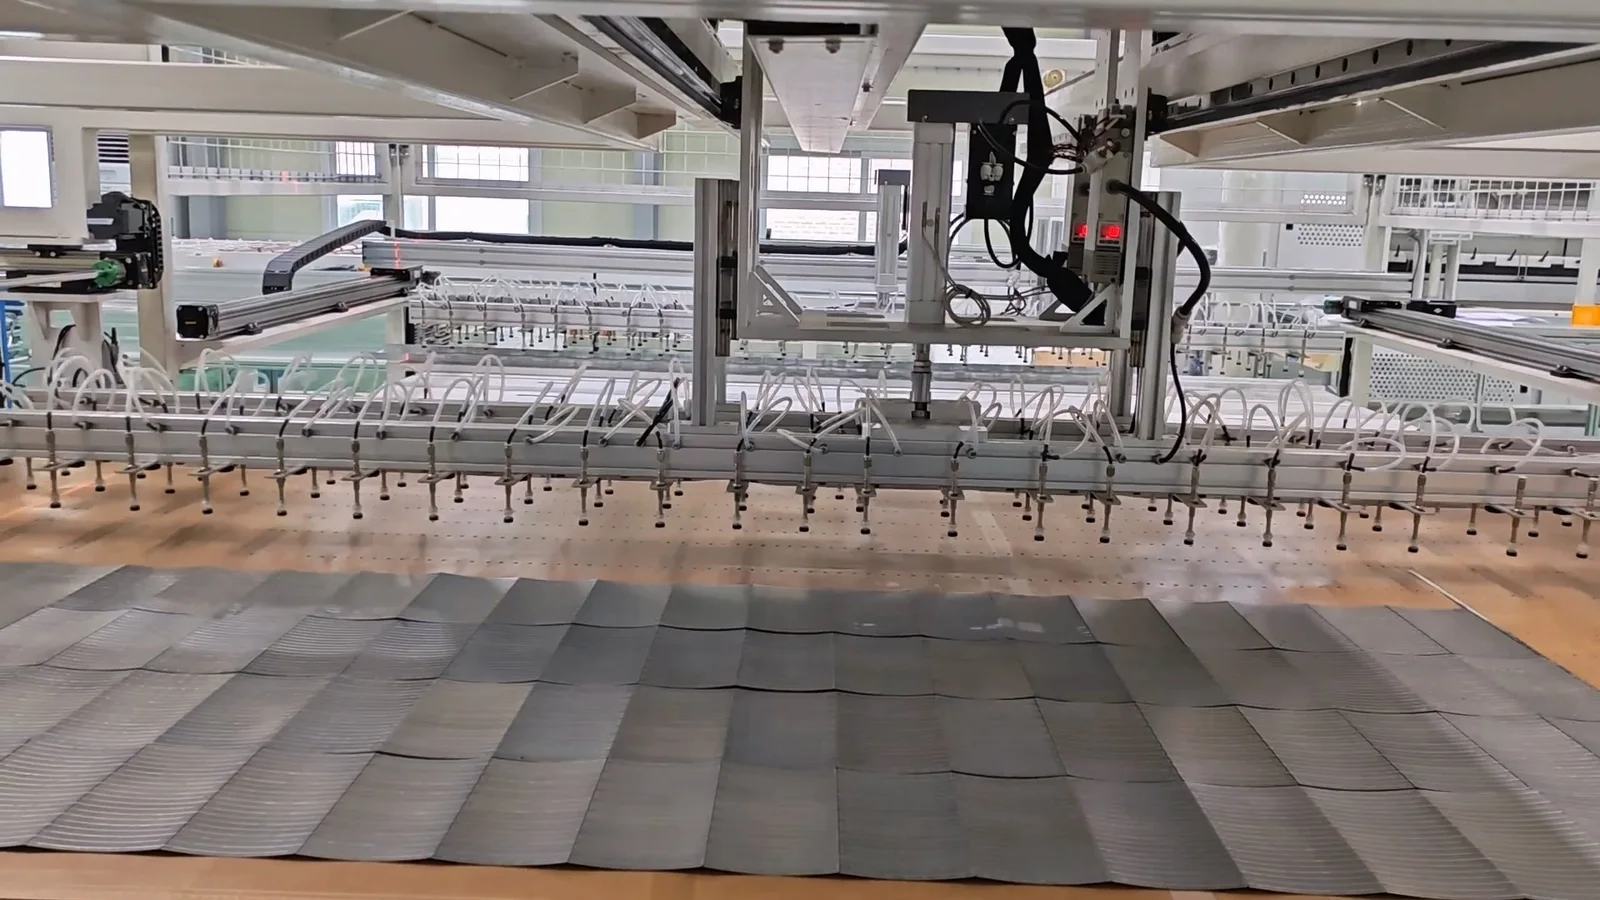
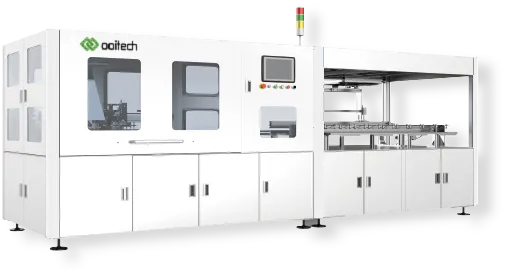
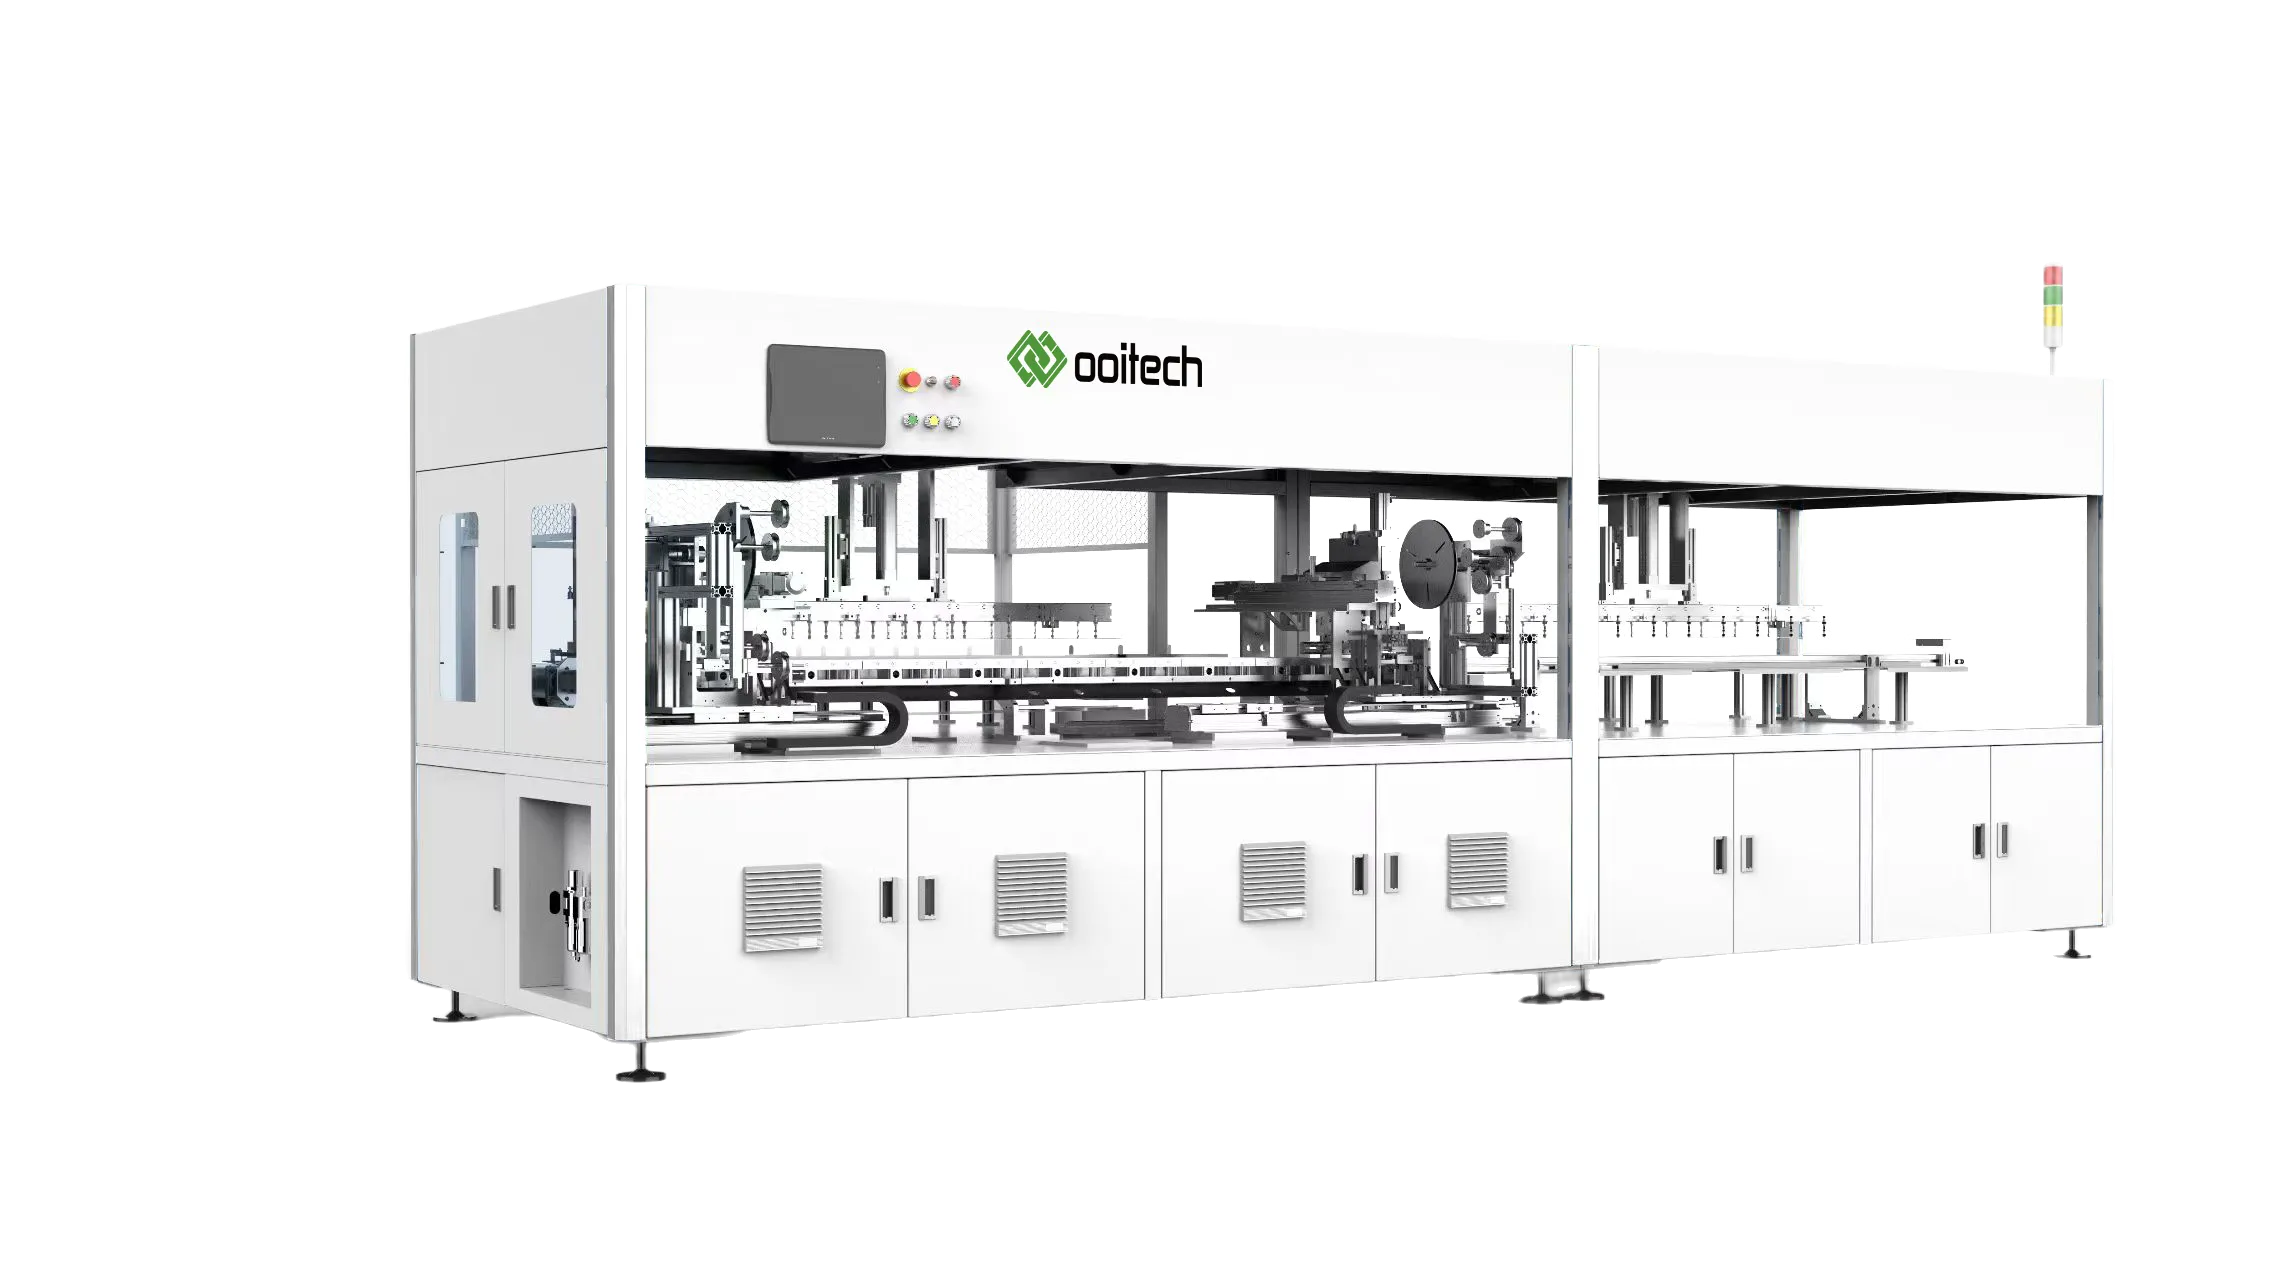
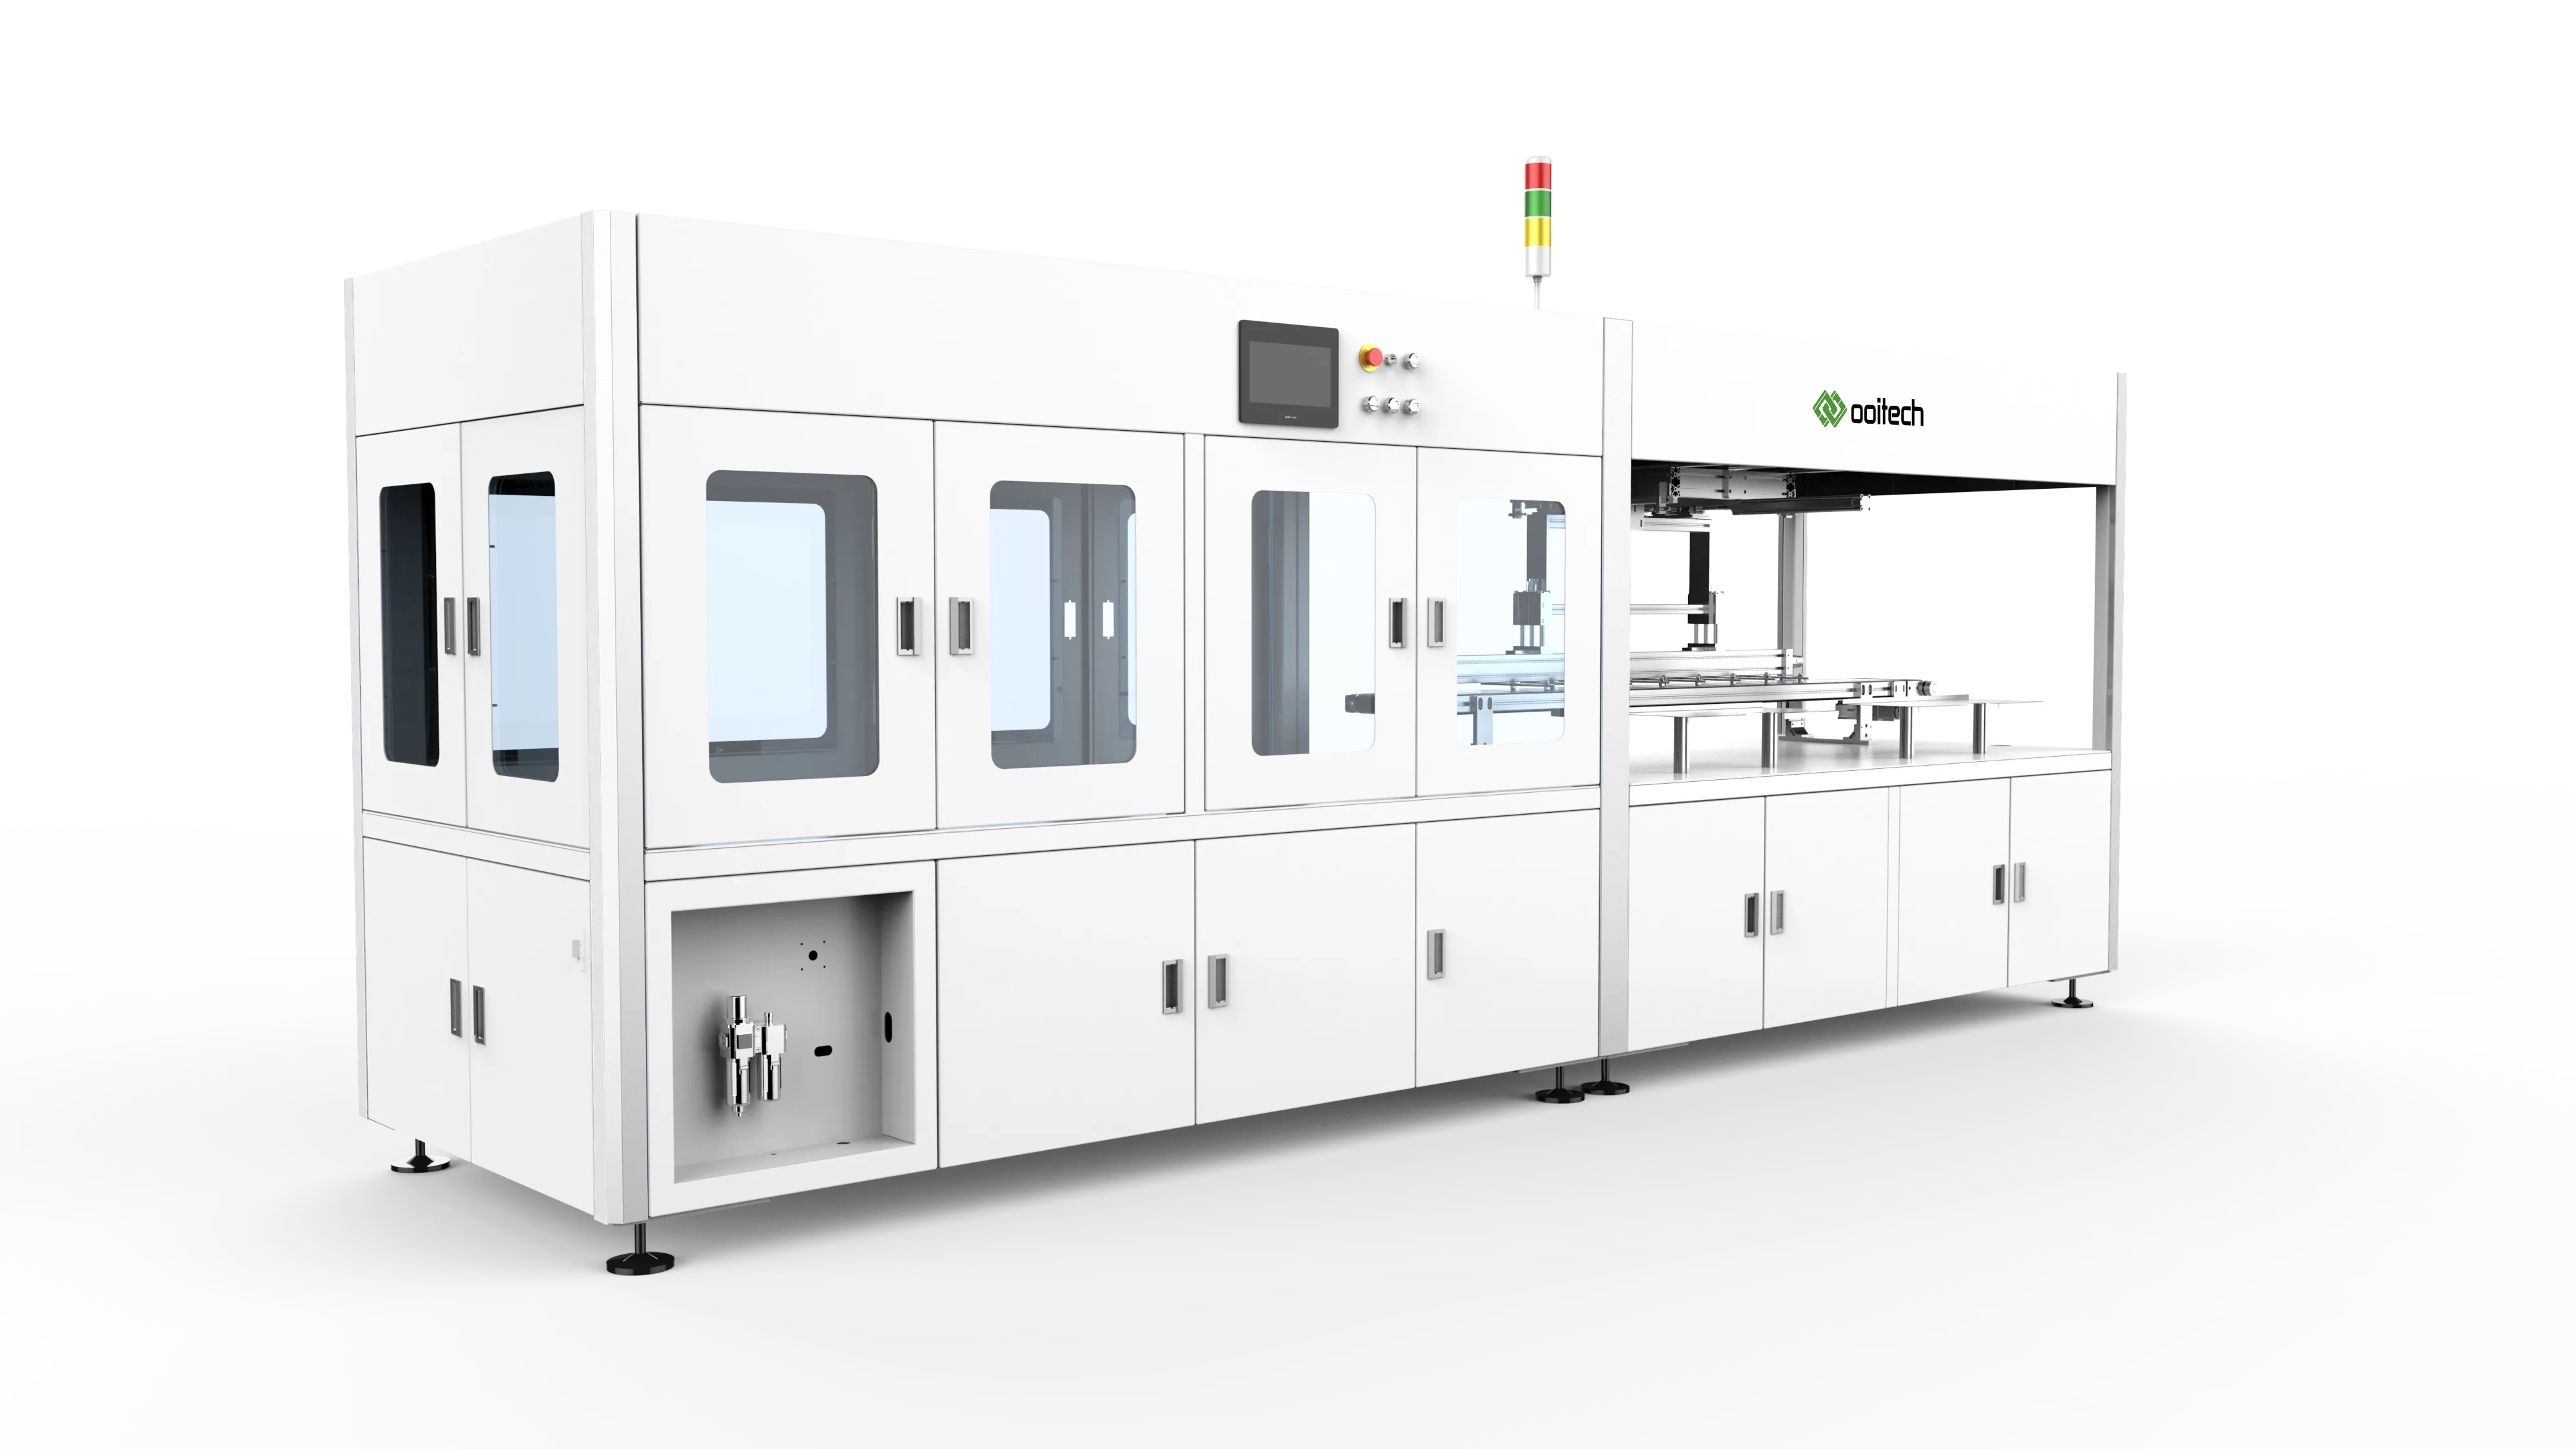
เครื่องวางและบัสซิ่งของ Ooitech เป็นสถานีออลอินวันสำหรับการวางสตริงเซลล์โซลาร์และการบัดกรีริบบอนบัส ถูกออกแบบรอบระบบ การเชื่อมด้วยคลื่นแม่เหล็กไฟฟ้าความถี่สูง พร้อมการควบคุมอุณหภูมิอัตโนมัติ และรับสตริงเซลล์จากเครื่องสตริงเกอร์ที่เชื่อมต่อหรือจากถาดที่ผู้ปฏิบัติงานโหลด
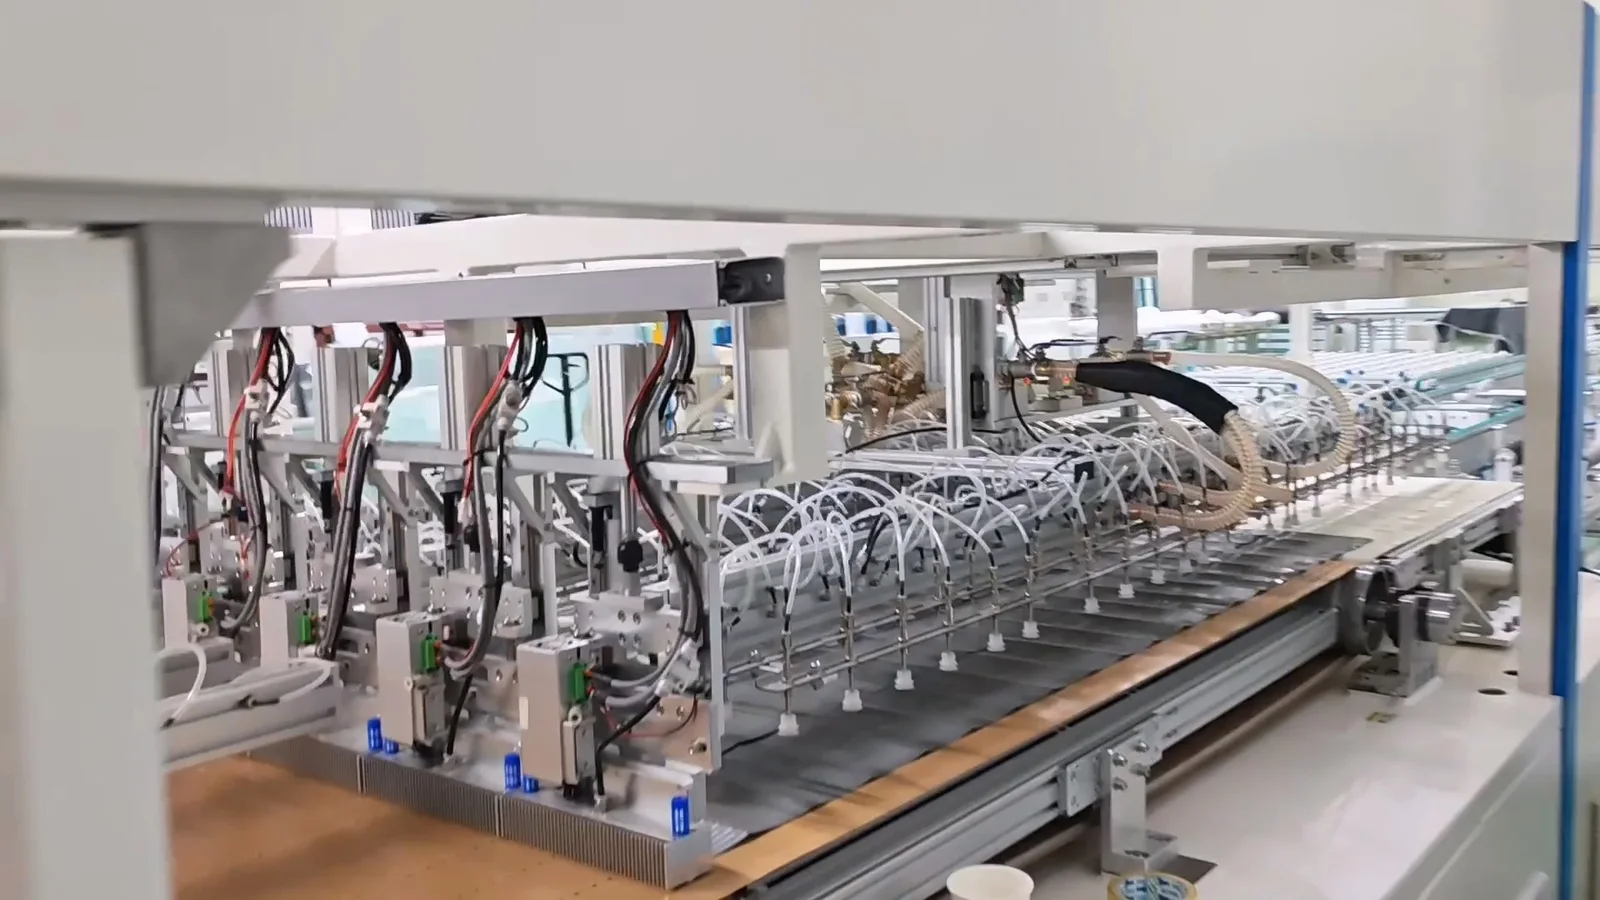
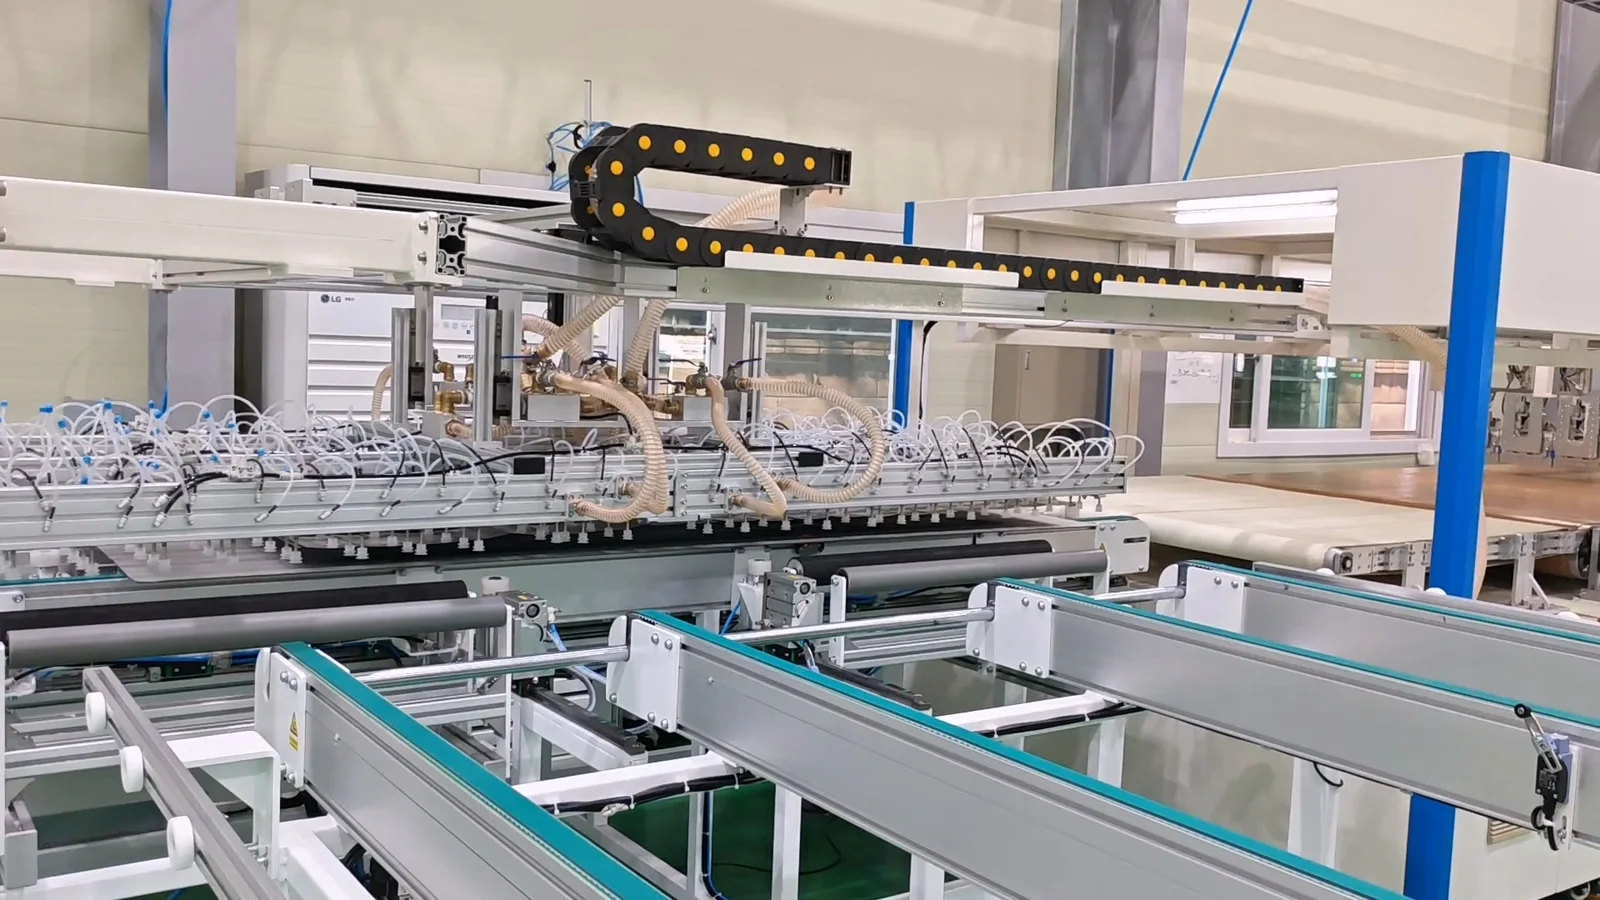
เครื่องประกอบด้วยแขนถ่ายโอนสำหรับโหลด การตรวจจับด้วยไฟเบอร์ออปติกและการจัดตำแหน่งเชิงกล หน่วยจัดการริบบอน ชุดหัวเชื่อมความถี่สูง ส่วนถ่ายโอนสตริงเซลล์ ระบบควบคุมอุณหภูมิ สถานีเชื่อมสายไฟกล่องรวม และแขนถ่ายโอนสำหรับขนออก พอร์ตสำรองช่วยให้เพิ่มการโหลดอัตโนมัติในภายหลังได้โดยไม่ต้องเปลี่ยนเครื่อง
ทำไมต้องวางและบัสซิ่งในเครื่องเดียว ในสายการผลิตส่วนใหญ่ การวางและการบัดกรีบัสเกิดขึ้นที่สองสถานีที่แตกต่างกันโดยมีบัฟเฟอร์คั่นกลาง การถ่ายโอนระหว่างสถานีทุกครั้งเป็นโอกาสที่จะทำให้สตริงวางไม่ตรง และสถานีเพิ่มเติมทุกแห่งต้องใช้พื้นที่โรงงาน ผู้ปฏิบัติงาน และชุดอุปกรณ์จัดการอีกชุด
การรวมสองขั้นตอนเข้าด้วยกันช่วยขจัดารถ่ายโอนนั้น สตริงถูกจัดตำแหน่งครั้งเดียว จับยึด และริบบอนบัสถูกบัดกรีในฟิกซ์เจอร์เดียวกัน ในทางปฏิบัติสิ่งนี้แสดงออกมาเป็นสามอย่าง:
ขั้นตอนการจัดการน้อยลง — หยิบและวางครั้งเดียวแทนที่จะเป็นสองครั้ง ซึ่งลดความเครียดเชิงกลต่อเซลล์และโอกาสเกิดรอยแตกขนาดเล็ก
พื้นที่ติดตั้งเล็กลง — สถานีเดียวแทนที่จะเป็นสอง ซึ่งสำคัญที่สุดเมื่อปรับปรุงอาคารที่มีอยู่
การจัดตำแหน่งแม่นยำขึ้น — ตำแหน่งวางและตำแหน่งบัดกรีอ้างอิงกับฟิกซ์เจอร์เดียวกัน ดังนั้นการจัดตำแหน่งริบบอนกับสตริงจึงไม่คลาดเคลื่อนระหว่างสถานี
สองโหมดการทำงาน: อินไลน์หรือสแตนด์อโลน นี่คือคุณสมบัติที่แยกเครื่องนี้ออกจากเครื่องมืออินไลน์แบบตายตัว
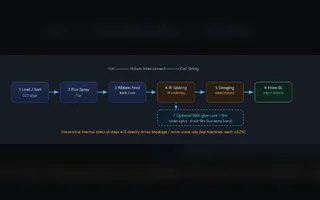
โหมด 1 — อินไลน์ เชื่อมต่อกับเครื่องสตริงเกอร์ เครื่องรับสตริงเซลล์โดยตรงจากเครื่องสตริงเกอร์ต้นน้ำผ่านพอร์ตโหลดอัตโนมัติ แขนถ่ายโอนสำหรับโหลดรับสองสตริงในแต่ละครั้ง ระบบจัดตำแหน่งด้วยวิชันหรือเชิงกลจัดแนว หน่วยจัดการริบบอนตัดและป้อนริบบอนบัสตามความยาวที่ตั้งไว้ และหัวเชื่อมบัดกรีปลายสตริงหรือจุดกึ่งกลาง จากนั้นแขนขนออกวางกลุ่มสตริงที่เสร็จแล้วลงบนสถานีกระจกที่จัดตำแหน่งไว้ล่วงหน้าบนสายพาน
การทำงานแบบอินไลน์ทำให้ปริมาณงานคาดเดาได้และขจัดขั้นตอนโหลดด้วยมือทั้งหมด เป็นการตั้งค่าที่เหมาะสมสำหรับสายการผลิตที่มีเครื่องสตริงเกอร์และสายพานอยู่แล้ว
โหมด 2 — สแตนด์อโลน โหลดถาดด้วยมือ เครื่องเดียวกันสามารถทำงานได้ด้วยตัวเองทั้งหมด ผู้ปฏิบัติงานโหลดสตริงจากถาดเข้าสถานีแมกกาซีน ทุกอย่างหลังจากนั้น — การจัดตำแหน่ง การตัดริบบอน การบัดกรี และการถ่ายโอนไปยังสถานีกระจก — เป็นอัตโนมัติ
การทำงานแบบสแตนด์อโลนคือสิ่งที่ทำให้เครื่องนี้ใช้งานได้ในสถานการณ์ที่การจัดวางแบบอินไลน์เต็มรูปแบบไม่สมเหตุสมผล:
สายการผลิตนำร่องและงานวิจัยและพัฒนาที่ทดสอบรูปแบบเซลล์ใหม่หรือรายการวัสดุใหม่
โรงงานประกอบโมดูลขนาดเล็กที่ไม่มีโครงสายพานหลัก
สายการผลิตที่แยกเครื่องสตริงเกอร์และสถานีวางออกจากกันโดยเจตนาด้วยเหตุผลด้านการจัดตาราง
กำลังการผลิตสำรอง: หากเครื่องสตริงเกอร์อินไลน์หยุด เครื่องยังคงผลิตจากถาดได้
การสลับระหว่างสองโหมดเป็นการเลือกการตั้งค่า ไม่ใช่เครื่องที่แตกต่างกัน นั่นหมายความว่าสายการผลิตสามารถเริ่มแบบสแตนด์อโลนและเปลี่ยนเป็นอินไลน์ในภายหลังเมื่อปริมาณเพิ่มขึ้น โดยไม่ต้องซื้อเครื่องมือที่สอง
ความเข้ากันได้กับเทคโนโลยีเซลล์ เครื่องนี้กำหนดสเปกสำหรับเทคโนโลยีเซลล์สี่ประเภทที่ครองการผลิตโมดูลในปัจจุบัน:
TOPCon — กระแสหลักในปัจจุบันสำหรับโมดูลประสิทธิภาพสูง; เครื่องรองรับเวเฟอร์ที่บางกว่าซึ่งเซลล์เหล่านี้ใช้
BC (back-contact) — สตริงแบบ back-contact สามารถอัปเกรดด้วยสถานีถอดกระดาษฉนวน 2+2 เนื่องจากเลย์เอาต์ BC ต้องจัดการกระดาษคั่นระหว่างการวาง
PERC — เทคโนโลยีที่มั่นคงยังคงใช้งานในสัดส่วนกำลังการผลิตติดตั้งที่มาก
HJT — เซลล์เฮเทอโรจังก์ชันไวต่ออุณหภูมิ ซึ่งเป็นเหตุผลที่ระบบเชื่อมใช้การทำความร้อนด้วยคลื่นแม่เหล็กไฟฟ้าความถี่สูงพร้อมการควบคุมอุณหภูมิแบบวงปิดแทนโปรไฟล์ความร้อนแบบคงที่
ช่วงความหนาของเซลล์คือ 0.13–0.25 mm ซึ่งครอบคลุมทิศทางเวเฟอร์บางที่อุตสาหกรรมกำลังมุ่งไป
ช่วงขนาดโมดูล: 10 W ถึง 600 W เครื่องครอบคลุมโมดูลขนาดเล็กตั้งแต่ประมาณ 10 W — ประเภทที่ใช้ในไฟสวน ชุดออฟกริดขนาดเล็ก และผลิตภัณฑ์สำหรับผู้บริโภค — ไปจนถึง 600 W ขึ้นไปสำหรับโมดูลระดับสาธารณูปโภค ความยาวสตริงอยู่ที่ 300 mm ถึง 2,500 mm ขึ้นอยู่กับรุ่น และความกว้างสตริง 83 mm ถึง 210 mm
ช่วงนี้สำคัญเพราะทำให้เครื่องเดียวสามารถให้บริการสายผลิตภัณฑ์ที่รวมทั้งโมดูลผู้บริโภคขนาดเล็กและแผงขนาดเต็ม แทนที่จะต้องมีเครื่องมือแยกสำหรับแต่ละประเภท
ช่วงรุ่นและข้อมูลจำเพาะ ห้ารุ่นครอบคลุมตั้งแต่โมดูลขนาดเล็กไปจนถึงโมดูลขนาดใหญ่:
ข้อมูลจำเพาะ SAW-300A SAW-400A SAW-500A SAW-500L SAW-600A ขนาดโมดูล (ยาว × กว้าง) ≤1580 × 850 มม. ≤1600 × 1150 มม. ≤1950 × 1150 มม. ≤2500 × 1150 มม. ≤2500 × 1250 มม. ความยาวสาย 300–1500 มม. 300–1600 มม. 300–1950 มม. 300–2500 มม. 600–2500 มม. ความกว้างสาย 83–210 มม. 83–210 มม. 83–210 มม. 83–210 มม. 166–210 มม. เวลารอบ ≤15 วินาที/กลุ่ม ≤15 วินาที/กลุ่ม ≤15 วินาที/กลุ่ม ≤15 วินาที/กลุ่ม ≤16 วินาที/กลุ่ม หัวเชื่อม 4+1 6 6 5 6 การวางตำแหน่ง เชิงกล + ไฟเบอร์ออปติก เชิงกล + ไฟเบอร์ออปติก เชิงกล + ไฟเบอร์ออปติก เชิงกล + ไฟเบอร์ออปติก การมองเห็นด้วย CCD กำลังไฟฟ้า AC380V/50Hz, 8 kW AC380V/50Hz, 8 kW AC380V/50Hz, 8 kW AC380V/50Hz, 8 kW AC380V/50Hz, 10 kW ขนาดเครื่องจักร (ยาว×กว้าง×สูง) 6780×1676×1400 มม. 6560×1676×1400 มม. 6560×1676×1400 มม. 8560×1676×1400 มม. 5700×4800 มม. (หลายส่วน)
ข้อมูลจำเพาะที่ใช้ร่วมกันในทุกรุ่น พารามิเตอร์ ค่า อัตราการแตกหักของเซลล์ ≤3‰ (เซลล์เกรด A) ความหนาของเซลล์ 0.13–0.25 มม. ข้อมูลจำเพาะของริบบอนบัส 4–8 × 0.15 มม. วิธีการเชื่อม การเชื่อมด้วยคลื่นแม่เหล็กไฟฟ้าความถี่สูง การทาฟลักซ์ การจุ่มริบบอน โหมดการทำงาน แบบอินไลน์ (เชื่อมต่อกับเครื่องร้อยสาย) หรือแบบตั้งลำพัง (โหลดถาด) อัตราความล้มเหลวของเครื่องจักร ≤3% ระบบไฟฟ้า PLC + จอสัมผัส + เซอร์โว + โมดูลเชิงเส้น HMI จอสัมผัสพร้อมการตั้งค่าพารามิเตอร์เชิงตัวเลขแบบรวมศูนย์ การแจ้งเตือนข้อขัดข้อง การแจ้งเตือนข้อขัดข้องแบบเรียลไทม์; คำเตือนการมี/ไม่มีริบบอน ความปลอดภัย การป้องกันด้วยม่านแสงทั่วพื้นที่ทำงาน การจ่ายอากาศ 0.6–0.8 MPa, 300 L/min, อากาศอัดแห้ง, ทางเข้าขนาด 12 มม. สีเครื่องจักร สีขาวจราจร ซอฟต์แวร์ พัฒนาขึ้นภายในบริษัท; อัปเกรดฟรีตลอดอายุการใช้งาน
ส่วนประกอบหลัก เครื่องจักรนี้ใช้ส่วนประกอบทั้งในประเทศและนำเข้าแบบผสมผสาน โดยเลือกเพื่อความสะดวกในการซ่อมบำรุงมากกว่ายี่ห้อ:
ส่วนประกอบ แหล่งผลิต / ผู้ผลิต ฟังก์ชัน โครงเหล็ก ในประเทศ, Q235 โครงเครื่องจักร มอเตอร์เซอร์โว ในประเทศ โมดูลเชิงเส้น หัวเชื่อม ในประเทศ, ผลิตตามสั่ง การทำความร้อนด้วยคลื่นแม่เหล็กไฟฟ้าความถี่สูง เซ็นเซอร์ นำเข้า การกำหนดตำแหน่งและการตรวจจับ ส่วนประกอบนิวเมติก AirTAC / SMC เครื่องจักรทั้งชุด เบรกเกอร์วงจร Chint ระบบควบคุม คอนแทคเตอร์ AC Schneider ระบบควบคุม จอสัมผัส MCGS, 10″ ระบบควบคุม รางนำและสกรู WON 1620 โมดูล X/Y
วัสดุสิ้นเปลืองและการบำรุงรักษา มีสามรายการที่มีกำหนดการเปลี่ยนที่ชัดเจน ซึ่งทำให้การบำรุงรักษาตามแผนเป็นเรื่องง่าย:
รายการ ข้อมูลจำเพาะ ช่วงเวลาที่แนะนำ หัวดูด — 30 วัน สายพาน PTFE 90 วัน ไส้กรองอากาศ AFC30 90 วัน
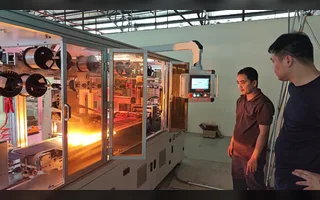
ชมเครื่องจักรทำงาน
คลิปด้านล่างแสดงเครื่องจักรกำลังวางสายเซลล์และบัดกรีริบบอนบัสในรอบเดียว
การเลือกระหว่างรุ่นต่างๆ การเลือกรุ่นขึ้นอยู่กับโมดูลที่ใหญ่ที่สุดที่คุณต้องการผลิต และว่าคุณต้องการการกำหนดตำแหน่งด้วยระบบมองเห็นหรือไม่:
SAW-300A — โมดูลขนาดเล็กและสายการผลิตขนาดกะทัดรัด; จุดเริ่มต้นของกลุ่มผลิตภัณฑ์
SAW-400A — รูปแบบมาตรฐาน 60 เซลล์และ 72 เซลล์ ที่ความยาวสายสูงสุด 1600 มม.
SAW-500A — สายที่ยาวขึ้นถึง 1950 มม. ยังคงอยู่ในความยาวเครื่อง 6560 มม.
SAW-500L — ความกว้างเดียวกับ 500A แต่ขยายถึงสาย 2500 มม.; สำหรับโมดูลขนาดใหญ่
SAW-600A — รูปแบบที่กว้างที่สุด (สูงสุด 2500 × 1250 มม.) และเป็นรุ่นเดียวที่มีการกำหนดตำแหน่งด้วยระบบมองเห็น CCD ซึ่งเป็นตัวเลือกที่ดีกว่าเมื่อรูปแบบเซลล์เปลี่ยนแปลงบ่อย
เกี่ยวกับ Ooitech Ooitech จัดหาอุปกรณ์สายการผลิตแผงโซลาร์แบบครบวงจรและโซลูชันการผลิต ตั้งแต่เครื่องจักรเดี่ยวไปจนถึงสายการประกอบโมดูลขนาด 5 MW ถึง 1 GW ครบชุด พร้อมการออกแบบอุปกรณ์ การจัดส่ง การติดตั้ง การฝึกอบรมผู้ปฏิบัติงาน และการสนับสนุนหลังการขาย หากต้องการหารือว่าเครื่องวางสายและบัดกรีบัสเหมาะกับสายการผลิตของคุณหรือไม่ ติดต่อทีมงาน Ooitech .