วิธีการทดสอบริบบอน PV: ขนาด ความแข็งแรง ความสามารถในการบัดกรี
สารบัญ
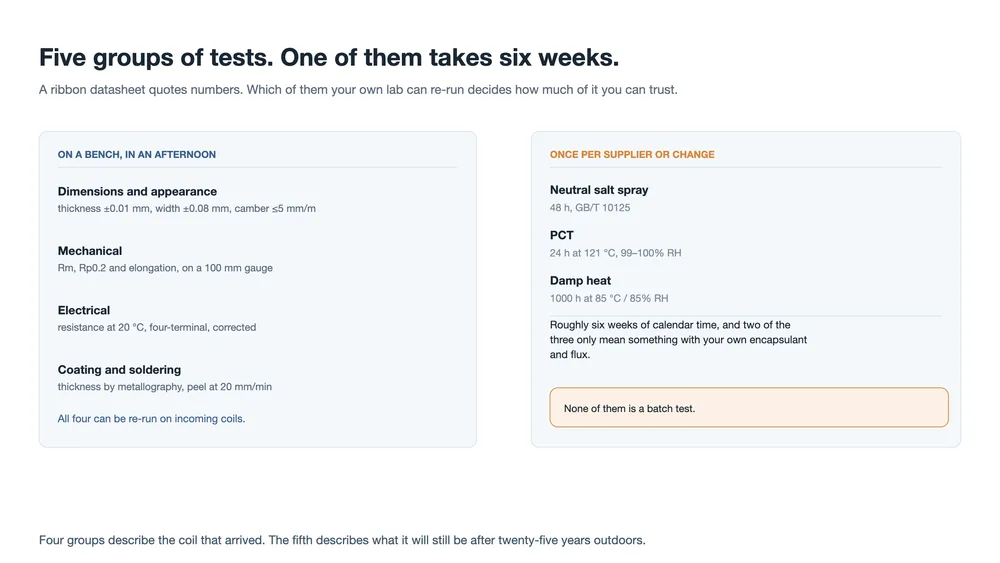
คำตอบสั้น: เอกสารข้อมูลจำเพาะของริบบอนเขียนขึ้นโดยอ้างอิงเอกสารภาษาจีนสองฉบับ คือ GB/T 31985 และ T/CPIA 0005-2017 และการทดสอบห้ากลุ่มของทั้งสองฉบับไม่เทียบเท่ากัน มิติ สมบัติเชิงกล สมบัติทางไฟฟ้า และการเคลือบ สามารถทดสอบซ้ำกับขดลวดที่เข้ามาได้ทั้งหมดภายในบ่ายเดียว ส่วนการทดสอบสเปรย์เกลือ PCT และความชื้นร้อนใช้เวลาประมาณหกสัปดาห์ และเป็นการตัดสินรอยต่อระหว่างริบบอนกับวัสดุห่อหุ้มมากกว่าตัวริบบอนเอง ตัวเลขที่ชี้ขาดว่ารอยแตกจะเกิดที่เซลล์หรือไม่ นั่นคือ Rp0.2 กลับไม่ปรากฏในมาตรฐานทั้งสองฉบับ แต่ต้องเจรจากัน
หน้าก่อนหน้าสี่หน้าในชุดนี้ครอบคลุมเรื่อง ริบบอนทำหน้าที่อะไร, ริบบอนทำจากอะไร, ริบบอนขึ้นรูปอย่างไร, และวิธีดึงและการเคลือบ ไม่มีหน้าใดตอบคำถามที่วิศวกรคุณภาพถามเมื่อพาเลตมาถึงเลย: ตัวเลขใดในเอกสารข้อมูลจำเพาะนี้ที่ฉันตรวจสอบเองได้ และฉันต้องทำอย่างไรเมื่อผลของฉันกับของผู้จัดหาไม่ตรงกัน
คำตอบเริ่มจากเอกสารสองฉบับ GB/T 31985 เป็นมาตรฐานแห่งชาติสำหรับริบบอนโฟโตวอลเทอิกชุบดีบุก ส่วน T/CPIA 0005-2017 เป็นฉบับของสมาคมอุตสาหกรรมที่ออกโดยสมาคมอุตสาหกรรมโฟโตวอลเทอิกแห่งประเทศจีน และทั้งสองใช้กรอบเดียวกันคือห้ากลุ่ม ภายใต้กรอบนี้มีมาตรฐานวิธีทดสอบที่ระบุว่าการวัดแต่ละอย่างทำจริงอย่างไร: GB/T 228.1 สำหรับการทดสอบแรงดึง GB/T 3048.2 สำหรับความต้านทาน GB/T 6462 และ GB/T 16921 สำหรับความหนาเคลือบ GB/T 10125 สำหรับสเปรย์เกลือ
ข้อควรระวังก่อนลงรายละเอียด T/CPIA 0005 ถูกเขียนขึ้นในยุคที่ริบบอนแบนครองปริมาณเกือบทั้งหมด ข้อกำหนดเกี่ยวกับลวดกลมมีน้อย และริบบอนขึ้นรูปแทบไม่ปรากฏในนั้น หากคุณซื้อลวด MBB หรือ 0BB มาตรฐานให้จุดเริ่มต้นมากกว่าคำตอบ และข้อตกลงทางเทคนิคต้องรับผิดชอบส่วนที่เหลือ รูปแบบนี้เกิดซ้ำ: มาตรฐานกำหนดขั้นต่ำ ส่วนข้อตกลงกำหนดค่าที่ใช้ปฏิบัติ
ห้ากลุ่มไม่ใช่การทดสอบชนิดเดียวกัน
อ่านรายการแบบผิวเผินจะดูเหมือนห้าหมวดหมู่ที่เท่ากัน แต่ถ้าอ่านตามสิ่งที่การทดสอบนั้นทำให้ล้มเหลวได้ จะแบ่งออกเป็นสองส่วน สี่กลุ่มอธิบายขดลวดที่มาถึง: รูปทรง ความแข็งแรง ความต้านทาน และการเคลือบ ส่วนกลุ่มที่ห้าอธิบายว่าขดลวดนั้นจะเป็นอย่างไรหลังจากผ่านความชื้นร้อนและเกลือมาแล้วยี่สิบห้าปี ซึ่งขึ้นอยู่กับวัสดุห่อหุ้มและฟลักซ์พอ ๆ กับตัวริบบอน
การแบ่งนี้กำหนดแผนการสุ่มตัวอย่างของคุณก่อนที่คุณจะดูตารางความถี่ด้วยซ้ำ สี่กลุ่มแรกทดสอบซ้ำได้ทุกครั้งที่รับล็อตโดยไม่ต้องหยุดการผลิต ส่วนกลุ่มที่ห้าเป็นแบบทดสอบรายล็อตไม่ได้เลย เพราะหนึ่งพันชั่วโมงไม่ใช่ช่วงเวลาของแบตช์
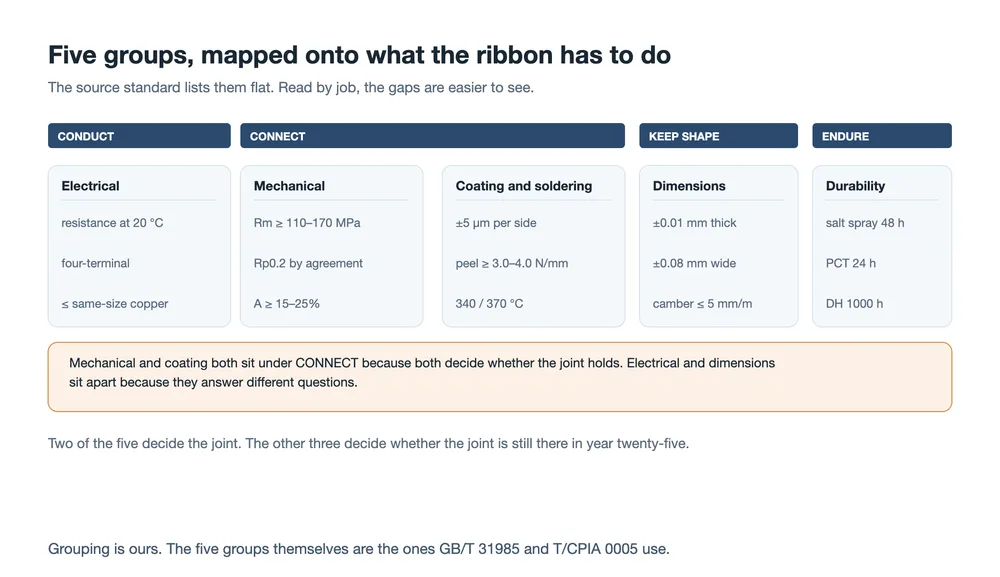
การจับคู่ข้างต้นเป็นของเรา ไม่ใช่ของมาตรฐาน มีประโยชน์ด้วยเหตุผลเดียว: ทำให้เห็นจุดว่างได้ชัดเจน สองกลุ่มตัดสินว่ารอยต่อจะเกิดขึ้นหรือไม่ สามกลุ่มตัดสินว่ารอยต่อยังอยู่หรือไม่ในปีที่ยี่สิบห้า ในห้ากลุ่มนี้มีเพียงกลุ่มเดียวที่เป็นการทดสอบตามช่วงเวลาการผลิต
| กลุ่ม | สิ่งที่ตัดสิน | มาตรฐานวิธีทดสอบ | ความถี่ที่สมจริง |
|---|---|---|---|
| มิติและลักษณะภายนอก | ตำแหน่งของริบบอนในเครื่องต่อสตริง และปริมาณทองแดงที่นำกระแส | GB/T 31985, T/CPIA 0005 | ทุกครั้งที่รับล็อต |
| เชิงกล | ความเค้นที่ถ่ายทอดไปยังเซลล์ และความเสียหายจากการจัดการที่ทนได้ | GB/T 228.1 | ทุกครั้งที่รับล็อต |
| ไฟฟ้า | การสูญเสียจากความต้านทานภายในโมดูล | GB/T 3048.2 | รายเดือนหรือตามสัดส่วนล็อต |
| การเคลือบและการบัดกรี | รอยต่อจะเกิดขึ้นหรือไม่ | GB/T 6462, GB/T 16921 | ความหนาทุกครั้งที่รับล็อต การลอกทดสอบรายเดือน |
| สิ่งแวดล้อม | รอยต่อและพอลิเมอร์รอบ ๆ จะทนอยู่ได้หรือไม่ | GB/T 10125 และข้อกำหนดการเสื่อมสภาพสองข้อ | เมื่อเปลี่ยนผู้จัดหา เปลี่ยนการเคลือบ เปลี่ยนฟิล์ม |
มิติและลักษณะภายนอก: ราคาถูก รวดเร็ว และเป็นจุดที่ข้อพิพาทส่วนใหญ่เริ่มต้น
สำหรับริบบอนแบน ตัวเลขมีไม่มาก ค่าเผื่อความหนาคือ ±0.01 mm และค่าเผื่อความกว้าง ±0.08 mm ความโค้งด้านข้าง ซึ่งผู้จัดหาจีนเรียกว่าการงอเคียว ต้องไม่เกิน 5 mm ต่อเมตร ลักษณะภายนอกอนุญาตให้มีรูเข็มหรือจุดตะกรันได้ไม่เกินสามจุดต่อ 10 cm โดยแต่ละจุดเล็กกว่า 0.5 mm² และต้องไม่มีการเปลี่ยนสีจากการออกซิเดชันหรือการชุบที่ไม่ทั่วถึง
ความโค้งคือตัวที่สร้างปัญหา ริบบอนที่งอจะไม่วิ่งตรงผ่านเครื่องต่อสตริง และริบบอนที่เบี่ยงออกด้านข้างทำให้เกิดความล้มเหลวสองอย่างพร้อมกัน: รอยต่อที่วางผิดตำแหน่ง และริบบอนเปลือยในจุดที่ควรมีรอยต่อ ทั้งสองอย่างมองเห็นได้บนสายการผลิต และทั้งสองอย่างมองไม่เห็นในเอกสารข้อมูลจำเพาะ
สำหรับลวดกลม พารามิเตอร์สามตัวคือเส้นผ่านศูนย์กลาง ความกลม และความตรง และตรงนี้ไมโครมิเตอร์แบบมือถือไม่เพียงพออีกต่อไป เราได้คำนวณเลขคณิตไว้ใน หน้าที่ว่าด้วยการผลิตริบบอน: ลวดที่ต่ำกว่าค่าปกติ 0.01 mm มีความต้านทานสูงขึ้น 12.1% ที่ 0.18 mm เทียบกับ 8.2% ที่ 0.26 mm และ 6.0% ที่ 0.35 mm ค่าเผื่อสัมบูรณ์เดียวกันมีต้นทุนสูงขึ้นเมื่อลวดเล็กลง การวัดต่อเนื่องด้วยเกจเลเซอร์มีอยู่ก็ด้วยเหตุผลนี้เอง การวัดสี่จุดด้วยไมโครมิเตอร์ไม่สามารถจับลวดที่เป็นรูปไข่หรือที่เบี้ยวไปตลอดความยาวได้
จากนั้นกับดักด้านนิยามที่สร้างข้อโต้แย้งมากกว่าค่าเผื่อใด ๆ เส้นผ่านศูนย์กลางในใบตรวจสอบของคุณคือเส้นผ่านศูนย์กลางที่เคลือบแล้วหรือแกนทองแดง ทั้งสองต่างกันเป็นสองเท่าของความหนาเคลือบ คือหลายสิบไมโครเมตรที่ปลายล่างของช่วง หากเอกสารข้อมูลจำเพาะระบุ 0.26 mm แต่เกจของคุณอ่านได้ 0.272 mm คุณไม่ได้พบข้อบกพร่อง แต่คุณพบนิยาม เขียนเกณฑ์อ้างอิงลงในข้อตกลงแล้วข้อโต้แย้งก็หายไป
เชิงกล: Rm, Rp0.2 และแถวที่มาตรฐานเว้นว่างไว้
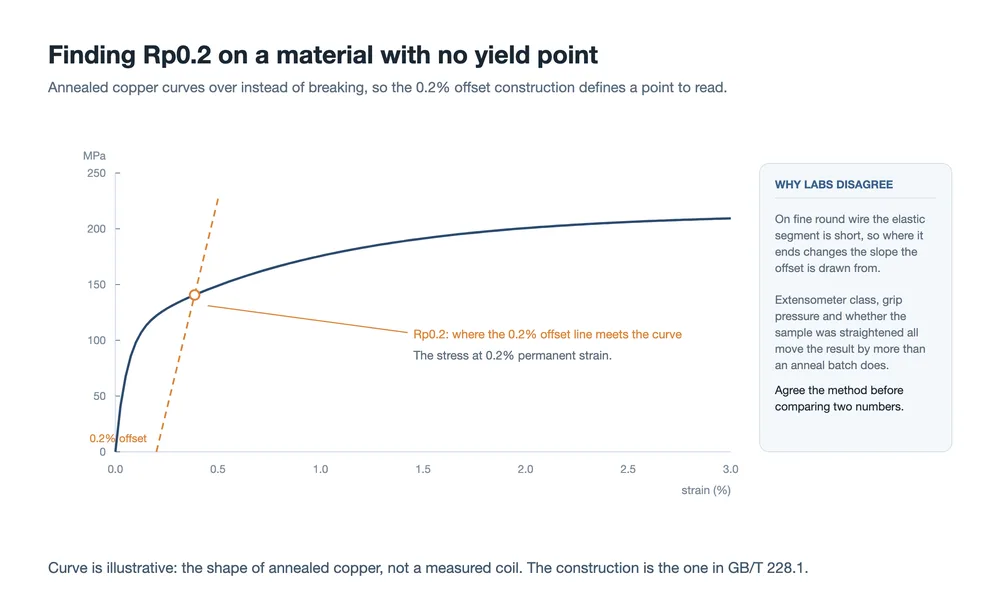
การทดสอบแรงดึงตามมาตรฐาน GB/T 228.1 บนความยาวเกจ 100 mm ให้ค่าตัวเลขสามค่าพร้อมกัน ความแข็งแรงดึง Rm คือความเค้นสูงสุดก่อนที่ชิ้นงานทดสอบจะขาด ซึ่งบ่งบอกว่าแถบตัวนำทนต่อการใช้งานหนักได้มากเพียงใด การยืดตัว A คือความเครียด ณ จุดขาด ซึ่งบ่งบอกว่ามันยืดได้ไกลเพียงใดก่อนที่จะเสียสภาพ ความแข็งแรงคราก Rp0.2 คือความเค้นที่ความเครียดถาวร 0.2% และบ่งบอกว่าแถบตัวนำส่งแรงต่อไปยังเซลล์ได้มากเพียงใดก่อนที่มันจะเริ่มยอมตัว
| คุณสมบัติ (T/CPIA 0005) | ตัวเชื่อมต่อ แบบนุ่ม | ตัวเชื่อมต่อ แบบนุ่มพิเศษ | ริบบอนบัสบาร์ |
|---|---|---|---|
| Rm ความหนามากกว่า 0.15 mm | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm ความหนา 0.15 mm หรือน้อยกว่า | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| การยืดตัว A มากกว่า 0.15 mm | ≥25% | ≥20% | ≥25% |
| การยืดตัว A 0.15 mm หรือน้อยกว่า | ≥15% | ≥15% | ≥18% |
| Rp0.2 | ตามข้อตกลง | ตามข้อตกลง | ไม่ระบุ |
ดูที่แถวสุดท้าย คุณสมบัติที่ควบคุมโดยตรงที่สุดว่าเซลล์จะแตกร้าวระหว่างการบัดกรีหรือไม่ คือคุณสมบัติที่มาตรฐานเลือกที่จะไม่กำหนดไว้ มีเหตุผลอยู่ นั่นคือ ช่วงที่เหมาะสมจะเปลี่ยนไปตามความหนาของเซลล์และกระบวนการบัดกรี ดังนั้นตัวเลขเพียงค่าเดียวจะผิดสำหรับใครบางคน แต่เหตุผลนั้นก็เป็นคำเตือนเช่นกัน ซัพพลายเออร์ที่ใบรับรองไม่ได้ระบุ Rp0.2 ไม่ได้ละเว้นตัวเลขโดยบังเอิญ ช่วงที่เหมาะสมนั้นเอง และเหตุใดทั้งสองปลายของช่วงจึงสำคัญ มีอธิบายไว้ใน หน้าวัสดุ.
การวัดเองก็ละเอียดอ่อนกว่าที่เห็น ทองแดงอบอ่อนไม่มีจุดครากที่ชัดเจนให้อ่านจากกราฟ จึงใช้วิธีออฟเซต 0.2% คือ ลากเส้นขนานกับส่วนยืดหยุ่น เริ่มจากความเครียด 0.2% แล้วอ่านความเค้นที่เส้นตัดกับกราฟ บนลวดขนาด 0.20 mm ส่วนยืดหยุ่นนั้นสั้น ซึ่งหมายความว่าความชันที่เส้นออฟเซตคัดลอกมานั้นถูกกำหนดจากข้อมูลเพียงเล็กน้อยเท่านั้น ชั้นของเครื่องวัดการยืดตัว แรงกดของตัวจับยึด และว่าชิ้นงานถูกทำให้ตรงก่อนจับยึดหรือไม่ ล้วนส่งผลต่อคำตอบ ทั้งสองห้องปฏิบัติการอาจมีความสามารถทั้งคู่แต่ยังคงให้ผลต่างกันมากกว่าความแปรปรวนของล็อตการผลิต
เงื่อนไขเป็นส่วนหนึ่งของวิธีการ และเป็นสิ่งแรกที่ต้องเปรียบเทียบเมื่อสองห้องปฏิบัติการให้ผลไม่ตรงกัน ทดสอบที่ 23 °C และความชื้นสัมพัทธ์ 50% บนความยาวเกจ 100 mm และควบคุมอัตราเป็นสองช่วง คือ 5 mm/min จนถึงความเครียดประมาณ 2% หรือระยะเคลื่อนที่ 2 mm แรก จากนั้น 10 ถึง 20 mm/min สำหรับส่วนที่เหลือ ห้องปฏิบัติการที่ทดสอบทั้งกระบวนการที่ 20 mm/min จะอ่านค่า Rm ได้สูงกว่าและการยืดตัวต่ำกว่าบนลวดเส้นเดียวกัน เพราะวัสดุมีเวลาคลายตัวน้อยกว่า ไม่มีค่าใดผิด ทั้งสองตอบคำถามที่ต่างกัน สิ่งที่ผิดคือการนำมาเปรียบเทียบกัน ซึ่งเป็นสิ่งที่เกิดขึ้นเมื่อใบรับรองและผลทดสอบขาเข้าถูกวางเทียบกันโดยไม่มีวิธีการกำกับ
แรงดึงไม่ใช่การทดสอบเชิงกลเพียงอย่างเดียวที่ควรทำ การทดสอบดัดซ้ำจะพับแถบตัวนำรอบแกนที่มีเส้นผ่านศูนย์กลางคงที่จนกระทั่งหัก และรายงานจำนวนรอบ มันหยาบ มันเร็ว และมันจับสิ่งที่การดึงครั้งเดียวทำไม่ได้ นั่นคือ สารเคลือบที่แตกร้าวและแกนที่แข็งตัวเพิ่มขึ้น ณ จุดที่แถบตัวนำผ่านลูกกลิ้งนำทาง แถบตัวนำที่รอดจากการม้วนแต่เสียสภาพที่เครื่องร้อยสาย มักล้มเหลวในการทดสอบนี้ก่อนที่จะล้มเหลวอย่างอื่น
ด้านไฟฟ้า: การแก้ไขที่เปลี่ยนคำตัดสิน
วัดความต้านทานด้วยวิธีใน GB/T 3048.2 ในทางปฏิบัติเป็นการวัดแบบสี่ขั้ว สองขั้วนำกระแสและอีกสองขั้วอ่านแรงดัน ดังนั้นความต้านทานที่ขั้วกระแสจึงไม่ส่งผลต่อผลลัพธ์ ข้อกำหนดเป็นการเปรียบเทียบมากกว่าค่าสัมบูรณ์ ที่ 20 °C แถบตัวนำต้องมีความต้านทานไม่มากกว่าตัวนำทองแดงที่มีขนาดเดียวกัน เพื่ออ้างอิง ทองแดงอบอ่อน TU1 อยู่ที่ 0.017241 Ω·mm²/m ซึ่งเท่ากับ 1.7241 µΩ·cm นั่นคือเหตุผลที่ข้อกำหนดขาเข้าสำหรับแถบตัวนำทองแดงชุบดีบุกมักระบุเพดานไว้ที่ 1.72 µΩ·cm สารเคลือบไม่ควรทำให้สูญเสียสภาพนำไฟฟ้า มีแต่พื้นที่หน้าตัดที่มันแทนที่เท่านั้น
ตอนนี้คือส่วนที่มักถูกข้ามไป ค่าสัมประสิทธิ์อุณหภูมิของความต้านทานของทองแดงอยู่ที่ประมาณ 3.93×10⁻³ ต่อ °C ซึ่งประมาณ 0.4% ต่อองศา วัดขดลวดที่อุณหภูมิห้องปฏิบัติการ 28 °C โดยไม่แก้ไข ค่าที่อ่านได้จะสูงเกินไปประมาณ 3.1% ความคลาดเคลื่อนนั้นมีขนาดเท่ากับความคลาดเคลื่อนของเส้นผ่านศูนย์กลางที่เราคำนวณไว้ในหน้าถัดไป และชี้ไปในทางที่ผิด นั่นคือ ขดลวดที่ดีล้มเหลว หรือขดลวดที่ก้ำกึ่งผ่านได้หากห้องเย็น
การแก้ไขใช้เพียงบรรทัดเดียว คือ หารค่าที่วัดได้ด้วย 1 + 0.00393 × (t − 20) โดย t คืออุณหภูมิระหว่างการทดสอบ คำแนะนำของมาตรฐานให้อ่านค่าห้าครั้งที่ 20 ± 5 °C แล้วหาค่าเฉลี่ยนั้นมีอยู่ด้วยเหตุผลเดียวกัน ทั้งสองขั้นตอนไม่ยาก ทั้งสองขั้นตอนถูกละเลยบ่อยพอที่ค่าความต้านทานที่ไม่ระบุอุณหภูมิทดสอบจะไม่ถือเป็นการวัด
สารเคลือบและการบัดกรี: สองตัวเลขและหนึ่งกราฟ
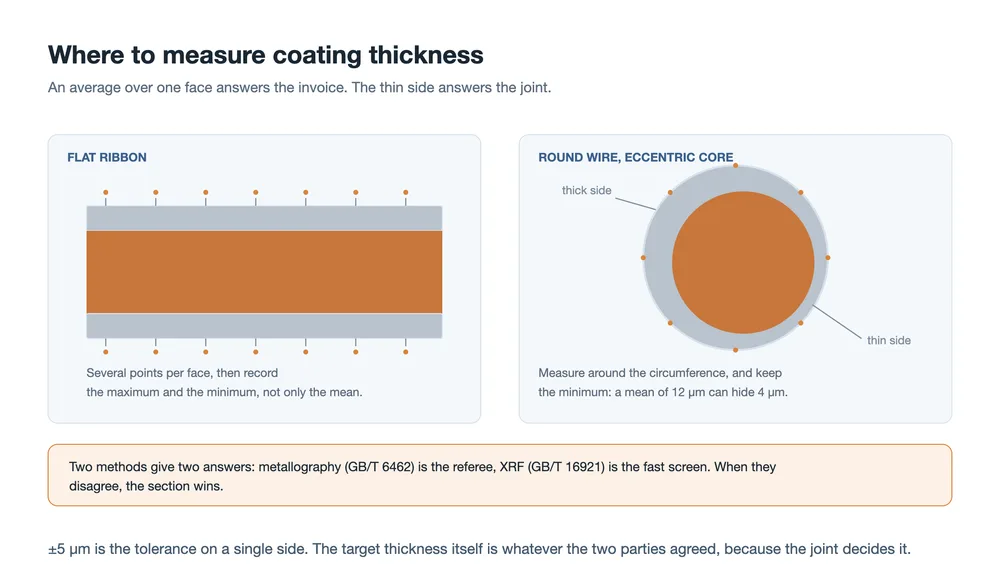
ความหนาของสารเคลือบวัดได้สองวิธี ภาคตัดขวางทางโลหะวิทยา (GB/T 6462) ตัด ฝัง และขัดแถบตัวนำแล้วอ่านชั้นเคลือบใต้กล้องจุลทรรศน์ การเรืองรังสีเอกซ์ (GB/T 16921) วัดโดยไม่ทำลายตัวอย่างและใช้เวลาเพียงไม่กี่วินาที ซึ่งเป็นเหตุผลที่ใช้บนสายการผลิต เมื่อทั้งสองวิธีให้ผลไม่ตรงกัน ภาคตัดขวางเป็นตัวตัดสิน มาตรฐานอนุญาต ±5 µm ต่อหน้าเดียว และปล่อยให้ความหนาเป้าหมายเป็นข้อตกลงระหว่างสองฝ่าย เพราะรอยต่อเป็นตัวกำหนด
บนลวดกลม การอ่านค่าหนึ่งหรือสองครั้งไม่ถือเป็นการวัด หากแกนวางเยื้องศูนย์ในสารเคลือบ ค่าเฉลี่ยตลอดภาคตัดขวางอาจยอมรับได้อย่างสมบูรณ์ในขณะที่ด้านหนึ่งบาง ด้านที่บางนั้นคือด้านที่ประสานมีวัสดุให้ทำงานน้อยที่สุด และเป็นด้านที่ล้มเหลว วัดรอบเส้นรอบวง และบันทึกค่าต่ำสุดพร้อมกับค่าเฉลี่ย
ก่อนที่จะบัดกรีเซลล์ใด ๆ การตรวจสอบการเปียกจะตอบคำถามที่ถูกกว่าก่อน บัดกรีแถบหนึ่งเส้นแล้ววัดมุมสัมผัสของรอยเชื่อม: ต่ำกว่า 90° แสดงว่าบัดกรีแผ่และยึดติดแล้ว ที่ 90° หรือสูงกว่าแสดงว่าเป็นเม็ดกลมและเพียงวางอยู่บนพื้นผิว มุมสัมผัสเป็นตัวแทนบ่งชี้ ไม่ใช่ข้อกำหนด แต่เป็นวิธีที่เร็วที่สุดในการแยกปัญหาสารเคลือบออกจากปัญหากระบวนการ หากล็อตหนึ่งเป็นเม็ดกลมบนเซลล์ทดสอบที่ล็อตก่อนหน้าเปียกได้ แถบหรือการจัดเก็บแถบคือผู้ต้องสงสัย ไม่ใช่หัวแร้ง การออกซิไดซ์ของสารเคลือบระหว่างการจัดเก็บ ดีบุกที่ไม่สม่ำเสมอ และชั้นที่บางเกินไป ล้วนปรากฏที่นี่ก่อน
ความสามารถในการบัดกรีวัดด้วยการลอก บัดกรีแถบยาวหนึ่งช่วงเข้ากับเซลล์ทดสอบมาตรฐาน จากนั้นดึงกลับที่ 180° และบันทึกแรง T/CPIA 0005 กำหนดเงื่อนไข: ความเร็วลอก 20 mm/min ความยาวที่บัดกรีอย่างน้อย 20 mm โดยมีช่วงราบคงที่อย่างน้อย 15 mm บัดกรีที่ 340 ± 5 °C สำหรับบัดกรีมีตะกั่ว หรือ 370 ± 5 °C สำหรับบัดกรีปลอดตะกั่ว ค่าที่ยอมรับได้คือความแข็งแรงลอกเฉลี่ยอย่างน้อย 4.0 N/mm สำหรับมีตะกั่ว และ 3.0 N/mm สำหรับปลอดตะกั่ว
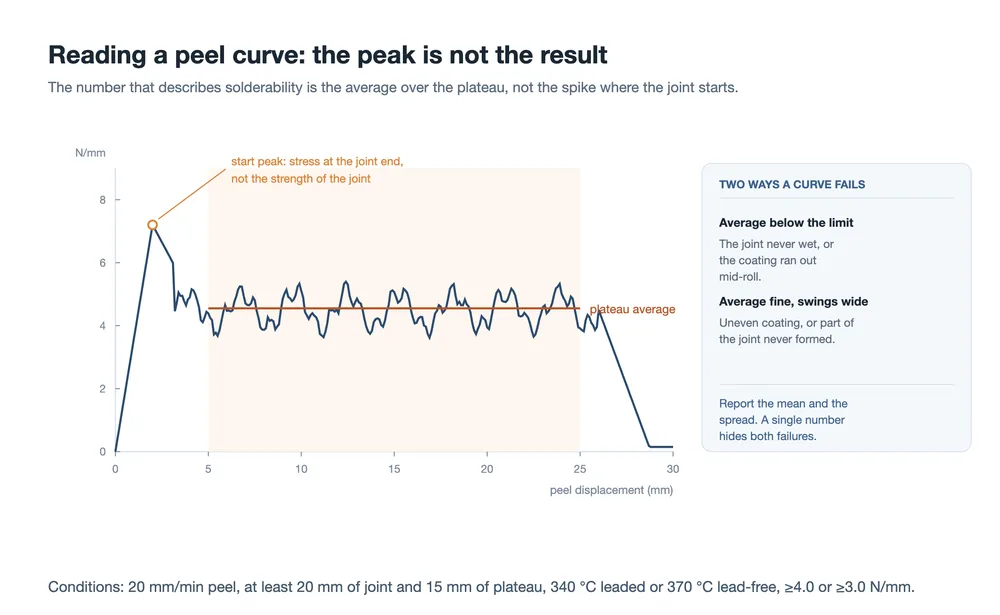
อ่านช่วงราบ ไม่ใช่พีค พีคแรกเกิดจากการกระจุกตัวของความเค้นที่ปลายรอยต่อ และไม่ได้บอกอะไรเกี่ยวกับส่วนที่เหลือ สิ่งที่สำคัญคือค่าเฉลี่ยตลอดช่วงคงที่ และจากนั้นคือการกระจายภายในช่วงนั้น กราฟที่มีค่าเฉลี่ยยอมรับได้แต่แกว่งมากมักหมายความว่าสารเคลือบไม่สม่ำเสมอตลอดความยาว หรือรอยต่อบางส่วนไม่เคยเปียกเลย ทั้งสองกรณีผ่านการตรวจด้วยตัวเลขเดียว และทั้งสองกรณีล้มเหลวในภาคสนาม
การทดสอบสองแบบที่แตกต่างกันใช้คำว่าลอกร่วมกัน และตัวเลขของทั้งสองไม่สามารถเทียบกันได้ แบบข้างต้นวัดความสามารถในการบัดกรีของแถบที่ 20 mm/min ความแข็งแรงลอกของอิเล็กโทรดระดับเซลล์ที่โรงงานโมดูลใช้เป็นไปตามเอกสารอื่น คือ T/CSTM 00461-2022 ที่ 300 ถึง 800 mm/min พร้อมค่าที่ยอมรับได้ต่างกัน และวัดการรวมกันของแถบ เส้นกริด และกระบวนการ ผู้จัดจำหน่ายที่อ้างตัวเลขการลอกโดยไม่ระบุความเร็วและชิ้นงานทดสอบได้อ้างตัวเลขที่ไม่สามารถระบุตำแหน่งได้
| สิ่งที่วัด | ความเร็วลอก | สิ่งที่บอกคุณ | เป็นปัญหาของใคร |
|---|---|---|---|
| ความสามารถในการบัดกรีของแถบ (T/CPIA 0005) | 20 mm/min | สารเคลือบจะเปียกและยึดได้หรือไม่ | ผู้จัดจำหน่ายแถบ |
| การลอกอิเล็กโทรดเซลล์ (T/CSTM 00461) | 300-800 mm/min | รอยต่อที่คุณสร้างจริงจะยึดได้หรือไม่ | แถบ เซลล์ และกระบวนการร่วมกัน |
ด้านสิ่งแวดล้อม: การทดสอบไม่เกี่ยวกับแถบ
ห้าข้อกำหนดครอบคลุมความทนทาน และวิธีที่ตัดสินนั้นคือส่วนที่น่าสนใจ
| การทดสอบ | เงื่อนไข | วิธีตัดสิน |
|---|---|---|
| การพ่นเกลือแบบกลาง | 48 h ตาม GB/T 10125 | ระดับการป้องกัน 10 ระดับรูปลักษณ์อย่างน้อย 4 ไม่มีสีเหลือง ดำ พอง หรือลอก |
| PCT | 121 °C, 99-100% RH, 24 h | ไม่มีสีเหลืองหรือดำชัดเจนภายใน 10 mm ทั้งสองข้างของแถบ |
| ความร้อนชื้น | 85 °C, 85% RH, 1000 h | เกณฑ์เดียวกัน |
| การหมุนเวียนความร้อน | −40 °C ถึง +85 °C ทำซ้ำ | วัดแรงลอกและความต้านทานใหม่หลังรอบทดสอบ ไม่มีการแยกรอยต่อ ไม่มีความต้านทานอนุกรมเพิ่มขึ้น |
| การจัดเก็บที่อุณหภูมิสูง | 150 °C, 1000 h ระดับเซลล์ทดสอบ | การคงอยู่ของความแข็งแรงลอก และไม่มีการเติบโตที่วัดได้ของชั้นอินเตอร์เมทัลลิก |
สองข้อสุดท้ายไม่ได้ตรวจสอบแถบ แต่ตรวจสอบสิบมิลลิเมตรทั้งสองข้างของแถบ ซึ่งก็คือสารห่อหุ้มและรอยต่อประสาน นั่นคือทางเลือกที่ตั้งใจ และบอกว่าการทดสอบนี้มีไว้เพื่ออะไร สารเคลือบแถบ เศษฟลักซ์ และสารห่อหุ้มทำปฏิกิริยากันภายใต้ความร้อนและความชื้น ผลผลิตที่มองเห็นได้ของปฏิกิริยานั้นคือแถบสีเหลืองหรือขอบสีดำข้างแถบ การทดสอบแถบเปล่าในเตาอบจะพลาดสิ่งนี้ไปโดยสิ้นเชิง
ผลในทางปฏิบัติคือการทดสอบเหล่านี้ต้องทำกับรายการวัสดุของคุณเอง ผลการพ่นเกลือบนเซลล์ทดสอบของผู้จัดจำหน่ายบอกคุณว่าสารเคลือบทนต่อการกัดกร่อนได้ แต่ไม่ได้บอกคุณว่าเกิดอะไรขึ้นเมื่อสารเคลือบนั้นอยู่ใต้ EVA หรือ POE ของคุณ พร้อมเศษฟลักซ์ของคุณ ที่ 85 °C เป็นเวลาหกสัปดาห์ พฤติกรรมความชื้น-ร้อนของโมดูลมีรายละเอียดเพิ่มเติมในหน้า โหมดความล้มเหลว DH1000, และรายการทดสอบที่กว้างขึ้นอยู่ใน ภาพรวมการทดสอบความน่าเชื่อถือ.
แผนการตรวจรับสามระดับ
เมื่อกำหนดวิธีการแล้ว แผนก็ตามมาจากต้นทุนเวลาของแต่ละการทดสอบ สามระดับครอบคลุมเกือบทุกกรณีจริง
| ระดับ | ความถี่ | รายการ |
|---|---|---|
| ล็อต | ทุกล็อตที่เข้ามา | รูปลักษณ์ ขนาด (เส้นผ่านศูนย์กลางหรือความหนาและความกว้าง) แรงดึง (Rm, Rp0.2, A) ความหนาสารเคลือบ |
| เป็นระยะ | รายเดือน หรือสัดส่วนของล็อต | ความต้านทาน แรงลอก ความโค้ง ความกลม |
| การนำเข้าและการเปลี่ยนแปลง | ผู้จัดจำหน่ายใหม่ ข้อกำหนดใหม่ การเปลี่ยนแปลงกระบวนการ | การพ่นเกลือ PCT ความชื้น-ร้อน ความเข้ากันได้กับฟิล์มและฟลักซ์ของคุณ |
สี่นิสัยทำให้แผนทำงานได้ดีกว่าตารางเพียงอย่างเดียว
สุ่มตัวอย่างทั้งสองปลายของขดลวด การอบอ่อนและการชุบดีบุกจะคลาดเคลื่อนตอนเริ่มเดินเครื่องและตอนเปลี่ยนขดลวด และตัวอย่างจากชั้นพันนอกสุดคือจุดที่สภาวะชั่วคราวเหล่านั้นผ่านไปแล้ว
ติดตามการกระจาย ไม่ใช่คำตัดสิน ล็อตที่ผ่านไม่ใช่ล็อตที่เสถียร การพล็อตค่าเฉลี่ยและการกระจายของแต่ละสมบัติตลอดยี่สิบล็อตจะแสดงการอบอ่อนที่คลาดเคลื่อนได้นานก่อนที่ล็อตใดล็อตหนึ่งจะล้มเหลวต่อขีดจำกัด
ควบคุมการจัดเก็บ สารเคลือบออกซิไดซ์เมื่อเปิดขดลวด และความสามารถในการบัดกรีลดลงตามไปด้วย ขดลวดที่ผ่านตอนมาถึงอาจล้มเหลวบนสายการผลิตสี่สัปดาห์ต่อมา และรายงานจะโทษเครื่องร้อยแถบ บันทึกวันที่เปิดและเก็บคลังให้แห้ง
รู้ว่าเครื่องบอกอะไรคุณไม่ได้ เครื่องร้อยแถบตรวจสอบการวางตำแหน่งและกระบวนการ ไม่ใช่ความแข็งแรงรอยต่อ ดังที่ คำอธิบายกลไก ระบุไว้: ไม่มีชิ้นส่วนใดบนเครื่องวัดการลอก นั่นคือเหตุผลที่การทดสอบการลอกมีอยู่นอกสายการผลิต บนเซลล์ทดสอบ และเหตุผลที่เครื่องอย่าง เครื่องร้อยแถบ AM050FH การวิ่งไปจนถึงขีดจำกัดของตัวเองไม่ใช่หลักฐานว่าข้อต่อนั้นดี
สิ่งที่ควรอยู่ในข้อตกลงทางเทคนิค
มาตรฐานกำหนดค่าพื้นฐานและวิธีการ ทุกสิ่งทุกอย่างที่ตัดสินว่าห้องแล็บสองแห่งจะเห็นตรงกันหรือไม่นั้นต้องเขียนแยกไว้ต่างหาก ในทางปฏิบัติรายการนั้นสั้น:
- เกณฑ์เส้นผ่านศูนย์กลางหรือความหนา: แบบเคลือบ หรือแกนทองแดง
- ช่วง Rp0.2 ที่มีทั้งขีดจำกัดล่างและขีดจำกัดบน พร้อมความยาวเกจและวิธีออฟเซตที่ใช้หาค่า
- แรงลอกเป็น N/mm หรือ N พร้อมนิยามความกว้างสำหรับลวดกลม ความเร็วในการลอก และอุณหภูมิการบัดกรี
- ความหนาเคลือบเป้าหมายต่อด้าน นอกเหนือจากค่าความคลาดเคลื่อน
- ขีดจำกัดความกลมและความตรงสำหรับลวดกลม ซึ่งมาตรฐานปล่อยไว้เปิด
- อุณหภูมิที่รายงานค่าความต้านทาน และสูตรการแก้ค่า
- ตำแหน่งการสุ่มตัวอย่าง รวมถึงว่าจะรวมปลายขดหรือไม่
- ใช้สารห่อหุ้มและฟลักซ์ใดในการทดสอบด้านสิ่งแวดล้อม
ไม่มีข้อใดในนี้ที่แปลกประหลาด แต่ละข้อที่ปล่อยไว้ไม่เขียน ได้ก่อให้เกิดความขัดแย้งที่ใช้เวลาแก้ไขนานกว่าการทดสอบเสียอีก
คำถามที่เกิดขึ้นในทางปฏิบัติ
ฉันใช้ T/CPIA 0005 กับลวดกลมได้ไหม
ใช้เป็นจุดเริ่มต้น ไม่ใช่เป็นข้อกำหนดที่สมบูรณ์ เอกสารนี้เขียนขึ้นโดยอิงกับริบบอนแบน เส้นผ่านศูนย์กลาง ความกลม ความตรง และเกณฑ์ N/mm สำหรับหน้าตัดกลม ล้วนต้องตกลงกันระหว่างสองฝ่าย สำหรับลวด MBB และ 0BB รูปร่างและจำนวนเส้นลวดสำคัญพอที่ข้อกำหนดริบบอนแบนจะใช้แทนไม่ได้
ทำไมค่า Rp0.2 ของฉันจึงต่างจากของผู้จัดหา
โดยปกติเป็นเพราะวิธี ไม่ใช่เพราะโลหะ เปรียบเทียบความยาวเกจ การสร้างออฟเซต ชั้นของเอกซ์เทนโซมิเตอร์ แรงกดของตัวจับ และว่าชิ้นงานถูกทำให้ตรงหรือไม่ บนลวดเส้นเล็กส่วนยืดหยุ่นนั้นสั้น ความแตกต่างเล็กน้อยในการตั้งค่าจึงขยับผลลัพธ์ได้มากกว่าการเปลี่ยนล็อตการอบอ่อน ตกลงวิธีกันก่อน หากตัวเลขยังต่างกัน จึงค่อยดูที่ขดลวด
ควรระบุแรงลอกเป็น N หรือ N/mm
N/mm ทำให้เป็นมาตรฐานตามความกว้าง ซึ่งชัดเจนสำหรับริบบอนแบน สำหรับลวดกลมไม่มีความกว้างให้หาร ผู้จัดหาบางรายจึงรายงานเป็น N และบางรายหารด้วยเส้นผ่านศูนย์กลางหรือแถบระบุขนาด ธรรมเนียมใดก็ใช้ได้ แต่ตัวเลขที่ไม่มีธรรมเนียมกำกับใช้ไม่ได้ หน้า ribbon and flux page ระบุหน่วยตามที่ผู้จัดหามักระบุไว้
ใช้ XRF แทนการตัดภาคตัดขวางได้ดีพอไหม
สำหรับการคัดกรองบนไลน์ ใช่ ในฐานะบันทึก ไม่ได้ XRF รวดเร็วและไม่ทำลายชิ้นงาน และจะจับขดลวดที่บางอย่างเป็นระบบได้ แต่จะแยกแกนเยื้องศูนย์บนลวดกลมได้ไม่เหมือนภาคตัดขวางขัดเรียบ และมาตรฐานกำหนดให้ภาคตัดขวางเป็นตัวชี้ขาดเมื่อทั้งสองขัดแย้งกัน เก็บภาคตัดขวางไว้สำหรับระดับการนำเข้าและสำหรับข้อพิพาท
ทำไมเกณฑ์การพ่นเกลือจึงดูห่างจากริบบอนสิบมิลลิเมตร
เพราะความล้มเหลวที่สนใจอยู่ที่รอยต่อ ไม่ใช่บนโลหะ ริบบอนอาจต้านทานการกัดกร่อนได้แต่ยังทำให้ฟิล์มรอบข้างเปลี่ยนสี และริบบอนอาจเปลี่ยนสีได้ในขณะที่ข้อต่อยังยึดอยู่ การตัดสินแถบทั้งสองข้างของริบบอนคือวิธีที่มาตรฐานแปลงปัญหาที่รอยต่อให้เป็นสิ่งที่มองเห็นและทำซ้ำได้
จำเป็นต้องทดสอบแรงดึงทุกๆ ล็อตจริงหรือ
มันคือสัญญาณเตือนล่วงหน้าที่ถูกที่สุดที่คุณมี การอบอ่อนเป็นกระบวนการที่มีแนวโน้มจะคลาดเคลื่อนระหว่างล็อตมากที่สุด และ Rp0.2 บวกการยืดตัวคือจุดที่ความคลาดเคลื่อนนั้นปรากฏก่อน ก่อนที่จะกลายเป็นการแตกของเซลล์ที่เครื่องร้อยเส้น การทดสอบแรงดึงใช้เวลาไม่กี่นาทีต่อล็อต ส่วนเหตุการณ์เซลล์แตกเสียเวลาหนึ่งกะ
บทสรุปสุดท้าย
ส่วนที่ยากของการทดสอบริบบอนไม่ใช่เครื่องมือ แต่คือการจัดแนว: คุณสมบัติใด สุ่มที่ไหน แก้ค่าอย่างไร ตัดสินเทียบกับอะไร เมื่อชุดข้อมูลสองชุดขัดแย้งกัน ลำดับที่ได้ผลคือตรวจวิธีก่อนแล้วจึงตรวจริบบอน ลำดับนี้ยืนยงในการตรวจรับสินค้ามานานพอที่ควรเขียนไว้ก่อนความขัดแย้งครั้งถัดไปจะเกิด ไม่ใช่หลัง
มาตรฐานบอกคุณว่าริบบอนต้องมีอย่างน้อยแค่ไหน ข้อตกลงบอกคุณว่าริบบอนนี้ต้องเป็นอย่างไรสำหรับไลน์นี้ เอกสารฉบับที่สองคือฉบับที่ตัดสินผลผลิต
การอ่านที่เกี่ยวข้อง:
- หน้าที่ของริบบอน PV: สามบทบาท หนึ่งการแลกเปลี่ยน
- วัสดุริบบอน PV: แกนทองแดง ความแข็ง และการเคลือบ
- โครงสร้างและประเภทของริบบอน PV: แบน กลม และขึ้นรูป
- วิธีการผลิต PV ribbon: การดึง การอบอ่อน และการชุบดีบุก
- ทำไมฟลักซ์จึงจำเป็นสำหรับการบัดกรีโฟโตวอลเทอิก
- ไลน์ขึ้นลวดและชุบดีบุกสำหรับริบบอน
- กลไกของเครื่องสตริงเซลล์แสงอาทิตย์: คู่มือแบบแยกตามโซน
- การทดสอบความชื้นและความร้อน DH1000: รูปแบบและกลไกความล้มเหลว
- การทดสอบความน่าเชื่อถือของโมดูล PV: รายการทั้งหมด
- จุดร้อน ไมโครแคร็ก และ PID: ความล้มเหลวของโมดูลแบบค่อยเป็นค่อยไปสามประการ
ค่าที่อ้างถึงในที่นี้มาจาก GB/T 31985 และ T/CPIA 0005-2017 ตามที่เผยแพร่ และจากมาตรฐานวิธีทดสอบที่ระบุชื่อในแต่ละหัวข้อ ค่าเหล่านี้บรรยายสิ่งที่เอกสารเหล่านั้นกำหนด ไม่ใช่การวัดผลิตภัณฑ์ของเราเอง และไม่ใช่สิ่งทดแทนฉบับปัจจุบันของมาตรฐานหรือข้อตกลงทางเทคนิคที่ลงนามแล้ว การคำนวณความต้านทาน 0.18 mm เป็นการคำนวณของเราเอง ซึ่งแสดงซ้ำในหน้าการผลิตริบบอน โดยสมมติทองแดงที่ 1.75×10⁻⁸ Ω·m ไม่นับการนำไฟฟ้าของสารเคลือบ และใช้ฮาล์ฟเซลล์ขนาด 182 mm การอ้างอิงข้อกำหนดสองรายการ คือ T/CPIA 0005-2017 และ T/CSTM 00461-2022 เป็นฉบับที่บังคับใช้ในขณะที่เขียนหน้านี้