คำตอบสั้น: เครื่องจักรผลิตแผงโซลาร์ถูกซื้อทีละสถานี ไม่ใช่เป็นชิ้นเดียว — แต่ละยูนิตรับผิดชอบการดำเนินการทางกายภาพหนึ่งอย่าง (การตัด การบัดกรี การวาง การยึดติด การปิดผนึก การทดสอบ) และมีโหมดความล้มเหลวของตัวเองเมื่อข้อกำหนดบางกว่าที่งานต้องการ
เครื่องจักรผลิตแผงโซลาร์เซลล์: คู่มือแนะนำทีละสถานี
สายการผลิตโมดูลดูเหมือนต่อเนื่อง แต่จริง ๆ แล้วเป็นห่วงโซ่ของเครื่องจักรอิสระ แต่ละเครื่องมีระบบการเคลื่อนที่และวิธีทำลายแผงของตัวเอง ผู้ซื้อที่มองเครื่องจักรผลิตแผงโซลาร์เป็นรายการใบเสนอราคาบรรทัดเดียวจะค้นพบความแตกต่างหลังการติดตั้ง เมื่อเครื่องทาบบาร์ทำสตริงหลุดหรือเครื่องลามิเนตกักอากาศไว้ที่ขอบ
การตัดเซลล์และการประมวลผลด้วยเลเซอร์
สถาปัตยกรรมแบบครึ่งเซลล์ แบบชิงเกิล และแบบแบ็กคอนแทกต์เริ่มต้นด้วยการดัดแปลงเซลล์แทนการประกอบ เลเซอร์สไครบ์และการแยกจะแบ่งเซลล์ออกเป็นครึ่งหรือแถบ เครื่องมือพาสซิเวชันขอบและการเปิดคอนแทกต์เตรียมพื้นผิวสำหรับการเชื่อมต่อ Ooitech สร้างกลุ่มนี้รอบตระกูล OLS-20E, SC-10C, SC-20A, SC-20D, SC-20P, GYM-HP8000 และ ECPC-C350 แต่ละรุ่นมีบทบาทเฉพาะตัว ไม่ใช่กล่องอเนกประสงค์เดียว
การตัดที่กำหนดข้อกำหนดไม่ครบจะล้มเหลวในขั้นถัดไป: รอยแยกที่ทิ้งไมโครแคร็กจะผ่านการตรวจด้วยสายตา แล้วล้มเหลวที่การลามิเนตหรือในภาพ EL ถามว่าควบคุมความลึกการสไครบ์เทียบกับความหนาเซลล์อย่างไร จัดการความโค้งของเซลล์อย่างไร มีการกำจัดเศษที่รอยตัดอย่างไร และการเปลี่ยนรูปแบบเป็นสูตรหรือการสร้างใหม่
เครื่องทาบบาร์-สตริงเกอร์
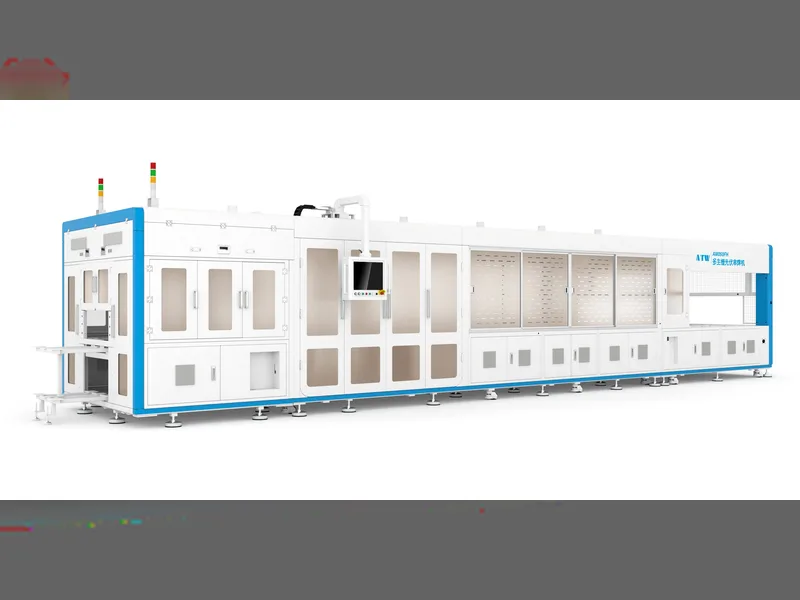
เครื่องทาบบาร์-สตริงเกอร์กำหนดคุณภาพทางไฟฟ้าของโมดูลทั้งหมด มันบัดกรีริบบอนลงบนบัสบาร์และเชื่อมเซลล์เป็นสตริง — เป็นสถานีเดียวที่การหมุนเวียนความร้อน ความแม่นยำในการวาง และแรงตึงริบบอนกระทำต่อชิ้นส่วนเดียวกันพร้อมกัน ช่วงรุ่นเป็นไปตามเทคโนโลยีเซลล์: AM050FH สำหรับ MBB ครึ่งเซลล์, SS-1500B และ SS-2500B สำหรับการสตริงกระแสหลัก, OSLB-1300 สำหรับเซลล์ BC, SL-1000 สำหรับ IBC และแบ็กคอนแทกต์, SL-30C สำหรับเลย์เอาต์แบบชิงเกิล
ความล้มเหลวมักไม่ dramatic — มันคือรอยต่อที่นำไฟฟ้าแต่มีความต้านทาน ความยาวสตริงที่กระจายมากพอที่จะทำให้หุ่นวางติดขัด หรือเซลล์แตกเพราะโปรไฟล์ถูกปรับสำหรับเพสต์อื่น ถามเกี่ยวกับการควบคุมโปรไฟล์การให้ความร้อนและความเย็น การตรวจสอบการวาง การควบคุมแรงตึงริบบอน การตรวจจับรอยต่อระหว่างกระบวนการ และวิธีตรวจสอบความถูกต้องของการเปลี่ยนสูตร ดู คู่มือการเลือกเครื่องทาบบาร์และสตริงเกอร์ สำหรับรายละเอียดเพิ่มเติม
การวางซ้อน
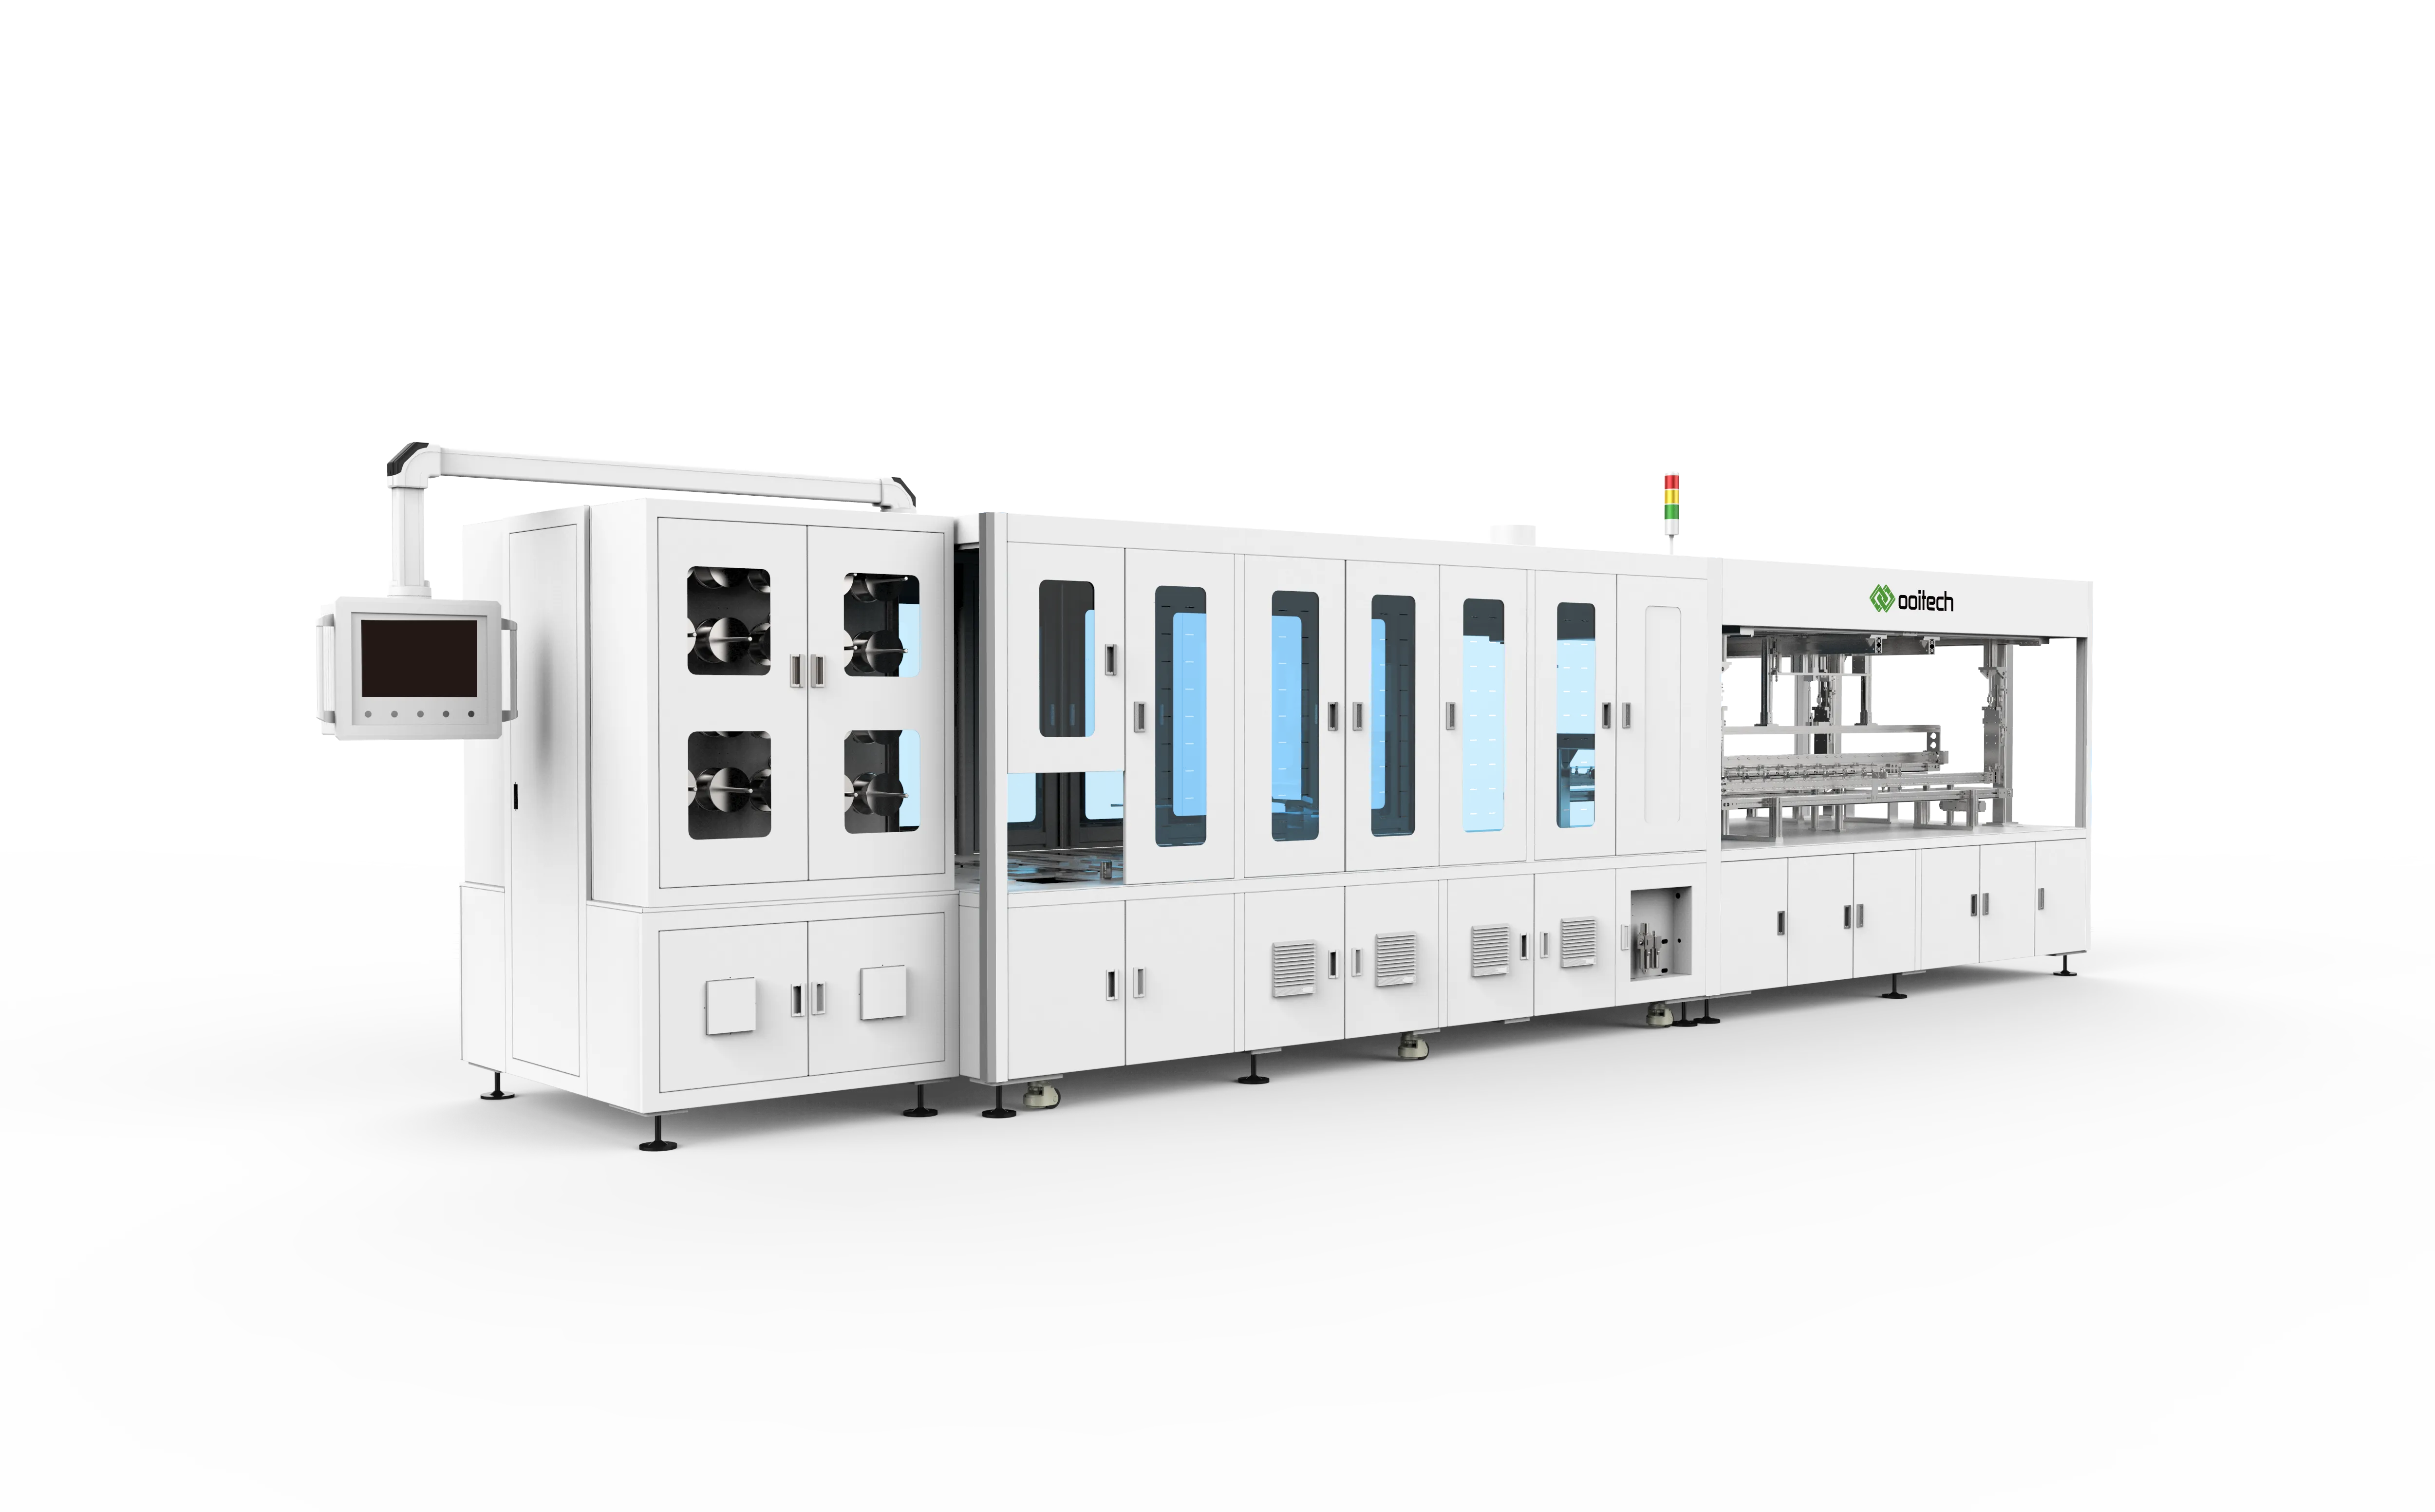
การวางเลย์อัปเปลี่ยนรายการวัสดุให้เป็นชั้นซ้อน: แก้ว, สารห่อหุ้ม, เมทริกซ์สตริง, สารห่อหุ้ม, แผ่นหลัง การวางด้วยมือเหมาะกับขนาดเล็ก เมื่อเกินกว่านั้นหุ่นยนต์จะเข้ามาแทน เพราะการวางด้วยมือไม่สามารถรักษาความสม่ำเสมอตลอดกะได้ Ooitech เสนอ WS-CL80D สำหรับการวาง MBB ครึ่งเซลล์ความเร็วสูง, HS-PBR สำหรับการวางสตริงด้วยหุ่นยนต์, SAW-100A สำหรับการวางและการบัสซิ่งรวมกัน และ ALU-HBL สำหรับเลย์เอาต์ที่รวมบัสซิ่ง
การวางที่กำหนดข้อกำหนดไม่ครบทำให้เกิดการเยื้องที่การลามิเนตยึดติดอย่างถาวร ถามว่าอ้างอิงขอบแก้วอย่างไร ยืนยันการมีอยู่ของสตริงอย่างไร เกิดอะไรขึ้นเมื่อการหยิบล้มเหลว และการตรวจด้วยภาพเกิดก่อนหรือหลังการวาง ดู เครื่องวางเลย์อัป WS-CL80D.
การเชื่อมต่อบัสบาร์
การบัสซิ่งบัดกรีปลายสตริงเข้าสู่รูปทรงบัสบาร์ที่ไปถึงกล่องต่อสาย — บัดกรีน้อย งานมาก เพราะทุกแอมแปร์ต้องผ่าน DH200-Y และ HDX200-P ครอบคลุมบทบาทการบัสซิ่งอัตโนมัติ
การบัสซิ่งที่อ่อนแอจะมองไม่เห็นจนถึงการวัดกำลังไฟฟ้า แล้วปรากฏเป็นโมดูลที่ต่ำกว่าเล็กน้อยและถูกโทษว่าเป็นความผิดของเซลล์แทนที่จะเป็นของเครื่องจักรผลิตแผงโซลาร์นี้ ถามว่าตำแหน่งบัสบาร์ถูกกำหนดเทียบกับปลายสตริงอย่างไร ควบคุมพลังงานการบัดกรีอย่างไร ตรวจสอบความต่อเนื่องอย่างไร และการเดินสายสำหรับการออกแบบโมดูลของคุณเข้ากันได้หรือไม่ ดู เครื่องบัสซิ่ง DH200-Y.
การเคลือบ
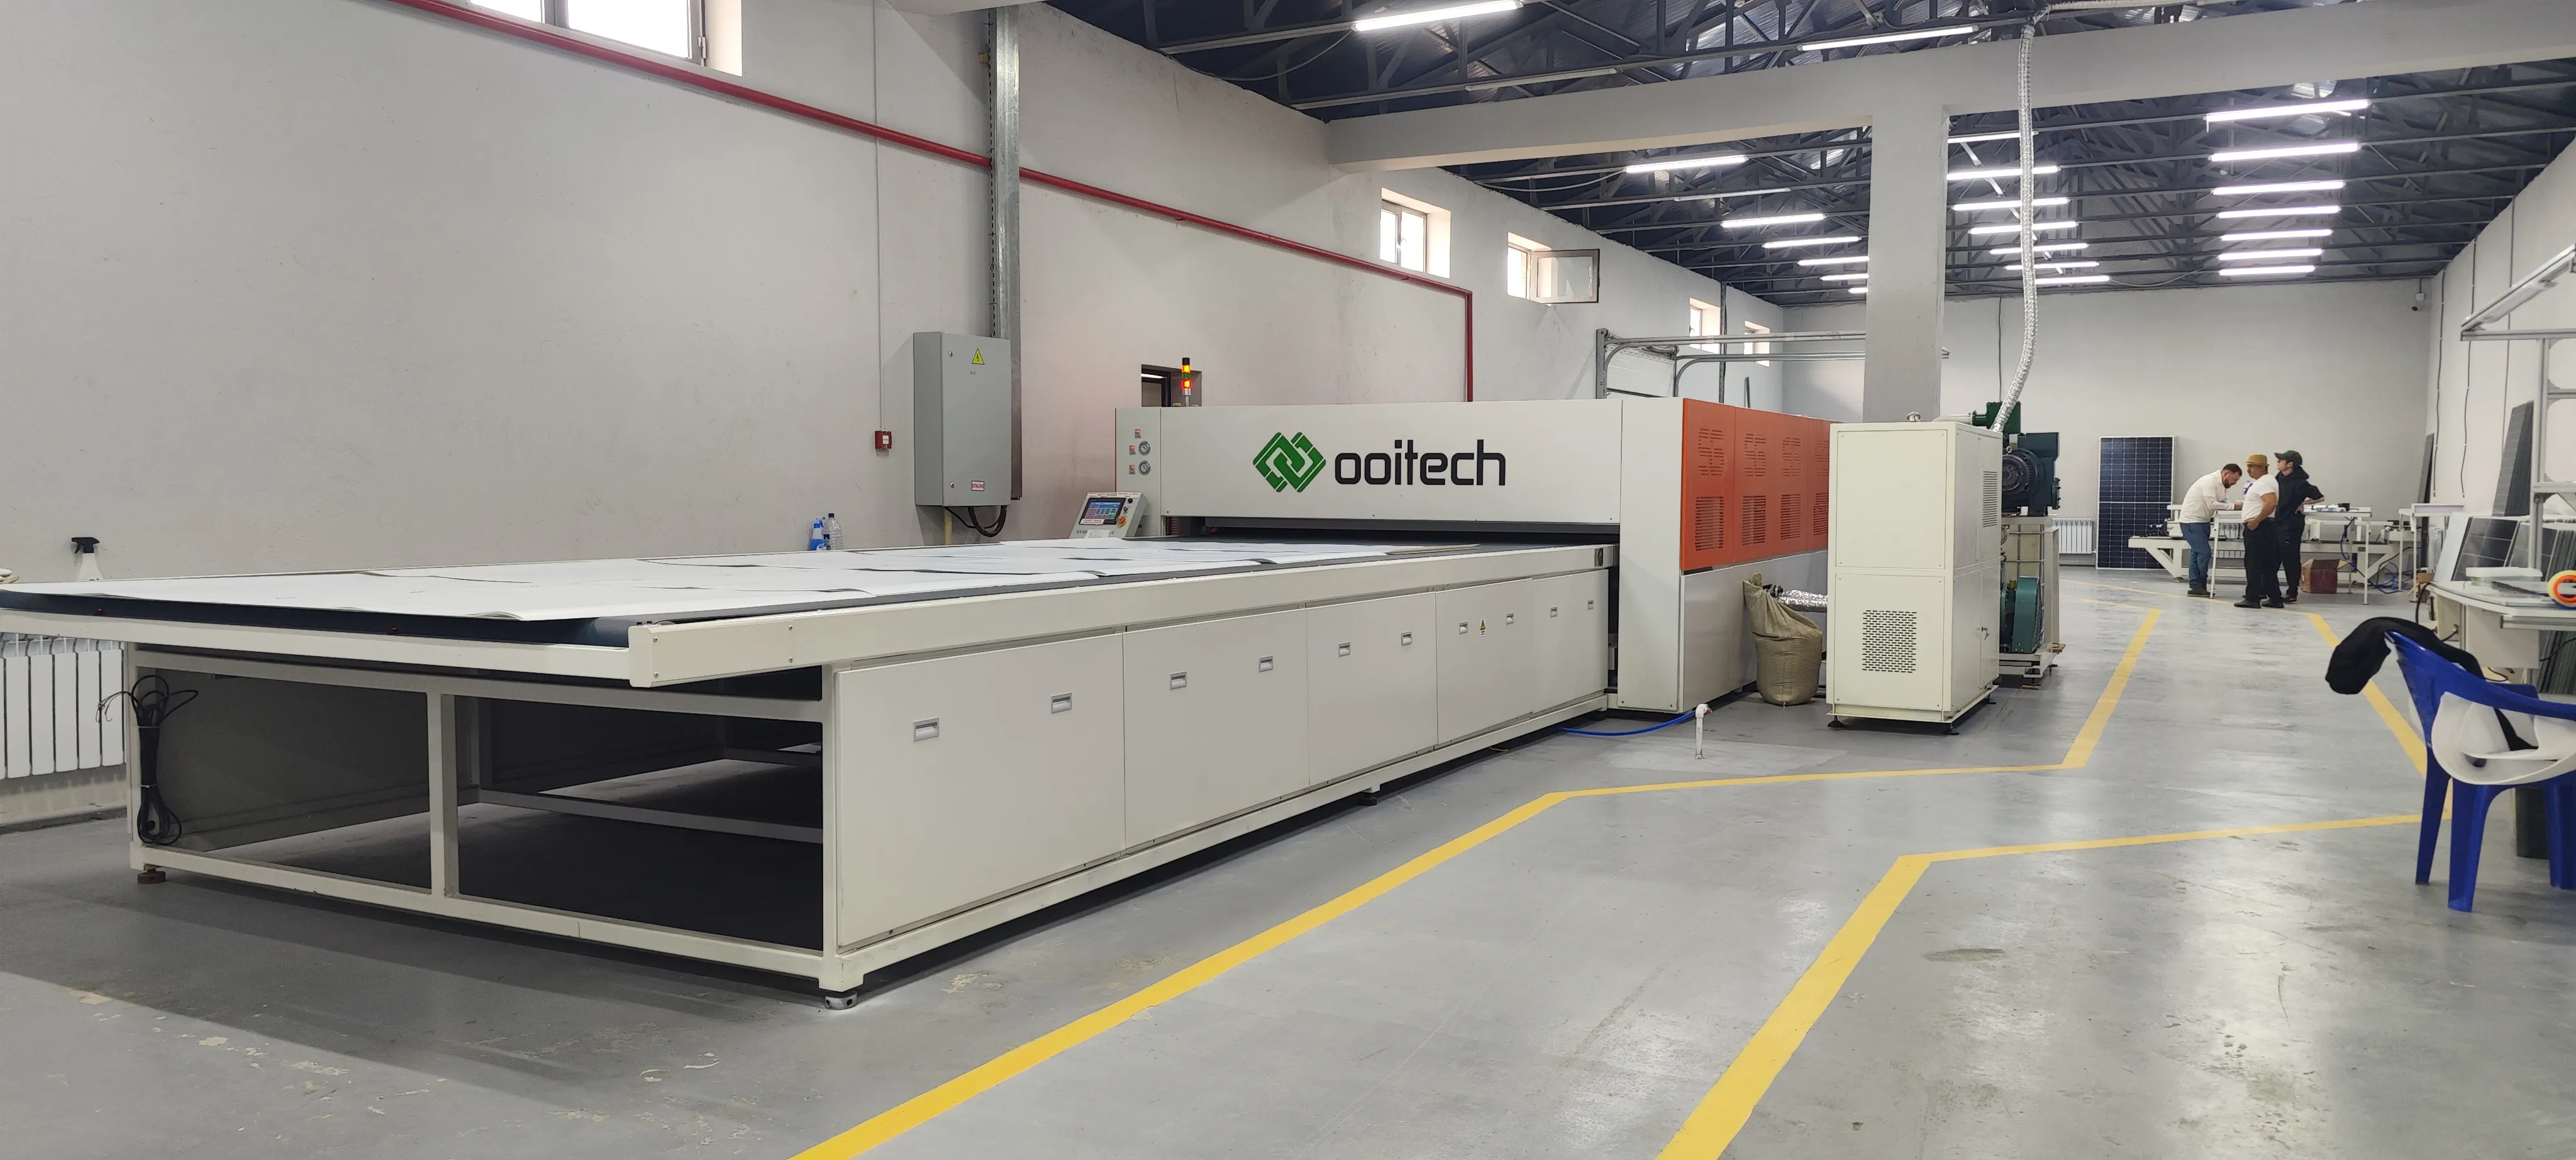
เครื่องลามิเนตเป็นเครื่องจักรผลิตแผงโซลาร์ที่ถูกประเมินต่ำที่สุดบ่อยครั้ง เพราะบนกระดาษมันคือเครื่องอัดที่มีความร้อน ในทางปฏิบัติมันคือเครื่องกำหนดโปรไฟล์สุญญากาศ อุณหภูมิ และความดัน และโปรไฟล์คือผลิตภัณฑ์ OTCY-2754DD เป็นการออกแบบสองห้องชั้นเดียวที่มุ่งเป้างาน BIPV; OCY-H600D เป็นเครื่องลามิเนตกึ่งอัตโนมัติสำหรับการดำเนินงานขนาดเล็ก
การลามิเนตที่กำหนดข้อกำหนดไม่ครบทำให้เกิดฟอง การไหลออก การเลื่อนของเซลล์ หรือแผ่นหลังที่ไม่เชื่อมขวางเต็มที่ — ทั้งหมดผ่านการมองผ่าน ๆ และล้มเหลวในการตรวจความชื้น-ความร้อนหรือ EL ในภายหลัง ถามว่าสูตรอนุญาตให้มีโซนทำความร้อนและขั้นความดันกี่ขั้น ดึงและรักษาสุญญากาศอย่างไร และบันทึกโปรไฟล์จริงเทียบกับค่าที่ตั้งไว้อย่างไร ดูเพิ่มเติมใน คู่มือการเลือกเครื่องลามิเนต.
การประกอบกรอบ
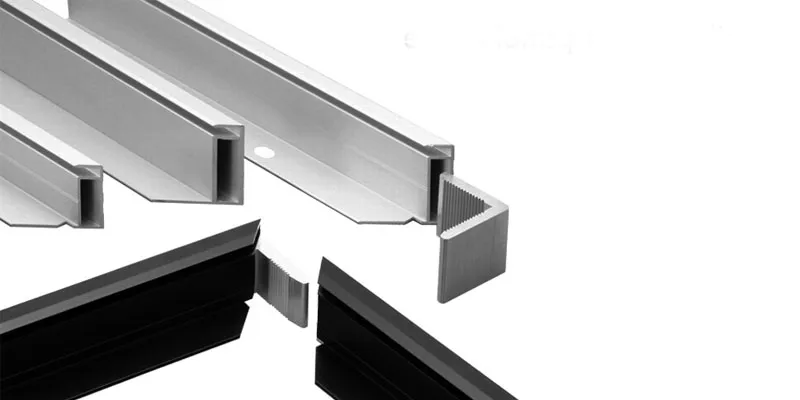
การใส่กรอบอัดกรอบลงบนแผงที่ลามิเนตแล้ว และบนเครื่องส่วนใหญ่จะจ่ายกาวโครงสร้างในรอบเดียวกัน ปริมาณและตำแหน่งของกาวกำหนดทั้งการยึดเชิงกลและการปิดผนึกความชื้น OTZK-A เป็นเครื่องใส่กรอบอัตโนมัติพร้อมการจ่ายกาวอัตโนมัติ
สถานีที่กำหนดข้อกำหนดไม่ครบจะทำให้รอยต่อขาดกาว ทำให้กรอบหลวมในภายหลัง หรือทากาวมากเกินไปจนกาวเปื้อนแก้ว ถามว่าควบคุมรูปทรงของกาวอย่างไร จัดการการชนกันที่มุมอย่างไร ตรวจจับกาวที่ขาดหายอย่างไร และเครื่องมือรองรับโปรไฟล์กรอบแบบใด รายละเอียดที่ เครื่องใส่กรอบ OTZK-A.
การเชื่อมกล่องต่อสายและการเติมกาว
มีการดำเนินการสองอย่างที่นี่ KS-01C ทำการเชื่อมกล่องต่อสาย การเชื่อมต่อจากบัสบาร์ไปยังขั้วกล่อง; SPZ-AB10S/JH ทำการเติมกาว อุดกล่องกันความชื้น สายการผลิตต้องการทั้งสองอย่าง และความล้มเหลวแตกต่างกัน: การเชื่อมเย็นเป็นความผิดทางไฟฟ้า การอุดที่ไม่สมบูรณ์เป็นความผิดจากการกัดกร่อนที่ปรากฏหลายเดือนต่อมา
ถามว่าเครื่องเชื่อมตรวจสอบรอยต่อแทนที่จะเพียงทำการเคลื่อนที่เสร็จสิ้นอย่างไร วัดปริมาตรการอุดอย่างไร รองรับกล่องจากซัพพลายเออร์ต่าง ๆ อย่างไร และมีการจัดการการบ่มระหว่างขั้นตอนอย่างไร ดู เครื่องเชื่อม KS-01C.
การทำความสะอาด
การทำความสะอาดอยู่ระหว่างการใส่กรอบและการทดสอบ กำจัดคราบฟลักซ์ รอยกาว และรอยจับต้องก่อนที่กล้อง EL จะถ่ายภาพแผง เป็นเครื่องจักรผลิตแผงโซลาร์ที่ถูกพูดถึงน้อยที่สุดบนสายการผลิตและเป็นเครื่องที่ถูกลดทอนเป็นการเช็ดด้วยมือบ่อยที่สุด — ยอมรับได้ในขนาดเล็ก แต่เป็นปัญหา yield เมื่อปริมาณเพิ่มขึ้น เพราะการเช็ดที่ไม่สม่ำเสมอจะกลายเป็นข้อบกพร่องเท็จ ถามว่าการทำความสะอาดเป็นแบบอินไลน์หรือไม่ แปรงหลีกเลี่ยงการทำรอยบนแก้วอย่างไร และวัสดุสิ้นเปลืองมีต้นทุนต่อแผงเท่าไร
การทดสอบ EL และ IV
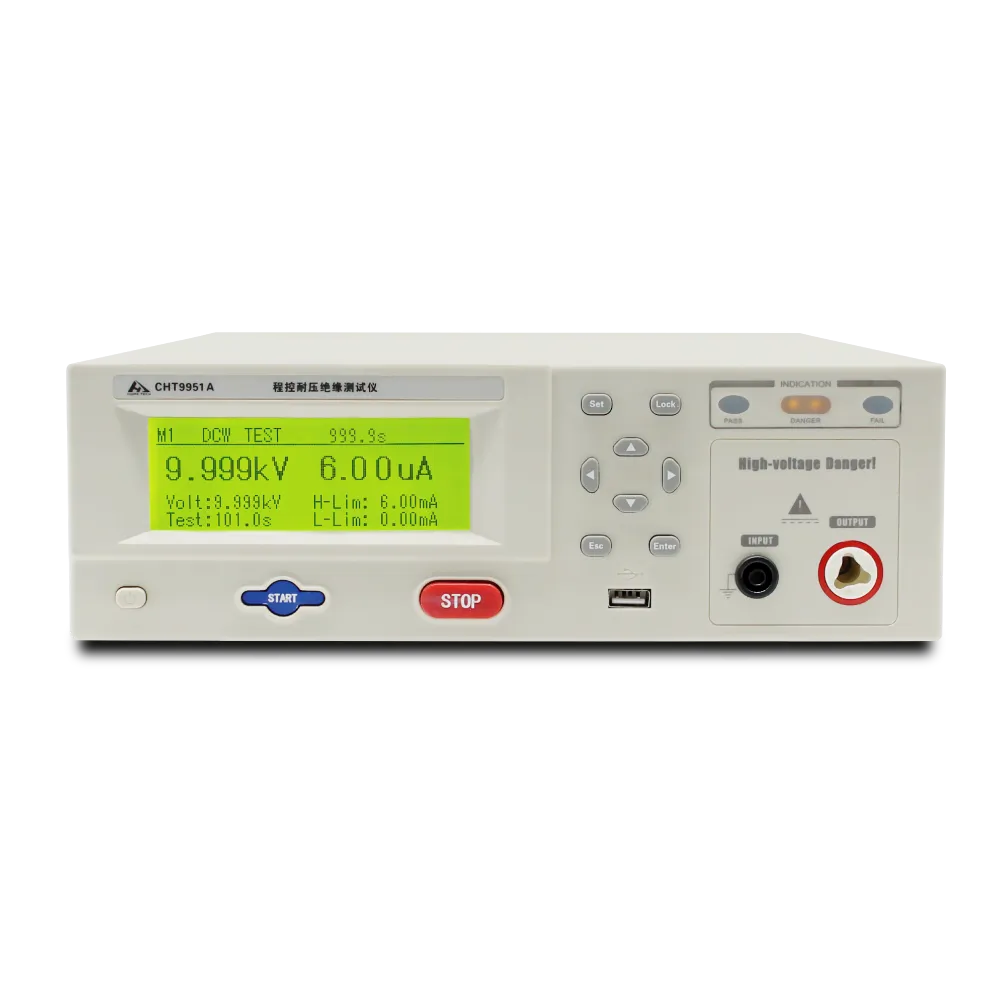
การทดสอบเป็นสถานีเดียวที่บอกคุณว่าเก้าสถานีก่อนหน้าทำงานของตนหรือไม่ และเป็นการซื้อที่มีผลกระทบมากที่สุดบนสายการผลิต ตระกูลแบ่งตามการวัด: OEL-S2400 สำหรับการถ่ายภาพอิเล็กโทรลูมิเนสเซนซ์; OPT-M960B, OPT-M951B และ OPT-M950B สำหรับ EL และ VI รวมกัน; OTMT สำหรับการจำลองแสงอาทิตย์ระดับ AAA และเส้นโค้ง IV; ST-TLD3A สำหรับบทบาทเครื่องจำลองแสงอาทิตย์; CHT9951A/B สำหรับ hipot; CHT9980A/9981A สำหรับความปลอดภัย; OPT-S110H สำหรับ EL ระดับสตริงก่อนการลามิเนต
เครื่องทดสอบที่ระบุสเปกไม่ครบจะไม่ล้มเหลวอย่างชัดเจน มันจะผ่านแผงที่ควรถูกจับได้ หรือปฏิเสธแผงที่ดี และผู้ปฏิบัติงานก็จะเลิกเชื่อถือมัน ถามว่ากล้องแยกแยะคลาสข้อบกพร่องที่คุณขายได้อย่างไร IV reference ถูกสอบเทียบอย่างไร ผลลัพธ์ตรวจสอบย้อนกลับไปยังซีเรียลของแผงได้อย่างไร และซอฟต์แวร์จัดการกับผลลัพธ์ที่กำกวมอย่างไร ดูที่ เครื่องทดสอบ EL รุ่น OEL-S2400.
เครื่องจักรฝั่งวัสดุ
ไม่ใช่ทุกเครื่องจักรผลิตแผงโซลาร์ที่จะสัมผัสเซลล์ การตัดและขึ้นรูปริบบอน การตัด EVA และแบ็คชีต และการจัดการกระจก กำหนดคุณภาพของอินพุตในขั้นถัดไป: ริบบอนที่ตัดไม่สม่ำเสมอจะทำให้สตริงเกอร์ติดขัด สาร encapsulant ที่ขอบไม่เรียบจะทิ้งเส้นทางซีลที่การลามิเนตปิดไม่สนิท แบ็คชีตที่ตัดขวางลายจะย่นภายใต้สุญญากาศ หน่วยเหล่านี้มีราคาถูกเมื่อเทียบกับสถานีกระบวนการ ซึ่งเป็นเหตุผลที่มักถูกข้ามไป ถามถึงความสามารถในการทำซ้ำของความยาวตัด
สรุปสถานี
| สถานี | ตระกูลรุ่น | สิ่งที่สเปกชีตต้องระบุให้ชัดเจน |
|---|
| การตัดเซลล์ | OLS-20E, SC-10C/20A/20D/20P, GYM-HP8000, ECPC-C350 | ความลึกของการขีด, การกำจัดเศษ, การเปลี่ยนงาน |
| เครื่องทาบบาร์-สตริงเกอร์ | AM050FH, SS-1500B, SS-2500B, OSLB-1300, SL-1000, SL-30C | โปรไฟล์ความร้อน, การตรวจสอบตำแหน่ง, การตรวจจับรอยต่อ |
| การวางซ้อน | WS-CL80D, HS-PBR, SAW-100A, ALU-HBL | การอ้างอิงกระจก, ความล้มเหลวในการหยิบ, จังหวะเวลา vision |
| การเชื่อมต่อบัสบาร์ | DH200-Y, HDX200-P | การจัดตำแหน่งบัสบาร์, พลังงานบัดกรี, ความต่อเนื่อง |
| การเคลือบ | OTCY-2754DD, OCY-H600D | โซน, การจัดลำดับสุญญากาศ, การบันทึกโปรไฟล์ |
| การประกอบกรอบ | OTZK-A | รูปทรงของ bead, การตรวจจับ bead, ช่วงของเฟรม |
| กล่องรวมสัญญาณ | KS-01C, SPZ-AB10S/JH | การตรวจสอบรอยเชื่อม, การตวง potting, ความพอดีของกล่อง |
| การทดสอบ | OEL-S2400, OPT-M960B/M951B/M950B, OTMT, ST-TLD3A, CHT9951A/B, CHT9980A/9981A, OPT-S110H | ความละเอียดในการตรวจจับข้อบกพร่อง, การสอบเทียบ IV, การตรวจสอบย้อนกลับ |
สถานีต่างๆ จำกัดกันและกันอย่างไร
ไม่มีสิ่งใดที่นี่เป็นอิสระ สตริงเกอร์ที่แม่นยำแต่ช้าจะทำให้หุ่นยนต์วางเลย์อัปขาดแคลนวัตถุ รอบการลามิเนตที่ยาวนานบังคับให้การใส่เฟรมต้องบัฟเฟอร์แผง เครื่องทดสอบที่ช้าจะกลายเป็นคิวที่ทุกอย่างต้องรออยู่เบื้องหลัง เมื่อคุณระบุเครื่องจักรผลิตแผงโซลาร์เป็นรายเครื่อง ถามว่ามันตั้งสมมติฐานอะไรเกี่ยวกับสถานีทั้งสองข้าง — ความเข้ากันได้ของรอบ, ขอบเขตขนาดแผง, วิธีการจัดการ นั่นคือที่ที่ความเสี่ยงด้านการบูรณาการอยู่ การตัดสินใจจัดกลุ่มเป็นของ คู่มือสถานีและการจัดวางไลน์.
Ooitech จัดหาสถานีเหล่านี้เป็นไลน์แบบเทิร์นคีย์ กึ่งอัตโนมัติและอัตโนมัติเต็มรูปแบบ พร้อมการฝึกอบรมผู้ปฏิบัติงานและการสนับสนุนหลังการขายภายในขอบเขตการส่งมอบ
คำถามที่พบบ่อย
สถานีใดสำคัญที่สุดในไลน์โมดูล?
แท็บเบอร์-สตริงเกอร์และลามิเนเตอร์ ตามลำดับนั้น: พวกมันกำหนดผลผลิตทางไฟฟ้าและเชิงกล สิ่งใดก็ตามที่อยู่ปลายน้ำเพียงแค่ตรวจจับความผิดพลาดของพวกมัน
ฉันสามารถซื้อเครื่องจักรผลิตแผงโซลาร์ทีละเครื่องได้หรือไม่?
ได้ และโรงงานใหม่หลายแห่งก็ทำเช่นนั้น โดยเพิ่มสถานีเมื่อปริมาณการผลิตคุ้มค่า แต่ละเครื่องต้องตรงกับขอบเขตขนาดแผงและวิธีการจัดการของสิ่งที่คุณมีอยู่
ฉันจะสังเกตเห็นสถานีที่ระบุสเปกไม่ครบก่อนซื้อได้อย่างไร?
ถามว่ามันวัดอะไรในกระบวนการ แทนที่จะถามว่ามันทำอะไรได้ สถานีที่เพียงแค่ทำการเคลื่อนไหวให้เสร็จ โดยไม่มีการตรวจสอบในกระบวนการ จะปล่อยข้อบกพร่องผ่านไปอย่างเงียบๆ
เครื่องจักรเหล่านี้ใช้สำหรับโมดูลซิลิคอนผลึกเท่านั้นหรือไม่?
ลำดับที่อธิบายไว้คือลำดับสำหรับซิลิคอนผลึก ผลิตภัณฑ์แบบ back-contact, shingled และ BIPV คงลำดับสถานีไว้แต่เปลี่ยนเครื่องมือ ซึ่งเป็นเหตุผลที่ตระกูลรุ่นแตกต่างกันตามเทคโนโลยีเซลล์
เพื่อหารือเกี่ยวกับสถานีหรือขอใบเสนอราคาแบบไลน์เต็ม ส่งการออกแบบโมดูลและเป้าหมายผลผลิตของคุณ แล้วเราจะจับคู่กับรายการสถานี