วิธีเลือกเครื่องเคลือบแผงโซลาร์เซลล์ที่เหมาะสม
สารบัญ
คำตอบสั้น: การเลือกเครื่องอัดรีดขึ้นรูปโมดูลโซลาร์เริ่มต้นจากแบบร่างโมดูลและสูตรการอัดรีดขึ้นรูป ไม่ใช่จากตัวเลข MW ต่อปีบนโบรชัวร์ ขนาดห้องเป็น決定แรกเพราะมันกำหนดจำนวนโมดูลที่โหลดได้ในครั้งเดียว: ห้องขนาด 2200 มม. คูณ 3600 มม. ถูกกำหนดสำหรับโมดูล 72 เซลล์ทั่วไปสามโมดูล ห้องขนาด 2300 มม. คูณ 4600 มม. สำหรับสี่โมดูล และห้องที่ใหญ่กว่าสำหรับห้าโมดูล ทั้งหมดอ้างอิงจากรูปแบบโมดูลรุ่นเก่าที่ไม่ควรนำมาใช้ซ้ำกับโมดูลรูปแบบใหญ่ในปัจจุบันโดยไม่มีแบบร่างเลย์เอาต์ใหม่ ข้อกำหนดที่ต้องการระยะห่างอย่างน้อย 50 มม. ระหว่างโมดูลหมายความว่าการหารพื้นที่แท่นด้วยพื้นที่โมดูลจะประเมินภาระสูงเกินไป ซัพพลายเออร์ที่เสนอความจุโดยใช้เซลล์ 156 มม. และโมดูล 275 W จะแสดงตัวเลข MW ที่สูงกว่าสำหรับเครื่องเดียวกัน เปรียบเทียบจำนวนโมดูลที่ขายได้ต่อชั่วโมงแทน
การผลิตโมดูล PV · โดย Jerry, Ooitech
ภาพรวมผลิตภัณฑ์และวิธีการคัดเลือก
การเลือกตามข้อกำหนดของโมดูล
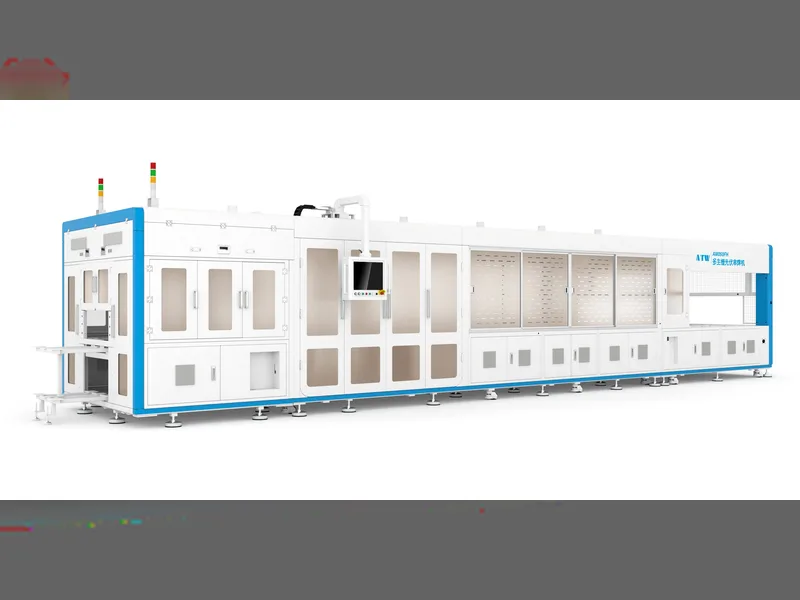
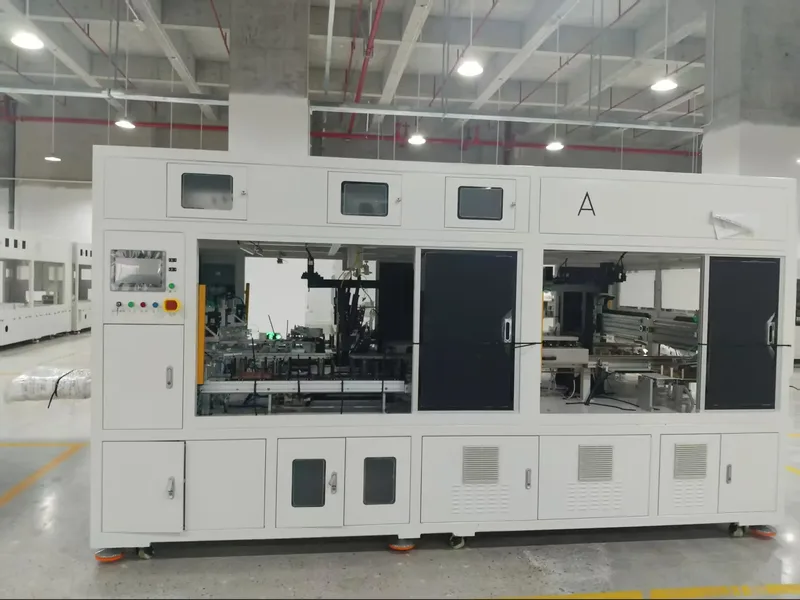
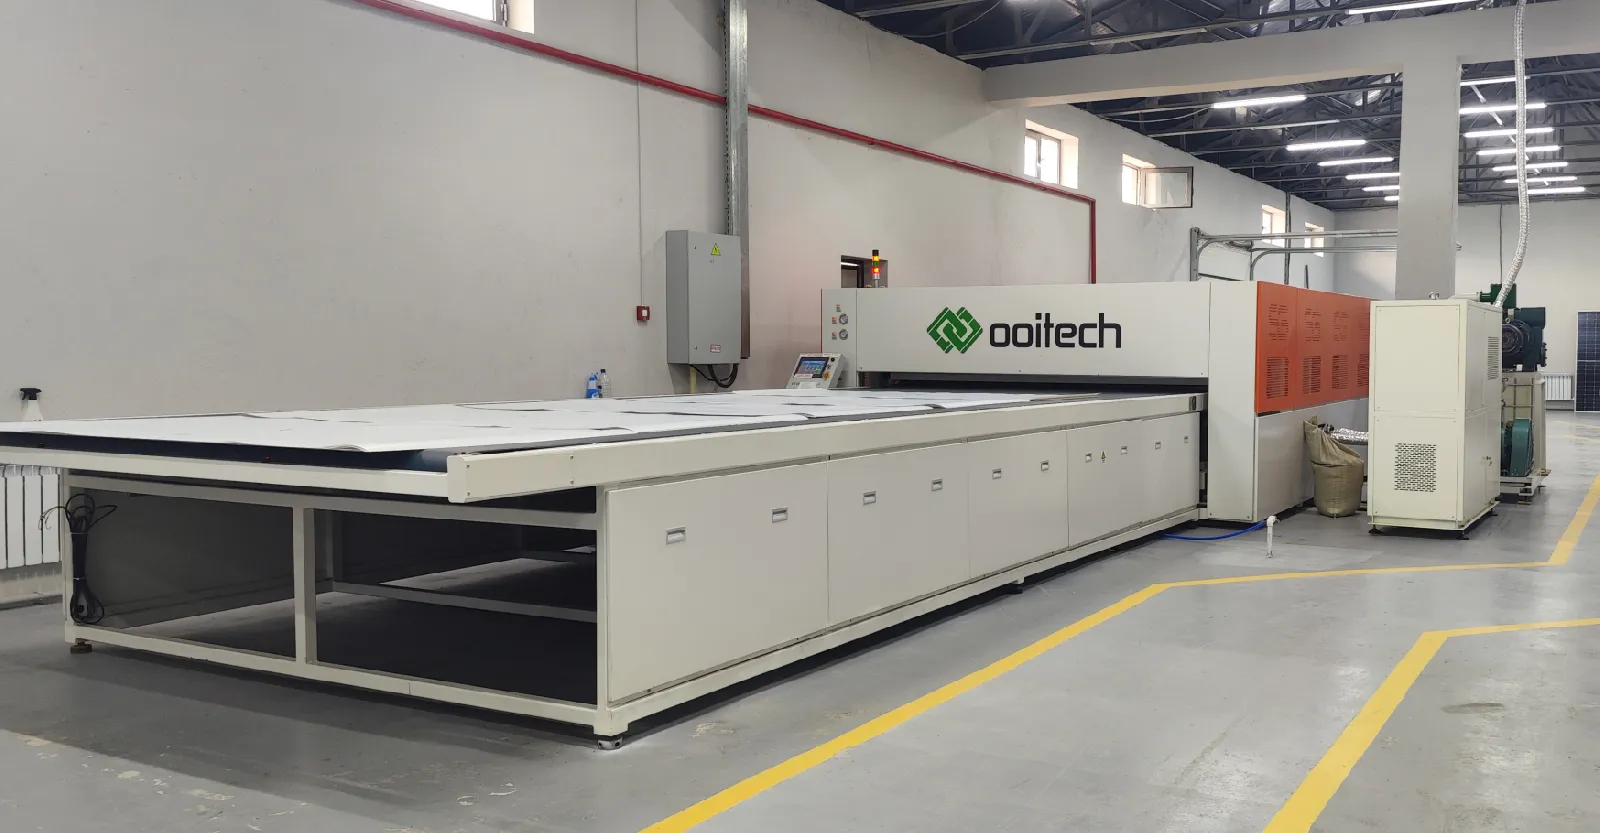
การเลือกโมดูลโซลาร์ เครื่องลามิเนต จำเป็นต้องมองให้ไกลกว่าโบรชัวร์อุปกรณ์แบบแยกส่วน ขนาดห้องของเครื่องลามิเนตต้องตรงกับขนาดของโมดูล รอบการทำงานต้องสอดคล้องกับความเร็วของสายการผลิตโดยรวม และโปรไฟล์สุญญากาศและอุณหภูมิต้องเหมาะสมกับ สารห่อหุ้ม (EVA หรือ POE) ที่เฉพาะเจาะจง การเลือกอุปกรณ์ควรเริ่มต้นจากแบบDrawingของโมดูลและสูตรการลามิเนต มากกว่าตัวเลข MW ต่อปีที่พิมพ์ในสื่อส่งเสริมการขาย
ค่า MW ที่โฆษณามักคำนวณกำลังการผลิตตามรูปแบบโมดูลที่ล้าสมัย (เช่น เซลล์ 156 มม., โมดูล 275 W) กำลังวัตต์ของโมดูลที่สูงขึ้นทำให้ MW ที่โฆษณาสูงขึ้นแม้ปริมาณการผลิตแผงทั้งหมดจะเท่าเดิม สำหรับการประเมินตามวัตถุประสงค์ ให้เปรียบเทียบเครื่องจักรด้วยจำนวนโมดูลที่ขายได้ต่อชั่วโมง:
โมดูลที่ขายได้ต่อชั่วโมง = โมดูลต่อรอบ × รอบที่เสร็จสมบูรณ์ต่อชั่วโมง × อัตราผลผลิตครั้งแรก × เวลาทำงาน
ความสำคัญของแบบการรับน้ำหนัก
การคัดเลือกเริ่มต้นด้วยขนาดโมดูล ความหนาของกระจก รายละเอียดการวางซ้อน ข้อมูลจำเพาะของ encapsulant และตำแหน่งกล่องรวมสาย แบบร่างการโหลดตามสัดส่วนต้องแสดงระยะห่างที่แน่นอน ตัวอย่างเช่น การรักษาระยะห่าง 50 มม. ระหว่างโมดูลหมายความว่าการแบ่งพื้นที่เพลทด้วยพื้นที่โมดูลจะประเมินความจุสูงเกินไป รูปแบบห้องต้องประเมินเทียบกับขนาดโมดูลรูปแบบใหญ่สมัยใหม่
พารามิเตอร์ทางเทคนิคและเมทริกซ์การกำหนดค่า
การเลือกสถาปัตยกรรมห้อง
เครื่องลามิเนตห้องเดียวทำการดูดอากาศ กด บ่ม และระบายอากาศภายในห้องเดียว มีพื้นที่วางน้อยกว่าและความต้องการสาธารณูปโภคต่ำกว่า เครื่องลามิเนตสองห้องแยกการลามิเนตจากการบ่ม ทำให้โหลดหนึ่งบ่มในขณะที่โหลดถัดไปดูดอากาศ เพิ่มผลผลิตต่อชั่วโมงเป็นสองเท่า
| การกำหนดค่า | พื้นที่ทำงานที่มีประสิทธิภาพ | รอบการทำงานที่อ้างอิง | กำลังไฟฟ้าเฉลี่ยในการทำงาน | ขนาดโดยรวม | การใช้งานที่เหมาะสม |
|---|---|---|---|---|---|
| กึ่งอัตโนมัติ | 1100 × 2200 มม. | ≤18 นาที | ≤18 กิโลวัตต์ | 2.65 × 2.30 × 1.35 ม. | งานซ่อมแซม งานนำร่อง โมดูลขนาดเล็ก |
| ห้องเดี่ยวอัตโนมัติ | 2200 × 3600 มม. | ≤18 นาที | ≤30 kW | 12.1 × 3.15 × 1.8 ม. | ปริมาณการผลิตต่ำ |
| ห้องคู่อัตโนมัติ | 2200 × 3600 มม. ต่อห้อง | ≤9 นาที | ≤60 กิโลวัตต์ | 16.9 × 3.15 × 1.8 ม. | การผลิตโมดูลอย่างต่อเนื่อง |
| ห้องคู่แบบซ้อน | สี่ระดับทำงาน 2400 × 4600 มม. | ≤9 นาที | ≤130 กิโลวัตต์ | 22.1 × 3.50 × 2.65 ม. | ผลผลิตสูงพร้อมพื้นที่จำกัด |
| ห้องคู่ขนาดใหญ่ | 2700 × 8700 มม. ต่อห้อง | ≤9 นาที | ≤95 kW | 37.3 × 3.68 × 1.8 ม.; 63 ตัน | โมดูลขนาดใหญ่และสายการผลิตปริมาณสูง |
ข้อมูลจำเพาะสุญญากาศและความร้อน
ประสิทธิภาพสุญญากาศต้องมีการไล่อากาศอย่างรวดเร็วในห้องที่ร้อนและมีโหลด โดยทั่วไประบบใช้ปั๊มโรตารีเวน (เช่น 2X-70) ร่วมกับปั๊มบูสเตอร์แบบรูท (เช่น ZJP300 หรือ ZJP600) สำหรับการกำหนดค่าห้องคู่เพื่อให้ได้ความดันกระบวนการต่ำกว่า 100 Pa ภายใน 90 วินาที ระบบทำความร้อนใช้น้ำมันถ่ายเทความร้อนพร้อมการควบคุม PID แบบหลายโซน ให้ความสม่ำเสมอของอุณหภูมิเพลทภายใน ±1.5°C ถึง ±2.0°C ทั่วจุดวัดอย่างน้อยห้าจุดต่อห้อง
ข้อได้เปรียบทางเทคนิคและปัจจัยการประเมินที่สำคัญ
เหตุผลเบื้องหลังตัวเลขสุญญากาศและความร้อนเหล่านั้น รวมถึงเหตุผลที่เครื่องเพิ่มแรงดันแบบ Roots ถูกจับคู่กับปั๊มใบพัดหมุน ระบุไว้ใน ปั๊มสุญญากาศสำหรับเครื่องลามิเนต หน้าต่าง EVA และวิธีการกำหนดค่าชุดปั๊ม.
การซิงโครไนซ์และจังหวะเวลาในสายการผลิต
การจับคู่บัฟเฟอร์ระดับสายการผลิต: เครื่องเคลือบต้องผสานรวมกับสถานีเชื่อมต่อสาย, การวางซ้อน, บัฟเฟอร์, การทำความเย็น, การตรวจสอบ และการประกอบกรอบได้อย่างราบรื่น ความสามารถในการจัดการปลายน้ำกำหนดผลผลิตจริงของสายการผลิต
คำจำกัดความเวลารอบที่ชัดเจน: แผนภูมิเวลารายละเอียดต้องครอบคลุมการโหลด, การไล่อากาศ/การกดในห้องแรก, การถ่ายโอน, การบ่มในห้องที่สอง, การระบายอากาศ และการขนถ่าย โดยจัดเวลาพักรวมให้สอดคล้องกับช่วงเวลาการบ่มของ EVA/POE
สถาปัตยกรรมสุญญากาศขั้นสูง: การระบายอากาศปริมาณสูงที่จับคู่กับปั๊ม Roots booster ช่วยป้องกันการกักอากาศและการเกิดฟองในกองโมดูลแบบกระจกสองชั้นและ backsheet stacks.
ความสม่ำเสมอของแท่นให้ความร้อนอย่างเข้มงวด: การทำความร้อนแบบ PID หลายจุดช่วยให้การเชื่อมขวางทั่วทั้งโมดูลกระจกขนาดใหญ่สม่ำเสมอโดยไม่มีจุดเย็น
เวลาทำงานตามสัญญาและการบำรุงรักษา: เป้าหมายการใช้งานอุปกรณ์ (98%-99%) ต้องกำหนดเวลาปฏิบัติการที่ยกเว้น ตารางการเปลี่ยนซิลิโคนไดอะแฟรม (มากกว่า 3,000 รอบ) และระบบทำความสะอาดสายพานอัตโนมัติ
การประยุกต์ใช้ผลิตภัณฑ์และการรวมเข้ากับสายการผลิต
สถานการณ์การใช้งาน
สายการผลิตนำร่องและสิ่งอำนวยความสะดวกด้านการวิจัยและพัฒนา: การกำหนดค่ากึ่งอัตโนมัติ (1100 × 2200 มม.) เหมาะสำหรับการผลิตโมดูลขนาดเล็ก การทดสอบกระบวนการ และการซ่อมแซมโมดูล
สายการผลิตเชิงพาณิชย์มาตรฐาน: เครื่องอัตโนมัติห้องเดียวและห้องคู่ (2200 × 3600 มม.) ออกแบบมาสำหรับการผลิตแผงโซลาร์เซลล์ขนาดกลางถึงสูง
โรงงานผลิตความหนาแน่นสูง: การกำหนดค่าแบบห้องคู่หลายชั้นซ้อนกันเพิ่มผลผลิตสูงสุดต่อตารางเมตรในโรงงานที่มีพื้นที่จำกัด
สายการผลิตขนาดใหญ่และระดับสาธารณูปโภค: หน่วยแบบสองห้องขยายขนาด (สูงสุด 2700 × 8700 มม.) ที่ออกแบบมาเพื่อรองรับการผลิตโมดูลแบบกระจกสองชั้นหนัก TOPCon, HJT และ PERC
ข้อกำหนดการรวมเข้ากับโรงงาน: การติดตั้งต้องมีการวางแผนโรงงานอย่างแม่นยำ รวมถึงไฟ 380V/50Hz แรงดันลม 0.6–0.8 MPa น้ำหล่อเย็นปั๊มสุญญากาศ พิกัดน้ำหนักพื้นสูงสุด 1.5 ตัน/ตร.ม. และความเรียบของพื้นภายใน ±10 มม.
ข้อกำหนดคำแนะนำและการยอมรับ FAT
รายการตรวจสอบข้อกำหนดและเกณฑ์การยอมรับ
ในการประเมินและเลือกเครื่องลามิเนตที่เหมาะสม จำเป็นต้องมีข้อมูลนำเข้าที่สำคัญห้าประการ:
แบบการออกแบบโมดูลโดยละเอียดและขอบเขตมิติ
ข้อกำหนดของกระจก ฟิล์ม encapsulant และแผ่นหลัง/กระจกหลัง
เอกสารข้อมูลทางเทคนิคของ encapsulant (ช่วงเวลาการบ่ม EVA หรือ POE)
ผลผลิตโมดูลที่ต้องการต่อกะและเป้าหมายการดำเนินงาน
แผนผังโรงงานระบุจุดเชื่อมต่อสาธารณูปโภค (ไฟฟ้า ลม น้ำหล่อเย็น)
การทดสอบการยอมรับจากโรงงาน (FAT)
การประเมิน FAT ขั้นสุดท้ายต้องทดสอบวัสดุโมดูลจริงผ่านการโหลดต่อเนื่องที่อุณหภูมิการทำงานคงที่ ตัวชี้วัดการยอมรับหลักที่บันทึกระหว่าง FAT ได้แก่ จำนวนโมดูลสำเร็จต่อชั่วโมง กราฟปั๊มสุญญากาศ การกระจายความร้อนหลายจุดของแท่น บันทึกสัญญาณเตือน PLC อัตราผลผลิตครั้งแรก และเวลารีสตาร์ทหลังการบำรุงรักษาตามแผน
ที่เกี่ยวข้อง: ทำไมการเชื่อมต่อแบบบัส (การบัดกรีแบบทับซ้อน) จึงทำให้เซลล์แตกร้าว ครอบคลุมรูปทรงของรอยต่อที่การลามิเนตจะเข้ามาจัดการ ซึ่งมักเป็นจุดที่รอยร้าวที่รูตรงกลางเริ่มต้นขึ้น
การอ่านเพิ่มเติมและข้อมูลพื้นฐาน
เอกสารอ้างอิงสาธารณะเกี่ยวกับหัวข้อนี้ จัดพิมพ์โดยองค์กรที่ดูแลแผนงานเทคโนโลยีและข้อมูลตลาดของอุตสาหกรรม: