ความรับผิดชอบด้านบรรณาธิการสำหรับบทความนี้เป็นของ Wuhan Ooi Photoelectric Technology Co., Ltd. เขียนและตรวจสอบโดยทีมบรรณาธิการ Ooitech ดู นโยบายบรรณาธิการ ของเรา สำหรับวิธีที่เราเขียน เราใช้เครื่องมือ AI ที่ใด และวิธีขอแก้ไข
สารห่อหุ้มตามประเภทเซลล์: PERC, TOPCon, HJT, BC
สารบัญ
คำตอบสั้น: สารห่อหุ้มเป็นชั้นเดียวที่หน้าที่เปลี่ยนทุกครั้งที่เซลล์เปลี่ยน PERC ต้องการให้ฟิล์มต่อสู้กับ PID ด้วยด้านหน้าที่ยอมให้แสงผ่านและด้านหลังสีขาว เซลล์สองหน้า (Bifacial) ต้องการให้ฟิล์มด้านหลังยอมให้แสงผ่านและกั้นน้ำ TOPCon เปลี่ยนการทดสอบจาก PID เป็น UV และเพิ่มการกัดกร่อนจากกรดอะซิติก HJT ซึ่งเป็นเซลล์ที่บอบบางที่สุด ต้องการฟิล์มที่สะอาดที่สุดและกันน้ำได้แน่นหนาที่สุด BC วางขั้วไฟฟ้าทั้งสองไว้ด้านหลังและต้องการให้ฟิล์มด้านหลังเป็นฉนวนและต้านทานการกัดกร่อน ตัวเลขของ CPIA ระบุว่า TOPCon ครองส่วนแบ่งตลาดประมาณ 87 เปอร์เซ็นต์ในปี 2025 และลดลงเหลือประมาณ 69 เปอร์เซ็นต์ภายในปี 2030 ขณะที่ BC ไต่ขึ้นสู่ประมาณ 23 เปอร์เซ็นต์ ทุกเส้นทางคือข้อสอบที่แตกต่างกันสำหรับวัสดุเดียวกัน การศึกษาของ UNSW เพิ่มแง่มุมหนึ่ง: ความล้มเหลวจากความชื้นและความร้อนมักเกิดจากการปนเปื้อนที่ตกค้างบนเซลล์ระหว่างการจัดการ ไม่ได้เกิดจากฟิล์ม ดังนั้นเซลล์ที่สะอาดกับ EVA ธรรมดาสามารถเอาชนะเซลล์ที่สกปรกกับ POE ระดับพรีเมียมได้
การเลือกสารห่อหุ้มจากสเปกฟิล์มเพียงอย่างเดียวเป็นกับดัก ฟิล์มที่เหมาะสมขึ้นอยู่กับรุ่นของเซลล์ และรุ่นของเซลล์ก็เคลื่อนไปเรื่อย ๆ นี่คือเทคโนโลยีแต่ละชนิดที่จับคู่กับฟิล์มที่มันต้องการจริง ๆ
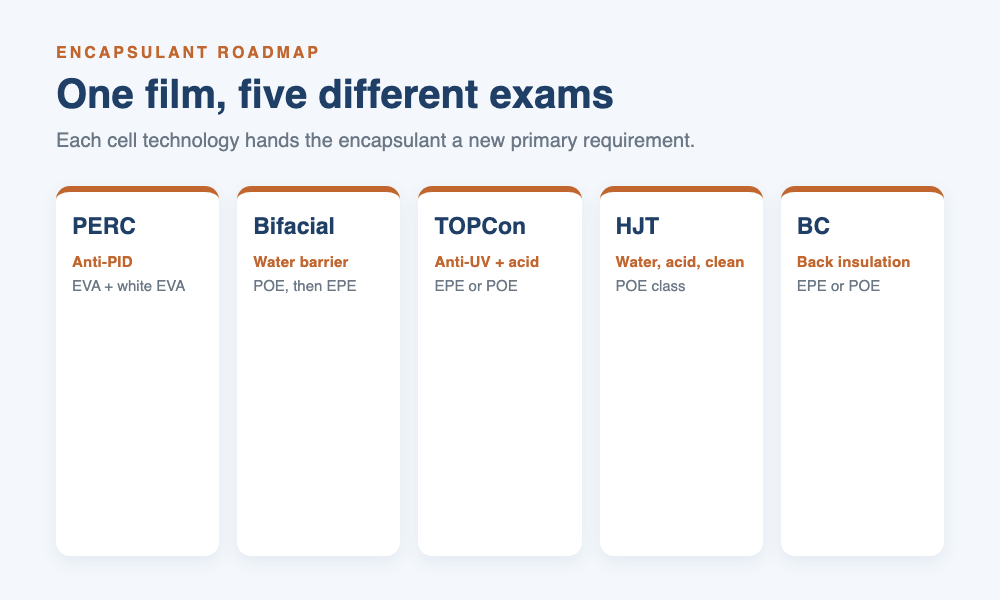
ฟิล์มเดียว ข้อสอบหลายแบบ
สารห่อหุ้มไม่ใช่ผลิตภัณฑ์เดียวที่ทำงานเหมือนกันทุกที่ มันเป็นเป้าเคลื่อนที่ที่หน้าที่ถูกกำหนดโดยเซลล์ที่อยู่ข้างใต้ ในทศวรรษที่ผ่านมาอุตสาหกรรมได้ผ่านเส้นทางเซลล์หลายสาย และแต่ละสายก็ยื่นคำถามชุดใหม่ให้ฟิล์ม PERC ถามเรื่อง PID Bifacial ถามเรื่องความโปร่งใสและน้ำ TOPCon ถามเรื่อง UV และกรด HJT ถามเรื่องความสะอาดและน้ำ BC ถามเรื่องฉนวนด้านหลัง ผู้ผลิตฟิล์มตอบด้วย EVA, POE และ EPE ในสัดส่วนที่ต่างกัน และคำตอบที่ถูกต้องเมื่อหนึ่งรุ่นก่อนไม่ได้ถูกต้องโดยอัตโนมัติสำหรับรุ่นถัดไป การอ่านแผนงานก่อนอ่านเอกสารข้อมูลฟิล์มเป็นวิธีที่เร็วที่สุดในการซื้อวัสดุที่ถูกต้อง
ตลาดที่เปลี่ยนเป็น N-type แล้ว
การเปลี่ยนจาก P-type PERC ไปเป็นเซลล์ N-type ไม่ใช่การคาดการณ์อีกต่อไป แต่เป็นฐานที่ติดตั้งแล้ว ตัวเลขของ CPIA ที่รวบรวมโดย TaiyangNews ระบุว่า TOPCon ครองส่วนแบ่งตลาดประมาณ 87 เปอร์เซ็นต์ในปี 2025 โดย BC อยู่ที่ประมาณ 7 เปอร์เซ็นต์ และ HJT อยู่ที่ประมาณ 2.6 เปอร์เซ็นต์ ภายในปี 2030 สัดส่วนจะเปลี่ยนอีกครั้ง: TOPCon ลดลงเหลือประมาณ 69 เปอร์เซ็นต์ BC ไต่ขึ้นสู่ประมาณ 23 เปอร์เซ็นต์ และ HJT ไปถึงประมาณ 7.5 เปอร์เซ็นต์ สำหรับผู้ซื้อฟิล์ม ประเด็นคือเทคโนโลยีที่ครองตลาดเป็นตัวกำหนดว่าฟิล์มต้องทนอะไร และสัดส่วนยังคงเคลื่อนไปสู่เส้นทางที่เรียกร้องจากสารห่อหุ้มมากที่สุด
| เทคโนโลยี | ส่วนแบ่งปี 2025 | คาดการณ์ปี 2030 |
|---|---|---|
| TOPCon | 87% | 69% |
| BC | 7% | 23% |
| HJT | 2.6% | 7.5% |
ทำไมฟิล์มจึงตามส่วนแบ่งของเซลล์
ฟิล์มที่จัดส่งในปริมาณมากคือฟิล์มที่เทคโนโลยีเซลล์ชั้นนำทนได้ เมื่อ TOPCon ข้ามครึ่งตลาดไป ความต้องการก็เปลี่ยนจาก EVA แผ่นเดียวธรรมดาไปสู่ EPE และ POE เพราะนั่นคือฟิล์มที่สายการผลิต TOPCon เดินได้โดยไม่มีปัญหาการกัดกร่อนจากกรดอะซิติก ผู้ซื้อฟิล์มอ่านส่วนแบ่งของเซลล์ก่อนอ่านรายการราคา เพราะส่วนแบ่งเป็นตัวตัดสินว่าฟิล์มชนิดใดมีสต็อก มีการเสนอราคา และได้รับการสนับสนุน
PERC และยุคกระจกชั้นเดียว
ในยุค PERC แบบกระจกชั้นเดียวและด้านเดียว การประกอบชั้นง่ายมาก: EVA ใสที่ด้านหน้าและ EVA สีขาวที่ด้านหลัง เหนือแผ่นหลัง (backsheet) ปิดผนึกใน การเคลือบ ขั้นตอนเดียว ฟิล์มด้านหน้าต้องส่งผ่านแสงและปกป้องเซลล์ และฟิล์มด้านหลังสีขาวสะท้อนแสงกลับไปยังเซลล์ การทดสอบหลักคือ PID หรือ potential induced degradation ซึ่งเกิดจากแรงดันไฟฟ้าของระบบที่ 1000 V หรือ 1500 V ในสภาวะร้อนและชื้น วิธีแก้คือ EVA ต้าน PID ที่สร้างจากความต้านทานจำเพาะเชิงปริมาตรที่สูงขึ้น ซึ่งชะลอการเคลื่อนที่ของไอออนที่เป็นต้นเหตุของ PID ในยุคนั้น หน้าที่ของฟิล์มส่วนใหญ่เกี่ยวกับการเป็นฉนวนไฟฟ้าภายใต้แรงดัน และ UV เป็นเรื่องรอง การสร้างแบบกระจกชั้นเดียวเรียกร้องจากฟิล์มน้อยกว่า และคำถามเรื่องน้ำและ UV ที่ต่อมาครองความสำคัญยังไม่มาถึง
Bifacial ทำให้ฟิล์มด้านหลังรับแสง
Bifacial เปลี่ยนด้านหลังของโมดูลไปโดยสิ้นเชิง เมื่อเซลล์ผลิตไฟฟ้าจากด้านหลังได้ด้วย ฟิล์มด้านหลังสีขาวก็ไม่ได้รับอนุญาตอีกต่อไป เพราะมันจะกั้นแสงที่ด้านหลังควรเก็บเกี่ยว ฟิล์มด้านหลังต้องโปร่งใส และโมดูลเปลี่ยนไปใช้การสร้างแบบกระจก-กระจก นั่นนำมาซึ่งปัญหาใหม่: ความชื้นที่ซึมเข้ามาจากขอบของโมดูลกระจกคู่ไม่มีทางระบายออก ดังนั้นฟิล์มจึงต้องการการกั้นน้ำที่สูงขึ้นและประสิทธิภาพต้าน PID ที่สูงขึ้นกว่าเดิม POE เข้ามารับหน้าที่ด้วยการกั้นน้ำสูง ความต้านทานจำเพาะเชิงปริมาตรสูง และเคมีที่ปราศจากกรด และ EPE, แซนด์วิชอัดรีดที่ประกอบด้วยชั้นผิว EVA ครอบแกน POE ต่อมาขึ้นมาเป็นทางสายกลางเพื่อสร้างสมดุลระหว่างต้นทุนกับคุณสมบัติเหล่านั้น
ทำไม EPE จึงเป็นทางสายกลาง
คำตอบด้วย POE นั้นสะอาดในทางเทคนิคแต่มีราคาแพง และข้อได้เปรียบด้านต้นทุนของ EVA ไม่ได้ซื้อ margin ด้านน้ำและความต้านทานได้มากพอสำหรับโมดูลกระจก-กระจก EPE แบ่งความต่างตรงกลาง: แกน POE ที่อัดรีดร่วมให้การกั้นน้ำและความต้านทานในจุดที่สำคัญ ขณะที่ชั้นผิว EVA ที่ถูกกว่าทำให้ชั้นวัสดุประหยัดและยึดเกาะกับกระจกและเซลล์ได้ดี ปัจจุบันมันเป็นค่าตั้งต้นสำหรับโมดูล N-type แบบสองหน้าเป็นสัดส่วนมาก
เมื่อเดินระบบกระจก-กระจกด้วยฟิล์ม EPE หรือ POE เราควบคุมเวลาหยุดนิ่งในสุญญากาศและเส้นโค้งการให้ความร้อนของแท่นกด เพื่อกำจัดฟองอากาศขณะป้องกันการเคลื่อนตัวของเรซินแกนกลาง
TOPCon เปลี่ยนการทดสอบจาก PID เป็น UV
TOPCon เปลี่ยนความล้มเหลวที่ฟิล์มต้องป้องกัน เซลล์ไม่ได้จำกัดด้วย PID มากเท่าเดิมอีกต่อไป แต่มันไวต่อแสงอัลตราไวโอเลต และอุตสาหกรรมตอนนี้จับตาดู UVID หรือการเสื่อมสภาพที่เกิดจากอัลตราไวโอเลต สภาวะการทดสอบที่ Kiwa PVEL ใช้ปริมาณ UV ด้านหน้าที่ 120 kWh ต่อตารางเมตรที่ 60 องศาเซลเซียส ซึ่งประมาณหนึ่งถึงสองปีของการรับแสงกลางแจ้ง เซลล์ PERC บางชนิดก็แสดง UVID เช่นกัน ดังนั้นจึงไม่ได้จำกัดอยู่แค่ TOPCon นอกจาก UV แล้ว โลหะบนเซลล์ TOPCon ยังไวต่อกรดอะซิติกที่ EVA อาจปล่อยออกมา ซึ่งกัดกร่อนโลหะ ดังนั้นสายการผลิต TOPCon จึงมาตรฐานด้วย EPE หรือ POE แทน EVA ธรรมดาเป็นส่วนใหญ่
สามวิธีในการจัดการ UV
มีเส้นทางพื้นฐานสามทาง ส่งผ่าน UV เพื่อเก็บทุกโฟตอนไว้สำหรับการผลิตไฟฟ้า ซึ่งเพิ่มผลผลิตสูงสุดแต่ปล่อยให้เซลล์สัมผัสแสง เป็นทางเลือกที่มีความเสี่ยงสูงสุด ตัด UV เพื่อปกป้องเซลล์ ซึ่งสูญเสียพลังงานที่แถบ UV ควรจะ contributed หรือแปลงมัน โดยใช้อุปกรณ์เลื่อนความยาวคลื่นลงเพื่อเปลี่ยน UV เป็นความยาวคลื่นที่ยาวขึ้นซึ่งเซลล์ใช้ได้ ซึ่งมุ่งหวังทั้งสองอย่างแต่ขึ้นอยู่กับตัวแปลงที่ต้องคงเสถียรตลอดอายุการใช้งานของโมดูล สูตรส่วนใหญ่เอนไปทางตัดหรือแปลง เพราะการส่งผ่าน UV ดิบไปยังเซลล์ที่ไวต่อ UV เป็นความเสี่ยงที่ผู้ผลิตโมดูลน้อยรายจะรับ สเปกฟิล์มต้องระบุว่าสูตรใช้เส้นทางใด
HJT เป็นเซลล์ที่บอบบางที่สุด
เซลล์เฮเทอโรจังก์ชันวางชั้นพาสซีเวชันซิลิคอนอสัณฐาน ตัวนำโปร่งใส และซิลเวอร์เพสต์อุณหภูมิต่ำลงบนเวเฟอร์ที่ไม่เคยผ่านขั้นตอนอุณหภูมิสูง กระบวนการทั้งหมดเดินที่อุณหภูมิต่ำ และเซลล์สำเร็จรูปมีความไวต่อน้ำ กรด และ UV พร้อมกันในคราวเดียว สิ่งนี้ผลักดันให้ฟิล์มต้องอยู่ในคลาส POE ซึ่งให้ทั้งแผงกั้นน้ำและเคมีที่ปราศจากกรดตามที่เซลล์ต้องการ HJT เป็นเส้นทางที่การลดทอนคุณภาพของสารห่อหุ้มจะปรากฏผลเร็วที่สุด เพราะไม่มีขั้นตอนอุณหภูมิสูงที่ผ่อนปรนให้เผาข้อผิดพลาดทิ้งได้ กระบวนการเย็นคือรากเหง้าของความไวนี้ เซลล์ทั่วไปผ่านเตาเผาที่สามารถไล่สารตกค้างออกได้ แต่ HJT ถูกประกอบที่อุณหภูมิต่ำ ดังนั้นสิ่งใดก็ตามที่ฟิล์มปล่อยออกมา หรือสิ่งใดก็ตามที่ตกค้างอยู่บนเวเฟอร์ จะคงอยู่ที่นั่น
เพื่อปกป้องเซลล์เฮเทอโรจังก์ชันอุณหภูมิต่ำระหว่างการห่อหุ้ม เราตั้งค่าจุดควบคุมอุณหภูมิที่ลดลงและการถ่ายเทความร้อนที่สม่ำเสมอทั่วทั้งสองห้อง เพื่อบ่มฟิล์มโดยไม่ทำลายชั้นที่ไวต่ออุณหภูมิ
ฟิล์มไม่ใช่ตัวการเดียว
งานศึกษาของ UNSW จากปี 2024 นำโดย Sen และคณะ พบสิ่งหนึ่งที่เปลี่ยนวิธีอ่านความล้มเหลวของ HJT และ TOPCon เมื่อเซลล์ล้มเหลวอย่างรุนแรงในสภาวะความชื้นสูง สาเหตุหลักมักไม่ใช่เกรดของฟิล์ม แต่เป็นการปนเปื้อนที่ตกค้างอยู่บนเซลล์ระหว่างการผลิต ไอออนโซเดียม แคลเซียม คลอรีน และกำมะถันที่ติดมาจากถุงมือและถ้วยดูด เซลล์ที่ปนเปื้อนยังคงสูญเสียกำลังไฟฟ้าสัมพัทธ์ประมาณ 10 ถึง 16 เปอร์เซ็นต์หลังจากผ่านความชื้นสูง 1000 ชั่วโมง แม้จะใช้ POE คุณภาพสูงก็ตาม ในทางกลับกัน เซลล์ที่ทำความสะอาดแล้วเสื่อมสภาพน้อยมาก ไม่ว่าฟิล์มจะเป็น EVA หรือ POE damp heat รอยนิ้วมือที่ซ่อนอยู่
ข้อค้นพบนี้น่าอึดอัดเพราะการปนเปื้อนมองไม่เห็น เซลล์สามารถผ่านการทดสอบทางไฟฟ้าได้และยังคงมีไอออนที่การทดสอบความชื้นสูงจะกระตุ้นให้เคลื่อนที่ในภายหลัง นี่คือเหตุผลที่สองไลน์การผลิตที่ใช้เซลล์เดียวกันและฟิล์มเดียวกันสามารถให้ผลลัพธ์ที่แตกต่างกันมาก และเป็นเหตุผลที่การเลือกฟิล์มเพียงอย่างเดียวไม่อาจอธิบายความล้มเหลวจากความชื้นสูงได้ เซลล์ชนิด N มีความไวต่อการปนเปื้อนตลอดทั้งไลน์ ตั้งแต่
ฟลักซ์บัดกรี ไปจนถึงถุงมือที่จับเวเฟอร์ บทเรียนคือต้องถือว่าความสะอาดของเซลล์เป็นส่วนหนึ่งของการตัดสินใจเลือกสารห่อหุ้ม ไม่ใช่คำถามเรื่องสุขอนามัยที่แยกออกไป BC รักษาด้านหน้าให้สะอาดและด้านหลังที่แน่นขนัด
เซลล์แบบแบ็กคอนแท็กต์ย้ายขั้วไฟฟ้าทั้งสองไปไว้ด้านหลัง ซึ่งทำให้ด้านหน้าปลอดจาก
โมดูลสีดำทั้งหมดซ่อนด้านหลังของเซลล์และริบบอน ดังนั้นฟิล์มด้านหลังต้องทำมากกว่าการเป็นฉนวน มันต้องปกปิดด้วย นั่นหมายความว่าความทึบแสงและความคงทนของสีเข้ามาอยู่ในข้อกำหนดควบคู่กับฉนวนและการต้านทานการกัดกร่อน และฟิล์มต้องรักษาคุณสมบัติทั้งหมดนี้ไว้ตลอดอายุการใช้งานของโมดูล
แผนงานในตารางเดียว
รูปแบบนั้นเรียบง่ายเมื่อวางออกมา เทคโนโลยีเซลล์แต่ละชนิดมอบคำถามหลักให้กับฟิล์ม และอุตสาหกรรมได้ตกลงเลือกคำตอบของฟิล์มที่สอดคล้องกัน ตารางสรุปแผนงานนี้
เส้นทางเซลล์
| ข้อกำหนดหลัก | ฟิล์มทั่วไป | PERC กระจกชั้นเดียว |
|---|---|---|
| ต้าน PID | EVA โปร่งใส + EVA สีขาว | ไบเฟเชียล กระจก-กระจก |
| ด้านหลังโปร่งใส แผงกั้นน้ำ | POE แล้วจึง EPE | ต้าน UV บวกทนกรด |
| TOPCon | น้ำ กรด และความสะอาด | EPE หรือ POE |
| HJT | คลาส POE | ฉนวนด้านหลังและรูปลักษณ์ |
| BC | EPE หรือ POE พร้อมการปกปิด | แผนภาพแสดงว่าเทคโนโลยีเซลล์แต่ละชนิดกำหนดข้อกำหนดสารห่อหุ้มที่แตกต่างกันอย่างไร ตั้งแต่ PID ของ PERC ถึงฉนวนด้านหลังของ BC |
เหนือกว่าซิลิคอน คำถามเรื่องแทนเดม
เซลล์เพอรอฟสไกต์แทนเดมชี้ไปยังบททดสอบถัดไป พวกมันทำงานที่อุณหภูมิต่ำ ต้องการแผงกั้นน้ำที่แข็งแรง และไวต่อความร้อน ดังนั้นอุตสาหกรรมกำลังสำรวจสารห่อหุ้มแบบเทอร์โมพลาสติกและการปิดผนึกขอบ แทนที่จะใช้ฟิล์มบ่มด้วยเปอร์ออกไซด์มาตรฐาน นี่ยังอยู่ในขั้นสำรวจ แต่แสดงให้เห็นว่ารูปแบบยังคงอยู่ เซลล์เปลี่ยนไป และฟิล์มต้องเรียนรู้คำตอบใหม่ ฟิล์มที่จะชนะในยุคแทนเดมจะเป็นฟิล์มที่ตอบคำถามเรื่องน้ำและความร้อนได้อย่างหมดจด เช่นเดียวกับที่ POE ตอบคำถามเรื่องไบเฟเชียล
ส่วนแบ่งตลาด ประมาณ 87, 7 และ 2.6 เปอร์เซ็นต์สำหรับ TOPCon, BC และ HJT ในปี 2025 และประมาณ 69, 23 และ 7.5 เปอร์เซ็นต์ในปี 2030 เป็นตัวเลขของ CPIA ที่รวบรวมโดย TaiyangNews และอ้างในบทความต้นฉบับ การทดสอบ UV ของ Kiwa PVEL ที่ 120 kWh ต่อตารางเมตร ที่ 60 องศา C เป็นเงื่อนไขการทดสอบที่ระบุไว้ ข้อค้นพบเรื่องความชื้นสูงของ UNSW การสูญเสียกำลังไฟฟ้าสัมพัทธ์ 10 ถึง 16 เปอร์เซ็นต์ และระยะเวลา 1000 ชั่วโมง มาจากงานศึกษาในปี 2024 โดย Sen และคณะ เหล่านี้เป็นตัวเลขจากบทความต้นฉบับและเอกสารอ้างอิง ไม่ใช่การวัดจากเว็บไซต์นี้ แนวทางจัดการ UV และการเลือกฟิล์มเป็นแนวปฏิบัติเชิงคุณภาพของอุตสาหกรรม ไม่ใช่ข้อกำหนดเดียว
ตัวเลขเหล่านี้มาจากไหน
ถาม: เทคโนโลยีเซลล์ทุกชนิดต้องใช้ฟิล์มต่างกันหรือไม่
ไม่ใช่เคมีที่ต่างกันโดยสิ้นเชิงทุกครั้ง แต่เป็นข้อกำหนดที่ต่างกัน ตัวเลือกหลักยังคงเป็น EVA, POE และ EPE สิ่งที่เปลี่ยนไปคือคุณสมบัติใดที่ฟิล์มต้องนำ: PID สำหรับ PERC แผงกั้นน้ำสำหรับไบเฟเชียล UV และกรดสำหรับ TOPCon ความสะอาดและน้ำสำหรับ HJT และฉนวนด้านหลังสำหรับ BC ฟิล์มตระกูลเดียวกันสามารถให้บริการหลายเส้นทางได้เมื่อจับคู่เกรดให้เหมาะสม
ถาม: ทำไมฟิล์มด้านหลังต้องเปลี่ยนสำหรับไบเฟเชียล
เพราะเซลล์ไบเฟเชียลผลิตไฟฟ้าจากด้านหลังด้วย ฟิล์มด้านหลังสีขาวแบบเดิมจะกั้นแสงที่ด้านหลังควรจะเก็บเกี่ยว ฟิล์มด้านหลังต้องโปร่งใส และฟิล์มโปร่งใสในโมดูลกระจก-กระจกก็ต้องกั้นความชื้นที่ซึมเข้ามาจากขอบด้วย ซึ่งเป็นเหตุผลที่ POE และ EPE เข้ามาแทน EVA สีขาวล้วนที่ด้านหลัง
ถาม: ทำไม TOPCon ถึงใส่ใจเรื่อง UV
TOPCon มีความไวต่อการเสื่อมสภาพที่เกิดจากรังสีอัลตราไวโอเลต หรือ UVID การทดสอบของ Kiwa PVEL เปิดด้านหน้าให้รับ 120 kWh ต่อตารางเมตร ที่ 60 องศา C ซึ่งประมาณหนึ่งถึงสองปีของปริมาณรังสีกลางแจ้ง ฟิล์มต้องส่งผ่าน ตัด หรือแปลง UV นั้น และการเลือกนี้เปลี่ยนทั้งการปกป้องเซลล์และกำลังไฟฟ้าที่ผลิตได้
ถาม: ทำไม POE จึงถูกเลือกสำหรับ HJT
Q: Why is POE preferred for HJT?
HJT ถูกสร้างขึ้นในกระบวนการอุณหภูมิต่ำและไวต่อน้ำ กรด และ UV พร้อมกัน POE ให้คุณสมบัติกั้นน้ำสูง ความต้านทานไฟฟ้าจำเพาะสูง และเคมีที่ปราศจากกรดตามที่เซลล์ต้องการ โดยไม่มีขั้นตอนอุณหภูมิสูงที่จะเผาฟิล์มที่ผิดพลาดทิ้งไป นั่นทำให้ POE เป็นค่าเริ่มต้นที่ปลอดภัยกว่าสำหรับ HJT
ถาม: ฟิล์มที่ดีขึ้นแก้ปัญหาความล้มเหลวจากความชื้นและความร้อนได้หรือไม่?
ไม่เสมอไป การศึกษาของ UNSW พบว่าการปนเปื้อนที่ตกค้างบนเซลล์ระหว่างการจัดการมักเป็นสาเหตุที่แท้จริง และเซลล์ที่ปนเปื้อนยังคงสูญเสียประมาณ 10 ถึง 16 เปอร์เซ็นต์หลังจากผ่านความชื้นและความร้อน 1000 ชั่วโมง แม้จะใช้ POE คุณภาพสูง เซลล์ที่สะอาดเสื่อมสภาพน้อยมากทั้งกับ EVA หรือ POE
ถาม: ทำไม EPE จึงเข้ามาแทน POE ในหลายสายการผลิต?
POE นั้นสะอาดทางเทคนิคแต่มีราคาแพง และ EVA ธรรมดาไม่ได้ให้ส่วนเผื่อด้านน้ำและความต้านทานไฟฟ้าเพียงพอสำหรับโมดูลกระจก-กระจก EPE วางแกน POE ไว้ในตำแหน่งที่ต้องการการกั้นและห่อด้วยเปลือก EVA ที่ถูกกว่า ซึ่งช่วยลดต้นทุนwhileรักษาประสิทธิภาพด้านน้ำและความต้านทานไฟฟ้า
ถาม: BC ต้องการอะไรจากฟิล์มด้านหลัง?
BC วางขั้วไฟฟ้าทั้งสองไว้ที่ด้านหลังด้วยระยะพิทช์ละเอียด ดังนั้นฟิล์มด้านหลังต้องเป็นฉนวนระหว่างขั้วที่มีระยะห่างกันอย่างใกล้ชิดในระยะยาวและต้านทานการกัดกร่อนจากความชื้นและความร้อน โมดูล BC สีดำทั้งหมดเพิ่มข้อกำหนดด้านการปกปิด ดังนั้นฟิล์มยังต้องซ่อนด้านหลังของเซลล์และคงสีไม่ซีดจาง
ถาม: EVA หมดยุคสำหรับโมดูลชนิด N แล้วหรือไม่?
ไม่ EVA ยังคงเป็นม้าศึกสำหรับด้านหน้าของโมดูลหลายชนิดและสำหรับการสร้างแบบกระจกชั้นเดียวที่ UV และ PID จัดการได้ มันเสียพื้นที่ตรงที่การกั้นน้ำ การต้านทานกรด หรือการป้องกัน UV เป็นปัจจัยชี้ขาด ซึ่งเป็นจุดที่ POE และ EPE เข้ามาแทน
บทสรุปสุดท้าย
สารห่อหุ้มเป็นไปตามเซลล์ และเซลล์ก็เคลื่อนตัวต่อไป ข้อกำหนดฟิล์มที่เขียนสำหรับ PERC จะไม่สามารถอยู่รอดในสายการผลิต TOPCon หรือ HJT โดยไม่เปลี่ยนแปลง ก่อนที่คุณจะเปรียบเทียบราคา EVA, POE และ EPE ให้พิจารณาว่าเซลล์ต้องการให้ฟิล์มผ่านการทดสอบใด และตรวจสอบว่าเซลล์เองสะอาดก่อนที่คุณจะโทษฟิล์มสำหรับความล้มเหลวจากความชื้นและความร้อน
OOITech ผลิตห้องเดี่ยวและห้องคู่ ที่มีแผ่นให้ความร้อนแบบน้ำมันหรือแบบไฟฟ้า เพื่อรองรับทั้งโมดูลแบบสตริงมาตรฐานและตารางการผสมโลหะระหว่างการลามิเนตแบบ zero-busbar หากคุณกำลังปรับปรุงรอบความร้อนหรือรับรองสูตรสารห่อหุ้มใหม่ โปรดแชร์โครงสร้างโมดูลของคุณ ภาพวาดการจัดวาง หรือวัสดุตัวอย่างกับทีมวิศวกรรมของเราเพื่อประเมินอุปกรณ์ พร้อมตัวเลือกการทำความร้อนด้วยน้ำมันหรือไฟฟ้าเพื่อรองรับสูตรโมดูล PERC, TOPCon, HJT และ BC ส่งแบบร่าง ข้อกำหนดโครงสร้างโมดูล หรือตัวอย่างทดสอบไปยังทีมวิศวกรรมของเราเพื่อประเมินวงจรและตรวจสอบพารามิเตอร์