คำตอบสั้น: สายการผลิตแผงโซลาร์เซลล์คือชุดสถานีที่เรียงลำดับกันเพื่อเปลี่ยนเซลล์ให้เป็นโมดูลสำเร็จรูป — การตัด การเชื่อมต่อแถบ การวางเลย์อัป การเชื่อมบัส การลามิเนต การใส่กรอบ การติดตั้งกล่องรวมสาย การทดสอบ — ซึ่งจัดส่งแบบกึ่งอัตโนมัติหรืออัตโนมัติเต็มรูปแบบ และกำหนดขนาดตามระดับกำลังการผลิตตั้งแต่ 5 MW ถึง 1–2 GW โดยมีเลย์เอาต์ สาธารณูปโภค และจำนวนพนักงานสอดคล้องกับระดับนั้น
สายการผลิตแผงโซลาร์เซลล์: การกำหนดค่าตั้งแต่ 5 MW ถึง 1 GW
ผู้ซื้อแทบไม่เคยประสบปัญหาเพราะเครื่องจักรเพียงเครื่องเดียว แต่ประสบปัญหาเพราะมองสายการผลิตเป็นโครงการ: ระดับกำลังการผลิตที่เลือกก่อนที่ใครจะตรวจสอบห้องสาธารณูปโภค ระดับระบบอัตโนมัติที่เลือกโดยไม่นับจำนวนพนักงาน พื้นที่ที่ออกแบบก่อนที่ใครจะถามว่าคิวจริงของเครื่องลามิเนตยาวแค่ไหน
สิ่งที่สายการผลิตแผงโซลาร์เซลล์ประกอบด้วย
ลำดับขั้นตอนนั้นตายตัว สิ่งที่แตกต่างระหว่างโรงงาน 5 MW กับโรงงานระดับกิกะวัตต์คือปริมาณงานที่ทำด้วยมือ ปริมาณบัฟเฟอร์ระหว่างสถานี และปริมาณการตรวจสอบที่ทำงานอัตโนมัติ
- การเตรียมเซลล์ — การคัดแยก จากนั้นตัดหรือขีดด้วยเลเซอร์สำหรับงานครึ่งเซลล์ เชิงหลังคา หรือแบบสัมผัสด้านหลัง
- การเชื่อมต่อแถบและการเรียงสตริง — การบัดกรีริบบอนหรือการยึดด้วยกาวเป็นสตริงที่มีรอยต่อทำซ้ำได้
- การวางซ้อน — การวางสตริงลงบนกระจกพร้อมสารห่อหุ้มและแผ่นหลังหรือกระจกด้านหลังตามลำดับวงจร
- การเชื่อมบัสและการแยกฉนวน — การเชื่อมปลายสตริงเข้ากับวงจรโมดูลและหุ้มฉนวนรอยต่อ
- การตรวจสอบก่อนการลามิเนต — การตรวจด้วยสายตาและ EL ขณะที่ข้อบกพร่องยังซ่อมแซมได้
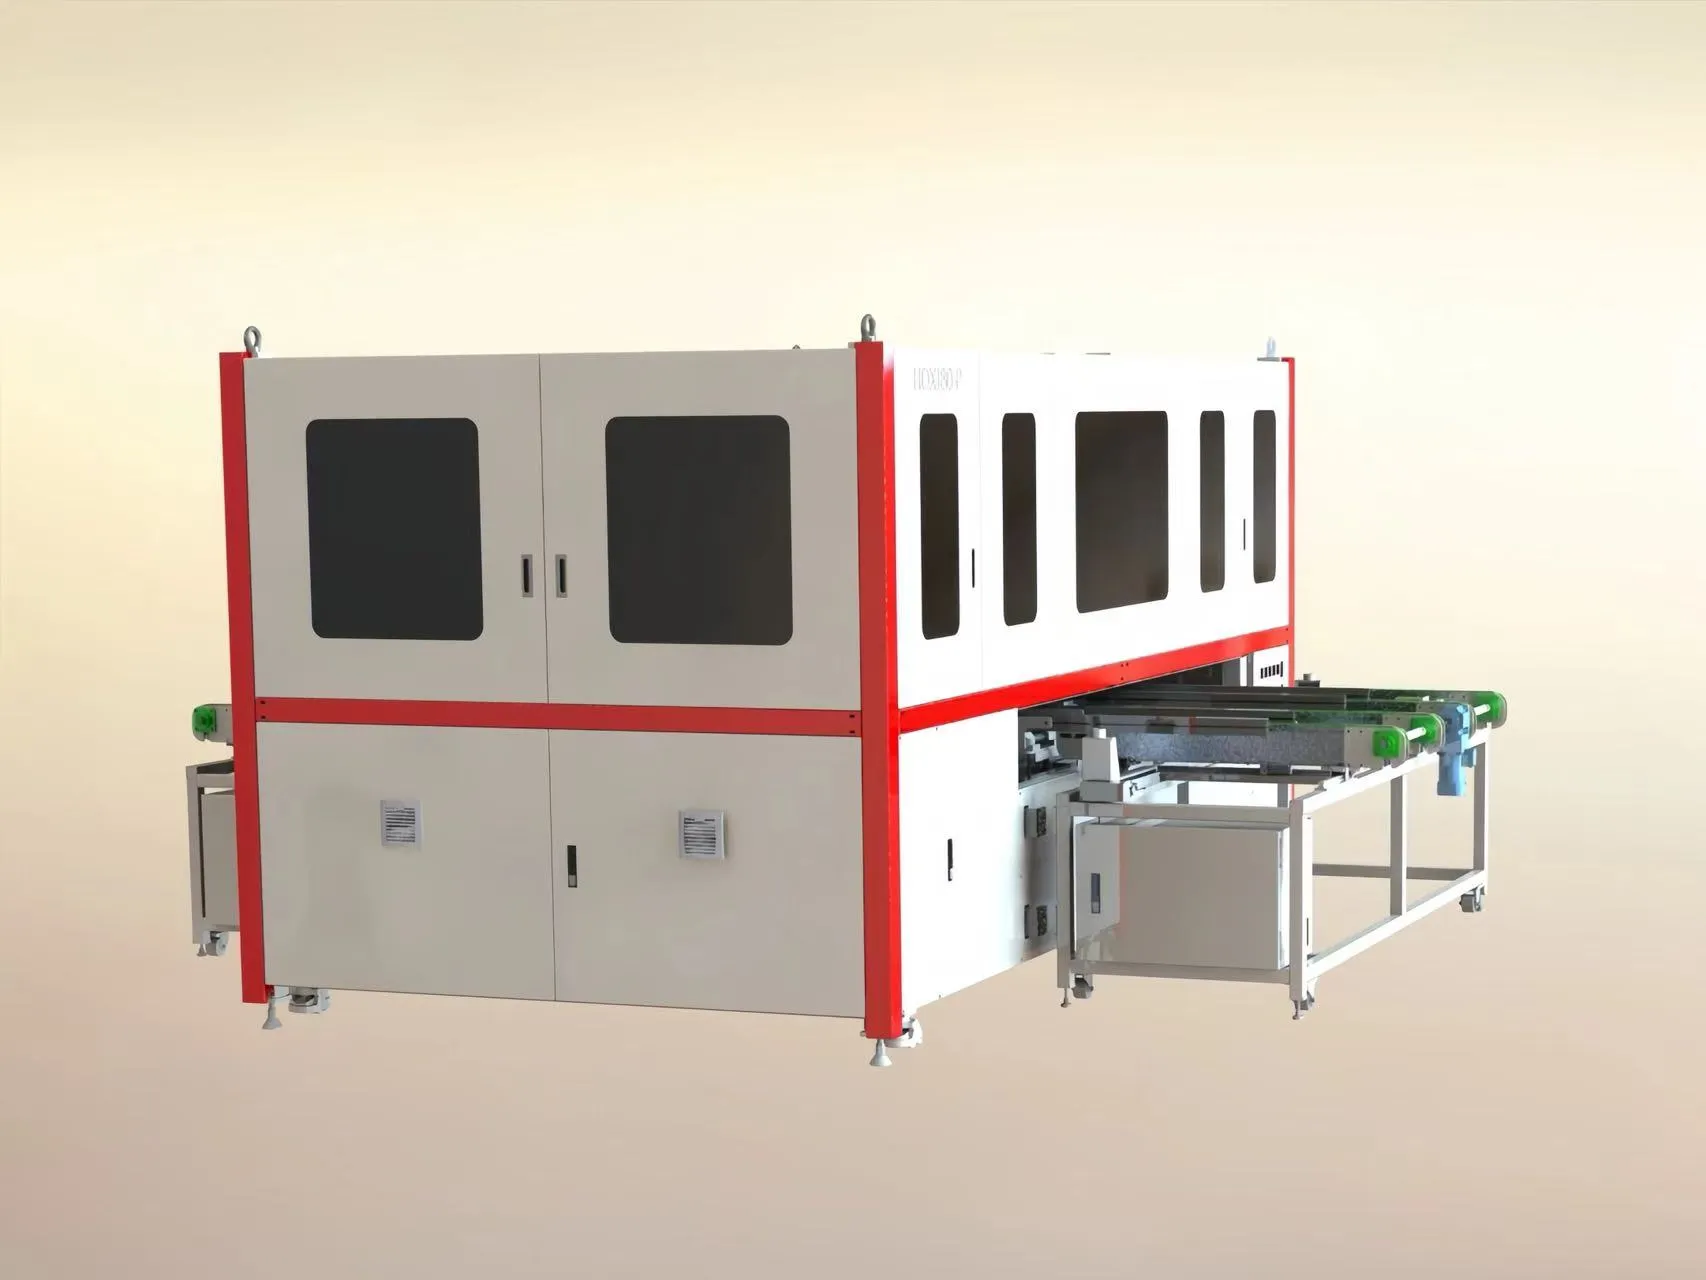
- การเคลือบ — ความร้อน สุญญากาศ และแรงกดเพื่อบ่มสารห่อหุ้มและไล่อากาศออก
- การใส่กรอบและกล่องรวมสาย — การตัดแต่ง กาวกรอบ การบัดกรีกล่องหรือการเติมกาว การบ่ม
- การทดสอบขั้นสุดท้าย — การถ่ายภาพ EL การวัด IV ภายใต้เครื่องจำลองแสงอาทิตย์ การทดสอบ hipot การคัดแยก การบรรจุ
สองสถานีเป็นตัวกำหนดจังหวะของขั้นตอนปลายน้ำ: เครื่องเชื่อมต่อแถบและเรียงสตริง เช่น AM050FH สำหรับสตริงครึ่งเซลล์แบบ MBB และการวัด IV บนเครื่องจำลองระดับ AAA เช่น OTMT ส่วนที่เหลือกำหนดโดยหน้าที่และโดยส่วนต่อประสานกับสถานีข้างเคียง
กึ่งอัตโนมัติเทียบกับอัตโนมัติเต็มรูปแบบ
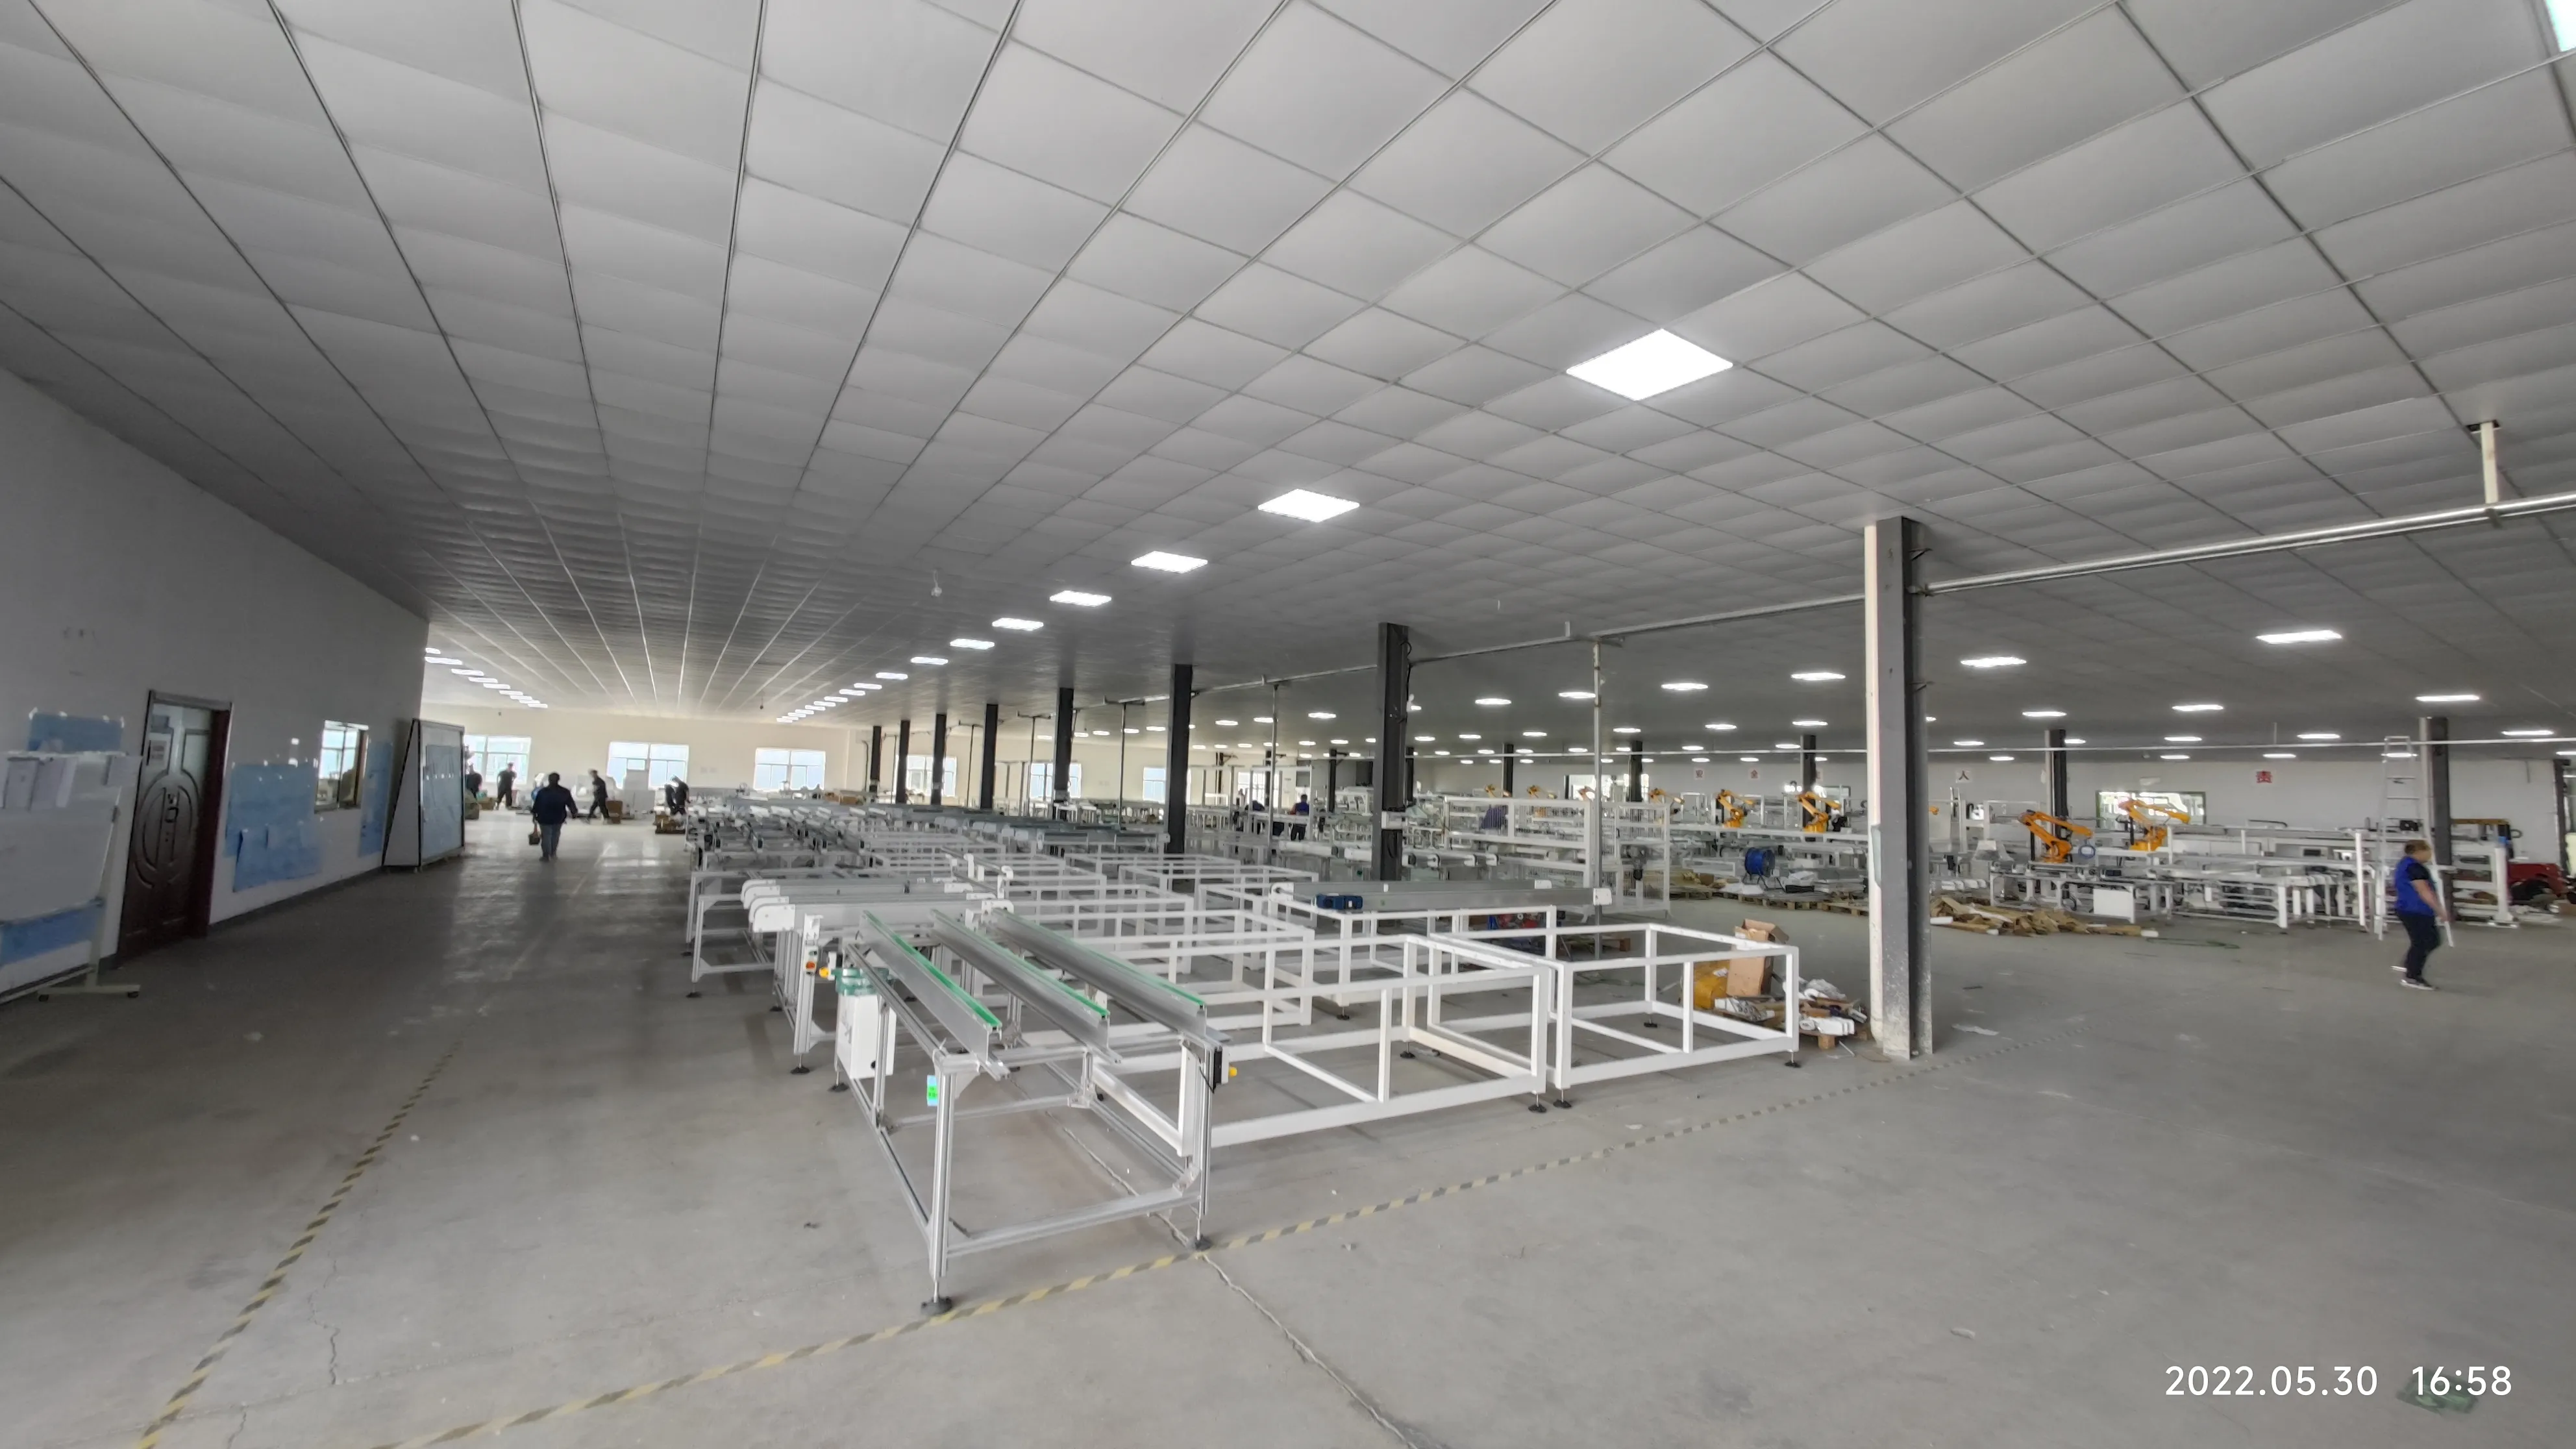
ความแตกต่างไม่ใช่ "มีเครื่องจักรกับไม่มีเครื่องจักร" สายการผลิตแผงโซลาร์เซลล์แบบกึ่งอัตโนมัติใช้อุปกรณ์กระบวนการเดียวกัน พนักงานย้ายโมดูลระหว่างสถานีและใช้การตัดสินด้วยสายตามากกว่า สายการผลิตแบบอัตโนมัติเต็มรูปแบบเพิ่มการลำเลียง การบัฟเฟอร์ การโหลดเครื่องลามิเนตอัตโนมัติ และการตรวจสอบย้อนกลับ ทำให้โมดูลไม่ถูกยกด้วยมือเลย
การลำเลียงด้วยมือสิ้นเปลืองกำลังคนและก่อความเสียหายจากการจัดการที่การทดสอบใดก็จับได้ไม่หมด ความสม่ำเสมอคือข้อโต้แย้งที่แท้จริงเมื่อกำลังการผลิตเพิ่มขึ้น: การวางเลย์อัปด้วยมือใช้ได้ดีเมื่อมีโมดูลไม่กี่แผงต่อกะ แต่กลายเป็นสาเหตุหลักของการวางไม่ตรงแนวเมื่อถึงหลักร้อย การกู้คืนจากความผิดพลาดกลับตรงกันข้าม — การติดขัดที่มองเห็นได้นั้นพนักงานแก้ไขได้ ส่วนสายการผลิตอัตโนมัติต้องมีขั้นตอนที่เป็นลายลักษณ์อักษร
การกำหนดค่าเปลี่ยนแปลงอย่างไรจาก 5 MW ถึง 1 GW
ระดับที่ Ooitech สร้าง: 5 MW, 10 MW, 20 MW, 30 MW, 60 MW, 120 MW, 150 MW, 300 MW, 600 MW และ 1–2 GW ตารางแสดงให้เห็นว่าลักษณะของสายการผลิตเปลี่ยนไปอย่างไร ซึ่งเป็นแนวทางในการตัดสินใจมากกว่าการระบุข้อกำหนด
| ระดับ | ลักษณะ | สิ่งที่ขับเคลื่อนการออกแบบ |
|---|
| 5 MW | กึ่งอัตโนมัติ ขนาดกะทัดรัด | เงินลงทุนเริ่มต้นต่ำที่สุด ลำเลียงด้วยมือ |
| 10 MW | กึ่งอัตโนมัติ มีระบบอัตโนมัติบางส่วน | จุดที่งานด้วยมือจำกัดคุณภาพ |
| 20 MW | กึ่งอัตโนมัติ มีสถานีมากขึ้น | บัฟเฟอร์และการไหลที่สูงกว่าความเร็วเครื่องจักร |
| 30 MW | Hybrid | การโหลดเครื่องลามิเนตเป็นคอขวด |
| 60 MW | อัตโนมัติเป็นส่วนใหญ่ | การตรวจสอบในสายและการตรวจสอบย้อนกลับ |
| 120 MW | ครบวงจรอัตโนมัติเต็มรูปแบบ | การลำเลียง การบัฟเฟอร์ ข้อมูลแบบบูรณาการ |
| 150 MW | อัตโนมัติเต็มรูปแบบ หลายรูปแบบ | เวลาเปลี่ยนรูปแบบและความสมดุลของสายการผลิต |
| 300 MW | อัตโนมัติเต็มรูปแบบ การไหลแบบขนาน | ความซ้ำซ้อนและการเข้าถึงเพื่อบำรุงรักษา |
| 600 MW | ระดับโรงงาน | สาธารณูปโภค โลจิสติกส์ MES |
| 1–2 GW | โรงงานหลายสายการผลิต | สาธารณูปโภคและระบบคุณภาพร่วมกัน |
สองกฎที่ใช้ได้ทุกระดับ กำลังการผลิตกำหนดโดยสถานีที่ช้าที่สุดในสาย ไม่ใช่เครื่องที่เร็วที่สุดในใบเสนอราคา และการเปลี่ยนจากกึ่งอัตโนมัติเป็นอัตโนมัติเป็นก้าวในความซับซ้อนของโครงการก่อนที่จะเป็นก้าวในจำนวนสถานี ผู้ซื้อครั้งแรกมักเริ่มจาก สายการผลิตกึ่งอัตโนมัติ 5 MW ขณะออกแบบอาคารเพื่อให้การกำหนดค่าแบบอัตโนมัติในภายหลังพอดีกับพื้นที่เดิม
ตรรกะของเลย์เอาต์และพื้นที่พื้น
เลย์เอาต์เป็นไปตามวัสดุ ไม่ใช่ตามแผ่นแบบ สายการผลิตไหลทางเดียวจากการโหลดกระจกไปจนถึงการบรรจุ และทุกจุดส่งต่อก่อให้เกิดคำถามเดียวกัน: โมดูลรอที่ไหน ใครย้ายโมดูล ของเสียออกจากสายการไหลอย่างไรโดยไม่ปิดกั้นการไหล แบบเส้นตรง แบบรูปตัว U ที่ส่งโมดูลสำเร็จรูปกลับไปยังทางเดินกระจก หรือแบบสองทางเดินที่วางเลย์อัปและลามิเนตติดกัน
พื้นที่พื้นถูกใช้ไปโดยบัฟเฟอร์ ไม่ใช่เครื่องจักร ระหว่างการวางเลย์อัปกับเครื่องลามิเนตต้องมีคิวยาวพอที่จะป้อนเครื่องได้ตลอดช่วงที่หยุดชะงัก ระหว่างเครื่องลามิเนตกับการใส่กรอบต้องมีที่ให้เย็นลง ทางเดินบำรุงรักษา ระยะห่างตู้ควบคุม และเส้นทางที่กว้างพอจะขนเครื่องลามิเนตออกได้นั้นมีค่าใช้จ่ายสูงหากต้องดัดแปลงภายหลัง
สาธารณูปโภค: ไฟฟ้า ลม น้ำ สภาพแวดล้อม
สาธารณูปโภคเป็นส่วนของสายการผลิตแผงโซลาร์เซลล์ที่ได้รับการอนุมัติเป็นลำดับสุดท้ายและถูกตำหนิเป็นลำดับแรก ภาระไฟฟ้าที่เชื่อมต่อถูกครอบงำโดยเครื่องลามิเนต เครื่องจำลองแสงอาทิตย์ และระบบทำความเย็น และการจ่ายไฟต้องกำหนดขนาดสำหรับการทำงานพร้อมกัน ไม่ใช่ผลรวมตามทฤษฎี ลมอดอัดถูกใช้ที่จุดเล็ก ๆ หลายจุด — กระบอกสูบ ตัวจับ การจ่ายกาว อุปกรณ์จับยึด — ดังนั้นแรงดันที่มั่นคงจึงสำคัญกว่าปริมาตรทั้งหมด
น้ำหล่อเย็นเป็นสิ่งจำเป็นสำหรับเครื่องลามิเนตและอุปกรณ์เลเซอร์และทดสอบบางชนิด ข้อกำหนดควรระบุอุณหภูมิและอัตราการไหลที่เครื่องต้องการ โดยกำหนดขนาดเผื่อสำหรับฤดูร้อน การลามิเนตและการบ่มกาวยังต้องใช้ห้องสะอาดที่ควบคุมได้ — โรงงานที่สบายสำหรับคนไม่จำเป็นว่าเหมาะสมสำหรับการห่อหุ้มโดยอัตโนมัติ
จำนวนพนักงานต่อกะตามระดับระบบอัตโนมัติ
จำนวนพนักงานอ่านได้จากเลย์เอาต์ ไม่ใช่เดาจากโบรชัวร์ บนสายการผลิตกึ่งอัตโนมัติ ผู้คนกระจายอยู่ตลอดกระบวนการ — ทุกจุดส่งต่อด้วยมือคือหนึ่งคน กระจุกตัวที่การวางเลย์อัป การเชื่อมบัส และการตรวจสอบ บนสายการผลิตอัตโนมัติเต็มรูปแบบ ผลผลิตเดียวกันต้องใช้พนักงานที่การโหลดกระจก ด่านคุณภาพ การบรรจุ และการบำรุงรักษา
ในขั้นตอนการเสนอราคา คำถามคือองค์กรที่ผู้ขายสมมติขึ้น: จำนวนคนต่อกะ ทักษะ การเปลี่ยนรุ่นใช้คนเดียวหรือสองคน ใครแก้ไขข้อขัดข้องตอนตีสาม Ooitech จัดหาแบบเทิร์นคีย์พร้อมการฝึกอบรม ดังนั้นแผนกำลังคนและแผนการฝึกอบรมควรมาพร้อมกันเป็นเอกสารเดียว
ลำดับการทดสอบเดินเครื่องและการฝึกอบรม
การทดสอบเดินเครื่องเริ่มจากการตรวจสอบสาธารณูปโภคและการทดลองเดินเครื่องสถานีเดี่ยว ผ่านการรวมส่วน ไปจนถึงการเดินเครื่องเต็มสายด้วยวัสดุจริงก่อนส่งมอบ การฝึกอบรมดำเนินการคู่ขนาน ไม่ใช่หลังจากนั้น: ผู้ปฏิบัติงานเรียนรู้สถานีขณะที่กำลังตั้งค่า เจ้าหน้าที่ซ่อมบำรุงเรียนรู้แบบแปลนบนเครื่องที่พวกเขาจะซ่อม
เอกสารสองฉบับที่ทำให้หรือทำลายระยะนี้ — รายการตรวจสอบก่อนติดตั้งที่ออกก่อนการจัดส่ง ระบุสิ่งที่ต้องทำให้เสร็จในอาคารก่อนที่ลังจะมาถึง และพิธีสารส่งมอบ ระบุสิ่งที่สาธิต บนวัสดุใด และใครลงนาม
วิธีเขียน RFQ สำหรับสายการผลิตแผงโซลาร์
RFQ ที่ดีอธิบายโรงงาน ไม่ใช่รายการชื่อเครื่องจักร ระบุผลิตภัณฑ์ก่อน: ขนาดและรูปแบบโมดูล ชนิดเซลล์และการจัดวาง กระจก มีกรอบหรือไม่มีกรอบ ชนิดกล่องต่อสาย และส่วนผสมหากเดินมากกว่าหนึ่งแบบ จากนั้นกรอบเชิงพาณิชย์: ระดับเป้าหมาย จำนวนกะต่อวัน การขยายที่วางแผนไว้ และไซต์เป็นแห่งใหม่หรือการแปลง
- ข้อมูลไซต์ — พื้นที่พื้น ความสูงเพดาน รับน้ำหนักพื้น ไฟฟ้า อากาศ น้ำ การระบายน้ำ
- ขอบเขตงาน — จุดที่ผู้ขายสิ้นสุดและคุณเริ่มต้น
- ความคาดหวังด้านระบบอัตโนมัติต่อส่วน ไม่ใช่ป้ายกำกับระดับโลกเพียงอันเดียว
- อินเทอร์เฟซ — การตรวจสอบย้อนกลับ การเก็บข้อมูล MES หรือ ERP
- สิ่งที่ส่งมอบ — ผัง เค้าโครงสาธารณูปโภค คู่มือ รายการอะไหล่ การฝึกอบรม เกณฑ์การยอมรับ
- เงื่อนไขการบริการ — ช่องทางการตอบสนอง ระยะเวลารออะไหล่ การสนับสนุนระยะไกล ขอบเขตการรับประกัน
ความสามารถในการเปรียบเทียบคือประเด็นสำคัญ: ใบเสนอราคาสองใบสำหรับ "สายการผลิตแผงโซลาร์อัตโนมัติ" เดียวกันแทบไม่เคยครอบคลุมขอบเขตเดียวกัน และการตอบสนองแบบแยกส่วนคือวิธีที่คุณจะค้นพบ วินัยนี้เหมือนกันเมื่อเปรียบเทียบ 120 MW automatic line กับ 600 MW turnkey configuration.
ข้อผิดพลาดด้านข้อกำหนดที่พบบ่อย
- กำลังการผลิตโดยไม่มีผลิตภัณฑ์ ระดับไม่มีความหมายจนกว่ารูปแบบโมดูลจะถูกกำหนด
- เครื่องที่เร็วที่สุด ไม่ใช่สายที่สมดุล คอขวดเพียงแค่ย้ายที่
- การตรวจสอบนอกขอบเขต การทดสอบ EL และ IV เป็นอุปกรณ์กระบวนการ ไม่ใช่ของเสริม
- การต่อรองเพื่อตัดการฝึกอบรมออก ผู้ปฏิบัติงานที่ไม่ได้รับการฝึกอบรมสร้างของเสียตั้งแต่วันแรก
ลำดับสำคัญกว่าข้อกำหนดใด ๆ เพียงข้อเดียว กระบวนการถูกอธิบายไว้ใน the ten-step manufacturing process และใน how a line works from cells to modules.
คำถามที่พบบ่อย
ใช้เวลานานเท่าใดในการสร้างและทดสอบเดินเครื่องสายการผลิต?
ขึ้นอยู่กับระดับกำลังการผลิต ระดับระบบอัตโนมัติ และความเร็วที่อาคารพร้อม สายกึ่งอัตโนมัติขนาดกะทัดรัดเป็นโครงการระยะสั้น สายอัตโนมัติเต็มรูปแบบหลายส่วนต้องใช้เวลาในการสร้าง ติดตั้ง และรวมระบบนานขึ้น ขอตารางเวลาแยกตามส่วนเพื่อให้งานไซต์ดำเนินการคู่ขนาน
สายกึ่งอัตโนมัติสามารถอัปเกรดเป็นอัตโนมัติในภายหลังได้หรือไม่?
ได้ หากผังและสาธารณูปโภคถูกวางแผนรองรับไว้ เส้นทางปกติคือเพิ่มระบบลำเลียงและบัฟเฟอร์ระหว่างส่วน จากนั้นโหลดเครื่องลามิเนตอัตโนมัติ โดยคงอุปกรณ์หลักเดิมไว้ ข้อจำกัดคือพื้นที่พื้น กำลังไฟฟ้าสำรอง และส่วนเผื่ออากาศและการระบายความร้อน
อะไรเป็นตัวกำหนดราคาของสายการผลิตแผงโซลาร์?
ระดับกำลังการผลิต ระดับระบบอัตโนมัติต่อส่วน จำนวนสถานี รูปแบบที่รองรับ และขอบเขตงาน — ว่าจะรวมการโหลด การขนย้าย การตรวจสอบ และการบรรจุหรือไม่ โรงสาธารณูปโภคและงานอาคารเป็นรายการงบประมาณแยกต่างหาก ใบเสนอราคาจะเปรียบเทียบได้ก็ต่อเมื่อ RFQ บังคับให้ตอบสนองแบบแยกส่วน cost structure by capacity แสดงวิธีอ่านแผ่นงานเหล่านั้น
เราจำเป็นต้องซื้อทั้งสายในครั้งเดียวหรือไม่?
ไม่จำเป็นเสมอไป แต่ลำดับสำคัญ สถานีที่กำหนดคุณภาพ — การร้อยสตริง การลามิเนต การทดสอบ — เป็นสิ่งที่ทดแทนได้ยากที่สุด การขนย้ายและการบรรจุสามารถเริ่มแบบmanualได้ ซื้อกระบวนการก่อนการขนส่ง รักษาผังให้สมบูรณ์ตั้งแต่วันแรก และแบ่งเฟสระบบอัตโนมัติเข้าสู่สายที่สร้างขึ้นเพื่อรองรับ
สายการผลิตแผงโซลาร์เป็นสินทรัพย์อายุยาว และข้อเสนอที่คุณลงนามเป็นตัวกำหนดพฤติกรรมของมันไปอีกหลายปี ส่งข้อกำหนดผลิตภัณฑ์ ระดับเป้าหมาย และข้อมูลไซต์ของคุณผ่าน แบบฟอร์มขอใบเสนอราคา และขอขอบเขตแบบแยกส่วน; station-level machine overview คือสิ่งที่ควรอ่านต่อไปตามธรรมชาติ