ความรับผิดชอบด้านบรรณาธิการสำหรับบทความนี้เป็นของ Wuhan Ooi Photoelectric Technology Co., Ltd. เขียนและตรวจสอบโดยทีมบรรณาธิการ Ooitech ดู นโยบายบรรณาธิการ ของเรา สำหรับวิธีที่เราเขียน เราใช้เครื่องมือ AI ที่ใด และวิธีขอแก้ไข
ปริมาณเจล: ตัวเลขที่กำหนดช่วงเวลาการลามิเนตของคุณ
สารบัญ
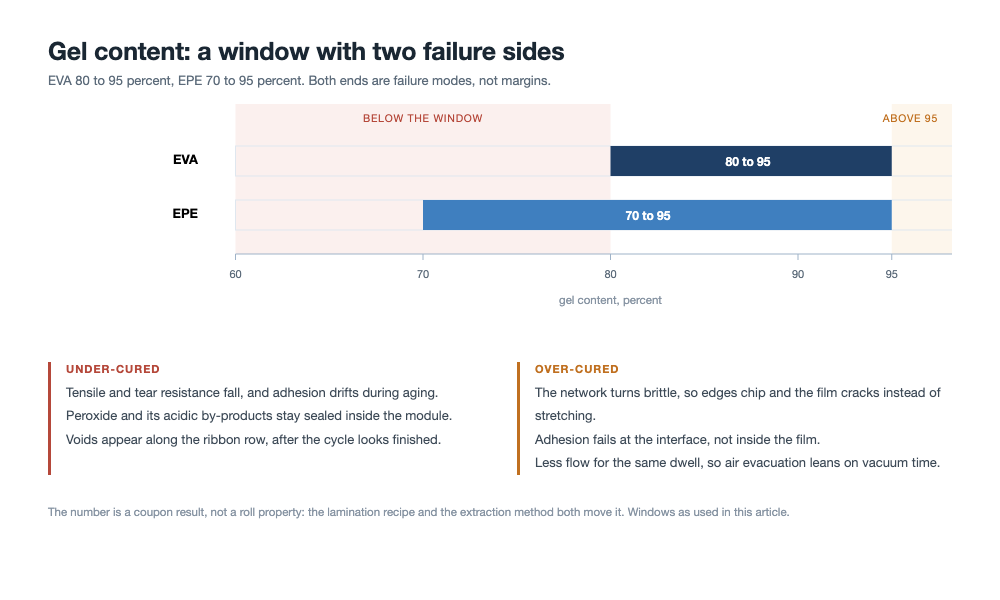
คำตอบสั้น: ปริมาณเจลคือสัดส่วนของencapsulantที่จะไม่ละลาย และเป็นการวัดตามปกติเพียงวิธีเดียวว่าปฏิกิริยาการเชื่อมขวางเกิดขึ้นจริงภายในลามิเนตของคุณหรือไม่ หน้าต่างที่ใช้กันทั่วไปคือ 80 ถึง 95 % สำหรับ EVA และ 70 ถึง 95 % สำหรับ EPE และทั้งสองปลายของหน้าต่างเหล่านั้นเป็นโหมดความล้มเหลวมากกว่าเป็นระยะเผื่อ ต่ำเกินไปจะทิ้งเปอร์ออกไซด์ที่ยังไม่ทำปฏิกิริยาและผลพลอยได้ไว้ภายในโมดูล สูงเกินไปจะทำให้ฟิล์มเปราะและย้ายความล้มเหลวไปที่รอยต่อ สองรายละเอียดเป็นตัวกำหนดว่าตัวเลขนั้นหมายถึงอะไร การทดสอบทำบนชิ้นทดสอบที่ลามิเนตด้วยสูตรของคุณเอง ดังนั้นจึงวัดกระบวนการของคุณพอ ๆ กับวัดวัสดุ และวิธีการสกัดระดับประเทศและระดับระหว่างประเทศแตกต่างกันในเวลาการสกัด ซึ่งเพียงพอที่จะทำให้ผลลัพธ์ข้ามเส้นยอมรับที่การบ่มต่ำ ซึ่งเป็นที่ที่ตลาด EPE ส่วนหนึ่งตั้งอยู่
ผลปริมาณเจลที่ผ่านในรายงานซัพพลายเออร์และไม่ผ่านในห้องแล็บของคุณเองมักไม่ใช่ความขัดแย้ง มันคือการทดสอบสองแบบที่ต่างกัน บนลามิเนตสองชิ้นที่ต่างกัน อ่านเทียบกับเส้นยอมรับเส้นเดียว
ตัวเลขนั้นวัดอะไรจริง ๆ
ก่อนการลามิเนต encapsulant เป็นพอลิเมอร์เชิงเส้น ในเครื่องลามิเนต เปอร์ออกไซด์ในสูตรจะสลายตัวเป็นอนุมูล อนุมูลเหล่านั้นดึงไฮโดรเจนออกจากสายโซ่ข้างเคียง และสายโซ่ก็เชื่อมต่อกันเป็นโครงข่ายสามมิติ โครงข่ายแบบนั้นจะไม่ละลายอีกต่อไป มันพองตัว และส่วนที่ยังละลายได้จะเข้าไปในตัวทำละลาย
ปริมาณเจลคือสัดส่วนมวลที่เหลืออยู่ คำจำกัดความนั้นนำมาซึ่งผลที่มักถูกลืมในการโต้แย้งเรื่องการยอมรับ: ตัวเลขเป็นอัตราส่วน ไม่ใช่คำอธิบาย เก้าสิบเปอร์เซ็นต์หมายความว่าสิบเปอร์เซ็นต์ของฟิล์มยังเป็นเชิงเส้น ยังสามารถไหลที่อุณหภูมิได้ ยังสามารถเคลื่อนย้ายได้ ฟิล์มสองชิ้นที่อ่านได้ 90 อาจมีพฤติกรรมต่างกันได้ ถ้าสิบเปอร์เซ็นต์นั้นกระจายสม่ำเสมอในชิ้นหนึ่งและกระจุกตัวที่ผิวในอีกชิ้นหนึ่ง
การทดสอบ ตามที่ทำจริง
วิธีการสกัดด้วยไซลีนเป็นวิธีมาตรฐานและคุ้มค่าที่จะพิจารณาทีละขั้น เพราะสามขั้นตอนของมันเป็นตัวกำหนดคำตอบมากกว่าตัววัสดุ
แผ่นสองแผ่นถูกวางซ้อนกัน โดยทั่วไปประมาณ 200 คูณ 200 mm โดยมีฟิล์มปล่อยด้านบนและด้านล่างเพื่อให้ฟิล์มที่บ่มแล้วลอกออกได้ในภายหลัง แซนด์วิชนี้ถูกลามิเนตด้วยสูตรที่ใช้บนสายการผลิต ไม่ใช่สูตรทั่วไป และทำให้เย็น ฟิล์มที่บ่มแล้วถูกนำออก ตัดเป็นเม็ดเล็กกว่า 3 คูณ 3 mm และชั่ง 0.5 g ± 0.05 g ใส่ถุงสแตนเลส 120 เมช เตรียมตัวอย่างสามชิ้นต่อหนึ่งตัวอย่าง
ถุงถูกทำความสะอาด อบแห้ง และชั่งน้ำหนักขณะว่างเป็น W1 ชั่งพร้อมเม็ดเป็น W2 ปิดผนึก และสกัดในไซลีนเดือดตามขั้นตอนใน GB/T 29848 หลังการสกัด ถุงถูกอบแห้งที่ 140 °C จนได้มวลคงที่ ทำให้เย็นในเดซิกเคเตอร์ 30 นาที และชั่งเป็น W3 ปริมาณเจลคือ (W3 − W1) / (W2 − W1) เป็นเปอร์เซ็นต์ เฉลี่ยจากตัวอย่างสามชิ้น
- สูตรของชิ้นทดสอบ ชิ้นทดสอบที่บ่มที่อุณหภูมิหรือเวลาพักต่างจากสายการผลิตบอกคุณเกี่ยวกับห้องแล็บ ไม่ใช่เกี่ยวกับผลิตภัณฑ์
- ขนาดเม็ด เม็ดหยาบมีพื้นที่ผิวสัมผัสตัวทำละลายน้อยกว่าและอ่านค่าสูง
- การอบแห้งจนได้มวลคงที่ ตัวทำละลายที่ตกค้างเพิ่มมวลและดันผลลัพธ์ให้สูงขึ้น เป็นข้อผิดพลาดที่ทำได้ง่ายที่สุดและสังเกตเห็นได้ยากที่สุด เพราะตัวเลขดูสมเหตุสมผล
สองด้านของหน้าต่าง และความล้มเหลวที่แต่ละด้านก่อให้เกิด
หน้าต่างการยอมรับที่ใช้กันทั่วไปคือ 80 ถึง 95 % สำหรับ EVA และ 70 ถึง 95 % สำหรับ EPE ตารางนี้เป็นส่วนที่คุ้มค่าที่จะปักไว้บนผนัง เพราะลักษณะความล้มเหลวทั้งสองแบบทับซ้อนกันในจุดที่ผู้คนมักมอง
| สิ่งที่คุณวัด | ต่ำกว่าหน้าต่าง | สูงกว่าหน้าต่าง |
|---|---|---|
| ความต้านแรงดึง | ต่ำกว่า | สูงขึ้น แล้วลดลงเมื่อโครงข่ายเปราะ |
| ความต้านการฉีกขาด | ต่ำและไม่เสถียร | ต่ำลง: ฟิล์มแตกแทนที่จะยืด |
| การยึดเกาะกับกระจกและแผ่นหลัง | ไม่เสถียร และเลื่อนไประหว่างการเสื่อมสภาพ | ต่ำลง และล้มเหลวที่รอยต่อแทนที่จะเป็นในฟิล์ม |
| ฟองอากาศหลังการลามิเนต | พบบ่อย | พบน้อยกว่าในการลามิเนต พบบ่อยกว่าในภาคสนาม |
| การหลุดลอก | ล่าช้า หลังการทดสอบความชื้นและความร้อน | เร็ว ที่ขอบและรอบบัสบาร์ |
| สิ่งที่คงอยู่ภายในโมดูล | เปอร์ออกไซด์ที่ยังไม่ทำปฏิกิริยาและผลิตภัณฑ์สลายตัวที่เป็นกรด | สารระเหยจากปฏิกิริยาที่มากเกินไป |
หน้าต่างปริมาณเจลสำหรับ EVA และ EPE พร้อมโหมดความล้มเหลวในแต่ละด้าน ตัวเลขมาจากชิ้นทดสอบที่บ่มบนแท่นของคุณเอง ไม่ใช่จากม้วน
ทั้งสองปลายทำให้เกิดการหลุดล่อน ซึ่งเป็นเหตุผลว่าทำไมการหลุดล่อนเพียงอย่างเดียวจึงไม่สามารถบอกได้ว่าคุณตกลงไปด้านใดของหน้าต่าง คุณต้องมีตัวเลข และคุณต้องรู้ว่ามีอะไรเหลืออยู่ในฟิล์ม
ต่ำเกินไป: ความล้มเหลวที่ยังคงทำงานต่อหลังการลามิเนต
ปริมาณเจลต่ำหมายความว่าเปอร์ออกไซด์ถูกใช้ไม่หมด ส่วนหนึ่งเป็นปัญหาทางกล มองเห็นได้ทันทีเป็นความต้านแรงดึงและความต้านการฉีกขาดที่ต่ำลง และเป็นการยึดเกาะที่อ่านได้ว่ายอมรับได้ในวันนั้นแล้วเลื่อนไปในภายหลัง อีกส่วนหนึ่งเป็นทางเคมี และเป็นส่วนที่ทำให้โมดูลมีต้นทุน
สารเชื่อมขวางที่ตกค้างและผลพลอยได้จากการสลายตัวของมันยังคงถูกปิดผนึกอยู่ภายในลามิเนตที่ไม่มีใครจะเปิดเป็นเวลายี่สิบห้าปี ที่อุณหภูมิใช้งาน พวกมันสามารถปล่อยสารชนิดที่เป็นกรด และสารเหล่านั้นกำลังมองหาวัสดุที่นำไฟฟ้าพอดี: ผิวของริบบอนและกริดเงิน ผลลัพธ์ปรากฏเป็นความต้านทานอนุกรมที่เพิ่มขึ้นอย่างช้า ๆ ไม่ใช่ข้อบกพร่องที่ชัดเจน ซึ่งเป็นเหตุผลว่าทำไมแบตช์ที่บ่มไม่ดีจึงสามารถผ่านการตรวจสอบขั้นสุดท้ายและไม่ผ่านการทดสอบความชื้นและความร้อน
นี่ก็เป็นหนึ่งในเส้นทางสู่ฟองอากาศที่ถูกตำหนิว่าเป็นความผิดของเครื่องลามิเนต เมื่อการบ่มไม่สมบูรณ์ ฟิล์มยังคงไหลและปล่อยสารระเหยต่อไปหลังจากที่รอบการทำงานควรจะเสร็จสิ้นแล้ว และช่องว่างปรากฏขึ้นในจุดที่ฟิล์มบางที่สุด ซึ่งก็คือตามแนวริบบอน ไม่ใช่ฟองอากาศในลามิเนตทุกฟอง ที่เป็นความผิดของencapsulant แต่มีมากพอที่บันทึกการบ่มควรอยู่ข้างแผนที่ฟองอากาศ
สูงเกินไป: เปราะ และการยึดเกาะที่ล้มเหลวที่รอยต่อ
การอบมากเกินไปคือทิศทางที่ผู้ปฏิบัติงานมักเบี่ยงเบนไป เพราะความร้อนที่มากขึ้นและเวลาที่มากขึ้นให้ความรู้สึกเหมือนเป็นการประกัน กลไกกลับตรงกันข้าม โครงข่ายที่หนาแน่นกว่ามีความสามารถในการผ่อนคลายน้อยลง ดังนั้นความต้านทานการฉีกขาดจึงลดลง และฟิล์มมีพฤติกรรมเหมือนแผ่นยางบางที่สูญเสียความยืดหยุ่น การยึดเกาะก็อ่อนลงเช่นกัน และอ่อนลงที่รอยต่อมากกว่าภายในฟิล์ม ซึ่งเป็นรูปแบบความล้มเหลวที่ปรากฏเป็นการหลุดล่อนที่ขอบโมดูลและเป็นการแยกชั้นรอบบัสบาร์ ใน EPE การอบมากเกินไปแบบเดียวกันจะปรากฏก่อนตามริบบอนของเซลล์ โดยที่ ช่องว่างรูปเส้น เรียงตามรูปทรงของรอยต่อมากกว่ารูปแบบของรอบสุญญากาศ
มีต้นทุนที่สองที่ไม่ปรากฏในตัวเลขปริมาณเจลเลย โครงข่ายที่แข็งกว่าจะไหลน้อยลงในช่วงเวลาหน่วงเดียวกัน ดังนั้นการเติมช่องว่างรอบริบบอนและขั้นบันไดที่ขอบเซลล์จึงขึ้นอยู่กับเวลาสุญญากาศและความชันของการเพิ่มแรงดันมากขึ้น การอบและการไหลถูกแลกเปลี่ยนซึ่งกันและกัน และการแลกเปลี่ยนนี้มองไม่เห็นเว้นแต่จะวัดทั้งสองอย่าง
เมื่อปรับสมดุลระหว่างการอบกับการไหล เราจัดลำดับขั้นเวลาสุญญากาศและปรับความชันแรงดันห้องเพื่อให้ฟิล์มเติมรอบขั้นบันไดของริบบอนก่อนที่การเชื่อมขวางจะทำให้โครงข่ายพอลิเมอร์แข็งตัว
ทำไมตัวเลขของซัพพลายเออร์กับตัวเลขของคุณจึงไม่ตรงกัน
มีสองสิ่งที่แตกต่างกันระหว่างรายงานในแฟ้มคุณภาพกับคูปองในห้องแล็บของคุณ และมีเพียงหนึ่งในนั้นที่เป็นวัสดุ
สิ่งแรกคือสูตรของคูปอง ซึ่งกล่าวถึงแล้ว สิ่งที่สองคือวิธีการ GB/T 29848 และ IEC 62788-1-6 ต่างก็หาปริมาณการอบโดยการสกัด และแตกต่างกันในเวลาการสกัด งานวิจัยที่ตีพิมพ์ใน EPJ Photovoltaics ในปี 2024 เปรียบเทียบทั้งสองวิธีและพบว่าวิธีระดับชาติอ่านค่าสูงกว่า โดยช่องว่างกว้างที่สุดที่การอบต่ำ ซึ่งสำคัญเพราะส่วนหนึ่งของตลาด EPE มีเส้นการยอมรับอยู่ในช่วงที่ทั้งสองวิธีไม่ตรงกัน ฟิล์มหนึ่งสามารถผ่านมาตรฐานหนึ่งและไม่ผ่านอีกมาตรฐานหนึ่งที่ปริมาณการอบเดียวกัน และไม่มีห้องแล็บใดผิด
DSC ตอบคำถามที่แตกต่างออกไป
มันตอบคำถามที่แตกต่างออกไป DSC วัดความร้อนที่ปล่อยออกจากปฏิกิริยาที่เหลืออยู่ ซึ่งคือปริมาณการเชื่อมขวางที่ยังสามารถเกิดขึ้นได้ มากกว่าปริมาณโครงข่ายที่มีอยู่แล้ว มันรวดเร็ว ใช้เพียงมิลลิกรัม และแสดงแนวโน้มของกระบวนการได้อย่างสวยงาม มันยังไม่สามารถเปรียบเทียบกับข้อกำหนดปริมาณเจลได้ เพราะตัวเลขทั้งสองไม่ใช่ปริมาณเดียวกัน
| วิธีการ | สิ่งที่รายงาน | ใช้ได้ดีที่สุดสำหรับ | จุดที่ทำให้เข้าใจผิด |
|---|---|---|---|
| การสกัดด้วยไซลีน, GB/T 29848 | สัดส่วนมวลที่ไม่ละลายหลังการสกัดที่กำหนด | การยอมรับเทียบกับข้อกำหนดปริมาณเจล | ไวต่อขนาดเม็ดและการอบแห้ง; เวลาการสกัดแตกต่างจากวิธี IEC |
| การสกัดด้วยไซลีน, IEC 62788-1-6 | ปริมาณเดียวกันโดยขั้นตอนที่แตกต่าง | ข้อตกลงการจัดหาระหว่างประเทศ | อ่านค่าต่ำกว่าวิธีระดับชาติที่การอบเดียวกัน |
| ความร้อนที่ปล่อยออกจากปฏิกิริยาที่เหลือของ DSC | การเชื่อมขวางที่ยังสามารถเกิดขึ้นได้ | การติดตามแนวโน้มกระบวนการ, การคัดกรองขาเข้า, การศึกษาการอบ | ไม่สามารถเปรียบเทียบกับเปอร์เซ็นต์ปริมาณเจลได้ |
จุดที่ตัวเลขถูกกำหนดจริง
มีคันโยกสามตัวที่เป็นของผู้ผลิตฟิล์ม: สูตร ซึ่งหมายถึงเพอร์ออกไซด์และโคเอเจนต์ที่นำประสิทธิภาพการเชื่อมขวาง; การผสมและการดูดซับสารเติมแต่งเหลวเข้าสู่เม็ด; และการอัดรีด ซึ่งต้องอยู่ต่ำกว่าอุณหภูมิที่เพอร์ออกไซด์เริ่มสลายตัว มิฉะนั้นฟิล์มจะมาถึงในสภาพอบไปบางส่วน
มีคันโยกสามตัวที่เป็นของสายการผลิตโมดูล: อุณหภูมิลามิเนตจริง เวลาหน่วงที่อุณหภูมินั้น และความสม่ำเสมอของทั้งสองอย่างทั่วทั้งแพลตเทน ในสามอย่างนี้ ความสม่ำเสมอคือสิ่งที่ซ่อนอยู่ แพลตเทนที่ร้อนกว่าหลายองศาใกล้ท่อร่วมมากกว่าที่ขอบไกลจะผลิตปริมาณเจลที่แตกต่างกันสองค่าในโมดูลเดียว และคูปองที่คุณเก็บจากตรงกลางจะเฉลี่ยให้กลายเป็นผ่าน
เพื่อขจัดความแปรผันของอุณหภูมิทั่วทั้งแพลตเทน เราตั้งค่าวงจรทำความร้อนแบบหลายโซนและตรวจสอบความสม่ำเสมอของพื้นผิว เพื่อให้ลามิเนตได้รับเวลาหน่วงทางความร้อนที่เหมือนกันจากท่อร่วมถึงขอบนอก
อุณหภูมิที่สำคัญคือลามิเนต ไม่ใช่ค่าที่ตั้งไว้ หน้าต่าง EVA เป็นวิธีปฏิบัติในการดูสิ่งนี้: เทอร์โมคัปเปิลที่วางบนกระจกและบนระนาบเซลล์ อ่านเทียบกับชุดปริมาณเจลจากคูปองที่อบภายใต้เงื่อนไขเดียวกัน ให้หน้าต่างกระบวนการแก่คุณในบ่ายเดียว ตารางสูตรที่คัดลอกจากซัพพลายเออร์ให้ตัวเลขที่บังเอิญใช้ได้ในเครื่องของคนอื่น ส่วนที่เหลือของรอบ รวมถึงวิธีการจัดลำดับขั้นสุญญากาศ อธิบายไว้ใน กระบวนการลามิเนชัน เอง
คูปองคือข้อกำหนด
ข้อกำหนดที่ระบุ 80 ถึง 95 % โดยไม่ระบุสูตรคูปองและวิธีการนั้นไม่สามารถบังคับใช้ได้ เพราะทั้งสองฝ่ายสามารถซื่อสัตย์และไม่ตรงกันได้ เขียนสามสิ่งลงไป: สูตรลามิเนชันสำหรับคูปอง รวมถึงอุณหภูมิแพลตเทนและเวลาหน่วง; มาตรฐานและเวลาการสกัดที่ใช้; และตำแหน่งการเก็บตัวอย่าง เนื่องจากขอบและตรงกลางของโมดูลขนาดเต็มไม่ใช่ลามิเนตเดียวกัน
สิ่งที่สี่ที่ควรเขียนลงไปคือการกระจายตัวมากกว่าค่าเฉลี่ย ซัพพลายเออร์ที่รายงาน 88 % โดยมีช่วง 86 ถึง 90 ตลอดความกว้างของม้วนเป็นซัพพลายเออร์ที่แตกต่างจากที่รายงาน 88 % โดยมีช่วง 79 ถึง 96 แม้ว่าการทดสอบการยอมรับจะผ่านทั้งสองราย
เมื่อมันล้มเหลวบนสายการผลิต ให้ตรวจตามลำดับนี้
- วิธีการ รันคูปองเดิมซ้ำสองครั้งก่อนที่คุณจะแตะต้องกระบวนการ ขนาดเม็ดและเวลาอบแห้งเป็นสาเหตุของความไม่ตรงกันมากกว่าที่การสอบสวนส่วนใหญ่คิด
- อุณหภูมิลามิเนต วัดเทอร์โมคัปเปิลที่กระจกและระนาบเซลล์ ไม่ใช่ที่ผิวแพลตเทน และเปรียบเทียบกับสูตรที่ผลิตคูปองที่ผ่าน
- ความสม่ำเสมอ คูปองจากปลายป้อนและปลายระบายของแพลตเทนเดียวกัน ที่อบในรอบเดียวกัน
- สุญญากาศและเวลาหน่วง หากการอบตรงกลางดีแต่ต่ำที่ขอบ ปัญหามักเป็นการถ่ายเทความร้อนภายใต้สุญญากาศที่ไม่ดีมากกว่าเคมี
- สูตร เฉพาะตอนนี้เท่านั้น ปริมาณเปอร์ออกไซด์ โคเอเจนต์ และอายุและการจัดเก็บของมาสเตอร์แบทช์ตัวเชื่อมขวาง เพราะเปอร์ออกไซด์สูญเสียกิจกรรมในการจัดเก็บ และล็อตที่ใช้ได้ดีในเดือนมีนาคมก็ไม่ใช่ล็อตเดียวกันกับในเดือนกันยายน
สิ่งที่ต้องถามก่อนที่คุณจะลงนามในข้อกำหนด
สี่คำถามแยกผู้จัดจำหน่ายที่ใช้งานได้ออกจากผู้จัดจำหน่ายที่เพียงแค่ปฏิบัติตามข้อกำหนด ตัวเลขนี้มาจากมาตรฐานใดและใช้เวลาสกัดเท่าใด สูตรคูปองที่ใช้คืออะไร ค่าต่ำสุดและสูงสุดตามความกว้างของม้วนและตามความยาวคือเท่าใด ไม่ใช่ค่าเฉลี่ย และสำหรับ EPE อัตราส่วนชั้นเปลี่ยนไประหว่างตัวอย่างที่ผ่านการรับรองกับม้วนที่ผลิตจริงหรือไม่ เพราะหน้าต่างการยอมรับเคลื่อนไปตามโครงสร้าง และการรับรองจะใช้ได้เฉพาะกับโครงสร้างที่ถูกทดสอบเท่านั้น ประเด็นสุดท้ายนี้เป็นตรรกะเดียวกับ การเปลี่ยนแปลงรายการวัสดุ ในมาตรฐานโมดูล: หลักฐานผูกติดกับโครงสร้าง ไม่ใช่กับแบรนด์
ตัวเลขเหล่านี้มาจากไหน
หน้าต่างการยอมรับที่ 80 ถึง 95 % สำหรับ EVA และ 70 ถึง 95 % สำหรับ EPE ลักษณะความล้มเหลวทั้งสองด้าน และขั้นตอนการสกัดพร้อมขนาดเม็ด ตะแกรง อุณหภูมิ และขั้นตอนการชั่งน้ำหนัก มาจากบทความต้นทางที่ชิ้นงานนี้ใช้เป็นฐาน ซึ่งเป็นบันทึกทางเทคนิคภาษาจีนเกี่ยวกับการเชื่อมขวางของสารห่อหุ้ม การเปรียบเทียบระหว่าง GB/T 29848 และ IEC 62788-1-6 มาจากบทความเดียวกัน โดยอ้างอิงงานที่ตีพิมพ์ใน EPJ Photovoltaics ในปี 2024 เราไม่ได้ทำการศึกษานั้นซ้ำ การเปรียบเทียบ DSC เป็นความรู้มาตรฐานในห้องปฏิบัติการ ไม่ใช่ผลการวัดในที่นี้
ข้อความเกี่ยวกับความสม่ำเสมอของแพลตเทน ตำแหน่งคูปอง และการจัดเก็บเปอร์ออกไซด์ เป็นการให้เหตุผลของเราจากเคมีพอลิเมอร์และจากพฤติกรรมของเครื่องลามิเนต ไม่ใช่การวัดที่เราทำ เราไม่ได้ผลิตชุดคูปองสำหรับบทความนี้ ให้ถือว่าลำดับในรายการตรวจสอบความล้มเหลวเป็นวิธีใช้กะทำงานอย่างมีประสิทธิภาพ ไม่ใช่ขั้นตอนที่ผ่านการรับรอง
ถาม: 90 เปอร์เซ็นต์เป็นผลลัพธ์ที่ดีหรือไม่
มันอยู่ในทั้งสองหน้าต่าง จึงผ่าน จะดีหรือไม่นั้นขึ้นอยู่กับว่าส่วนที่เหลือของม้วนอยู่ตรงไหน และสิบเปอร์เซ็นต์ที่ยังละลายอยู่กำลังทำอะไร การกระจายตัวที่แคบรอบ 88 เป็นกระบวนการที่ดีกว่าการกระจายตัวที่กว้างรอบ 90
ถาม: สามารถวัดปริมาณเจลบนโมดูลสำเร็จรูปได้หรือไม่
ไม่ได้ด้วยการสกัด เพราะฟิล์มถูกยึดติดระหว่างกระจกและเซลล์ การศึกษาในระดับโมดูลใช้ภาพตัดขวาง DSC บนตัวอย่างที่ตัดจากลามิเนต หรือการทดสอบการยึดติดหลังการบ่ม สำหรับการยอมรับ คูปองคือเครื่องมือที่ใช้ได้จริง
ถาม: ทำไมหน้าต่างของ EPE จึงต่ำกว่าหน้าต่างของ EVA
เพราะโครงสร้างมีสามชั้น และแกน POE เชื่อมขวางได้ยากกว่าชั้นผิว EVA ที่อุณหภูมิเดียวกัน เส้นการยอมรับที่ตั้งไว้สำหรับ EVA จะปฏิเสธ EPE ที่ดีสมบูรณ์ ดังนั้นหน้าต่างจึงถูกขยายลงเพื่อให้เข้ากับโครงสร้าง ไม่ใช่แค่เรซิน
ถาม: ปริมาณเจลที่สูงขึ้นหมายถึงความต้านทาน PID ที่ดีขึ้นหรือไม่
ไม่ PID ขึ้นอยู่กับความคล่องตัวของไอออนและความต้านทานของเส้นทางจากเซลล์ลงดิน ซึ่งส่วนใหญ่เป็นคำถามเรื่องวัสดุและความชื้น และขึ้นอยู่กับแรงดันไฟฟ้าของระบบ การบ่มเกินไม่ช่วยปรับปรุงและอาจทำลายการยึดติดและการปิดผนึกขอบ
ถาม: ข้อกำหนดควรระบุวิธีใด
วิธีใดก็ได้ ตราบใดที่ระบุมาตรฐาน เวลาสกัด และสูตรคูปอง และตราบใดที่ทั้งสองห้องปฏิบัติการใช้วิธีเดียวกัน โหมดความล้มเหลวที่ต้องหลีกเลี่ยงคือรายงานของผู้จัดจำหน่ายที่ใช้วิธีหนึ่งและการตรวจรับสินค้าขาเข้าที่ใช้อีกวิธีหนึ่ง โดยมีข้อโต้แย้งอยู่ตรงกลาง
ถาม: ควรทดสอบคูปองกี่ชิ้น
ขั้นตอนกำหนดให้ใช้สามชิ้นต่อตัวอย่าง สิ่งที่สำคัญกว่าสำหรับสายการผลิตโมดูลคือตัวอย่างใด: หนึ่งชิ้นจากปลายแต่ละด้านของม้วนและหนึ่งชิ้นจากตรงกลาง บวกหนึ่งชิ้นจากขอบแพลตเทนเป็นกิจวัตร เป็นการใช้คูปองที่ดีกว่าสามชิ้นจากตรงกลางของม้วนเดียว
ถาม: น้ำหนักฟิล์มต่อพื้นที่เปลี่ยนหน้าต่างหรือไม่
มันเปลี่ยนเวลาสัมผัสที่ต้องใช้เพื่อให้ได้การบ่มเท่ากัน การบ่มคืออินทิกรัลของอุณหภูมิตามเวลาผ่านความหนาของฟิล์ม ดังนั้นฟิล์มที่หนักกว่าที่สูตรเดียวกันจะอ่านค่าปริมาณเจลได้ต่ำกว่า หากคุณรับรองผู้จัดจำหน่ายที่ 400 g/m² และซื้อที่ 500 ให้รับรองคู่ของสูตรและฟิล์มใหม่พร้อมกัน
ถาม: ถ้าสายการผลิตหนึ่งเดิน EVA และ EPE ด้วยสูตรเดียวจะทำอย่างไร
อย่างน้อยหนึ่งในสองก็เดินนอกหน้าต่างของมัน โครงสร้างทั้งสองต้องการเวลาสัมผัสหรืออุณหภูมิแพลตเทนที่ต่างกันเพื่อให้ได้ผลลัพธ์เดียวกัน ซึ่งเป็นเหตุผลว่าทำไมแคมเปญแบบผสมจึงเป็นจุดที่ปัญหาการบ่มกระจุกตัว
บทสรุปสุดท้าย
ปริมาณเจลเป็นการวัดราคาถูกที่ตอบคำถามราคาแพง: ปฏิกิริยาเสร็จสิ้นภายในลามิเนตนี้หรือไม่ มันตอบได้ก็ต่อเมื่อคูปองตรงกับสายการผลิต วิธีตรงกับข้อกำหนด และคุณอ่านทั้งสองขอบของหน้าต่างแทนที่จะถือว่าการบ่มมากกว่าปลอดภัยกว่า ตัวเลขไม่ใช่เกรดของวัสดุ มันเป็นข้อความเกี่ยวกับรอบการผลิตที่สร้างมันขึ้นมา
OOITech ผลิตห้องเดี่ยวและห้องคู่ ที่มีแผ่นให้ความร้อนแบบน้ำมันหรือแบบไฟฟ้า เพื่อรองรับทั้งโมดูลแบบสตริงมาตรฐานและตารางการผสมโลหะระหว่างการลามิเนตแบบ zero-busbar หากคุณกำลังปรับปรุงรอบความร้อนหรือรับรองสูตรสารห่อหุ้มใหม่ โปรดแชร์โครงสร้างโมดูลของคุณ ภาพวาดการจัดวาง หรือวัสดุตัวอย่างกับทีมวิศวกรรมของเราเพื่อประเมินอุปกรณ์ ด้วยแพลตเทนที่ให้ความร้อนด้วยน้ำมันหรือไฟฟ้าซึ่งออกแบบมาเพื่อความสม่ำเสมอทางความร้อนและการควบคุมแรงดันที่แม่นยำ ส่งแบบร่าง ข้อกำหนดสแต็กโมดูล หรือตัวอย่างทดสอบมาให้เราเพื่อประเมินกระบวนการ และทีมเทคนิคของเราจะช่วยคุณกำหนดหน้าต่างการลามิเนตที่แม่นยำและทำซ้ำได้