ความรับผิดชอบด้านบรรณาธิการสำหรับบทความนี้เป็นของ Wuhan Ooi Photoelectric Technology Co., Ltd. เขียนและตรวจสอบโดยทีมบรรณาธิการ Ooitech ดู นโยบายบรรณาธิการ ของเรา สำหรับวิธีที่เราเขียน เราใช้เครื่องมือ AI ที่ใด และวิธีขอแก้ไข
วิธีการผลิตม้วนสารห่อหุ้ม และจุดที่อาจคลาดเคลื่อน
สารบัญ
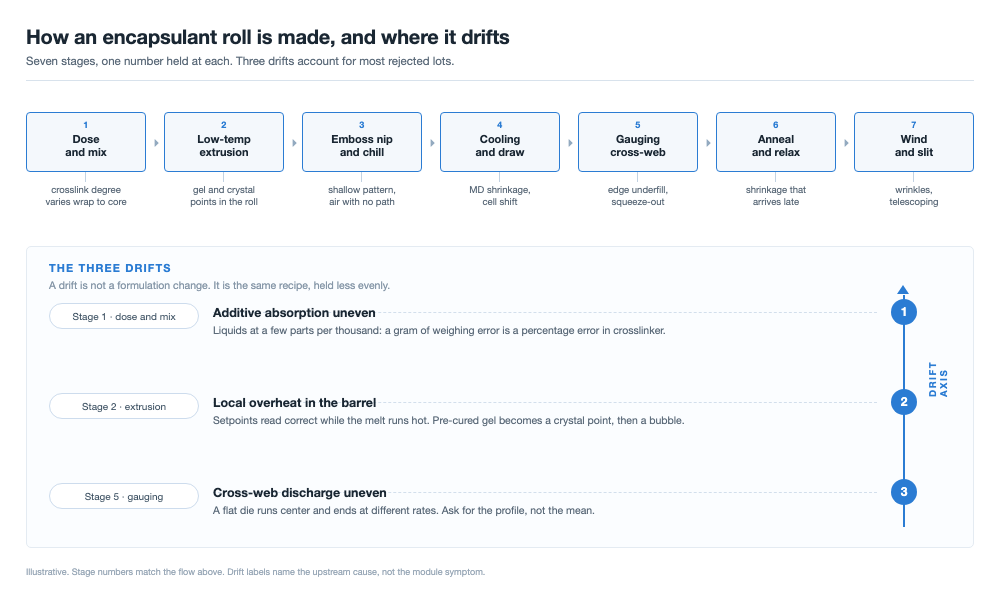
คำตอบสั้น: สายการผลิตสารห่อหุ้มนั้นสั้น: การป้อนและผสม การอัดรีดแบบเย็น การอัดลาย การระบายความร้อน การวัดขนาด การอบอ่อน และการม้วน ลำดับขั้นตอนไม่ใช่ความยาก การรักษาตัวเลขหนึ่งค่าให้คงที่ตลอดความกว้างทั้งหมดของม้วน ตลอดกะการทำงาน และตลอดสายการผลิตต่างหากที่เป็นความยาก และสิ่งนั้นวัดด้วยความแปรปรวนมากกว่าค่าสูงสุด สูตรเดียวกันสามารถออกจากสองโรงงานเป็นม้วนหนึ่งที่ผ่านการตรวจรับเข้าและอีกม้วนที่ถูกปฏิเสธ สามการคลาดเคลื่อนเป็นสาเหตุของส่วนใหญ่: สารเติมแต่งที่ยังแช่ซึมเข้าเม็ดไม่เสร็จ จุดร้อนที่ทำให้สารเชื่อมขวางเกิดปฏิกิริยาก่อนในเครื่องอัดรีด และดายที่จ่ายเนื้อหลอมมากกว่าที่ตรงกลางเมื่อเทียบกับที่ขอบ แต่ละอย่างทิ้งร่องรอยที่คงอยู่ไปถึงโมดูล: ระดับการเชื่อมขวางที่แปรผันข้ามแผ่น จุดผลึกที่กลายเป็นแหล่งฟองอากาศที่การลามิเนต และน้ำหนักกรัมที่ลดลงที่ขอบ
สูตรเดียวกัน สองสายการผลิต ม้วนหนึ่งผ่านการตรวจรับเข้าและอีกม้วนถูกปฏิเสธ สูตรไม่ใช่ตัวแปร สายการผลิตต่างหากที่เป็น
สายการผลิตในเจ็ดขั้นตอน
EVA ใส EVA สีขาว และฟิล์ม POE ใช้เส้นทางหลักร่วมกัน และสายการผลิตที่สร้างสำหรับผลิตภัณฑ์หนึ่งมักดัดแปลงสำหรับอีกผลิตภัณฑ์ได้ จากเม็ดถึงม้วนที่ม้วนเสร็จ: การป้อนและผสม การอัดรีดที่อุณหภูมิต่ำผ่านดายแบน การอัดลาย การระบายความร้อน การวัดขนาด การอบอ่อน การม้วน และการตัด
แต่ละขั้นตอนรักษาตัวเลขหนึ่งค่า และผู้ผลิตโมดูลจะเห็นมันก็ต่อเมื่อถึงตอนท้าย หลังการลามิเนต ตารางวางขั้นตอนไว้ข้างอาการที่แต่ละขั้นตอนก่อขึ้นเมื่อเกิดการคลาดเคลื่อน
| ขั้นตอน | สิ่งที่รักษาไว้ | สิ่งที่ปรากฏที่โมดูล |
|---|---|---|
| การป้อนและผสม | น้ำหนักสารเติมแต่งต่อแบตช์ การกระจาย เวลาแช่ | ระดับการเชื่อมขวางและการยึดเกาะที่เปลี่ยนไประหว่างม้วน |
| การอัดรีดที่อุณหภูมิต่ำ | อุณหภูมิหลอมต่ำกว่าจุดเริ่มสลายตัวของสารเชื่อมขวาง | เจลที่เกิดปฏิกิริยาก่อน จุดผลึก แหล่งฟองอากาศ |
| การอัดลาย | ความลึกและความคมชัดของลายบนผิวหน้า | อากาศที่ถูกกักที่การลามิเนต การติดกันในม้วน |
| ระบบทำความเย็น | อัตราการทำเย็น การดึง และการจัดเรียงตัวที่ถูกตรึงไว้ | การหดตัวตามแนวเครื่อง การเลื่อนของเซลล์ |
| การวัดขนาด | ค่าเฉลี่ยน้ำหนักกรัมและโปรไฟล์ขวางแนวเว็บ | การเติมไม่เต็มที่ที่ขอบ หรือการไหลล้นออกมาบนกรอบ |
| การอบอ่อน | อุณหภูมิการคลายความเค้นและเวลาหน่วงก่อนการม้วน | การหดตัวที่มาถึงช้า หลังการจัดเก็บ |
| การม้วนและการตัด | การลดหลั่นความตึง รูปทรงม้วน คุณภาพขอบ | รอยย่น การยืดเป็น telescoping การไม่ตรงแนวที่การวางซ้อน |
เจ็ดขั้นตอน หนึ่งตัวเลขต่อขั้นตอน การคลาดเคลื่อนที่มีหมายเลขคือสิ่งที่ผู้ผลิตโมดูลพบก่อน เป็นล็อตขาเข้าที่ควรจะผ่าน
อ่านคอลัมน์ที่สามเป็นดัชนีวินิจฉัย จุดผลึกชี้ไปที่ห้องผสมและเครื่องอัดรีด และเครื่องอัดรีดเป็นไปได้มากกว่าในสองอย่างนั้น การเลื่อนของเซลล์หลังการลามิเนตชี้ไปที่การระบายความร้อนและการอบอ่อน ไม่ใช่ที่สูตร
การผสม: สารเติมแต่งต้องแช่ซึมเข้าเม็ด
สารเชื่อมขวางและสารคู่ควบไซเลนเป็นของเหลวในสูตรส่วนใหญ่ ป้อนในอัตราส่วนไม่กี่ส่วนต่อพันเมื่อเทียบกับเรซิน อัตราส่วนนั้นคือที่อยู่ของการคลาดเคลื่อนแรก: ความคลาดเคลื่อนในการชั่งน้ำหนักที่ดูเหมือนเล็กน้อยในหน่วยกรัมกลายเป็นความคลาดเคลื่อนเป็นเปอร์เซ็นต์ในสารเติมแต่งที่กำหนดความหนาแน่นการเชื่อมขวางและการยึดเกาะ
คุณสมบัติสองอย่างต้องคงอยู่ คือน้ำหนักต่อแบตช์ และเส้นทางจากการกระจายไปสู่การดูดซับ การกระจายเป็นเชิงกล และการผสมนานพอจะเคลือบทุกเม็ด การดูดซับช้ากว่า เพราะโมเลกุลต้องแพร่เข้าไปในพอลิเมอร์ ตัดขั้นตอนนั้นให้สั้นลงแล้วเม็ดจะดูแห้งขณะที่สารเชื่อมขวางอยู่บนผิว สูญเสียไปกับผนังเครื่องผสมหรือกับไม่กี่เมตรแรกของสกรู
ขั้วไฟฟ้ากำหนดเวลาแช่ EVA มีขั้วและรับสารเติมแต่งได้ง่าย POE ไม่มีขั้ว ดูดซับช้า และการดูดซับมีจำกัด สูตรเดียวกันจึงต้องแช่นานกว่ามาก หรือป้อนสารเติมแต่งเป็นมาสเตอร์แบตช์ในเรซินตัวพา โรงงานที่เดินทั้งสองอย่างด้วยเวลาหน่วงเดียวกันจะมีผลิตภัณฑ์หนึ่งที่ถูกต้องและอีกหนึ่งที่คลาดเคลื่อน
การอัดรีดที่อุณหภูมิต่ำ: เส้นสีแดงที่มองไม่เห็นบนม้วน
การอัดรีดคือจุดที่สายการผลิตสารห่อหุ้มเลิกเป็นสายการผลิตฟิล์มธรรมดา: ฟิล์มถูกอัดรีดโดยมีสารเชื่อมขวางติดมาด้วยแล้ว ซึ่งต้องคงเฉื่อยในกระบอกและเกิดปฏิกิริยาอย่างรวดเร็วในเครื่องลามิเนตที่ 140 ถึง 150 °C ข้อกำหนดเหล่านั้นดึงสวนทางกัน และทางออกคืออุณหภูมิ
อุณหภูมิหลอมต้องต่ำกว่าจุดที่เพอร์ออกไซด์เริ่มสลายตัว สิทธิบัตรสาธารณะระบุเพดานนั้นไว้ใกล้ 90 °C เป็นตัวอย่างประกอบมากกว่าเป็นสากล เนื่องจากมันเปลี่ยนไปตามสารเชื่อมขวาง เรซิน และเวลาพำนัก เหนือจุดนั้นปฏิกิริยาจะเริ่มในเครื่องอัดรีดแทนที่จะเป็นในเครื่องลามิเนต และไม่มีอะไรปลายน้ำแก้ไขสิ่งนั้นได้
การเดินเครื่องเย็นเช่นนั้นสร้างปัญหาในตัวเอง เนื้อหลอมที่ 90 °C มีความหนืดสูง เนื้อหลอมหนืดทำให้สกรูทำงานหนักขึ้น และงานนั้นเพิ่มความร้อนในจุดที่คุณไม่ได้วัด: ค่าตั้งกระบอกอาจอ่านถูกต้องขณะที่เนื้อหลอมในโซนอัดตัวอยู่สูงกว่าค่านั้นมาก ตัวเลขที่ควรบันทึกคืออุณหภูมิหลอมที่หลายจุด ความเร็วสกรู และเวลาพำนัก
การหยุดเครื่องสำคัญด้วยเหตุผลเดียวกัน: วัสดุที่ค้างร้อนในกระบอกจะเสื่อมสภาพและเชื่อมขวาง แล้วกลับมาเป็นเจลในการเดินเครื่องครั้งถัดไป การทำความสะอาดหลังการหยุดเป็นส่วนหนึ่งของการควบคุมอุณหภูมิ
จากจุดร้อนสู่จุดผลึกสู่ฟองอากาศ
- ความร้อนสูงเกินเฉพาะที่ดันเนื้อหลอมให้เกินจุดเริ่มสลายตัว และสารเชื่อมขวางเกิดปฏิกิริยาภายในเครื่องอัดรีด
- วัสดุที่เกิดปฏิกิริยาแล้วก่อตัวเป็นอนุภาคเจล: ปริมาตรเล็ก ๆ ของพอลิเมอร์ที่เชื่อมขวางแล้วในเนื้อหลอมที่ยังไม่เกิดปฏิกิริยา
- เจลไม่หลอมอีกครั้ง บนม้วนอนุภาคเหล่านั้นอ่านเป็นจุดผลึก ข้อบกพร่องทางแสงขนาดเล็กภายใต้กล่องไฟ
- ที่การลามิเนต เจลไม่ไหลไปกับเนื้อหลอมรอบข้าง ฟิล์มไหล อนุภาคคงอยู่ และรอยต่อระหว่างกันคือจุดที่อากาศไม่ถูกไล่ออกและความเค้นรวมตัวกัน
ขั้นตอนสุดท้ายนั่นแหละคือสิ่งที่สำคัญที่ระดับโมดูล จุดผลึกคือข้อบกพร่องที่มีขนาดเพียงเศษเสี้ยวของมิลลิเมตร โพรงที่ก่อตัวขึ้นรอบอนุภาคเดียวกันนั้นหลังการลามิเนตคือจุดที่ฟองอากาศเริ่มต้นขึ้น และฟองอากาศในลามิเนตที่บ่มตัวแล้วจะไม่ปิดตัวลง นั่นคือเหตุผลที่ฟิล์มสามารถกดให้แบนราบในเครื่องอัดในห้องแล็บได้ แต่ก็ยังเกิดฟองอากาศบนโมดูลที่มีริบบอนและกรอบได้
การกระจายตัวนับว่าสำคัญพอ ๆ กับปริมาณรวม โพรงจะสะสมตามแนวริบบอน ซึ่งเป็นบริเวณที่ลามิเนตไหลไปไกลที่สุดและรูปทรงเรขาคณิตเปิดช่องให้อากาศเข้าไปอยู่ กลไกที่อยู่เบื้องหลัง โพรงรูปเส้นตามแนวริบบอน. ไม่ใช่ทุกฟองอากาศที่เกิดขึ้นระหว่างการลามิเนตจะเป็นความผิดของฟิล์ม และฝั่งกระบวนการได้อธิบายไว้ใน สาเหตุที่อยู่เบื้องหลังฟองอากาศในโมดูล. สิ่งที่ฟิล์มมีส่วนทำให้เกิดขึ้นคือตำแหน่งนิวคลีเอชัน และจุดผลึกก็เป็นตำแหน่งนิวคลีเอชันที่เชื่อถือได้
การเอ็มบอส: เส้นทางลมเป็นส่วนหนึ่งของผลิตภัณฑ์
เมลต์ออกจากดายเข้าสู่ช่อง nip ที่เกิดจากลูกกลิ้งเอ็มบอสและลูกกลิ้งหล่อเย็น และลวดลายถูกกดลงบนผิวหน้าขณะที่ฟิล์มแข็งตัว ลวดลายไม่ใช่การตกแต่ง หน้าที่สามประการที่มันทำนั้นเป็นเชิงกล
- เส้นทางลม สุญญากาศกำจัดได้เฉพาะอากาศที่ไปถึงขอบได้ บนฟิล์มเรียบ อากาศที่ติดอยู่กลางชั้นวางไม่มีที่ให้เดินทาง และช่องว่างระหว่างลักษณะลวดลายคือช่องทางที่พาอากาศออกไป
- การติดกัน วัสดุห่อหุ้มมีความเหนียวที่อุณหภูมิห้อง และลวดลายช่วยลดพื้นที่สัมผัสระหว่างชั้นที่ม้วนไว้ เพื่อให้ม้วนคลายออกได้โดยไม่ติดกันเอง
- การจัดการ การลดพื้นที่สัมผัสแบบเดียวกันนี้ช่วยลดการเลื่อนและแรงดูดกับกระจกและเซลล์ ทำให้ชั้นวางยังคงอยู่ตรงที่ผู้ปฏิบัติงานวางไว้
จากนั้นลวดลายต้องทนต่อการหล่อเย็นที่ทำให้มันคงรูป หากร้อนเกินไปที่ nip เอ็มบอส ลักษณะลวดลายจะย้อยและปิดตัวลงบางส่วน ซึ่งทำให้สูญเสียเส้นทางลมในจุดที่ชั้นวางต้องการมากที่สุด ฝั่งสุญญากาศของรอบการทำงานทำได้เพียงทำงานกับรูปทรงเรขาคณิตที่ได้รับมา นั่นคือเหตุผลที่ ขั้นตอนสุญญากาศของเครื่องลามิเนต และลวดลายเอ็มบอสควรอยู่ในข้อกำหนดเดียวกัน และ การเลือกเครื่องลามิเนต ก็เป็นการสนทนาเดียวกัน หากหล่อเย็นผิวหน้ามากเกินไป ลวดลายจะคมชัด แต่ฟิล์มจะมีการจัดเรียงตัวมากขึ้น ความลึกและความคมชัดตลอดความกว้าง ไม่ใช่ที่จุดใดจุดหนึ่ง คือค่าที่ต้องควบคุม
เราแก้ปัญหานี้โดยการปรับรูปร่างเส้นโค้งการระบายอากาศในห้องสุญญากาศของเรา ดึงอากาศผ่านช่องทางของฟิล์มก่อนที่การสัมผัสกับแท่นอัดเต็มรูปแบบจะบีบอัดชั้นวางโมดูล
การหล่อเย็น การจัดเรียงตัว และความจำที่เรียกว่าการหดตัว
จากดายถึงลูกกลิ้งหล่อเย็น เมลต์ถูกดึงและโซ่พอลิเมอร์จัดเรียงตัวตามทิศทางการเคลื่อนที่ การหล่อเย็นทำให้การจัดเรียงตัวนั้นแข็งตัว ดังนั้นฟิล์มจึงออกจากสายการผลิตพร้อมความจำของทิศทางที่มันถูกดึง ความร้อนจะปลดปล่อยมันออกมา
ในเครื่องลามิเนต ที่อุณหภูมิ 140 ถึง 150 °C โซ่พอลิเมอร์พยายามกลับสู่สภาพขดตัวและฟิล์มหดตัวตามทิศทางเครื่องจักร ผลที่ตามมานั้นเป็นเชิงเรขาคณิตก่อนที่จะเป็นเชิงไฟฟ้า เซลล์เลื่อน ตำแหน่งระหว่างสตริงเปลี่ยนไป เซลล์อาจแตกร้าวกับริบบอน และฟิล์มหดกลับจากขอบกรอบ ซึ่งเป็นหนึ่งในเส้นทางสู่ การกระโดดของกรอบและข้อบกพร่องที่ขอบ.
. เพื่อป้องกันการเลื่อนของเซลล์ระหว่างการหดตัวนี้ เรา synchronize อัตราการให้ความร้อนและแรงดันเมมเบรนในช่วง 140 ถึง 150 °C โดยยึดสตริงเซลล์ให้แบนราบก่อนที่เรซินจะบ่มตัว
การวัดถูกกำหนดไว้อย่างชัดเจน T/CPIA 0071-2024 มาตรฐานของสมาคมอุตสาหกรรมโฟโตวอลเทอิกแห่งประเทศจีนสำหรับฟิล์มห่อหุ้มแบบโคเอ็กซ์ทรูดที่เผยแพร่ในปี 2024 กำหนดให้ใช้ตัวอย่างบนแผ่นเหล็กที่อุณหภูมิ 120 °C ±5 °C เป็นเวลา 3 นาที โดยมีการหดตัวตามทิศทางเครื่องจักร 4.0 % หรือน้อยกว่า และการหดตัวตามขวาง 2.0 % หรือน้อยกว่า ค่าตามขวางมีค่าน้อยกว่าเพราะฟิล์มแบบหล่อแทบไม่ถูกดึงด้านข้างเลย
คันโยกสองอย่างช่วยลดค่านี้ และ รอบการลามิเนต คือจุดที่ต้นทุนของความผิดพลาดปรากฏขึ้น อย่างแรกคือการกักเก็บการจัดเรียงตัวให้น้อยลง ด้วยอัตราการดึงที่ต่ำลงและเส้นโค้งการหล่อเย็นที่นุ่มนวลขึ้น อีกอย่างคือการปลดปล่อยมันก่อนที่ม้วนจะถูกส่งออก โดยการอบอ่อนที่อุณหภูมิต่ำกว่าจุดที่สารเชื่อมขวางจะทำปฏิกิริยา เพื่อให้โซ่พอลิเมอร์คลายตัวขณะที่เคมีภัณฑ์ยังไม่ทำงาน เส้นทางนี้ปรากฏในเอกสารสิทธิบัตร เช่น US 9331232 คันโยกทั้งสองอย่างมีต้นทุนที่ความเร็วสายการผลิต นั่นคือเหตุผลที่คุณควรถามซัพพลายเออร์ว่าสายการผลิตเดินที่ความเร็วเท่าใดเมื่อเขาเสนอราคาที่มีค่าการหดตัวต่ำ
น้ำหนักกรัมและโปรไฟล์ตามความกว้าง
ฟิล์มถูกกำหนดด้วยน้ำหนักกรัม หรือความหนาแน่นเชิงพื้นที่ในหน่วยกรัมต่อตารางเมตร แทนที่จะเป็นความหนา เพราะหลังการเอ็มบอสแล้วไม่มีความหนาเดียวที่นิยามได้ T/CPIA 0071-2024 กำหนดช่วงไว้ที่ 250 ถึง 600 g/m² โดยมีค่าเบี่ยงเบนไม่เกิน ±5 % หากเบาเกินไป ลามิเนตจะถูกเติมไม่เต็มที่ นุ่มรองรับริบบอนน้อยลง ระยะห่างไดอิเล็กทริกน้อยลง หากหนักเกินไป คุณต้องจ่ายสำหรับเรซินที่ไม่จำเป็น และส่วนเกินจะไหลไปบนกรอบและรอบขอบ
ความสม่ำเสมอตลอดความกว้างเป็นส่วนที่ยากกว่า ดายแบบเรียบไม่ได้ให้ม่านเมลต์ที่สม่ำเสมอ ปลายและตรงกลางไหลด้วยอัตราที่ต่างกัน และโปรไฟล์จะเปลี่ยนไปตามอุณหภูมิและตามประวัติของดายเอง สายการผลิตสมัยใหม่ปิดลูปด้วยดายอัตโนมัติ ซึ่งสลักเกลียวริมหรือฮีตเตอร์ริมปรับช่องว่างในแต่ละตำแหน่ง และเครื่องวัดแบบอินไลน์ที่สแกนตลอดความกว้างและป้อนข้อมูลกลับไปยังดาย ค่าที่สำคัญคือโปรไฟล์ ไม่ใช่ค่าเฉลี่ย ม้วนที่ค่าเฉลี่ย 452 g/m² โดยมีช่วงเบี่ยงเบน 7 % จากขอบถึงกลางจะไม่ผ่านข้อกำหนด ±5 % แม้จะดูสมบูรณ์แบบบนใบรับรอง
สิ่งที่ใบรับรองบอกคุณได้ และสิ่งที่มันซ่อนได้
ใบรับรองการวิเคราะห์เป็นเพียงบทสรุป และบทสรุปคือจุดที่ข้อมูลสูญหาย
| รายการตรวจรับเข้า | ขั้นตอนต้นน้ำที่มันชี้ไป | สิ่งที่ความล้มเหลวบ่งชี้ |
|---|---|---|
| น้ำหนักกรัมต่ำ หรือต่ำเฉพาะที่ขอบ | การวัด, โปรไฟล์ดาย | ดายที่ไม่ได้ถูกปรับแต่ง หรือลูปการวัดที่ถูกปล่อยเปิดไว้ |
| การหดตัวตามทิศทางเครื่องจักรสูงกว่า 4.0 % | การหล่อเย็น, การดึง, การอบอ่อน | การจัดเรียงตัวถูกกักเก็บเร็วกว่าการปลดปล่อย ถามความเร็วสายการผลิต |
| จุดผลึกเกินขีดจำกัดจำนวน | การอัดรีด, การทำความสะอาด | จุดร้อน หรือวัสดุที่เสื่อมสภาพจากการหยุดเดินเครื่อง |
| ระดับการเชื่อมขวางต่ำหรือกระจายตัว | การเติมสาร, การผสม | การแช่สั้นเกินไป, การกระจายไม่สม่ำเสมอ, หรือข้อผิดพลาดในการชั่งน้ำหนัก |
| ความแข็งแรงในการลอกต่ำหลังการทดสอบความชื้นและความร้อน | การผสม, การจัดเก็บ | ไซเลนที่ดูดความชื้น หรือแบตช์ที่ไม่เคยดูดซับเลย |
| ฟองอากาศที่ฟิล์มไม่ควรทำให้เกิด | การเอ็มบอส, การอัดรีด | ลายตื้นเกินไป หรือเจลทำหน้าที่เป็นจุดเกิดผลึก |
สิ่งที่ใบรับรองสามารถปกปิดได้นั้นคุ้มค่าที่จะนำไปพิจารณาในการทบทวน ค่าเฉลี่ยที่ไม่มีช่วงความแปรผันตามความกว้างของม้วน ตำแหน่งเก็บตัวอย่างเพียงจุดเดียวที่ถูกอ่านราวกับว่าอธิบายทั้งม้วน การหดตัวจากชั้นพันนอก ซึ่งประวัติความตึงแตกต่างจากแกนกลาง ระดับการเชื่อมขวางที่บ่มด้วยเวลาหน่วงที่เครื่องลามิเนตของคุณไม่สามารถทำซ้ำได้
การจัดเก็บอยู่ในบทสนทนาเดียวกันและแทบไม่เคยถูกตรวจสอบ: 0 ถึง 30 °C ความชื้นสัมพัทธ์ต่ำกว่า 60 % ใช้ภายใน 8 ชั่วโมงหลังเปิด และอายุการเก็บอย่างน้อย 120 วันนับจากวันผลิต ม้วนที่ผ่านทุกตัวเลขที่ประตูตรวจรับแล้วไปนอนในคลังสินค้าร้อน จะกลายเป็นวัสดุที่แตกต่างออกไปเมื่อถึงเครื่องลามิเนตของคุณ
ห้าจุดที่ควรดูในการเยี่ยมชมโรงงาน
คำถามห้าข้อนี้ค้นพบได้มากที่สุดต่อชั่วโมงของการเยี่ยมชม โดยเรียงตามลำดับที่ให้ผลตอบแทนก่อน
- บันทึกการผสมและแช่ ขอใบชั่งน้ำหนักต่อแบตช์และเวลาแช่ต่อไซโล ไม่ใช่การ์ดสูตร หาก POE ใช้เครื่องจักรร่วมกับ EVA ให้ถามว่ามีอะไรเปลี่ยนแปลง
- อุณหภูมิหลอมเหลว วัดจริงไม่ใช่ตั้งค่า จุดตั้งของบาร์เรลเป็นเพียงความตั้งใจ บันทึกที่คุณต้องการคืออุณหภูมิหลอมเหลวที่ดายและในโซนอัด พร้อมความเร็วสกรูข้างๆ
- โปรไฟล์ดายและความหนา ต้องรู้ว่าปรับโบลต์ตัวใด เมื่อใดที่ไล่โปรไฟล์ริมดายครั้งล่าสุด และใช้แผนภูมิความแปรผันตามความกว้างแทนค่าเฉลี่ย
- ลูกกลิ้งรีดลายและลูกกลิ้งหล่อเย็น ความลึกลายบนลูกกลิ้งและบนฟิล์ม ตรวจที่จุดเดียวหรือตลอดความกว้าง
- การอบอ่อนและการม้วน อุณหภูมิและเวลาหน่วงในการอบอ่อน การลดความตึง และเกิดอะไรขึ้นกับม้วนที่ไม่ได้มาตรฐาน: นำกลับมาทำใหม่ ลดเกรด หรือส่งออก
มีคำถามอีกข้อที่คุ้มค่าเวลา ขอตัวเลขเดียวกันจากสองกะ ความสม่ำเสมอระหว่างกะคือสิ่งที่ทั้งสายการผลิตดำรงอยู่เพื่อมอบให้ และเป็นสิ่งที่โรงงานปลอมแปลงได้ยากที่สุด
ตัวเลขเหล่านี้มาจากไหน
ค่าขีดจำกัดและเงื่อนไขการทดสอบอ้างอิงจาก T/CPIA 0071-2024 มาตรฐานของสมาคมอุตสาหกรรมโฟโตโวลตาอิกแห่งประเทศจีนสำหรับฟิล์มบรรจุหุ้มแบบโคเอ็กซ์ทรูด: แผ่นเหล็กรีดที่ 120 °C ±5 °C และตัวอย่าง 3 นาที การหดตัวตามแนวเครื่องไม่เกิน 4.0 % เทียบกับไม่เกิน 2.0 % ตามแนวขวาง ช่วง 250 ถึง 600 g/m² ที่ ±5 % และเงื่อนไขการจัดเก็บที่ 0 ถึง 30 °C ความชื้นสัมพัทธ์ต่ำกว่า 60 % ใช้ภายใน 8 ชั่วโมงหลังเปิด และอายุการเก็บ 120 วัน ผลิตภัณฑ์ EVA และ POE แบบชั้นเดียวอาจระบุภายใต้เอกสารอื่น ดังนั้นให้ใช้มาตรฐานใดก็ตามที่ลูกค้าของคุณระบุ
สามรายการไม่ใช่การวัดจากมาตรฐานนั้น เพดานใกล้ 90 °C มาจากสูตรตัวอย่างในสิทธิบัตรสาธารณะและเป็นเพียงตัวอย่าง: ค่าจริงขึ้นอยู่กับสารเชื่อมขวาง เรซิน และเวลาคงอยู่ เส้นทางการอบอ่อนมาจากเอกสารสิทธิบัตร (US 9331232) และแหล่งอ้างอิงกล่าวถึงความเร็วสายการผลิตและการหดตัวในเชิงคุณภาพเท่านั้น จึงเป็นเหตุให้ระบุการแลกเปลี่ยนโดยไม่มีตัวเลข หน้าต่างการลามิเนตที่ 140 ถึง 150 °C เป็นช่วงกระบวนการ ไม่ใช่ขีดจำกัดมาตรฐาน
กรอบความคิดเป็นของเรา: ที่ว่าม้วนเสื่อมสภาพในสามจุดมากกว่าในสูตร การจับคู่ระหว่างขั้นตอนกับอาการในทั้งสองตาราง การอ่านใบรับรองเชิงวินิจฉัย และคำถามห้าข้อในการเยี่ยมชมโรงงาน
คำถามที่พบบ่อย
ถาม: ทำไมสูตรเดียวจึงให้ฟิล์มต่างกันบนสองสายการผลิต?
สูตรกำหนดเป้าหมาย และสายการผลิตกำหนดความแปรปรวน การแช่นานขึ้น อุณหภูมิหลอมเหลวต่ำลง ดายที่ปรับแต่ง และการม้วนที่ช้าลง ล้วนพาฟิล์มเดียวกันเข้าหาเป้าหมายนั้น และไม่มีสิ่งใดเดินทางไปพร้อมสูตร สองโรงงานที่ใช้สูตรเดียวกันแตกต่างกันมากที่สุดในเวลาหน่วง อุณหภูมิหลอมเหลว และการควบคุมตามความกว้าง
ถาม: วัสดุบรรจุหุ้มควรเดินที่อุณหภูมิหลอมเหลวเท่าใด?
ต่ำพอที่สารเชื่อมขวางจะไม่สลายตัวในบาร์เรล สิทธิบัตรสาธารณะระบุเพดานไว้ใกล้ 90 °C และทิศทางสำคัญกว่าตัวเลข เนื่องจากมันเปลี่ยนไปตามเปอร์ออกไซด์ เรซิน และเวลาคงอยู่ ให้วัดอุณหภูมิหลอมเหลว ไม่ใช่บาร์เรล
ถาม: ทำไมจึงระบุการหดตัวตามแนวเครื่องแยกต่างหาก?
เพราะสองทิศทางเก็บปริมาณการจัดเรียงโมเลกุลต่างกัน ฟิล์มหล่อถูกดึงตามแนวเครื่องและแทบไม่ดึงด้านข้าง ดังนั้นความจำเกือบทั้งหมดจึงอยู่ในแนว طول มาตรฐานสะท้อนสิ่งนี้ด้วย 4.0 % เทียบกับ 2.0 % ที่ 120 °C ±5 °C เป็นเวลา 3 นาที
ถาม: ทำไมจึงระบุน้ำหนักกรัมต่อพื้นที่แทนความหนา?
เพราะการรีดลายทำให้ความหนากำกวม: จุดหนึ่งอ่านได้ว่าหนาหรือบางขึ้นอยู่กับว่าตกลงบนลายหรือไม่ ความหนาแน่นเชิงพื้นที่เฉลี่ยลายให้เรียบและสัมพันธ์กับปริมาณเรซินที่อยู่เหนือริบบอน ช่วงคือ 250 ถึง 600 g/m² ที่ ±5 % หรือน้อยกว่า
ถาม: จุดผลึกทำอะไรในโมดูล?
มันบ่งชี้อนุภาคเจลที่จะไม่หลอมละลาย ฟิล์มไหลในระหว่างการลามิเนตในขณะที่อนุภาคยังคงอยู่ ดังนั้นรอยต่อระหว่างทั้งสองจึงเป็นจุดที่อากาศไม่ถูกไล่ออกและความเค้นกระจุกตัว ข้อบกพร่องที่แทบมองไม่เห็นบนม้วนจะกลายเป็นฟองอากาศในภายหลัง
ถาม: การอบอ่อนทำให้สายการผลิตช้าลงหรือไม่?
ใช่ และนั่นคือการแลกเปลี่ยน การลดการจัดเรียงโมเลกุลมีต้นทุนที่อัตราส่วนการดึงและอัตราการหล่อเย็น และการอบอ่อนมีต้นทุนที่ส่วนทำความร้อนและเวลาหน่วงก่อนม้วน ซัพพลายเออร์ที่อ้างการหดตัวต่ำก็กำลังอ้างความเร็วสายการผลิตไปด้วย ดังนั้นให้ถามทั้งสองอย่าง
ถาม: ใบรับรองเชื่อถือได้มากแค่ไหนสำหรับล็อตใหม่?
เชื่อถือในสิ่งที่มันระบุ และตรวจสอบในสิ่งที่มันละเว้น ค่าเฉลี่ยที่ไม่มีช่วงความแปรผันตามความกว้าง ตัวอย่างจากตำแหน่งเดียว หรือการหดตัวจากชั้นพันนอก อธิบายได้น้อยกว่าที่ดูเหมือน กับซัพพลายเออร์รายใหม่ ให้ไปเป็นพยานในการเก็บตัวอย่าง
ถาม: การทดสอบขาเข้าแบบใดที่ควรเชื่อถือเมื่อสองอย่างขัดแย้งกัน?
อันที่ใกล้เคียงกับกระบวนการที่คุณใช้มากที่สุด เครื่องอัดในห้องแล็บที่ไม่มีริบบอนและไม่มีกรอบจะไม่แสดงช่องว่างที่ลามิเนตจริงแสดง และตัวอย่างการหดตัวที่ตัดเย็นจากม้วนที่เก่าจะไม่ตรงกับม้วนใหม่ เมื่อใบรับรองกับสายการผลิตขัดแย้งกัน สายการผลิตชนะ
บทสรุปสุดท้าย
สูตรกำหนดเพดาน และสายการผลิตตัดสินว่าคุณไปถึงเพดานนั้นในวันอังคารของเดือนที่สี่ของการผลิตหรือไม่ ล็อตที่ถูกปฏิเสธครั้งถัดไปจะมาพร้อมใบรับรองที่บอกว่าตัวเลขอยู่ในช่วง ดังนั้นให้ถามว่าขั้นตอนใดก่อให้เกิดการเสื่อมสภาพ: เวลาแช่ อุณหภูมิหลอมเหลว หรือโปรไฟล์ตามความกว้าง หนึ่งในสามข้อนี้มักปรากฏในบันทึกที่คุณเก็บอยู่แล้ว และไม่มีข้อใดแก้ไขได้ด้วยการเปลี่ยนสูตร
OOITech ผลิตห้องเดี่ยวและห้องคู่ ที่มีแผ่นให้ความร้อนแบบน้ำมันหรือแบบไฟฟ้า เพื่อรองรับทั้งโมดูลแบบสตริงมาตรฐานและตารางการผสมโลหะระหว่างการลามิเนตแบบ zero-busbar หากคุณกำลังปรับปรุงรอบความร้อนหรือรับรองสูตรสารห่อหุ้มใหม่ โปรดแชร์โครงสร้างโมดูลของคุณ ภาพวาดการจัดวาง หรือวัสดุตัวอย่างกับทีมวิศวกรรมของเราเพื่อประเมินอุปกรณ์ พร้อมแท่นให้ความร้อนแบบน้ำมันและแบบไฟฟ้าที่ออกแบบมาเพื่อการกระจายความร้อนที่เสถียร หากสายการผลิตของคุณประสบปัญหาการหดตัวของวัสดุบรรจุหุ้ม การเกิดฟองอากาศ หรือสตริงเลื่อน ส่งแบบเรียงชั้นโมดูล แบบชิ้นส่วน หรือฟิล์มตัวอย่างมาให้เราเพื่อประเมินกระบวนการ