วิธีการผลิต PV Ribbon: การดึง การอบอ่อน และการชุบดีบุก
สารบัญ
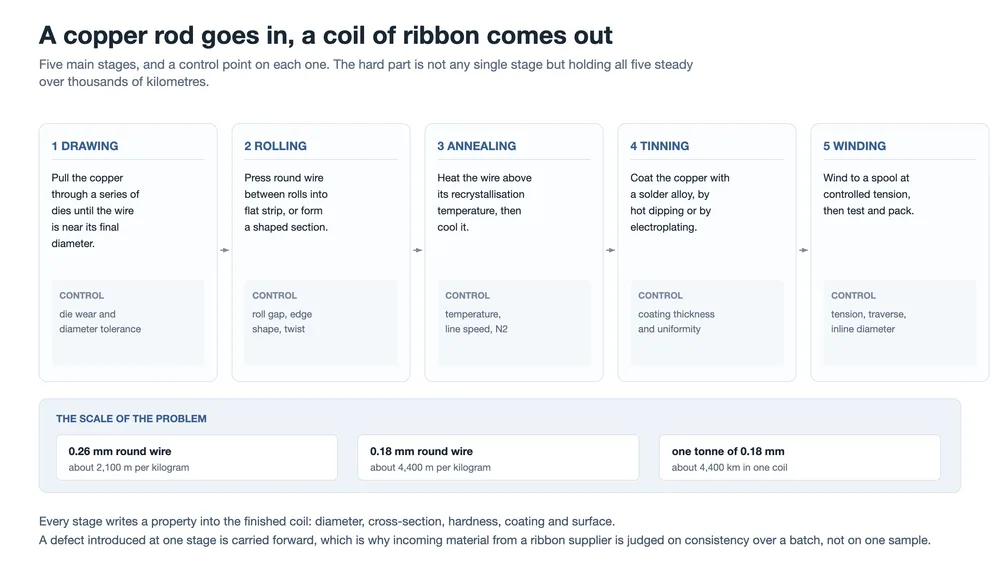
คำตอบสั้น: PV ribbon ผลิตขึ้นในห้าขั้นตอน — การดึง การรีดหรือการขึ้นรูป การอบอ่อน การชุบดีบุก และการม้วนพร้อมการตรวจสอบ แต่ละขั้นตอนกำหนดคุณสมบัติที่ขั้นตอนถัดไปไม่สามารถแก้ไขได้: แม่พิมพ์กำหนดเส้นผ่านศูนย์กลาง ลูกกลิ้งกำหนดหน้าตัด เตาเผากำหนดความแข็งและการยืดตัว หม้อบัดกรีกำหนดความหนาของสารเคลือบและโลหะผสม และเครื่องม้วนกำหนดว่าขดลวดจะทำงานอย่างไรบนเครื่องสตริงเกอร์ของลูกค้า ความคลาดเคลื่อนเหล่านี้ส่งผลรุนแรงขึ้นเมื่อลวดบางลง เส้นผ่านศูนย์กลางที่ขาดไป 0.01 mm ทำให้ความต้านทานเพิ่มขึ้นประมาณ 6% บนลวด 0.35 mm และประมาณ 12% บนลวด 0.18 mm
ขดลวด ribbon มาถึงโรงงานโมดูลโดยห่อด้วยฟิล์มและดูเหมือนสินค้าทั่วไป แต่ไม่ใช่เช่นนั้น ลวดภายในขดลวดนั้นผ่านลำดับขั้นตอนที่แต่ละขั้นเขียนตัวเลขลงในผลิตภัณฑ์สำเร็จรูป และตัวเลขเหล่านั้นมีปฏิสัมพันธ์กัน: เส้นผ่านศูนย์กลางที่คลาดเคลื่อนทำให้ความต้านทานคลาดเคลื่อน เตาเผาที่ร้อนเกินไปเล็กน้อยเปลี่ยนพฤติกรรมของ ribbon เมื่อเครื่องสตริงเกอร์ดึง หม้อบัดกรีที่ไม่ได้รับการตรวจสอบบ่อยพอเปลี่ยนเวลาที่สารเคลือบหลอมละลาย
หน้านี้ติดตามทองแดงตั้งแต่แท่งจนถึงม้วนสำเร็จรูป ด้านวัสดุ — ทองแดงเกรดใด โลหะผสมเคลือบชนิดใด สารเคลือบส่งผลต่อรอยต่ออย่างไร — กล่าวถึงใน วัสดุริบบอน PV: แกนทองแดง ความแข็ง และการเคลือบ, และด้านผลิตภัณฑ์ใน โครงสร้างและประเภทของริบบอน PV. สิ่งที่รองรับทั้งสองด้านคือสายการผลิตที่สร้างมันขึ้นมา
หมายเหตุเกี่ยวกับขอบเขต คำอธิบายกระบวนการในที่นี้คือวิธีที่สายการผลิตเหล่านี้มักถูกใช้งาน ไม่ใช่การวัดจากสายการผลิตใดสายการผลิตหนึ่งโดยเฉพาะ เมื่อใดที่ตัวเลขเป็นเชิงเรขาคณิตมากกว่าการวัด จะระบุไว้ท้ายหน้า
ห้าขั้นตอน และสิ่งที่แต่ละขั้นตอนกำหนด
ลำดับไม่ใช่เรื่องบังเอิญ การดึงและการรีดกำหนดรูปร่างของทองแดงขณะที่ยังแข็งพอที่จะถูกดึงและบีบ จากนั้นการอบอ่อนต้องทำให้รูปร่างนั้นอ่อนลงโดยไม่เปลี่ยนรูป การชุบดีบุกต้องเคลือบสิ่งที่การอบอ่อนสร้างขึ้น ที่อุณหภูมิที่ไม่ย้อนกลับการอบอ่อน การม้วนต้องม้วนผลลัพธ์โดยไม่ยืดมัน ทุกขั้นตอนสืบทอดรูปทรงเรขาคณิตของขั้นตอนก่อนหน้า
| ขั้นตอน | สิ่งที่กำหนด | วิธีที่มันล้มเหลวอย่างเงียบ ๆ |
|---|---|---|
| การดึง | เส้นผ่านศูนย์กลางสำเร็จรูป | การสึกหรอของแม่พิมพ์ทำให้รูขยายขึ้น เส้นผ่านศูนย์กลางจึงคลาดเคลื่อนเพิ่มขึ้นตลอดทั้งล็อต |
| การรีดและการขึ้นรูป | หน้าตัด: ความกว้าง ความหนา รูปร่าง | การสึกหรอของลูกกลิ้งทำให้ขอบแถบกลมและปล่อยให้หน้าตัดบิด |
| การอบอ่อน | ความแข็งแรงครากและการยืดตัว | การเปลี่ยนแปลงความเร็วหรืออุณหภูมิเล็กน้อยทำให้ความแข็งเปลี่ยนภายในขดลวด |
| การชุบดีบุก | ความหนาของสารเคลือบ ความสม่ำเสมอ โลหะผสม | หม้อบัดกรีคลาดเคลื่อนเมื่อทองแดงละลายลงไปและเมื่อโลหะผสมถูกใช้ไป |
| การม้วน | แรงดึง รูปแบบการเลื่อน ความยาวที่อัดแน่น | แรงดึงที่มากเกินไปยืด ribbon ที่อ่อนนุ่ม การเลื่อนที่ไม่ดีทำให้พันกันตอนคลาย |
ขั้นตอนที่ได้รับความสนใจน้อยที่สุดในฝั่งผู้ซื้อมักเป็นขั้นตอนที่ก่อปัญหามากที่สุดในปลายสายการผลิต โดยเฉพาะความแข็งและรูปแบบการเลื่อนซึ่งมองไม่เห็นในเอกสารข้อมูล แต่เป็นตัวกำหนดว่าเครื่องสตริงเกอร์จะเดินได้โดยไม่หยุดหรือไม่
การดึง: แท่งกลายเป็นลวด
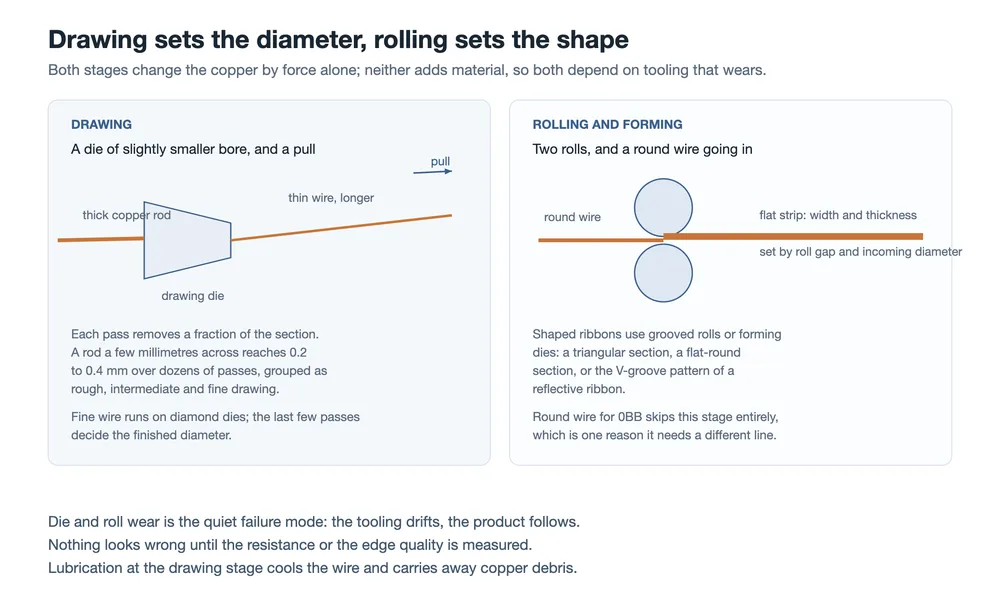
การดึงลากทองแดงผ่านแม่พิมพ์ที่มีรูเล็กกว่าเส้นผ่านศูนย์กลางของลวดที่ป้อนเข้าเล็กน้อย โลหะไม่ถูกบีบอัด แต่ถูกยืดออก ลวดจึงยาวขึ้นเมื่อบางลง เนื่องจากมวลคงที่ แต่ละรอบแลกเส้นผ่านศูนย์กลางกับความยาว และไม่มีรอบใดทำได้มากนักโดยไม่เสี่ยงต่อการขาดของลวด
แท่งทองแดงขนาดไม่กี่มิลลิเมตรจึงไปถึง 0.2 ถึง 0.4 mm ผ่านหลายสิบรอบ โดยปกติจัดกลุ่มเป็นการดึงหยาบ การดึงปานกลาง และการดึงละเอียด รอบสุดท้ายสองสามรอบสำคัญที่สุด เพราะเส้นผ่านศูนย์กลางสำเร็จรูปคือผลรวมของแม่พิมพ์ทุกตัวที่ลวดผ่านมา โดยแม่พิมพ์สุดท้ายมีอิทธิพลมากที่สุด
สามสิ่งกำหนดเส้นผ่านศูนย์กลาง
- สภาพแม่พิมพ์ ลวดเส้นเล็กวิ่งผ่านแม่พิมพ์เพชรซึ่งต้านทานการสึกหรอได้ดีกว่าและรักษารูได้นานกว่าทางเลือกอื่น การสึกหรอเป็นไปอย่างค่อยเป็นค่อยไป ลวดที่ออกจากสายการผลิตจึงอาจอยู่ในข้อกำหนดวันนี้และคลาดเคลื่อนออกไปสัปดาห์หน้าโดยไม่มีอะไรเปลี่ยนแปลงให้เห็น
- การหล่อลื่นและการระบายความร้อน ของเหลวสำหรับการดึงพาความร้อนออกไปและชะเศษทองแดงออก การหล่อลื่นที่ไม่เพียงพอปรากฏเป็นรอยขีดข่วนและการขาด และเศษเหล่านั้นเองก็ขีดข่วนพื้นผิวที่ขั้นตอนถัดไปต้องเคลือบ
- คุณภาพพื้นผิว รอยขีดข่วน เสี้ยน และการเกาะของทองแดงถูกสืบทอดต่อไป ข้อบกพร่องที่เกิดขึ้นในขั้นตอนการดึงไม่หายไปในเตาเผาหรือหม้อบัดกรี แต่กลับปรากฏเป็นปัญหาการยึดเกาะของสารเคลือบที่ไม่ดีหรือปัญหาการบัดกรีได้ที่ลูกค้า
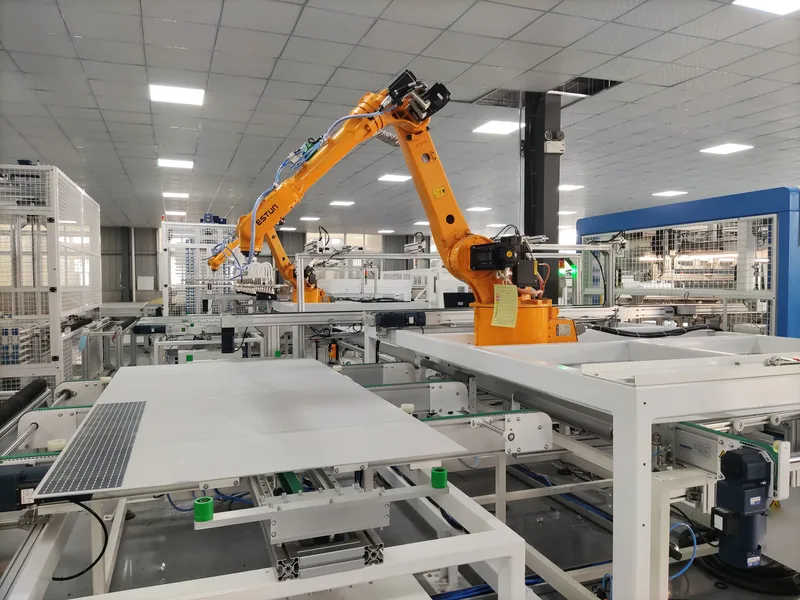
นี่คือขั้นตอนที่ส่วนการดึงของสายการผลิต ribbon ถูกสร้างขึ้นโดยรอบ และยังเป็นจุดที่อุปกรณ์ผลิต ribbon ส่วนใหญ่ที่ขายเป็นแพ็กเกจรวมการวัดเครื่องมือไว้มากที่สุด เครื่องดึงลวดสำหรับการผลิต ribbon ของเราเองและ สายการดึงและชุบดีบุกแบบครบวงจร ทั้งคู่จะอยู่หรือตายด้วยการจัดการแม่พิมพ์มากกว่าความเร็วในการดึง
การรีดและการขึ้นรูป: ลวดกลมกลายเป็นแถบแบน
ribbon แบนสำหรับบัสบาร์และสำหรับเลย์เอาต์การเชื่อมต่อรุ่นเก่าผลิตโดยการผ่านลวดกลมระหว่างลูกกลิ้งสองตัว ความกว้างและความหนามาจากช่องว่างลูกกลิ้งและจากเส้นผ่านศูนย์กลางของลวดที่ป้อนเข้า ซึ่งเป็นเหตุผลว่าทำไมขั้นตอนการดึงต้องสม่ำเสมอก่อนการรีดจึงจะทำได้: แหล่งความแปรปรวนสองแหล่งต่อเนื่องกันให้ผลแย่กว่าผลรวมของความคลาดเคลื่อนแต่ละตัว
ความหนาตามที่กำหนดเป็นคุณสมบัติที่ชัดเจนที่ต้องรักษา แต่รูปร่างขอบสำคัญพอ ๆ กัน ลูกกลิ้งที่สึกหรอตรงกลางทำให้แถบบางลงตรงกลาง และแถบที่มีขอบกลมหรือขอบบางเฉียบทำงานต่างจากแถบที่มีขอบเหลี่ยมในสถานีขึ้นรูปบัสบาร์ การบิดเป็นข้อบกพร่องเงียบอีกอย่าง: แถบที่ออกจากเครื่องรีดโดยยังบิดอยู่ดูยอมรับได้บนม้วน และจะกลายเป็นปัญหาเมื่อเครื่องพยายามวางให้แบน
ลวดกลมสำหรับเลย์เอาต์ 0BB ข้ามขั้นตอนนี้ไปโดยสิ้นเชิง นั่นเป็นเหตุผลหนึ่งที่การเปลี่ยนไปใช้ 0BB เปลี่ยนวิธีการกำหนดค่าสายริบบิ้น แทนที่จะเพียงเปลี่ยนรหัสผลิตภัณฑ์ และเป็นเหตุผลที่ สายการดึง รีด และชุบดีบุกแบบบูรณาการ ถูกกำหนดไว้สำหรับริบบิ้นบัสบาร์ แทนที่จะเป็นลวดกลมละเอียด
การอบอ่อน: ขั้นตอนที่กำหนดว่าริบบิ้นจะทำงานอย่างไรในเครื่องสตริงเกอร์
การดึงทำให้ทองแดงแข็งตัว โครงสร้างผลึกบิดเบี้ยว ลวดจะแข็ง และจะไม่สามารถทนต่อการถูกดึงโดยเครื่องสตริงเกอร์โดยไม่ถ่ายเทความเค้นเข้าสู่เซลล์ การอบอ่อนย้อนกลับกระบวนการนั้น: ลวดถูกให้ความร้อนสูงกว่าอุณหภูมิการตกผลึกใหม่แล้วจึงเย็นลง และโครงสร้างที่ถูกขึ้นรูปจะถูกแทนที่ด้วยเกรนใหม่
การจัดเรียงความร้อนสองแบบเป็นเรื่องปกติ เตาหลอดนำลวดผ่านโซนที่ให้ความร้อน การให้ความร้อนด้วยความต้านทานโดยตรงส่งกระแสผ่านตัวลวดเอง ทองแดงจึงสร้างความร้อนของตัวเอง ไม่ว่าจะวิธีใด ฟิสิกส์ก็เหมือนกัน: สิ่งที่ทองแดงได้รับคือการผสมผสานของอุณหภูมิและเวลา และทั้งสองถูกกำหนดโดยความเร็วสาย
ความเร็วและอุณหภูมิเป็นการควบคุมเดียว ไม่ใช่สองอย่าง
สายที่เร็วทำให้ลวดแต่ละเซนติเมตรมีเวลาในโซนร้อนน้อยลง จึงต้องใช้อุณหภูมิสูงขึ้นเพื่อให้ได้ผลลัพธ์เดียวกัน การจับคู่นี้หมายความว่าการเปลี่ยนแปลงเล็กน้อยของความเร็วสายจะเปลี่ยนความแข็งแม้เมื่อค่าที่ตั้งไว้ของเตาไม่เปลี่ยน และผลกระทบจะปรากฏตลอดความยาวของขดลวด แทนที่จะเป็นในตัวอย่างทดสอบชิ้นเดียว ขดลวดจึงสามารถผ่านการตรวจในห้องปฏิบัติการและยังคงทำงานไม่สม่ำเสมอในเครื่องสตริงเกอร์ เพราะเครื่องสตริงเกอร์เห็นความยาวทั้งหมด
บรรยากาศก็สำคัญด้วยเหตุผลเดียวกัน ทองแดงร้อนออกซิไดซ์ได้ง่าย และชั้นออกไซด์บนพื้นผิวจะรบกวนการเคลือบที่ตามมา โดยปกติจะใช้ไนโตรเจนเพื่อกันออกซิเจนออกไประหว่างการอบอ่อนและการเย็นตัวที่ตามมา
ความหนาของเซลล์ทำให้ช่วงที่ยอมรับได้แคบลงอีก เซลล์ที่บางกว่าทนต่อความเค้นที่รอยต่อได้น้อยลง แถบความแข็งแรงครากที่ยอมรับได้จึงแคบลง และสายริบบิ้นต้องรักษาแถบนั้นอย่างสม่ำเสมอ ไม่ใช่โดยเฉลี่ย พฤติกรรมเชิงกลของรอยต่อถูกกล่าวถึงในรายละเอียดเพิ่มเติมใน สิ่งที่ริบบิ้น PV ทำ: สามหน้าที่ หนึ่งการแลกเปลี่ยน, และช่วงความแข็งเองใน วัสดุริบบิ้น PV.
ปลายน้ำ นี่คือสิ่งที่เครื่องสตริงเกอร์ประสบ ริบบิ้นที่มาถึงแข็งเกินไปจะถ่ายเทความเค้นเข้าสู่เซลล์ ส่วนริบบิ้นที่มาถึงอ่อนเกินไปอาจถูกดึงและยืดโดยการจัดการของเครื่องเอง และ วิธีที่เครื่องสตริงเกอร์จัดการริบบิ้น อธิบายว่าเหตุใดเครื่องจึงทนต่อช่วงค่าแทนที่จะเป็นค่าเดียว
การชุบดีบุก: สองวิธีในการใส่โลหะผสมบนทองแดง
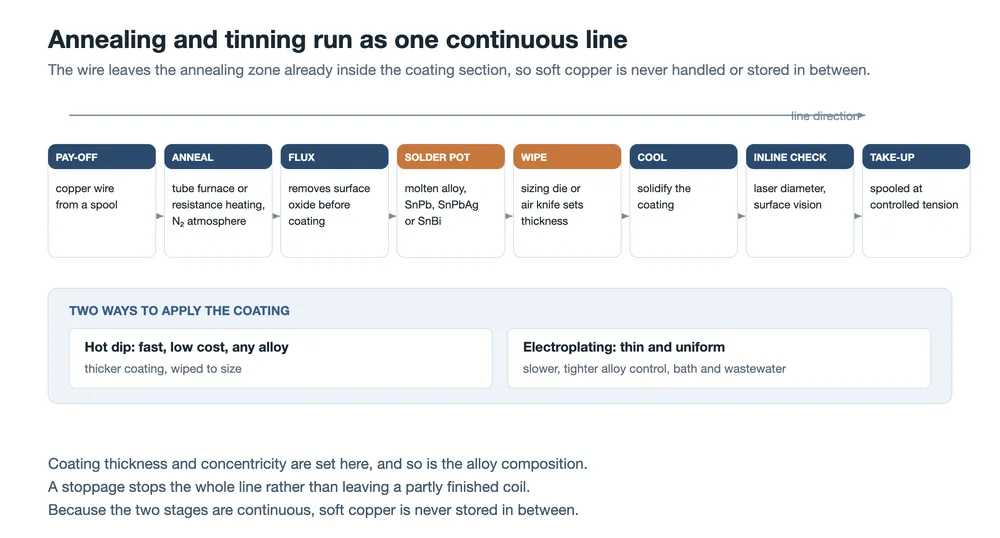
ทองแดงเพียงอย่างเดียวจะไม่เชื่อมประสานได้สะอาดและจะออกซิไดซ์ระหว่างการจัดเก็บ ลวดจึงถูกเคลือบด้วยโลหะผสมเชื่อมประสาน วิธีกระแสหลักคือการจุ่มร้อน ลวดผ่านอ่างฟลักซ์ที่กำจัดออกไซด์บนพื้นผิว เข้าสู่หม้อโลหะผสมหลอมเหลว ออกผ่านการปาด — ไม่ว่าจะเป็นดายกำหนดขนาดหรือมีดลม — ที่กำจัดส่วนเกิน แล้วจึงเย็นลง การปาดคือสิ่งที่กำหนดความหนาของการเคลือบ และเป็นการตั้งค่าทางกลที่ต้องคงอยู่ตลอดหลายชั่วโมงของการผลิต ไม่ใช่แค่สำหรับตัวอย่าง
ทางเลือกคือการชุบด้วยไฟฟ้า ซึ่งการเคลือบถูกสะสมจากอิเล็กโทรไลต์ ให้ชั้นที่บางกว่าและสม่ำเสมอกว่า ซึ่งสำคัญเมื่อต้องควบคุมความหนาของการเคลือบอย่างเข้มงวด แต่ช้ากว่า ทำให้ปรับองค์ประกอบโลหะผสมได้ยากขึ้น และนำอ่างชุบและกระแสน้ำเสียเข้าสู่โรงงานที่อาจไม่ต้องการทั้งสองอย่าง
| คุณสมบัติ | การจุ่มร้อน | การชุบด้วยไฟฟ้า |
|---|---|---|
| การเคลือบเกิดขึ้นอย่างไร | ลวดถูกจุ่มในโลหะผสมหลอมเหลว ชั้นถูกปาดให้ได้ขนาด | โลหะถูกสะสมจากอิเล็กโทรไลต์ลงบนทองแดง |
| ความหนาทั่วไป | หนากว่า กำหนดโดยการปาด | บางกว่า และควบคุมให้สม่ำเสมอได้ง่ายกว่า |
| การเปลี่ยนโลหะผสม | ตรงไปตรงมา: SnPb, SnPbAg และ SnBi ทำงานได้ทั้งหมดในการจัดเรียงหม้อเดียวกัน | ถูกจำกัดโดยระบบอิเล็กโทรไลต์ |
| สิ่งที่ต้องแลก | การใช้โลหะผสม ดรอส และหม้อที่องค์ประกอบเปลี่ยนแปลง | ความเร็ว การบำรุงรักษาอ่าง การบำบัดน้ำเสีย |
ไม่ว่าจะใช้เส้นทางใด ต้องรักษาคุณสมบัติสี่ประการพร้อมกัน:
- ความหนา บางเกินไปเหลือดีบุกเชื่อมประสานน้อยเกินไปสำหรับรอยต่อที่เชื่อถือได้ หนาเกินไปสิ้นเปลืองภาคตัดขวางบนชั้นที่นำไฟฟ้าได้แย่เมื่อเทียบกับทองแดง และทำให้เกิดลูกบัดกรีและสะพานเชื่อมได้ง่ายขึ้น
- ความสม่ำเสมอและความเป็นศูนย์กลาง บนลวดกลม การเคลือบต้องสม่ำเสมอตลอดทั้งรอบ บนแถบแบนต้องสม่ำเสมอทั้งสองด้าน ลวดที่หนาด้านหนึ่งและบางอีกด้านผ่านการตรวจความหนาเฉลี่ยและยังคงเชื่อมประสานได้แย่ด้านหนึ่ง
- องค์ประกอบโลหะผสม หม้อเปลี่ยนแปลงเมื่อโลหะผสมถูกใช้ไปและเมื่อทองแดงละลายเข้าไป และทั้งสองเปลี่ยนพฤติกรรมการหลอมเหลวและการเปียก การตรวจสอบและเติมเป็นระยะคือสิ่งที่รักษาการเคลือบให้อยู่ในข้อกำหนด ไม่ใช่การเติมครั้งแรก
- สภาพพื้นผิว การเคลือบสำเร็จควรเรียบ สมบูรณ์ ไม่มีปุ่มนูน และไม่มีเศษฟลักซ์ที่ควบคุมไม่ได้
เคมีของการเคลือบและผลต่อรอยต่อ — รวมถึงเหตุใดโลหะผสมปลอดสารตะกั่วและอุณหภูมิต่ำจึงทำงานต่างกัน — ระบุไว้ใน ริบบอน PV และฟลักซ์.
เหตุใดการอบอ่อนและการชุบดีบุกจึงมักเดินเป็นสายเดียว
ทองแดงที่อบอ่อนแล้วจะอ่อน สะอาด และว่องไวต่อปฏิกิริยา หากถูกม้วนเก็บระหว่างเตากับหม้อเชื่อมประสาน มันจะออกซิไดซ์บนพื้นผิวและเสียรูปภายใต้น้ำหนักของตัวเอง และขั้นตอนการชุบดีบุกก็จะเคลือบพื้นผิวที่เปลี่ยนไปแล้ว การเดินสองขั้นตอนตามลำดับ — ปล่อยลวดเข้าเตา ออกจากเตาเข้าสู่ฟลักซ์และหม้อ — หลีกเลี่ยงปัญหาทั้งสอง และเป็นเหตุผลที่ทั้งสองมักถูกอธิบายว่าเป็นสายเดียวแทนที่จะเป็นสองเครื่อง
การจัดเรียงนี้มีผลต่อการควบคุมคุณภาพ เนื่องจากขั้นตอนต่อเนื่องกัน สภาพอบอ่อนของทองแดงจึงได้รับการยืนยันที่ปลายรับลวดของสายเดียวกันเท่านั้น หากเตาเบี่ยงเบน หลักฐานของการเบี่ยงเบนจะอยู่ในสปูลสำเร็จรูปแทนที่จะเป็นสปูล промежуточный ซึ่งเป็นเหตุผลที่การวัดแบบอินไลน์และการทดสอบต่อแบตช์ที่ปลายสายมีน้ำหนักมากกว่าการตรวจสอบ промежуточный
ริบบิ้นพิเศษคือการดัดแปลงสายการผลิต ไม่ใช่ผลิตภัณฑ์แยกต่างหาก
ริบบิ้นที่มีรูปทรงและการใช้งานเฉพาะเกิดจากการเพิ่มหรือดัดแปลงหนึ่งในห้าขั้นตอน และนั่นคือที่มาของต้นทุน
- ริบบอนแบบแบ่งส่วน ส่วนแบนถูกกดให้เป็นลวดกลมที่ระยะพิทช์คงที่ ระยะพิทช์ต้องตรงกับขนาดเซลล์และช่องว่างระหว่างเซลล์ ซึ่งทำให้เครื่องอัดแบบอินไลน์กลายเป็นปัญหาเรื่องการซิงโครไนซ์มากกว่าปัญหาเรื่องการขึ้นรูป
- ริบบอนสะท้อนแสง ลูกกลิ้งที่มีลวดลายกดร่องรูปตัว V ลงบนผิวของแถบแบน ร่องต้องถูกขึ้นรูปโดยไม่ทำลายสารเคลือบที่อยู่ใต้ร่อง
- หน้าตัดแบบสามเหลี่ยมและแบบแบนกลม สิ่งเหล่านี้ต้องใช้ลูกกลิ้งมีร่องหรือแม่พิมพ์ขึ้นรูป ความยากคือการรักษาหน้าตัดให้สม่ำเสมอตลอดความยาว และป้องกันไม่ให้แถบปิดเกลียวขณะม้วน
- ริบบิ้นสีดำ หลังการชุบดีบุก สารเคลือบหรือการปรับสภาพผิวจะทำให้ผิวเข้มขึ้น สีต้องสม่ำเสมอและต้องไม่รบกวนการบัดกรีหรือความน่าเชื่อถือในระยะยาว
ลักษณะร่วมคือช่วงกระบวนการที่แคบลงและการไต่ขึ้นสู่ผลผลิตที่เสถียรที่ช้ากว่า ผู้ผลิตริบบิ้นที่เสนอผลิตภัณฑ์เหล่านี้มักขายเครื่องมือและระบบควบคุมกระบวนการพอๆ กับการขายโลหะ
การม้วน การตรวจสอบ และสิ่งที่ผู้ผลิตโมดูลได้รับ
ขั้นตอนสุดท้ายเป็นตัวกำหนดว่าสี่ขั้นตอนก่อนหน้าจะรอดจากการขนส่งได้อย่างไร แรงดึงขณะม้วนต้องสูงพอที่จะได้ม้วนที่มั่นคงและต่ำพอที่จะไม่ยืดริบบิ้นอ่อน เพราะริบบิ้นที่ถูกยืดจะมีเส้นผ่านศูนย์กลางเล็กกว่าที่ขั้นตอนการดึงผลิตออกมา รูปแบบการเลื่อนไปมาของลวดเป็นตัวกำหนดว่าอุปกรณ์ปลายทางของลูกค้าสามารถปล่อยลวดออกได้โดยไม่พันกันหรือไม่ และกับริบบิ้น 0BB จำนวนลวดที่ละเอียดมากที่ถูกปล่อยออกมาพร้อมกันทำให้รูปแบบการม้วนกลายเป็นส่วนหนึ่งของความเสถียรของเครื่องสตริงเกอร์ ไม่ใช่แค่รายละเอียดการบรรจุ
การตรวจสอบแบ่งออกเป็นสองประเภท ระบบอินไลน์วัดเส้นผ่านศูนย์กลางด้วยเลเซอร์และเฝ้าดูผิวด้วยกล้อง ดังนั้นการเบี่ยงเบนจะถูกจับได้ขณะสายการผลิตเดินเครื่อง การทดสอบออฟไลน์ทำเป็นรายแบตช์และครอบคลุมคุณสมบัติที่ผู้ผลิตโมดูลพึ่งพาจริง: ขนาด ความต้านทานไฟฟ้า กำลังรับแรงดึง กำลังรับแรงคราก การยืดตัว ความหนาสารเคลือบ และความสามารถในการบัดกรี ความต้านทานไฟฟ้าควรกล่าวถึงแยกต่างหาก เพราะเป็นจุดที่หน้าตัดและความบริสุทธิ์ของวัสดุมาบรรจบกัน
หนึ่งในร้อยของมิลลิเมตรกลายเป็นเปอร์เซ็นต์ได้อย่างไร
ความต้านทานต่อหน่วยความยาวลดลงตามกำลังสองของเส้นผ่านศูนย์กลาง ดังนั้นเส้นผ่านศูนย์กลางที่เล็กกว่ากำหนดจะเพิ่มความต้านทานเร็วกว่าที่ส่วนที่ขาดไปบ่งชี้ หากขั้นตอนการดึงผลิตลวดที่เล็กกว่าค่าที่กำหนด 0.01 mm การเพิ่มขึ้นไม่ใช่หนึ่งเปอร์เซ็นต์ — แต่เป็นหลายเปอร์เซ็นต์ และจะเพิ่มขึ้นเมื่อเส้นผ่านศูนย์กลางที่กำหนดเล็กลง:
| เส้นผ่านศูนย์กลางที่กำหนด | ความต้านทานที่เพิ่มขึ้นเมื่อเล็กกว่ากำหนด 0.01 mm | ความยาวต่อกิโลกรัม |
|---|---|---|
| 0.35 mm (MBB) | ประมาณ 6.0% | ประมาณ 1,160 m |
| 0.26 mm (SMBB) | ประมาณ 8.2% | ประมาณ 2,100 m |
| 0.18 mm (0BB) | ประมาณ 12.1% | ประมาณ 4,400 m |
คอลัมน์ความยาวอธิบายว่าทำไมคำถามเรื่องค่าความคลาดเคลื่อนจึงไม่ใช่เรื่องทางวิชาการ ที่ 0.18 mm ทองแดงหนึ่งกิโลกรัมยาวกว่าสี่กิโลเมตร และหนึ่งตันยาวกว่าสี่พันกิโลเมตร เส้นผ่านศูนย์กลางที่เบี่ยงเบนไปหนึ่งในร้อยของมิลลิเมตรที่ใดที่หนึ่งในความยาวนั้นมองไม่เห็นในผลิตภัณฑ์ แต่จะเปลี่ยนความต้านทานของทุกเมตรที่มันผ่าน
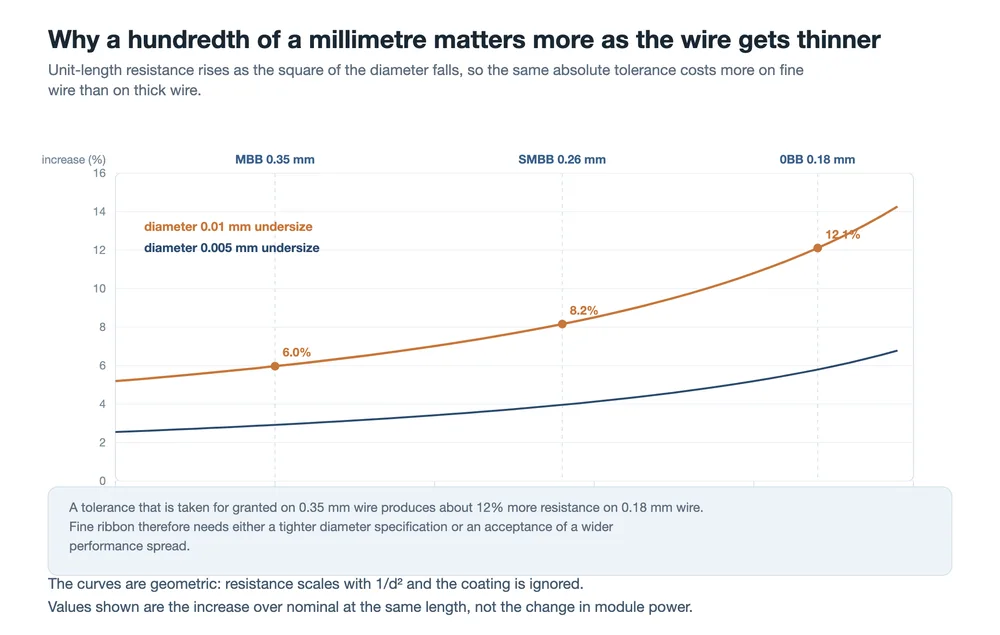
ผลในทางปฏิบัติคือการแลกเปลี่ยนที่ลูกค้าเลี่ยงไม่ได้ สายการผลิตริบบิ้นสามารถรักษาค่าความคลาดเคลื่อนแบบสัมบูรณ์และปล่อยให้บทลงโทษแบบสัมพัทธ์เพิ่มขึ้นเมื่อลวดบางลง หรือสามารถกระชับค่าความคลาดเคลื่อนสำหรับลวดเส้นเล็กและยอมรับการดึงที่ช้าลง การเปลี่ยนแม่พิมพ์ที่บ่อยขึ้น และภาระการตรวจสอบที่สูงขึ้นซึ่งมาพร้อมกัน เมื่อลวดเส้นเล็กอยู่ในเครื่องสตริงเกอร์ที่กำลังใช้แรงดึงกับเส้นลวดหลายสิบเส้นพร้อมกัน การคำนวณนั้นควรอยู่ในข้อกำหนดริบบิ้นมากกว่าการซื้อเครื่องจักร ซึ่งเป็นการแลกเปลี่ยนเดียวกันที่อธิบายจากมุมมองของโมดูลใน โครงสร้างและประเภทของริบบอน PV.
สิ่งที่ควรถามผู้จำหน่ายริบบิ้น
เกือบทุกอย่างที่ผิดพลาดกับริบบิ้นดูเหมือนปัญหาเรื่องการบัดกรีในตอนแรก แต่กลับกลายเป็นปัญหาเรื่องความสม่ำเสมอของกระบวนการในขั้นต้น หกคำถามแยกผู้จำหน่ายที่ควบคุมสายการผลิตออกจากผู้ที่ขายสิ่งที่สายการผลิตผลิตออกมา:
- การกระจายของเส้นผ่านศูนย์กลางภายในม้วนเดียวและระหว่างม้วนเป็นอย่างไร ไม่ใช่แค่ค่าที่กำหนด?
- ช่วงความหนาของสารเคลือบเป็นเท่าใด และตรวจสอบความสม่ำเสมอรอบเส้นลวดอย่างไรแทนที่จะตรวจข้ามตัวอย่าง?
- หม้อบัดกรีถูกตรวจสอบบ่อยแค่ไหน และอะไรเป็นตัวกระตุ้นการเติม?
- ค่ากำลังรับแรงครากและการยืดตัวเป็นเท่าใด และแปรผันตลอดขดมากน้อยเพียงใด?
- ใช้การทดสอบความสามารถในการบัดกรีแบบใด และที่ช่วงเวลาใด?
- สำหรับลวดเส้นเล็ก รูปแบบการม้วนเป็นอย่างไรและใช้แรงดึงเท่าใดขณะม้วนเก็บ?
คำถามที่พบบ่อย
การชุบดีบุกเปลี่ยนเส้นผ่านศูนย์กลางลวดหรือไม่?
ใช่ ผลิตภัณฑ์สำเร็จรูปคือทองแดงบวกสารเคลือบ และสารเคลือบถูกรวมอยู่ด้วยเมื่อระบุขนาด มันนำกระแสไฟฟ้าน้อยมากเมื่อเทียบกับทองแดง ซึ่งเป็นเหตุผลว่าทำไมสารเคลือบที่หนาขึ้นจึงไม่ใช่วิธีลดความต้านทาน
สายการผลิตเดียวสามารถผลิตริบบิ้นทั้งแบบลวดกลมและแถบแบนได้หรือไม่?
ส่วนการดึงและการอบอ่อนใช้ร่วมกัน และลวดกลมเพียงแค่ข้ามส่วนการรีดไป ส่วนที่มีรูปทรงเป็นเรื่องที่แตกต่างออกไป เพราะต้องใช้ลูกกลิ้งมีร่องหรือแม่พิมพ์ขึ้นรูปแทนลูกกลิ้งแบนคู่หนึ่ง
ทำไมไม่อบอ่อนให้นุ่มที่สุดเท่าที่จะเป็นไปได้?
เพราะการจัดการของเครื่องสตริงเกอร์เองกลายเป็นขีดจำกัด ริบบิ้นที่นุ่มมากจะยืดภายใต้แรงดึงที่ใช้ในการวางและดึง ซึ่งเปลี่ยนหน้าตัดและตำแหน่งของมันเมื่อเทียบกับเซลล์ ช่วงที่ใช้งานได้คือหน้าต่าง ไม่ใช่ทิศทาง
ทำไมริบบิ้น 0BB จึงผลิตยากกว่าริบบิ้นแบน?
มันบางกว่า ดังนั้นค่าความคลาดเคลื่อนของเส้นผ่านศูนย์กลางแบบสัมบูรณ์เดียวกันจึงมีต้นทุนความต้านทานสูงกว่า มันมีสารเคลือบที่ต้องสม่ำเสมอรอบหน้าตัดวงกลม และมีเส้นลวดหลายสิบเส้นถูกปล่อยออกมาพร้อมกัน ซึ่งทำให้การม้วนและรูปแบบการเลื่อนไปมาเป็นส่วนหนึ่งของความน่าเชื่อถือของเครื่องจักร ไม่ใช่แค่รายละเอียดการบรรจุ
สารเคลือบแบบชุบด้วยไฟฟ้าดีกว่าการจุ่มร้อนหรือไม่?
ยึดเกาะชั้นบางที่สม่ำเสมอได้ดีกว่า ซึ่งเป็นข้อได้เปรียบจริงเมื่อต้องควบคุมความหนาให้แน่นอน การชุบแบบร้อนจุ่มเร็วกว่า ถูกกว่า และยืดหยุ่นกว่ามากในการเลือกโลหะผสม คำตอบที่ถูกต้องขึ้นอยู่กับว่าการใช้งานขาดคุณสมบัติด้านใด
องค์ประกอบของสารเคลือบเคลื่อนจริงระหว่างการผลิตหรือไม่
จริง โลหะผสมติดออกจากหม้อไปกับลวด และทองแดงละลายลงในเนื้อหลอมจากลวดที่ผ่านเข้าไป ทั้งสองอย่างเปลี่ยนองค์ประกอบ และทั้งสองอย่างเปลี่ยนพฤติกรรมการหลอม การตรวจวิเคราะห์และการเติมสารคือสิ่งที่ทำให้สารเคลือบอยู่ในข้อกำหนด
บทสรุปสุดท้าย
การผลิตริบบอนไม่ใช่กระบวนการเทคโนโลยีขั้นสูงแบบเดียวกับการผลิตเซลล์ มันคือห้าขั้นตอนเชิงกลและเชิงความร้อน ซึ่งแต่ละขั้นตอนต้องรักษาตัวเลขให้คงที่ตลอดลวดหลายพันกิโลเมตร ความยากไม่ได้อยู่ที่ขั้นตอนใดขั้นตอนหนึ่ง แต่อยู่ที่ความจริงที่ว่าการเปลี่ยนแปลงเล็กน้อยในขั้นตอนหนึ่งยังคงอยู่ไปถึงลูกค้า ดายที่สึกไปเล็กน้อย เตาหลอมที่เดินเร็วเกินไปนิด หม้อบัดกรีที่ยังไม่ได้ตรวจวิเคราะห์ในสัปดาห์นี้ — สิ่งเหล่านี้มองไม่เห็นในขดลวด และทั้งหมดมองเห็นได้ในสายการผลิตโมดูล
นั่นคือเหตุผลที่คำถามเรื่องกระบวนการคุ้มค่าที่จะถามก่อนคำถามเรื่องราคา ขดลวดที่ถูกกว่าและต้นทุนรวมในการเป็นเจ้าของที่ถูกกว่าไม่ใช่สิ่งเดียวกัน เมื่อความแตกต่างวัดกันด้วยการหยุดของเครื่องสตริงเกอร์
หน้าที่ของริบบอน PV: สามบทบาท หนึ่งการแลกเปลี่ยน
วัสดุริบบอน PV: แกนทองแดง ความแข็ง และการเคลือบ
โครงสร้างและประเภทของริบบอน PV: แบน กลม และขึ้นรูป
ริบบอนและฟลักซ์สำหรับ PV: องค์ประกอบสำคัญสำหรับการผลิตโมดูล
สายการผลิตแบบครบวงจรสำหรับการดึงลวดและการชุบดีบุกของลวดริบบอนโฟโตวอลเทอิก
เครื่องดึงลวดสำหรับการผลิตริบบอน
สายการดึง การรีด และการชุบดีบุกสำหรับริบบอนบัสบาร์
เครื่อง Tabber และ Stringer: ทำงานอย่างไร เลือกอย่างไร
เครื่องสตริงเกอร์บัดกรีเซลล์ MBB สำหรับการผลิตโมดูล
ที่เกี่ยวข้อง: วิธีการทดสอบริบบอน PV: ขนาด ความแข็งแรง และความสามารถในการบัดกรี. ทุกคุณสมบัติที่ทดสอบในที่นี้ถูกกำหนดโดยขั้นตอนหนึ่งในกระบวนการนั้น
หมายเหตุข้อมูล: การเพิ่มขึ้นของความต้านทานเป็นแบบเรขาคณิต คำนวณเป็น (d/(d − Δd))² − 1 บนหน้าตัดทองแดงโดยไม่คำนึงถึงสารเคลือบ และแสดงการเปลี่ยนแปลงที่ความยาวคงที่ ไม่ใช่การเปลี่ยนแปลงกำลังของโมดูล ความยาวต่อกิโลกรัมใช้ความหนาแน่นทองแดง 8.96 g/cm³ และไม่คำนึงถึงสารเคลือบ คำอธิบายกระบวนการสะท้อนวิธีการเดินสายการดึง การรีด การอบอ่อน และการชุบดีบุกตามปกติ ไม่ใช่การวัดที่ทำบนสายการผลิตใดสายการผลิตหนึ่ง โลหะผสมของสารเคลือบระบุตามองค์ประกอบ ไม่ใช่ตามแบรนด์