ความรับผิดชอบด้านบรรณาธิการสำหรับบทความนี้เป็นของ Wuhan Ooi Photoelectric Technology Co., Ltd. เขียนและตรวจสอบโดยทีมบรรณาธิการ Ooitech ดู นโยบายบรรณาธิการ ของเรา สำหรับวิธีที่เราเขียน เราใช้เครื่องมือ AI ที่ใด และวิธีขอแก้ไข
ความต้านทานหน้าสัมผัสของ MC4: การย้ำสายภาคสนามคือจุดอ่อน
สารบัญ
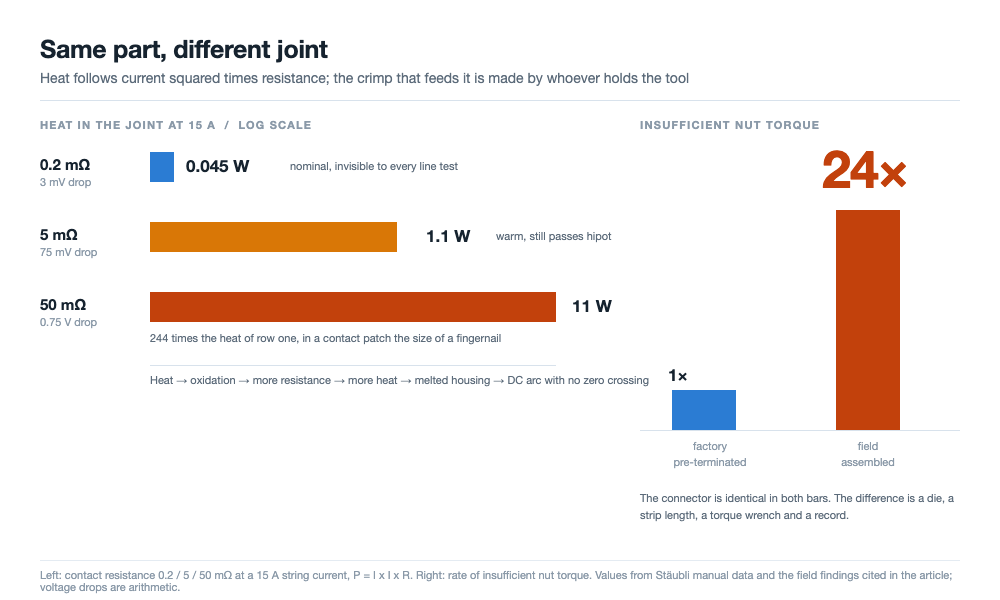
คำตอบสั้น: ขั้วต่อล้มเหลวที่จุดเดียว: ส่วนต่อประสานที่พื้นผิวโลหะสองชิ้นมาบรรจบกัน และความร้อนที่เกิดขึ้นเป็นไปตาม I²R ที่ 15 A จุดต่อที่ 0.2 mΩ กระจายความร้อนประมาณ 0.045 W ซึ่งไม่มีอะไรเลย ที่ 5 mΩ จะอยู่ที่ประมาณ 1.1 W ที่ 50 mΩ จะเป็น 11 W ภายในพื้นที่ขนาดเท่าเล็บนิ้ว และวงจรจากตรงนั้นไปสู่เปลือกหุ้มที่หลอมละลายและอาร์ก DC ไม่มีเบรกเลย ไม่มีสิ่งอื่นใดในรายการวัสดุที่ขึ้นอยู่กับว่าใครเป็นคนทำงานมากเท่านี้ ขั้วต่อที่ประกอบสำเร็จจากโรงงานมาพร้อมการย้ำที่ทำบนเครื่องอัดที่สอบเทียบแล้ว แม่พิมพ์ที่ตรวจสอบแล้ว และการทดสอบแรงดึงแบบสุ่มตัวอย่าง ขั้วต่อที่ประกอบภาคสนามแสดงแรงบิดน็อตไม่เพียงพอประมาณ 24 เท่าบ่อยครั้งกว่า และการสอบสวนเหตุเพลิงไหม้บนดาดฟ้าในเนเธอร์แลนด์ปี 2019 ระบุว่ามากกว่า 80 เปอร์เซ็นต์ของกรณีเกิดจากข้อบกพร่องในการติดตั้งขั้วต่อหรือการจับคู่ข้ามรุ่น ตัวแปรที่คุณลงมือทำได้ไม่ใช่ยี่ห้อหรือพิกัด แต่คือสถานที่ที่ทำการย้ำ และว่าได้บันทึกแรงบิดไว้หรือไม่
ขั้วต่อสองตัวที่มีหมายเลขอะไหล่เดียวกันอาจออกจากโรงงานสองแห่งด้วยคุณภาพจุดต่อที่ต่างกันสิบเท่า พลาสติกเหมือนกันทุกประการ สิ่งที่ต่างกันคือการย้ำ แม่พิมพ์ และค่าแรงบิดที่ไม่มีใครจดไว้
การคำนวณ: 11 W ในพื้นที่เท่าเล็บนิ้ว
ความต้านทานหน้าสัมผัสเป็นสาเหตุรากเดียวที่คุ้มค่าแก่การติดตาม เพราะโหมดความล้มเหลวอื่นทุกอย่างไม่ทำให้ค่านี้สูงขึ้นหรือเกิดจากค่านี้ที่สูงขึ้น น้ำที่ซึมเข้าไปกัดกร่อนหน้าสัมผัส สปริงที่คลายตัวลดแรงกด ปลอกที่หลวมทำให้เส้นทางแคบลง ทั้งสามอย่างมาถึงในรูปของตัวเลขเดียว และตัวเลขนั้นกลายเป็นความร้อน
ที่กระแสสตริง 15 A คู่ที่ต่อเข้าด้วยกันหนึ่งคู่มีพฤติกรรมดังนี้:
| ความต้านทานหน้าสัมผัส | แรงดันตกที่ 15 A | ความร้อนในจุดต่อ | ในการใช้งาน |
|---|---|---|---|
| 0.2 mΩ | 3 mV | 0.045 W | ค่าปกติสำหรับคู่ใหม่ มองไม่เห็นด้วยการทดสอบทุกชนิด |
| 5 mΩ | 75 mV | 1.1 W | อุ่นเมื่อสัมผัส ผ่านการทดสอบฉนวนอยู่ดี |
| 50 mΩ | 0.75 V | 11 W | เครื่องทำความร้อนขนาดเท่าเล็บนิ้ว เปลือกหุ้มนิ่มลง ความเสี่ยงอาร์กเพิ่มขึ้น |
สิบเอ็ดวัตต์ฟังดูไม่มากจนกว่าคุณจะหารด้วยพื้นที่ คู่ที่ต่อเข้าด้วยกันมีพื้นที่สัมผัสเพียงไม่กี่ร้อยตารางมิลลิเมตร ดังนั้นความหนาแน่นของพลังงานจึงทำให้เปลือกหุ้ม PA นิ่มลงต่ำกว่าขีดจำกัด 115 °C มาก
จากนั้นวงจรก็ปิดกลับเข้าหาตัวเอง ความร้อนเร่งการเกิดออกซิเดชันของผิวเคลือบ ออกซิเดชันเพิ่มความต้านทาน ความต้านทานเพิ่มความร้อน และสปริงที่กดแรงสัมผัสก็คลายตัวเมื่อโลหะยอมตัว จุดจบคือเปลือกหุ้มที่หลอมละลายและอาร์ก DC ซึ่งไม่มีจุดตัดศูนย์ให้ดับลง ดังนั้นจุดต่อที่อุ่นจึงจบลงด้วยไฟไหม้
ทุกตัวเลขตรงนั้นเป็นคุณสมบัติของจุดต่อ ไม่ใช่ของผลิตภัณฑ์
ครีบขนานซื้อเวลา ไม่ใช่ภูมิคุ้มกัน
ระบบหน้าสัมผัสใน MC4 คือแถบ MULTILAM: วงแหวนของใบมีดโลหะผสมทองแดงปั๊มขึ้นรูป เจาะเป็นครีบขนานเพื่อให้แต่ละใบเป็นสปริงอิสระ ฝังอยู่ในผนังเต้ารับ แต่ละใบสัมผัสกับหมุด 4 mm ที่จุดของตัวเอง และทุกจุดนั้นขนานกัน
รูปทรงเรขาคณิตนั้นให้สามสิ่ง และสิ่งเหล่านั้นเสื่อมลงตามกำหนดเวลาที่ต่างกัน จุดขนานแบ่งกระแส ดังนั้นความต้านทานหน้าสัมผัสจึงต่ำ โดยปกติต่ำกว่า 0.2 mΩ สำหรับ MC4-Evo 2 ใบมีดยังคงยืดหยุ่นผ่านการเปลี่ยนแปลงอุณหภูมิ ดังนั้นแรงกดสัมผัสจึงไม่ตามเปลือกหุ้ม และจุดที่เสื่อมสภาพหนึ่งจุดไม่ทำให้วงจรขาด ดังนั้นจุดต่อจึงเสื่อมลงอย่างค่อยเป็นค่อยไปมากกว่าแบบก้าวกระโดด
ความค่อยเป็นค่อยไปไม่ปลอดภัย และนี่คือจุดที่ชื่อเสียงของรูปแบบนี้ถูกตีความเกินจริง แถบครีบขนานปกป้องส่วนต่อประสานระหว่างหมุดกับเต้ารับ มันไม่ได้ปกป้องปลอกที่ใช้ย้ำเส้นลวดของสายเคเบิล จุดต่อนั้นอยู่ในอนุกรม ไม่มีความซ้ำซ้อน และผู้ผลิตขั้วต่อไม่ได้เป็นคนทำ ใครก็ตามที่ปอกสายเคเบิล สอดมัดเส้นลวด และปิดแม่พิมพ์เป็นคนทำ และบนดาดฟ้านั่นคือช่างเทคนิคที่ใช้เครื่องมือมือ
การป้องกันสี่ชั้น และหนึ่งในนั้นออกจากโรงงานโดยยังไม่ได้ทำ
ชิ้นส่วนนี้ถูกสร้างขึ้นรอบกำแพงสี่ชั้น และการรู้ว่าใครเป็นคนทำแต่ละชั้นก็มีประโยชน์ เพราะนั่นตัดสินว่าข้อบกพร่องจะถูกจับได้หรือไม่
| การป้องกัน | สิ่งที่มันปกป้อง | ใครเป็นคนทำ | ตรวจสอบภายหลัง |
|---|---|---|---|
| แถบหน้าสัมผัส | ความต้านทานที่หมุด | ผู้ผลิตขั้วต่อ | เฉพาะโดยการวัด |
| การซีล: โอริงที่ส่วนต่อประสาน กล่องซีลที่ปลายสายเคเบิล ปิดด้วยน็อตล็อก | เส้นทางกัดกร่อน | ผู้ผลิตที่ส่วนต่อประสาน ผู้ติดตั้งที่กล่องซีล | ด้วยสายตา ไม่ใช่การบีบอัด |
| สลัก: ต้องใช้เครื่องมือในการปลดล็อก | การแยกตัวภายใต้แรงลมและแรงสายเคเบิล | ผู้ผลิต | ใช่ มองเห็นว่าล็อกแล้ว |
| วัสดุและการต่อปลาย: ทองแดงชุบดีบุก PA UL94-V0 ผ่านการทดสอบละอองเกลือ การย้ำแบบเย็น | สภาพแวดล้อมและคุณภาพจุดต่อ | ผู้ผลิตสำหรับวัสดุ ผู้ติดตั้งสำหรับการย้ำ | ความสูงการย้ำ เฉพาะตัวอย่าง |
ข้ออ้างเรื่องการซีลคือ IP65 หรือ IP68 โดยมีค่าในคู่มือที่ 1 m เป็นเวลา 168 ชั่วโมง สลักมีอยู่ด้วยเหตุผลด้านกฎระเบียบพอๆ กับด้านกลไก: ตั้งแต่ปี 2008 ประมวลกฎหมายไฟฟ้าแห่งชาติของสหรัฐฯ กำหนดให้ขั้วต่อ PV ต้องใช้เครื่องมือในการเปิด และสลักล็อกตัวเองก็ตอบโจทย์นั้นในชิ้นส่วนเดียว ซึ่งเป็นเหตุผลส่วนใหญ่ที่รูปแบบนี้อยู่รอดมาได้ แรงดันพิกัดคือ 1500 V DC ภายใต้ IEC และ UL และการก้าวขึ้นไปอีกขั้นเปลี่ยนคุณสมบัติที่ชิ้นส่วนต้องมี ไม่ใช่ฟิสิกส์ที่หน้าสัมผัส: การเปลี่ยนไปใช้ 2000 V ตกลงบนชิ้นส่วนเดียวกันนี้
อ่านคอลัมน์สุดท้ายอีกครั้ง กำแพงสามชั้นเป็นคุณสมบัติของชิ้นส่วนเมื่อจัดส่ง ชั้นที่สี่ การต่อปลาย เป็นกระบวนการที่คนทำ และเป็นชั้นเดียวที่คุณภาพไม่ทิ้งร่องรอยไว้
สิ่งที่กฎผู้ผลิตเดียวกันเรียกร้องจากสายการผลิต
IEC 62852 ครอบคลุมตัวเชื่อมต่อ IEC 62548 ครอบคลุมการออกแบบอาร์เรย์ IEC 60364-7-712 ครอบคลุมการติดตั้ง PV ทั้งสามมาตรฐานกำหนดให้สองครึ่งที่ประกบกันต้องมาจากผู้ผลิตเดียวกันและชนิดเดียวกัน และ IEC 61730-1 ในปัจจุบันกำหนดให้ระบุชนิดตัวเชื่อมต่อบนป้ายชื่อของโมดูล สำหรับโรงงานผลิตโมดูล ข้อกำหนดเหล่านั้นปรากฏในสามจุด
- รายการวัสดุ (bill of materials) จะไม่ใช่เรื่องภายในอีกต่อไป หากอินเวอร์เตอร์ กล่องรวมสาย หรือออปติไมเซอร์จัดส่งมาพร้อมตัวเชื่อมต่อชนิดเฉพาะ สายนำของคุณต้องตรงกัน มิฉะนั้นผู้ติดตั้งจะประกอบคู่ผสมกันหน้างาน สิ่งที่การผสมทำกับพิกัดนั้นอยู่ใน การเปรียบเทียบ MC4 กับ MC4-Evo 2; สิ่งที่สำคัญตรงนี้คือการจับคู่ถูกตัดสินตั้งแต่ขั้นตอนจัดซื้อ หลายเดือนก่อนที่ใครจะได้เห็นหลังคา
- เครื่องหมายบนป้ายชื่อทำให้ตัวเชื่อมต่อกลายเป็นคุณลักษณะที่ประกาศไว้ การเปลี่ยนแทนจึงไม่ใช่ความสะดวกในการจัดซื้ออีกต่อไป แต่กลายเป็นการเปลี่ยนแปลงเอกสารที่ผ่านการรับรอง ซึ่งต้องถูกตรวจสอบ
- การจัดหาจากแหล่งที่สองเพื่อลดราคาเป็นการย้ายจุดเชื่อมต่อไปที่ผู้ติดตั้ง สายนำของคุณจะพบกับอุปกรณ์ที่คุณไม่ได้เลือก และผู้ที่ต่อทั้งสองเข้าด้วยกันย่อมไม่อาจรู้ได้ว่าครึ่งทั้งสองไม่เคยผ่านการรับรองว่าเป็นคู่กัน
ไม่มีข้อใดสนับสนุนให้ใช้แบรนด์เดียวเพียงเพื่อเห็นแก่แบรนด์เอง แต่สนับสนุนให้มองตัวเชื่อมต่อเป็นขอบเขตของระบบ ซึ่งเป็นสิ่งที่การระบุบนป้ายชื่อทำให้เกิดขึ้น
การย้ำสายทำในที่ผิด
นี่คือตัวเลขที่ควรปรับวิธีคิดของคุณเกี่ยวกับชิ้นส่วนนี้ ตัวเชื่อมต่อที่ประกอบหน้างานแสดงแรงบิดน็อตไม่เพียงพอประมาณ 24 เท่า เมื่อเทียบกับตัวเชื่อมต่อที่โรงงานประกอบสำเร็จรูป ไม่ใช่บ่อยกว่า 24 เปอร์เซ็นต์ แต่ยี่สิบสี่เท่า
ซ้าย: ปริมาณทางกายภาพหนึ่งค่า ความร้อนที่ 15 A เพิ่มจาก 0.045 W ที่ 0.2 mΩ เป็น 11 W ที่ 50 mΩ ขวา: อัตราส่วนกระบวนการหนึ่งค่า ตัวเชื่อมต่อที่ประกอบหน้างานมีแรงบิดน็อตไม่เพียงพอประมาณ 24 เท่า เมื่อเทียบกับตัวเชื่อมต่อที่โรงงานประกอบสำเร็จรูป
นั่นประมาณหนึ่งอันดับขนาด และมันแยกกระบวนการออกจากการทำแบบชั่วคราว การย้ำสายที่โรงงานทำบนเครื่องอัดที่มีแม่พิมพ์เข้าคู่กับตัวเชื่อมต่อและสายเคเบิล ที่ความยาวปอกสายที่กำหนด โดยตรวจความสูงการย้ำเทียบกับแบบ drawing การย้ำหน้างานใช้เครื่องมืออะไรก็ได้ที่มีในรถ ตอนอยู่บนที่สูงด้วยมือเดียวในถุงมือ และแทบไม่เคยมีการบันทึก
เราทำขั้นตอนนี้ให้เป็นมาตรฐานบนสายการประกอบของเราโดยจับคู่แม่พิมพ์ที่สอบเทียบแล้วกับหน้าตัดสายเคเบิล ตรวจสอบขนาดการย้ำเทียบกับแบบ drawing เพื่อให้ความต้านทานสัมผัสเริ่มต้นคงอยู่ที่ระดับระบุ 0.2 mΩ ภายใต้ 15 A
แรงบิดไม่เพียงพอทำความเสียหายสองอย่างพร้อมกัน น็อตล็อกอัดซีลกันน้ำที่ปลายสาย และมันยึดสายเคเบิล แรงบิดน้อยเกินไปทำให้ซีลไม่ถูกอัด ซึ่งเปิดทางให้ความชื้นเข้าไปสู่บาร์เรล และทำให้ตัวนำไม่ถูกยึด ส่งผลให้การไหลเย็นของเส้นลวดทำให้จุดต่อหลวมและความต้านทานเพิ่มขึ้น ข้อผิดพลาดหนึ่งอย่าง โหมดความล้มเหลวสองแบบ ซึ่งมองไม่เห็นจากภายนอกทั้งคู่
แรงบิดคือสิ่งที่ไม่มีใครบันทึก
ค่าแรงบิดเป็นหลักฐานที่ถูกที่สุดในโรงไฟฟ้า PV และเป็นสิ่งที่มักหายไปบ่อยที่สุด เมื่อใช้ประแจที่ตั้งค่าไว้และลงนามรับรอง การโต้แย้งหลังเกิดความผิดพลาดจะเกี่ยวกับค่า แต่ถ้าทำตามความรู้สึก มันจะเกี่ยวกับความทรงจำ ตัวเลข 24 เท่าคือสิ่งที่เกิดขึ้นเมื่อขั้นตอนที่สอบเทียบแล้วกลายเป็นขั้นตอนที่ไม่ได้สอบเทียบ
ทุกครั้งที่ประกบกันมีค่าใช้จ่ายด้านความต้านทาน
การประกบไม่ได้ฟรี ตัวเลขที่รายงานระบุว่าความต้านทานเพิ่มขึ้นประมาณ 10 เปอร์เซ็นต์หลัง 10 รอบ และประมาณ 30 เปอร์เซ็นต์หลัง 50 รอบ เพราะแต่ละรอบขัดสีผิวเคลือบและเศษที่เกิดขึ้นยังคงอยู่ในแถบ การทดสอบเดินระบบจึงกลายเป็นกระบวนการสึกหรอ ทุกครั้งที่ถอดเสียบใหม่เพื่อทดสอบจะทิ้งความต้านทานไว้สูงขึ้น
มีนิสัยสองอย่างที่ควรทำตาม ทั้งคู่ไม่มีค่าใช้จ่าย ห้ามประกบหรือถอดออกขณะมีโหลด เพราะอาร์ก DC ที่ 15 A กัดกร่อนหน้าสัมผัสในแบบที่การทำความสะอาดใด ๆ กู้คืนไม่ได้ ปิดฝากันฝุ่นบนตัวเชื่อมต่อใดก็ตามที่จะไม่ได้ประกบ เพราะการเปิดรับจะทำความเสียหายต่อหน้าสัมผัสและหน้าซีล ซึ่งเป็นสองพื้นผิวที่พิกัด IP อาศัยอยู่
| ขนาด | โรงงานประกอบสำเร็จรูป | ประกอบหน้างาน | หลักฐานที่ถือโดย |
|---|---|---|---|
| เครื่องมือย้ำสาย | เครื่องอัดที่สอบเทียบ แม่พิมพ์ที่เข้าคู่ | เครื่องมือมือ ซึ่งมักไม่ระบุ | สายการผลิต |
| แรงบิด | ตั้งโดยเครื่องจักร | ประแจถ้ามีในชุด อุปกรณ์ แทบไม่เคยบันทึก | ผู้ติดตั้ง |
| ตรวจสอบหลังปิด | ทดสอบดึงตามตัวอย่าง ความสูงการย้ำตามแบบ drawing | ไม่มี | คุณภาพ |
| อัตราแรงบิดไม่เพียงพอ | ระดับอ้างอิง | ประมาณ 24 เท่าของระดับอ้างอิง | ไม่กำหนด |
24 เท่ามีหน้าตาอย่างไรเมื่ออยู่บนหลังคา
การสำรวจสองครั้งในยุโรปชี้ไปทางเดียวกันจากปลายตรงข้าม ในเนเธอร์แลนด์ การสอบสวนของ TNO เกี่ยวกับเพลิงไหม้ PV บนหลังคาที่ตีพิมพ์ในปี 2019 ระบุว่ามากกว่า 80 เปอร์เซ็นต์ของกรณีที่ศึกษามาจากข้อบกพร่องในการติดตั้งตัวเชื่อมต่อหรือตัวเชื่อมต่อที่จับคู่ข้ามกัน ในสหราชอาณาจักร การสำรวจของ BRE ในปี 2017 ก็ระบุตัวเชื่อมต่อ DC เป็นหนึ่งในจุดกำเนิดเพลิงหลักเช่นกัน ทั้งคู่มาถึงเราผ่านบทวิจารณ์ของ PV Tech ไม่ใช่ต้นฉบับ ซึ่งส่งผลต่อความแม่นยำแต่ไม่ใช่ทิศทาง
อ่านเปอร์เซ็นต์เหล่านั้นอย่างซื่อตรง
การสอบสวนเพลิงไหม้เป็นตัวอย่างที่มีอคติ เพราะมันเก็บเฉพาะความล้มเหลวที่รุนแรงพอจะสอบสวน และไม่มีเหตุเกือบพลาดที่โรงงานเดินผ่านเลย ดังนั้น 80 เปอร์เซ็นต์จึงไม่ใช่ความน่าจะเป็นที่ตัวเชื่อมต่อจะทำให้เกิดเพลิงไหม้ แต่เป็นสิ่งที่พบเมื่อเพลิงถูกสืบสาวถึงสาเหตุ และมันบอกว่าตัวเชื่อมต่อครองรายการนั้น
งานตัวเชื่อมต่อมีผลกระทบสูงและมองเห็นได้น้อย ไม่มีสิ่งใดในตารางงานก่อสร้างให้รางวัลกับการอัดซีลด้วยแรงบิดที่ถูกต้อง และไม่มีสิ่งใดล้มเหลวเมื่อขั้นตอนนั้นทำสำเร็จ ความล้มเหลวจะปรากฏขึ้นหลายปีต่อมา ในจุดต่อที่ marginal อยู่แล้วตอนที่นั่งร้านถูกรื้อ
จุดเชื่อมต่อทางไฟฟ้าสุดท้ายก่อนโมดูลจะถูกบรรจุ
โมดูลออกจากสายการผลิตพร้อมสายนำสองเส้นและตัวเชื่อมต่อสองตัว และนั่นคือจุดเชื่อมต่อทางไฟฟ้าสุดท้ายที่โรงงานแตะต้อง ทุกสิ่งก่อนหน้านั้นอยู่ในกระบวนการที่มีการวัดกำกับ ตัวเชื่อมต่อคือจุดที่ผลิตภัณฑ์กลายเป็นการติดตั้ง
นั่นคือเหตุผลที่ควรมองการต่อปลายสายเป็นกระบวนการในสายการผลิต มีการควบคุมสี่ข้อที่รับน้ำหนักส่วนใหญ่
- ต่อปลายสายล่วงหน้าบนพื้นที่ที่ผลิตโมดูล สายนำถูกตัด ปอก และย้ำในอาคารเดียวกัน โดยมีแม่พิมพ์และการทดสอบดึงอยู่ในการควบคุมของคุณ เครื่องบัดกรีกล่องรวมสาย ปิดกล่องเข้ากับสายนำ และ การหล่อเรซินในกล่อง ปิดผนึกภายใน แต่ไม่มีอะไรในกล่องที่ปกป้องส่วนย้ำที่อยู่ด้านนอก
- ถือว่าดายและสายเคเบิลเป็นข้อกำหนดเดียวกัน คอนเนกเตอร์ สายเคเบิล และดายเป็นสามส่วนของการย้ำครั้งเดียว เปลี่ยนซัพพลายเออร์สายเคเบิล หมายเลขดายอาจเปลี่ยน และการทดสอบแรงดึงบนชุดเดิมไม่ได้พิสูจน์อะไรเกี่ยวกับชุดใหม่
- บันทึกแรงบิดสำหรับทุกสิ่งที่ทำด้วยมือ หากขั้นตอนใดไม่สามารถทำด้วยเครื่องจักรได้ ต้องใช้เครื่องมือที่มีการตั้งค่าและมีลายเซ็น ซึ่งเป็นสิ่งเดียวที่ทำให้ตัวเลข 24 ครั้งตรวจสอบได้
- ตรวจสอบรอยต่อ ไม่ใช่แค่ฉนวน การทดสอบ hipot และความต่อเนื่องผ่านบาร์เรลที่หลวมที่กระแสต่ำ เพราะทั้งสองไม่ได้วัดความต้านทานของรอยต่อ การวัดแบบสี่สายทำได้
สามในสี่ข้อนั้นเป็นขั้นตอนมากกว่าการซื้อ และข้อที่สี่ใช้อุปกรณ์ที่สายการผลิตส่วนใหญ่มีอยู่แล้ว ความเสี่ยงอยู่ที่ขั้นตอน ไม่ใช่ที่ข้อกำหนด
แบบประกอบสำเร็จหรือแบบประกอบหน้างาน: การแลกเปลี่ยนที่แท้จริง
การประกอบหน้างานอยู่รอดได้ด้วยโลจิสติกส์ สายเคเบิลแบบม้วนใหญ่จัดส่งบนดรัมและตัดตามความยาวที่หน้างาน จึงไม่มีอะไรสูญเปล่ากับการเดินสายยาว 40 ม. สายที่ประกอบสำเร็จจัดส่งที่ความยาวคงที่โดยมีคอนเนกเตอร์ย้ำมาแล้ว และความยาวที่ผิดคือของเสีย ในงานบนดาดฟ้าที่เต็มไปด้วยการเดินสายสั้น ๆ ไม่สม่ำเสมอ ความแตกต่างนั้นเป็นเงินจริง
การแลกเปลี่ยนคือการประหยัดโลจิสติกส์แลกกับการนำกระบวนการออกจากเส้นทางวิกฤต การประกอบหน้างานใช้ขั้นตอนที่มีอัตราแรงบิดต่ำเกินไปสูงกว่า 24 ครั้ง และมอบให้กับผู้ที่มีการควบคุมดูแล การสอบเทียบ และการบันทึกข้อมูลน้อยที่สุด
สิ่งที่การทดสอบแรงดึงพิสูจน์ และสิ่งที่ไม่ได้พิสูจน์
การทดสอบแรงดึงพิสูจน์ว่าดายเฉพาะ บนสายเคเบิลเฉพาะ ที่ความยาวปอกเฉพาะ ให้รอยต่อที่สูงกว่าเกณฑ์บนตัวอย่างที่เก็บมา ไม่ได้พิสูจน์การปิดผนึกหรือแรงบิดของน็อต และไม่ได้บอกอะไรเกี่ยวกับชิ้นงานที่ไม่ได้สุ่ม การสุ่มตรวจสอบกระบวนการ ไม่ใช่ชิ้นงาน
เราจับคู่การทดสอบแรงดึงแบบทำลายบนชุดตัวอย่างกับการตรวจสอบทางไฟฟ้าแบบสี่สาย เพื่อยืนยันว่าการย้ำปลายสายคงความยึดเหนี่ยวทางกลไว้พร้อมกับรักษาความต้านทานสัมผัสให้ใกล้ระดับ 0.2 mΩ ก่อนที่สายเคเบิลจะถูกเดินเข้าตู้รวมสาย
คำถามเรื่องความเป็นเจ้าของตามมา คอนเนกเตอร์ที่เสียหายในอีกสองปีต่อมาคือการโต้เถียงระหว่างผู้ผลิตโมดูล ซัพพลายเออร์สายเคเบิล ผู้ติดตั้ง และแบรนด์ หากการย้ำทำในโรงงานของคุณ มีฝ่ายเดียวที่เกี่ยวข้อง ซึ่งโดยปกติมีค่ามากกว่าส่วนต่างค่าขนส่ง
ตัวเลขเหล่านี้มาจากไหน
ค่าของผลิตภัณฑ์และสิ่งที่พบในภาคสนามที่นี่มาจากบทความทางเทคนิคภาษาจีนเกี่ยวกับคอนเนกเตอร์ MC4 ซึ่งอ้างอิงคู่มือ Stäubli และบทวิจารณ์ของ PV Tech เกี่ยวกับความล้มเหลวของคอนเนกเตอร์ ตัวเลขทุกตัวข้างต้นมาจากบทความนั้น: กรณีความต้านทานสามกรณีพร้อมผลลัพธ์เป็นวัตต์ที่ 15 A, ค่าเล็กน้อย 0.2 mΩ, ระดับ IP65/IP68 ที่ 1 ม. เป็นเวลา 168 ชั่วโมง, UL94-V0, ขีดจำกัด 115 °C, อัตราส่วน 24 ครั้ง, การเพิ่มขึ้น 10 และ 30 เปอร์เซ็นต์หลังจาก 10 และ 50 รอบ, สิ่งที่พบของ TNO และ BRE และข้อกำหนด NEC ปี 2008
สามสิ่งเป็นของเรา คอลัมน์แรงดันตกเป็นการคำนวณ: 15 A ผ่าน 0.2, 5 และ 50 mΩ ให้ 3 mV, 75 mV และ 0.75 V ข้ออ้างที่ว่าแถบเกล็ดไม่ปกป้องการย้ำบาร์เรล และการกำหนดการป้องกันแต่ละอย่างให้กับฝ่ายต่าง ๆ ในตารางที่สอง เป็นการตีความของเรา ไม่ใช่ของแหล่งอ้างอิง
สองข้อเป็นแนวปฏิบัติทางไฟฟ้าทั่วไปมากกว่าสิ่งที่พบ: อาร์ก DC ไม่มีจุดตัดศูนย์และไม่ดับเอง และการไหลเย็นของเส้นลวดทำให้รอยต่อที่ไม่ได้ยึดแน่นเต็มที่หลวม เปอร์เซ็นต์ของ TNO และ BRE มาถึงเราผ่านบทวิจารณ์ของ PV Tech และเราไม่ได้อ่านต้นฉบับทั้งสอง จึงควรตรวจสอบย้อนกลับก่อนนำไปใส่ในข้อกำหนด รูปแบบการทดสอบแบบไทป์คือรายการใน รายการทดสอบความน่าเชื่อถือของโมดูล: การทดสอบแบบไทป์พิสูจน์การออกแบบ ไม่ใช่การติดตั้ง
คำถามที่พบบ่อย
ถาม: ความต้านทานสัมผัสสำคัญกว่าพิกัดกระแสหรือไม่?
ที่รอยต่อใหม่ ไม่ พิกัดคือสิ่งที่ชิ้นส่วนได้รับการรับรองให้รับได้ และคู่ใหม่ไม่สนใจความต้านทาน ความแตกต่างคือมีเพียงความต้านทานเท่านั้นที่เปลี่ยนไปที่หน้างาน
ถาม: ทำไมการย้ำหน้างานจึงแย่กว่าเมื่อคอนเนกเตอร์เหมือนกัน?
เพราะคอนเนกเตอร์เป็นหนึ่งในสามปัจจัยการผลิต ร่วมกับดายและผู้ปฏิบัติงาน โรงงานกำหนดทั้งสองอย่างและสุ่มตรวจความแข็งแรงต่อแรงดึง ชุดเครื่องมือภาคสนามปล่อยให้เป็นหน้าที่ของใครก็ตามที่ถือเครื่องมือ
ถาม: การเสียบซ้ำเพิ่มความต้านทานเท่าใด?
ประมาณ 10 เปอร์เซ็นต์หลังจาก 10 รอบ และประมาณ 30 เปอร์เซ็นต์หลังจาก 50 รอบ ตามตัวเลขที่รายงานในแหล่งอ้างอิง นั่นน้อยเมื่อเทียบกับ 0.2 mΩ และมากเมื่อเทียบกับส่วนเผื่อที่คุณพึ่งพา
ถาม: การวัดแบบสี่สายจับการย้ำที่แย่ได้หรือไม่?
มันจับความต้านทานที่การย้ำที่แย่ก่อให้เกิด มิเตอร์แบบสองสายอ่านความต้านทานของสายวัดเองด้วย ดังนั้นที่ค่าดังกล่าว การอ่านจะถูกครอบงำด้วยสิ่งที่ผิด การตรวจสอบแบบสี่สายเทียบกับรอยต่อที่รู้ว่าดีแก้ปัญหานั้นได้
ถาม: ตัวเลข 24 ครั้งเกี่ยวกับแรงบิดเท่านั้นหรือไม่?
ระบุไว้สำหรับแรงบิดน็อตที่ไม่เพียงพอ และแรงบิดเป็นตัวบ่งชี้ที่ชัดเจนที่สุดเพราะวัดได้และแทบไม่เคยถูกวัด ความยาวปอก การสอดเส้นลวด และการเลือกดายแสดงช่องว่างเดียวกัน โดยไม่มีการบันทึก
ถาม: การสำรวจของ TNO และ BRE พิสูจน์ว่าคอนเนกเตอร์ทำให้เกิดเพลิงไหม้หรือไม่?
พวกมันแสดงว่าเมื่อมีการสอบสวนและสืบสาเหตุเพลิงไหม้บนดาดฟ้า คอนเนกเตอร์เป็นปัจจัยหลัก โดยมากกว่า 80 เปอร์เซ็นต์ของกรณีในเนเธอร์แลนด์เชื่อมโยงกับข้อบกพร่องในการติดตั้งหรือการจับคู่ข้ามยี่ห้อ นั่นไม่ใช่อัตราความล้มเหลว
ถาม: สายการผลิตโมดูลควรประกอบสายสำเร็จรูปหรือไม่?
ควรตัดสินใจอย่างรอบคอบ การประกอบสำเร็จรูปเก็บกระบวนการที่วัดได้ไว้ในโรงงานของคุณ การประกอบหน้างานประหยัดโลจิสติกส์บนการเดินสายสั้นที่ไม่สม่ำเสมอ ทางเลือกควรขึ้นอยู่กับว่าใครถือหลักฐานเมื่อรอยต่อล้มเหลว
ถาม: กฎผู้ผลิตเดียวกันกำหนดให้โรงงานทำอะไร?
ต้องเลือกโดยคำนึงถึงอุปกรณ์ปลายน้ำ ประกาศบนแผ่นป้ายชื่อภายใต้ IEC 61730-1 และไม่เปลี่ยนแทนโดยไม่มีการเปลี่ยนแปลงเอกสาร สามมาตรฐานกำหนดให้คู่ที่จับคู่กันมาจากผู้ผลิตและชนิดเดียวกัน
บทสรุปสุดท้าย
คอนเนกเตอร์ไม่ใช่สินค้าโภคภัณฑ์และไม่ใช่แค่สเปกชีต มันคือรอยต่อที่ใครสักคนทำ ทุกอุปสรรคในการออกแบบ แถบเกล็ด โอริง ตัวล็อก ตัวเรือนหน่วงไฟ ปกป้องหน้าสัมผัสที่คงอยู่ที่ 0.2 mΩ เฉพาะเมื่อการย้ำถูกปิดอย่างถูกต้อง ยี่สิบสี่ครั้งไม่ใช่ช่องว่างของกระบวนการเล็ก ๆ มันคือความแตกต่างระหว่างผลิตภัณฑ์ที่คุณรับรองได้กับการติดตั้งที่คุณได้แต่หวัง
เราจำหน่าย เครื่องทดสอบความปลอดภัยแบบครบวงจรสำหรับ PV รุ่น CHT9980A และ CHT9981A เพื่อตรวจสอบ hipot ความต้านทานฉนวน และความต่อเนื่องของกราวด์บนโมดูลโซลาร์สำเร็จรูปและชุดสาย ส่งชุดโมดูล ภาพวาดสายเคเบิล หรือตัวอย่างคอนเนกเตอร์ของคุณมาให้เราเพื่อประเมินและกำหนดพารามิเตอร์การทดสอบที่เหมาะสมสำหรับสายการผลิตของคุณ