ความรับผิดชอบด้านบรรณาธิการสำหรับบทความนี้เป็นของ Wuhan Ooi Photoelectric Technology Co., Ltd. เขียนและตรวจสอบโดยทีมบรรณาธิการ Ooitech ดู นโยบายบรรณาธิการ ของเรา สำหรับวิธีที่เราเขียน เราใช้เครื่องมือ AI ที่ใด และวิธีขอแก้ไข
ฟิล์ม Encapsulant สำหรับ PV: ห้าบทบาทเบื้องหลังการรับประกัน 25 ปี
สารบัญ
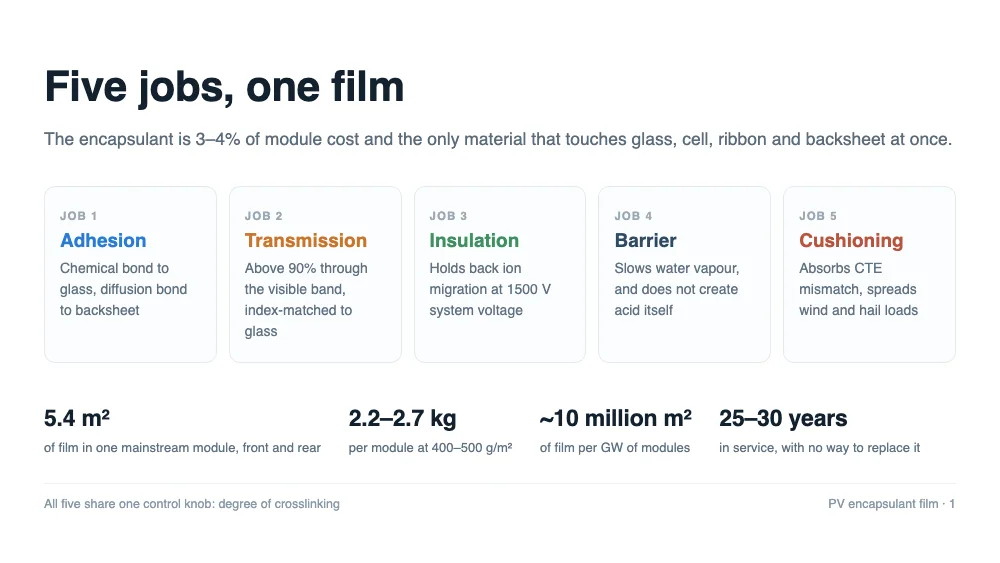
คำตอบสั้น: เอนแคปซูแลนต์ทำห้าหน้าที่พร้อมกัน — ยึดติดกระจกกับแผ่นหลัง ส่งผ่านแสง แยกฉนวนที่ 1500 V ปิดกั้นไอน้ำ และดูดซับความไม่เข้ากันระหว่างวัสดุที่ขยายตัวในอัตราต่างกัน ทั้งห้าถูกล็อกไว้ในรอบลามิเนตเดียว และทั้งห้าถูกควบคุมด้วยตัวแปรเดียวกัน: เรซินเชื่อมขวางไปมากแค่ไหน
เปิดโมดูลออกมาแล้วคุณบอกชื่อกระจก เซลล์ ริบบอน เฟรม และกล่องรวมสายได้ ฟิล์มที่อยู่ระหว่างนั้นมองไม่เห็นเมื่อลามิเนตแล้ว — โปร่งใส ไม่มีกลิ่น ไม่มีขอบให้วัด และไม่มีหมายเลขอะไหล่ด้านนอก
คุณสังเกตเห็นมันก็ต่อเมื่อมีอะไรผิดพลาด ในงานวิเคราะห์ความเสียหายของเราในช่วงทศวรรษที่ผ่านมา การเหลือง การหลุดล่อน รอยทาก ปิด และเส้นกริดกัดกร่อน ล้วนย้อนกลับมาที่ชั้นนี้ หรือสิ่งที่ชั้นนี้ล้มเหลวในการหยุดยั้ง
ดังนั้นก่อนเปรียบเทียบ EVA, POE และ EPE จึงคุ้มค่าที่จะตอบคำถามที่ตรงไปตรงมากว่า: ฟิล์มนี้ได้รับค่าจ้างให้ทำอะไรจริง ๆ? นี่คือชิ้นแรกในซีรีส์เกี่ยวกับฟิล์มเอนแคปซูแลนต์ เริ่มจากห้าหน้าที่และตัวแปรเดียวที่ควบคุมทั้งหมด
มันเป็นวัสดุเดียวที่สัมผัสทุกอย่าง
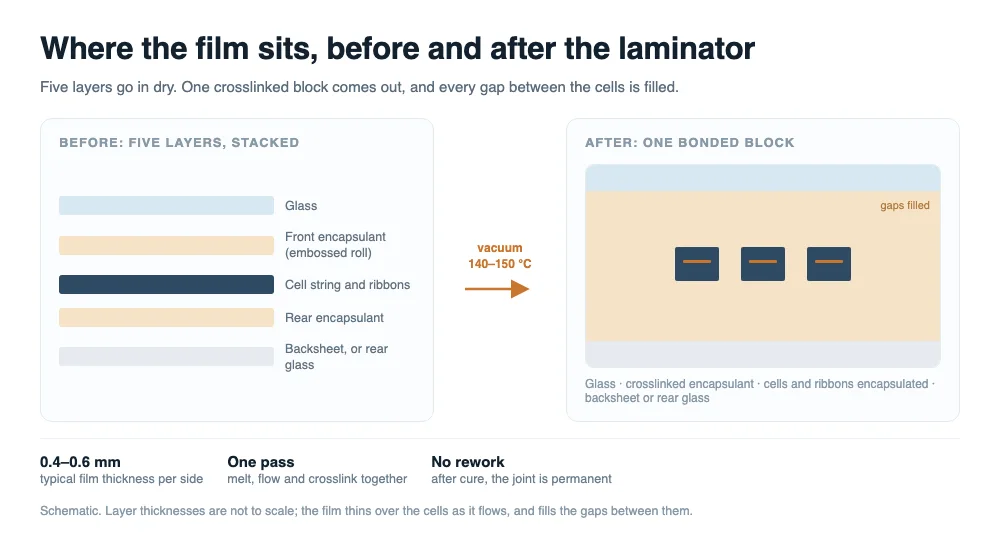
โมดูลคริสตัลไลน์ซิลิคอนทั่วไป จากด้านรับแสงลงมา เป็นโครงสร้างซ้อน: กระจก เอนแคปซูแลนต์ด้านหน้า สายเซลล์ เอนแคปซูแลนต์ด้านหลัง และแผ่นหลัง — หรือกระจกด้านหลังในโมดูลกระจก-กระจก ฟิล์มอยู่ด้านบนและด้านล่างของเซลล์ ดังนั้นจึงเป็นวัสดุบรรจุภัณฑ์เดียวที่สัมผัสโดยตรงกับเซลล์เองเต็มพื้นที่
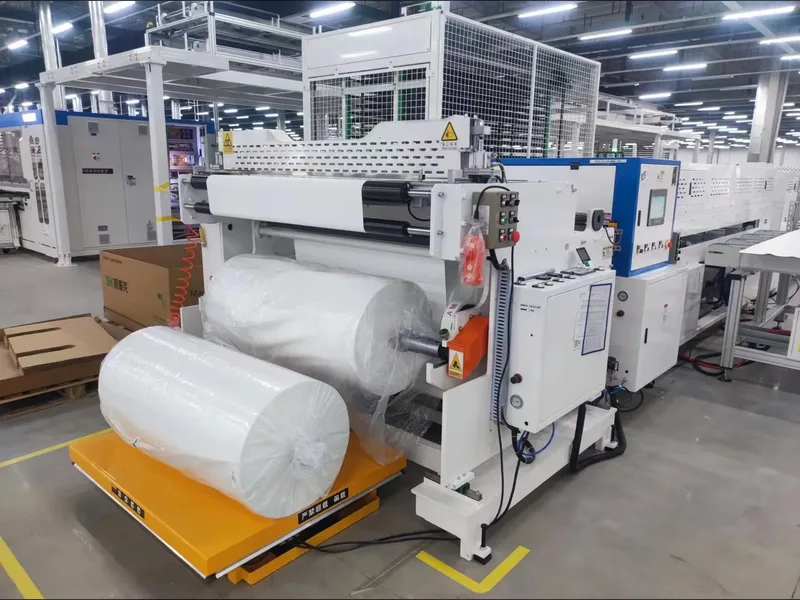
ก่อนลามิเนต มันเป็นม้วนแผ่นนูน ภายในเครื่องลามิเนต ภายใต้สุญญากาศและที่อุณหภูมิประมาณ 140 ถึง 150 °C มันทำสามอย่างตามลำดับ มันหลอมและไหล เติมช่องว่างระหว่างเซลล์และรอบริบบอน เปอร์ออกไซด์ในสูตรสลายตัวและเริ่มการเชื่อมขวางของเรซิน จากนั้นเย็นตัวลง และสิ่งที่ออกมาไม่ใช่ฟิล์มที่หลอมได้อีกต่อไป — มันคือตัวยางโปร่งใส ยืดหยุ่น ไม่หลอมละลาย ที่กลืนสายเซลล์เข้าไป
เราเก็บเครื่องลามิเนตของเราไว้ภายใต้สุญญากาศระหว่าง 140 ถึง 150 °C ในระหว่างรอบความร้อน เพื่อให้แน่ใจว่าการไหลของเรซินสมบูรณ์รอบริบบอนเซลล์ก่อนที่การสลายตัวของเปอร์ออกไซด์จะเสร็จสิ้นการเชื่อมขวาง
ลำดับนั้นอธิบายนิสัยที่คุ้มค่าที่จะนำมาใช้: ทุกตัวเลขบนเอกสารข้อมูลฟิล์มเป็นคำสัญญาเกี่ยวกับสภาวะที่บ่มแล้ว ไม่ใช่ม้วน ความหนา การไหล การยึดติด และมอดุลัสในลามิเนตสำเร็จรูปคือสิ่งที่โมดูลอยู่ด้วยเป็นเวลา 25 ปี
ปริมาณนั้นประเมินต่ำได้ง่าย โมดูลกระแสหลักขนาด 2382 × 1134 mm มีฟิล์มประมาณ 2.70 m² ต่อชั้น ดังนั้นประมาณ 5.4 m² ด้านหน้าและด้านหลัง น้ำหนัก 2.2 ถึง 2.7 kg ที่ 400 ถึง 500 g/m² ทั่วไป ขยายขนาดขึ้นและหนึ่งกิกะวัตต์ของโมดูลใช้ฟิล์มในระดับ 10 ล้านตารางเมตร
หน้าที่หนึ่ง: การยึดติด ด้วยกลไกที่แตกต่างกันสองแบบ
กระจก ซิลิคอน ริบบอนทองแดง และแผ่นหลังมีเคมีพื้นผิวและค่าสัมประสิทธิ์การขยายตัวที่แตกต่างกัน ไม่มีอันใดติดกันเองตามธรรมชาติ หน้าที่แรกของฟิล์มคือสร้างส่วนต่อประสานที่แต่ละจุดที่สามารถอยู่รอดได้ 25 ปีกลางแจ้ง
ที่กระจก มันทำงานทางเคมี สารคู่ควบไซเลนในสูตรควบแน่นกับหมู่ไฮดรอกซิลบนพื้นผิวกระจกเพื่อสร้างพันธะ Si–O–Si ขณะที่ปลายอีกด้านเชื่อมเข้าสู่โครงข่ายเรซิน นั่นคือพันธะเคมี ไม่ใช่การดูดซับทางกายภาพที่ได้จากกาวกดทับ และนั่นคือเหตุผลที่การยึดติดกระจกรอดพ้นความร้อนชื้นได้ ขณะที่พันธะเทปไม่รอด
ที่แผ่นหลัง กลไกแตกต่างออกไป: ความเข้ากันได้และการแพร่ระหว่างกัน ชั้นในของแผ่นหลังทั่วไปเป็นชั้นดัดแปรชนิด PE หรือ EVA และที่อุณหภูมิลามิเนต ของหลอมเหลวทั้งสองแพร่เข้าหากันและเซ็ตตัวเป็นส่วนต่อประสานเดียว แผ่นหลังที่ชั้นในไม่ได้ออกแบบมาสำหรับสิ่งนี้จะหลุดล่อนไม่ว่าฟิล์มจะดีแค่ไหน
ตัวชี้วัดคือความแข็งแรงลอก วัดแยกกันสำหรับฟิล์ม-กระจก และฟิล์ม-แผ่นหลัง ตัวเลขที่สำคัญไม่ใช่ค่าเริ่มต้น แต่คือการคงอยู่หลังความร้อนชื้นและการเสื่อมสภาพจาก UV — ฟิล์มที่เริ่มที่ 100 N/cm และลดลงเหลือ 30 หลัง 1000 ชั่วโมง เป็นผลิตภัณฑ์ที่แตกต่างจากที่เริ่มที่ 80 และคงอยู่ที่ 70
ความล้มเหลวของการยึดติดปรากฏเป็นการหลุดล่อน และการหลุดล่อนแทบไม่ทำให้สูญเสียกำลังไฟฟ้าทันที มันเปิดทางให้ความชื้น และทางนั้นคือจุดที่โหมดความล้มเหลวสามหรือสี่แบบถัดไปเริ่มต้น หากคุณพบโมดูลที่หลุดล่อนหนึ่งตัวบนชั้นวาง ให้ถือว่าเป็นรายงานการซึมเข้าของความชื้น ไม่ใช่ข้อบกพร่องด้านความสวยงาม
หน้าที่สอง: การส่งผ่าน ที่ส่วนต่อประสานสำคัญกว่าตัวเลข
ฟิล์มด้านหน้าอยู่บนเส้นทางแสง แสงอาทิตย์ผ่านกระจก แล้วผ่านฟิล์ม ก่อนถึงเซลล์ ดังนั้นฟิล์มมีสองวิธีในการสูญเสียแสง และสองวิธีในการปกป้องโมดูล
หนึ่ง โปร่งใส ฟิล์มใสกระแสหลักส่งผ่านได้มากกว่า 90% ทั่วช่วงที่มองเห็นและใกล้อินฟราเรด และคาดว่าจะคงอยู่เช่นนั้น — ไม่เหลืองตลอดหลายทศวรรษของ UV และความร้อน
สอง มองไม่เห็นทางแสง EVA และ POE มีดัชนีหักเหประมาณ 1.48 ถึง 1.49 ใกล้เคียงกับกระจกที่ประมาณ 1.5 แสงที่ผ่านส่วนต่อประสานนั้นแทบไม่สะท้อน ฟองอากาศหรือการหลุดล่อนแทนที่ฟิล์มด้วยอากาศ (n ≈ 1.0) และการสูญเสียจากการสะท้อนที่ส่วนต่อประสานนั้นเพิ่มขึ้นอย่างรวดเร็ว — นั่นคือเหตุผลที่ข้อบกพร่องทางแสงและการสูญเสียกำลังไฟฟ้ามักปรากฏพร้อมกัน แม้ว่าฟิล์มเองจะไม่เหลือง
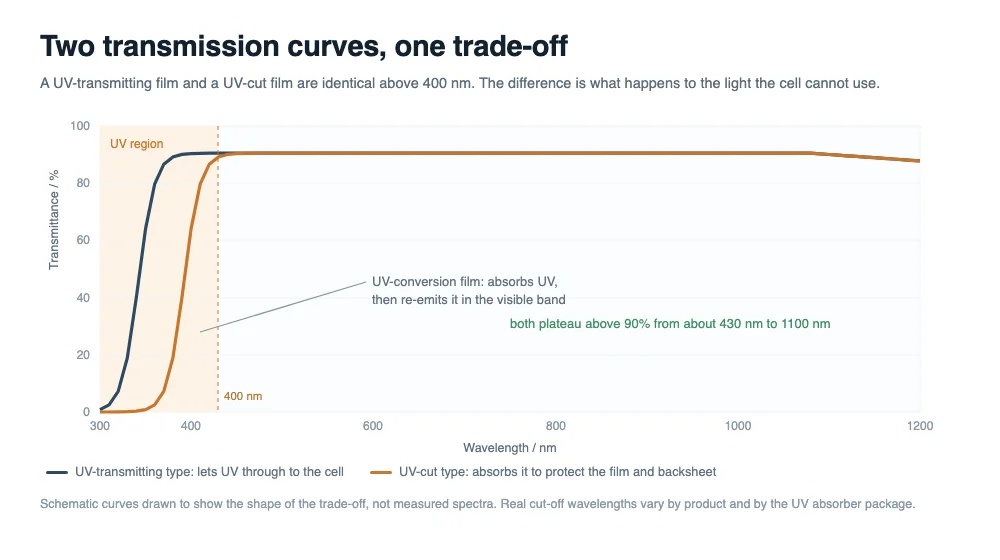
การแลกเปลี่ยนซ่อนอยู่ในรังสีอัลตราไวโอเลต ฟิล์มมักมีสารดูดซับ UV ตัดบางส่วนของแถบ UV เพื่อปกป้องพอลิเมอร์และแผ่นหลังจากการเหลือง แต่ UV ที่ถูกตัดก็คือแสงที่ไม่ถึงเซลล์อีกต่อไป พื้นผิวด้านหน้าของ TOPCon ชนิด N มีความไวต่อ UV มากกว่าโครงสร้างก่อนหน้า ดังนั้นจึงมีสองเส้นทางปรากฏขึ้น: ฟิล์มตัดสูงที่ปิดกั้น UV มากขึ้น และฟิล์มแปลง UV ที่ดูดซับ UV และเปล่งออกใหม่ในแถบที่มองเห็น เส้นโค้งด้านล่างแสดงรูปร่างของการตัดสินใจนั้น
ฟิล์มด้านหลังแบ่งเป็นสองกรณี โมดูลโมโนเฟเชียลมักได้ฟิล์มสีขาวหรือสะท้อนแสงสูง ซึ่งสะท้อนแสงที่ผ่านระหว่างเซลล์กลับไปด้านหน้าและเพิ่มกำลังไฟฟ้า โมดูลไบเฟเชียลต้องการให้ฟิล์มด้านหลังให้แสงเข้า ดังนั้นจึงต้องโปร่งใส — และจากนั้นมันไม่ให้กำไรจากการสะท้อนอีกต่อไป
หน้าที่สาม: ฉนวนที่ 1500 V
แรงดันไฟฟ้าของระบบในโรงไฟฟ้าขนาดสาธารณูปโภคปัจจุบันมักอยู่ที่ 1500 V ภายในโมดูล สายเซลล์สามารถมีค่าความต่างศักย์ไฟฟ้าสูงถึงหนึ่งพันโวลต์หรือมากกว่าเมื่อเทียบกับกรอบที่ต่อลงดิน และฟิล์มเป็นหนึ่งในชั้นไดอิเล็กทริกหลักระหว่างเซลล์กับกรอบนั้น
คุณสมบัติของวัสดุที่เกี่ยวข้องคือค่าความต้านทานไฟฟ้าจำเพาะเชิงปริมาตร ฟิล์มประเภท POE โดยทั่วไปมีค่าสูงกว่า EVA หนึ่งอันดับ ซึ่งเป็นเหตุผลหนึ่งที่ทำให้ทนทานต่อการเสื่อมสภาพจากศักย์ไฟฟ้า (PID) ได้ดีกว่า ภายใต้สนามไฟฟ้า ไอออนโซเดียมจากกระจกจะเคลื่อนย้ายไปยังผิวเซลล์ ยิ่งฟิล์มมีความต้านทานไฟฟ้าสูง การเคลื่อนที่ของไอออนก็ยิ่งช้าลง และ PID ก็จะเกิดช้าลงและรุนแรงน้อยลง
การทดสอบระดับโมดูลเห็นผลงานนี้โดยตรง ทั้งการทดสอบความทนทานฉนวน (hipot) และการทดสอบกระแสรั่วไหลแบบเปียก ต่างตรวจสอบว่าฟิล์มยังคงแยกวงจรออกจากกรอบได้หรือไม่หลังการสัมผัสความชื้น ฟิล์มอาจผ่านการทดสอบ hipot แบบแห้งก่อนการปรับสภาพด้วยรอบการลามิเนต แต่กลับไม่ผ่านการทดสอบกระแสรั่วไหลแบบเปียกในภายหลัง ดังนั้นทั้งสองการทดสอบจึงควรอยู่ในแผนการรับรองคุณภาพร่วมกัน
เราทำการทดสอบ hipot แบบแห้งและกระแสรั่วไหลแบบเปียกที่แรงดันสูงถึง 1500 V บนลามิเนตสำเร็จรูป เพื่อยืนยันว่าสารห่อหุ้มที่ผ่านการบ่มแล้วยังคงรักษาความเป็นฉนวนไฟฟ้าระหว่างเซลล์กับกรอบได้หลังการสัมผัสความชื้น
แรงดันสูงเป็นเงื่อนไขจำเป็นสำหรับ PID ไม่ใช่เงื่อนไขเพียงพอ แต่ฟิล์มเป็นด่านแรกที่กั้นระหว่างแรงดันไฟฟ้ากับเซลล์ การเปลี่ยนไปใช้ฟิล์มที่มีความต้านทานไฟฟ้าสูงขึ้นเป็นหนึ่งในไม่กี่วิธีที่ได้ผลโดยไม่ต้องแตะการออกแบบระบบ
หน้าที่ที่สี่: การกั้น โดยมีความพลิกผันที่ EVA หลีกเลี่ยงไม่ได้
เริ่มจากการแก้ไขสมมติฐานที่พบบ่อย: ฟิล์มไม่ใช่ซีล ไอน้ำจะซึมเข้าไป คำถามเดียวคือเร็วแค่ไหนและผ่านเส้นทางใด ในโมดูลแบบกระจก-แผ่นหลัง ความชื้นส่วนใหญ่เข้าทางแผ่นหลัง ในโมดูลแบบกระจก-กระจก ซึ่งทั้งสองด้านเป็นกระจก ความชื้นเข้ามาทางขอบรอบนอกเป็นหลัก
ในหน้าที่นี้ เคมีทั้งสองชนิดแตกต่างกันอย่างชัดเจน: POE มีอัตราการซึมผ่านของไอน้ำต่ำกว่า EVA อย่างเห็นได้ชัด แต่ความแตกต่างที่สำคัญกว่าคือสิ่งที่ EVA ทำกับตัวเอง หมู่ไวนิลอะซิเตตของมันจะไฮโดรไลซ์อย่างช้าๆ ภายใต้ความร้อนชื้นและปล่อยกรดอะซิติก กรดนั้นกัดกร่อนเส้นกริดเงินและผิวริบบอน เพิ่มความต้านทานอนุกรม และเป็นหนึ่งในกลไกมาตรฐานที่ทำให้เกิดการสูญเสียกำลังหลังการทดสอบความร้อนชื้น
ดังนั้นการกั้นจึงหมายถึงสองสิ่ง และมีเพียงหนึ่งในนั้นที่เกี่ยวกับโลกภายนอก: กันน้ำออก และหลีกเลี่ยงการเกิดสารกัดกร่อนภายใน นั่นคือเหตุผลทั้งหมดสำหรับโมดูลแบบกระจก-กระจก และสำหรับเซลล์ชนิด N ที่ไวต่อการกัดกร่อนซึ่งกำลังเปลี่ยนไปใช้ฟิล์ม POE และฟิล์ม EPE แบบโคเอ็กซ์ทรูด ซึ่งชั้น EVA ถูกแยกออกจากผิวเซลล์
ความล้มเหลวของการกั้นนั้นเกิดขึ้นช้าและมักไม่ถูกโยงถึงฟิล์มในตอนแรก เส้นกริดที่ถูกกัดกร่อน ความต้านทานอนุกรมที่เพิ่มขึ้น รอยทางหอยทากตามริบบอน ทั้งหมดนี้เป็นอาการปลายทางของเส้นทางความชื้นบวกกับแหล่งกรด เมื่อการทดสอบความร้อนชื้นล้มเหลว ฟิล์มเป็นสิ่งที่ควรตรวจสอบก่อนที่จะโทษเซลล์
หน้าที่ที่ห้า: การรองรับ สำหรับเซลล์ที่บางลงเรื่อยๆ
เซลล์ปัจจุบันหนาประมาณ 130 µm แข็ง เปราะ และเป็นแผ่นที่อ่อนแอที่สุดในเชิงกลในชั้นวัสดุ วัสดุรอบๆ มันขยายตัวในอัตราที่ต่างกันมาก กระจกประมาณ 9 ppm/K ซิลิคอนประมาณ 3 ppm/K ริบบอนทองแดงประมาณ 17 ppm/K ทุกการแกว่งอุณหภูมิรายวันและทุกรอบตามฤดูกาลดึงพวกมันออกจากกันในปริมาณที่ต่างกัน
ฟิล์มเป็นชั้นที่ยืดหยุ่นได้ซึ่งดูดซับความไม่สอดคล้องนั้น เพื่อไม่ให้เซลล์และรอยบัดกรีต้องรับภาระนั้น มันยังกระจายโหลดเชิงกลด้วย แรงลม แรงหิมะ และแรงกระแทกลูกเห็บมาถึงเป็นแรงที่รวมศูนย์ และฟิล์มกระจายแรงเหล่านั้นเพื่อให้รอยร้าวขนาดเล็กและการแตกหักเกิดขึ้นได้ยาก
มีหน้าที่ที่สามที่ใหม่กว่า หลังการลามิเนต ฟิล์มจะห่อริบบอนและยึดให้อยู่กับที่ ในโมดูลแบบ zero-busbar ซึ่งเส้นลวดละเอียดอาจถูกยึดด้วยกาวแทนการบัดกรีที่เครื่องต่อสาย การสัมผัสกับนิ้วมือนั้นขึ้นอยู่กับฟิล์มที่กดและยึดเส้นลวดระหว่างการลามิเนตเป็นหลัก พฤติกรรมการไหลและมอดุลัสของฟิล์มกลายเป็นพารามิเตอร์ทางไฟฟ้า ณ จุดนั้น ไม่ใช่แค่ทางกล นั่นคือความเชื่อมโยงโดยตรงระหว่างซีรีส์นี้กับซีรีส์ริบบอน: รอยต่อย้ายเข้าไปในเครื่องลามิเนต และฟิล์มกลายเป็นส่วนหนึ่งของรอยต่อ
พฤติกรรมที่อุณหภูมิต่ำอยู่ในย่อหน้าเดียวกัน เมื่ออุณหภูมิแวดล้อมลดลง EVA จะแข็งขึ้นอย่างเห็นได้ชัด ในขณะที่ POE ยังคงความยืดหยุ่นไว้ได้มากกว่า ดังนั้นการรองรับจึงเสื่อมลงน้อยกว่าในสภาพอากาศหนาว หากคุณกำหนดสเปกโมดูลสำหรับพื้นที่อากาศหนาว พฤติกรรมการเปลี่ยนสถานะคล้ายแก้วของฟิล์มมีความสำคัญพอๆ กับค่าสัมประสิทธิ์อุณหภูมิของเซลล์
ทั้งห้าหน้าที่ทำงานจากปุ่มควบคุมเดียว
หน้าที่ทั้งห้าดูเหมือนเป็นอิสระต่อกัน และในเอกสารข้อมูลทางเทคนิคพวกมันถูกวัดด้วยการทดสอบที่เป็นอิสระต่อกัน ในลามิเนตพวกมันใช้ตัวแปรร่วมกันหนึ่งตัว: ระดับการเชื่อมขวาง ซึ่งมักรายงานเป็นปริมาณเจล
ฟิล์มที่บ่มไม่พอจะคืบตัวที่อุณหภูมิสูง การยึดเกาะอ่อนลง การรองรับนุ่มลง ฟิล์มอาจไหลออกจากขอบ และโมดูลเริ่มดูทรุดโทรมภายในไม่กี่ปี ฟิล์มที่บ่มเกินไปจะตรงกันข้าม มันเปราะ ความต้านทานการกระแทกลดลง และการยึดเกาะลดลงอีกครั้งเพราะโครงข่ายที่แข็งตัวไม่สามารถเปียกและปรับตัวตามผิวได้ มีช่วงที่เหมาะสม และมันแคบพอที่ปริมาณเจลจะเป็นหนึ่งในสองหรือสามตัวเลขที่วิศวกรลามิเนตเฝ้าดูจริงๆ
| หน้าที่ | ตัวชี้วัดหลัก | อาการทั่วไปเมื่อล้มเหลว |
|---|---|---|
| การยึดติด | ความแข็งแรงลอก ทั้งเริ่มต้นและหลังการบ่มแก่; ปริมาณเจล | การหลุดล่อน จากนั้นความชื้นซึมเข้า |
| การส่งผ่าน | ค่าการส่งผ่านแสง ความยาวคลื่นตัดยูวี ดัชนีความเหลือง ΔYI | การเหลือง การสูญเสียกำลังอย่างค่อยเป็นค่อยไป |
| ฉนวน | ความต้านทานไฟฟ้าจำเพาะเชิงปริมาตร; hipot และกระแสรั่วไหลแบบเปียกที่ระดับโมดูล | PID ความล้มเหลวจากกระแสรั่วไหลแบบเปียก |
| การกั้น | อัตราการซึมผ่านของไอน้ำ; ค่ากรดและการปล่อยกรดอะซิติก | การกัดกร่อนเส้นกริด ความต้านทานอนุกรมเพิ่มขึ้น รอยทางหอยทาก |
| การรองรับ | ปริมาณเจล มอดุลัส การหดตัว | รอยร้าวขนาดเล็ก การแตกหัก การเลื่อนตำแหน่งของเซลล์ |
ข้อควรระวังหนึ่งประการเกี่ยวกับการวัดปริมาณเจล เพราะมันตัดสินว่าวัสดุขาเข้าจะผ่านหรือไม่ GB/T 29848 และ IEC 62788-1-6 ใช้เวลาสกัดที่แตกต่างกันในขั้นตอนการวัดปริมาณเจล และงานที่ตีพิมพ์พบว่าวิธีตามมาตรฐานแห่งชาติให้ค่าที่สูงกว่าเป็นระบบ โดยช่องว่างจะกว้างขึ้นที่ระดับการบ่มต่ำลง ฟิล์ม POE บางชนิดมีเส้นสเปกที่ตกอยู่ในช่วงนั้นพอดี ดังนั้นซัพพลายเออร์และลูกค้าจึงอาจไม่เห็นตรงกันเกี่ยวกับม้วนเดียวกัน ในขณะที่ทั้งคู่ปฏิบัติตามมาตรฐานของตนเองอย่างถูกต้อง
คำตอบในทางปฏิบัติคือกำหนดวิธีการในข้อกำหนดการจัดซื้อ ระบุชื่อมาตรฐานและเวลาสกัด และรับรองคุณภาพฟิล์มตามวิธีที่คุณจะใช้ในการผลิต เราจะอธิบายวิธีการทดสอบโดยละเอียดในบทความถัดไปในซีรีส์นี้
จุดที่งานทั้งห้าขัดแย้งกัน
เมื่อแยกงานทั้งห้าออกจากกัน จะเห็นชัดว่าบางงานดึงไปในทิศทางตรงข้ามกัน ความขัดแย้งสามข้อเป็นสาเหตุของข้อโต้แย้งส่วนใหญ่ในการประชุมคัดเลือกฟิล์ม
การบล็อก UV กับการผลิตไฟฟ้า อะบซอร์บเบอร์ที่มากขึ้นจะปกป้องพอลิเมอร์และแบ็คชีต และกำจัดแสงที่เซลล์อาจนำไปใช้ได้ เซลล์ชนิด N-type ทำให้ความขัดแย้งนี้ปรากฏชัด และคำตอบสองทาง — ฟิล์มตัดคลื่นสูงและฟิล์มแปลง UV — เป็นการเดิมพันที่ต่างกันว่าคลื่นช่วงนั้นคุ้มค่าที่จะกู้คืนมามากเพียงใด
ระดับการครอสลิงก์กับความเหนียว ปริมาณเจลที่สูงขึ้นช่วยลดการคืบและยึดลามิเนตไว้ด้วยกันที่อุณหภูมิสูง แต่โครงข่ายที่แน่นขึ้นก็เปราะมากขึ้นด้วย ในการติดตั้งในภูมิอากาศหนาวและที่เผชิญลูกเห็บ สมดุลจะเอนไปทางความเหนียวมากขึ้น ซึ่งเป็นเหตุผลเชิงกลที่เอกสารข้อมูลฟิล์มส่วนใหญ่ไม่ได้ระบุไว้อย่างชัดเจน
การไหลกับการควบคุมแนวรอยเชื่อม ฟิล์มต้องไหลได้ไกลพอที่จะเติมช่องว่างรอบเซลล์และริบบอน แต่ไม่ไกลจนทำให้ขอบขาดฟิล์มหรือทิ้งริบบอนไว้โดยไม่มีพอลิเมอร์คลุม เซลล์ที่บางลงและริบบอนที่ละเอียดขึ้นต่างก็ทำให้ช่วงการทำงานแคบลง และโครงสร้างแบบ zero-busbar ยิ่งทำให้แคบลงอีกเพราะฟิล์มกลายเป็นสิ่งที่ยึดเส้นลวดกับนิ้วมือด้วย
ไม่มีข้อใดในเหล่านี้ที่ปรับให้เหมาะสมทีละข้อได้ นั่นคือเหตุผลที่การเลือกฟิล์มลงเอยด้วยการจัดอันดับโหมดความล้มเหลวมากกว่าการให้คะแนนแบบตารางคะแนน คุณตัดสินใจว่าผลิตภัณฑ์ของคุณอยู่ร่วมกับความขัดแย้งใดได้ และคุณเขียนข้อกำหนดโดยยึดงานที่ต้องไม่ล้มเหลวเป็นหลัก
การเปลี่ยนงานทั้งห้าให้เป็นข้อกำหนดการจัดซื้อ
ข้อพิพาทเรื่องฟิล์มที่เราเห็นส่วนใหญ่ไม่ใช่เรื่องว่าผลิตภัณฑ์ดีหรือไม่ แต่เป็นเรื่องที่สองฝ่ายวัดสิ่งที่ต่างกัน หรือวัดสิ่งเดียวกันแต่ต่างวิธี ทางแก้ไม่หรูหรา เพียงหนึ่งบรรทัดต่องานในข้อกำหนด โดยระบุวิธีทดสอบไว้ข้างตัวเลข
| บรรทัดในข้อกำหนด | สิ่งที่ต้องระบุ | เหตุใดจึงสำคัญในสายการผลิต |
|---|---|---|
| ฟิล์มฐาน | เคมี (EVA, POE, EPE) ความหนาพร้อมค่าคลาดเคลื่อน การทำลายผิว | กำหนดการไหล การรองรับ และช่วงการลามิเนตที่คุณรักษาไว้ได้ |
| การครอสลิงก์ | ช่วงปริมาณเจล มาตรฐานและเวลาสกัดที่ระบุไว้อย่างชัดเจน | ตัวแปรเดียวที่ส่งผลต่องานทั้งห้า และเป็นตัวที่มักถูกวัดต่างกันมากที่สุด |
| การยึดติด | ความแข็งแรงของการลอกกับกระจกและกับแบ็คชีตที่ใช้จริง ทั้งค่าเริ่มต้นและหลังการทดสอบ damp heat และ UV | การลอกออกเป็นจุดเริ่มต้นของความล้มเหลวอื่นๆ |
| ทัศนศาสตร์ | ค่าการส่งผ่าน แถบตัด UV หรือพฤติกรรมการแปลง UV ดัชนีความเหลืองหลังการบ่ม | กำหนดการแลกเปลี่ยนเรื่อง UV แทนที่จะปล่อยให้เป็นหน้าที่ของซัพพลายเออร์ฟิล์ม |
| ไฟฟ้า | ความต้านทานจำเพาะเชิงปริมาตร โดยระบุแรงดันทดสอบและสภาวะปรับสภาพ | คันโยกสำหรับ PID ในสตริงแรงดันสูง |
| การกั้น | อัตราการส่งผ่านไอน้ำ ค่าเป็นกรดหรือการปล่อยอะซิเตตสำหรับฟิล์มที่มี EVA | คาดการณ์ความเสี่ยงการกัดกร่อนใน damp heat ไม่ใช่แค่การซึมของความชื้น |
หมายเหตุเชิงปฏิบัติสองข้อ ข้อแรก ความแข็งแรงของการลอกควรวัดกับแบ็คชีตที่คุณจะใช้จริง ไม่ใช่ลามิเนตอ้างอิง — รอยต่อระหว่างฟิล์มกับแบ็คชีตเป็นผลผลิตร่วมของวัสดุทั้งสอง ข้อที่สอง หากโมดูลเป็นแบบกระจก-กระจก ความชื้นจะเข้ามาทางขอบ ดังนั้นการปิดผนึกขอบและแนวเม็ดกาวรอบขอบควรได้รับความใส่ใจเท่ากับข้อมูลการกั้นของฟิล์ม
นอกเหนือจากตัวฟิล์มเอง ตัวแปรในกระบวนการสองอย่างที่ตัดสินว่าข้อกำหนดจะบรรลุหรือไม่ คืออัตราการเพิ่มอุณหภูมิภายในเครื่องลามิเนตและเวลาที่อยู่เหนือจุดหลอมเหลว โปรไฟล์ที่ขึ้นถึงอุณหภูมิช้าเกินไปจะปล่อยให้ฟิล์มไหลก่อนที่เปอร์ออกไซด์จะเริ่มทำงาน ส่วนโปรไฟล์ที่ร้อนเกินไปจะครอสลิงก์ผิวหน้าเสียก่อนและกักส่วนที่เหลือไว้ ความล้มเหลวทั้งสองแบบไม่ปรากฏในเอกสารข้อมูลฟิล์ม และทั้งคู่ปรากฏในการวัดปริมาณเจลจากลามิเนตสำเร็จรูป
สามถึงสี่เปอร์เซ็นต์ของต้นทุน แต่ซ่อมแซมไม่ได้เลย
ฟิล์มคิดเป็นประมาณ 3 ถึง 4% ของต้นทุนโมดูล — บางการวิเคราะห์ระบุ 4 ถึง 7% ขึ้นอยู่กับช่วงเวลาและเกณฑ์การบัญชี ไม่ว่าจะทางใดก็เป็นหนึ่งในรายการที่ถูกที่สุดในบิลวัสดุ และมีคุณสมบัติที่กรอบและกล่องรวมสายไม่มี นั่นคือเมื่อลามิเนตแล้ว จะเปลี่ยนหรือซ่อมแซมไม่ได้ การรับประกัน 25 ถึง 30 ปีจึงต้องรับภาระโดยฟิล์มตลอดระยะทาง
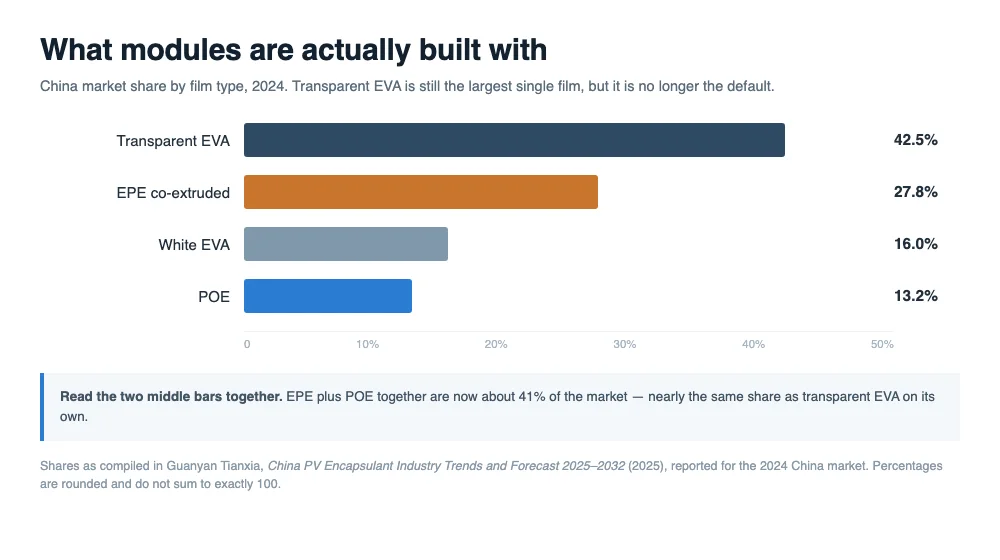
ภาระความรับผิดนั้นคือเหตุผลที่ส่วนผสมผลิตภัณฑ์แตกกระจายอย่างรวดเร็ว ในตลาดจีนปี 2024 EVA ใสยังคงมีสัดส่วนประมาณ 42% ฟิล์ม EPE โคเอ็กซ์ทรูดใกล้เคียง 28% และ EVA สีขาวกับ POE อย่างละมากกว่า 10% เล็กน้อย ยุคเคมีเดียวจบนั้นจบลงแล้ว การเลือกในตอนนี้ทำตามโหมดความล้มเหลวและสถาปัตยกรรมเซลล์
สำหรับผู้ซื้อ นั่นเป็นการกำหนดกรอบการตัดสินใจใหม่ คุณไม่ได้เลือกฟิล์มที่ถูกที่สุดที่ลามิเนตได้เรียบร้อย แต่คุณกำลังเลือกว่างานใดในห้างานที่คุณไม่อาจปล่อยให้ล้มเหลวในสนามได้ แล้วจ่ายสำหรับฟิล์มที่ปกป้องงานนั้น ขณะที่ยอมรับต้นทุนที่เพิ่มขึ้นในจุดอื่น
คำถามที่พบบ่อย
ฟิล์มที่มีค่าการส่งผ่านสูงกว่าจะให้กำลังไฟฟ้ามากกว่าหรือไม่?
ไม่เสมอไป ผลสองอย่างสามารถหักล้างตัวเลขพาดหัวได้ ฟิล์มที่ตัด UV เพื่อปกป้องตัวเองจะสูญเสียการตอบสนองช่วงคลื่นสั้นไปบางส่วน และฟองอากาศหรือการลอกออกจะเพิ่มรอยต่ออากาศซึ่งมีการสูญเสียจากการสะท้อนจริง ควรเปรียบเทียบค่าการส่งผ่านและพฤติกรรม UV ไปพร้อมกัน และตรวจสอบลามิเนตหาข้อบกพร่องทางแสงก่อนจะโทษฟิล์ม
POE ดีกว่า EVA เสมอหรือไม่?
ไม่เสมอไป POE ชนะในด้านความต้านทานจำเพาะและการกั้นความชื้น และไม่ก่อกรดอะซิติก ซึ่งสำคัญสำหรับเซลล์ที่ไวต่อการกัดกร่อนและโครงสร้างกระจก-กระจก EVA ยังคงถูกกว่า ลามิเนตได้ในช่วงกระบวนการที่กว้างกว่าในหลายสายการผลิต และได้รับการพิสูจน์ดีในโมดูลแบบโมโนเฟเชียลกระจก-แบ็คชีต คำถามที่ถูกต้องคือโหมดความล้มเหลวใดที่โครงการของคุณรับไม่ได้ ไม่ใช่เคมีใดใหม่กว่า
ทำไมโมดูลของฉันจึงเหลืองทั้งที่ฟิล์มผ่านการทดสอบ UV?
การทดสอบ UV คือปริมาณรังสีและอุณหภูมิ และทั้งสองอย่างสำคัญ การเหลืองอาจเกิดจากชุดสารดูดกลืน UV ที่หมดสภาพ จากการลามิเนตที่อุณหภูมิสูงเกินไป หรือจากสิ่งปนเปื้อนในลามิเนต ควรสอบถามสภาวะการบ่มที่อยู่เบื้องหลังข้ออ้างดัชนีความเหลือง และเปรียบเทียบกับความเข้มรังสีและอุณหภูมิที่ผลิตภัณฑ์ของคุณจะเผชิญจริง
การลอกออกสามารถซ่อมแซมในสนามได้หรือไม่?
ไม่ เมื่อผ่านการบ่มแล้ว ฟิล์มไม่สามารถหลอมซ้ำได้ และไม่มีวิธีใดที่จะเชื่อมประสานอินเทอร์เฟซที่ลามิเนตแล้วจากภายนอกโมดูลได้ การหลุดล่อนเป็นความเปลี่ยนแปลงถาวรที่เปิดเส้นทางความชื้นด้วย ดังนั้นการตอบสนองในทางปฏิบัติคือการประเมินกลุ่มที่ได้รับผลกระทบมากกว่าโมดูลเพียงชิ้นเดียว
โมดูล N-type กระจก-กระจก ควรใช้ฟิล์มชนิดใด?
โดยทั่วไปคือ POE หรือฟิล์ม EPE ที่ขึ้นรูปโดยการอัดรีดร่วม สำหรับความต้านทานไฟฟ้าและการไม่มีกรดอะซิติกที่ผิวเซลล์ โดยให้ชั้น EVA หันเข้าหากระจก ควรยืนยันกับผลการทดสอบ damp heat และ PID ของคุณเองมากกว่าคำแนะนำทั่วไป เพราะสถาปัตยกรรมเซลล์ องค์ประกอบกระจก และแรงดันไฟฟ้าของระบบล้วนเปลี่ยนคำตอบ
เราควรกำหนดปริมาณเจลเท่าใด?
เป็นช่วงค่า พร้อมกับมาตรฐานและเวลาที่ใช้สกัด ตัวเลขที่ไม่มีวิธีทดสอบไม่ถือเป็นข้อกำหนด เพราะ GB/T 29848 และ IEC 62788-1-6 ให้ค่าไม่เท่ากันบนตัวอย่างเดียวกัน กำหนดช่วงค่าจากการทดลองลามิเนตของคุณเอง และตรวจสอบบนลามิเนตสำเร็จรูป ไม่ใช่เฉพาะบนม้วนที่รับเข้า
ฟิล์มส่งผลต่อ PID ผ่านความต้านทานไฟฟ้าเท่านั้นหรือไม่?
ความต้านทานไฟฟ้าเป็นปัจจัยหลักของวัสดุ แต่ไม่ใช่เส้นทางเดียว การหลุดล่อนและช่องว่างสร้างเส้นทางความชื้นและไอออนเฉพาะจุด และการเกิดกรดเปลี่ยนเคมีที่กริดไลน์ ฟิล์มที่มีความต้านทานสูงในโมดูลที่ลามิเนตไม่ดีก็ยังล้มเหลวได้ ซึ่งเป็นเหตุผลว่าการยึดเกาะและปริมาณเจลควรอยู่ในแผนการรับรองเดียวกันกับความต้านทานไฟฟ้า
สามารถใช้ EVA สีขาวบนโมดูลสองหน้าได้หรือไม่?
ไม่ได้ ไม่ใช่บนด้านหลังของโมดูลสองหน้าที่มีจุดประสงค์เพื่อรับแสงจากด้านหลัง ฟิล์มสีขาวสะท้อนแสงกลับไปยังเซลล์ ซึ่งเป็นผลดีในโมดูลหน้าเดียวและเป็นผลเสียในโมดูลสองหน้า ฟิล์มด้านหลังของโมดูลสองหน้าเป็นแบบโปร่งใส และยอมสละผลได้จากการสะท้อนเพื่อแลกกับผลผลิตด้านหลัง
บทสรุปสุดท้าย
สารห่อหุ้มเป็นวัสดุที่ถูกที่สุดในโมดูล และเป็นเพียงชนิดเดียวที่ไม่สามารถซ่อมแซมได้ มันยึดติด ส่งผ่าน เป็นฉนวน กั้น และรองรับในเวลาเดียวกัน และทั้งห้าอย่างถูกควบคุมด้วยตัวเลขเดียวที่วัดได้สองวิธีที่ต่างกัน จัดให้ข้อกำหนด วิธีทดสอบ และช่วงการลามิเนตสอดคล้องกัน แล้วฟิล์มจะไม่ใช่ส่วนที่มองไม่เห็นของชั้นซ้อนอีกต่อไป แต่จะกลายเป็นส่วนที่คุณโต้แย้งได้ด้วยข้อมูลจริง
การอ่านที่เกี่ยวข้อง:
- ฟิล์มห่อหุ้ม EVA, POE และ EPE: คู่มือทางเทคนิคฉบับสมบูรณ์
- การหลุดล่อนของสารห่อหุ้ม EPE และฟองอากาศรูปเส้นตามริบบอน
- ไม่ใช่ทุกฟองในลามิเนตจะเป็นความผิดของสารห่อหุ้ม
- ปั๊มสุญญากาศของเครื่องลามิเนตและช่วงการทำงานของ EVA
- การทดสอบความชื้นและความร้อน DH1000: รูปแบบและกลไกความล้มเหลว
- รอยทางหอยทากบนแผงโซลาร์: สาเหตุและการป้องกัน
- จุดร้อน ไมโครแคร็ก และ PID: ความล้มเหลวของโมดูลแบบค่อยเป็นค่อยไปสามประการ
- การบัดกรีริบบอน PV: รอยเชื่อม ช่วงการทำงาน และการเปลี่ยนผ่านสู่ 0BB
แหล่งอ้างอิง: GB/T 29848-2018 และ T/CPIA 0004-2017 สำหรับข้อกำหนดฟิล์ม EVA; IEC 62788-1-6:2017+AMD1:2020 สำหรับขั้นตอนการหาปริมาณเจล โดยความแตกต่างระหว่าง GB/T กับ IEC ที่รายงานมาจากการศึกษา EPJ Photovoltaics ปี 2024; ส่วนแบ่งตลาดรวบรวมจาก Guanyan Tianxia, China PV Encapsulant Industry Trends and Forecast 2025–2032 (2025) สำหรับตลาดจีนปี 2024; ค่าสัมประสิทธิ์การขยายตัวทางความร้อน ดัชนีหักเห และความหนาเซลล์อ้างอิงเป็นค่าทั่วไปในอุตสาหกรรมซึ่งแปรตามเกรดวัสดุและกระบวนการ
สำหรับสายการผลิตที่ต้องการตรวจสอบสมรรถนะไดอิเล็กทริก OOITech จัดหา เครื่องทดสอบความปลอดภัย PV แบบครบวงจร CHT9980A และ CHT9981A เพื่อวัด hipot ความต้านทานฉนวน ความต่อเนื่องของกราวด์ และการรั่วแบบเปียกบนลามิเนตสำเร็จรูป ส่งชั้นซ้อนของโมดูล แบบ drawing ของเฟรม หรือตัวอย่างทดสอบมาให้เราเพื่อประเมิน และทีมเทคนิคของเราจะตรวจสอบข้อกำหนดการทดสอบฉนวนของคุณ