ความรับผิดชอบด้านบรรณาธิการสำหรับบทความนี้เป็นของ Wuhan Ooi Photoelectric Technology Co., Ltd. เขียนและตรวจสอบโดยทีมบรรณาธิการ Ooitech ดู นโยบายบรรณาธิการ ของเรา สำหรับวิธีที่เราเขียน เราใช้เครื่องมือ AI ที่ใด และวิธีขอแก้ไข
คำสั่งซื้อ BC ที่จองไปถึงปี 2027: สิ่งที่เปลี่ยนแปลงสำหรับสายการผลิตโมดูล
สารบัญ
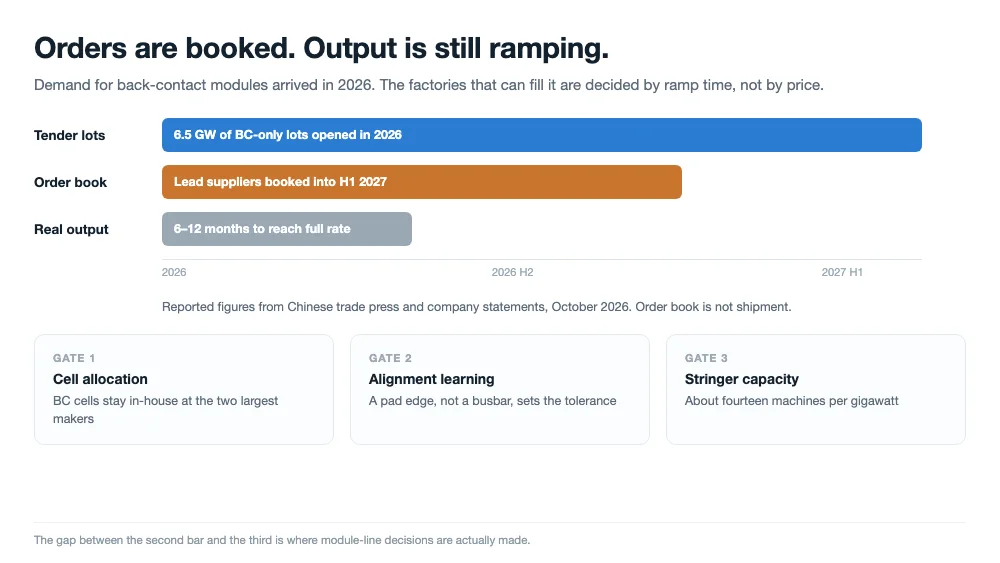
คำตอบสั้น: ในเดือนตุลาคม 2026 รายงานการค้าจีนและข้อมูลเปิดเผยของบริษัทระบุว่าการประมูล BC ระดับสาธารณูปโภคในปีนั้นสูงกว่า 6.5 GW และอธิบายว่าปริมาณคำสั่งซื้อจากผู้ผลิต BC รายใหญ่สองรายดำเนินไปจนถึงครึ่งแรกของปี 2027 สำหรับสายการผลิตโมดูลแล้ว สิ่งนี้เปลี่ยนลำดับการวางแผนมากกว่าสูตรการเชื่อม โดยการจัดสรรเซลล์ ระยะเวลาเพิ่มกำลังผลิต และกำลังการผลิตเครื่องต่อสตริงเป็นตัวกำหนดวันส่งมอบมากกว่าราคาโมดูล
สิ่งที่เปลี่ยนไปในปี 2026
เซลล์แบบสัมผัสด้านหลังใช้เวลาห้าปีที่ผ่านมาในฐานะผลิตภัณฑ์หลังคาระดับพรีเมียมที่ขายหลักในยุโรปและญี่ปุ่น ในราคาที่โครงการสาธารณูปโภคส่วนใหญ่ไม่ยอมจ่าย รายงานจากเดือนตุลาคม 2026 อธิบายตลาดที่แตกต่างออกไป ผู้ซื้อของรัฐรวมถึง Datang, Jingneng, CNPC และกลุ่ม South-to-North Water Diversion ได้เปิดล็อตประมูลเฉพาะ BC ในปี 2026 และปริมาณรวมถูกรายงานว่าสูงกว่า 6.5 GW ล็อตประมูลไม่ใช่คำสั่งซื้อ แต่สาธารณูปโภคที่บรรจุล็อตเฉพาะ BC ลงในตารางจัดซื้อได้ยอมรับส่วนเพิ่มในงบประมาณแล้ว
ตัวเลขที่แนบมากับซัพพลายเออร์รายใหญ่สองรายบอกคุณว่าคิวแน่นแค่ไหน AIKO ถูกรายงานว่ามีคำสั่งซื้อโมดูล ABC ในมือราว 15 GW จองไปถึงครึ่งแรกของปี 2027 บวกกับล็อต BC 4 GW ในโครงการปี 2026–2027 ของ Datang โมดูล HPBC 2.0 ของ LONGi ถูกเสนอที่ 650–670 W ในการผลิตกระแสหลัก โดยยอดส่งมอบ BC สะสมมุ่งสู่ 100 GW ภายในสิ้นปี 2026 GCL ได้ส่งมอบโมดูลแบบสัมผัสด้านหลัง GPC ไปต่างประเทศ TCL Zhonghuan มีคำสั่งซื้อ BC ระดับสาธารณูปโภคในออสเตรเลีย และ Trina อยู่ระหว่างการส่งตัวอย่างและหารือกรอบความร่วมมือ
ให้ถือว่าตัวเลขเหล่านี้เป็นตัวเลขที่มีการรายงาน ไม่ใช่ตัวเลขที่ผ่านการตรวจสอบ แหล่งข้อมูลคือสื่อการค้าจีนที่รายงานคำแถลงของบริษัท และเราไม่ได้ตรวจสอบอย่างอิสระ สิ่งที่สำคัญสำหรับโรงงานคือรูปแบบที่อยู่เบื้องหลังตัวเลขเหล่านั้น ความต้องการมาถึงเร็วกว่าความสามารถในการผลิตเซลล์ และช่องว่างนั้นถูกปิดด้วยการจองกำลังการผลิตมากกว่าการแข่งขันด้านราคา
| สิ่งที่รายงานเดือนตุลาคม 2026 ระบุ | สิ่งที่มันเปลี่ยนสำหรับผู้วางแผนสายการผลิต |
|---|---|
| ปริมาณการประมูล BC สูงกว่า 6.5 GW ในปี 2026 | การตัดสินใจเรื่องขีดความสามารถ BC เปลี่ยนจากทางเลือกเป็นตามกำหนด เพราะล็อตสาธารณูปโภคไม่สามารถให้บริการด้วยโมดูล TOPCon ได้ |
| คำสั่งซื้อจองไปถึงครึ่งแรกของปี 2027 | วันส่งมอบของคุณขึ้นอยู่กับการจัดสรรเซลล์ ดังนั้นสายการผลิตโมดูลต้องพร้อมก่อนเซลล์มาถึง ไม่ใช่หลังจากนั้น |
| สายการผลิต BC แห่งใหม่ใช้เวลา 6–12 เดือนกว่าจะเดินเต็มกำลัง | การเพิ่มกำลังผลิต ไม่ใช่การซื้อ คือจุดที่ใช้เวลานานที่สุด ระยะเวลารออุปกรณ์และการทดสอบเดินเครื่องอยู่ในช่วงเวลานั้น |
| เซลล์ BC ส่วนใหญ่เก็บไว้สำหรับโมดูลของตัวเอง | อุปทานเซลล์เชิงพาณิชย์มีน้อย ดังนั้นสายการผลิต BC ที่ไม่มีข้อตกลงเซลล์คือสายการผลิตที่ไม่มีกำหนดการ |
| กำลังการผลิตเซลล์ BC ในประเทศอาจสูงกว่า 100 GW ในปี 2026 | กำลังการผลิตไม่ใช่ผลผลิต อัตราผลได้และการจัดสรรเซลล์เป็นตัวตัดสินว่าอะไรออกจากอาคารจริง |
คำสั่งซื้อไม่ใช่ผลผลิต
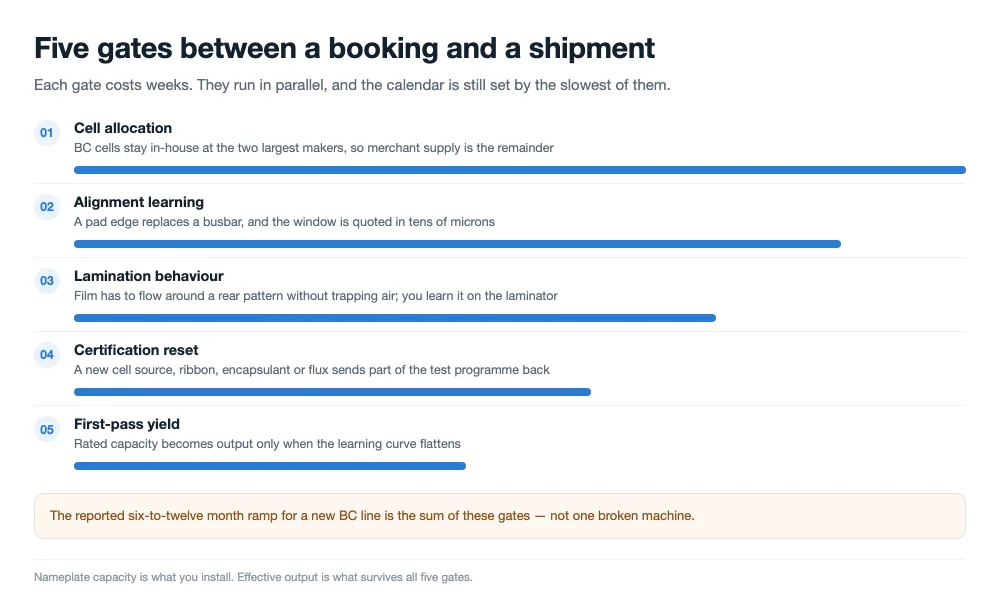
วลีที่ทำงานหนักที่สุดในรายงานคือ "กำลังการผลิตไม่เท่ากับการส่งมอบที่มีประสิทธิผล" สายการผลิต BC ที่ติดตั้งแล้วกับสายการผลิต BC ที่ส่งมอบเต็มกำลังถูกคั่นด้วยห้าสิ่ง และมีเพียงหนึ่งในนั้นคืออุปกรณ์
สิ่งแรกคืออุปทานเซลล์ หากผู้ผลิต BC รายใหญ่สองรายเก็บเซลล์ไว้สำหรับโมดูลของตัวเอง โรงงานโมดูลเชิงพาณิชย์ก็ต้องแย่งส่วนที่เหลือ และส่วนที่เหลือเคลื่อนช้าเพราะทุกเซลล์ที่ขายไปคือโมดูลที่ตัวเองส่งไม่ได้ สิ่งที่สองคือการเรียนรู้กระบวนการ เซลล์แบบสัมผัสด้านหลังวางขั้วทั้งสองไว้บนพื้นผิวเดียว ซึ่งเปลี่ยนสถานีเชื่อมให้กลายเป็นปัญหาเรื่องการจัดตำแหน่งที่มีหน้าต่างวัดเป็นสิบไมโครเมตร เส้นโค้งการเรียนรู้ของผู้ปฏิบัติงานบนสถานีนั้นยาวนานกว่าบนเซลล์แบบบัสบาร์ และมันปรากฏในอัตราผลได้รอบแรก ไม่ใช่ในกำลังการผลิตตามป้าย ด้านเซลล์ของปัญหานั้นคุ้มค่าที่จะเข้าใจก่อนคุณซื้ออะไร เพราะลวดลายด้านหลังคือสิ่งที่ทำให้รอยต่อยาก และ กระบวนการผลิตเซลล์เป็นตัวกำหนดว่าคุณได้ค่าความคลาดเคลื่อนเท่าไร.
สิ่งที่สามคือพฤติกรรมการห่อหุ้มและการลามิเนต ลวดลายด้านหลังที่มีแพดแคบและเส้นกาวต้องการการวางชั้นให้แบนพอที่ฟิล์มจะไหลรอบๆ โดยไม่กักอากาศ และสิ่งนั้นถูกค้นพบบนเครื่องลามิเนต ไม่ใช่บนแบบร่าง สิ่งที่สี่คือการรับรอง: การเปลี่ยนซัพพลายเออร์เซลล์ ริบบอน สารห่อหุ้ม หรือฟลักซ์ จะรีเซ็ตส่วนหนึ่งของงานรับรองคุณสมบัติ สิ่งที่ห้าคือสิ่งที่ไม่มีใครตั้งงบไว้ นั่นคือทั้งสี่ข้อข้างต้นทับซ้อนกัน ดังนั้นสายการผลิตจึงไปถึงกำลังผลิตตามพิกัดหลายเดือนหลังจากเครื่องจักรตัวสุดท้ายได้รับการรับรอง
เราดำเนินการวางชั้นแบบสัมผัสด้านหลังบนเครื่องลามิเนตให้ความร้อนด้วยน้ำมันพร้อมการระบายอากาศหลายขั้น ควบคุมความสม่ำเสมอของอุณหภูมิตลอดเซลล์ขนาด 130 ถึง 170 μm เพื่อให้สารห่อหุ้มหลอมละลายเรียบเนียนเข้าสู่ลวดลายด้านหลังโดยไม่กักฟองอากาศ
นั่นคือเหตุผลที่การเพิ่มกำลังผลิต 6–12 เดือนที่รายงานสำหรับสายการผลิต BC แห่งใหม่ไม่ใช่ข้ออ้างทางการขาย มันคือรูปร่างปกติของการเพิ่มกำลังผลิตแบบสัมผัสด้านหลัง และมันคือตัวเลขที่ต้องวางแผนรับมือเมื่อการประกาศผลประมูลวางวันส่งมอบลงบนโต๊ะคุณ
ทำไมสถานีต่อสตริงจึงเป็นด่านที่ช้าที่สุด
บนเซลล์แบบสัมผัสด้านหน้า ริบบอนตกลงบนแพดบัสบาร์กว้างหลายมิลลิเมตร และการเยื้องยังคงเหลือโลหะใต้รอยต่อ บนเซลล์แบบสัมผัสด้านหลัง การเยื้องแบบเดียวกันอาจวางแถบระหว่างนิ้วสองนิ้วที่มีขั้วตรงข้ามกัน ซึ่งไม่ใช่รอยต่อที่อ่อนแต่เป็นไฟฟ้าลัดวงจร ค่าความคลาดเคลื่อนในการวางจึงเลิกเป็นคำถามเรื่องการปรับเทียบเครื่องจักรและกลายเป็นคำถามเรื่องการวัด คุณต้องรู้ว่าขอบแพดอยู่ตรงไหนบนทุกเซลล์ตลอดทั้งกะ หากกลไกของสถานีเป็นเรื่องใหม่สำหรับคุณ ลำดับการบัดกรีสตริงสำหรับเซลล์ BC จะพาคุณผ่านทีละสถานี
ผลที่ตามมาสามข้อ และมันเป็นเชิงกลมากกว่าเชิงโลหะวิทยา การจัดตำแหน่งต้องอาศัยการมองเห็น เพราะตัวหยุดเชิงกลมองไม่เห็นแพด แรงกดยึดต้องต่ำและสม่ำเสมอ เพราะเซลล์ขนาด 130–170 μm ที่มีลวดลายเชื่อมต่อด้านหลังเต็มพื้นที่จะแตกมากกว่างอ และริบบอนต้องแบน เพราะลวดกลมสัมผัสแพดแบนตามแนวเส้นแทนที่จะเป็นพื้นที่ ตัวโลหะวิทยาของการเชื่อมเอง — การเปียก การเติบโตของสารประกอบระหว่างโลหะ การแข็งตัว — ไม่เปลี่ยนมากนัก มันคือโลหะผสมฐานดีบุกเดียวกันที่ทำสามสิ่งเดิม
นี่คือเหตุผลที่ตัวแปร 0BB มีความสำคัญในจุดนี้ การเชื่อมต่อแบบจุดกาว เทป และฟิล์มเต็มรูปแบบต่างก็ย้ายส่วนหนึ่งของการเชื่อมต่อไปยังขั้นตอนหลังในกระบวนการ ซึ่งช่วยลดเวลาที่เซลล์ต้องเผชิญความร้อนและขยายหน้าต่างกระบวนการ แต่ก็ย้ายการค้นพบรอยเชื่อมบกพร่องไปยังขั้นตอนปลายน้ำด้วย ข้อบกพร่องที่เคยถูกตรวจจับได้ที่เครื่องสตริงเกอร์กลับปรากฏขึ้นหลังการลามิเนต เมื่อโมดูลมีมูลค่าสูงขึ้นมาก สำหรับสายการผลิตที่วางแผนการเพิ่มกำลังการผลิต BC การแลกเปลี่ยนนี้คุ้มค่าที่จะทำความเข้าใจก่อนที่อุปกรณ์จะมาถึง ไม่ใช่หลังจากนั้น
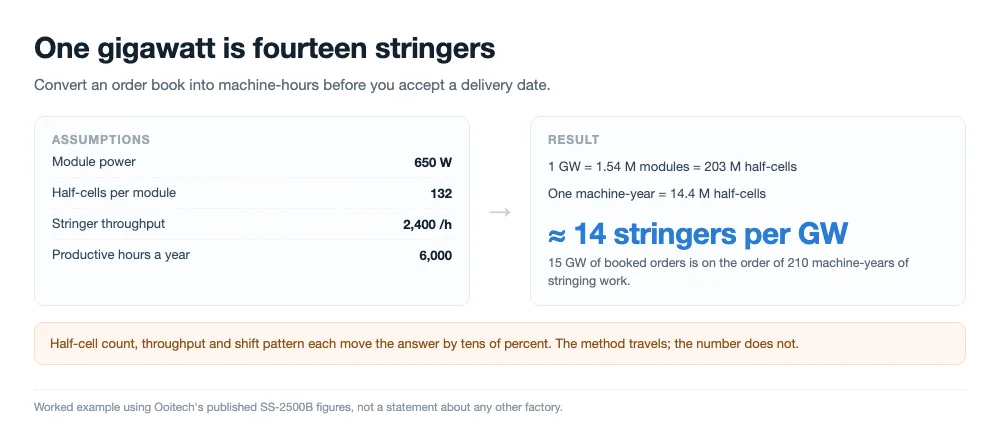
วิธีที่ถูกต้องในการอ่านแผนกำลังการผลิต BC คือการแปลงกิกะวัตต์เป็นสตริงเกอร์-ปี ยกตัวอย่างโมดูล 650 W มี 132 ครึ่งเซลล์ 2,400 ครึ่งเซลล์ต่อชั่วโมงบนเครื่องระดับ SS-2500B และชั่วโมงการผลิตที่มีประสิทธิภาพประมาณ 6,000 ชั่วโมงต่อปี: สตริงเกอร์หนึ่งเครื่องรองรับผลผลิตโมดูลได้ประมาณ 71 MW ต่อปี ดังนั้นหนึ่งกิกะวัตต์จึงใช้เครื่องประมาณสิบสี่เครื่อง คำสั่งซื้อที่จองไว้ 15 กิกะวัตต์คิดเป็นงานประมาณสองร้อยสตริงเกอร์-ปี เมื่อเทียบกับการเพิ่มกำลังการผลิตในหกถึงสิบสองเดือน คิวก็ไม่ดูเหมือนเรื่องการตลาดอีกต่อไป แต่เริ่มดูเหมือนเลขคณิต
นี่คือตัวเลขที่เราเผยแพร่เองและใช้เป็นตัวอย่างการคำนวณ ไม่ใช่การกล่าวอ้างเกี่ยวกับโรงงานของผู้อื่น จำนวนครึ่งเซลล์ อัตราการผลิต และชั่วโมงที่ใช้งานได้ ล้วนเปลี่ยนแปลงคำตอบได้หลายสิบเปอร์เซ็นต์ วิธีนี้คือสิ่งที่นำไปใช้ได้: กำหนดขนาดกำลังการผลิตสตริงก่อน แล้วจึงกำหนดส่วนที่เหลือของสายการผลิต
สิ่งที่คุณสามารถเตรียมได้ก่อนที่เซลล์จะมาถึง
หากสายการผลิตของคุณกำลังรอเซลล์ BC งานเพิ่มกำลังการผลิตส่วนใหญ่สามารถทำล่วงหน้าได้ เชื่อมชุดทดสอบคุณสมบัติจากแหล่งเซลล์แต่ละแหล่งที่คุณตั้งใจจะใช้ บนเครื่องที่คุณเป็นเจ้าของจริง ไม่ใช่บนเครื่องสาธิต และบันทึกว่าจุดเชื่อมมีพฤติกรรมอย่างไรที่ขอบของหน้าต่างกระบวนการ การฝึกฝนเพียงครั้งเดียวนี้จะเปลี่ยนสิ่งที่ไม่รู้ให้กลายเป็นคลังสูตร และนั่นคือความแตกต่างระหว่างสายการผลิตที่เริ่มต้นที่ 90% กับสายการผลิตที่เริ่มต้นที่ 60%
การเตรียมการอย่างที่สองคือทำให้แพลตฟอร์มสามารถเปลี่ยนผลิตภัณฑ์ได้โดยไม่ต้องรื้อสร้างใหม่เชิงกล สายการผลิตที่ต้องเปลี่ยนฮาร์ดแวร์ระหว่างชุด TOPCon และชุด BC จะสูญเสียหลายวันต่อการสลับหนึ่งครั้ง ส่วนสายการผลิตที่มีสูตรที่สลับได้และตัวพาแบบเดียวกันจะสูญเสียเพียงไม่กี่ชั่วโมง หากคุณคาดว่าจะผลิตทั้งสองเทคโนโลยีเป็นเวลาสองสามปีระหว่างที่ตลาดตัดสินใจ ความแตกต่างนั้นคือกรณีทางธุรกิจทั้งหมด
| รายการเตรียมการ | เหตุใดจึงสำคัญกว่าสำหรับ BC | หลักฐานที่ควรขอ |
|---|---|---|
| ชุดทดสอบคุณสมบัติต่อแหล่งเซลล์ | พาสต์ รูปทรงนิ้ว และความกว้างแพดแตกต่างกันตามผู้ผลิต และสูตรก็ต้องตามเซลล์ | อัตราผลได้รอบแรกและความแข็งแรงของการลอกต่อแหล่ง บนเครื่องของคุณ |
| ความคลาดเคลื่อนในการวางตำแหน่งเป็นไมโครเมตร | แถบที่วางผิดตำแหน่งอาจเชื่อมขั้วตรงข้ามกันแทนที่จะเพียงซ้อนทับไม่สนิท | การวัดการกระจายของค่าคลาดเคลื่อนตลอดกะการทำงานเต็มกะ ไม่ใช่เพียงรอบที่ดีรอบเดียว |
| การตั้งค่าแรงและความเรียบ | เซลล์บางที่มีลวดลายด้านหลังหนาแน่นจะแตกร้าวภายใต้แรงที่เซลล์แบบบัสบาร์ทนได้ | อัตราการแตกหักหลังการเชื่อม ตามความหนาของเซลล์ |
| การตรวจสอบหลังการเชื่อม | รอยร้าวขนาดเล็กใกล้แพดอาจไม่ปรากฏในการทดสอบดึงที่จุดเชื่อมยังทนได้ | ภาพ EL เปรียบเทียบก่อนและหลังการสตริง |
| เวลาในการเปลี่ยนผลิตภัณฑ์ | สมุดคำสั่งซื้อแบบผสมหมายถึงการสลับระหว่างเทคโนโลยีในสัปดาห์เดียวกัน | การเปลี่ยนเครื่องจักรที่มีเอกสารบันทึกพร้อมการทดลองจับเวลา ไม่ใช่การประมาณการ |
ฝ่ายจัดซื้อเปลี่ยนไปแล้ว
นักพัฒนาและ EPC ที่ให้ราคาในช่วงรายงานเดียวกันบรรยายถึงการเจรจาที่แตกต่างจากที่ทำเมื่อสองปีก่อน คำถามไม่ใช่ว่าโมดูลราคาเท่าไรอีกต่อไป แต่คือช่องการผลิตใดที่ว่างอยู่ ข้อตกลงระยะยาวที่ล็อกปริมาณ และการจองกำลังการผลิตสายการผลิตล่วงหน้า กำลังกลายเป็นวิธีมาตรฐานในการซื้อโมดูล BC ในจีน และโครงการที่ไม่ได้จองแต่เนิ่นๆ กำลังถูกผลักไปเป็นปีหน้า
พฤติกรรมนี้ส่งผลย้อนขึ้นต้นน้ำ หากลูกค้าของคุณกำลังจองกำลังการผลิตสายการผลิตของคุณ คุณก็กำลังจองการจัดหาเซลล์และอุปกรณ์ของคุณในลักษณะเดียวกัน การตัดสินใจเรื่อง BC ที่เริ่มเมื่อลงนามในสัญญาประมูลจะสายเสมอ เพราะการจัดสรรเซลล์ ระยะเวลารออุปกรณ์ และการเพิ่มกำลังการผลิตทับซ้อนกันแทนที่จะต่อคิว
การอ่านชุดประมูล BC ก่อนที่คุณจะตอบ
ชุดประมูลสำหรับงานสาธารณูปโภค BC เขียนโดยวิศวกรที่ตัดสินใจแล้วว่าโมดูลต้องทำอะไรได้ และเอกสารมักบอกเกี่ยวกับสายการผลิตมากกว่าราคา ช่วงกำลังไฟฟ้าเป็นสิ่งแรกที่ต้องตรวจเทียบกับขีดความสามารถของคุณเอง ชุดที่ต้องการช่วง 650 W จากเซลล์ที่ผลิตได้ 670 W ในมือซัพพลายเออร์ จะเหลืองบประมาณการสูญเสียให้คุณสำหรับการสตริง การวางเลเยอร์ และการลามิเนต หากอัตราผลได้รอบแรกของคุณยังอยู่ในช่วงเรียนรู้ งบประมาณนั้นคือความแตกต่างระหว่างการส่งมอบกับการทำงานซ้ำ
สิ่งถัดไปที่ต้องอ่านคือชุดประมูลอธิบายการตรวจสอบอย่างไร โมดูลแบบแบ็กคอนแทกต์ซ่อนส่วนหนึ่งของการเชื่อมต่อไว้ด้านหลัง ดังนั้นเกณฑ์ EL และเกณฑ์การตรวจด้วยสายตาต้องอ่านร่วมกับโครงสร้างของโมดูล หากการประมูลสมมติว่ามีภาพ EL ด้านหลังที่ความละเอียดหนึ่ง สถานีตรวจสอบของคุณต้องสามารถสร้างภาพนั้นได้ และนั่นเป็นการตัดสินใจซื้อมากกว่าการดำเนินงาน
สิ่งที่สามคือรายการวัสดุที่อยู่เบื้องหลังการรับประกัน กาวฉนวน ริบบอนแบน สารห่อหุ้ม และกล่องรวมสาย ล้วนปรากฏในแฟ้มคุณสมบัติ และชุดที่กำหนดวัสดุใดวัสดุหนึ่งจะตัดความสามารถของคุณในการเปลี่ยนทดแทนระหว่างการเพิ่มกำลังการผลิต ควรยืนยันก่อนลงนาม เพราะการเปลี่ยนทดแทนที่คุณวางแผนไว้เป็นเครื่องมือลดต้นทุนอาจถูกตัดออกไปแล้ว
- ช่วงกำลังไฟฟ้าและงบประมาณการสูญเสียที่มันบ่งชี้สำหรับสายการผลิตของคุณ
- เกณฑ์การยอมรับด้วย EL และสายตา รวมถึงการถ่ายภาพด้านหลัง
- วัสดุใดที่การรับประกันและแฟ้มคุณสมบัติกำหนดไว้
- โครงสร้างโมดูลสมมติว่าการเชื่อมต่อใช้กาว เทป หรือฟิล์ม
- กำหนดการส่งมอบเทียบกับวันที่เพิ่มกำลังการผลิตตามจริงของคุณ ไม่ใช่วันที่ตามป้ายชื่อ
ไม่มีสิ่งใดในนี้ที่แปลกใหม่ เป็นรายการเดียวกับที่คุณจะอ่านสำหรับการประมูลใดๆ นำมาปรับใช้กับผลิตภัณฑ์ที่รูปแบบความล้มเหลวอยู่ด้านที่คุณมองไม่เห็นจากด้านหน้า
สามวิธีในการเพิ่มกำลังการผลิต BC
ไม่มีคำตอบที่ถูกต้องเพียงหนึ่งเดียว มีเพียงสามโครงสร้างที่มีโปรไฟล์ความเสี่ยงต่างกัน ตัดสินใจว่าคุณอยู่ในโครงสร้างใดก่อนที่คุณจะขอใบเสนอราคา เพราะอุปกรณ์ การจัดกำลังคน และงานรับรองแตกต่างกัน
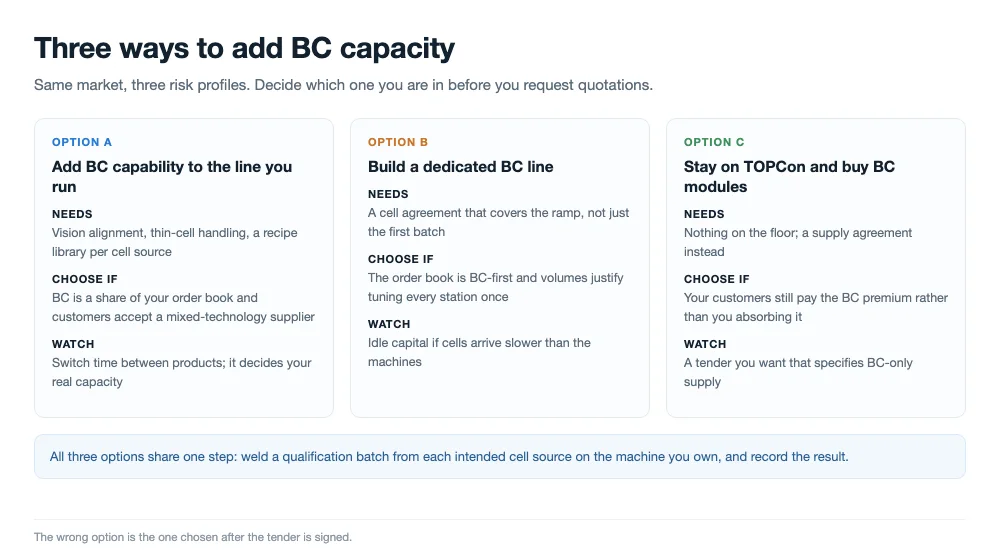
เพิ่มความสามารถ BC ให้กับสายการผลิตที่คุณใช้งานอยู่แล้ว
หากแพลตฟอร์มที่มีอยู่ของคุณรองรับเซลล์บางและมีการจัดตำแหน่งด้วยระบบวิชันอยู่แล้ว ต้นทุนส่วนเพิ่มก็คือไลบรารีสูตรการผลิต ชุดทดสอบคุณสมบัติต่อแหล่งเซลล์หนึ่งชุด และการฝึกอบรมใหม่ เลือกแนวทางนี้เมื่อ BC เป็นเพียงส่วนหนึ่งของสมุดคำสั่งซื้อของคุณไม่ใช่ทั้งหมด และเมื่อลูกค้าของคุณยอมรับซัพพลายเออร์ที่ผลิตหลายเทคโนโลยี
สร้างสายการผลิต BC โดยเฉพาะ
หากสมุดคำสั่งซื้อเน้น BC เป็นหลักและปริมาณมากพอที่จะคุ้มทุน สายการผลิตเฉพาะทางจะขจัดต้นทุนจากการสลับผลิตภัณฑ์และช่วยให้คุณปรับแต่งทุกสถานีสำหรับผลิตภัณฑ์เดียว เลือกแนวทางนี้เมื่อคุณมีข้อตกลงเรื่องเซลล์ที่ครอบคลุมการเพิ่มกำลังการผลิต เพราะสายการผลิตเฉพาะทางที่ต้องพึ่งพาเซลล์บางคือวิธีที่สิ้นเปลืองเงินลงทุนมากที่สุดในการปล่อยให้เครื่องจักรว่าง
คงใช้ TOPCon และซื้อโมดูล BC
หากตลาดของคุณยังไม่ต้องการ BC และปริมาณของคุณยังน้อย การซื้อโมดูล BC สำเร็จรูปสำหรับโครงการที่ต้องการจะช่วยให้เงินทุนยังหมุนเวียนได้ เลือกแนวทางนี้เมื่อลูกค้าของคุณยังเป็นผู้จ่ายส่วนเพิ่มของ BC ไม่ใช่คุณ และทบทวนการตัดสินใจอีกครั้งเมื่อการประมูลที่คุณต้องการเข้าร่วมกำหนดให้ต้องใช้ BC เท่านั้น
อะไรจะเปลี่ยนภาพนี้ได้
มีห้าสิ่งที่ควรจับตามอง และแต่ละอย่างผลักภาพไปในทิศทางที่ต่างกัน ซัพพลายเซลล์เชิงพาณิชย์คือสิ่งแรก หากผู้ผลิตสองรายใหญ่เริ่มขายเซลล์ BC ให้กับภายนอกในปริมาณมาก การเพิ่มกำลังการผลิตโมดูลจะไม่ถูกจำกัดด้วยการจัดสรรอีกต่อไป การลดปริมาณเงินและความเรียบง่ายของกระบวนการคือสิ่งที่สอง ทั้งสองอย่างช่วยลดช่องว่างต้นทุนที่เป็นเหตุผลของส่วนเพิ่มในปัจจุบัน สิ่งที่สามคือการที่การประมูลของภาคสาธารณูปโภคยังคงกำหนดล็อตที่ระบุ BC โดยเฉพาะหรือไม่ ซึ่งเป็นสิ่งที่เปลี่ยนผลิตภัณฑ์สำหรับหลังคาให้กลายเป็นผลิตภัณฑ์สำหรับภาคสาธารณูปโภคตั้งแต่แรก
สิ่งที่สี่คือเส้นทางการเชื่อมต่อ หากวิธีการแบบกาวและฟิล์มสไตล์ 0BB เติบโตเต็มที่ สถานีต่อสตริงจะกลายเป็นคอขวดน้อยลง และเครื่องลามิเนตจะกลายเป็นคอขวดมากขึ้น ซึ่งเปลี่ยนว่าสายการผลิตควรลงทุนที่จุดใด สิ่งที่ห้าคือเส้นโค้งผลผลิตล้วนๆ ซัพพลายเออร์ที่เปิดเผยผลผลิตผ่านครั้งแรก 98% ที่อัตราเต็มกำลัง บอกอะไรที่แตกต่างจากรายที่เปิดเผยเพียงกำลังการผลิตตามป้ายชื่อ
เพื่อไม่ให้ขั้นตอนการลามิเนตจำกัดจังหวะของสายการผลิต เราจึงจับคู่เครื่องลามิเนตแบบสองห้องกับขั้นตอนการให้ความร้อนและความเย็นแบบแยกส่วน รักษาการถ่ายเทความร้อนให้สม่ำเสมอทั่วโมดูลครึ่งเซลล์ 132 ชิ้นในระหว่างรอบการบ่มที่ยาวนานขึ้น
คำถามที่พบบ่อย
คำสั่งซื้อ BC ที่ค้างอยู่เป็นของจริงหรือเป็นกำลังการผลิตที่ประกาศไว้?
ทั้งสองอย่างมีอยู่จริง และการรายงานก็ปะปนกัน คำสั่งซื้อที่ถืออยู่ในมือกับกำลังการผลิตที่ติดตั้งแล้วเป็นตัวเลขที่ต่างกัน สิ่งที่สำคัญต่อกำหนดส่งมอบคือผลผลิตที่ปรับด้วยอัตราผลได้ ซึ่งแทบไม่เคยเปิดเผย ขอตัวเลขการจัดส่งหรือรายได้ ไม่ใช่กิกะวัตต์ตามป้ายชื่อ
สายการผลิต TOPCon ที่มีอยู่สามารถแปลงเป็น BC ได้หรือไม่?
ได้บางส่วน สถานีต่อสตริงต้องมีการจัดตำแหน่งด้วยระบบวิชันและแรงกดที่ต่ำลงและแบนราบกว่า และสถานีวางชั้นกับสถานีลามิเนตต้องรองรับลวดลายด้านหลัง สายการผลิตส่วนใหญ่ไม่เปลี่ยนแปลง ซึ่งเป็นเหตุผลว่าทำไมการเพิ่มความสามารถ BC ให้กับแพลตฟอร์มที่มีอยู่จึงมักถูกกว่าการสร้างอาคารใหม่
ทำไมสายการผลิต BC ต้องใช้เวลาหกถึงสิบสองเดือนจึงจะถึงอัตราเต็มกำลัง?
เพราะข้อจำกัดต่างๆ ซ้อนกันแทนที่จะเข้าคิวทีละอย่าง การจัดสรรเซลล์ การเรียนรู้การจัดตำแหน่ง พฤติกรรมการลามิเนต การรับรองวัสดุที่เปลี่ยนแปลงทุกชนิด และการปรับปรุงผลผลิตผ่านครั้งแรก ล้วนดำเนินไปพร้อมกัน ไม่มีข้อใดช้าโดยตัวมันเอง แต่เมื่อรวมกันแล้วกำหนดปฏิทิน
หนึ่งกิกะวัตต์ต้องใช้เครื่องต่อสตริงกี่เครื่อง?
ด้วยโมดูล 650 W ครึ่งเซลล์ 132 ชิ้นต่อโมดูล 2,400 ครึ่งเซลล์ต่อชั่วโมง และชั่วโมงผลิตจริง 6,000 ชั่วโมง ประมาณสิบสี่เครื่อง เปลี่ยนสมมติฐานใดก็ตามคำตอบจะขยับเป็นสิบเปอร์เซ็นต์ ดังนั้นจงคำนวณด้วยรูปแบบเซลล์และตารางกะของคุณเอง
BC ต้องใช้ริบบอนแบบอื่นหรือไม่?
โดยปกติใช้ริบบอนแบนแทนแบบกลม เพราะแพดด้านหลังเป็นพื้นผิวแบนที่มีความกว้างกำหนดไว้ และลวดกลมสัมผัสได้เพียงตามแนวเส้นเท่านั้น ความหนาและความแข็งของสารเคลือบยังอยู่ในช่วงปกติ แม้ว่าความแข็งเกร็งต้องให้เหมาะกับเซลล์ที่บางลง
แล้ว HJT และ TOPCon ล่ะในระหว่างที่ BC กำลังเพิ่มกำลังการผลิต?
แพลตฟอร์มที่มีไลบรารีสูตรการผลิตสามารถผลิตได้ทั้งสามแบบ HJT กำหนดเพดานอุณหภูมิกระบวนการ TOPCon และ BC อยู่ในช่วงใกล้เคียงกัน และฮาร์ดแวร์ของเครื่องไม่จำเป็นต้องเปลี่ยนระหว่างกันหากใช้ตัวพาและระบบจัดตำแหน่งร่วมกัน
ฉันต้องได้รับการรับรองใหม่เพื่อผลิตโมดูล BC หรือไม่?
ต้อง สำหรับสิ่งใดก็ตามที่เปลี่ยนรายการวัสดุหรือโครงสร้างเซลล์ การรับรอง IEC ผูกกับดีไซน์และวัสดุที่ทดสอบ ดังนั้นเซลล์ชนิดใหม่หรือสารห่อหุ้มใหม่หมายความว่าส่วนหนึ่งของโปรแกรมทดสอบต้องดำเนินการใหม่ วางแผนไว้ภายในช่วงการเพิ่มกำลังการผลิต ไม่ใช่หลังจากนั้น
หาก BC ขายหมด จะทำให้ราคาโมดูลสูงขึ้นหรือไม่?
มันสนับสนุนส่วนเพิ่มมากกว่าที่จะทำให้ราคาสปอตพุ่งสูง เพราะผู้ซื้อเป็นภาคสาธารณูปโภคที่ทำสัญญาระยะยาว ผลที่เห็นได้ชัดคือระยะเวลารอคอยและการจัดสรร โดยราคาขยับช้ากว่าความพร้อมจำหน่าย
บทสรุปสุดท้าย
เรื่องราวของ BC ในเดือนตุลาคม 2026 จริงๆ แล้วเป็นเรื่องของการจัดตารางเวลา อุปสงค์ถูกจองแล้ว เซลล์ถูกจัดสรรแล้ว และโรงงานที่จะชนะในสองปีข้างหน้าคือโรงงานที่มองว่าการเพิ่มกำลังการผลิตคือตัวผลิตภัณฑ์ ไม่ใช่ความล่าช้า หากคุณกำลังวางแผนสายการผลิต BC ให้กำหนดขนาดกำลังการผลิตของสถานีต่อสตริงก่อน พิสูจน์รอยเชื่อมบนชุดทดสอบคุณสมบัติจากแหล่งเซลล์แต่ละแหล่ง และรักษาแพลตฟอร์มให้สามารถสลับกลับได้ ตลาดจะเป็นตัวตัดสินว่า BC ต้องการมากแค่ไหน ปฏิทินจะเป็นตัวตัดสินว่าใครส่งมอบได้
การอ่านที่เกี่ยวข้อง:
- ความเข้ากันได้ของเซลล์ BC: หกผู้ผลิต หนึ่งเครื่อง Tabber Stringer
- ทำไมเซลล์ BC จึงผลิตยาก: กระบวนการสองขั้นตอนแบบ Self-Masked ของ AIKO
- อธิบายเซลล์แสงอาทิตย์ BC: โครงสร้างและการบัดกรีสตริง
- 0BB บนเซลล์สุริยะแบบสัมผัสด้านหลัง: ผลตอบแทนและขีดจำกัดด้านผลผลิต
- ทำไมเซลล์แสงอาทิตย์ BC ถึงต้องใช้กาวฉนวนที่ด้านหลัง?
- เครื่อง Tabber และ Stringer: ทำงานอย่างไรและเลือกอย่างไร
- SS-2500B เครื่องต่อสตริงเซลล์แสงอาทิตย์แบบกึ่งอัตโนมัติเต็มรูปแบบ
- SS-1500B เครื่องเชื่อมเซลล์แสงอาทิตย์อัตโนมัติ
OOITech จัดหาแบบห้องเดียวและสองห้อง ที่มีแผ่นให้ความร้อนแบบน้ำมันหรือแบบไฟฟ้า เพื่อรองรับทั้งโมดูลแบบสตริงมาตรฐานและตารางการผสมโลหะระหว่างการลามิเนตแบบ zero-busbar หากคุณกำลังปรับปรุงรอบความร้อนหรือรับรองสูตรสารห่อหุ้มใหม่ โปรดแชร์โครงสร้างโมดูลของคุณ ภาพวาดการจัดวาง หรือวัสดุตัวอย่างกับทีมวิศวกรรมของเราเพื่อประเมินอุปกรณ์ พร้อมการทำความร้อนด้วยไฟฟ้าหรือน้ำมันความร้อนสำหรับสายการผลิตโมดูลแบบ back-contact และไฮบริด หากคุณกำลังปรับกระบวนการสำหรับระยะขอบ rear-contact ที่แคบ ส่งแบบร่าง ชุดโมดูล หรือเซลล์ตัวอย่างไปยังทีมวิศวกรรมของเราเพื่อทดสอบการลามิเนตและประเมินโปรไฟล์ความร้อน