ความรับผิดชอบด้านบรรณาธิการสำหรับบทความนี้เป็นของ Wuhan Ooi Photoelectric Technology Co., Ltd. เขียนและตรวจสอบโดยทีมบรรณาธิการ Ooitech ดู นโยบายบรรณาธิการ ของเรา สำหรับวิธีที่เราเขียน เราใช้เครื่องมือ AI ที่ใด และวิธีขอแก้ไข
ฟิล์ม Encapsulant สำหรับ PV: EVA, White EVA, POE, EPE และอื่นๆ
สารบัญ
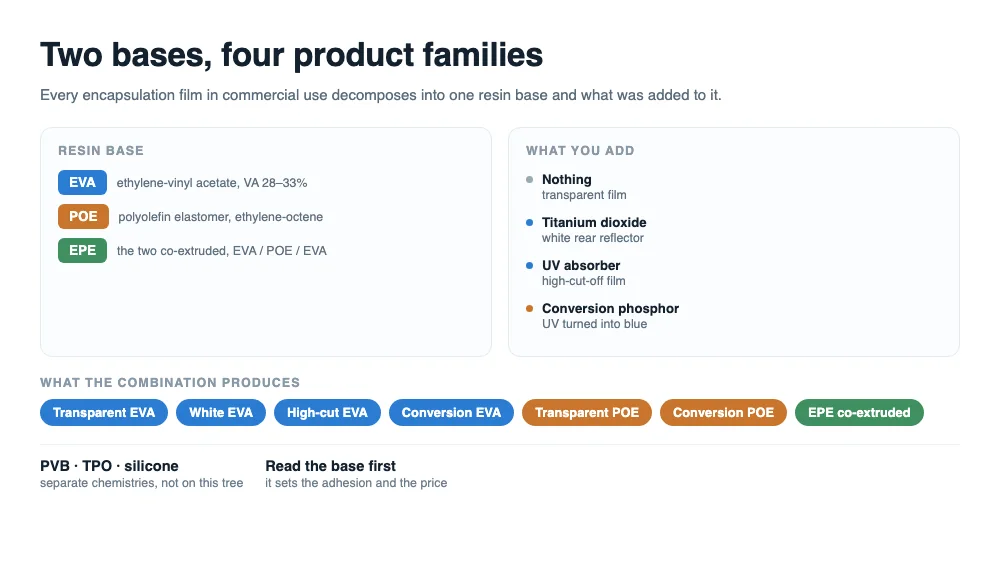
คำตอบสั้น: ฟิล์ม encapsulation ทุกชนิดที่ใช้ในเชิงพาณิชย์เป็นหนึ่งในสองเรซินฐาน คือ EVA หรือ POE บวกกับสิ่งที่เติมเข้าไป EPE คือการนำสองฐานมาโคเอ็กซ์ทรูดเป็นแผ่นเดียว EVA สีขาวคือ EVA ที่ผสมเม็ดสีขาว และฟิล์มแปลงแสงคือฐานใดฐานหนึ่งที่ผสมสารเรืองแสง เมื่อเข้าใจฐานและสารเติมแต่งแล้ว ชื่อผลิตภัณฑ์ใหม่ใด ๆ ก็จะแยกออกเป็นฟิล์มที่คุณเข้าใจอยู่แล้ว
บทความก่อนหน้าในซีรีส์นี้ได้วางห้าหน้าที่ที่ encapsulation ต้องทำ บทความนี้คืออีกครึ่งหนึ่งของแผนที่: วัสดุที่ทำหน้าที่เหล่านั้น แต่ละอย่างเก่งเรื่องอะไร และถูกสร้างมาสำหรับสถาปัตยกรรมโมดูลแบบใด
การตั้งชื่อคือสิ่งที่ทำให้ตระกูลนี้ดูใหญ่กว่าที่เป็นจริง แคตตาล็อกหนึ่งเล่มระบุ EVA ใส, EVA สีขาว, EPE, POE, EVA ส่งผ่านสูง, EVA ตัด UV และฟิล์มแปลงแสง ราวกับว่าเป็นวัสดุเจ็ดชนิด แท้จริงแล้วมันคือพอลิเมอร์สองชนิดที่จัดเรียงต่างกัน และเมื่อเข้าใจข้อนี้แล้ว บทสนทนาเรื่องการเลือกก็จะสั้นลงมาก
สองแกน: ฐานและสารเติมแต่ง
ฟิล์มทุกตัวมีเรซินฐาน และฐานเป็นตัวกำหนดลักษณะของมัน มีเพียงสองชนิดที่ผลิตในปริมาณมาก EVA หรือเอทิลีนไวนิลอะซิเตต มีไวนิลอะซิเตตประมาณ 28 ถึง 33 เปอร์เซ็นต์ในเกรดสำหรับเซลล์แสงอาทิตย์ หมู่เอสเทอร์มีขั้ว ซึ่งเป็นเหตุผลที่ EVA ยึดติดกับกระจกได้ง่าย และเป็นเหตุผลที่มันสามารถไฮโดรไลซ์ได้ POE ซึ่งเป็นพอลิโอเลฟินอีลาสโตเมอร์ที่มักมีฐานจากเอทิลีนและออกทีน ไม่มีหมู่เอสเทอร์เลย ซึ่งเป็นเหตุผลที่มันกั้นความชื้นได้ดีกว่ามาก และเป็นเหตุผลที่มันผสมสูตรได้ยากกว่า
แกนที่สองคือสิ่งที่เติมลงในฐาน เม็ดสีขาวทำให้เป็นฟิล์มสะท้อนแสงด้านหลัง สารดูดกลืน UV เพิ่มเติมทำให้เป็นฟิล์มตัดคลื่นสูง สารเรืองแสงทำให้เป็นฟิล์มแปลงแสง การไม่เติมอะไรเลยจะได้เกรดมาตรฐานแบบใส
EPE เป็นเพียงการรวมกันเดียวที่ทำงานบนทั้งสองแกนพร้อมกัน: ชั้นผิว EVA, แกน POE และชั้นผิว EVA ชั้นที่สอง อัดรีดออกมาด้วยกันแทนที่จะผสมเข้าด้วยกัน โครงสร้างเดียวนี้คือเหตุผลที่มันครองส่วนแบ่งธุรกิจ TOPCon ไปมาก และเป็นเหตุผลที่ตอนนี้ฟิล์มหนึ่งตัวสามารถอธิบายได้ว่ามีด้านหน้าและด้านหลังที่ทำหน้าที่ต่างกัน
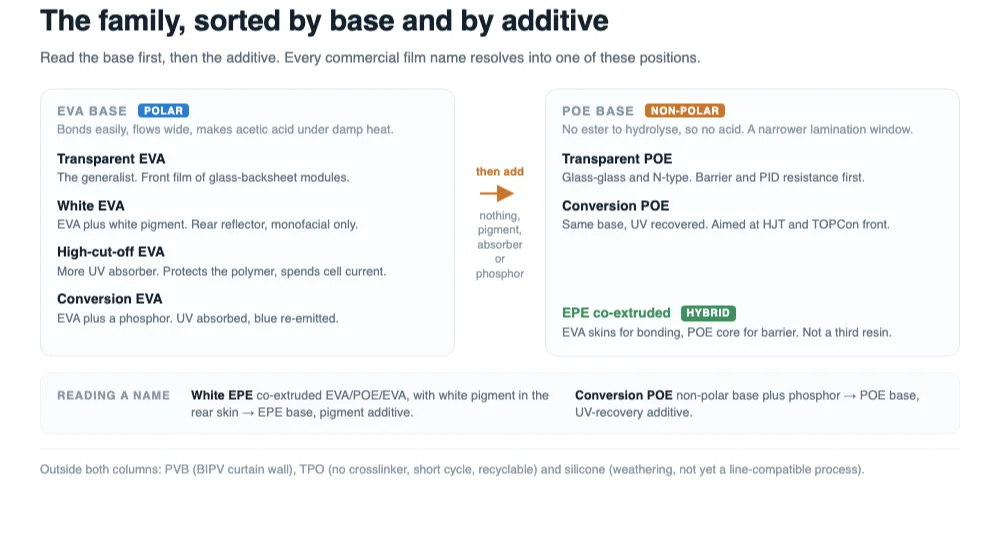
อ่านชื่อจาก datasheet เทียบกับแผนภูมินั้นแล้วจะไม่เหลือความกำกวม EPE สีขาวคือฟิล์มโคเอ็กซ์ทรูดที่มีเม็ดสีในชั้นผิวด้านหลัง POE แปลงแสงคือฐานไม่มีขั้วที่มีสารเรืองแสง ทั้งสองคำตอบใช้เวลาเพียงบรรทัดเดียว และทั้งคู่บอกเรื่องสมรรถนะได้มากกว่าชื่อแบรนด์
EVA ใส: ตัวอเนกประสงค์ที่ต้องแลกด้วยกรด
EVA ได้ที่ของมันมาเพราะใช้งานง่าย หมู่เอสเทอร์มีขั้วยึดติดกับกระจกและ backsheet ได้โดยไม่ต้องผสมสูตรอย่างยากลำบาก เข้ากันได้กับสารเชื่อมขวาง ไซเลน และสารทำให้เสถียร ไหลได้ดีพอที่จะให้ช่วงการลามิเนตที่ผ่อนปรน และเป็นตัวเลือกที่ถูกที่สุด เป็นเวลาสองทศวรรษที่การรวมกันนี้ทำให้มันเกือบเป็นคำพ้องของ encapsulation
จุดอ่อนมาจากหมู่ฟังก์ชันเดียวกัน ภายใต้ความร้อนชื้น หมู่ข้างอะซิเตตจะไฮโดรไลซ์ และกรดอะซิติกที่เกิดขึ้นจะกัดกร่อนเส้นกริดและริบบอน อัตราการส่งผ่านไอน้ำสูง โดยทั่วไปอ้างอิงประมาณ 25 g/m² ต่อ 24 ชั่วโมง ที่ 38 °C และความชื้นสัมพัทธ์ 90% ซึ่งประมาณแปดเท่าของค่า POE และความต้านทานจำเพาะเชิงปริมาตรต่ำกว่า ดังนั้นความต้านทาน PID จึงต้องได้คืนมาผ่านการผสมสูตรแทนที่จะมาจากตัวพอลิเมอร์เอง
นี่คือเหตุผลที่ควรเข้าใจ EVA ใสว่าเป็นฟิล์มของโมดูลแบบ glass-backsheet ด้านเดียว ตลาดนั้นกำลังหดตัว: glass-backsheet มีส่วนแบ่งประมาณ 60 เปอร์เซ็นต์ในปี 2023 ลดลงต่ำกว่าครึ่งในปี 2024 และแผนงาน ITRPV คาดว่าอีกหนึ่งทศวรรษจะอยู่ที่ประมาณ 23 เปอร์เซ็นต์ ฟิล์มไม่ได้ล้มเหลว แต่รูปแบบโมดูลที่มันถูกออกแบบมาสำหรับนั้นกำลังเสียพื้นที่
ยังมีการใช้งานที่สมเหตุสมผลและกว้างขวางอยู่ ผู้ผลิตโมดูลหลายรายใช้ EVA ด้านหน้าและฟิล์มฐาน POE ด้านหลัง ด้วยเหตุผลว่าด้านหน้าคือจุดที่แสงและความคุ้มค่าด้านต้นทุน-สมรรถนะอยู่ และด้านหลังคือจุดที่การกั้นสำคัญที่สุด สองด้านของโมดูลทำหน้าที่ต่างกัน และไม่มีอะไรบังคับให้ต้องใช้ฟิล์มเดียวกัน
ยังมีเส้นทางที่สามที่รักษาฐานไว้และแก้จุดอ่อน: เกรด EVA ที่ปรับปรุงแล้วซึ่งเกิดกรดน้อยลงและมีชุดป้องกัน PID ที่แข็งแรงขึ้น พวกมันมีราคาสูงกว่า EVA มาตรฐานและต่ำกว่า POE และช่วยให้สายการผลิตใช้สูตรลามิเนตเดิมต่อไปได้ ว่าจะเพียงพอหรือไม่นั้นขึ้นอยู่กับว่าโมดูลต้องอยู่ได้นานแค่ไหนในสภาพอากาศของคุณ ซึ่งเป็นคำถามเรื่องการรับประกันมากกว่าคำถามเรื่องวัสดุ
EVA สีขาว: กู้คืนแสงที่รั่วระหว่างเซลล์
โมดูลด้านเดียวมีช่องว่างระหว่างเซลล์ และช่องว่างระหว่างแถวเซลล์กับกรอบ แสงที่ตกกระทบตรงนั้นเมื่อมีฟิล์มด้านหลังแบบใสจะผ่านต่อไปยัง backsheet และสูญหาย EVA สีขาว ซึ่งคือ EVA ที่ผสมเม็ดสีขาว วางอยู่หลังเซลล์และกระจายแสงนั้นกลับขึ้นไป ส่วนหนึ่งสะท้อนที่ผิวกระจกด้านในและกลับเข้าสู่เซลล์ กลไกเรียบง่ายและผลลัพธ์เป็นจริง ซึ่งเป็นเหตุผลที่ฟิล์มสีขาวกลายเป็นมาตรฐานที่ด้านหลังของโมดูลด้านเดียว
มันยังเป็นวัสดุสำหรับด้านหลังเท่านั้นและมีข้อจำกัดแข็งสองข้อ มันไม่ส่งผ่านแสง ดังนั้นโมดูลสองหน้าจึงใช้ไม่ได้ เพราะกำไรจะถูกใช้ไปกับการปิดกั้นรังสีด้านหลังที่ผลิตภัณฑ์ขายด้วย และมันไหลได้: ระหว่างการลามิเนตชั้นสีขาวอาจคืบขึ้นไปเหนือขอบเซลล์ และในกรณีร้ายแรงอาจขึ้นไปถึงด้านหน้า ซึ่งเป็นข้อบกพร่องที่อุตสาหกรรมเรียกว่า white overflow มาตรการรับมือมาตรฐานคือฟิล์มสีขาวที่เชื่อมขวางล่วงหน้า ซึ่งบ่มบางส่วนก่อนส่งมอบเพื่อให้ยังยึดติดได้แต่ไม่ไหลอีกต่อไป
EVA สีขาวมีส่วนแบ่งประมาณ 16 เปอร์เซ็นต์ของตลาดจีนในปี 2024 และ CPIA คาดว่าส่วนแบ่งจะอยู่ใกล้ระดับนั้นต่อไปเมื่อปริมาณโมดูลด้านเดียวลดลง มันอยู่ฝั่งที่แพ้ในการเปลี่ยนผ่านสู่ glass-backsheet ด้วยเหตุผลข้างต้นเป๊ะ หากคุณผลิตโมดูลด้านเดียว มันเกือบจะให้สมรรถนะฟรี หากคุณผลิตโมดูลสองหน้า มันไม่ใช่ตัวเลือก และการทดสอบคุณสมบัติไม่ว่าจะมากแค่ไหนก็ไม่เปลี่ยนข้อนี้
POE: ฟิล์มที่ไม่สามารถสร้างกรดอะซิติกได้
POE เป็นโคพอลิเมอร์เอทิลีน-ออกทีนที่มีโครงหลักอิ่มตัวและไม่มีเอสเทอร์ให้ไฮโดรไลซ์ ทุกสิ่งที่ตามมาจากข้อนี้ล้วนเป็นประโยชน์โดยตรง: ไม่มีกรดอะซิติกมากัดกร่อนโลหะ อัตราการส่งผ่านไอน้ำใกล้ 3 g/m² ต่อ 24 ชั่วโมง บนฐานเดียวกันกับที่ EVA อยู่ใกล้ 25 ความต้านทานจำเพาะเชิงปริมาตรสูงพอที่จะทำให้ความต้านทาน PID เป็นสมบัติของวัสดุมากกว่าของชุดสารเติมแต่ง และความยืดหยุ่นที่ทนอุณหภูมิต่ำได้ โดยที่ EVA จะแข็งขึ้นอย่างเห็นได้ชัดที่ราวลบยี่สิบองศา
พื้นผิวที่ไม่มีขั้วก็เป็นปัญหาด้วยเช่นกัน สารเติมแต่งเข้ากันได้น้อยกว่าใน POE จึงเคลื่อนย้ายและเกิดการเคลือบผิวขาวได้ง่ายกว่า การยึดเกาะกับกระจกขึ้นอยู่กับสูตรมากขึ้น การหลอมเหลวไหลได้ไม่ดีนัก จึงใช้เวลาลามิเนตนานขึ้นและหน้าต่างกระบวนการแคบลง หน้าต่างที่แคบลงในเครื่องอัดลามิเนตจะปรากฏเป็นเซลล์เลื่อนและสตริงสลิป ไม่ใช่การทดสอบทางไฟฟ้าที่ล้มเหลว ซึ่งเป็นเหตุผลว่าทำไมสายการผลิต POE จึงมักต้องการวินัยในกระบวนการมากกว่าการตรวจสอบมากขึ้น
ต้นทุนเป็นอีกครึ่งหนึ่งของเรื่องราว เรซิน POE ในอดีตมาจากซัพพลายเออร์เพียงไม่กี่ราย ได้แก่ Dow, ExxonMobil, Mitsui และ LG Chem ดังนั้นราคาและการจัดสรรจึงเคลื่อนไหวตามการเพิ่มกำลังการผลิตมากกว่าตามอุปสงค์เพียงอย่างเดียว การรวมกันนั้น ทั้งประสิทธิภาพที่ดีกว่าและราคาที่สูงกว่าเชิงโครงสร้าง คือสิ่งที่สร้างช่องว่างให้กับ EPE
EPE: EVA และ POE ซ้อนกันในแผ่นเดียว
หาก EVA ยึดเกาะได้ดีและ POE กั้นน้ำได้ดี ทางเลือกที่ชัดเจนคือหยุดเลือก EPE ร่วมอัดรีด EVA, POE และ EVA เป็นแผ่นเดียว โดยชั้นผิวให้การยึดเกาะและการไหล ชั้นแกนให้การกั้นและการเป็นฉนวน เนื่องจากชั้นแกนรับหน้าที่ป้องกันความชื้น ปริมาณ POE ในโมดูลจึงลดลงอย่างมาก ซึ่งเป็นข้อโต้แย้งด้านต้นทุน และประสิทธิภาพทางไฟฟ้ายังคงใกล้เคียงกับ POE บริสุทธิ์ ซึ่งเป็นข้อโต้แย้งด้านความน่าเชื่อถือ
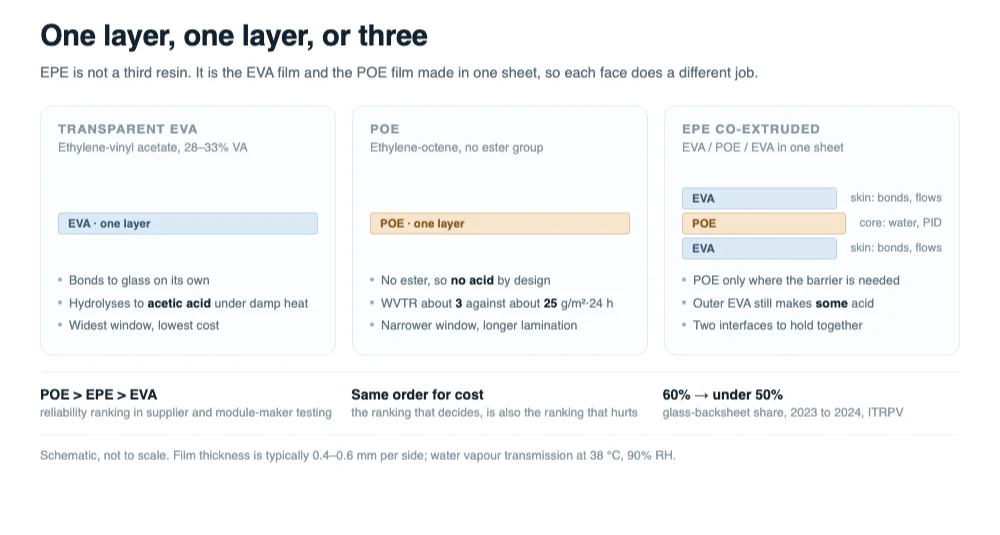
มันไม่ใช่ของฟรี ตอนนี้มีสองรอยต่อที่ต้องยึดเกาะ อัตราส่วนความหนาระหว่างชั้นแกนและชั้นผิวต้องถูกควบคุมในทุกรอบการผลิต และสารเติมแต่งสามารถเคลื่อนย้ายจากชั้นหนึ่งไปยังอีกชั้นหนึ่งได้ EVA ชั้นนอกยังผลิตกรดอะซิติกออกมาบ้าง ดังนั้นโมดูล EPE จึงไม่มีสภาพปลอดกรดเหมือนโมดูล POE บริสุทธิ์ และเมื่อลามิเนต EPE ล้มเหลว มักล้มเหลวที่รอยต่อ ซึ่งเป็นเหตุผลว่าทำไมข้อบกพร่องที่เป็นลักษณะเฉพาะจึงเป็นแนวฟองตามริบบอนมากกว่าความขุ่นทั่วไป
ตลาดได้ลงมติแล้ว: EPE คือจุดที่การเติบโตอยู่ โดยเฉพาะบน TOPCon และตอนนี้เป็นผลิตภัณฑ์ประเภท POE ชั้นนำรายการเดียวที่ใหญ่ที่สุดในจีน สำหรับผู้ผลิตโมดูล คำถามในทางปฏิบัติไม่ใช่ว่า EPE ทำงานได้หรือไม่ แต่เป็น EPE แบบใด — อัตราส่วนชั้นแกน ความหนารวม และชั้นผิวด้านใดหันเข้าหากระจก สามบรรทัดนั้นควรอยู่ในข้อกำหนดการจัดซื้อ ไม่ใช่ในเชิงอรรถของเอกสารข้อมูล
ฟิล์มแปลงแสง UV เข้ากับตรงไหน
ฟิล์มแปลงแสงไม่ใช่ฐาน แต่เป็นสารเติมแต่งที่วางอยู่บนฐานใดฐานหนึ่งข้างต้น ตรรกะตรงไปตรงมาเมื่อคุณยอมรับว่าเซลล์ชนิด N โดยเฉพาะ HJT มีความไวต่อรังสีอัลตราไวโอเลต คำตอบแบบดั้งเดิมคือฟิล์มด้านหน้าที่มีตัวดูดซับ UV เพียงพอเพื่อกันคลื่นความยาวสั้นไม่ให้ไปถึงเซลล์ คำตอบแบบแปลงแสงคือการดูดซับโฟตอนเดียวกันและเปล่งออกใหม่ในย่านสีน้ำเงิน ซึ่งเซลล์ยังมีประสิทธิภาพควอนตัมที่ดี
ดังนั้นฟิล์มแปลงแสงและฟิล์มตัด UV สูงจึงมีเจตนาตรงกันข้าม แม้ว่าทั้งคู่มีตัวดูดซับ UV ชนิดใดชนิดหนึ่ง ตัวหนึ่งทิ้งพลังงานอัลตราไวโอเลตเพื่อปกป้องพอลิเมอร์และเซลล์ ส่วนอีกตัวพยายามนำส่วนหนึ่งกลับคืนมา สิ่งใดถูกต้องขึ้นอยู่กับว่าเซลล์ของคุณได้รับความเสียหายจาก UVID มากเพียงใดและฟอสเฟอร์มีราคาเท่าใด และการเปรียบเทียบนั้นเป็นการคำนวณในตัวเอง
คำถามที่ยังเปิดอยู่บนเส้นทางนี้ไม่ใช่กลไก แต่เป็นความทนทานของสารแปลงแสงเอง ซัพพลายเออร์รายงานการสูญเสียที่น้อยมากหลังการรับสัมผัสแบบเร่งที่เทียบเท่ากับหลายทศวรรษในภาคสนาม และตัวเลขเหล่านั้นควรอ่านเป็นคำกล่าวอ้างของซัพพลายเออร์จนกว่าลำดับการทดสอบความชื้น-ความร้อนและ UV แบบอิสระจะทำซ้ำได้บนลามิเนตสำเร็จรูป แถบการเปล่งแสง การเลื่อน และประสิทธิภาพของการแปลงแสงมีรายละเอียดเพิ่มเติมใน บันทึกของเราเกี่ยวกับฟิล์มแปลงแสง UV.
PVB, TPO และซิลิโคน: เส้นทางที่ชนะนอกกระแสหลัก
มีเคมีสามชนิดที่อยู่นอกต้นไม้ EVA และ POE และแต่ละชนิดเป็นคำตอบที่ถูกต้องสำหรับคำถามที่ฟิล์มกระแสหลักตอบไม่ได้
PVB เป็นชั้นกลางของกระจกลามิเนตทางสถาปัตยกรรมมานานหลายทศวรรษ มันยึดเกาะกับกระจกได้อย่างแข็งแรง ดูดซับแรงกระแทกและยึดเศษไว้ ซึ่งเป็นสิ่งที่ผนังอาคารแบบ BIPV หรือกระจกนิรภัยต้องการพอดี จุดอ่อนของมันคือความชื้น: PVB ดูดความชื้นและต้องปิดขอบ และมีราคาแพงกว่า EVA ในผนังม่าน BIPV ข้อแลกเปลี่ยนเหล่านี้ยอมรับได้เพราะผลิตภัณฑ์เป็นองค์ประกอบอาคารก่อนอื่น
เมื่อแปรรูป PVB สำหรับชุดกระจกสถาปัตยกรรม เราขยายขั้นตอนสุญญากาศเริ่มต้นก่อนใช้แรงดันไดอะแฟรมเพื่อไล่อากาศออกจากขอบรอบนอกและช่องเซลล์อย่างทั่วถึง
TPO ไม่ต้องใช้สารเชื่อมขวางเลย มันหลอมละลาย ยึดเกาะ และเซ็ตตัวเมื่อเย็นลง ดังนั้นรอบการลามิเนตจึงสั้นและลามิเนตก็รีไซเคิลได้ง่ายกว่าเมื่อหมดอายุการใช้งาน ความท้าทายคือการคืบตัวที่อุณหภูมิใช้งาน ซึ่งเป็นเหตุผลว่าทำไม TPO จึงถูกจับตามองอย่างใกล้ชิดสำหรับเพอรอฟสไกต์และกระบวนการอุณหภูมิต่ำอื่น ๆ ที่การบ่มที่ 150 °C ไม่เป็นที่ต้องการ มากกว่าสำหรับซิลิคอนกระแสหลัก
ซิลิโคนมีความทนต่อสภาพอากาศและความเสถียรต่อ UV ดีที่สุดในกลุ่ม แต่เข้ากับสายการผลิตแบบดั้งเดิมได้แย่ที่สุด: เคมีบ่มต่างกัน การจัดการต่างกัน ต้นทุนสูงกว่า มันยังคงอยู่รอดในงานพิเศษและการวิจัย และเป็นจุดอ้างอิงที่แสดงให้เห็นว่าการเลือกกระแสหลักนั้นขับเคลื่อนด้วยความเข้ากันได้กับสายการผลิตมากกว่าประสิทธิภาพของวัสดุเพียงใด
ทั้งสามชนิดถูกผลักไปอยู่ชายขอบเพราะไม่สามารถเอาชนะ EVA ด้านต้นทุนสำหรับโมดูลมาตรฐานได้ BIPV โมดูลแบบยืดหยุ่นและน้ำหนักเบา และเพอรอฟสไกต์แทนเดม คือการใช้งานที่สมมติฐานของโมดูลมาตรฐานหยุดเป็นจริง และนั่นคือจุดที่เส้นทางเหล่านี้กำลังได้รับการพิจารณาอีกครั้ง
การจับคู่ฟิล์มกับสถาปัตยกรรมโมดูล
ตารางด้านล่างจับคู่สถาปัตยกรรมทั่วไปกับฟิล์มที่มักระบุสำหรับสถาปัตยกรรมเหล่านั้น อ่านเป็นจุดเริ่มต้นสำหรับแผนการรับรองคุณสมบัติ ไม่ใช่เป็นกฎ: สายการผลิตสองแห่งที่สร้างโมดูลชนิดเดียวกันสามารถให้เหตุผลฟิล์มที่ต่างกันได้จากประวัติความล้มเหลวเพียงอย่างเดียว
| สถาปัตยกรรมโมดูล | ด้านหน้า | ด้านหลัง | สิ่งที่ขับเคลื่อนการเลือก |
|---|---|---|---|
| โมโนเฟเชียล กระจก-แผ่นหลัง PERC | EVA โปร่งใส | EVA สีขาว | ต้นทุนต่อวัตต์ต่ำที่สุด แสงด้านหลังไม่มีที่ไป จึงสะท้อนกลับ |
| ไบเฟเชียล กระจก-กระจก TOPCon | EPE หรือ POE | EPE หรือ POE | ทั้งสองด้านต้องส่งผ่านแสง ทั้งการกั้นและความต้านทาน PID ต่างก็สำคัญ |
| HJT กระจก-กระจก | POE หรือ EPE หรืออาจใช้ฟิล์มแปลงแสง | POE หรือ EPE | ข้อกำหนดการกั้นสูงสุด บวกการป้องกัน UVID ที่ด้านหน้า |
| BIPV และผนังม่าน | PVB | PVB | กระจกนิรภัยและกฎหมายอาคาร ไม่ใช่วัตต์ต่อตารางเมตร |
| แบบยืดหยุ่นและน้ำหนักเบา | TPO หรือ POE บาง | TPO | ไม่มีกระจกหนา รอบสั้น รีไซเคิลได้ |
| เพอรอฟสไกต์แทนเดม, ระดับนำร่อง | TPO หรืออุณหภูมิต่ำ | TPO | งบอุณหภูมิต่ำกว่าการบ่มแบบดั้งเดิม ดังนั้นการคืบจึงกลายเป็นคำถาม |
หนึ่งเซลล์ในตารางนั้นว่างเปล่าโดยเจตนา: ด้านหน้าและด้านหลังไม่จำเป็นต้องตรงกัน การแยกฟิล์มเป็นวิธีที่ชอบด้วยเหตุผลในการใช้เงินตรงจุดที่มีความเค้น และเป็นสิ่งที่ผู้ผลิตหลายรายทำเมื่อด้านหน้าต้องคงความโปร่งใสและด้านหลังรับหน้าที่กันความชื้น
การเปลี่ยนแปลงของส่วนผสมเกิดขึ้นจริงอย่างไร
ฟิล์มระดับ POE ซึ่งหมายถึง POE บริสุทธิ์บวก EPE เพิ่มจากประมาณ 23 เปอร์เซ็นต์ของตลาดจีนในปี 2021 เป็นประมาณ 35 เปอร์เซ็นต์ในปี 2022 และ 41 เปอร์เซ็นต์ในปี 2024 ในตัวเลขปี 2024 EPE เพียงอย่างเดียวอยู่ที่ 27.8 เปอร์เซ็นต์ และ POE บริสุทธิ์ 13.2 เปอร์เซ็นต์ ซึ่งเป็นตัวชี้วัดเดี่ยวที่ชัดเจนที่สุดว่าการประนีประนอมแบบโคเอ็กซ์ทรูดเป็นผลิตภัณฑ์กระแสหลักในตอนนี้ มากกว่าจะเป็นทางเลือกที่ฉลาด
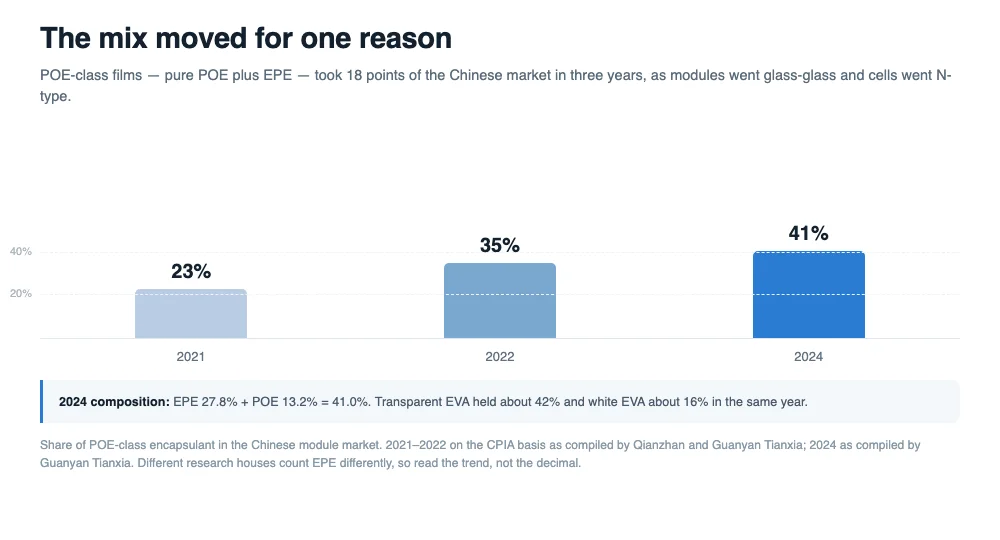
เหตุผลอยู่ที่โมดูล ไม่ใช่ฟิล์ม เมื่อกระจก-กระจกกลายเป็นค่าเริ่มต้นและเซลล์ชนิด N กลายเป็นเทคโนโลยีที่ขาย การซึมของความชื้นและ PID เคลื่อนจากความกังวลรองไปสู่จุดสูงสุดของรายการความล้มเหลว และฟิล์มที่จัดการกับสิ่งเหล่านั้นก็เคลื่อนจากพรีเมียมไปสู่มาตรฐาน ในการทดสอบของซัพพลายเออร์และผู้ผลิตโมดูล ลำดับความน่าเชื่อถือออกมาเป็น POE ก่อน EPE ที่สอง EVA สุดท้าย และลำดับต้นทุนก็เรียงแบบเดียวกัน ซึ่งเป็นวิธีพูดที่เรียบง่ายว่าอุตสาหกรรมกำลังซื้อการป้องกันที่แทบจะจ่ายไหว
สำนักวิจัยที่แตกต่างกันนับ EPE ต่างกัน ดังนั้นตัวเลขสัมบูรณ์จึงเปลี่ยนไปตามรายงาน แต่ทิศทางไม่เปลี่ยน ให้ถือว่าแนวโน้มนั้นหนักแน่นและทศนิยมเป็นค่าประมาณ และหากคุณต้องการตัวเลขปัจจุบันสำหรับกรณีทางธุรกิจ ให้นำมาจากฉบับโรดแมป CPIA ที่ลูกค้าของคุณใช้เช่นกัน
สิ่งที่ต้องรับรองคุณภาพใหม่ก่อนที่คุณจะเปลี่ยน
การเปลี่ยนฟิล์มไม่ใช่การเปลี่ยนชิ้นส่วน และความล้มเหลวที่ตามมาหลังการเปลี่ยนมักมาจากกระบวนการมากกว่าจากวัสดุ มีห้าสิ่งที่ต้องสร้างใหม่บนสายการผลิตของคุณเองก่อนที่การเปลี่ยนแปลงจะเข้าสู่การผลิต
สูตรการลามิเนต POE และ EPE ไหลได้ยากกว่า EVA ดังนั้นเวลาสัมผัสและอุณหภูมิจึงต้องปรับใหม่ สูตรที่นำมาใช้โดยไม่เปลี่ยนแปลงจะทำให้เกิดฟองและเติมไม่เต็มก่อนที่คุณสมบัติของวัสดุใดๆ จะเป็นต้นเหตุ
เมื่อตั้งสูตรสำหรับ POE และ EPE เราแยกการให้ความร้อนและการกดออกเป็นสองห้องเพื่อกำจัดอากาศก่อนที่แกนกลางจะหลอมละลาย ป้องกันการเกิดช่องว่างตามแนวริบบอน
เป้าหมายการบ่ม ปริมาณเจลวัดด้วยวิธีเดียวกัน แต่ช่วงเป้าหมายเปลี่ยนไปตามเคมี และวิธีการสกัดมีความสำคัญ กำหนดมาตรฐานและเวลาสกัดในข้อกำหนดให้ชัดเจน เพราะสองห้องปฏิบัติการที่ใช้สองวิธีที่ต่างกันจะไม่เห็นตรงกันเกี่ยวกับม้วนเดียวกัน
การลอกกับแผ่นหลังที่ใช้จริง การยึดติดเป็นคุณสมบัติของรอยต่อ ไม่ใช่ของฟิล์ม การทดสอบกับลามิเนตอ้างอิงบอกคุณว่าฟิล์มมีความสม่ำเสมอ การทดสอบกับแผ่นหลังที่คุณซื้อจริงบอกคุณว่าโมดูลจะลอกออกหรือไม่
ลำดับการเร่งอายุ ความชื้น-ความร้อน, PID และการปรับสภาพล่วงหน้าด้วย UV บนลามิเนตสำเร็จรูป โดยรันตามลำดับที่หน่วยรับรองของคุณใช้ ฟิล์มสามารถผ่านสามข้อนี้และล้มเหลวข้อที่สี่ และข้อที่สี่มักเป็นข้อที่สภาพอากาศของคุณทำให้คุณเผชิญ
เส้นฐานกำลังไฟฟ้าและการตรวจสอบ การเปลี่ยนจากสีขาวเป็นโปร่งใสที่ด้านหลังเปลี่ยนค่าสองหน้าและดังนั้นจึงเปลี่ยนพิกัดกำลัง การเปลี่ยนจาก EVA เป็น EPE เปลี่ยนข้อบกพร่องลักษณะเฉพาะจากความขุ่นเป็นฟองที่รอยต่อ ดังนั้นเกณฑ์การตรวจสอบด้วยสายตาจึงต้องเปลี่ยนตาม ทั้งสองอย่างเป็นเรื่องง่ายที่จะลืมและทั้งสองอย่างจะปรากฏในภายหลังเป็นข้อร้องเรียนของลูกค้า
จากนั้นรันเป็นคู่ ไม่ใช่ฟิล์มเดียว ด้านหน้าและด้านหลังถูกลามิเนตเข้าด้วยกันและบ่มในรอบความร้อนเดียวกัน ดังนั้นด้านหน้าที่บ่มเร็วภายใต้แกนหลังที่บ่มช้ากว่าจึงเป็นสูตรสำหรับการที่ชั้นหนึ่งบ่มไม่พอ สร้างคูปองรับรองคุณภาพจาก BOM ที่คุณตั้งใจจะจัดส่งจริง และเก็บลามิเนตอ้างอิงจาก BOM เก่าไว้เปรียบเทียบ
คำถามที่พบบ่อย
POE ดีกว่า EVA เสมอหรือไม่?
ในด้านการกั้นและความต้านทาน PID ใช่ และการจัดอันดับความน่าเชื่อถือของ POE, EPE แล้ว EVA นั้นสอดคล้องกันในการทดสอบของซัพพลายเออร์และผู้ผลิตโมดูล มันไม่ได้ดีกว่าสำหรับสายการผลิตของคุณโดยอัตโนมัติ: POE แพงกว่า ต้องใช้รอบการลามิเนตที่นานกว่าและหน้าต่างกระบวนการที่แคบกว่า และบนผลิตภัณฑ์แบบหน้าเดียวกระจก-แผ่นหลัง การกั้นที่เพิ่มขึ้นซื้อการป้องกันที่การใช้งานไม่จำเป็นต้องใช้
ทำไม EPE จึงถูกกว่า POE บริสุทธิ์ถ้ามันมี POE?
เพราะ POE เป็นเพียงชั้นแกน หน้าที่กั้นรับผิดชอบโดยเศษเสี้ยวของความหนาทั้งหมด ดังนั้นเรซินราคาแพงจึงถูกใช้ตรงที่จำเป็นและ EVA เติมส่วนที่เหลือ คุณได้ประสิทธิภาพความชื้นส่วนใหญ่ในต้นทุนผสมที่อยู่ระหว่างวัสดุทั้งสอง
สามารถใช้ EVA สีขาวบนโมดูลสองหน้าได้หรือไม่?
ไม่ ฟิล์มสีขาวไม่ส่งผ่านแสง ดังนั้นจึงกำจัดผลผลิตด้านหลังที่ผลิตภัณฑ์ขายบนพื้นฐานนั้น การเพิ่มขึ้นของมันมีอยู่เฉพาะบนโมดูลแบบหน้าเดียว ซึ่งแสงที่ไปถึงด้านหลังจะสูญเสียไป otherwise
อะไรทำให้เกิดการล้นของสีขาว และป้องกันอย่างไร?
ฟิล์มสีขาวไหลระหว่างการลามิเนตและสามารถปีนข้ามขอบเซลล์ บางครั้งขึ้นไปบนด้านหน้า มาตรการรับมือตามปกติคือการพรีครอสลิงก์: ชั้นสีขาวถูกบ่มบางส่วนก่อนจัดส่งเพื่อให้ยังยึดติดแต่มีการเคลื่อนที่จำกัด ส่วนที่เหลือคือการควบคุมการลามิเนต — อัตราการเพิ่มอุณหภูมิและความดัน
EPE มีแนวโน้มลอกออกมากกว่า EVA หรือไม่?
มันมีรอยต่อมากกว่า ดังนั้นจึงมีจุดที่ล้มเหลวมากกว่า และข้อบกพร่องทั่วไปคือแนวฟองตามริบบอนมากกว่าความขุ่นกว้าง นั่นไม่ได้ทำให้มันอ่อนแอโดยรวม — แกนของมันเป็นตัวกั้นที่ดีกว่า EVA — แต่มันหมายความว่าความล้มเหลวที่คุณจะเห็นก่อนนั้นแตกต่างออกไป และเกณฑ์การตรวจสอบของคุณควรคาดหวังสิ่งนั้น
ฟิล์มแปลงแสงแทนฟิล์มตัด UV ได้หรือไม่?
พวกมันตรงกันข้าม ฟิล์มตัดสูงกำจัดอัลตราไวโอเลตเพื่อปกป้องพอลิเมอร์และเซลล์ ฟิล์มแปลงแสงดูดซับโฟตอนเดียวกันและเปล่งออกมาเป็นแสงที่มองเห็น การเลือกระหว่างทั้งสองเป็นคำถามเรื่องการคำนวณพลังงาน ไม่ใช่ความชอบ
สายการผลิต HJT ควรใช้ฟิล์มใด?
การรวมกันที่จัดการกับจุดอ่อนทั้งสองของ HJT: ฟิล์มกั้นสูง ดังนั้น POE หรือ EPE ที่มีแกนหนา และฟิล์มด้านหน้าที่จัดการอัลตราไวโอเลต ไม่ว่าจะโดยการตัดออกหรือแปลงมัน HJT ยังเป็นเทคโนโลยีที่เผชิญกับการประมวลผลอุณหภูมิต่ำมากที่สุด ดังนั้นตรวจสอบอุณหภูมิการบ่มเทียบกับเซลล์ก่อนคุณสมบัติการกั้น
ด้านหน้าและด้านหลังใช้ฟิล์มต่างกันได้หรือไม่?
ใช่ และเป็นเรื่องปกติ ด้านหน้าทำหน้าที่ด้านแสงและมักมีข้อกำหนดเรื่อง UV ที่เข้มงวดกว่า ส่วนด้านหลังทำหน้าที่ป้องกันความชื้น การแยกหน้าที่กันทำให้คุณสามารถลงทุนในจุดที่มีความเครียดได้ โดยมีเงื่อนไขว่าคุณต้องตรวจสอบฟิล์มทั้งคู่เป็นระบบ ไม่ใช่แยกตรวจแต่ละฟิล์ม
บทสรุปสุดท้าย
ตระกูลผลิตภัณฑ์นี้ดูซับซ้อนจนกว่าจะจัดเรียงตามฐานและสารเติมแต่ง จากนั้นจะเหลือรายการสั้น ๆ ได้แก่ EVA สำหรับงานที่ให้ความสำคัญกับต้นทุนและความยืดหยุ่นของกระบวนการ POE สำหรับงานที่ให้ความสำคัญกับความชื้นและ PID EPE สำหรับงานที่ต้องการทั้งสองอย่างและมีงบประมาณจริง และเคมีพิเศษสำหรับงานที่โมดูลไม่ใช่โมดูลมาตรฐานอีกต่อไป เลือกตามโหมดความเสียหายที่คุณรับไม่ได้ แล้วชื่อบนม้วนฟิล์มจะชัดเจนขึ้นเอง
- ฟิล์ม Encapsulant สำหรับ PV: ห้าบทบาทเบื้องหลังการรับประกัน 25 ปี
- ฟิล์มแปลงแสง UV: หน้าที่ หลักการ และพารามิเตอร์คุณภาพที่สำคัญ
- การหลุดลอกของสารห่อหุ้ม EPE: ฟองอากาศรูปเส้นตามริบบอน
- ไม่ใช่ทุกฟองในแผ่นลามิเนตที่เป็นความผิดของสารห่อหุ้ม
- ปั๊มสุญญากาศของเครื่องลามิเนตและหน้าต่างกระบวนการ EVA
- การทดสอบความชื้นและความร้อน DH1000: รูปแบบและกลไกของความล้มเหลว
- รอยทางหอยทากบนแผงโซลาร์เซลล์: สาเหตุและการป้องกัน
- ฟิล์มสารห่อหุ้ม EVA, POE และ EPE: คู่มือทางเทคนิค
หมายเหตุข้อมูล: ส่วนแบ่งตลาดเป็นของตลาดโมดูลจีน ตัวเลขกลุ่ม POE ปี 2021 และ 2022 อ้างอิงตามฐาน CPIA ตามที่รวบรวมโดย Qianzhan และ Guanyan Tianxia; การแยกสัดส่วนปี 2024 (EPE 27.8%, POE 13.2%) เป็นการรวบรวมของ Guanyan Tianxia และตัวเลข EVA ใส (ประมาณ 42 เปอร์เซ็นต์) และ EVA สีขาว (ประมาณ 16 เปอร์เซ็นต์) เป็นตัวเลข CPIA ที่รายงานใน TaiyangNews, Backsheets & Encapsulation 2024-2025 อัตราการซึมผ่านของไอน้ำเป็นค่าที่เผยแพร่ทั่วไปที่ 38 °C และความชื้นสัมพัทธ์ 90% และแปรผันตามความหนา สูตร และวิธีการ สัดส่วนกระจก-แผ่นหลังมาจาก ITRPV ฉบับที่ 15 ควรยืนยันคุณสมบัติของฟิล์มกับข้อมูลทางเทคนิคของผู้จัดจำหน่ายและผลการรับรองของคุณเอง
สำหรับสายการผลิตที่ใช้สารห่อหุ้มเหล่านี้ OOITech ผลิต เครื่องลามิเนต BIPV แบบสองห้องชั้นเดียว OTcy 2754DD เพื่อให้รอบความร้อนทำงานได้อย่างเสถียรสำหรับสแต็ก EVA, POE, EPE และ PVB ส่งสแต็กโมดูล แบบ drawing หรือตัวอย่างกระจกของคุณมาให้เราเพื่อประเมินพารามิเตอร์รอบการทำงานและตรวจสอบประสิทธิภาพการเชื่อมขวางบนอุปกรณ์ของเรา