ความรับผิดชอบด้านบรรณาธิการสำหรับบทความนี้เป็นของ Wuhan Ooi Photoelectric Technology Co., Ltd. เขียนและตรวจสอบโดยทีมบรรณาธิการ Ooitech ดู นโยบายบรรณาธิการ ของเรา สำหรับวิธีที่เราเขียน เราใช้เครื่องมือ AI ที่ใด และวิธีขอแก้ไข
สายการประกอบโมดูลโซลาร์คืออะไร? อธิบายสถานีและขั้นตอนการทำงาน
สารบัญ
สายการประกอบโมดูลแสงอาทิตย์ไม่ใช่รายการเครื่องจักร — แต่เป็นการไหลที่ขับเคลื่อนด้วยแทคไทม์ ซึ่งทุกสถานีถูกกำหนดจังหวะโดยสถานีที่ช้าที่สุด และสถานีที่ช้าที่สุดนั้นเกือบ всегда คือเครื่องลามิเนต เซลล์เข้าที่ปลายด้านหนึ่งในรูปของเวเฟอร์ที่คัดแยกและทดสอบแล้ว และออกที่ปลายอีกด้านในรูปของโมดูลที่ใส่กรอบแล้ว มีพิกัดทางไฟฟ้า และกันสภาพอากาศได้ ระหว่างจุดเหล่านั้น สายการผลิตทำการเปลี่ยนแปลงทางกายภาพห้าอย่าง (การบัดกรี การวางเลเยอร์ การลามิเนต การใส่กรอบ และการทดสอบทางไฟฟ้า) ผ่านสถานีงานประมาณแปดถึงสิบสองสถานี ผลผลิตไม่ได้ถูกกำหนดโดยผลรวมของเครื่องจักร แต่กำหนดโดยแทคไทม์ — จำนวนวินาทีต่อโมดูลที่การไหลต้องรักษาไว้ — และโดยความสามารถของบัฟเฟอร์ในการซ่อนความแตกต่างระหว่างเวลารอบของแต่ละสถานี การเข้าใจสายการผลิตในฐานะระบบ ไม่ใช่ในฐานะรายการซื้อของ คือสิ่งที่แยกโรงงานที่ทำได้ตามกำลังการผลิตที่กำหนดออกจากโรงงานที่เดินเครื่องเพียง 60% ของกำลังการผลิต
บทความนี้ครอบคลุมลำดับสถานีงานและสิ่งที่แต่ละสถานีจำกัดเกี่ยวกับผลิตภัณฑ์สุดท้าย การตัดสินใจเลือกระหว่างแบบกึ่งอัตโนมัติกับแบบอัตโนมัติเต็มรูปแบบและกำลังการผลิตที่จุดเปลี่ยนนั้น ตรรกะของบัฟเฟอร์และงานระหว่างทำ จุดที่สายการผลิตจริงสูญเสียผลผลิต และสิ่งที่ผู้ซื้อควรกำหนดข้อกำหนด สำหรับลำดับกระบวนการพื้นฐานเอง โปรดดูที่ กระบวนการผลิตแผงโซลาร์เซลล์สิบขั้นตอน.
สายการผลิตในฐานะการไหล ไม่ใช่รายการเครื่องจักร
คุณสมบัติที่กำหนดของสายการประกอบคือสถานีงานถูกเชื่อมโยงกันด้วยกลไกการถ่ายโอนและถูกกำหนดจังหวะด้วยจังหวะร่วม ในสายการผลิตโมดูลแสงอาทิตย์ จังหวะนั้นคือแทคไทม์ ซึ่งแสดงเป็นวินาทีต่อโมดูล หรือที่มีประโยชน์กว่าคือโมดูลต่อชั่วโมง สายการผลิตที่มีพิกัด 20 โมดูลต่อชั่วโมงมีแทคที่ 180 วินาที ทุกสถานีต้องทำงานให้เสร็จโดยเฉลี่ยภายใน 180 วินาที
ผลที่ตามมาสองประการเกิดขึ้นทันที และทั้งสองทำให้ผู้ซื้อครั้งแรกประหลาดใจ ประการแรก กำลังการผลิตของสายการผลิตคือกำลังการผลิตของสถานีที่ช้าที่สุด ไม่ใช่ค่าเฉลี่ย การซื้อเครื่องสตริงเกอร์ความเร็วสูงเพื่อป้อนเครื่องลามิเนตที่ช้าไม่ได้เพิ่มผลผลิต แต่เพิ่มงานระหว่างทำ ประการที่สอง เวลารอบระหว่างสถานีงานไม่ได้สมดุลกันโดยธรรมชาติ เครื่องสตริงเกอร์ทำงานเป็นวินาทีต่อเซลล์ เครื่องลามิเนตทำงานในรอบสุญญากาศและการบ่ม 12–20 นาที และการทดสอบทำงานในหลักสิบวินาที การทำให้สิ่งเหล่านี้ทำงานร่วมกันคือสิ่งที่การออกแบบสายการผลิตเป็นจริง ๆ
เครื่องลามิเนตเป็นเครื่องกำหนดจังหวะในเกือบทุกสายการผลิตโมดูล เพราะมันเป็นกระบวนการแบบแบตช์ภายในกระแสการไหลต่อเนื่อง เครื่องลามิเนตที่มีรอบ 15 นาทีและหลายชั้นสามารถส่งออกหนึ่งโมดูลทุก N วินาที โดย N คือรอบหารด้วยจำนวนชั้น แต่ไม่สามารถเร่งความเร็วได้โดยการเพิ่มพนักงาน ดังนั้นทุกอย่างที่อยู่ต้นน้ำต้องถูกกำหนดขนาดให้ป้อนเครื่องลามิเนตอย่างต่อเนื่อง และทุกอย่างที่อยู่ปลายน้ำต้องถูกกำหนดขนาดให้ระบายสิ่งที่มันปล่อยออกมา สายการผลิตถูกออกแบบย้อนกลับจากเครื่องลามิเนต
สถานีเดียวเช่นนี้เป็นเพียงส่วนหนึ่งของการไหล ซึ่งเป็นเหตุผลว่าทำไมลำดับจึงสำคัญกว่ารายการเครื่องจักร

ลำดับสถานีงานและสิ่งที่แต่ละสถานีจำกัด
ตารางด้านล่างจับคู่ลำดับสถานีงานกระแสหลักกับหน้าที่ที่มันทำ และที่สำคัญกว่าคือคุณสมบัติของโมดูลสุดท้ายที่สถานีนั้นกำหนด เมื่อโมดูลออกจากสถานีงาน ข้อบกพร่องที่สถานีนั้นสร้างขึ้นนั้นซ่อมได้โดยมีค่าใช้จ่ายหรือซ่อมไม่ได้เลย คอลัมน์สุดท้ายคือสิ่งที่ผู้ซื้อควรใส่ใจจริง ๆ
| # | สถานี | ฟังก์ชัน | สิ่งที่จำกัดในโมดูลสุดท้าย |
|---|---|---|---|
| 0 | การคัดแยกและตัดเซลล์ | คัดแยกเซลล์ตามกระแสและกำลัง ตัดเซลล์ด้วยเลเซอร์สำหรับรูปแบบ half-cut หรือ shingled | ความแม่นยำในการจัดกลุ่มกำลังของโมดูลและการสูญเสียจากความไม่เข้ากัน คุณภาพการตัดกำหนดสภาพพาสซีเวชันของขอบ |
| 1 | เครื่องแท็บเบอร์และสตริงเกอร์ | บัดกรีริบบอนลงบนบัสบาร์ของเซลล์และเชื่อมเซลล์จากด้านหน้าไปด้านหลังเป็นสตริงแบบอนุกรม | ความต้านทานอนุกรม กำลัง และทุกไมโครแคร็กหรือรอยเชื่อมเย็นในโมดูลสำเร็จรูป |
| 2 | การตรวจสอบสตริง (EL แบบอินไลน์) | การถ่ายภาพอิเล็กโทรลูมิเนสเซนซ์ของแต่ละสตริงที่เสร็จสมบูรณ์ | ว่ารอยร้าวที่ซ่อนอยู่และริบบอนที่วางไม่ตรงถูกจับได้ก่อนการลามิเนตจะล็อกมันไว้หรือไม่ |
| 3 | การวางและบัสซิ่ง | วางสตริงบนกระจกพร้อมสารห่อหุ้ม บัดกรีบัสบาร์และเชื่อมปลายสตริง | การจัดตำแหน่งเซลล์ ระยะห่าง และการเชื่อมต่อระหว่างสตริงต่อสตริง ข้อผิดพลาดในการวางจะกลายเป็นถาวร |
| 4 | การตรวจสอบก่อนการลามิเนต | ยืนยันลำดับการวางเลเยอร์ การไม่มีวัสดุแปลกปลอม และการตัดขอบที่ถูกต้อง | คุณภาพการห่อหุ้มและความเสี่ยงของฟองอากาศ วัตถุแปลกปลอม และการลัดวงจร |
| 5 | การเคลือบ | สุญญากาศและความร้อนบ่มสารห่อหุ้ม เชื่อมกระจก เซลล์ และแผ่นหลังให้เป็นลามิเนตชิ้นเดียว | การยึดเกาะ ปริมาณเจล การห่อหุ้มที่ไม่มีฟองอากาศ และความน่าเชื่อถือระยะยาว |
| 6 | การตัดขอบและการระบายความร้อน | กำจัดสารห่อหุ้มและแผ่นหลังส่วนเกิน การระบายความร้อนแบบควบคุม | คุณภาพการปิดผนึกขอบและความเสถียรของมิติก่อนการใส่กรอบ |
| 7 | การใส่กรอบและการจ่ายกาว | ทาสารซีลและประกอบกรอบอะลูมิเนียมด้วยตัวล็อกมุม | ความแข็งแรงทางกล การป้องกันการซึมผ่าน และความเค้นที่เกิดจากกรอบต่อลามิเนต |
| 8 | การติดตั้งกล่องรวมสาย | ติดกล่องรวมสาย บัดกรีสายนำ และเดินสายเคเบิล | ความปลอดภัยทางไฟฟ้า ความสมบูรณ์ของการเชื่อมต่อ และอินเทอร์เฟซภายนอกของโมดูล |
| 9 | การบ่ม | ช่วยให้สารซีลกรอบและสารฝังตัวมีความแข็งแรงในการจับต้อง | ว่าซีลกรอบจะทนต่อการเปลี่ยนแปลงอุณหภูมิในภาคสนามได้หรือไม่ |
| 10 | การทำความสะอาดและการทดสอบฉนวน | ทำความสะอาดกระจก ตรวจสอบความต้านทานฉนวนและความต่อเนื่อง | การปฏิบัติตามข้อกำหนดด้านความปลอดภัยและเกรดด้านความสวยงาม |
| 11 | การทดสอบ IV และการทดสอบ EL | แฟลชโมดูลเพื่อวัดกำลังและบันทึกภาพ EL | กำลังที่กำหนด การจัดกลุ่ม และบันทึกเกรดการรับประกันของหน่วยสำเร็จรูป |
| 12 | การติดฉลากและการบรรจุ | ติดฉลากและหมายเลขเครื่อง บรรจุเพื่อการขนส่ง | การตรวจสอบย้อนกลับ การบริหารการรับประกัน และอัตราความเสียหายจากการขนส่ง |
การอ่านตารางในแนวนอนเผยให้เห็นตรรกะของการออกแบบ สถานีที่ 1 ถึง 5 กำหนดคุณสมบัติทางไฟฟ้าและความน่าเชื่อถือของโมดูล สถานีที่ 6 ถึง 9 กำหนดคุณสมบัติทางกลและสิ่งแวดล้อม สถานีที่ 10 ถึง 12 กำหนดเอกลักษณ์ทางการค้า ข้อบกพร่องที่เกิดขึ้นในกลุ่มแรกไม่สามารถแก้ไขได้ในกลุ่มที่สอง ซึ่งเป็นเหตุผลว่าทำไมสถานีทดสอบจึงควรอยู่แบบอินไลน์มากกว่าอยู่เฉพาะตอนท้าย
กึ่งอัตโนมัติเทียบกับอัตโนมัติเต็มรูปแบบ: จุดที่คุ้มค่าต่อการเปลี่ยน
ความแตกต่างระหว่างสายการผลิตกึ่งอัตโนมัติและอัตโนมัติเต็มรูปแบบไม่ใช่สวิตช์เดียว แต่เป็นการตัดสินใจหลายอย่างในแต่ละสถานี และคำตอบที่ถูกต้องก็แตกต่างกันไปตามสถานี
ในสายการผลิตกึ่งอัตโนมัติ เซลล์ถูกโหลดและสตริงถูกจัดการด้วยมือในหลายจุด การวางเลย์อัปได้รับความช่วยเหลือมากกว่าการใช้หุ่นยนต์ การใส่กรอบอาจทำด้วยมือหรือกึ่งอัตโนมัติ และการทดสอบมักทำแบบออฟไลน์ ในสายการผลิตอัตโนมัติเต็มรูปแบบ การโหลดเซลล์ การถ่ายโอนสตริง การวางเลย์อัป การเชื่อมบัส การใส่กรอบ และการทดสอบเชื่อมโยงกันด้วยสายพานลำเลียงและหุ่นยนต์โดยมีการจัดการด้วยมือน้อยที่สุด และสายการผลิตถูกควบคุมจาก HMI ส่วนกลางพร้อมการจัดการสูตรการผลิต
ระบบอัตโนมัติให้ผลตอบแทนสามอย่าง: ปริมาณผลผลิตต่อผู้ปฏิบัติงาน ความสม่ำเสมอ และการตรวจสอบย้อนกลับ ปริมาณผลผลิตเป็นสิ่งที่ชัดเจนที่สุด ความสม่ำเสมอสำคัญกว่าที่ผู้ซื้อส่วนใหญ่คาดไว้ เพราะการจัดการด้วยมือเป็นแหล่งหลักของรอยร้าวขนาดเล็กที่ต่อมาปรากฏเป็นกำลังไฟฟ้าที่สูญเสียและรอยทางหอยทาก การตรวจสอบย้อนกลับสำคัญสำหรับการรับรองและการรับประกัน: สายการผลิตอัตโนมัติบันทึกพารามิเตอร์ต่อหมายเลขเครื่องของโมดูล
| ปัจจัย | กึ่งอัตโนมัติ | อัตโนมัติเต็มรูปแบบ |
|---|---|---|
| ช่วงกำลังการผลิตโดยทั่วไป | 5–30 MW | ประมาณ 60 MW ขึ้นไป |
| แรงงานต่อกะ | สูงกว่า และเป็นสัดส่วนโดยตรงกับผลผลิต | ต่ำกว่าและค่อนข้างคงที่ |
| ความสม่ำเสมอของผลได้ | ขึ้นอยู่กับทักษะของผู้ปฏิบัติงานและวินัยในแต่ละกะ | กำหนดโดยสูตรการผลิตและการตั้งค่าเครื่องจักร |
| การแตกหักจากการจัดการ | สูงกว่า โดยกระจุกตัวที่จุดถ่ายโอนด้วยมือ | ต่ำกว่า โดยมี EL แบบอินไลน์ตรวจจับส่วนที่เหลือ |
| การเปลี่ยนรูปแบบ | รวดเร็วและผ่อนปรน | ต้องมีสูตรการผลิตที่บันทึกไว้และชุดเซลล์สำรอง |
| การตรวจสอบย้อนกลับ | มักเป็นบันทึกด้วยมือ | บันทึกอัตโนมัติต่อหมายเลขเครื่อง |
| ตรรกะจุดคุ้มทุน | ตลาดปริมาณต่ำ ต้นทุนแรงงานต่ำ | ตลาดปริมาณสูง หรือต้นทุนแรงงานสูง |
การเปลี่ยนจะคุ้มค่าเมื่อต้นทุนแรงงานที่ประหยัดได้ต่อปีเกินกว่าส่วนต่างของเงินลงทุนที่ตัดจำหน่ายแล้วบวกกับต้นทุนของวินัยด้านเวลาทำงานที่เพิ่มขึ้นซึ่งระบบอัตโนมัติเรียกร้อง ในทางปฏิบัติ จุดตัดนั้นอยู่ที่ประมาณ 40–80 MW สำหรับหลายตลาด และจะเลื่อนเร็วขึ้นเมื่อค่าจ้างในท้องถิ่นสูงขึ้น มีข้อแม้สองประการที่สำคัญ ระบบอัตโนมัติไม่ทนต่อความสม่ำเสมอของวัสดุที่ไม่ดี: สายการผลิตอัตโนมัติที่ป้อนด้วยเซลล์ที่แปรผันจะผลิตโมดูลที่แปรผันได้เร็วขึ้น และสายการผลิตที่อัตโนมัติบางส่วนมักเป็นการกำหนดค่าที่แย่ที่สุด เพราะสถานีที่ทำด้วยมือซึ่งอยู่ต้นน้ำของสถานีอัตโนมัติจะนำความแปรผันจากการจัดการกลับเข้ามา ซึ่งเป็นสิ่งที่ซื้อระบบอัตโนมัติมาเพื่อกำจัดออกไปพอดี หากคุณไม่สามารถทำให้เครื่องสตริงและเลย์อัปเป็นอัตโนมัติพร้อมกันได้ การทำให้เพียงอย่างใดอย่างหนึ่งเป็นอัตโนมัติจะให้ผลน้อยกว่าที่โบรชัวร์โฆษณาไว้
การเลือกอุปกรณ์ในระดับสถานีมีปฏิสัมพันธ์กับการตัดสินใจนี้ในแบบที่ควรค่าแก่การทำความเข้าใจก่อนตัดสินใจ เครื่องแท็บและสตริง กำหนดเพดานปริมาณผลผลิต เครื่องลามิเนต กำหนดจังหวะ และการกำหนดค่าการทดสอบเป็นตัวกำหนดว่าข้อบกพร่องจะถูกตรวจจับได้หรือถูกส่งออกไป ตามที่กล่าวไว้ใน การทดสอบ EL แบบอินไลน์เทียบกับออฟไลน์.
ตรรกะของบัฟเฟอร์และงานระหว่างทำ
เนื่องจากเวลารอบของแต่ละสถานีไม่เท่ากัน และเนื่องจากสถานีหยุดเพื่อบำรุงรักษา เปลี่ยนวัสดุ และหยุดชะงักเล็กน้อย สายการประกอบที่ไม่มีบัฟเฟอร์จะถ่ายโอนการหยุดชะงักจากต้นน้ำทุกครั้งไปยังเครื่องลามิเนตโดยตรง บัฟเฟอร์คือกลไกที่แยกสถานีออกจากกัน และตำแหน่งกับขนาดของมันคือการตัดสินใจในการออกแบบที่มีต้นทุนจริง
บัฟเฟอร์มีสามรูปแบบในสายการผลิตโมดูล บัฟเฟอร์สตริง อยู่ระหว่างเครื่องสตริงและเลย์อัป และดูดซับข้อเท็จจริงที่ว่าการสตริงทำงานเป็นรอบตามจังหวะเซลล์ ขณะที่เลย์อัปใช้สตริงเป็นชุดตามจังหวะโมดูล บัฟเฟอร์ระหว่างเลย์อัปถึงเครื่องลามิเนต สำคัญที่สุด เพราะเครื่องลามิเนตเป็นตัวกำหนดจังหวะ และการทำให้มันขาดแคลนวัสดุเป็นโหมดความล้มเหลวที่แพงที่สุดในสายการผลิต บัฟเฟอร์หลังการลามิเนต แยกเครื่องลามิเนตออกจากการใส่กรอบและการทดสอบ ซึ่งมีโครงสร้างรอบเวลาต่างออกไปอีก
ข้อแลกเปลี่ยนคือเงินทุนหมุนเวียนกับผลผลิต โมดูลที่อยู่ในบัฟเฟอร์ทุกตัวคือวัสดุที่คุณจ่ายเงินไปแล้วแต่ยังไม่ได้ส่งออก ตั้งอยู่บนสายพานลำเลียง บัฟเฟอร์น้อยเกินไปและตัวกำหนดจังหวะขาดแคลนวัสดุ ทำให้สูญเสียผลผลิตมากกว่าต้นทุนการสร้างบัฟเฟอร์มาก บัฟเฟอร์มากเกินไปและคุณซ่อนความไม่สมดุลของกำลังการผลิตที่แท้จริงไว้หลังสินค้าคงคลังพร้อมกับผูกเงินสดไว้ จุดเริ่มต้นที่ปฏิบัติได้คือกำหนดขนาดบัฟเฟอร์ป้อนเครื่องลามิเนตให้ครอบคลุมอย่างน้อยหนึ่งรอบการลามิเนตเต็มบวกกับระยะเวลาหยุดชะงักเล็กน้อยที่คาดไว้ที่สถานีก่อนหน้า แล้ววัดและปรับ
ตรรกะงานระหว่างทำยังมีปฏิสัมพันธ์กับคุณภาพ ยิ่งแผ่นลามิเนตอยู่ในสภาพที่ประมวลผลไม่เสร็จนานเท่าใด — โดยเฉพาะระหว่างเลย์อัปและการลามิเนต ซึ่งสารห่อหุ้มสามารถดูดความชื้นได้ — หน้าต่างกระบวนการก็ยิ่งแคบลง บัฟเฟอร์จึงต้องกำหนดขนาดตามเวลา ไม่ใช่แค่ตามจำนวน บัฟเฟอร์ที่เก็บผลผลิตเก้าสิบนาทีในสภาพแวดล้อมที่มีความชื้นเป็นความเสี่ยงที่แตกต่างจากบัฟเฟอร์ที่เก็บสิบห้านาที
จุดที่สายการผลิตสูญเสียผลผลิตจริง
กำลังการผลิตที่ระบุและกำลังการผลิตที่ทำได้จริงแตกต่างกัน และช่องว่างนั้นมีสาเหตุที่เกิดซ้ำเพียงไม่กี่ประการ การเข้าใจสิ่งเหล่านี้มีค่ามากกว่าข้อกำหนดของเครื่องจักรใดๆ เพียงเครื่องเดียว
การขาดแคลนวัสดุป้อนตัวกำหนดจังหวะ เป็นความสูญเสียเดี่ยวที่ใหญ่ที่สุด การหยุดชะงักใดๆ จากต้นน้ำที่ไปถึงเครื่องลามิเนตทำให้สูญเสียหนึ่งรอบของเครื่องลามิเนตต่อเหตุการณ์ และรอบ 15 นาทีหมายถึงการสูญเสีย 15 นาที นี่เป็นปัญหาบัฟเฟอร์ ไม่ใช่ปัญหาความเร็วเครื่องจักร
จังหวะแทกต์ที่ไม่สมดุล เป็นอันดับถัดไป สถานีที่มีเวลารอบเกินจังหวะของสายการผลิตจะจำกัดผลผลิตอย่างถาวรไม่ว่าสถานีอื่นจะทำอะไร วินิจฉัยได้โดยการวัดเวลารอบจริงที่ทุกสถานีตลอดทั้งกะและหาstationที่กำหนดเพดาน — ซึ่งไม่ใช่สถานีที่โบรชัวร์ของผู้จัดหาแสดงไว้เสมอไป
เวลาในการเปลี่ยนรูปแบบ คือความสูญเสียที่ซ่อนอยู่ในโรงงานที่ผลิตหลายรูปแบบ หากการเปลี่ยนจากรูปแบบเซลล์หรือขนาดโมดูลหนึ่งไปยังอีกรูปแบบหนึ่งใช้เวลาสี่ชั่วโมง และคุณทำเช่นนี้สัปดาห์ละสองครั้ง คุณก็สูญเสียเวลาทำงานไปประมาณหนึ่งวันเต็มต่อสัปดาห์ สูตรที่บันทึกไว้ ชุดเซลล์สำรอง และวัสดุที่เตรียมไว้ล่วงหน้าคือสิ่งที่เปลี่ยนการเปลี่ยนระบบสี่ชั่วโมงให้เหลือเพียงสี่สิบนาที
ความสูญเสียผลผลิตที่สถานีที่ย้อนกลับไม่ได้ เป็นต้นทุนสองต่อ: คุณสูญเสียกำไรของโมดูลและสูญเสียช่องความจุที่มันใช้ไป เนื่องจากการลามิเนตและการร้อยสตริงนั้นแทบจะย้อนกลับไม่ได้ ข้อบกพร่องที่เกิดขึ้นตรงนั้นจึงมีราคาแพงกว่าข้อบกพร่องที่ตรวจพบก่อนหน้านั้นมาก นี่คือเหตุผลเชิงเศรษฐศาสตร์สำหรับการตรวจสอบแบบอินไลน์แทนการสุ่มตัวอย่างที่ปลายสาย
สุดท้าย ความผิดปกติด้านสาธารณูปโภคและสิ่งแวดล้อม — แรงดันลม compressed air ตก อุณหภูมิน้ำหล่อเย็นคลาดเคลื่อน ความชื้นในห้อง layup เพิ่มขึ้น — ปรากฏเป็นปัญหาคุณภาพเป็นครั้งคราวที่ผู้ปฏิบัติงานมักโทษวัสดุ สิ่งเหล่านี้เป็นปัญหาในระดับสายการผลิตที่ต้องใช้เครื่องมือวัดระดับสายการผลิต และมักมองไม่เห็นจนกว่าจะมีคนเริ่มบันทึกข้อมูล
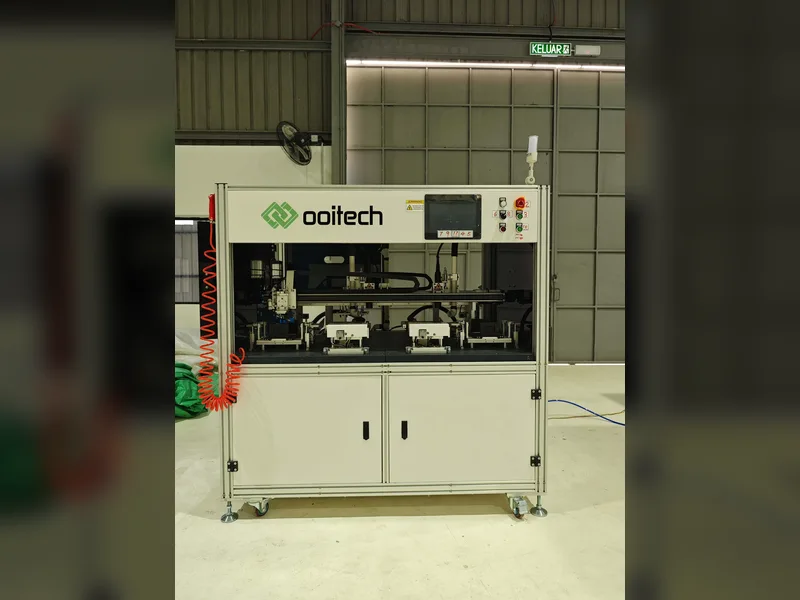
อุปกรณ์ลามิเนตมักเป็นตัวกำหนดจังหวะของสายการผลิตทั้งหมด ดังนั้นผลผลิต การบัฟเฟอร์ และการทดสอบการยอมรับจึงถูกกำหนดโดยรอบสถานีนี้

สิ่งที่ผู้ซื้อควรระบุ
การสอบถามสายการผลิตโมดูลที่ประกอบด้วยตัวเลข MW เป้าหมายและขนาดเซลล์จะให้ใบเสนอราคาที่ไม่สามารถเปรียบเทียบกับที่อื่นได้ รายการข้อกำหนดต่อไปนี้เป็นตัวกำหนดว่าใบเสนอราคาสามารถเปรียบเทียบกันได้จริงหรือไม่ และสายการผลิตที่ส่งมอบตรงตามความคาดหวังหรือไม่
- พื้นฐาน Takt และผลผลิต — จำนวนโมดูลต่อชั่วโมงที่ขนาดโมดูลและรูปแบบเซลล์ที่กำหนด ณ อัตราผลผลิตที่ระบุ ไม่ใช่ตัวเลข MW ต่อปีแบบพาดหัว
- ขอบเขตของรูปแบบเซลล์ — ขนาดเซลล์ แบบเต็มหรือครึ่งตัด จำนวนบัสบาร์รวมถึงความพร้อมสำหรับ multi-busbar และ zero-busbar และต้องรองรับรูปแบบ back-contact หรือไม่
- ช่วงขนาดโมดูล — ขนาดกระจกต่ำสุดและสูงสุด และช่วงโปรไฟล์เฟรมที่สถานีประกอบเฟรมรองรับ
- ขอบเขตระบบอัตโนมัติต่อสถานี — ขั้นตอนการขนย้ายใดเป็นแบบmanual ขั้นตอนใดเป็นแบบอัตโนมัติ และจำนวนแรงงานที่คาดไว้ต่อกะ
- ขอบเขตการตรวจสอบ — การตรวจ EL แบบอินไลน์ที่ระดับสตริงและระดับโมดูล คลาสของเครื่องทดสอบ IV flash และมาตรฐานการสอบเทียบ และการรวมการทดสอบฉนวน
- ขนาดบัฟเฟอร์ — จำนวนโมดูลของบัฟเฟอร์ก่อนและหลังเครื่องลามิเนต แสดงเป็นหน่วยและเป็นเวลา
- การจัดการสูตร — จำนวนสูตรที่บันทึกไว้ จำนวนชุดรูปแบบเซลล์สำรองที่รวมอยู่ และสิ่งที่การเปลี่ยนระบบเกี่ยวข้อง
- สาธารณูปโภคและสิ่งแวดล้อม — กำลังไฟฟ้า คุณภาพและแรงดันลม compressed air น้ำหล่อเย็น ภาระพื้น และการควบคุมความชื้นและอุณหภูมิที่คาดไว้สำหรับ layup และการลามิเนต
- การทดสอบเดินเครื่องและการฝึกอบรม — ระยะเวลา ใครเป็นผู้ออกค่าเดินทางและที่พัก เกณฑ์การทดสอบการยอมรับ และระยะเวลาที่ทีมสนับสนุนอยู่หน้างานหลังการส่งมอบ
- เอกสารและการปฏิบัติตามข้อกำหนด — เอกสาร CE สำหรับอุปกรณ์ แบบไฟฟ้า รายการอะไหล่พร้อมระยะเวลารอ และแผนภาพวงจรในภาษาที่ทีมซ่อมบำรุงของคุณอ่านได้
มีอีกสองรายการที่ควรยืนกรานเรียกร้อง ประการแรก โปรโตคอลการทดสอบการยอมรับที่เขียนขึ้นก่อนสั่งซื้อ, ระบุว่าจะวัดอะไร ด้วยเครื่องมือใด เป็นระยะเวลาเท่าใด และอะไรถือว่าผ่านหรือไม่ผ่าน ประการที่สอง แผนการรับรองวัสดุ: สายการผลิตควรแสดงให้เห็นได้ว่าคงไว้ซึ่งข้อกำหนดของตนข้ามซัพพลายเออร์ที่ผ่านการรับรองอย่างน้อยสองรายสำหรับวัสดุสิ้นเปลืองที่สำคัญ เพราะสายการผลิตที่ปรับให้เข้ากับ encapsulant ของซัพพลายเออร์รายเดียวคือสายการผลิตที่มีจุดล้มเหลวจุดเดียว วินัยในการจัดซื้อจะถูกพิจารณาเพิ่มเติมใน อะไรเป็นตัวกำหนดราคาเครื่องจักร.
คำถามที่พบบ่อย
สายการผลิตประกอบโมดูลโซลาร์คืออะไร?
มันคือชุดสถานีแบบบูรณาการที่เปลี่ยนเซลล์โซลาร์ที่คัดแยกแล้วให้เป็นโมดูลสำเร็จรูปที่ผ่านการทดสอบ เชื่อมต่อกันด้วยระบบขนย้ายและกำหนดจังหวะด้วย takt time ร่วมกัน สถานีหลักได้แก่ การคัดแยกและตัดเซลล์ การ tabbing และ stringing การ layup และ bussing การลามิเนต การตัดขอบ การประกอบเฟรม การติดตั้งกล่องรวมสาย การบ่ม และการทดสอบทางไฟฟ้า สายการผลิตถูกกำหนดโดยการไหลและจังหวะ ไม่ใช่โดยเครื่องจักรแต่ละเครื่อง เพราะผลผลิตถูกจำกัดโดยสถานีที่ช้าที่สุด ไม่ใช่โดยค่าเฉลี่ย
แผงโซลาร์ถูกประกอบอย่างไร?
เซลล์ถูกบัดกรีเป็นสตริงโดยเครื่อง tabber และ stringer ตรวจสอบด้วย electroluminescence แบบอินไลน์ จากนั้นวางลงบนกระจกพร้อม encapsulant และเชื่อมต่อกันด้วยบัสบาร์ ชุดประกอบถูกลามิเนตภายใต้สุญญากาศและความร้อนเพื่อยึดกระจก เซลล์ และ backsheet ให้เป็นหน่วยปิดผนึกเดียว ตัดขอบและระบายความร้อน ติดตั้งเฟรมและสารซีล ติดกล่องรวมสาย บ่ม และสุดท้ายทดสอบ flash เพื่อวัดกำลังไฟฟ้าและตรวจสอบข้อบกพร่อง แต่ละขั้นตอนจำกัดคุณสมบัติที่แตกต่างกันของโมดูลสำเร็จรูป
สายการผลิตทั่วไปผลิตโมดูลได้กี่โมดูลต่อชั่วโมง?
สายการผลิตแบบกึ่งอัตโนมัติระดับเริ่มต้นมักทำงานในช่วง 10 ถึง 20 โมดูลต่อชั่วโมง ขณะที่สายการผลิตอัตโนมัติขนาดใหญ่ทำงานได้สูงกว่ามาก โดยตัวเลขที่แน่นอนขึ้นอยู่กับขนาดโมดูล รูปแบบเซลล์ และจำนวนชั้นการลามิเนตที่ติดตั้ง ควรถามหาผลผลิตที่ขนาดโมดูลที่กำหนดและอัตราผลผลิตที่ระบุเสมอ แทนที่จะเป็นตัวเลขกำลังการผลิตต่อปีแบบพาดหัวในหน่วยเมกะวัตต์ เพราะตัวเลขสองตัวนี้อธิบายโรงงานที่แตกต่างกันอย่างมาก
ทำไมเครื่องลามิเนตจึงเป็นคอขวด?
เพราะการลามิเนตเป็นกระบวนการแบบแบตช์ที่มีรอบสุญญากาศและบ่ม 12 ถึง 20 นาที ขณะที่สถานีอื่นทำงานในระดับวินาทีหรือหลายสิบวินาที ปริมาณงานของมันเพิ่มขึ้นได้โดยการเพิ่มชั้นเท่านั้น ซึ่งเป็นการตัดสินใจด้านเงินลงทุน ไม่ใช่ด้านการดำเนินงาน สถานีอื่นทุกแห่งบนสายการผลิตมีอยู่เพื่อป้อนเครื่องลามิเนตอย่างต่อเนื่องและระบายผลผลิตของมัน นี่คือเหตุผลที่การออกแบบสายการผลิตเริ่มจากเครื่องลามิเนตแล้วย้อนกลับไป
ที่ความจุเท่าใดสายการผลิตอัตโนมัติเต็มรูปแบบจึงสมเหตุสมผล?
จุดตัดทางเศรษฐศาสตร์มักอยู่ในช่วง 40 ถึง 80 MW และเลื่อนเร็วขึ้นเมื่อค่าจ้างแรงงานในท้องถิ่นสูงขึ้น ต่ำกว่านั้น สายการผลิตแบบกึ่งอัตโนมัติที่ 5 ถึง 30 MW เป็นการกำหนดค่าที่ชอบด้วยเหตุผลและมักทำกำไรได้มากกว่า การตัดสินใจควรทดสอบกับอัตราค่าจ้างและสมุดคำสั่งซื้อของคุณเอง แทนที่จะรับมาเป็นบรรทัดฐานของอุตสาหกรรม และควรทำเป็นรายสถานีแทนที่จะทำทั้งสายการผลิต
บัฟเฟอร์กับงานระหว่างทำต่างกันอย่างไร?
它们是โมดูลทางกายภาพเดียวกันที่มีจุดประสงค์ต่างกัน บัฟเฟอร์คือสินค้าคงคลังที่กำหนดขนาดไว้อย่างจงใจ วางไว้ที่จุดเฉพาะเพื่อแยกสถานีออกจากกันและปกป้องเพซเมกเกอร์จากการหยุดชะงักจากต้นน้ำ งานระหว่างทำคือวัสดุใดๆ ที่ยังทำไม่เสร็จในกระบวนการ ความแตกต่างนี้สำคัญเพราะบัฟเฟอร์ที่วางแผนไว้เป็นคุณลักษณะการออกแบบที่กำหนดขนาดเป็นหน่วยและเป็นเวลา ในขณะที่ WIP ที่ไม่ควบคุมเป็นอาการของความไม่สมดุลที่คุณยังไม่ได้วินิจฉัย
หนึ่งไลน์สามารถผลิตโมดูลหลายขนาดและรูปแบบเซลล์ได้หรือไม่?
ได้ ภายในขอบเขตที่กำหนดไว้ตอนซื้อ และนี่คือหนึ่งในข้อกำหนดที่มีคุณค่าที่สุดในการเจรจา ข้อจำกัดในทางปฏิบัติคือช่วงกระจกและกรอบของสถานีประกอบกรอบ ความเข้ากันได้ของเซลล์และบัสบาร์ของเครื่องร้อยเรียง และเครื่องมือขึ้นรูป สิ่งที่ทำให้การผลิตหลายรูปแบบคุ้มค่าทางเศรษฐกิจคือสูตรที่บันทึกไว้และชุดอุปกรณ์เปลี่ยนรูปแบบสำรอง เพราะเวลาเปลี่ยนรูปแบบเป็นการหักออกจากกำลังการผลิตที่มีอยู่โดยตรง
ไลน์โมดูลสูญเสียผลผลิตมากที่สุดตรงไหน?
การขาดแคลนวัตถุป้อนของเครื่องลามิเนตคือการสูญเสียครั้งใหญ่ที่สุด เพราะทุกการหยุดชะงักที่ไปถึงเครื่องนั้นต้องเสียรอบการลามิเนตเต็มหนึ่งรอบ รองลงมาคือแท็กต์ที่ไม่สมดุลที่สถานีช้าหนึ่งแห่ง ตามด้วยเวลาเปลี่ยนรูปแบบและการสูญเสียผลได้ที่สถานีที่ย้อนกลับไม่ได้ซึ่งข้อบกพร่องไม่สามารถซ่อมแซมได้อีกต่อไป ความผันผวนของสาธารณูปโภคในอากาศอัด น้ำเย็น และความชื้นคิดเป็นส่วนเพิ่มเติมอีกส่วนหนึ่งที่มักถูกตีความผิดว่าเป็นคุณภาพวัสดุ
บรรทัดล่าง: กำหนดไลน์ด้วยแท็กต์ ขอบเขตขนาด รูปแบบ ขอบเขตระบบอัตโนมัติต่อสถานี การกำหนดขนาดบัฟเฟอร์ และโปรโตคอลการยอมรับ — ไม่ใช่ด้วยตัวเลขเมกะวัตต์ที่พาดหัวข่าว ส่งขนาดโมดูลเป้าหมาย รูปแบบเซลล์ และผลผลิตที่ต้องการของคุณมาให้ Ooitech แล้วเราจะส่งคืนการกำหนดค่าทีละสถานีโดยกำหนดขนาดเพซเมกเกอร์ก่อน
การอ่านเพิ่มเติมและข้อมูลพื้นฐาน
เอกสารอ้างอิงสาธารณะเกี่ยวกับหัวข้อนี้ จัดพิมพ์โดยองค์กรที่ดูแลแผนงานเทคโนโลยีและข้อมูลตลาดของอุตสาหกรรม: